
Guia de famílias de materiais / estado da superfície
Marcação a laser de revestimentos e tratamentos de superfície
Um revestimento não é um atalho de material. O laser pode precisar alterar, remover ou expor seletivamente a camada superficial, mantendo o substrato metálico, plástico ou eletrônico dentro de seus limites de aceitação. Este guia compara superfícies anodizadas, pintadas, com pintura em pó, eletrodepositadas, tratadas com óxido e plásticas revestidas pela camada que controla a janela de processo.
Resposta rápida
Um laser pode marcar uma superfície revestida?
Muitas vezes, sim. A resposta útil depende do revestimento ou tratamento, do substrato por baixo, do efeito desejado e do limite para material de base exposto, calor, resíduo, aparência e durabilidade. “Metal revestido” é, portanto, uma classificação inicial, e não uma especificação completa de processo.
Primeiro, registre se o objetivo é mudança de cor, remoção seletiva de revestimento, contraste legível, alteração superficial que evidencia violação ou uma camada exposta limpa. Em seguida, identifique a família exata do revestimento, o estado de cura, a espessura, a cor, o brilho e a aderência. A mesma família de laser pode se comportar de maneira diferente quando uma dessas variáveis muda.
Determine qual camada absorve o feixe e qual camada deve permanecer inalterada.
A refletividade, a condutividade térmica, a sensibilidade do polímero e os requisitos de base exposta alteram a janela.
Uma fotografia limpa não é prova de adesão, resistência à corrosão, leitura de código ou rendimento de produção.
Rotas de material
Escolha o Tratamento de Superfície que Controla a Decisão
Escolha primeiro a família de superfície mais próxima. Cada rota restringe as variáveis de revestimento, a interação com o substrato, o efeito desejado e os testes de durabilidade que devem ser confirmados em uma amostra representativa da produção.
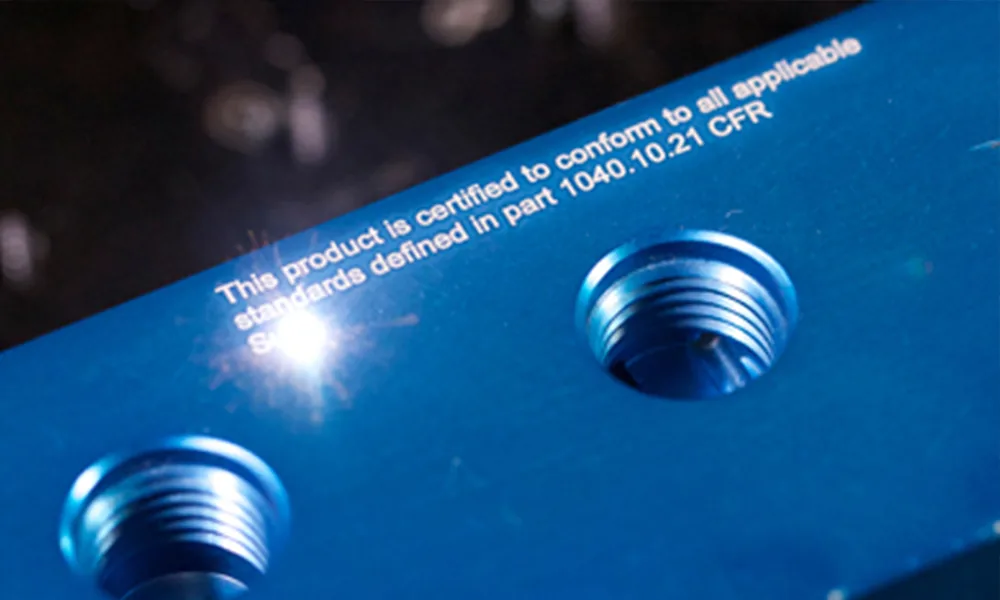
Alumínio Anodizado
Avalie espessura do óxido, cor, brilho, liga, contraste branco ou escuro, aparência do metal exposto e desgaste após a marcação.
Abrir rota de alumínio anodizado
Metal pintado
Separe a ablação da tinta da marcação do metal-base. Verifique a química da tinta, a cura, a qualidade das bordas, os resíduos, a exposição à corrosão e a adesão ao redor.
Abrir rota de metal pintado
Metal revestido a pó
A espessura do pó e a química do ligante influenciam a remoção, a pluma, as partículas, o subcorte e o contraste do metal exposto.
Abrir rota de revestimento em pó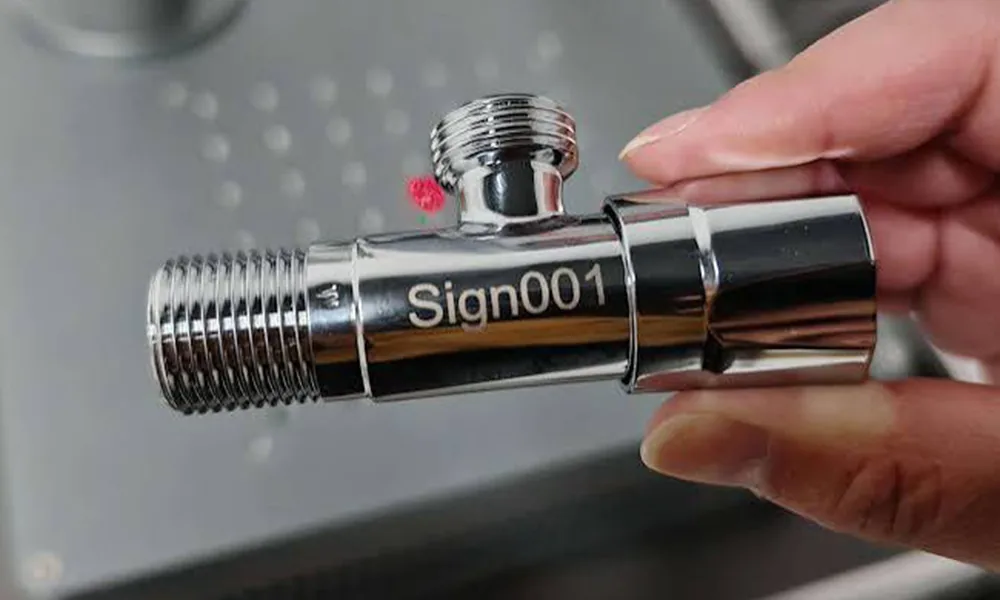
Metal revestido
Níquel, cromo, ouro e revestimentos em várias camadas criam riscos entre camadas. Defina o limite permitido de exposição, rugosidade e adesão.
Abrir rota de metal revestido
Camadas de Óxido
O óxido negro e outros estados de oxidação podem ser alterados ou removidos, mas a liga de base, a estabilidade do óxido e o requisito de corrosão continuam fazendo parte da aprovação.
Abrir rota de camada de óxido
Plásticos Revestidos
Peças de polímero pintadas ou laqueadas combinam ablação do revestimento com riscos de fusão, empenamento, fumaça e contraste com o plástico de base.
Abrir rota de plástico revestidoExemplos representativos de marcação em superfícies revestidas. A aparência final e a aceitação do processo dependem da pilha real de revestimento, do substrato e dos critérios de teste.
Mapa de estado da superfície
Defina a Pilha de Superfície Antes de Comparar a Potência da Máquina
A primeira comparação útil é entre o estado da superfície e a evidência de aceitação. Potência, cabeçote de varredura e tamanho de campo são variáveis de configuração a jusante, não substitutos para a identificação do revestimento.
| Estado da superfície | Resultado-alvo a definir | Variáveis que deslocam a janela de processo | Evidência antes da aprovação |
|---|---|---|---|
| Alumínio anodizado | Contraste branco, contraste escuro, remoção controlada de óxido ou mudança de cor | Liga, espessura anódica, corante, brilho, refletividade, aparência de metal exposto | Uniformidade de contraste, abrasão, exposição a agentes de limpeza e verificação de corrosão quando necessário |
| Tinta ou revestimento em pó | Ablação seletiva com borda limpa e camada de parada definida | Ligante, pigmento, cura, espessura, adesão, refletividade da base e pluma | Inspeção de borda, resíduo, adesão do entorno, exposição à corrosão ou a solvente |
| Superfície revestida | Alteração da superfície ou remoção controlada de camada sem danificar a próxima camada | Pilha de revestimento, espessura, dureza, substrato, subcorte e exposição permitida | Limite de camada, rugosidade, adesão, requisito elétrico ou de corrosão |
| Camada de óxido | Mudança de cor estável ou remoção repetível até a liga | Química do óxido, liga, pré-limpeza, óleo, passivação e ambiente | Consistência de cor, reoxidação, limpeza, teste de corrosão e desgaste |
| Plástico revestido | Remoção do revestimento ou contraste sem dano térmico inaceitável ao plástico base | Resina, pigmento, química do revestimento, cura, espessura de parede, textura e aditivos | Empenamento, fusão, fumos, qualidade da borda, adesão e exposição em serviço |
Envie o conjunto completo: grau do substrato, nome do tratamento ou revestimento, cor, espessura se conhecida, estado de cura, acabamento superficial, histórico de limpeza e a localização exata da marcação. Revestimentos desconhecidos devem permanecer como uma variável de teste, e não ser tratados como material nu.
Contexto da peça real
Onde as peças revestidas são usadas e por que são marcadas?
Superfícies revestidas aparecem em carcaças, painéis, suportes, controles, conectores e componentes acabados, onde o revestimento fornece aparência, isolamento, resistência ao desgaste, proteção contra corrosão ou uma superfície funcional. A marcação a laser normalmente é usada quando a identificação precisa ser permanente, precisa ou integrada à peça acabada sem adicionar uma etiqueta.
Peças Automotivas e de Veículos Elétricos
Suportes, carcaças, acabamentos e peças elétricas pintados, com pintura em pó, galvanizados e anodizados podem precisar de rastreabilidade durável, identificação de montagem, símbolos de segurança ou códigos legíveis sem desprendimento inaceitável do revestimento nem exposição à corrosão.
Eletrônicos e Elétricos
Invólucros anodizados, painéis de controle revestidos, conectores e componentes de interruptores são frequentemente marcados para identificação de modelo, legendas de portas, dados de série, valores nominais ou códigos, preservando a aparência e as funções elétricas ou de proteção da superfície.
Peças Médicas e de Instrumentos
Carcaças, alças e componentes de instrumentos revestidos ou tratados podem exigir identificação durável e rastreabilidade, com a área marcada ainda atendendo aos requisitos de limpeza, desgaste e aceitação superficial do projeto.
Ferragens Industriais e de Consumo
Painéis de máquinas, ferramentas, peças de eletrodomésticos, placas de identificação e ferragens acabadas podem precisar de logotipos permanentes, avisos, números de série, escalas ou remoção seletiva de revestimento que permaneça visualmente consistente entre lotes de produção.
Conteúdo da marcação
O que geralmente é marcado em peças revestidas?
O conteúdo exigido altera o teste porque textos pequenos, códigos legíveis por máquina, legendas finas de painel e gráficos amplos de remoção de revestimento não exigem o mesmo tamanho de spot, qualidade de borda ou janela de processo.
- Logotipos, símbolos de marca e elementos gráficos decorativos.
- Números de modelo, números de série, informações de lote ou de partida.
- Códigos QR, códigos Data Matrix e outras identificações legíveis por máquina.
- Símbolos de advertência, legendas de painel de controle, escalas, indicadores e rótulos de porta.
- Remoção seletiva do revestimento que expõe um metal, plástico ou camada inferior contrastante como a marca visível.
Envie o tamanho real da arte ou do código, não apenas a área total de marcação. Um painel grande com um pequeno tamanho de célula Data Matrix pode exigir uma configuração óptica diferente da de um logotipo grande na mesma superfície revestida.
Efeito alvo
Qual resultado você deseja na superfície revestida?
O nome do revestimento por si só não seleciona o processo. Primeiro, defina a alteração física da superfície: manter o revestimento e alterar sua aparência, remover o revestimento para expor o substrato ou parar em uma camada definida em uma pilha de múltiplas camadas. Em seguida, defina o resultado de aceitação — como legibilidade, durabilidade, qualidade de borda ou exposição permitida do substrato — que a alteração de superfície escolhida deve atingir.
Alteração de Cor ou Contraste
Crie contraste visível mantendo o revestimento ou a camada tratada substancialmente intactos. Verifique uniformidade de cor, alteração de brilho, efeito térmico e durabilidade em serviço.
Remoção Seletiva de Revestimento
Remova tinta, revestimento em pó, laca ou outra camada superior para expor um substrato contrastante. A qualidade das bordas, resíduos, adesão ao redor da marca e danos ao material de base tornam-se critérios primários de aceitação.
Exposição Controlada da Camada
Pare em uma camada definida em superfícies eletrodepositadas ou multicamadas sem subcorte inaceitável ou danos à camada seguinte. Essa rota exige uma camada de parada claramente definida e um método de inspeção.
Aceitação: Legibilidade e Durabilidade
Este não é um quarto mecanismo de superfície. É a camada de aceitação que pode se aplicar à mudança de cor, remoção de revestimento ou exposição controlada da camada. Defina a legibilidade, a qualidade da borda e o desempenho exigidos em relação a abrasão, solvente, corrosão ou manuseio antes de aprovar o resultado.
Geometria e escala da peça
Como a Forma da Peça, a Espessura do Revestimento e o Tamanho Afetam a Marcação?
Um processo que funciona em um corpo de prova plano pode mudar quando a peça real é curva, de parede fina, rebaixada, grande ou coberta por um revestimento com espessura variável. A geometria altera o foco, o acesso, o fluxo de calor e a consistência com que a camada de parada pode ser alcançada.
Espessura do revestimento
Efeito: camadas mais espessas ou menos uniformes podem exigir mais energia de remoção ou passagens e podem ampliar a variação de resíduos ou de danos ao substrato. Verifique: espessura nominal, faixa do lote e se uma camada de parada limpa deve ser exposta.
Peças curvas ou cilíndricas
Efeito: alterar a altura e o ângulo da superfície pode mover a marca para fora da janela de foco verificada. Verifique: se é necessário orientação controlada, um eixo rotativo ou compensação de foco 3D.
Paredes finas e peças sensíveis ao calor
Efeito: plásticos revestidos e seções finas de metal podem empenar, derreter ou apresentar propagação de calor antes que a marca desejada esteja completa. Verifique: espessura da parede, suporte, estratégia de pulso e alteração térmica permitida.
Peças grandes, rebaixadas ou com múltiplas alturas
Efeito: tamanho do campo, ângulo de acesso, interferência do dispositivo de fixação e variação de altura podem limitar uma configuração de foco fixo. Verifique: envelope de marcação, menor detalhe, necessidades de movimento e se uma única configuração consegue alcançar todos os locais de marcação.
Direcionamento condicional do laser
Qual Rota de Laser Você Deve Testar Primeiro?
Não existe um “melhor laser” universal para superfícies revestidas. Vale a pena avaliar uma fonte em triagem quando seu comprimento de onda, comportamento de pulso, tamanho do ponto e aporte térmico forem adequados ao revestimento e à condição permitida do substrato.
- Fibra ou MOPA: frequentemente avaliados em triagem para substratos metálicos e selecionados para superfícies anodizadas, pintadas, com pó ou oxidadas, onde a remoção ou o contraste é necessário.
- UV: pode ser avaliado em triagem para detalhes finos, revestimentos finos ou sensíveis ao calor, plásticos revestidos e margens térmicas estreitas.
- CO2: pode ser avaliado para revestimentos orgânicos adequados ou efeitos maiores quando o substrato, a pluma e a dissipação de calor permanecerem aceitáveis.
- Verde: triagem específica do projeto para empilhamentos refletores ou sensíveis à absorção; exigir evidência de amostra real antes de encaminhar ao equipamento.
| Família da fonte | Pode passar por triagem para | Limite |
|---|---|---|
| Fibra / MOPA | Revestimentos com suporte metálico, camadas anodizadas, superfícies selecionadas de óxido e metalizadas | Refletividade, danos à base exposta, qualidade da borda e empilhamento de camadas ainda controlam a janela. |
| UV | Marcas finas, revestimentos finos, filmes sensíveis ao calor e plásticos revestidos | Química do revestimento, foco, contaminação e captura de pluma devem ser verificados. |
| CO2 | Revestimentos poliméricos selecionados e efeitos visíveis maiores | Propagação térmica, resíduo, fumaça e danos ao plástico de base ou ao adesivo podem limitar a rota. |
| Verde | Pilhas de superfícies condicionalmente reflexivas ou sensíveis à absorção | Não generalize uma resposta transparente ou reflexiva de um revestimento para outro. |
Use esta comparação de fontes para decidir o que merece teste em amostra primeiro. Potência final, capacidade de pulso, tamanho do campo, invólucro, movimento e controles devem ser selecionados somente depois que a peça real revestida tiver produzido uma janela de processo aceitável.
Limite mínimo de segurança industrial
O teste de superfície não substitui uma avaliação de perigos de laser
Peças revestidas e reflexivas afetam tanto a viabilidade do processo quanto as proteções exigidas para a máquina. O sistema completo instalado, a emissão acessível e o modo de operação determinam a classificação e os controles do laser.
- Radiação invisível
- Sistemas de fibra e MOPA normalmente usam radiação infravermelha próxima em torno de 1064 nm. A ausência de um feixe visível não significa que a emissão perigosa esteja ausente.
- Caminhos diretos e refletidos
- Reflexões diretas, especulares e difusas devem ser avaliadas. Revestimentos brilhantes, metais expostos e superfícies inclinadas podem redirecionar a energia conforme o revestimento é removido.
- Enclausuramento e intertravamentos
- Prefira uma estação de trabalho enclausurada e com intertravamentos quando o processo permitir. Uma tampa sozinha não estabelece o status Classe 1; verifique o invólucro completo, a janela de visualização, os painéis de acesso e o circuito de segurança.
- Operação acessível de Classe 4
- Se a emissão perigosa permanecer acessível, use uma área controlada, pessoal treinado, bloqueadores de feixe ou barreiras adequados e proteção classificada para o comprimento de onda, conforme o programa de segurança a laser do local.
- Dispositivo de fixação e parada anormal
- Oriente peças e dispositivos de fixação refletores para longe de pessoal e aberturas. Valide os intertravamentos das portas, o comportamento da parada de emergência, a lógica de reinicialização e o acesso seguro durante a configuração, obstruções e manutenção.
- Fumos e revestimentos desconhecidos
- Capture a pluma localmente e revise os dados de segurança do revestimento, substrato, pigmento, adesivo e filme de limpeza. Confirme os requisitos de filtragem e descarte antes de processar uma pilha desconhecida.
Esta seção é um limite de compra e teste, não um procedimento de trabalho seguro nem uma certificação de classe de laser. Os controles finais exigem uma avaliação documentada do equipamento instalado, do processo, do local de trabalho e dos requisitos locais aplicáveis.
Diagnóstico de falhas
Leia o modo de falha antes de aumentar a potência
Uma marca fraca ou irregular pode significar a camada errada, foco, contaminação, caminho térmico ou definição de aceitação. Diagnostique a pilha e as evidências primeiro.
Remoção irregular
Verifique: espessura do revestimento, brilho, foco, planicidade, contaminação e sobreposição de varredura. Decisão: padronize a superfície ou revise a matriz de teste antes de adicionar energia.
Halo ou subcorte
Verifique: espalhamento de calor, comportamento do pulso, permanência na borda, adesão e camada de parada. Decisão: reduzir o acoplamento térmico ou mudar a direção da fonte.
Resíduo ou pluma
Verifique: aglutinante, pigmento, óxido, óleo, química de limpeza e captura de extração. Decisão: revisar a FDS, a filtragem e a pós-limpeza com o responsável pela segurança.
Dano na base
Verifique: substrato exposto, refletividade, fusão, rugosidade, corrosão ou limites elétricos. Decisão: rejeitar a rota se o limite do substrato estiver fora da aceitação.
Validação de amostra
Envie a Superfície Completa e Defina o Que “Bom” Significa
Um teste útil usa peças de grau de produção com o revestimento, acabamento, cor e substrato reais. Um cupom genérico pode mostrar um mecanismo, mas não pode aprovar adesão, resistência à corrosão, leitura de código ou repetibilidade de produção.
- Identidade do material: grau do substrato, nome do revestimento ou tratamento, fornecedor e lote.
- Camadas da superfície: cor, brilho, espessura se conhecida, cura, camadas de galvanoplastia, filme de óleo ou de limpeza.
- Marca alvo: arte, menor elemento, localização da marca, direção do contraste e limite de camada exposta.
- Aceitação: grau visual, leitor ou verificador, exposição à abrasão/solvente/corrosão, resíduo e regra de rejeição.
- Contexto de produção: geometria da peça, quantidade, variação de lote, dispositivo de fixação, meta de ciclo e limite de extração.
Resultado esperado da revisão
O que uma Revisão de Material Concluída Deve Retornar
Uma revisão útil fecha o ciclo entre a superfície submetida e um direcionamento condicional de equipamento. Ela deve documentar:
- Identidade da amostra, grau do substrato, revestimento ou tratamento, lote e espessura medida ou declarada pelo fornecedor.
- Imagens de antes e depois com identificação clara da área tratada, da camada de parada e de qualquer substrato exposto.
- A família de fontes selecionada e as premissas do sistema, sem apresentar uma janela de teste como uma receita universal de produção.
- Resultados em relação aos critérios acordados: borda, resíduo, dano à base, contraste, legibilidade e abrasão, exposição a solvente ou corrosão quando exigido.
- Riscos em aberto, a próxima etapa de validação e se o projeto permanece uma estação de trabalho padrão ou precisa de engenharia adicional.
Configuração da máquina
Como o resultado da amostra define a configuração da máquina?
Uma amostra bem-sucedida estabelece a janela de processo utilizável, mas não define, por si só, a máquina inteira. A configuração final também deve corresponder ao tamanho da marca, à menor característica, à geometria da peça, ao método de carregamento, à faixa de foco, à necessidade de extração, à meta de ciclo e aos controles de produção.
- Capacidade da fonte e do pulso: siga a janela de processo validada para revestimento/substrato, em vez de selecionar a potência apenas com base no nome do material.
- Lente e campo de marcação: faça corresponder o tamanho de marca exigido e a menor característica crítica, sem presumir que um campo maior preserve automaticamente o mesmo detalhe.
- Dispositivo de fixação ou rotativo: use posicionamento controlado quando a orientação, a localização repetida ou a marcação circunferencial precisarem se manter consistentes.
- Visão: adicione reconhecimento quando a posição ou a orientação da peça variar; a visão não corrige variação de altura não controlada nem manuseio instável.
- 3D ou movimento: avalie-a quando a curvatura, a variação de altura ou a cobertura excederem o envelope verificado de foco e marcação.
- Invólucro e extração: dimensionar as salvaguardas e a captura de pluma ao redor da fonte real, a química do revestimento, o acesso à peça de trabalho e o método de carregamento.
- Integração personalizada: revise carregamento automatizado, troca de dados PLC/MES, verificação do leitor, controle de tempo de ciclo, recuperação de anomalias e salvaguardas em nível de célula como requisitos do projeto.
- Estação de trabalho padrão: permanece apropriada quando as peças estão estáveis e planas, o carregamento é repetível, e campo, foco, invólucro e extração já estão verificados.
Perguntas frequentes
Perguntas frequentes sobre revestimentos e tratamentos de superfície
Qual laser é melhor para alumínio anodizado?
Fibra ou MOPA costumam ser avaliados para alumínio anodizado, mas a rota útil depende da liga, da camada anódica, do corante, do contraste desejado, da aparência do metal exposto e do requisito de durabilidade. Use a página filha de alumínio anodizado e um teste com amostra representativa da produção antes de selecionar o equipamento.
Um laser pode remover tinta ou revestimento em pó sem danificar o metal?
A remoção seletiva pode ser viável, mas a química da tinta ou do revestimento em pó, a espessura, a adesão, a refletividade da base, a dissipação de calor e o tempo de permanência nas bordas controlam a janela. “Sem danos à base” é um critério de aceitação a ser inspecionado, não uma garantia padrão.
O metal com revestimento por eletrodeposição usa o mesmo processo que o metal pintado?
Não. A eletrodeposição pode ser uma pilha de múltiplas camadas com diferentes durezas, espessuras e limites de exposição. Defina qual camada pode ser alterada e inspecione a próxima camada, a rugosidade, a adesão e os requisitos de corrosão ou elétricos.
As mesmas configurações de laser podem funcionar em diferentes cores ou lotes de revestimento?
Não de forma segura como suposição padrão. Pigmento, brilho, cura, espessura do revestimento, adesão e condição do substrato podem deslocar a janela de processo mesmo quando o nome do revestimento não muda. Valide cores representativas e variação entre lotes quando a consistência da produção for importante.
Preciso enviar amostras?
Para uma recomendação confiável, sim. Envie peças de nível de produção com a pilha completa da superfície, arte, menor detalhe, efeito desejado, limites de aceitação, informações de lote e quaisquer dados de revestimento ou segurança disponíveis.
Qualificação da amostra
Deixe a Superfície Real Escolher a Rota do Laser
Use o formulário de orçamento para iniciar uma análise de material com superfície revestida. Identifique a solicitação como um teste de material e informe o substrato, o revestimento ou tratamento, a espessura, se conhecida, o efeito desejado, a geometria, a arte, a meta de ciclo e critérios mensuráveis de aceitação. A Zhuorui Laser pode então delimitar o plano de fonte condicional antes da configuração da máquina.