
Лазерная маркировка древесины: контроль обугливания в зависимости от направления волокон и породы
Лазерный маркиратор для древесины следует выбирать исходя из фактической породы, плотности, смолистости, направления волокон, влажности, клеевой системы и отделки — а не только из слова “древесина”. CO₂ — распространённое стартовое направление, но приемлемый контраст, глубина прожига, качество кромок, дымообразование и время цикла необходимо подтвердить на производственном материале.
Можно ли маркировать древесину лазером?
Да — многие породы древесины и плиты на древесной основе позволяют получить читаемый контраст или неглубокий результат гравирования. Важна оговорка: видимый цвет и глубина возникают в результате контролируемого нагрева и удаления материала, поэтому естественная вариативность является частью процесса, а не дефектом, который можно устранить одной лишь мощностью станка.
Плотный материал с однородной текстурой обычно даёт более равномерное изображение, чем доска с сучками, чередующимися твёрдыми и мягкими годичными слоями, смоляными карманами или неоднородным шпоном. Клей фанеры, связующее МДФ и поверхностные покрытия добавляют ещё один слой материала. Они могут изменять дым, запах, потемнение и остатки, даже когда верхняя поверхность выглядит одинаково.
Практический вопрос не только в том, “будет ли маркировка?”. Важно, сможет ли итоговая доска обеспечивать требуемую детализацию линий, диапазон тонов и воспроизводимость при приемлемой скорости производства и безопасном улавливании дыма.
Что должно фиксировать полезное сравнение древесины: эти изображения показывают примеры видимой маркировки древесины, но они не являются контролируемым параллельным испытанием. Когда доступны документированные производственные образцы, сравнивайте породу или конструкцию плиты, отделку или покрытие, целевой результат, а также наблюдаемый контраст, качество кромки, остатки и глубину при указанных условиях испытаний.
Разделяйте типы древесины перед сравнением результатов
Такие названия, как дуб, сосна, березовая фанера или МДФ, служат полезной отправной точкой, но производственная плита все равно требует собственного испытания. Плотность, смола, характер роста, клеевая линия, распределение волокон и отделка могут изменять отклик в пределах одного и того же широкого семейства.
Лиственные породы
Лиственные породы позволяют воспроизводить мелкие детали, но открытые поры, минеральные прожилки и выраженная текстура могут делать тон неравномерным. Название породы, направление реза и шлифование поверхности следует фиксировать вместе с образцом.
Решение: утвердить графику на участках ранней и поздней древесины, где видна текстура.
Хвойные породы
Хвойные породы часто имеют более выраженные различия между годичными слоями и могут содержать смоляные карманы. Повышение температуры для затемнения светлого слоя может привести к пережиганию более тёмного или богатого смолой участка.
Решение: определите допустимую естественную вариацию, прежде чем пытаться привести каждую полосу к одному тону.
Фанера и шпон
На лицевом шпоне маркировка может получаться чистой, но клеевые швы, пустоты или тонкий лицевой слой ограничивают глубину. Декоративный шпон также может обнажить другую основу, если снять слишком много материала.
Решение: проверьте конкретного поставщика, толщину лицевого слоя, клеевую систему и процесс отделки.
МДФ и ДВП
Плитные материалы визуально более однородны, однако состав связующего, плотность и обработка поверхности влияют на запах, остатки и требования к вытяжке. Следует изучить документацию производителя и данные о безопасности плиты.
Решение: проверьте контроль выбросов и очистку вместе с контрастом.
Древесина с отделкой
Краска, морилка, герметик, лак, ламинат или масло означают, что первое взаимодействие может происходить с отделочным покрытием, а не с древесиной. Процесс может удалить, обесцветить или термически изменить этот слой.
Решение: определите каждое покрытие и утвердите результат после фактического этапа очистки после маркировки.
Распространённые риски и режимы отказов при лазерной маркировке древесины
Контраст на древесине часто возникает за счёт контролируемой карбонизации и ограниченного удаления материала, поэтому то же тепло, которое создаёт полезную маркировку, может также создавать неравномерный тон, ореол подпалины, расширенные линии, рыхлый нагар, дым или повреждение отделки. Текстура, смола, влага, клеи и покрытия определяют, где эти дефекты проявятся в первую очередь.
Структура материала
Плотность, смола, влага, поры, волокна, клей и отделка определяют, как энергия поглощается и передаётся.
Энергия на единицу площади
Настройка мощности, скорость, фокус, расстояние между штрихами, межстрочный интервал и число проходов изменяют время выдержки и накопленное тепло.
Контраст и качество кромок
Тёмность, глубина, ширина линии, ореол, остатки и вариация от волокна к волокну должны оцениваться вместе.
| Видимый симптом | Возможная причина, связанная с материалом или процессом | Первое направление проверки |
|---|---|---|
| На одном изображении видны светлые и тёмные полосы | Чередующаяся плотность волокон, смола или влага | Проведите тест поперёк волокон и определите допустимый тональный диапазон. |
| Края выглядят широкими или размытыми | Избыточное накопленное тепло, расфокусировка, осаждение дыма или мягкие волокна | Проверьте совместно фокусировку, скорость, шаг, число проходов и вытяжку. |
| Глубокий результат, но слабая детализация | Удаление материала доминирует над контролем тонких линий | Отделите целевую глубину от целевого контраста и повторите тест. |
| Протирочные материалы загрязняются после маркировки | Рыхлый нагар или сконденсировавшийся дым | Добавьте фактический этап очистки в критерии приемки и улучшите улавливание у источника. |
| Отделочное покрытие отслаивается или меняет цвет | Реакция покрытия отличается от реакции подложки | Определите отделочное покрытие и проверяйте удаление или изменение цвета как отдельный механизм. |
Где применяется лазерная маркировка древесины — и почему?
Древесину маркируют, когда изделию требуется долговечная визуальная идентификация, брендирование, кастомизация или контролируемая декоративная деталь без добавления краски, этикеток или отдельного этапа печати. Точное требование всё равно зависит от поверхности изделия, условий обращения и стандарта приемки.
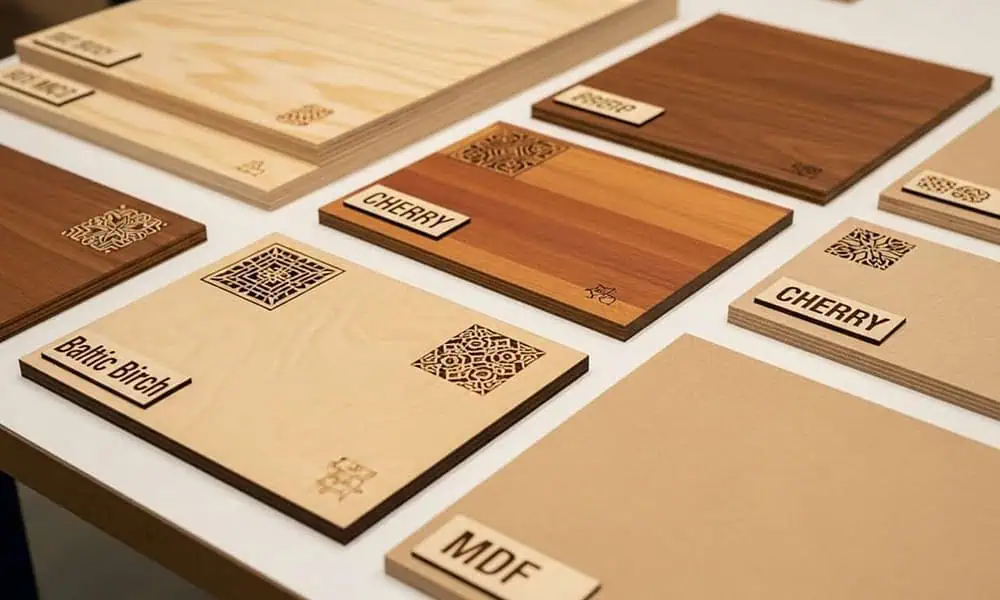
Мебельные и интерьерные компоненты
Панели, детали шкафов, ручки, отделочные элементы и декоративные детали могут нуждаться в логотипах, идентификации деталей, метках для выравнивания или декоративной графике. Полезный результат обычно представляет собой чистый контраст с ограниченным ореолом, чтобы маркировка не выглядела как неконтролируемое выжигание.
Деревянная упаковка и подарочные изделия
Коробки, футляры, крышки и презентационная упаковка обычно маркируются для брендирования, размещения информации о продукте или персонализации. Отделка поверхности имеет значение, поскольку лак, морилка, краска или масло могут вступить в реакцию раньше, чем сама древесина.
Вывески, таблички и демонстрационные изделия
Текст, символы, логотипы и линейная графика требуют читаемых краев на видимых волокнах. Большие области маркировки также делают размер поля, плоскостность и однородность от угла до угла частью проверки.
Ремесленные изделия и производственные компоненты
Персонализированные изделия и серийно выпускаемые детали могут требовать нанесения имен, серийной информации, идентификации партии или графических изображений. Причина маркировки определяет, что является основным критерием приемки: внешний вид, читаемость кода, повторяемость или время цикла.
Что обычно маркируют на древесине?
Само содержание меняет требования к процессу. Большой логотип может допускать иное поведение линий, чем маленький серийный номер или машиночитаемый код, поэтому в тестовую проверку следует включать макет и самый мелкий элемент.
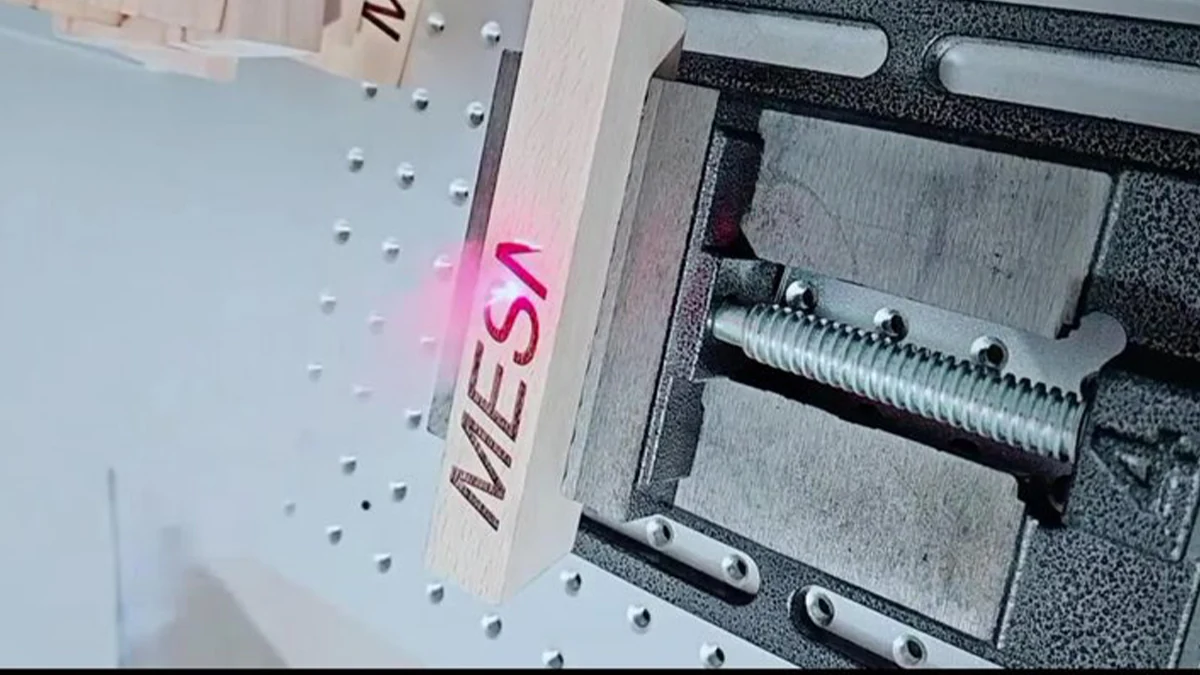
Логотипы и фирменные знаки
При брендировании обычно в приоритете визуальный контраст, чистые края и контролируемый тон, который на выбранной породе и с выбранной отделкой выглядит так, как задумано.
Текст и информация о продукте
Наименования, спецификации, инструкции или идентификаторы продуктов должны сохранять стабильную форму символов и достаточный контраст после очистки и обычного обращения.
Серийные номера, номера партий и номера деталей
Идентификация переменных требует воспроизводимого позиционирования и разборчивости от детали к детали. Поток производственных данных и метод загрузки становятся важны, когда содержимое меняется для каждой детали.
QR-коды или коды Data Matrix
Машиночитаемые коды можно оценивать, когда это требуется, но текстура древесины, растекание обугливания, размер модуля, вариации поверхности и условия съёмки камерой могут снизить читаемость. Утверждайте их по фактическим сканам на репрезентативном производственном материале, а не только по внешнему виду.
Декоративная графика и линейная графика
Тонкая художественная графика, портреты и узоры делают акцент на контроле мелких элементов, резкости краёв и тональной согласованности в большей степени, чем на глубине гравировки.
Какой результат маркировки по дереву вам действительно нужен?
Не выбирайте лазерный метод только по слову “дерево”. Сначала определите, нужна ли задаче контрастность поверхности, мелкая детализация, измеримое удаление материала или контролируемое изменение покрытия. Каждая цель создаёт свой баланс между нагревом, качеством линий, глубиной, остатками и временем цикла.
| Желаемый результат | Как выглядит хороший результат | Основной компромисс | Что проверять на образце |
|---|---|---|---|
| Контраст темной поверхности | Преднамеренный контраст от коричневого до темного с читаемыми краями и контролируемой естественной вариацией. | Большее накопление тепла может сделать отметку темнее, но также расширить ореол, увеличить остатки и снизить четкость мелких деталей. | Тональный диапазон, наименьший элемент, ширина края, остаток, удаляемый протиранием, и согласованность по зонам текстуры. |
| Мелкий текст или графика | Чистые мелкие элементы, узкие линии и распознаваемые детали без чрезмерного распространения прожига. | Настройки, максимизирующие темноту или глубину, могут приводить к слиянию или размыванию мелких элементов. | Наименьший текст/линия, четкость краев, расстояние между элементами и внешний вид после очистки. |
| Неглубокая гравировка | Контролируемое удаление материала с приемлемой глубиной и качеством краев. | Увеличение удаления может ухудшить детализацию, увеличить дым и обнажить другой слой в шпоне или фанере. | Диапазон глубины, качество краев, целостность лицевого слоя, остатки и повторяемость. |
| Удаление отделки или изменение цвета | Покрытие изменяется или удаляется должным образом, а древесина под ним остаётся в пределах визуально допустимого. | Покрытие может отслаиваться, непредсказуемо менять цвет или создавать иной профиль дыма/остатков, чем необработанная древесина. | Тип покрытия, состояние основания, результат очистки, качество кромки и требования к вытяжке. |
Как форма, толщина и размер изменяют план маркировки?
Геометрия не изменяет породу древесины, но влияет на контроль фокусировки, охват поля, манипулирование деталью, конструкцию оснастки и риск маркировки в непредназначенный слой. Эти параметры должны быть определены до фиксации конфигурации станка.
Плоские доски и панели
Плоские детали — простейший исходный случай, поскольку поверхность маркировки может оставаться рядом с одной плоскостью фокуса. Большие панели всё равно требуют стратегии позиционирования и поля маркировки, которое может охватить изображение без потери требуемой детализации.
Проверьте: полезная зона маркировки, способ позиционирования детали, качество в углах поля и повторяемость загрузки.
Тонкий шпон и лицевые слои фанеры
При неглубоком гравировании общая толщина доски — не единственное ограничение. Лицевой шпон или декоративный слой может быть намного тоньше всей панели, поэтому чрезмерное снятие материала может обнажить клей или материал основы.
Проверьте: толщина лицевого слоя, допустимая глубина и то, остаётся ли основание визуально приемлемым.
Покоробленные или неровные поверхности
Перепады высоты смещают части поверхности от заданного фокуса и могут изменять ширину линии, контраст или глубину гравировки в пределах одного изображения.
Проверьте: фактический перепад высоты, поддержка оснасткой и то, остаётся ли вся маркировка в пределах допустимого диапазона фокусировки.
Крупные детали или большие поля маркировки
Большее поле изменяет оптические требования и требования к позиционированию. Итоговое поле следует проверять на детализацию и согласованность по всей полезной области, а не выбирать только потому, что изображение в него помещается.
Проверьте: максимальный размер маркировки, наименьший элемент, результат от угла до угла, зазор для загрузки и ожидаемое время цикла.
Деревянные детали цилиндрической или неправильной формы
Изогнутые ручки, точёные детали или изделия неправильной формы могут потребовать специальной оснастки, вращательного движения или другого метода позиционирования, специфичного для проекта. Правильный подход зависит от того, какая часть поверхности должна оставаться в фокусе во время маркировки.
Проверьте: диапазон диаметра/высоты, расположение маркировки, ориентация, повторяемость позиционирования и доступ к оснастке.

CO₂ обычно является первой технологией, которую стоит оценить для древесины
Древесина обычно достаточно хорошо поглощает энергию CO₂-лазера для потемнения поверхности и неглубокой гравировки, что делает CO₂ практичным первым направлением для тестирования во многих задачах маркировки древесины. Тем не менее образец решает, обеспечивает ли этот подход требуемый контраст, детализацию, глубину и скорость производства на конкретной породе, конструкции доски и отделке.
Не выбирайте машину только по мощности. Конструкция источника, фактическая длина волны, доставка луча, фокусировка, поле маркировки, стратегия проходов, рабочий цикл, корпус и вытяжка — всё это влияет на доступное окно процесса. Конфигурация, которая медленно создаёт тёмный образец, может не быть конфигурацией, которая лучше всего обеспечивает производственную пропускную способность.
Используйте целевой результат, чтобы задать первое испытание, затем используйте это испытание, чтобы сузить выбор машины. Если испытание с CO₂ не может соответствовать критериям приемки без неприемлемого обугливания, повреждения покрытия, потери детализации или неприемлемого времени цикла, вернитесь к анализу материалов/процесса, прежде чем останавливаться на конфигурации машины. После валидации маршрута сравните доступные Конфигурации CO₂-лазерного маркиратора с учетом требуемых условий эксплуатации, обращения и безопасности.
Вытяжка, противопожарная защита и обеспечение лазерной безопасности должны быть включены в проверку
Улавливание дыма влияет на видимость, чистоту оптики, запах, остатки и рабочую среду. Проект вытяжной системы и конфигурацию лазерной безопасности следует рассматривать вместе с материалом, компоновкой станка и производительностью — а не добавлять после того, как образец выглядит приемлемым.
Определите, что нагревается
Зафиксируйте породу древесины или плиту, клей, морилку, краску, герметик, ламинат и чистящее средство. Неизвестные покрытия и связующие для инженерных плит не следует рассматривать как обычную необработанную древесину. Изучите документацию поставщика и применимые данные о безопасности.
Улавливайте дым вблизи места маркировки
Поток воздуха, положение вытяжного зонта и фильтрация должны соответствовать размеру поля и объёму дыма, не нарушая процесс. Плохой захват может привести к повторному осаждению остатков и создать впечатление, что проверка параметров менее стабильна, чем есть на самом деле.
Включите меры противопожарного контроля и поддержания порядка
Древесина горюча. В рабочей процедуре следует предусмотреть активное наблюдение, контроль тлеющего материала, накопившейся пыли или остатков, обслуживание вытяжной системы и безопасное обращение после остановки лазера. Окончательная схема безопасности зависит от комплексной оценки рисков оборудования и рабочего места.
Проверьте в производственном режиме
Короткий образец может не отражать запах, загрузку фильтра или остатки при длительной партии. Повторите испытание при реалистичном рабочем цикле и включите в обзор проверки очистки и фильтров.
Подтвердите наличие средств защиты от лазерного излучения и функций останова
Лазерное излучение при обработке CO₂ обычно невидимо. Подтвердите класс лазера и доступное излучение собранной системы, наличие корпуса или ограждённой зоны, блокировок дверей, аварийного останова, цепи безопасности, средств наблюдения, положения приспособления и безопасного доступа при загрузке и техническом обслуживании. Изображение продукта не является подтверждением безопасности; меры управления и средства индивидуальной защиты должны соответствовать фактической оценке рисков и применимым местным требованиям.
Используйте реальный производственный материал, чтобы подтвердить результат
Самый быстрый полезный тест начинается с производственного материала и измеримой цели приемки. Одна лишь фотография не может раскрыть состав плиты, отделку или естественный разброс, который должна выдерживать метка. Тест должен показать, что приемлемо, что не проходит и какую нормальную вариацию материала может допускать процесс.
Идентификация материала
Порода, массив/фанера/МДФ, поставщик, толщина, шпон, клей, состояние влажности и отделка.
Требование к маркировке
Изображение или код, наименьший элемент, размер поля, предпочтительный тон, глубина, тактильное ощущение и допустимый ореол обугливания.
Набор вариаций
Образцы, включающие изменения текстуры, сучки, смоляные участки и обычные партии, — а не только самый простой экземпляр.
Производственный контекст
Размер детали, плоскостность, способ загрузки, количество, целевой цикл, очистка, вытяжка и метод контроля.
Приёмочный контроль
Согласуйте, как будут оцениваться контраст, ширина линии, глубина, остатки, запах, читаемость и повторяемость.
Результат первого теста
Зафиксируйте идентификатор образца, оценённый маршрут, относительное рабочее окно, видимые дефекты, результат очистки, наблюдение за циклом и примечания по извлечению. Первый тест не является гарантией серийного производства.
Как окончательно сформировать конфигурацию станка для задачи маркировки древесины
Удачный образец сужает технологическое окно; он не завершает выбор станка. Итоговое коммерческое предложение должно увязать принятую метку с размером рабочего поля, обработкой деталей, вытяжкой, конфигурацией безопасности и реалистичной производственной нагрузкой.
Указания по лазеру и процессу
Используйте принятый образец для подтверждения маршрута источника и рабочего окна. Не подменяйте неудовлетворительный результат процесса более высокой номинальной мощностью.
Поле маркировки и оптика
Укажите наибольшее требуемое изображение вместе с наименьшим элементом. Подтвердите приемлемую детализацию и стабильность по всему целевому полю, а не только в центре.
Конструкция станка и зазор для детали
Согласуйте рабочее место, высоту по оси Z, доступ и концепцию ограждения с реальными размерами детали, способом загрузки и рабочим процессом оператора.
Оснастка и позиционирование
Определите, как каждая деталь базируется, поддерживается и повторяется. Покоробленные, изогнутые или неровные детали могут требовать специальной оснастки или движения, а не допущения о плоском столе.
Вытяжка и безопасность
Подберите размер системы улавливания и фильтрации дыма для фактического материала и режима работы, затем подтвердите наличие в готовой системе защитных устройств, блокировок, аварийного останова и доступа для эксплуатации на основании реальной оценки рисков.
Требования к производству и данным
Укажите размер партии, целевое время цикла, потребности в переменных данных, требования к контролю кодов, а также любые операции загрузки/выгрузки или обработки на предыдущем/последующем этапе, которые изменяют конфигурацию станка.
Что отправить перед запросом окончательного коммерческого предложения
Предоставьте достаточно информации, чтобы воспроизвести реальную задачу, а не только указать материал. Это снижает риск предложить станок, который подходит под слово «дерево», но не соответствует фактической детали или критерию приёмки.
FAQ по лазерной маркировке дерева
Эти ответы задают безопасное начальное направление. Окончательные значения тона, глубины, скорости и вытяжки всё ещё зависят от конкретной доски и отделки.
Какая древесина обеспечивает наиболее стабильную лазерную маркировку?
Однородный, мелкозернистый и стабильный материал обычно обеспечивает более равномерную детализацию, но одного названия породы недостаточно. Поставщик, распил, плотность, влажность и отделка могут изменить результат, поэтому производственную партию следует проверять на образцах.
Почему один участок маркируется темнее другого?
Годичные кольца, смола, сучки, влажность и подготовка поверхности могут изменять поглощение и тепловой поток. Прежде чем увеличивать мощность, сравните светлые и тёмные зоны и решите, является ли эта вариация естественной и допустимой.
Можно ли при лазерной маркировке полностью избежать обугливания?
Не тогда, когда желаемый контраст основан на термическом затемнении. Настройки могут ограничить ореол и рыхлый обугленный слой, но утверждение о полном отсутствии термического воздействия было бы нереалистичным для типичного затемнения или гравировки по дереву.
Маркируется ли фанера так же, как массив древесины?
Нет. Лицевой шпон, клей, пустоты и слои сердцевины вносят переменные, которых нет у массива древесины. Проводите испытания на точно такой конструкции фанеры и не согласовывайте глубину, которая может обнажить сердцевину.
Стоит ли выбирать станок по мощности?
Нет. Материал, желаемый результат, размер поля, фокус, исходный дизайн, скорость, количество проходов, вытяжка и рабочий цикл — всё это имеет значение. Мощность — лишь один из входных параметров настройки, а не способ подбора.
Что следует проверить после маркировки?
Проверьте видимый контраст, наименьший элемент, глубину, ореол по краям, незакреплённые остатки, результат очистки, запах, повторяемость и любые требования к читаемости кода. Используйте те же критерии при обычных колебаниях в партии.
Технические ссылки
Управление по охране труда и промышленной гигиене США — Древесная пыль: обзор подтверждает необходимость контролировать взвешенные в воздухе частицы древесины и оценивать воздействие на рабочем месте. OSHA — Лазерные опасности: обзор подтверждает необходимость учитывать лучевые и нелучевые опасности. Ни один из этих источников не заменяет оценку с учётом конкретного материала, лазерного дыма, покрытий, связующих, готового станка или местных требований.
Пришлите образцы реальной древесины и отделки, а также критерии приемки
Zhuorui Laser может использовать эти исходные данные, чтобы определить направление первичных испытаний, сравнить результат с вашими критериями приемки, а затем уточнить зону маркировки, оснастку, вытяжную систему, меры безопасности и конфигурацию станка для подготовки коммерческого предложения. Окончательное утверждение для производства по-прежнему требует наличия реального станка, представительного материала и реалистичного рабочего цикла.