
Применение в обувной промышленности
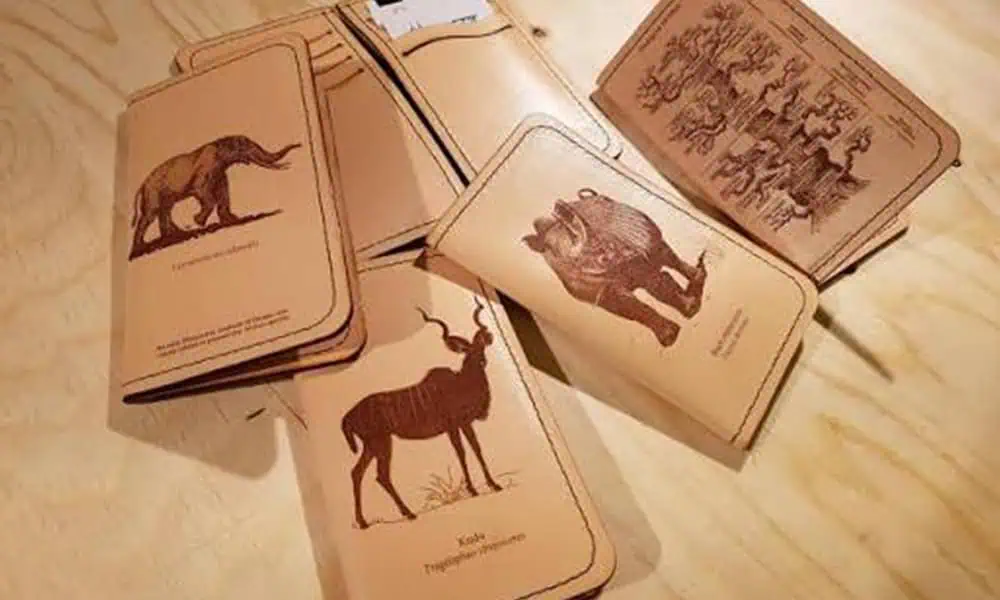
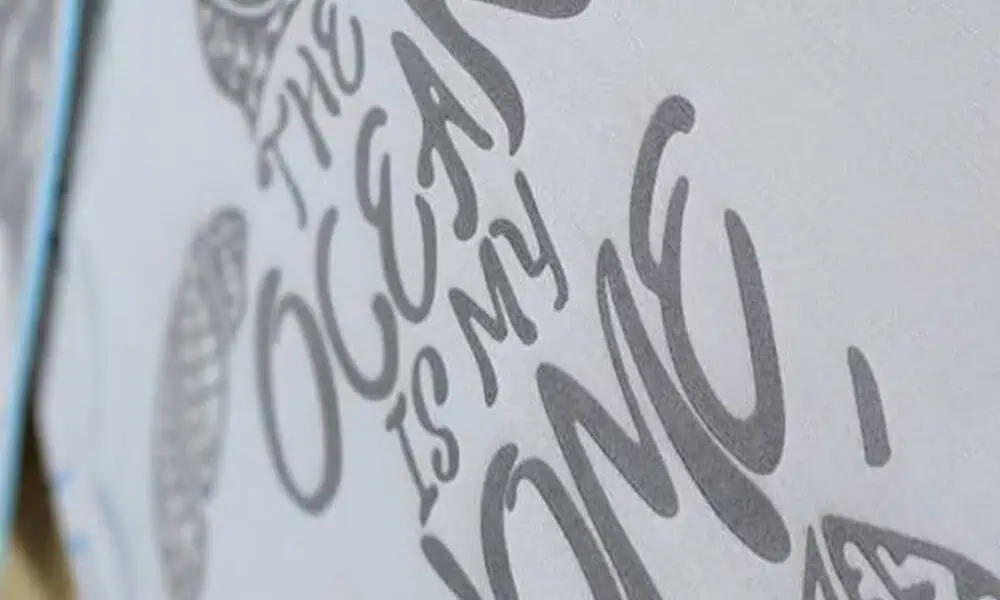
Лазерная маркировка обуви
Планируйте лазерную маркировку верха обуви, межподошв, наружных подошв, стелек, язычков, ярлыков и готовой обуви, определив точную деталь, слои поверхности, целевую маркировку, геометрию, способ загрузки и производственное требование перед выбором станка.
Охват обувных заготовок
Какие детали обуви и этапы производства охватываются?
“Обувь” — это не одна поверхность для маркировки. Сначала определите физическую деталь, которая попадает на станцию маркировки, открытый слой в зоне маркировки и то, является ли эта деталь отдельной, находится ли она в подсборке или уже встроена в готовую обувь. В следующем разделе объясняется, почему эти исходные данные меняют результат.
| Целевой объект обуви | Поверхность или слой для идентификации | Типичный этап маркировки | Что нужно определить на этом этапе |
|---|---|---|---|
| Верх / выкроенная деталь | Кожа, текстиль, синтетический лист или поверхность с покрытием в фактически видимой зоне | Перед сшиванием, во время промежуточной сборки или на готовом верхе | Плоская выкроенная деталь или сформованный верх; видимая зона; близлежащий шов, край или криволинейный переход. |
| Язычок / зона ярлыка | Текстиль, ярлык с покрытием, синтетический слой или другая предоставленная идентификационная поверхность | Отдельный компонент или собранная обувь | Отдельный ярлык или пришитая/собранная зона; доступная зона маркировки; референсный край или элемент. |
| Стелька | Верхняя ткань, покрытие, слой, обращенный к пеноматериалу, или печатная поверхность | Отдельную деталь перед сборкой обычно оценивают в первую очередь | Открытая поверхность, гибкость и то, испытывается ли стелька отдельно или вклеенной в изделие. |
| Межподошва / наружная подошва | Пеноматериал, резина, полимер или формованная поверхность с покрытием в фактической зоне маркировки | Отдельный формованный компонент или собранная обувь | Формованная поверхность, текстура, кривизна и то, является ли компонент отдельным или частью готовой обуви. |
| Готовая обувь | Точный открытый слой в месте итоговой маркировки | После полной сборки | Место итоговой маркировки, диапазон размеров обуви, ориентация лево/право и окружающий контур изделия. |
Цель применения
Почему детали обуви маркируются лазером?
Причина маркировки определяет, что должен обеспечивать процесс и что следует проверять. Видимый логотип, код размера и внутренний идентификатор сборки не имеют одинаковых критериев приемки.
Брендирование и персонализация
Наносите логотипы, графику, фирменные элементы или персонализированный контент там, где внешний вид, качество краев и размещение являются частью презентации продукта.
Идентификация продукта
Добавьте размер, стиль, цвет, дату, партию или другие идентификационные данные, чтобы детали и готовую обувь можно было различать при обработке, проверке или комплектации заказов.
Прослеживаемость и верификация
Наносите серийные номера, штрихкоды или символы Data Matrix, когда маркировка должна оставаться читаемой с помощью определенного метода проверки человеком или машиной.
Ссылка на сборку и процесс
Добавляйте метки ориентации, выравнивания или скрытые технологические обозначения, когда маркировка служит производству, а не декоративной отделке для клиента.
Что маркируется
Какая информация обычно маркируется на деталях обуви?
Определите точное содержимое перед выбором оптики, размера поля или метода позиционирования. Наименьший элемент и правило контроля часто не менее важны, чем общий размер логотипа.
Видимая графика
Логотипы брендов, декоративная графика, фирменные линии, обозначения модели и персонализация.
Производственная идентификация
Размер, стиль, цвет, партия, дата, смена, рабочая станция или другая переменная производственная информация.
Коды и обозначения
Серийные номера, штрих-коды, символы Data Matrix, метки ориентации и другие машиночитаемые или считываемые оператором идентификаторы.
Переменные результата
Что определяет результат маркировки обуви?
Когда заготовка и этап маркировки определены, следующий вопрос — почему одна задача для обуви ведёт себя иначе, чем другая. Результат зависит от фактического отклика поверхности, целевого эффекта, геометрии и производственных условий, а не только от названия продукта.
| Переменная | Что записывать | Почему это меняет решение |
|---|---|---|
| Состояние заготовки | Целевой объект, определённый выше: отдельный компонент, подсборка или готовая обувь на предусмотренном этапе маркировки. | Изменяет доступ, поддержку, конструкцию оснастки, рабочее расстояние и время загрузки. |
| Состав материала и поверхностных слоёв | Основной материал, покрытие, краситель, печатный слой, открытый клеевой слой и фактическая верхняя поверхность | Разные слои могут давать разный контраст, тепловой отклик, остаток и запах даже в рамках одного и того же изделия обуви. |
| Цвет и текстура | Характерные цветовые решения, глянцевая/матовая отделка, формованная текстура и видимая зернистость | Изменяет визуальный контраст, внешний вид мелких деталей и согласованность, достижимую для разных вариантов. |
| Целевая метка | Логотип, текст, код, неглубокое удаление, изменение цвета или другой заданный визуальный эффект | Определяет, является ли основным критерием приемки внешний вид, читаемость, качество кромки, глубина или долговечность. |
| Геометрия и соответствие требованиям | Кривизна, перепад высот, угол наклона поверхности, мягкость, сжатие и доступная опора | Влияет на фокусировку, позиционирование, повторяемость и на то, деформируется ли деталь при загрузке. |
| Производственное требование | Размер партии, ожидаемый такт или время цикла, соотношение левых/правых изделий, смена размеров, загрузка оператором и уровень автоматизации | Превращает успешный образец в требование к рабочему месту, а не в разовый тест. |
Критерии приемки
Что должна обеспечивать качественная маркировка обуви?
Определите результат до сравнения машин. “Выглядит хорошо” — слишком расплывчато для воспроизводимого испытания образца; критерии приемки должны отражать фактическую задачу по внешнему виду, идентификации или прослеживаемости.
Внешний вид
Требуемый контраст, четкость краев, однородность и допустимый уровень видимого изменения цвета вокруг метки.
Целостность поверхности
Никакого недопустимого плавления, подгорания, деформации, чрезмерного удаления материала или других повреждений за пределами согласованного эффекта маркировки.
Читаемость и размещение
Символы и коды остаются читаемыми с помощью заданного метода, а метка находится в пределах утвержденного допуска на положение на представительных деталях.
Повторяемость в производстве
Принятый результат может воспроизводиться на соответствующих размерах, левых/правых деталях, цветах или партиях при времени цикла, подходящем для производственного плана.
Геометрия и загрузка
Как форма, размер и нагрузка влияют на настройку?
Обувь редко является плоским жёстким объектом. Стабильная опора, повторяемая база и контролируемая плоскость маркировки могут иметь большее значение, чем заявленная мощность лазера.
Определите способ подачи
Зафиксируйте диапазон размеров, ориентацию левая/правая, отдельная деталь или в сборе, как оператор её удерживает и можно ли поддержать маркируемую поверхность без деформации.
Контролируйте плоскость маркировки
Проверьте кривизну, перепад высот, угол поверхности, рабочее расстояние и допуск фокусировки по всей зоне маркировки.
Восстановите базу после переналадки.
Используйте физический упор, специальное гнездо, воспроизводимый базовый элемент или проверку с помощью технического зрения, чтобы положение принятого образца можно было воспроизводить для разных размеров и левого/правого вариантов.
Когда требуется более точный контроль позиционирования?
Простого гнезда может быть достаточно, когда одна и та же жёсткая деталь всегда поступает в одинаковой ориентации. Переменное ручное размещение, вырезанные панели, гибкие верхние детали или частые смены изделия могут оправдать оценку позиционирования с помощью камеры.
Машинное зрение может помочь определить расположение элемента по X/Y или углу поворота, но оно не решает автоматически проблему изменения высоты или сильно изогнутой поверхности маркировки. Управление фокусировкой и поддержку детали всё равно необходимо оценивать отдельно.

Лазер для первого теста
Какой лазер следует тестировать первым?
Выбирайте первый тест исходя из фактической поверхности и целевого эффекта, а не только из категории обуви. Неизвестные или многослойные синтетические поверхности следует оценивать на представительных деталях, прежде чем останавливаться на конкретном источнике.
| Состояние детали / поверхности | Первое направление для оценки | Что должен доказать образец |
|---|---|---|
| Кожа, текстиль и многие другие органические поверхности обуви | Лазерная маркировка CO2 обычно является практичным первым сравнением. | Требуемый контраст или эффект гравировки без неприемлемого обугливания, повреждения кромок, остатков или ухудшения времени цикла. |
| Отдельные синтетические, покрытые или термочувствительные поверхности, где CO2 обеспечивает плохой контроль внешнего вида | УФ-лазерная маркировка можно рассматривать, когда актуальна более тонкая обработка или обработка с меньшей тепловой нагрузкой. | Достигает ли обрабатываемая поверхность требуемого внешнего вида, долговечности и производительности в достаточной степени, чтобы оправдать выбор другого технологического маршрута. |
| Металлические люверсы, пластины, бирки или другая металлическая фурнитура для обуви | Волоконную лазерную маркировку можно рассматривать для металлического компонента, а не предполагать, что один источник должен наносить маркировку на каждую часть обуви. | Покрытие фурнитуры, контраст, геометрия, содержание маркировки и то, следует ли этот процесс оставлять отдельным от маркировки неметаллической обуви. |
| Неизвестная многослойная синтетическая конструкция | Сначала определите фактический слой, а затем сравнивайте только те указания из источника, которые подходят для данного материала и целевого результата. | Реакция поверхности, запах/дым, остатки, качество кромки и повторяемость на реальных производственных образцах. |
Диагностика неисправностей
Что обычно идет не так при лазерной маркировке обуви?
Не всякий плохой результат следует объяснять «нехваткой мощности». Видимый симптом должен определять, какую переменную проверять в первую очередь.
| Наблюдаемая проблема | Возможные причины, которые следует разграничить | Что проверять далее |
|---|---|---|
| Подпалины или темный ореол за пределами нужной маркировки | Чрезмерная плотность энергии, медленное сканирование, перекрытие, состояние фокусировки или термочувствительный поверхностный слой | Снизьте тепловую нагрузку, проверьте фокусировку и сравните контролируемое окно процесса на одном и том же материале и цвете. |
| Плавление, деформация или нежелательная приподнятая/вспененная поверхность | Реакция полимера или пены, чрезмерный локальный нагрев, неподходящее направление источника или нестабильная фокусировка | Проверьте точный состав поверхности, сравните настройки с более низкой тепловой нагрузкой или другой источник, где это оправдано, и перепроверьте геометрию. |
| Слабый или нестабильный контраст | Вариация цвета/партии, вариация покрытия, текстура, недостаточное окно процесса или неправильная фокусировка | Проверьте репрезентативные варианты и зафиксируйте, остаются ли одни и те же настройки приемлемыми для всех них. |
| Мелкие детали заполняются или становятся нечитаемыми | Текстура поверхности, размер элементов рисунка, ограничения пятна/оптики, фокусировка или чрезмерная реакция материала | Подтвердите наименьший требуемый элемент, размер поля, оптику и фактический метод считывания/визуального контроля. |
| Смещение положения маркировки между обувью | База приспособления, деформация гибкой детали, различия левой/правой стороны, загрузка оператором или переменная ориентация | Отделите подачу детали от настроек лазера; проверьте базу, гнездо или метод позиционирования с помощью машинного зрения. |
| Результат изменяется на криволинейной поверхности | Разброс высоты, угол поверхности, ограниченный допуск фокусировки или неподдерживаемая геометрия | Составьте карту диапазона высот зоны маркировки и решите, требуются ли поддержка приспособления, регулировка по оси Z или другая стратегия фокусировки. |
| Чрезмерный дым, запах или остатки | Фактическая структура материала, реакция покрытия/клея/пены, глубина удаления и улавливание при отводе | Включите приёмку производственной среды в тот же тест образца, вместо того чтобы рассматривать отвод как второстепенную задачу. |
| Штрихкод или Data Matrix не проходит проверку | Недостаточный контраст, искажённые модули, размер элемента, вариация размещения или настройка считывателя | Проведите тестирование с предполагаемым считывателем и согласованным методом проверки на представительных производственных деталях. |
Производственная среда
Как запах, дым и остатки влияют на организацию производства?
Обувь может сочетать красители, покрытия, пены, клеи и другие слои. Поэтому предоставленная слоистая структура изделия должна проверяться в рамках технологического испытания, а не после выбора машины.
- Определите, какой именно слой подвергается воздействию лазера.
- Убедитесь, что материал пригоден для испытаний и что его состав известен в достаточной степени.
- Во время репрезентативных испытаний следите за появлением дыма, запаха, остатков и изменением цвета прилегающих участков.
- Определите, допустима ли последующая очистка в производственном процессе.
- Проверьте требования к защитному ограждению и вытяжке в предполагаемом месте нанесения маркировки.
- Зафиксируйте принятые условия окружающей среды вместе с принятыми настройками маркировки.
Почему это изменяет конфигурацию машины
Образец, который выглядит правильно, но приводит к неприемлемому улавливанию дыма, отложениям или запаху, не является квалифицированным производственным процессом. Схема вытяжки, ограждение, доступ и зазор для обслуживания могут стать частью окончательной спецификации рабочей станции.
Там, где применяются местные требования к вентиляции или условиям труда, ответственная команда площадки должна проверить окончательную установку на соответствие этим требованиям.
Производственный рабочий процесс
Как квалифицированная маркировка обуви переходит в производство?
Хороший образец — это только начало. Производство должно обеспечивать одинаковое позиционирование детали, фокусировку, данные, вытяжку и условия контроля при переналадках и на представительных вариантах.
Квалификация образца
Как следует квалифицировать репрезентативные образцы обуви?
Цель испытаний образцов — не просто получить одну привлекательную маркировку. Она заключается в установлении воспроизводимого результата, который можно преобразовать в спецификацию машины и рабочей станции.
Сформируйте репрезентативный набор образцов
Включайте фактические детали, цвета, размеры, лево-/правосторонние варианты, покрытия или партии, которые с наибольшей вероятностью могут изменить результат.
Зафиксируйте и запишите критерии приемки
Используйте критерии, определённые выше, и фиксируйте их до изменения параметров лазера. Не выбирайте сначала самый лучший по внешнему виду образец, а правило приёмки определяйте уже потом.
Сравнивайте только релевантные направления лазера
Сохраняйте единообразие образца и метода приёмки при сравнении окон источника/процесса, которые реалистично соответствуют поверхности и целевому эффекту.
Повторите на репрезентативной вариации
Повторно проверьте принятое направление на вариантах, которые важны в производстве, вместо того чтобы утверждать один самый лучший по внешнему виду образец.
Проверяйте сигналы отказов и обращение с ними
Подтвердите размещение, фокусировку, поддержку детали, остатки, запах, читаемость и любое соответствующее воздействие на последующих этапах, прежде чем признать процесс квалифицированным.
Запишите квалифицированную настройку
Храните идентификатор детали, файл маркировки, принятый источник, оптику, размер поля, технологическое окно, метод фиксации/машинного зрения, цикл, метод извлечения и контроля вместе.
Окончательная конфигурация станка
Как результаты испытаний определяют итоговую машину для маркировки обуви?
Итоговая машина должна соответствовать квалифицированному образцу и производственной настройке. В таблице ниже показано, какие результаты испытаний обычно определяют те или иные решения по конфигурации.
| Результат проверки образца или производства | Решение по конфигурации, на которое это влияет | Что ещё необходимо подтвердить |
|---|---|---|
| Один лазерный источник обеспечивает приемлемый эффект с рабочим окном процесса | Семейство источников и диапазон мощности становятся кандидатами для финального станка | Повторяемость, время цикла, характерные варианты и доступная конфигурация источника. |
| Мелкий текст, тонкая графика или плотные коды определяют предел качества | Полевая линза, поле маркировки, требования к пятну, рабочее расстояние и оптическая конфигурация | Требуемый размер поля в сопоставлении с детализацией на реальной детали. |
| Кривизна или перепад высот могут вывести поверхность за пределы допустимого диапазона фокусировки | Поддержка с помощью приспособления, стратегия по оси Z или оценка подхода с динамической фокусировкой/3D-маркировкой | Фактическая карта высот, зона маркировки и то, может ли более простое приспособление контролировать плоскость. |
| Ручная загрузка создаёт разброс положения. | Специализированное гнездо, базовые элементы или позиционирование с помощью машинного зрения. | Требуемый допуск на положение, влияние на цикл и то, остаётся ли контроль высоты отдельным. |
| Готовую обувь или крупные размеры сложно разместить под головкой | Свободное пространство вокруг рабочей станции, размер стола, ход по оси Z, рабочее расстояние и загрузочное окно | Максимальные габариты изделия, доступ для оператора и любые окружающие приспособления/вытяжное оборудование. |
| Требуются частые переналадки для смены размера, цвета или левого/правого исполнения | Регулируемые приспособления, управление рецептами/настройками и процедура переналадки | Сколько вариантов выполняется за смену и как оператор подтверждает правильность настройки. |
| Дым, запах или остатки заметно выражены при принятой маркировке | Ограждение и вытяжка становятся частью спецификации рабочей станции | Позиция улавливания, требования к воздушному потоку, стратегия фильтрации, доступ для обслуживания и интерфейс вентиляции участка. |
| Время цикла не выдерживается, хотя качество маркировки приемлемо | Пересмотрите технологическое окно, диапазон источника/мощности, стратегию работы сканатора, способ загрузки или концепцию нескольких станций | Полный расчёт такта, включая время загрузки, совмещения, маркировки, контроля и выгрузки. |
| Проверка переменных данных или кода обязательна | Программное обеспечение, ввод данных, рабочий процесс считывания/верификации и интеграция с производством | Источник данных, формат кода, метод верификации и обработка отбраковки. |
Следующие шаги
Отправьте деталь обуви, целевую маркировку и производственные условия
Для эффективного анализа образца предоставьте репрезентативные детали обуви, точную зону маркировки, информацию о поверхности/материале, макет или код, целевой результат, размер и различия между левой и правой деталями, способ загрузки, ожидаемое время цикла, вопросы вытяжки и требования к контролю.
Подготовьте: Подготовьте: репрезентативные детали и варианты, файл маркировки, целевой эффект, зону маркировки, наименьший элемент, структуру материала/поверхности, габариты изделия, потребность в оснастке или машинном зрении, ожидаемое время цикла, вопросы вытяжки и метод контроля.