
フットウェアアプリケーション
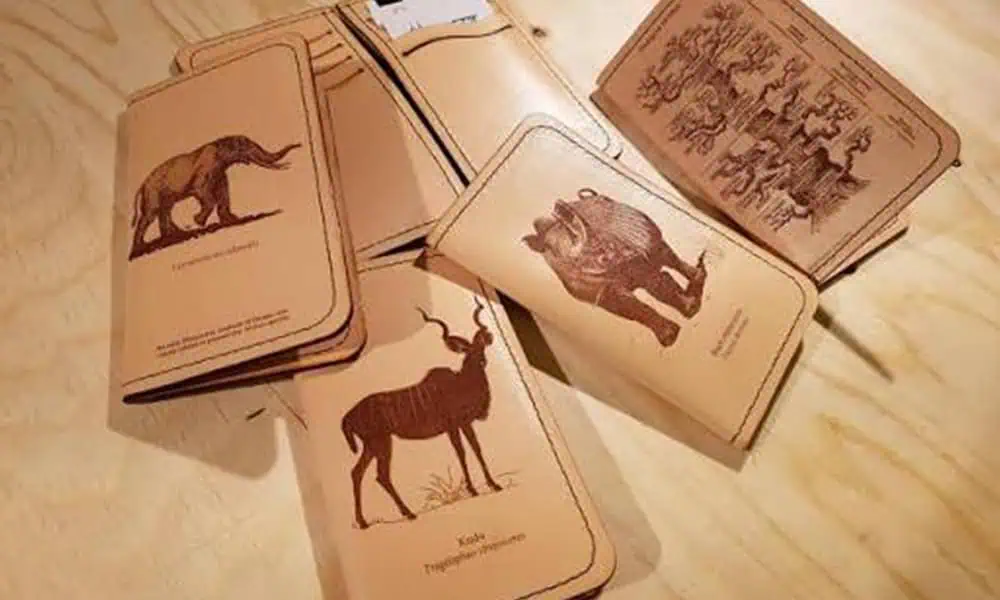
履物のレーザーマーキング
フットウェアのアッパー、ミッドソール、アウトソール、インソール、タン、ラベル、完成靴へのレーザーマーキングを計画する際は、機械を選定する前に、正確な部位、表面の積層構成、目標マーク、形状、装着方法、生産要件を定義してください。.
履物ワークピースの対象範囲
対象となる履物部品と生産段階はどれですか?
“「靴」は1つのマーキング面ではありません。まず、マーキングステーションに到達する物理的な部品、マーキング領域で露出している層、そしてその部品が単体なのか、サブアセンブリ内なのか、それとも完成した履物に組み込まれているのかを特定します。次のセクションでは、これらの入力がなぜ結果を変えるのかを説明します。.
| 対象履物 | 特定すべき表面または層 | 一般的なマーキング段階 | この段階で特定すべきこと |
|---|---|---|---|
| アッパー / 裁断パネル | 実際の可視ゾーンにある皮革、織物、合成シート、またはコーティング表面 | 縫合前、サブアセンブリ中、または完成したアッパー上で | 平坦な裁断パネルまたは成形アッパー;可視領域;近くの縫い目、端、または湾曲した移行部。. |
| タン / ラベル領域 | 織物、コーティングされたラベル、合成層、または別に提供された識別表面 | 未固定の部品または組み立て済みの靴 | 未固定のラベルまたは縫製/組み立て済み領域;利用可能なマーク領域;基準となる端または特徴。. |
| インソール | 上部の生地、コーティング、フォーム対向層、または印刷面 | 組み立て前の単体部品を最初に評価するのが一般的 | 露出面、柔軟性、およびインソールが単体で試験されるのか、製品に接着されて試験されるのか。. |
| ミッドソール/アウトソール | 実際のマーク領域におけるフォーム、ゴム、ポリマー、またはコーティングされた成形表面 | 単体の成形部品または組み立て済み履物 | 成形表面、テクスチャ、曲率、およびその部品が単体なのか完成した靴の一部なのか。. |
| 完成した履物 | 最終マーク位置における正確な露出層 | 完全に組み立てた後 | 最終マーク位置、靴サイズ範囲、左右の向き、および周囲の製品エンベロープ。. |
用途
なぜ靴部品にレーザーマーキングを施すのか?
マーキングを行う理由は、その工程で保護すべきものと検査すべきものを定義します。目に見えるロゴ、サイズコード、内部組立参照は、同じ合否基準を共有するものではありません。.
ブランディングとパーソナライゼーション
外観、エッジ品質、配置が製品の見せ方の一部となる箇所には、ロゴ、グラフィック、シグネチャーのディテール、またはパーソナライズされたコンテンツを施します。.
製品識別
サイズ、スタイル、色、日付、バッチ、その他の識別情報を追加し、取り扱い、検査、フルフィルメントの際に部品と完成した靴を区別できるようにします。.
トレーサビリティと検証
定められた人または機械による検査方法でマークが読み取り可能なままでなければならない場合は、シリアル、バーコード、データマトリックスシンボルを付与します。.
組立と工程の参照
マークが顧客向けの装飾ではなく製造を支援する場合は、向き、位置合わせ、または隠れた工程参照を追加します。.
マーキング対象
履物部品には通常どのような情報がマーキングされますか?
光学系、フィールドサイズ、または位置決め方法を選択する前に、正確な内容を定義します。最小の特徴と検査ルールは、ロゴ全体のサイズと同じくらい重要であることがよくあります。.
可視グラフィック
ブランドロゴ、装飾グラフィック、シグネチャーライン、モデルマーク、パーソナライゼーション。.
製造識別情報
サイズ、スタイル、色、ロット、日付、シフト、ステーション、その他の変動する生産情報。.
コードと参照情報
シリアル番号、バーコード、Data Matrix シンボル、方向マーク、その他機械または作業者が読み取る参照情報。
結果の変動要因
靴のマーキング結果を決定する要因とは?
ワークピースとマーキング段階が定義されると、次に疑問となるのは、あるフットウェアのタスクが別のタスクと挙動を異にする理由です。結果は、実際の表面応答、目標効果、形状、生産条件によって決まり、製品名だけで決まるものではありません。
| 変動要因 | 記録すべき項目 | それが判断を変える理由 |
|---|---|---|
| ワークピースの状態 | 上記で定義された対象:意図されたマーキング段階にある、バラ部品、サブアセンブリ、または完成靴 | アクセス、サポート、治具設計、作業距離、ロード時間を変化させる。. |
| 材料と表面の積層 | 基材、コーティング、染料、印刷層、接着剤の露出、実際の最表面 | 異なる層は、同じ靴製品内であっても、異なるコントラスト、熱応答、残留物、臭気を生じさせることがある。. |
| 色とテクスチャ | 代表的なカラーウェイ、光沢/マット仕上げ、成形テクスチャ、目に見えるシボ | 視覚的なコントラスト、微細なディテールの見え方、およびバリエーション間で達成できる一貫性を変化させます。. |
| ターゲットマーク | ロゴ、文字、コード、浅い除去、色変更、その他指定された視覚効果 | 外観、可読性、エッジ品質、深さ、または耐久性のどれが主な合格基準となるかを決定します。. |
| 形状と適合性 | 曲率、高さの変動、表面角度、柔らかさ、圧縮、および利用可能な支持 | フォーカス、位置決め、再現性、および負荷中に部品が変形するかどうかに影響します。. |
| 生産要件 | バッチサイズ、タクトまたはサイクル目標、左右の組み合わせ、サイズ変更、オペレーターによる投入、自動化レベル | 成功したサンプルを、一度限りのテストではなく、ワークステーションの要件に変えます。. |
受入基準
適格なフットウェアマークは何を達成すべきか?
機械を比較する前に、結果を定義する。「良さそうに見える」は再現可能なサンプル試験には曖昧すぎる。合格基準は、実際の外観、識別、またはトレーサビリティのタスクを反映すべきである。.
外観
必要なコントラスト、エッジの鮮明さ、均一性、およびマーク周囲の許容される目視可能な変色レベル。.
表面健全性
合意されたマーキング効果の範囲外に、許容できない溶融、焦げ、変形、過度な材料除去、その他の損傷があってはならない。.
可読性と配置
文字とコードは、定義された方法で読み取り可能な状態を保ち、マークは代表的な部品上で承認された位置公差内に収まる。.
量産再現性
合格した結果は、生産計画に適したサイクルタイムで、関連するサイズ、左右の部品、色、またはロットにわたって再現できる。.
形状 & ローディング
形状、サイズ、ローディングはセットアップにどのように影響するか?
履物は、平らで剛性のあるターゲットであることはほとんどありません。安定した支持、再現可能なデータム、制御されたマーキング面は、見出しに謳われるレーザー出力の数値よりも重要になることがあります。
提示方法を定義する
サイズ範囲、左右の向き、部品が単体か組立済みか、作業者がどのように保持するか、およびマーキング面を変形させずに支持できるかどうかを記録します。
マーキング平面を制御する
マーキングゾーン全体にわたって、曲率、高さ変動、表面角度、作動距離、焦点許容範囲を確認します。
段取り替え後に基準を復元する
物理的なストッパー、専用のネスト、再現可能な基準フィーチャー、またはビジョンチェックを使用して、承認されたサンプル位置をサイズや左右のバリエーションをまたいで再現できるようにします。
位置決めに、より厳密な制御が必要になるのはどのような場合ですか?
同じ剛性のある部品が常に同じ向きで供給される場合、簡単なネストで十分なことがあります。手作業での配置にばらつきがある場合、裁断パネル、柔軟なアッパー、または頻繁な製品変更がある場合は、カメラガイド式位置決めを検討する根拠になります。
ビジョンは、X/Yまたは回転方向で特徴を位置特定するのに役立ちますが、高さのばらつきや大きく湾曲したマーキング面を自動的に解決するものではありません。フォーカス制御と部品サポートについては、引き続き個別に評価する必要があります。

初回テストレーザー
どのレーザを最初にテストすべきですか?
最初の試験は、靴のカテゴリーだけで決めるのではなく、実際の表面と目標とする効果に基づいて選んでください。未知の表面や多層の合成表面は、レーザー光源を確定する前に代表的な部品で評価する必要があります。
| 部品 / 表面状態 | 最初に評価する方向 | サンプルが証明すべきこと |
|---|---|---|
| 皮革、織物、その他多くの有機系の履物表面 | CO2レーザーマーキング CO2レーザーマーキングは、一般に実用的な最初の比較対象となることが多いです。 | 必要なコントラストまたは彫刻効果を、許容できない焦げ、エッジ損傷、残留物、サイクルタイムの悪化なしに得ること。 |
| CO2では外観の制御が不十分となる、選定された合成、コーティング、または熱に敏感な表面 | UVレーザーマーキング UVレーザーマーキングは、より微細な加工またはより低い熱負荷の加工が関連する場合に比較検討できます。 | 供給される表面が、要求される外観、耐久性、スループットを、異なる装置ルートを正当化できるほど十分に達成するかどうか。 |
| 金属製のハトメ、プレート、タグ、その他の金属製靴用アクセサリー | ファイバーレーザーマーキングは、1つの光源で靴のすべての部分をマーキングしなければならないと決めつけるのではなく、金属部品について検討できます。 | アクセサリーのコーティング、コントラスト、形状、マーク内容、およびその工程を非金属製靴のマーキングとは別工程のままにすべきかどうか。 |
| 不明な多層合成構造 | まず実際の層を特定し、その後、材料と目標結果に適合する供給元の指示だけを比較してください。 | 実際の生産サンプルにおける表面反応、臭気/煙、残留物、エッジ品質、再現性。 |
故障診断
フットウェアのレーザーマーキングでよく起こる問題とは?
すべての良くない結果を「出力不足」と診断しないでください。最初にどの変数を確認するかは、目に見える症状によって決めるべきです。
| 観察された問題 | 切り分けるべき考えられる原因 | 次に確認すべきこと |
|---|---|---|
| 意図したマークの外側の焦げや暗いハロー | 過剰なエネルギー密度、遅いスキャン、オーバーラップ、焦点条件、または熱に敏感な表面層 | 熱負荷を低減し、焦点を確認し、同じ材料と色で管理されたプロセスウィンドウを比較してください。 |
| 溶融、変形、または望ましくない隆起/発泡した表面 | ポリマーまたはフォームの反応、過度の局所加熱、不適切な光源方向、または不安定な焦点 | 正確な表面組成を確認し、妥当な場合は熱負荷の低い設定または別の光源と比較し、形状を再確認する。 |
| 弱い、または不安定なコントラスト | 色やロットのばらつき、コーティングのばらつき、テクスチャ、プロセスウィンドウの不足、または焦点ずれ | 代表的なバリエーションをテストし、同じ設定がそれらすべてで許容できるかどうかを記録する。 |
| 細部が埋まる、または判読不能になる | 表面テクスチャ、アートワークの特徴サイズ、スポット/光学系の限界、焦点ずれ、または過度な材料反応 | 必要な最小特徴、フィールドサイズ、光学系、および実際のリーダー/目視検査方法を確認する。 |
| 靴間でマーク位置がずれる | 治具のデータム、柔軟部品の変形、左右差、作業者による装着、または向きのばらつき | 部品の提示をレーザー設定から分離し、データム、ネスト、またはビジョン位置決め方法を検証する。 |
| 曲面にわたって結果が変化する | 高さの変動、表面角度、限られた焦点許容範囲、または未対応の形状 | マーキング領域の高さ範囲を把握し、治具による支持、Z調整、または別のフォーカス戦略が必要かどうかを判断します。 |
| 過剰な煙、臭気、または残留物 | 実際の材料積層、コーティング/接着剤/フォームの反応、除去深さ、および排気捕集 | 排気を後回しにせず、プロセス環境の受け入れ確認を同じサンプル試験に含めます。 |
| バーコードまたはデータマトリックスが検査に不合格となる | コントラスト不足、モジュールの歪み、フィーチャサイズ、配置のばらつき、またはリーダー設定 | 代表的な生産部品を使用し、使用予定のリーダーと合意した検証方法でテストします。 |
プロセス環境
臭気、煙、残留物は生産セットアップにどのような影響を与えますか?
履物には、染料、コーティング、フォーム、接着剤、その他の層が組み合わされていることがあります。そのため、提供された製品の積層構成は、機械を選定した後ではなく、プロセス試験の一環として確認する必要があります。
- レーザー照射を受ける実際の層を特定します。
- 材料が試験に適しており、その組成が十分に把握されていることを確認します。
- 代表的な試行中に、煙、臭気、残留物、および周辺の変色を観察する。
- 生産工程において後洗浄が許容されるかどうかを定める。
- 意図したマーキング位置で、エンクロージャーと排気の必要性を確認する。
- 承認された環境を、承認されたマーク設定とともに記録する。
これが機械構成を変更する理由
見た目は正しくても、煙の捕集、残留物、臭気が許容できないサンプルは、適格な生産プロセスとは言えません。排気レイアウト、囲い、アクセス、メンテナンス用クリアランスは、最終的なワークステーション仕様の一部となり得ます。
現地の換気要件または職場要件が適用される場合、担当のサイトチームは最終設置がそれらの要件に適合していることを検証すべきです。
生産ワークフロー
適格なフットウェアマークは、どのようにして生産に移行するのか?
良いサンプルはあくまで出発点にすぎません。生産では、段取り替えや代表的なバリエーションにわたって、同じ部品配置、焦点、データ、排気、検査条件を再現する必要があります。
サンプル適格性確認
代表的な履物サンプルはどのように認定すべきか?
サンプル試験の目的は、単に見栄えの良いマークを1つ作ることではありません。再現可能な結果を確立し、それを機械およびワークステーションの仕様に反映できるようにすることです。
代表的なサンプルセットを構築する
結果を変える可能性が最も高い、実際の部品、色、サイズ、左右のバリエーション、コーティング、ロットを含めてください。
合格基準を確定して記録する
上記で定義した基準を用い、レーザー条件を変更する前にそれらを記録してください。最初に見栄えの最も良いサンプルを選び、後から合格判定ルールを決めてはいけません。
関連するレーザー方向のみを比較する
表面と目標とする効果に現実的に適合するソース/プロセスウィンドウを比較する際は、サンプルと合格判定方法を一貫させてください。
代表的なバリエーションで繰り返す
見た目が最も良いサンプルを1つだけ承認するのではなく、生産で重要となるバリエーション全体にわたって、承認した方向性を再テストしてください。
不具合の兆候と対応を点検する
プロセスを適格と判断する前に、配置、焦点、部品の支持、残留物、臭気、可読性、および関連する下流工程での暴露を確認してください。
適格性確認済みのセットアップを記録する
部品の識別情報、マークファイル、承認済みの光源、光学系、フィールドサイズ、プロセスウィンドウ、治具/ビジョン方式、サイクル、取り出しおよび検査方法をまとめて保管してください。
最終機械構成
テスト結果から最終的なフットウェアマーキングマシンをどのように決定しますか?
最終的なマシンは、適格性確認済みのサンプルと生産セットアップに従う必要があります。以下の表は、どのテスト所見が通常どの構成決定を左右するかを示しています。
| サンプルまたは生産レビューからの知見 | それが情報提供する構成上の決定 | まだ確認が必要な事項 |
|---|---|---|
| 1つのレーザー光源で、使用可能なプロセスウィンドウ内で許容される効果が得られる | 光源ファミリーと出力範囲が最終マシンの候補となる | 再現性、サイクルタイム、代表的なバリエーション、利用可能な光源構成。 |
| 小さな文字、微細なグラフィック、または高密度コードが品質限界を左右する | フィールドレンズ、マーキングフィールド、スポット要件、ワーキングディスタンス、光学構成 | 必要なフィールドサイズと、実部品上の細部との比較。 |
| 曲率または高さの変動により、表面が許容焦点範囲外に移動する | 治具による支持、Z軸戦略、またはダイナミックフォーカス/3Dマーキング方式の評価 | 実際の高さマップ、マーキング領域、およびより簡易な治具で平面を制御できるかどうか。 |
| 手動投入により位置のばらつきが生じる | 専用ネスト、基準フィーチャ、またはビジョン位置決め | 要求される位置決め公差、サイクルへの影響、および高さ制御を別個に維持するかどうか。 |
| 完成した靴やより大きなサイズは、ヘッドの下に配置するのが困難である。 | ワークステーションのクリアランス、テーブルサイズ、Z軸移動量、作業距離、ローディング開口部。 | 最大の製品包絡範囲、オペレーターのアクセス、および周囲にある治具/排気関連ハードウェア。 |
| サイズ、色、または左右の切り替えが頻繁に必要 | 調整可能な治具、レシピ/セットアップ管理、および段取り替え手順 | 1シフトあたり何種類のバリエーションを稼働させるか、またオペレーターが正しいセットアップをどのように確認するか。 |
| 許容されるマーキング時に、煙、臭気、または残留物が著しい | 囲い込みと排気がワークステーション仕様の一部となる | 捕集位置、必要風量、フィルター戦略、保守アクセス、および設置場所の換気インターフェース。 |
| マーキング品質が許容できても、サイクルタイムが満たされない | プロセスウィンドウ、光源/出力範囲、スキャナ戦略、ローディング方法、またはマルチステーション構想を再評価する | ロード、アライメント、マーキング、検査、アンロードの各時間を含むタクトタイム全体の計算。 |
| 可変データまたはコードの検証は必須 | ソフトウェア、データ入力、リーダー/検証ワークフロー、および生産統合 | データソース、コード形式、検証方法、およびリジェクト処理。 |
次のステップ
フットウェア部品、目標マーク、生産条件をお送りください
有用なサンプルレビューのために、代表的な履物部品、正確なマーキング領域、表面/材質情報、アートワークまたはコード、目標結果、サイズおよび左右差、投入方法、サイクルタイムの想定、取出しの懸念、検査要件をご提供ください。
準備: 代表的な部品とバリエーション、マークファイル、目標効果、マーキング領域、最小の特徴、材料/表面の積層構成、製品エンベロープ、治具またはビジョンの必要性、サイクルタイムの想定、取出しの懸念、検査方法をご準備ください。