
Kelayakan Material PP
Penandaan Laser Polipropilena
Polipropilena adalah plastik yang sensitif terhadap formulasi. PP tanpa modifikasi dapat menunjukkan kontras yang lemah pada penandaan fiber inframerah-dekat 1064 nm yang umum, sedangkan pigmen, pengisi, masterbatch yang peka laser, tekstur permukaan, dan kondisi hasil cetakan dapat mengubah hasilnya. Gunakan halaman ini untuk memvalidasi material PP terlebih dahulu, lalu arahkan proyek ke mesin dan alur kerja aplikasi yang tepat.
Ajukan Uji Sampel PP Permintaan OEM & CustomJawaban Singkat
Bisakah Polipropilena Ditandai Laser?
Ya. Polipropilena dapat ditandai laser, tetapi hasilnya sensitif terhadap formulasi. Pertanyaan praktisnya bukan sekadar apakah suatu komponen diberi label “PP”; melainkan apakah grade resin, pigmen, bahan pengisi, dan paket aditif yang sebenarnya dapat menghasilkan kontras atau perubahan permukaan yang diperlukan tanpa pelelehan, perubahan kilap, distorsi, atau residu yang tidak dapat diterima.
PP alami, putih, dan berpigmen ringan sering kali memerlukan penyaringan sumber yang lebih cermat, dan beberapa proyek produksi menggunakan aditif atau masterbatch yang sensitif laser untuk menciptakan jendela penandaan yang lebih luas dan lebih dapat diulang. Pemilihan sumber akhir harus didasarkan pada material produksi, warna akhir, dan permukaan hasil cetakan.
Jangan membeli laser hanya berdasarkan nama polimernya saja. Kualifikasikan formulasi PP akhir terlebih dahulu, lalu pilih sumber dan konfigurasi mesin berdasarkan hasil sampel yang diterima.
Variabel Polipropilena
Kompon, Warna, dan Permukaan Mengubah Hasil
Perlakukan setiap grade dan warna PP sebagai kasus kualifikasi tersendiri. Pemasok resin, masterbatch, kadar pengisi, dan tekstur cetakan dapat menggeser jendela proses meskipun gambar tidak berubah.
| Input | Apa yang perlu diminta | Mengapa ini penting |
|---|---|---|
| Grade PP | Homopolimer, kopolimer acak, kopolimer impact, data melt flow, dan grade pemasok | Grade mekanis dan kristalinitas dapat mengubah respons panas dan perilaku permukaan |
| Sistem warna | Natural, putih, hitam, abu-abu, masterbatch berwarna, atau permukaan yang dicat/dilapisi | Pigmen dapat membantu atau mengurangi penyerapan dan memengaruhi kontras akhir |
| Aditif | Aditif penandaan laser, talek, kalsium karbonat, serat kaca, penghambat api, penstabil UV, dan kandungan daur ulang | Aditif dapat menciptakan jalur penyerapan, tetapi juga dapat menimbulkan risiko gosong, kekeruhan, atau residu |
| Kondisi bagian | Tekstur cetakan, kilap, area gate, ketebalan dinding, tegangan, dan pascaperlakuan | Permukaan hasil cetakan akhir dapat ditandai berbeda dari plak uji datar |
| Kriteria penerimaan | Logo, nomor seri, Data Matrix, kode QR, kontras, goresan minimum, dan uji daya tahan | Pemilihan mesin harus didasarkan pada marka yang dibutuhkan, bukan hanya pada apakah marka yang terlihat muncul |
Aplikasi PP
Di Mana Komponen Polipropilena Ditandai — dan Mengapa
PP banyak digunakan ketika berat ringan, ketahanan kimia, kemudahan pencetakan, dan biaya menjadi pertimbangan. Penandaan laser biasanya ditambahkan ketika produk memerlukan identifikasi permanen, ketertelusuran, kode yang dapat dibaca mesin, atau branding tanpa label atau tinta.
Suku Cadang PP Otomotif & EV
Trim interior, klip, housing, dan komponen cetakan mungkin memerlukan nomor suku cadang, identifikasi pemasok, informasi rongga cetakan, atau kode ketertelusuran yang tetap terbaca selama penanganan dan servis.
Tutup, Penutup & Kemasan
Tutup, penutup, dan komponen kemasan PP mungkin memerlukan kode lot, kode tanggal, pengenal produk, atau kode yang dapat dibaca mesin. Di sini, kecepatan lini dan kontras kode yang konsisten dapat sama pentingnya dengan tampilan.
Produk Konsumen & Rumah Tangga
Tombol, housing, fitting, dan komponen konsumen hasil cetakan umumnya menggunakan penandaan laser untuk logo, informasi model, simbol, dan identifikasi produk yang tahan lama tanpa tinta habis pakai.
Konten Marka
Apa yang Biasanya Ditandai pada PP?
Isi tanda menentukan ukuran fitur, kebutuhan kontras, metode inspeksi, dan sering kali waktu siklus yang dapat diterima. Logo yang terlihat dan Data Matrix produksi bukanlah tugas penandaan laser yang sama.
Identifikasi & Ketertelusuran
Nomor part, nomor seri, kode lot atau batch, kode tanggal, ID cavity, dan pengenal pemasok yang digunakan untuk menghubungkan part PP hasil cetakan dengan catatan produksi.
Kode yang Dapat Dibaca Mesin
Data Matrix, kode QR, dan barcode 1D memerlukan ukuran sel yang terkendali, ketajaman tepi, kontras, dan verifikasi pemindaian pada permukaan hasil cetakan yang sebenarnya.
Branding & Informasi Produk
Logo, nomor model, simbol, peringkat, dan informasi produk yang dilihat pengguna biasanya mengutamakan tampilan, konsistensi, serta ketahanan terhadap gesekan atau pembersihan.
Penandaan Produksi & Perakitan
Referensi perakitan, tanda inspeksi, simbol orientasi, dan ID komponen internal mungkin lebih mengutamakan kecepatan dan keterbacaan daripada hasil akhir yang sangat kosmetik.
Hasil Penandaan yang Diinginkan
Tentukan Marka PP yang Anda Butuhkan Sebelum Memilih Laser
“Dapat ditandai laser” bukanlah kriteria penerimaan yang lengkap. Hasil yang dibutuhkan dapat berupa kontras gelap, kontras terang, perubahan warna kosmetik, atau kode yang harus tetap dapat dibaca mesin setelah penanganan dan paparan servis.
Tanda Kontras Gelap
Sering diminta pada PP alami, putih, atau berwarna. Tingkat kegelapan yang dapat dicapai sangat bergantung pada pigmen, bahan pengisi, dan apakah kompon tersebut mengandung aditif yang sensitif terhadap laser.
Kontras Terang / Abu-abu
Umum pada formulasi PP yang lebih gelap di mana laser menghasilkan perubahan yang terlihat lebih terang. Periksa keseragaman, kekeruhan, dan apakah tanda tetap terbaca setelah abrasi.
Tanda Permukaan Kosmetik
Logo dan teks yang ditujukan untuk pengguna mungkin memerlukan kontrol ketat atas perubahan kilap, pelelehan, pembengkakan tepi, perubahan warna, dan tekstur agar tanda sesuai dengan tampilan permukaan hasil cetakan.
Kode Terverifikasi yang Dapat Dibaca
Untuk pekerjaan Data Matrix, QR, atau barcode, keberhasilan berarti pemindaian yang andal pada ukuran sel dan kecepatan produksi yang disyaratkan — bukan sekadar bahwa kode tersebut terlihat oleh mata.
Geometri & Ukuran Bagian
Ketebalan Dinding, Kelengkungan, dan Fitur Cetakan Mengubah Jendela Proses
Komponen PP sering kali berdinding tipis, melengkung, atau bertekstur tinggi. Geometri memengaruhi sensitivitas panas, fokus, desain fixture, dan apakah satu bidang penandaan tetap dapat mempertahankan kualitas yang dibutuhkan di seluruh hasil penandaan.
Cetakan Berdinding Tipis
Bagian yang tipis dapat menunjukkan pelunakan lokal, distorsi seperti cekungan, perubahan kilap, atau deformasi lebih cepat daripada bagian yang lebih tebal. Validasi jendela energi pada ketebalan dinding akhir.
Tutup & Casing Melengkung
Kelengkungan mengubah jarak fokus di seluruh mark. Area melengkung kecil mungkin dapat dikerjakan dengan fixture yang terkendali dan ukuran bidang; variasi ketinggian yang lebih besar mungkin memerlukan fokus dinamis atau strategi pemosisian lain.
Tekstur, Gate & Garis Las
Tekstur cetakan, area gate, rib, garis las, dan tegangan lokal dapat mengubah tampilan dan kontras pada satu komponen. Lokasi penandaan akhir harus diuji, bukan disimpulkan dari plakat datar.
Komponen Besar atau Fixture Multi-Komponen
Ukuran komponen dan nesting menentukan bidang penandaan, pilihan lensa, keterulangan fixture, dan apakah gerakan XY, penyelarasan visi, atau penanganan konveyor lebih praktis daripada satu bidang tetap.
Penyaringan Rute Laser
Pilih Rute Uji PP Berdasarkan Respons Material, Bukan Kebiasaan
Laser fiber dapat praktis pada beberapa komponen PP berbantuan aditif, sedangkan UV dapat mengurangi efek panas yang terlihat pada permukaan sensitif. CO2 mungkin berguna untuk pembentukan tekstur permukaan atau penghilangan lapisan pada beberapa sistem plastik. Pilihan akhir harus dibuktikan melalui sampel, bukan dipilih hanya dari nama polimer.
Rute Fiber / MOPA
Rute penyaringan pertama yang baik ketika PP mengandung aditif yang sensitif terhadap laser, pigmen gelap, atau senyawa yang dirancang untuk penyerapan inframerah dekat 1064 nm. Verifikasi kontras, pembengkakan tepi, dan tanda panas.
Jalur UV
Berguna ketika bagian PP sensitif panas, bersifat kosmetik, atau memerlukan kode kecil yang dapat dibaca. Konfirmasi waktu siklus, kontras, dan segala kabut permukaan atau kerapuhan pada bagian hasil cetakan akhir.
Rute hijau
Opsi penyaringan bersyarat untuk beberapa plastik ketika UV dan fiber tidak memberikan keseimbangan yang diinginkan. Gunakan rute ini hanya jika pengujian sampel PP sebenarnya mengonfirmasi hasil yang disyaratkan.
Rute CO2
Mungkin relevan untuk ablasi permukaan, tekstur, penghilangan lapisan, atau tanda yang lebih besar pada sistem plastik tertentu. Perhatikan pelelehan, residu, kualitas tepi, dan persyaratan ekstraksi.
Rute visi / fixture
Diperlukan ketika komponen PP berukuran kecil, dicetak dalam tray, berorientasi acak, atau memerlukan penempatan kode yang presisi. Hasil material dan alur kerja pemosisian harus diuji bersama.
Rute terbang / online
Untuk tutup, penutup, film, atau komponen cetakan di jalur produksi, validasi kontras PP pada kecepatan yang diperlukan sebelum mengunci konveyor, encoder, sensor, dan rencana ekstraksi.
| Jalur laser | Mengapa mengujinya | Batasan utama |
|---|---|---|
| 1064 nm fiber / MOPA | Sering kali praktis ketika PP menggunakan aditif peka laser, pigmen gelap, atau masterbatch penyerap NIR | PP yang tidak dimodifikasi dapat menunjukkan kontras lemah, meleleh, atau jendela proses yang sempit |
| 355 nm UV | Kandidat yang berguna untuk kode kecil, permukaan kosmetik, dan komponen cetakan yang peka panas | Kontras dan waktu siklus masih memerlukan pengujian pada kompon PP final |
| 532 nm hijau | Opsi bersyarat bila fiber dan UV tidak menyeimbangkan kontras, panas, dan tampilan | Gunakan hanya apabila pengujian sampel PP aktual mengonfirmasi hasil yang dibutuhkan |
| CO2 | Mungkin cocok untuk tekstur permukaan, penghilangan lapisan, atau tanda nonkosmetik yang lebih besar pada beberapa sistem plastik | Pelelehan, residu, kualitas tepi, dan ekstraksi harus diperiksa |
Penandaan Berbantuan Aditif
Aditif Peka Laser Dapat Menjadi Jalur Praktis untuk PP
PP dapat kurang responsif terhadap penandaan laser inframerah-dekat umum dibandingkan beberapa polimer lain. Dalam produksi, rute praktisnya mungkin menggunakan kompon PP atau masterbatch yang dirancang untuk penandaan laser, lalu menyetel sumber dan parameter sesuai kontras, kualitas permukaan, dan daya tahan yang diperlukan.
Aditif bukanlah keputusan yang hanya terkait mesin. Aditif dapat memengaruhi warna, sifat mekanis, kepatuhan, kemampuan daur ulang, biaya, dan persetujuan pelanggan. Zhuorui Laser dapat menguji respons penandaan, sedangkan pemilik material harus menyetujui kompon akhir untuk produk akhir.
| Item kontrol | Tanpa aditif penandaan laser | Dengan aditif penandaan laser / masterbatch | Apa yang harus tetap sama |
|---|---|---|---|
| Identitas material | Gunakan grade PP produksi sebagai baseline. | Gunakan kelas dasar PP yang sama dengan hanya aditif atau masterbatch penanda laser yang disetujui sebagai satu-satunya perubahan. | Kelas pemasok, target warna, tekstur cetakan, ketebalan dinding, dan geometri komponen harus dicocokkan sedekat mungkin. |
| Respons penandaan | Kontras bisa lemah atau jendela proses yang dapat digunakan bisa sempit, tergantung pada pigmen, pengisi, dan formulasi resin. | Aditif ini dimaksudkan untuk meningkatkan penyerapan energi laser atau perubahan warna yang terlihat, tetapi hasil yang dicapai tetap bergantung pada formulasi dan pengaturan laser. | Gunakan sumber laser, panjang gelombang, lensa, fokus, karya seni, ukuran kode, dan metode evaluasi yang sama untuk perbandingan A/B. |
| Pemeriksaan kualitas | Catat kontras, pelelehan, perubahan kilap, pembengkakan tepi, residu, dan keterbacaan kode. | Catat item yang sama dan periksa apakah kontras yang ditingkatkan menimbulkan kekeruhan, kerapuhan, pergeseran warna, atau efek samping lainnya. | Terapkan kriteria penerimaan dan uji daya tahan yang sama pada kedua sampel. |
| Keputusan | Pertahankan formulasi dasar jika sudah memenuhi kualitas mark dan daya tahan yang disyaratkan. | Gunakan jalur berbantuan aditif hanya jika peningkatannya dapat diulang dan pemilik material menyetujui formulasi yang dihasilkan. | Dokumentasikan grade resin, identitas/jumlah pemuatan aditif jika tersedia, foto sampel, dan rentang parameter laser yang tervalidasi. |
Risiko & Mode Kegagalan
Alasan Umum Mark PP Gagal Kualifikasi
Sebuah mark dapat terlihat dapat diterima dalam satu foto namun tetap gagal di produksi. Pisahkan masalah kontras, kerusakan termal, kualitas kode, variasi formulasi, dan persyaratan pengendalian asap sebelum membekukan konfigurasi mesin.
Kontras Lemah atau Tidak Konsisten
PP alami atau sedikit terpigmentasi dapat menyerap terlalu sedikit energi untuk perubahan terlihat yang stabil. Variasi resin, pigmen, atau aditif juga dapat membuat satu batch menandai secara berbeda dari batch lain.
Meleleh, Perubahan Kilap, atau Pembengkakan Tepi
Energi lokal yang terlalu besar dapat melunakkan permukaan, membulatkan karakter kecil, mengubah kilap, atau mendistorsi area dinding tipis. Kurangi jendela proses sampai pada batas yang dapat ditoleransi oleh bagian cetakan akhir.
Kekeruhan, Kerapuhan, atau Pergeseran Warna
Formulasi atau pengaturan yang meningkatkan kontras tetap dapat menimbulkan perubahan kosmetik atau integritas permukaan yang tidak dapat diterima. Bandingkan hasil yang diterima dengan spesifikasi produk yang sebenarnya.
Keterbacaan Kode yang Buruk
Kode Data Matrix atau QR kecil dapat gagal ketika sel-sel menyatu, tepi menjadi kabur, kontras bervariasi pada tekstur atau kelengkungan, atau kode berada di luar rentang fokus yang stabil. Validasi dengan pemindai yang dimaksud.
Perubahan Material atau Batch
Perubahan pemasok, pergeseran kandungan daur ulang, perubahan masterbatch, atau perubahan takaran aditif dapat menggeser jendela penandaan. Uji ulang ketika formulasi berubah secara signifikan.
Asap, Residu & Keamanan Laser
Tinjau grade PP, SDS, pigmen, bahan pengisi, penghambat api, kandungan daur ulang, dan lapisan atau tinta apa pun. Uji coba produksi mungkin memerlukan ekstraksi lokal, filtrasi, dan strategi penutupan/interlock yang sesuai dengan sumber laser yang dipilih.
Kualifikasi Sampel
Cara Mempersiapkan Uji Penandaan Laser PP yang Berguna
Cara tercepat untuk menghindari pilihan peralatan yang salah adalah mengirim sampel PP produksi dan menetapkan kriteria lulus/gagal sebelum memberikan penawaran harga mesin. Jika resin final belum ditetapkan, uji beberapa kompon PP secara berdampingan.
Identifikasi PP
Grade, pemasok, warna, paket aditif, SDS, dan status material akhir → jalur pengujian yang aman dan apakah penandaan berbantuan aditif kemungkinan diperlukan.
Tentukan Marka
Desain grafis, ukuran kode, lebar garis, target kontras, persyaratan baca-scan, dan batas kerusakan permukaan → kriteria penerimaan kosmetik, ketertelusuran, pengkodean, atau penandaan fungsional.
Saring Sumber Laser
Uji kandidat 355 nm UV, fiber/MOPA 1064 nm, hijau 532 nm, atau CO2 → daftar pendek jenis sumber, rentang daya, lensa, dan jendela parameter yang dapat digunakan.
Periksa Kesesuaian Produksi
Geometri komponen, fixture, waktu siklus, ukuran batch, orientasi, ekstraksi, dan persyaratan otomasi → arah solusi stasiun kerja, visi, fixture, rotari, atau lini.
Dokumentasikan Hasil
Foto, catatan parameter, keterbacaan kode, hasil ketahanan, dan kondisi yang ditolak → rekomendasi mesin dengan jendela proses yang tervalidasi dan batas yang diketahui tercatat.
Pemilihan Mesin
Cocokkan Hasil PP dengan Konfigurasi Peralatan
Setelah pengujian sampel, Zhuorui dapat mencocokkan sumber laser, galvo, lensa medan, selungkup, fixture, rotari, visi, ekstraksi, dan otomatisasi opsional. Konfigurasi peralatan harus mengikuti respons PP yang tervalidasi, bukan hanya nama polimernya.
Untuk komponen PP kecil, permukaan kosmetik, atau pemuatan komponen berulang, sertakan perencanaan fixture dan inspeksi sejak awal. Untuk penandaan garis, uji kontras PP pada kecepatan dan kondisi fokus yang sebenarnya sebelum menentukan peralatan online.
Pemeriksaan Bukti & Spesifikasi
Apa yang Dianggap sebagai Bukti Andal untuk Keputusan Penandaan PP?
Foto plastik saja tidak membuktikan bahwa grade polipropilena tertentu akan menandai dengan cara yang sama. Bukti andal harus menghubungkan formulasi PP yang sebenarnya, konfigurasi laser, dan hasil penerimaan dalam satu catatan.
Catatan sampel PP
Identifikasi pemasok dan grade resin, warna, paket bahan pengisi, kandungan daur ulang, aditif atau masterbatch penandaan laser, permukaan hasil cetakan, dan pelapis apa pun. Catat apakah sampel tersebut merupakan material produksi final.
Catatan pengujian laser
Catat panjang gelombang/jenis sumber, kelas daya, lensa bidang, ukuran marka, kondisi fokus, dan jendela parameter yang menghasilkan hasil yang diterima. Sertakan kondisi gagal jika kondisi tersebut menentukan jendela proses yang sempit.
Bukti penerimaan
Simpan foto sampel yang jelas beserta uji keterbacaan, kontras, abrasi, kimia, atau servis yang diperlukan. Untuk kode, validasi kinerja pemindaian pada part asli, bukan hanya menilai tampilannya.
| Referensi | Spesifikasi yang diterbitkan | Cara menggunakannya untuk PP |
|---|---|---|
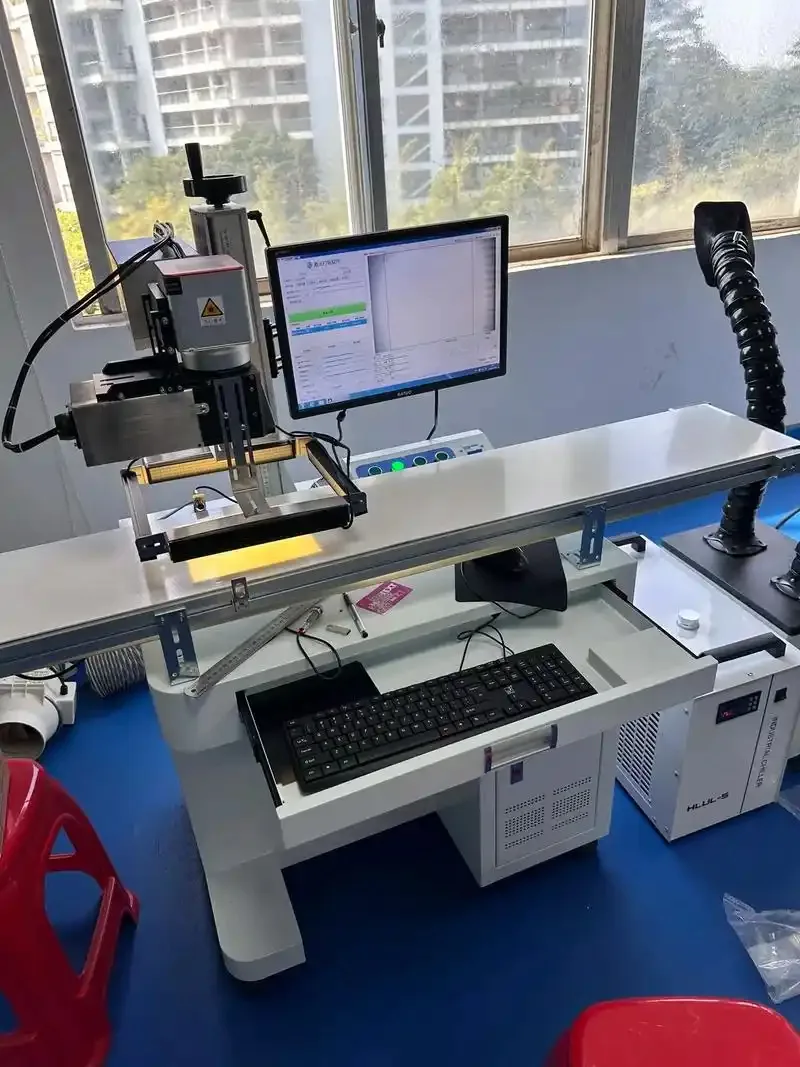
| Mesin penandaan laser serat ZR-FL-H04 | Halaman produk yang dipublikasikan mencantumkan sumber fiber 1064 nm, opsi 20 W / 30 W / 50 W, dan area penandaan yang mencakup standar 120 x 75 mm dengan opsi 110 x 110 mm dan 150 x 150 mm. | Ini mengonfirmasi tersedianya jalur peralatan 1064 nm untuk uji coba terkendali. Ini tidak berarti setiap formulasi PP cocok untuk penandaan fiber; sampel PP yang sebenarnya tetap menentukan kompatibilitas. |
Pertanyaan yang Sering Diajukan
FAQ Penandaan Laser Polipropilena
Mengapa PP lebih sulit ditandai dengan laser dibandingkan beberapa plastik lainnya?
Banyak formulasi PP menyerap dengan lemah pada panjang gelombang penandaan inframerah dekat yang umum, sehingga permukaannya mungkin tidak membentuk tanda gelap yang kuat tanpa pigmen, pengisi, atau aditif peka laser yang tepat. Senyawa aktualnya harus diuji.
Bisakah laser serat menandai polipropilena?
Terkadang, terutama ketika senyawa PP mengandung aditif atau pigmen yang sesuai. Untuk PP alami, putih, atau tanpa modifikasi, uji serat dapat menghasilkan kontras atau efek panas yang lemah, jadi jangan memilih serat hanya berdasarkan nama material.
Apakah laser UV lebih baik untuk PP?
UV dapat menjadi kandidat kuat untuk bagian plastik yang peka panas dan kode kecil, tetapi tidak otomatis menjadi pilihan terbaik. Kontras, kecepatan, perubahan permukaan, dan biaya mesin harus dibandingkan pada sampel PP akhir.
Apakah saya memerlukan aditif penanda laser untuk PP?
Banyak proyek PP memperoleh manfaat dari aditif atau masterbatch yang dapat ditandai laser. Pemilik material harus menyetujui kompon untuk warna, sifat mekanis, kepatuhan, dan persyaratan penggunaan akhir sebelum produksi.
Sampel apa yang harus saya kirim untuk pengujian PP?
Kirim bagian PP hasil cetakan akhir dalam warna dan grade sebenarnya, ditambah informasi material, SDS jika tersedia, artwork atau kode, target kontras, ukuran fitur minimum, target waktu siklus, dan persyaratan ketahanan.
Bisakah grade PP yang sama menghasilkan tanda yang berbeda setelah menambahkan aditif penanda laser?
Ya. Aditif atau masterbatch yang peka laser dapat mengubah cara formulasi menyerap energi laser dan dapat secara signifikan mengubah kontras atau jendela proses yang dapat digunakan. Perbandingan harus menjaga agar grade dasar PP, target warna, kondisi cetakan, sumber laser, lensa, artwork, dan metode penerimaan tetap konsisten sehingga efek aditif tidak tertukar dengan variabel lain.
Informasi keselamatan apa yang diperlukan sebelum uji coba penandaan laser PP?
Berikan informasi tentang grade PP, SDS, masterbatch warna, aditif, kandungan daur ulang, dan informasi pelapisan atau tinta apa pun. Zhuorui harus meninjau kebutuhan ekstraksi, filtrasi, dan enklosur sebelum pengujian berulang atau penandaan produksi.
Siapkan Uji Praktis
Kirim Bagian PP yang Sebenarnya Sebelum Memilih Mesin
Informasikan grade PP, warna, aditif, permukaan hasil cetakan, isi penandaan, target kontras, waktu siklus, dan persyaratan daya tahan. Zhuorui Laser dapat menggunakan hasil sampel untuk merekomendasikan konfigurasi mesin dengan batasan yang jelas.