
Медицинские и стоматологические применения
Лазерная маркировка для компонентов медицинских имплантатов
Постоянные идентификаторы UDI, партии, серийного номера и размера на компонентах ортопедических и стоматологических имплантатов — проверяются с точки зрения прослеживаемости, влияния на материал и нормативных требований, затем валидируются через обработку, которой имплантат фактически подвергается.
- UDI-DI / UDI-PI, идентификаторы партии, серийного номера и размера на мелких компонентах
- Анализ влияния на материал для несущих деталей из титана, нержавеющей стали и полимеров
- Валидация сначала на образце на реальном маршруте последующей обработки и стерилизации
Краткий ответ
Лазерная маркировка компонентов имплантатов: прослеживаемость на крошечных несущих поверхностях
Компоненты имплантатов — ортопедические винты, травматологические пластины, ножки бедренного компонента, стоматологические абатменты и связанные с ними устройства — могут быть лазерно маркированы постоянными идентификаторами, такими как данные UDI, номера партий и серийные номера, а также маркеры размера или направления. Полезный вопрос не в том, может ли лазер просто поставить отметку. Проект должен определить, почему компонент маркируется, какой контент должен поместиться, какие свойства материала и состояние поверхности определяют результат, какой результат будет принят, как деталь будет позиционироваться и обрабатываться, какой лазерный маршрут следует испытать первым и как результат на образце определит производственную конфигурацию.
Эта страница прослеживает это решение от определения применения до выбора оборудования: почему маркируются компоненты имплантатов, что обычно маркируется, какие переменные определяют результат, чего должна достичь успешная маркировка, как геометрия и обработка детали влияют на рабочую станцию, какой лазерный маршрут входит в первое испытание, что может пойти не так, как маркировка переходит в производство, как принимается образец и как принятый результат испытания соотносится с окончательной конфигурацией станка. Детали реакции материала относятся к страницам материалов; проектирование системы данных UDI относится к страницам UDI и интеграции данных; модели станков относятся к страницам продуктов.
Зачем маркировать
Почему маркируются компоненты медицинских имплантатов?
Маркировка компонентов имплантатов применяется, когда физической детали требуется долговечная идентификация, которая может оставаться связанной с производственными записями, записями о качестве и записями об изделии. Причину маркировки следует определить до выбора формата кода или лазерного источника, поскольку идентификатор прослеживаемости, метка размера или ориентации и требование UDI на уровне изделия не создают одну и ту же задачу по содержимому, верификации или документации.
| Причина маркировки | Что должна делать маркировка | Влияние на проект |
|---|---|---|
| Прослеживаемость производства и партий | Связать физический компонент с записями о партии, серийном номере или производстве | Могут потребоваться контролируемые данные, воспроизводимое размещение и хранение записей |
| Идентификация детали | Отображать размер, тип, ориентацию или другую информацию об устройстве на компоненте | Доступная площадь и читаемость человеком становятся основными ограничениями |
| UDI / регуляторная идентификация, где применимо | Содержать требуемую информацию об устройстве и производстве в указанном носителе | Область регулирования, формат символов и критерии верификации должны быть определены до валидации процесса |
| Идентификация бренда или производителя | Добавьте долговечный логотип или маркировку производителя, не ухудшая поверхность устройства | Внешний вид важен, но воздействие на материал и размещение остаются частью приемки |
Начните с цели маркировки, а не с оборудования. После того как владелец проекта определил, почему деталь нуждается в постоянной маркировке, инженер по маркировке может преобразовать эту потребность в требования к содержимому, размеру, размещению, верификации и валидации.
Что маркируется
Что обычно маркируется на компонентах имплантатов?
После определения цели маркировки укажите точное содержимое, формат кода, размер и размещение, которые должны уместиться на компоненте. Эти исходные данные определяют, какая полезная площадь маркировки требуется и что должен оценивать последующий этап верификации; их следует зафиксировать до сравнения волоконных, MOPA или UV-маршрутов.
Типы компонентов и типичное содержание маркировки
| Категория компонента | Типичные примеры | Типичное содержание маркировки |
|---|---|---|
| Ортопедические и травматологические | Костные винты, пластины, интрамедуллярные гвозди, ножки эндопротеза тазобедренного сустава, головки эндопротеза, ацетабулярные чашки | UDI-DI / UDI-PI, номера партий и серийные номера, размер, маркеры крутящего момента или направления, логотип |
| Стоматология | Стоматологические имплантаты, абатменты, формирователи десны, каркасы мостовидных протезов, направляющие для сверления | Код размера и типа имплантата, номер партии, логотип, иногда компоненты UDI |
| Позвоночник и другие несущие имплантаты | Транспедикулярные винты, стержни, межтеловые кейджи | Размер, партия, серийный номер, маркеры ориентации, логотип |
Маркировка на этикетке в сравнении с прямой маркировкой детали
Система UDI обычно включает носитель на этикетке или упаковке. Требуется ли также, чтобы само изделие несло постоянный UDI, определяется правилом целевого рынка; только статус имплантата сам по себе не влечёт требования прямой маркировки. В США FDA 21 CFR 801.45 применяет требование прямой маркировки к изделиям, которые должны нести UDI на этикетке и предназначены для более чем одного применения и для повторной обработки перед каждым использованием. EU MDR также устанавливает требования к носителю UDI на уровне изделия для многоразовых изделий с учётом указанных исключений. Для проекта имплантата регуляторная команда производителя должна сначала подтвердить, требуется ли прямая маркировка на уровне изделия или она желательна по иным причинам; задача инженера по маркировке затем состоит в том, чтобы сделать эту заданную маркировку технически выполнимой и читаемой. Эта страница маркировки UDI охватывает структуру данных, лежащую в основе этих идентификаторов.
Пространство — первое ограничение
Поверхности для маркировки имплантатов часто очень малы — боковая поверхность винта, шейка ножки, край чашки, — поэтому практический вопрос не “что мы хотим напечатать”, а “что помещается в доступной плоской или слабо изогнутой области при читаемом размере”. На небольших титановых компонентах пригодный размер Data Matrix необходимо устанавливать на реальной детали: доступная площадь, размер модуля, отклик материала, качество луча, фокусировка и геометрия — всё влияет на то, можно ли надёжно верифицировать код.
Когда прямая маркировка детали не является правильным решением
Лазерная прямая маркировка — правильный путь, когда устройству нужен постоянный идентификатор на самом компоненте. Она не является автоматически правильным путем, когда доступная поверхность не может вместить читаемый код приемлемого размера, когда ожидается, что последующая цепочка обработки удалит или повредит любую поверхностную маркировку, или когда правила целевого рынка для категории устройства допускают идентификацию только на этикетке или упаковке. В таких случаях оценка должна вернуться к пути идентификации с помощью этикетки или упаковки — прямую маркировку следует выбирать потому, что она нужна устройству, а не потому, что она доступна.
Связанные направления применения: маркировка хирургических инструментов охватывает многоразовые хирургические инструменты, маркировка стоматологических инструментов охватывает многоразовые стоматологические инструменты, и медицинские пластиковые компоненты охватывает полимерные детали устройств, к которым применяются различные тепловые ограничения.
Нормативные требования
Как требования UDI к прямой маркировке деталей влияют на компоненты имплантатов
Проекты маркировки имплантатов имеют аспект соответствия требованиям, который определяет содержание маркировки, уровень верификации и документацию. Эта страница дает инженерный контекст; она не является юридической или регуляторной консультацией, а окончательное решение для конкретного изделия остается за регуляторной командой производителя для целевого рынка.
Как требования UDI преобразуются в работу по маркировке
- UDI-DI и UDI-PI: Идентификатор устройства идентифицирует модель и производителя; Идентификатор производства содержит данные о партии, серийном номере, сроке годности или аналогичные данные. Оба должны находиться в носителе UDI, где это требуется, и это разделение важно для рабочего процесса обработки данных.
- Прямая маркировка: статус имплантата сам по себе не определяет, требуется ли UDI-маркировка на уровне изделия. Производитель должен подтвердить применимое правило целевого рынка, классификацию изделия, условия повторного использования или повторной обработки, где это применимо, и любые доступные исключения до того, как будет задан процесс лазерной маркировки.
- Машиночитаемая форма: формат носителя соответствует требованиям применимого агентства-эмитента и рынка. GS1 DataMatrix — распространённый способ AIDC для прямой маркировки медицинских изделий, при этом человекочитаемая информация включается там, где это требует или поддерживает применимая спецификация. Для маркировки непосредственно на детали проверка должна использовать применимый метод оценки качества 2D и DPM — включая ISO/IEC 15415 и ISO/IEC 29158, где это применимо, — и маркировка должна оставаться читаемой после фактической обработки, которой подвергается изделие.
- Валидация процесса: если система качества производителя требует валидации процесса маркировки, квалификация может быть структурирована как IQ/OQ/PQ или иной документированный подход к валидации, подходящий для этого процесса, с контролируемыми параметрами и определёнными критериями приемки.
| Нормативные входные данные | Что это определяет | Где это подтверждается |
|---|---|---|
| Структура UDI-DI / UDI-PI | Содержимое данных и структура кода | Страница маркировки UDI; правила выдающего агентства (например, GS1) |
| Требование к прямой маркировке | Прямая маркировка на уровне изделия или только на этикетке | Регуляторная команда производителя / требование целевого рынка |
| Качество символов 2D / DPM (ISO/IEC 15415; ISO/IEC 29158, где применимо) | Метод верификации, освещение и класс приемки | Спецификация органа-эмитента; действующая процедура верификатора и применимые стандарты |
| Валидация / квалификация процесса | Контролируемые параметры, критерии приемки и документально оформленная квалификация, когда это требуется | Система качества производителя и применимая нормативно-правовая база |
Практическое следствие перед лазерными испытаниями: подтвердите, требуется ли прямое маркирование, какой носитель/какое содержимое должны быть нанесены, как будет проверяться код и какие требования к валидации/документированию применяются. Эти требования становятся входными данными для определения целевого результата и плана выборочных испытаний. Если производству также требуется управляемая генерация кодов, регистрация результатов или связь с системами, решение для прослеживаемости и интеграции данных охватывает этот системный уровень.
Переменные результата
Что определяет результат лазерной маркировки на компоненте имплантата?
Результат определяется сочетанием детали, спецификации маркировки и производственного процесса. Одного названия материала недостаточно для выбора станка: два компонента из одного и того же сплава могут требовать разных окон параметров, если меняются их чистота поверхности, размер кода, кривизна или последующая обработка.
| Группа переменных | Входные данные для определения | Что они изменяют |
|---|---|---|
| Материал и поверхность | Марка материала или состав полимера, отделка, цвет/покрытие, анодирование, пескоструйная обработка, травление, пассивация или иное состояние обработки | Поглощение, механизм контраста, термическое окно, вопросы поверхностного отклика и долговечности |
| Спецификация маркировки | Содержание текста или Data Matrix, размер символа/модуля, требуемый контраст, глубина (если есть), размещение и критерии верификации | Требования к размеру пятна, полю, качеству пучка и окну процесса |
| Геометрия и подача | Плоская, цилиндрическая или изогнутая область; доступная полоса маркировки; перепад высоты; ориентация; ограничения контакта с приспособлением | Стабильность фокусировки, потребность в поворотной оси/3D/машинном зрении, проектирование оснастки и повторяемость |
| Нисходящий процесс | Очистка, пассивация, нанесение покрытия и этапы стерилизации, которые действительно применяются к изделию | Остаются ли контраст, читаемость и состояние поверхности приемлемыми после обработки |
| Производственные условия | Размер партии, способ загрузки, частота переналадки, верификация, обработка брака и регистрация данных | Планировка рабочей станции, уровень автоматизации, интеграция программного обеспечения/данных и рабочий цикл |
Поэтому полезный запрос коммерческого предложения (RFQ) или запрос образца описывает фактическую деталь и процесс, а не просто “маркировку титанового имплантата”. Как минимум укажите состояние материала/поверхности, содержание маркировки и доступную область, геометрию и условия загрузки, требуемый результат, последующий процесс, объём производства и требование к верификации.
Анализ влияния на материал
Почему маркировка имплантатов отличается: ограничение по влиянию на материал
Маркировка имплантата — это не то же самое, что маркировка обычной металлической детали. Компонент несёт нагрузку, чувствителен к коррозии и может оставаться в организме годами. Лазерная маркировка концентрирует энергию на поверхности; вопрос в том, что именно меняет эта энергия и приемлемо ли это изменение для предполагаемого устройства. Это и есть анализ влияния на материал, и именно поэтому проекты по маркировке имплантатов обычно включают специалиста по материалам или технолога, а не только поставщика лазерного оборудования.
Что означает “влияние на материал” для имплантатов
- Тепловое воздействие: каждый процесс маркировки локально выделяет тепло. На металлах результат может варьироваться от контрастной отметки на основе окисления до плавления, рекристаллизации или остаточных напряжений в зависимости от параметров импульса и стратегии сканирования.
- Химия поверхности: на титане контролируемый лазерный отжиг создаёт тонкий оксидный слой, который обеспечивает тёмную контрастную метку. Этот оксид химически связан с собственной пассивной плёнкой титана, но толщина и покрытие контролируются процессом — именно поэтому параметрические окна важнее, чем просто мощность.
- Механическое и коррозионное поведение: чрезмерный нагрев или нежелательная шероховатость поверхности могут вызывать вопросы об усталости, фреттинге или щелевой коррозии на несущих имплантатах. Является ли конкретная метка приемлемой — это инженерное суждение на уровне устройства, которое страница не может гарантировать.
- Последовательность обработки поверхности: применяется ли метка до или после анодирования, дробеструйной обработки, кислотного травления, HA-покрытия или другой обработки поверхности, влияет как на достижимый контраст, так и на долговечность метки.
Пункты анализа материалов по семействам
| Семейство материалов | Пункты анализа на этой странице | Подробный ответ |
|---|---|---|
| Титан и титановые сплавы | Тёмная маркировка на основе оксида, контроль тепловложения, пункты анализа усталости и коррозии | Лазерная маркировка титана — страница материала |
| Нержавеющая сталь | Отожжённые контрастные метки, совместимость с пассивацией, анализ коррозии | Лазерная маркировка нержавеющей стали — страница материала |
| Тугоплавкие сплавы (например, кобальт-хром) | Требуется более высокая энергия, управление тепловыми режимами, достижимый контраст | Подтвердите на образце; маршрут страницы материала |
| Полимеры (PEEK и медицинские пластики) | Низкий тепловой бюджет, зависящая от добавок реакция, контроль дымообразования | Пластики и полимеры — центр материалов; страница применения медицинских пластиков |
Важное инженерное правило: один только контраст не является критерием приёмки для маркировки имплантата. Маркировка, которая выглядит хорошо, но находится на поверхности, где тепло изменило состояние материала, может не пройти проверку устройства. Оценка должна включать реакцию материала, последовательность обработки поверхности и этапы постобработки — а те части этой оценки, которые зависят от конкретной марки и партии, требуют подтверждения на уровне образцов.
Целевой результат
На какой результат вам следует ориентироваться перед выбором лазера?
Успешная маркировка имплантата не определяется одной лишь темнотой. Целевой результат должен сочетать читаемость, приемлемость материала/поверхности, долговечность на последующих этапах и воспроизводимость производства, чтобы испытание образца имело четкую основу для оценки «прошел/не прошел».
| Целевой результат | Вопрос, на который необходимо ответить | Как это принять |
|---|---|---|
| Читаемость требуемого содержимого | Помещаются ли текст или Data Matrix в разрешенную область и остаются ли разборчивыми? | Визуальный контроль текста; определенный метод верификации/считывания для машиночитаемых кодов |
| Требуемое качество кода | Соответствует ли носитель DPM применимым требованиям проекта к оценке качества или читаемости? | Зафиксируйте указанный результат верификации в производственно значимых условиях |
| Приемлемое воздействие на поверхность / материал | Не приводит ли маркировка к недопустимым изменениям критических поверхностей, покрытий или состояния материала устройства? | Определяемый производителем анализ материала/процесса и любые требуемые проверки или испытания |
| Сохранение после последующих операций | Остаётся ли маркировка приемлемой после операций очистки, пассивации, нанесения покрытия или стерилизации, которые фактически применяются? | Повторите ту же приёмочную проверку после заданной последовательности последующих операций |
| Повторяемое размещение и внешний вид | Можно ли получить одинаковый результат на нескольких деталях без смещения приспособления или изменения фокусировки? | Оцените репрезентативную выборку с использованием предполагаемого приспособления/метода загрузки |
| Верификация готовности к производству | Может ли производство отличать годные изделия от забракованных и сохранять требуемую запись? | Определите верификацию, обработку брака и протоколирование до фиксации конфигурации |
Лазерные испытания следует планировать с учётом этих условий приёмки. Если в проекте не определено, что означает “хорошо”, сравнение лазерных источников или классов мощности не позволит принять надёжное решение о выборе машины.
Геометрия, позиционирование и обращение с деталями
Как геометрия, позиционирование и обращение с деталями влияют на систему маркировки
Когда целевой результат ясен, следующий вопрос — физический: где располагается код, как деталь подаётся к лазеру и как она сохраняет одно и то же положение от детали к детали? Геометрия имплантатов определяется преимущественно цилиндрами, небольшими криволинейными поверхностями и ограниченными зонами, при этом производство может варьироваться от ручной загрузки по одной детали до лотков, индексируемых поворотных приспособлений или автоматизированной подачи. Поэтому маршрут маркировки должен проектироваться как лазер + оптика + оснастка + перемещение + манипулирование.
Геометрия определяет оснастку и маршрут движения
| Геометрия | Подход к маркировке | Ключевое требование |
|---|---|---|
| Цилиндрические винты и штифты | Поворотная ось позволяет сфокусироваться на окружности; индексированное вращение для нескольких позиций | Концентричное вращение, стабильное закрепление без повреждения поверхности |
| Сферические головки и криволинейные компоненты | Прецизионная оснастка или микропозиционирование; оцените, можно ли подвести к лазеру небольшой плоский участок | Воспроизводимая ориентация; анализ динамической фокусировки для сильно изогнутых участков |
| Пластины и плоские компоненты | Плоская оснастка или оснастка с базовыми упорами; выравнивание с помощью машинного зрения там, где положение может варьироваться | Повторяемая база, минимальное манипулирование критическими поверхностями |
| Очень малые или ограниченные области | Микроприспособление, объектив малого поля, предварительное выравнивание камеры | Контролируемая глубина фокуса и стабильное представление |
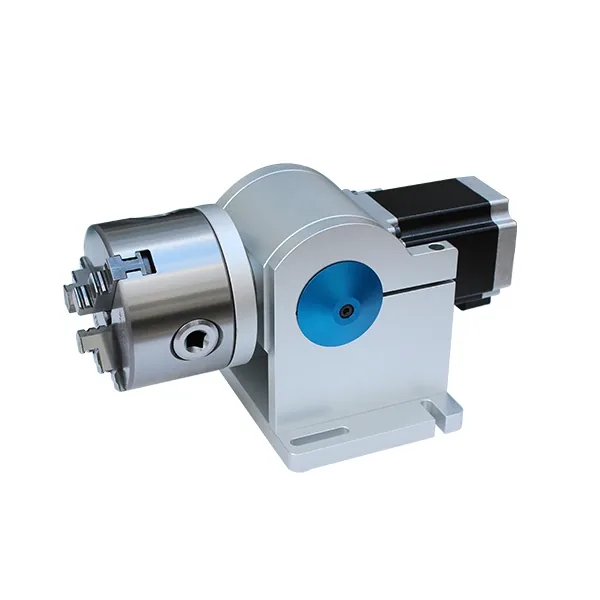
Поворотный патрон может удерживать и индексировать винты, штифты и другие цилиндрические заготовки, чтобы требуемая поверхность стабильно подавалась под маркирующую головку. Материал приспособления и усилие зажима следует выбирать так, чтобы избежать повреждения критических поверхностей имплантата.
Поворотное приспособление показано как ориентир по конфигурации; фактический размер патрона, способ зажима и положение фокуса необходимо выбирать для конкретной геометрии детали.
Манипулирование деталью изменяет конфигурацию рабочей станции
| Производственное условие | Потребность в позиционировании / манипулировании | Типичное направление конфигурации |
|---|---|---|
| Мелкосерийные детали с широкой номенклатурой, загружаемые по одной | Быстрая воспроизводимая база с минимальным риском настройки | Ручная рабочая станция со специальным или регулируемым приспособлением и контролируемыми рецептами |
| Несколько идентичных деталей, размещённых в лотке или гнезде | Повторяемость шага, ориентации и высоты фокуса | Многоместное приспособление; машинное зрение только там, где этого требует допуск на подачу |
| Детали поступают в произвольной ориентации | Определять местоположение и поворот перед маркировкой | Позиционирование с помощью машинного зрения при условии, что высота/фокус остаются контролируемыми |
| Цилиндрический винт, штифт или корпус имплантата | Сохранять концентричное расположение относительно маркируемой окружности | Поворотная ось / индексированное вращение с патроном или приспособлением под конкретную деталь |
| Частая переналадка при смене размера или модели | Предотвратите использование неправильного приспособления/рецепта и сократите вариативность наладки | Определённый метод переналадки, идентификация приспособления и контролируемый выбор параметров |
| Стандартизированный компонент крупносерийного производства | Воспроизводимая подача, позиционирование, верификация и поток отбраковки | Оцените автоматическую загрузку или многостанционную ячейку после валидации самого процесса маркировки |
Обращение с деталями также влияет на качество: технически корректный лазерный процесс всё равно может давать сбои в производстве, когда варьируется закрепление, происходит контакт с критичной поверхностью, изогнутая деталь подаётся под неправильным углом или при переналадке на другой размер загружается неправильный рецепт. Это проблемы проектирования системы, а не причины увеличивать мощность лазера.
Размещение кода — инженерное решение
То, где будет размещён код, обычно является компромиссом между читаемостью и конструкцией устройства. Типичная практика избегает зон резьбы, основных путей передачи нагрузки и сопрягаемых поверхностей — но окончательное решение о размещении принимается в рамках проектирования устройства и регуляторной экспертизы, а лазерная установка должна работать с той поверхностью, которую оставляет доступной конструкция. Когда доступная область изогнута или расположена под углом, решение для маркировки следует обсуждать как систему (приспособление + движение + лазер), а не как отдельный станок.
Позиционирование с помощью машинного зрения помогает, когда мелкие детали поступают в смешанной ориентации; ротационное и окружное решение обеспечивает геометрическую проработку для цилиндрических компонентов; решение для 3D-криволинейных поверхностей охватывает сильно изогнутые области. Каждое из них относится к отдельной странице решений — здесь суть в том, что сама деталь имплантата определяет, какое именно требуется.
Первый лазерный маршрут
Какой лазерный маршрут следует проверить первым для компонентов имплантатов?
Лазерный источник для задачи маркировки имплантатов выбирают исходя из состояния материала/поверхности, целевого результата, размера маркировки и допустимого теплового окна, а не по максимальной доступной мощности. Для компонентов из металлического титана и нержавеющей стали импульсный волоконный маршрут обычно является практичным первым испытанием; MOPA стоит включить, когда более широкое окно управления импульсами может улучшить контрастность или тепловой контроль, тогда как УФ оценивают, когда требуемый результат не удается получить в приемлемом тепловом окне или когда заготовка представляет собой термочувствительный полимер. Окончательный маршрут подтверждается результатом на образце, а не только по названию материала.
Соответствие источника типичным материалам имплантатов
| Источник | Типичное применение | Контрольные точки |
|---|---|---|
| Волоконный лазер с модуляцией добротности (≈1064 нм) | Контрастные метки и коды, полученные отжигом, на титане и нержавеющей стали; стандартные работы по нанесению серийных номеров/логотипов | Диапазон тепловложения, глубина маркировки в сравнении с поверхностным контрастом, стабильность фокусировки |
| Волоконный MOPA (≈1064 нм) | Более широкий диапазон регулировки длительности импульса для более точной настройки контраста на металлах | Окно параметров для конкретного сплава и состояния поверхности; подтверждение на образце |
| УФ (≈355 нм) | Маркировка с низким тепловложением там, где критично управление нагревом, а также для отдельных полимеров | Более низкое тепловложение, достижимый контраст, стоимость и глубина процесса |
| Зелёный (≈532 нм) и другие источники | Оценивается в каждом проекте с учетом отклика конкретных материалов | Только там, где существует реальный канал поставок и поддержки |
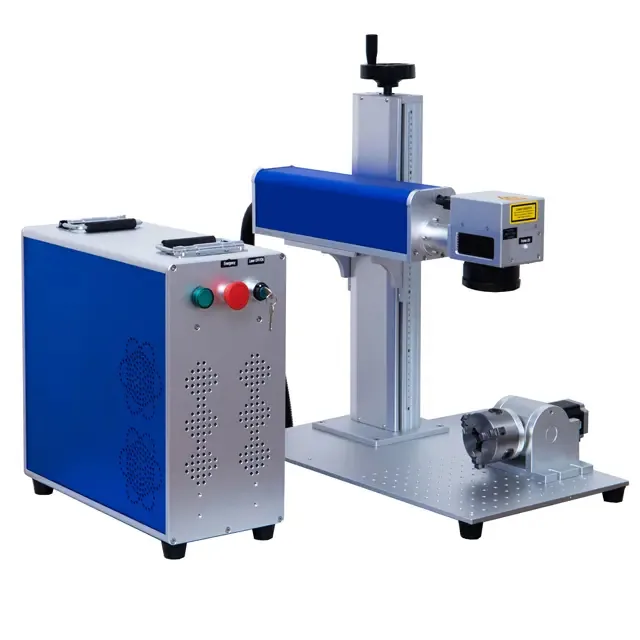
Импульсные волоконные системы часто служат отправной точкой для испытаний по маркировке металлических имплантатов. Показанная поворотная ось нужна, когда цилиндрическая геометрия требует контролируемой ориентации; это не означает, что в каждом проекте имплантата требуется поворотная ось. Окончательная оптика, позиционирование и функции рабочей станции определяются позже по принятому результату образца и производственным требованиям.
Что должно определить первое лазерное испытание
Первый пробный запуск должен ответить на узкий вопрос: какое семейство источников может обеспечить требуемую маркировку на фактическом материале и поверхности в пределах принятого окна термического/поверхностного воздействия? Зафиксируйте источник-кандидат, поведение импульсов и технологическое окно, а затем передайте принятый результат на следующий этап. Выбор оптики, оснастки, системы машинного зрения, поворотного устройства, автоматизации, верификации и защитного корпуса окончательно определяется позже исходя из геометрии, производственных данных и результатов испытаний образцов, а не предполагается на данном этапе.
Устранение неполадок
Распространённые виды отказов при лазерной маркировке имплантатов и способы их коррекции
Когда маркировка имплантата оказывается некачественной — нечитаемый микрокод, низкий контраст, ослабление после обработки или видимое повреждение поверхности — коррекция зависит от того, какое звено цепочки за это отвечает. Приведённый ниже порядок проверки — это практическая отправная точка, а не гарантия результата.
| Неисправность | Проверить сначала | Направление коррекции |
|---|---|---|
| Микрокод нечитаем | Глубина фокусировки, размер ячейки относительно отклика материала, стратегия сканирования | Повторно проверьте фокус и поле; оцените качество луча и параметры импульсов на образце |
| Низкий контраст на металле | Параметры импульса, состояние поверхности, чистота зоны маркировки | Проверьте окно параметров; подтвердите последовательность обработки поверхности |
| Маркировка бледнеет после пассивации или стерилизации | Глубина маркировки по сравнению с контрастом только на поверхности; условия последующих этапов | Скорректируйте механизм (окисление или удаление) и повторно проверьте на полном цикле |
| Тепловой ореол, распространение оксида или повреждение покрытия | Подводимое тепло, стратегия сканирования, чувствительность покрытия/поверхности | Уменьшите подводимое тепло, настройте окно импульса, оцените вариант с УФ или MOPA |
| Вариабельность от партии к партии | Повторяемость приспособления, контроль файлов параметров, вариация материала по партиям | Заблокированные файлы параметров, приспособления с контролем базирования, документированная настройка |
Производственный рабочий процесс
Как одобренная маркировка имплантата переходит в производство
Производство — это не просто повторение лазерного сканирования. Рабочая станция должна подать правильную деталь, вызвать правильные контролируемые данные и набор параметров, обеспечить стабильное нанесение маркировки, проверить результат, отделить отбракованные детали и сохранить требуемую запись процесса. Уровень автоматизации зависит от размера партии, частоты переналадки и требований к прослеживаемости.
- Выберите контролируемое задание: загрузите утвержденную запись устройства/детали, содержимое маркировки и валидированный рецепт параметров; не допускайте использования неправильной программы для другого материала или состояния поверхности.
- Загрузите и подайте деталь: ручная загрузка, загрузка в лоток/гнездо, поворотная подача или автоматическая подача должны обеспечивать размещение нужной поверхности в известной ориентации без повреждения критичных участков.
- Позиционирование и фокусировка: используйте установочные базы приспособления, поворотное индексирование, машинное зрение или функции контроля высоты в зависимости от геометрии; машинное зрение корректирует положение/ориентацию, но само по себе не решает проблему неконтролируемой высоты или кривизны.
- Наносите маркировку с использованием валидированного технологического окна: выполняйте утверждённую комбинацию источника/оптики/параметров, а не перенастраивайте операторов ради визуально более тёмной марки.
- Проверьте результат: проверьте содержание, читаемое человеком, и используйте определённый метод считывания/верификации для машиночитаемых кодов; применяйте то же правило приёмки, что и при валидации образцов.
- Обработка статуса «годен / брак»: не допускайте, чтобы несоответствующие или нечитаемые детали продолжали движение в качестве принятой продукции, и определите маршрут переработки или решения о дальнейших действиях в рамках процесса качества производителя.
- Регистрируйте и контролируйте запись: сохраняйте требуемую информацию о задании, коде, верификации или партии и держите под контролем файлы параметров/настройки переналадки.
| Режим производства | Основной риск, требующий контроля | Функции системы, которые необходимо оценить |
|---|---|---|
| Мелкосерийные партии / партии с большим количеством спецификаций | Неправильная настройка или рецепт при частой переналадке | Управляемые рецепты, специализированное/регулируемое приспособление, проверка оператором |
| Повторяющиеся партии одного и того же компонента | Дрейф приспособления и вариация от партии к партии | Специализированное базирующее приспособление, сохранённые параметры, воспроизводимая фокусировка и проверка |
| Изменчивое расположение деталей | Неправильное положение или вращение | Позиционирование с помощью машинного зрения там, где это позволяют геометрия и высота фокусировки |
| Маркировка цилиндрических деталей | Угловое положение и фокусировка по окружности | Поворотная ось, индексированное движение и зажим под конкретную деталь |
| Крупносерийное стандартизированное производство | Стабильность загрузки, узкое место верификации и контроль отбраковки | Автоматическая загрузка / многостанционный рабочий процесс, верификация и интеграция данных после валидации процесса |
Когда подтверждённый спрос выходит за рамки ручной загрузки или загрузки с помощью простых приспособлений, оцените, оправданы ли позиционная обработка или автоматизированная ячейка маркировки реальным размером партии, характером переналадки, объёмом верификации и требованием контроля отбраковки.
Приёмка образцов
Как утвердить образец маркировки имплантата перед принятием обязательств по оборудованию
Маркировка не считается валидированной, если она лишь выглядит читаемой на лабораторном столе. Для компонента имплантата валидация означает проверку на фактическом состоянии поверхности после последующих этапов, которые действительно применяются к этому изделию, — например, очистки, пассивации и установленного процесса стерилизации, где применимо, — а также на соответствие определённым критериям верификации или приёмки.
Цикл валидации
- Определите образец: та же марка материала, качество поверхности и геометрия, что и в производстве; укажите, какую партию или состояние поверхности представляет образец.
- Выполните маркировку с параметрами-кандидатами: зафиксируйте файл параметров и содержимое маркировки точно так, как они будут использоваться.
- Выполните последующие этапы: воспроизведите процесс очистки, пассивации, нанесения покрытия или стерилизации, который фактически применяется к изделию. Не заменяйте указанный производителем процесс типовым паровым циклом.
- Повторная проверка: проверьте контраст, класс символа и разборчивость тем же методом, который будет применяться в производстве, — с помощью верификатора для кодов с оценкой класса, а не только визуального осмотра.
- Осмотр поверхности: подтвердите, что маркировка не повредила материал, покрытия или критические поверхности, с одобрения инженера по материалам.
- Фиксация и документирование: зафиксируйте файл параметров, критерии приемки и эталонный образец для производства и для требуемой производителем квалификационной или валидационной документации.
Контрольный список приемки образцов
| Позиция | Что записывать |
|---|---|
| Идентификация образца | Марка материала, состояние поверхности, геометрия, ссылка на партию |
| Содержимое маркировки | Текст, содержимое Data Matrix, размер, расположение на детали |
| Читаемость | Оценка символа / результат верификации, условия считывания (освещение, модель верификатора) |
| Сохранение после последующих операций | Результат после применимых испытанных этапов очистки, пассивации, нанесения покрытия и стерилизации |
| Проверка поверхности | Визуальный контроль и, где применимо, проверка размеров / состояния поверхности, выполняемые инженером-материаловедом |
| Протокол процесса | Файл параметров, настройка станка, фотографии образцов, подпись |
Цель — исключить догадки до принятия обязательств по оборудованию: то, что сохраняется на тест-образце в разных условиях, не обязательно сохранится на производственной детали после реальной технологической цепочки. Верификация и протоколирование результатов связаны с решением для прослеживаемости и интеграции данных; страница маркировки UDI страница маркировки UDI подробно описывает оценку DPM.
Результат испытания → Конфигурация машины
Как результаты испытаний образцов определяют окончательную конфигурацию машины
Отчет по образцам должен завершаться выводами для конфигурации, а не только фотографией маркировки. Как только предлагаемый процесс прошел согласованные критерии приемки, результат используется для фиксации лазерного маршрута, оптики, метода позиционирования, оснастки, процесса верификации и уровня автоматизации производства, который действительно необходим для данного применения.
| Результат тестирования образца | Следствие для конфигурации |
|---|---|
| Волоконный лазер с модуляцией добротности обеспечивает требуемую читаемость и соответствие требованиям к поверхности при стабильном окне процесса | Сохраните волоконный маршрут и зафиксируйте проверенное окно параметров; выбирайте класс мощности исходя из продемонстрированного процесса и требуемого цикла, а не по принципу «чем больше мощность, тем лучше». |
| Более широкое управление импульсами обеспечивает значительно лучший контраст / тепловое окно на реальной металлической поверхности | Предпочитайте конфигурацию волоконного лазера MOPA и сохраняйте проверенный диапазон управления импульсами в производственном рецепте. |
| Требуемый результат невозможно получить в пределах допустимого окна термического/поверхностного воздействия | Оцените вариант с меньшим подводом тепла, например УФ, где это технически целесообразно, или пересмотрите механизм/спецификацию маркировки, а не просто слепо увеличивайте мощность. |
| Требуемый микро-код надежно верифицируется только при меньшем поле / более точной оптической настройке | Выберите полевую линзу, рабочее расстояние и поле маркировки с учетом принятого размера кода и допуска фокусировки. |
| Для утвержденного места нанесения маркировки требуется цилиндрическая ориентация детали | Добавьте поворотную ось и патрон/приспособление, которое удерживает деталь концентрично, не повреждая ответственные поверхности. |
| Кривизна или перепад высоты превышает рабочий допуск фокусировки | Оцените подход с 3D/динамической фокусировкой или многопозиционную обработку; не рассматривайте одно только машинное зрение как решение для коррекции высоты. |
| Положение/ориентация детали меняются, но высота фокуса контролируется | Добавьте позиционирование с помощью машинного зрения и определите допустимое окно расположения детали. |
| Повторяемость приспособления, а не отклик лазера, является причиной разброса. | Прежде чем добавлять лазерную функцию, переработайте базирование, закрепление или способ подачи деталей. |
| Ручная загрузка обеспечивает качество, но не соответствует требуемому производственному потоку. | Оцените многоместную оснастку, индексированную подачу или автоматическую загрузку с учетом реального размера партии и схемы переналадки. |
| Производство требует верификации кода с градацией качества, контроля «годен/не годен» или сохраняемых записей прослеживаемости | Добавьте в маркировочную ячейку соответствующий верификатор/считыватель, программный интерфейс/интерфейс данных и рабочий процесс отбраковки/журналирования. |
| Оценка материала/процесса требует контролируемых выделений дыма или частиц | Включите ограждение, вытяжку или вентиляцию, соответствующие настроенному процессу, и выполните полную оценку безопасности рабочего места. |
Конечная машина является результатом утверждённого процесса. Поэтому полезное коммерческое предложение должно основываться на фактическом результате образца, а также на геометрии, манипулировании, объёме производства, требованиях к верификации/данным и безопасности — а не только на мощности лазера.
После того как эти требования зафиксированы, используйте лазерные маркировочные машины категорию для маршрутизации выбора оборудования: оптоволоконные станки для валидированных маршрутов обработки металла, УФ-станки где принятый процесс требует это семейство источников, и машинное зрение или машина в закрытом корпусе варианты, когда валидированные требования к позиционированию или безопасности предусматривают их.
Безопасность и охрана окружающей среды
Безопасность и производственная среда
Рабочие станции для маркировки имплантатов рассматриваются как единая система: управление доступом к лазеру, варианты корпуса и блокировок там, где это требуется производством, вытяжка для дыма и твердых частиц, образующихся при маркировке металла и полимера, а также защита глаз, соответствующая используемой длине волны. То, что машина заключена в корпус, само по себе не делает её изделием класса 1; классификация безопасности основывается на всей сконфигурированной системе и условиях доступного излучения. Полимерные и покрытые материалы нуждаются в контроле дыма как части проектирования процесса. На полированных титановых и нержавеющих компонентах в обзор рабочей станции также должно быть включено прямое и отраженное излучение 1064 нм — защитные ограждения, смотровые окна и защита глаз определяются этой оценкой. Подробная конфигурация безопасности на уровне машины относится к закрытые лазерные маркировочные машины страница продукта.
Источники
Источники по контексту маркировки имплантатов и UDI
Следующие источники подкрепляют нормативно-правовой и качественный контекст, упомянутый выше. Регламенты и стандарты со временем пересматриваются; перед тем как полагаться на них, проверьте текущую версию и её применимость для целевого рынка.
- Управление по санитарному надзору за качеством пищевых продуктов и медикаментов США — Система уникальной идентификации медицинских изделий, 21 CFR, часть 801 и часть 830 — нормативный акт (официальный текст; проверьте текущую редакцию) — fda.gov UDI system
- Европейская комиссия / EUR-Lex — Регламент (ЕС) 2017/745 о медицинских изделиях (MDR) — регламент (проверьте актуальный консолидированный текст) — EUR-Lex MDR 2017/745
- ISO/IEC 15415:2024 — Технологии автоматической идентификации и сбора данных — спецификация испытаний качества печати символов штрихового кода для двумерных символов — стандарт (получите в ISO или национальном органе по стандартизации)
- ISO/IEC 29158:2025 — Методы автоматической идентификации и сбора данных — спецификация испытаний качества символов штрихового кода для прямой маркировки изделий (DPM) — стандарт (можно получить в ISO или национальном органе по стандартизации)
- ISO 13485 — Медицинские изделия — Системы менеджмента качества — требования для целей регулирования — стандарт (получите текущую редакцию в ISO или национальном органе по стандартизации)
- GS1 — Руководство по UDI и использованию Data Matrix в здравоохранении — отраслевое руководство (проверьте актуальность версии) — gs1.org healthcare
На данной странице представлена исключительно техническая информация. Она не заменяет собой проверку на соответствие нормативным требованиям, оценку рисков или принятие решения ответственным персоналом производителя в отношении конкретного устройства.
Часто задаваемые вопросы
Часто задаваемые вопросы о лазерной маркировке медицинских имплантатов
Можно ли наносить лазерную маркировку на компоненты имплантатов и от чего зависит возможность выполнения этой операции?
Да, лазерная маркировка — это признанный способ нанесения нестираемой маркировки на компоненты имплантатов. Применимость этого метода к конкретной детали зависит от материала и состояния поверхности, доступной площади для нанесения, допустимого теплового воздействия на материал, а также от видов последующей обработки, которые должна выдержать маркировка. Эти четыре фактора оцениваются в совокупности, как правило, путем проведения пробных испытаний.
Насколько маленьким может быть код Data Matrix на миниатюрной титановой детали?
Не существует единого безопасного минимального размера, применимого ко всем титановым имплантатам. Практически допустимый предел зависит от доступной площади для маркировки, размера модуля Data Matrix, свойств материала и реакции поверхности, качества луча, фокусировки и геометрии изделия. Необходимо определить минимально допустимый размер кода на конкретном изделии и утвердить его лишь в том случае, если запланированный метод производственного контроля позволяет надежно считывать этот код или оценивать его качество.
Выдержит ли маркировка пассивацию и стерилизацию?
Это возможно, но речь идет о результате валидации, а не о допущении. Проверьте состояние маркировки после выполнения всех предусмотренных для изделия последующих технологических операций (например, очистки, пассивации и соответствующего метода стерилизации), используя тот же метод верификации, который будет применяться в производстве. Для медицинских изделий могут использоваться различные способы стерилизации, поэтому стандартный диапазон температур паровой стерилизации не следует рассматривать как условие валидации по умолчанию. Маркировка, нанесенная разными способами (например, путем поверхностного окисления или удаления материала), может по-разному реагировать на воздействие этих технологических этапов.
Может ли лазерная маркировка повлиять на прочность имплантата или его коррозионные свойства?
Чрезмерное или недостаточно контролируемое тепловое воздействие может вызвать вопросы относительно состояния поверхности, усталостной прочности или коррозии несущих имплантатов. Вопрос о допустимости конкретной маркировки решается на уровне инженерной оценки изделия с участием инженера-материаловеда. Задача при настройке процесса маркировки — обеспечить получение четкого, читаемого изображения при минимальном тепловом воздействии, а также предоставить образцы для проведения такой оценки.
Что выбрать: волоконный, MOPA- или УФ-лазер?
Выбор источника излучения зависит от материала, требуемого размера маркировки и теплового воздействия. Волоконные лазеры с модуляцией добротности (Q-switched) часто выбирают для получения маркировки методом отжига металла; технология MOPA позволяет гибко управлять параметрами импульса для настройки контрастности; УФ-лазеры обеспечивают минимальный нагрев, что критически важно при работе с термочувствительными материалами и некоторыми полимерами. Окончательный выбор подтверждается испытаниями на образце с реальным состоянием поверхности.
Что нам нужно подготовить к оценке процесса выставления оценок?
Предоставьте информацию о марке материала и качестве обработки поверхности, чертеж детали или образец, данные о требуемой маркировке и доступной для нее площади, целевой результат или критерии приемки, условия нагружения и ориентации, сведения о последующих этапах обработки, объем производства, а также любые требования к данным или проверке. Этой информации достаточно для определения первоначального маршрута лазерной обработки, плана испытаний образцов и перечня вопросов, на которые должны дать ответ эти испытания.
Начать оценку
Спланируйте оценку маркировки компонентов имплантатов.
Если вы рассматриваете возможность применения лазерной маркировки для компонента имплантата, предоставьте информацию о материале и состоянии поверхности детали, чертеж или образец, данные о требуемом содержании маркировки и доступной для нее зоне, целевых критериях приемки, условиях загрузки и ориентации, последующих этапах обработки, объемах производства, а также требованиях к верификации или обработке данных. На основе результатов испытаний образцов, оцениваемых по установленным критериям, можно будет определить необходимые параметры лазерного источника, оптики, оснастки для позиционирования, а также требования к системам верификации и автоматизации — и всё это до принятия окончательного решения о закупке оборудования.
На стандартное оборудование и изделия с четко определенными характеристиками можно сразу предоставить коммерческое предложение, тогда как проекты, включающие системы технического зрения, вращающиеся узлы, средства автоматизации или интеграцию данных, рассматриваются как решения с индивидуальной конфигурацией.