
Ручные инструменты · Торцевые головки и инструментальная оснастка · Компоненты электроинструментов
Лазерная маркировка инструмента
Планируйте лазерную маркировку ручных инструментов, торцевых головок, измерительных инструментов и компонентов электроинструментов, определив материал и поверхность, требуемый результат маркировки, геометрию детали, способ обработки, производительность и критерии приемки образцов, прежде чем выбирать окончательную конфигурацию станка.
Область применения инструмента / заготовки
Какие инструменты и компоненты обычно маркируются лазером?
Начните с фактической заготовки, а не с названия станка. Семейства инструментов различаются по материалу, отделке, доступной площади маркировки, кривизне, состоянию сборки и производственной обработке, поэтому каждое место маркировки следует определить до тестирования образцов.
Ручные инструменты, измерительные приборы и инструменты для мастерских
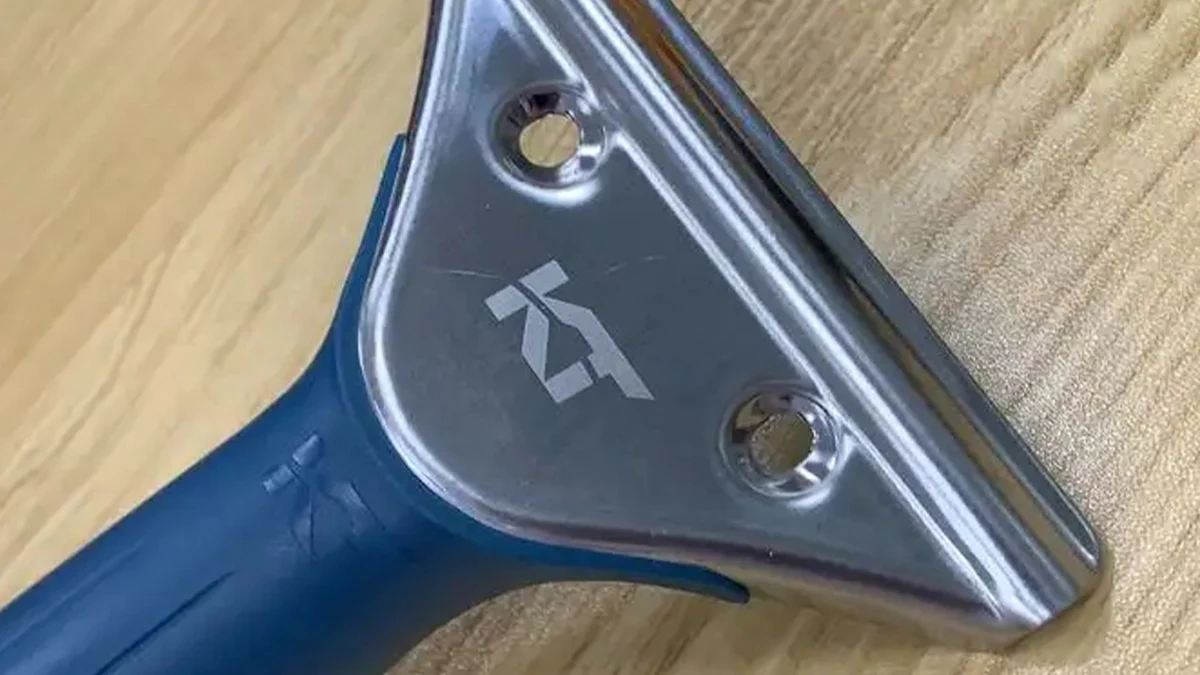
Гаечные ключи, плоскогубцы, отвертки, кусачки, молотки, зажимы, линейки, калибры и аналогичные инструменты могут нуждаться в видимой идентификации, которая остается читаемой при обращении и обслуживании.
- Плоские, кованые, узкие или углубленные зоны маркировки
- Сведения о размере, модели, бренде, серийном номере или контроле
- Необработанные, полированные, оксидированные, гальванизированные или покрытые поверхности
Головки, биты, валы, держатели и сменные детали
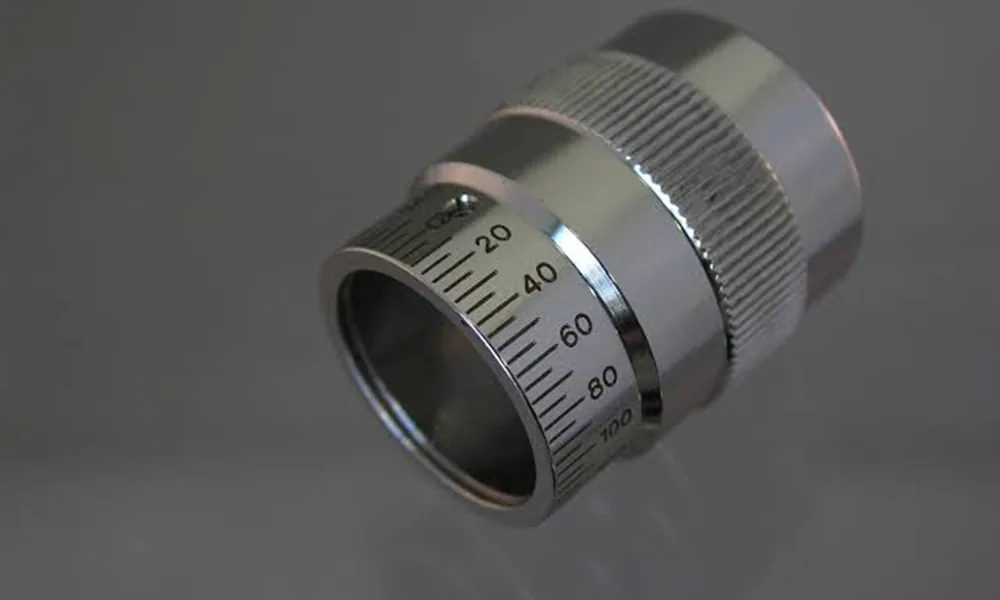
Малые цилиндрические или сменные компоненты часто делают позиционирование и ориентацию маркировки столь же важными, как и сам лазерный процесс.
- Криволинейные или кольцевые зоны маркировки
- Мелкие символы, идентификаторы размера или машиночитаемые коды
- Множество диаметров и частая переналадка изделий
Компоненты и корпуса электроинструмента
Дрели, шлифмашины, пилы, шуруповерты и подобные изделия могут объединять в одной сборке необработанный металл, металл с покрытием, литой пластик и этикетки. Каждое предполагаемое место маркировки следует оценивать отдельно.
- Информация о модели, спецификации, соответствии и обслуживании
- Серийные номера, номера партий или коды прослеживаемости
- Доступ вокруг защитных кожухов, рукояток, вставок и собранных элементов
Зачем маркировать
Почему инструменты маркируются?
Причина маркировки определяет, какая информация необходима, как долго она должна оставаться читаемой и как следует принимать результат. Логотип бренда, маркировка размера головки и сериализованный код Data Matrix — все они могут находиться на “инструментах”, но создают очень разные требования к процессу и верификации.
Распознавание изделия и размера
Маркировка бренда, модели, размера, направления или спецификации помогает операторам и пользователям быстро идентифицировать нужный инструмент.
Серийный номер, партия и производственная история
Переменные данные могут связывать физический инструмент или компонент с записями о производстве, качестве, обслуживании или запасах, когда рабочий процесс обработки данных определён.
Статус качества, калибровки и технического обслуживания
Калибры, измерительные инструменты и контролируемое цеховое оборудование могут нуждаться в идентификации для проверки, калибровки, учёта активов или технического обслуживания, которая остаётся читаемой в течение требуемого срока службы.
Содержимое маркировки
Что обычно маркируют на инструментах?
| Содержимое маркировки | Назначение | Информация перед тестированием | Приёмочный контроль |
|---|---|---|---|
| Бренд, логотип и модель | Идентификация продукта | Макет, размер маркировки, расположение и визуальная цель | Внешний вид, размещение и согласованность |
| Размер, масштаб или спецификация | Правильный выбор и использование инструмента | Высота символов, направление и допуск | Разборчивость на ожидаемом расстоянии просмотра |
| Серийный номер или код партии | Прослеживаемость производства и обслуживания | Формат данных, источник нумерации и контроль дубликатов | Правильные данные, положение и связь с записью |
| QR-код или код Data Matrix | Цифровая прослеживаемость или инвентаризация | Размер кода, сканер, цель проверки и геометрия | Читаемость до и после обязательного испытания на долговечность |
| Идентификатор проверки или калибровки | Статус качества и обслуживания | Рабочий процесс, правила обновления и требуемая долговечность | Корректный статус, ревизия и читаемость |
Переменные результата
Что определяет результат лазерной маркировки на инструментах?
Одно только название инструмента не выбирает лазер. Результат определяется взаимодействием фактической подложки и поверхности, предполагаемого эффекта маркировки, доступной зоны маркировки и производственных условий.
| Переменная | Почему это меняет результат | Что определить перед тестированием |
|---|---|---|
| Основной материал | Инструментальная сталь, нержавеющая сталь, алюминий и формованные пластмассы поглощают лазерную энергию по-разному и поддерживают разные механизмы маркировки. | Известный сплав, марка или семейство смол; информация о поставщике, если доступна |
| Состояние поверхности | Полировка, черное оксидирование, гальваническое покрытие, краска, порошковое покрытие, анодирование и другие виды отделки могут стать фактическим слоем, взаимодействующим с лазером. | Тип отделки, цвет, состояние покрытия или гальванического слоя, а также необходимость сохранения этого слоя |
| Требуемый эффект маркировки | Темная контрастная метка, светлая контрастная метка, гравировка или контролируемое удаление покрытия требуют разных окон процесса. | Визуальный целевой параметр, допустимая глубина или удаление материала и запрещённые изменения поверхности |
| Содержание и размер маркировки | Крупные логотипы допускают больше отклонений, чем мелкие символы или плотные коды Data Matrix, которые зависят от разрешения и качества краёв. | Макет, наименьший элемент, размер модуля кода, размер поля и требования к сканеру |
| Геометрия и доступ | Кривизна, углубления, перепады высоты и близлежащие элементы влияют на фокусировку, доступ луча и повторяемость позиционирования. | Диаметр, разброс высоты, угол нанесения маркировки, доступный зазор и этап сборки |
| Условия износа | Масло, охлаждающая жидкость, трение, очистка, воздействие коррозии, нагрев или удары могут изменить то, что понятие “долговечный” должно означать для проекта. | Фактическое воздействие при эксплуатации и определённое испытание на долговечность с критерием «прошёл/не прошёл» |
| Темп производства и обращение с деталями | Процесс, который работает на одном образце с ручной загрузкой, может не соответствовать требуемому времени такта, требованиям к переналадке или повторяемости в производстве. | Количество деталей в партии или в час, целевой такт, действия оператора, количество SKU и ожидания по переналадке |
| Данные и верификация | Сериализация и машиночитаемые коды добавляют требования к управлению данными и верификации помимо простого создания видимой метки. | Источник данных, правило контроля дубликатов, сканер, связывание записей и логика отбраковки |
Целевой результат
На какой результат следует ориентироваться?
Определите критерий годности до оптимизации параметров лазера. Наилучший по внешнему виду образец не обязательно даёт лучший производственный результат, если он повреждает поверхность, не считывается сканером, изнашивается в процессе эксплуатации или слишком долго изготавливается.
Читаемый контраст
Текст, размерные метки и логотипы должны быть читаемыми в предполагаемых условиях просмотра без необходимости чрезмерного повреждения поверхности.
Правильный механизм нанесения маркировки
Согласуйте, является ли целью контраст поверхности, изменение цвета, гравировка или контролируемое удаление покрытия, прежде чем оценивать образец.
Отсутствие недопустимых функциональных повреждений
Проверьте наличие заусенцев, острых кромок, нежелательного удаления покрытия, чрезмерной шероховатости или изменений, которые могут повлиять на посадку, защиту от коррозии или эксплуатацию.
Читаемость человеком и сканером
Машиночитаемые коды следует проверять с помощью предназначенного сканера или метода верификации, а не оценивать только по внешнему виду.
Стабильное положение и внешний вид
Маркировка должна оставаться в пределах требуемого положения и диапазона качества на представительных деталях, ориентациях и вариантах изделия.
Износостойкость после реального воздействия
Износостойкость — это требование приёмки, а не автоматическое утверждение. Проверяйте маркировку на устойчивость к обращению, маслу, охлаждающей жидкости, очистке, истиранию или воздействию окружающей среды, которые имеют значение для инструмента.
Определите “постоянство” как тест
Укажите метод воздействия, продолжительность или количество циклов, правило прохождения/непрохождения и то, является ли конечным требованием визуальное распознавание, читаемость сканером или и то, и другое. Сравнивайте результат до и после заданного воздействия, а не полагайтесь на общее описание “постоянной маркировки”.
Геометрия и обращение с деталями
Как геометрия, позиционирование и обращение с деталями влияют на процесс?
Геометрия определяет не только то, сможет ли лазер достичь поверхности. Производство также зависит от того, как оператор или автоматизация обеспечивает одинаковое положение, фокус и ориентацию от детали к детали.
Плоские, узкие и углублённые участки
Убедитесь в наличии беспрепятственной прямой видимости, доступа к фокусу и в том, не блокируют ли рёбра, ограждения, рукоятки или приспособления зону маркировки.
Головки, валы и цилиндрические детали
Фиксируйте диаметр, ширину маркировки, угол и то, является ли маркировка локальной или нанесённой по окружности. Кривизна может создавать ограничения по фокусировке и искажениям, которые необходимо проверять на реальной детали.
Предотвратите перевёрнутую или смещённую установку
Определите установочные поверхности и элементы ориентации. Для одного семейства деталей может быть достаточно простого приспособления; смешанные варианты могут потребовать более контролируемого позиционирования.
Несколько типоразмеров и частая переналадка
Размеры гаечных ключей, диаметры головок или варианты корпусов могут потребовать регулируемых приспособлений, нескольких гнёзд, сохранённых рецептов или другой стратегии переналадки.
Наносить маркировку до или после сборки
Оцените, ограничивают ли рукоятки, защитные ограждения, вставки или соседние материалы доступ после сборки и должна ли маркировка совпадать с элементами готового изделия.
Одноштучная или партийная загрузка
Сравните ручную одноштучную загрузку с многоместными приспособлениями или автоматизированной обработкой по такт-времени, движениям оператора, верификации и требованиям к переналадке.

Маршрут первой лазерной проверки
Какой лазерный маршрут следует проверить первым?
Выбирайте первый тест исходя из материала и верхней поверхности, затем сравните результат с требуемым эффектом. Приведенные ниже маршруты — это отправные направления для оценки образца, а не универсальные предписания для станка.
| Поверхность инструмента / заготовка | Типичное направление первого теста | Что должен определить образец |
|---|---|---|
| Инструментальная сталь без покрытия, углеродистая сталь, нержавеющая сталь и многие металлические компоненты | Начните с маршрута на оптоволоконном лазере с длиной волны 1064 нм. Сравните с MOPA-волоконным источником, когда более широкий диапазон регулирования длительности импульса полезен для требуемой контрастности, поверхностного эффекта или тепловложения. | Контраст по сравнению с гравировкой, шероховатость поверхности, качество кромок, время цикла и долговечность |
| Металл с черным оксидированием, гальваническим покрытием, окрашиванием или порошковым покрытием | Сначала определите, нужно ли сохранить, изменить или удалить верхний слой. Волоконный или MOPA-волоконный лазер часто является практичным вариантом для сравнения металла/покрытия, но фактическую отделку необходимо проверить на образце. | Повреждение покрытия, обнажение подложки, однородность цвета, последствия для коррозионной защиты и износостойкость |
| Анодированные или иным образом поверхностно обработанные алюминиевые детали инструмента | Сравнивайте варианты обработки с учетом анодированного слоя, цвета и желаемого эффекта, а не относитесь ко всему алюминию одинаково. Волоконный лазер — распространенный начальный вариант; УФ или другая длина волны могут быть сравнены, когда требуются более тонкие результаты или меньшее тепловое воздействие. | Контраст, целостность слоя, детализация и то, создается ли требуемая маркировка в слое поверхностной обработки или проходит через него |
| Пластиковые корпуса электроинструментов и формованные компоненты | Проверьте фактическую смолу, пигмент и добавки. Волоконный лазер может подойти для некоторых конструкционных пластиков; УФ или зеленый 532 нм могут быть полезными вариантами для сравнения для чувствительных, светлых или сложных составов. | Изменение цвета, вспенивание или поведение при абляции, плавление, тепловой ореол, контраст, качество мелких деталей и согласованность между партиями материала |
| Сборки из смешанных материалов или отделки неизвестных поставщиков | Разделите каждое место маркировки и определите верхний слой перед выбором варианта обработки. Не предполагайте, что один набор параметров или одно направление лазера подойдет для каждой поверхности сборки. | Реакция, зависящая от материала, доступ, риск для соседних деталей и необходимость отдельных рецептов или станций маркировки |
MOPA — это подтип волоконного лазера, а не отдельное семейство длин волн
Практическая причина сравнивать волоконный источник MOPA — это диапазон управления импульсами, а не то, что “MOPA” описывает другую категорию материалов. Окончательный выбор всё равно должен основываться на фактическом результате на образце и производственном окне.
Диагностика неисправностей
Где проекты лазерной маркировки инструментов чаще всего терпят неудачу?
Неудачный образец полезен, когда симптом связан с проверяемой причиной. Изменяйте по одной значимой переменной за раз и подтверждайте исправление на представительных деталях, а не рассматривайте мощность как единственную настройку.
| Наблюдаемая проблема | Проверить сначала | Как проверить исправление |
|---|---|---|
| Контраст слишком низкий или нестабильный | Вариация материала/отделки, предполагаемый механизм маркировки, фокус и окно процесса | Повторно проверьте на выявленных партиях поверхностей и сравните контраст в одинаковых условиях наблюдения |
| Маркировка изменяется на изогнутом гнезде или валу | Вариация фокуса, кривизна, ширина маркировки, ориентация и необходимость контролируемого вращения | Проверьте всю область маркировки на реальном диаметре и повторите после переустановки детали |
| Гальваническое покрытие, оксидный слой или покрытие повреждены непреднамеренно | Должен ли процесс сохранять или удалять верхний слой, а также концентрация энергии и вариация покрытия | Проверьте слой вокруг и внутри отметки и при необходимости повторите требуемое испытание на коррозию/износ |
| Гравировка оставляет шероховатые края или недопустимые заусенцы | Целевая глубина, проходы, распределение импульса/энергии и действительно ли требуется гравировка | Измерьте или проверьте окончательную поверхность на соответствие правилу функциональной приемки |
| Малый код QR/Data Matrix не сканируется надежно | Размер кода, размер модуля, контраст, четкость края, фокус, кривизна и настройка сканера | Используйте предусмотренный сканер или метод верификации на нескольких маркированных деталях и позициях |
| Положение метки смещается между деталями | Базовая точка приспособления, допуск детали, направление загрузки оператором и выбор рецепта | Перезагрузите и промаркируйте повторные образцы, затем сравните положение с заданным допуском |
| Образец проходит визуальный контроль, но не проходит испытание на долговечность | Механизм маркировки, глубина/эффект, поведение покрытия и то, отражает ли испытание реальные условия эксплуатации | Повторите заданное испытание на износ/очистку/масло после корректировки процесса |
| Разные партии инструментов реагируют по-разному | Изменение сплава или смолы, термообработка, поставщик гальванического покрытия/покрытия, цвет, добавки или изменение подготовки поверхности | Зафиксируйте идентификацию партии и подтвердите окно процесса на представительных образцах или образцах наихудшего случая |
Производственный рабочий процесс
Как процесс маркировки инструмента переходит в производство?
Планирование производства начинается после того, как сама маркировка становится осуществимой. Рабочий процесс должен контролировать правильность заготовки, ориентации, данных, положения маркировки, решения о приёмке и переналадки, не добавляя излишних действий оператора.
1. Идентифицируйте деталь
Подтвердите семейство инструментов, SKU, состояние поверхности, этап сборки и правильный рецепт маркировки.
2. Загрузите заготовку
Используйте заданные установочные поверхности или ложемент и предотвращайте перевёрнутую или неправильную ориентацию, где это требуется.
3. Подтвердите данные маркировки
Загрузите фиксированный макет или получите необходимые серийный номер, номер партии, код или данные контроля с правилами контроля дубликатов, где это применимо.
4. Нанесите маркировку на деталь
Выполняйте валидированный процесс в пределах утверждённых параметров фокуса, поля, рецепта и временного окна цикла.
5. Проверьте результат
Выполняйте предусмотренную визуальную проверку, проверку положения или сканирование, а не полагайтесь только на то, что машина завершила цикл.
6. Работа с несоответствиями
Определите, что происходит с нечитаемой, смещённой или неприемлемой по внешнему виду маркировкой, и предотвращайте дублирование переменных данных.
7. Фиксируйте необходимые данные
Там, где необходима прослеживаемость, свяжите нанесённый идентификатор с необходимой производственной записью, записью о качестве или обслуживании.
8. Безопасно выполняйте переналадку
Контролируйте изменения оснастки, фокуса, рецепта и данных при переходе между типоразмерами инструмента или семействами продукции и проверяйте первую деталь после переналадки.
Приёмка образцов
Как следует принимать образцы маркировки инструмента?
Не утверждайте направление работы станка только по одному привлекательному образцу. План отбора образцов должен охватывать фактический диапазон материалов и отделки, сложные геометрии и производственный результат, который необходимо воспроизводить.
| Зона приемки | Что проверить | Рекомендуемые подтверждающие данные по образцу |
|---|---|---|
| Визуальный результат | Контраст, качество кромок, внешний вид и согласованность относительно согласованного целевого образца | Репрезентативные детали, осматриваемые в предусмотренных условиях контроля |
| Точность содержания | Корректные логотип, текст, размер, серийный номер, номер партии или информация о контроле | Сравнение утверждённого макета/файла данных и маркированной детали |
| Читаемость кода | QR/Data Matrix или другой код может быть считан предусмотренным сканером или методом верификации | Многократное сканирование репрезентативных деталей, мест расположения и значений кода |
| Целостность поверхности | Отсутствие недопустимых заусенцев, острых кромок, оплавления, повреждения покрытия или изменения функциональности | Визуальный/увеличенный контроль и любые специфичные для проекта проверки размеров или состояния поверхности |
| Долговечность | Маркировка остаётся приемлемой после заданного истирания, воздействия масла, охлаждающей жидкости, очистки, коррозии или других эксплуатационных воздействий | Сравнение до/после с использованием определённого проектом метода испытаний и правила «годен/не годен» |
| Повторяемость в производстве | Положение, качество и время цикла остаются приемлемыми при перезагрузках, вариантах и репрезентативных партиях поверхностей | Повторяющиеся детали, включая сложную геометрию, ожидаемый диапазон SKU и образцы наихудшего случая, где это практически возможно |
Окончательная конфигурация станка
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Тестирование образцов — это не только проверка осуществимости. Оно преобразует требования к заготовке, качеству маркировки и производству в оптические, механические, программные, а также относящиеся к безопасности и автоматизации решения, необходимые для фактического применения.
| Что показывает испытание или производственный анализ | Решение по конфигурации, на которое это может повлиять |
|---|---|
| Материал и отделка лучше всего реагируют в определённом технологическом окне | Семейство или подтип лазерного источника, диапазон мощности и возможность управления импульсами |
| Требуемая маркировка небольшая, плотная или занимает заданное поле | Оптическая схема, полевая линза, поле маркировки, рабочее расстояние и требование к разрешению |
| Поверхность является цилиндрической, или маркировка охватывает деталь по окружности | Стратегия вращательного/индексированного позиционирования, конструкция приспособления и последовательность движений |
| Высота детали или угол поверхности изменяется за пределами простой установки с фиксированным фокусом | Регулировка по Z, метод управления фокусом или подход с 3D/динамической фокусировкой, когда это оправдано геометрией |
| Положение детали варьируется, или несколько похожих вариантов используют одну станцию | Стратегия приспособлений, функции пока-ёкэ и целесообразность позиционирования с помощью машинного зрения |
| Требуются серийные номера или машиночитаемые коды | Программное обеспечение для маркировки, ввод переменных данных, оборудование для сканирования/верификации и логика записей данных |
| Целевое время такта не может быть достигнуто при ручной обработке по одной детали за раз | Приспособления для нескольких деталей, изменения рабочего процесса оператора или более высокий уровень автоматизации после валидации самого процесса маркировки |
| Маркировка удаляет покрытие или создаёт технологические отходы | Вытяжка дыма/пыли и детали ограждения, соответствующие фактическому материалу и процессу |
| Оператор, планировка предприятия или интеграция требуют контролируемого доступа | Корпус, ограждения, блокировки и компоновка интеграции на основе итоговой оценки рисков системы |


Следующий шаг
Оцените требования к маркировке вашего инструмента
Предоставьте фактический инструмент, маркируемую поверхность, требуемый результат, графическое изображение или переменный код, место маркировки, геометрию, производительность и требования к приемке. Zhuorui Laser может рассмотреть задачу и определить схему пробных испытаний, прежде чем будет выбрана окончательная конфигурация оборудования.
Подготовьте: Подготовьте: фотографии или чертежи инструмента; информацию о материале и поверхности; файл маркировки; размер и место маркировки; требования к коду и сканеру; размер партии и время такта; способ загрузки; испытание на долговечность; пункт назначения и напряжение.