
Применение лазерного маркиратора · Автомобильная промышленность и электромобили
Лазерная маркировка VIN и шасси для рам транспортных средств
Производители транспортных средств и поставщики шасси используют лазерную маркировку VIN для идентификаторов рамы и связанных с ними постоянных меток на лонжеронах шасси, элементах конструкции, участках кузова и шильдиках. Ключевой вопрос — что требует ваша программа: содержание и расположение маркировки, применимые нормативные требования или требования OEM, материал и состояние поверхности, геометрия шасси, требуемая стойкость или глубина и темп производства, который вы должны выдерживать.
Запросить цену Просмотреть маркировку VIN
- Содержание, расположение и формат VIN
- Соответствие требованиям и защита от подделки
- Критерии приемки по глубине или стойкости
- Материал рамы и состояние поверхности
Краткий ответ
Что включает маркировка VIN и шасси
Решение состоит не в том, может ли лазер нанести VIN, а в том, что требует ваша программа для транспортного средства: содержание и расположение маркировки, применимые нормативные критерии приемки или критерии приемки OEM, материал и геометрия рамы, требуемая стойкость или глубина, а также темп производства, который вам необходимо выдерживать.
Да — маркировка VIN и шасси — это хорошо отработанное лазерное применение. Производители транспортных средств и поставщики шасси используют лазерную маркировку для нанесения VIN, идентификаторов рамы и связанных с ними меток на лонжероны шасси, элементы конструкции, участки кузова и таблички, поскольку процесс является бесконтактным, нестираемым и воспроизводимым.
Для проектов VIN/шасси сначала определите требование к маркировке и критерии приемки. Затем используйте соответствующее руководство по материалам чтобы изучить поведение подложки, и перейдите к Решения или Продукция только когда вам нужно решить вопрос со способом интеграции или конфигурацией машины.
Формат VIN и требования к символам
VIN — это стандартизированный идентификационный код транспортного средства, обычно состоящий из 17 символов согласно ISO 3779. Для работ по маркировке практическими исходными данными являются требуемый набор символов и их размер, место нанесения метки, критерии долговечности или постоянства и любые специфичные для рынка или OEM требования приемки. Эти требования исходят из применимой программы выпуска транспортного средства и нормативных требований, а не только из лазерного маркиратора.
Где наносятся метки VIN
- Лонжероны шасси и элементы рамы — продольные лонжероны и поперечины на транспортных средствах с кузовом на раме; метки часто наносят на поверхности, к которым трудно получить доступ и которые трудно изменить, что способствует защите от несанкционированного изменения.
- Элементы конструкции транспортных средств с несущим кузовом — конструктивные зоны неокрашенного кузова и днища, где маркировка VIN должна сохраняться в течение всего срока службы транспортного средства.
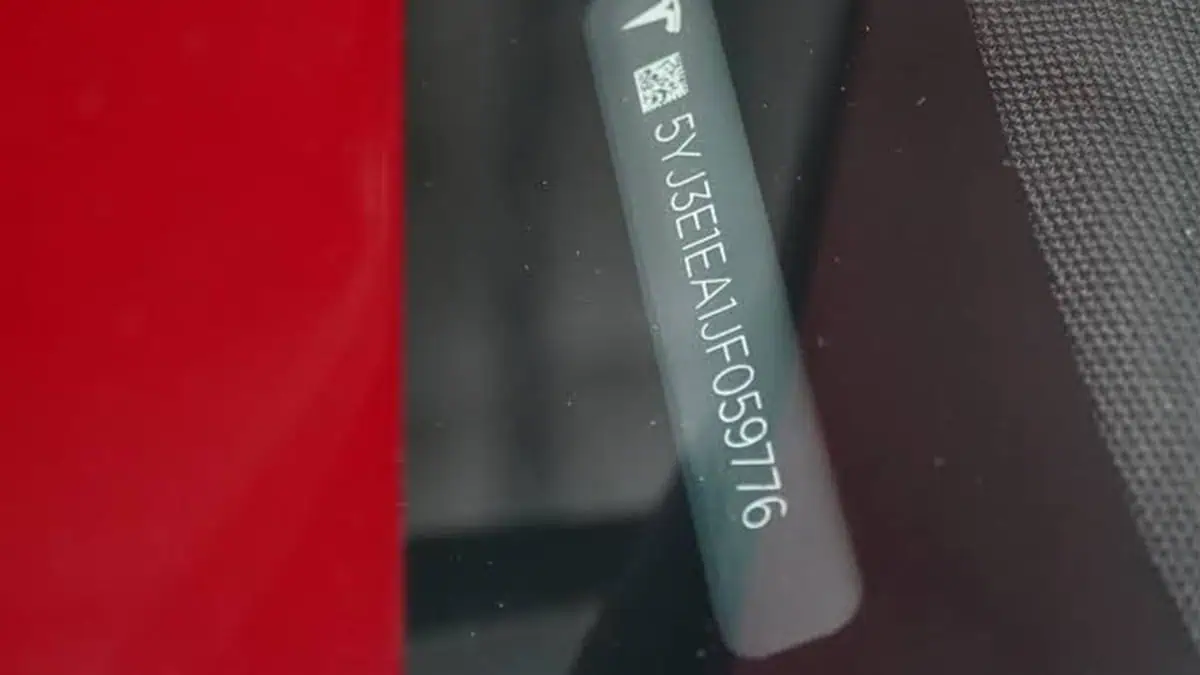
- Шильдики и этикетки — Таблички VIN, устанавливаемые в салоне или в зоне двери, которые могут быть маркированы лазером в процессе изготовления таблички.
То, где именно должен располагаться VIN, определяется правилами рынка, на котором продается транспортное средство. Оборудование для маркировки должно достигать нужного места, удерживать позицию и повторять одну и ту же маркировку с требуемым качеством на протяжении всей производственной серии.
Что обычно наносят на рамы транспортных средств и детали шасси?
Прежде чем выбирать процесс, определите тип маркировки: законодательно установленный или основной VIN, идентификатор шасси или рамы с отдельным форматом, вторичный или конфиденциальный идентификатор, используемый производителем, либо внутренняя маркировка прослеживаемости. Подтвердите, какой из них применяется к программе транспортного средства, прежде чем задавать требования к символам, стойкости и валидации.
Чем маркировка VIN отличается от серийных номеров обычных деталей
Обычный серийный или номер детали на компоненте — это в основном маркировка прослеживаемости. Законодательно установленный или основной VIN может нести дополнительные требования к формату, расположению, разборчивости и устойчивости к изменению в зависимости от рынка и программы транспортного средства. Поэтому маркировка VIN/шасси — это отдельная прикладная задача, а не просто еще одна работа по нанесению серийного номера детали.
Об обычных серийных номерах автомобильных деталей и 2D-кодах см. Лазерная маркировка автозапчастей. Для более широкого обзора автомобильных задач см. Автомобильные и электромобильные применения.
Цель применения
Почему требуются маркировки VIN и шасси?
Маркировка VIN и шасси — это не просто нанесение символов на металл. Маркировка должна служить определённой цели идентификации, соответствия или прослеживаемости и оставаться пригодной для использования в условиях, требуемых программой транспортного средства.
- Идентификация транспортного средства — Нанесите основной VIN или другой требуемый идентификатор транспортного средства/рамы в указанном месте и в указанном формате.
- Соответствие нормативным требованиям или требованиям OEM — Соблюдайте применимые правила в отношении структуры символов, местоположения, разборчивости, долговечности или устойчивости к изменению.
- Производственная прослеживаемость — Связывайте раму или кузов с правильной производственной записью, сборкой транспортного средства или внутренним идентификатором, когда это требуется программой.
- Идентификация для обслуживания и жизненного цикла — Обеспечивайте читаемость идентификатора для проверки, регистрации, обслуживания или процессов истории транспортного средства в течение требуемого срока службы.
- Вторичная или конфиденциальная идентификация — Поддерживайте определяемые производителем вторичные идентификаторы, если они являются частью программы транспортного средства.
- Предотвращение ошибок — Убедитесь, что правильный идентификатор нанесён на правильное транспортное средство или шасси, прежде чем деталь перейдёт на следующий этап производства.
Начните с назначения маркировки. Законодательный VIN, вторичный идентификатор производителя и внутренняя маркировка прослеживаемости могут использовать разные правила в отношении содержания, расположения, долговечности, проверки и обработки производственных данных. Не рассматривайте их как одну и ту же задачу маркировки.
Соответствие
Вопросы соответствия требованиям и защиты от несанкционированного вмешательства
Требования к VIN различаются в зависимости от целевого рынка и категории транспортного средства. Сначала подтвердите действующее правило или спецификацию OEM, затем преобразуйте его в параметры маркировки, такие как структура VIN, расположение, геометрия символов, долговечность и любой требуемый метод проверки.
Нормативные документы, которые следует проверить для вашего целевого рынка
Используйте действующее правило, применимое к программе транспортного средства. ISO 3779:2009 определяет содержание и структуру VIN и остается действующим после его пересмотра в 2024 году. В Соединенных Штатах действующие требования NHTSA к VIN содержатся в 49 CFR, часть 565. Для соответствующих категорий транспортных средств ЕС, Имплементационный регламент Комиссии (ЕС) 2021/535 включает требования к расположению VIN и неизменяемости. Всегда проверяйте версию и сферу применения, которые действуют для вашего целевого рынка; соответствие определяется на уровне транспортного средства/программы, а не только маркировочной машины.
Требования к размеру и шрифту символов VIN
Правила в отношении знаков зависят от рынка и типа транспортного средства. Например, часть 565 США требует прописных знаков VIN без засечек, а для указанных легковых автомобилей, многоцелевых пассажирских транспортных средств, низкоскоростных транспортных средств и грузовых автомобилей с полной массой транспортного средства (GVWR) не более 4 536 кг VIN, видимый через остекление транспортного средства, должен быть нанесен знаками высотой не менее 4 мм. Не переносите это значение на другую категорию транспортных средств или рынок, не проверив применимое правило.
Стойкость к несанкционированному изменению и сохраняемость маркировки
Стойкость к удалению или изменению — это цель приемки, а не универсальная формула “глубина плюс местоположение”. Глубина маркировки, местоположение, подложка, доступность и метод нанесения могут вносить вклад. Если применимое регулирование или спецификация OEM/заказчика определяет минимальную глубину или конкретное испытание на стойкость к несанкционированному изменению, используйте это в качестве критерия приемки. Если нет, установите требуемую долговечность и метод проверки для фактической программы транспортного средства и подтвердите результат на реальных деталях.
Целевой результат
Какой результат маркировки следует считать целевым для деталей с VIN и деталей шасси?
Успешная маркировка VIN/шасси не определяется одной лишь глубиной. Целевым является полный приемлемый результат: правильное содержание и местоположение, читаемая геометрия знаков, требуемая долговечность или стойкость к изменению, стабильное качество по всей реальной зоне маркировки и отсутствие неприемлемого воздействия на деталь или последующий процесс.
- Правильное содержание, формат и местоположение — Правильный идентификатор должен быть нанесен на правильную деталь в положении, определенном программой транспортного средства.
- Читаемая геометрия знаков — Высота знаков, расстояние между ними, четкость краев и общая читаемость должны оставаться в пределах применимых критериев приемки.
- Долговечность или неизменяемость — Готовая маркировка должна соответствовать требуемой программой стойкости к удалению, изменению или воздействию окружающей среды.
- Заданная глубина, когда это требуется — Если норматив или спецификация OEM/заказчика определяет минимальную глубину, это значение становится измеряемым критерием приёмки.
- Стабильный результат по всей зоне маркировки — Глубина, качество кромок и внешний вид не должны недопустимо изменяться из-за того, что рельс изогнут, наклонён или расположен на другой высоте.
- Допустимое воздействие на деталь — Тепловложение, удаление покрытия, повреждение поверхности и последствия для защиты от коррозии должны оставаться в пределах требований к транспортному средству или технологическому процессу.
Что определяет результат?
- Материал и марка — Высокопрочная сталь, углеродистая сталь, алюминий, нержавеющая сталь и другие материалы рамы по-разному реагируют на одну и ту же стратегию лазерной обработки.
- Состояние поверхности — Покрытие, гальваническое покрытие, окалина, масло, окисление, а также то, выполняется ли маркировка до или после нанесения краски, влияют на поглощение, контраст, качество кромок и объём материала, который необходимо удалить.
- Стратегия лазерной энергии — Поведение импульса, частота, стратегия сканирования и контролируемые проходы влияют на глубину, накопление тепла и качество кромок; одна лишь номинальная мощность не определяет результат.
- Фокус, поле и угол поверхности — Изменение фокуса на изогнутом или наклонном элементе конструкции может приводить к неравномерной глубине или искажению символов.
- Позиционирование детали и повторяемость фиксации — Стабильное окно процесса не может компенсировать шасси, которое каждый цикл поступает в другом положении или на другой высоте.
- Этап производства — Маркировка до окраски, после окраски, до сборки или на собранной раме изменяет доступ, состояние поверхности, возможность проверки и последующие аспекты коррозии.
Как глубина маркировки вписывается в целевой результат
Некоторые программы VIN/шасси требуют физической гравировки, а не только изменения цвета поверхности. Если задана минимальная глубина, измерьте и подтвердите это значение на реальной детали. Если явная глубина не задана, рассматривайте глубину как одну из инженерных переменных, используемых для достижения требуемой неизменности, разборчивости и устойчивости к изменению, а не как универсальный целевой показатель.
Более глубокая гравировка обычно формируется за счёт контролируемых проходов и подходящей стратегии импульсов/энергии. Простое увеличение номинальной мощности станка не гарантирует более глубокую или лучшую маркировку VIN. Проверяйте глубину вместе с кромками символов, видом зоны термического влияния, состоянием покрытия и временем производственного цикла.
Как материал рамы и состояние поверхности меняют целевую задачу
Материалы рам, часто встречающиеся при маркировке VIN/шасси, включают сталь и высокопрочная сталь, алюминий, нержавеющая сталь, оцинкованная сталь и другие покрытые поверхности. Марка, покрытие, окалина, масло и то, выполняется ли маркировка до или после окрашивания, могут изменить достижимую глубину, качество кромок, контраст и соображения по защите от коррозии.
Момент нанесения маркировки также имеет значение. VIN, нанесённый до окрашивания, может быть закрыт системой покрытия, тогда как маркировка после нанесения покрытия требует обработки поверхности и может изменить контраст или качество кромок. Перед фиксацией процесса оцените влияние глубокой маркировки или удаления покрытия на защиту детали от коррозии и последующую обработку.
Геометрия и конфигурация
Как геометрия шасси, доступ и оснастка влияют на процесс маркировки?
Маркировка шасси и рамы редко бывает простой задачей для плоской детали: лонжероны длинные, конструкционные зоны изогнуты или закрыты, а место маркировки часто совпадает с местом сборки транспортного средства. Геометрия и производственный поток определяют конфигурацию, которую следует оценить.
| Сценарий | Типичный пример | Направление конфигурации |
|---|---|---|
| Маркировка на месте на собранном шасси или раме | VIN на лонжероне рамы после сварки, когда перемещение рамы нецелесообразно | Портативная / ручная или транспортируемая маркирующая головка; приспособление или направляющая для удержания положения |
| Маркировка компонентов рамы на фиксированной станции | Предварительная маркировка лонжеронов или поперечин в выделенной ячейке | Стандартный маркировочный станок с приспособлением под конкретную раму |
| Многосторонние или криволинейные участки конструкции | Метки на изогнутых элементах или с двух сторон лонжерона | Многопозиционное приспособление или автоматическая ячейка; см. решения для автоматической загрузки и многостанционной обработки |
| Маркировка в потоке на движущейся линии | Нанесение VIN, пока кузов или рама движется по сборочной линии | Сначала оцените варианты маркировки на станции или синхронизированной онлайн-маркировки; на лету маркировка на лету / онлайн-маркировка только когда проверены синхронизация скорости, энкодер, условия фокусировки и качества |
| Нестабильное позиционирование или ориентация | Компоненты рамы, поступающие в переменном положении | Оцените позиционирование машинным зрением |
Используйте эти данные только как отправные точки. Окончательная конфигурация зависит от геометрии детали, доступа, производительности, допуска позиционирования и требований к интеграции. Рассмотрите решения для маркировки когда проекту требуется машинное зрение, онлайн-маркировка или автоматизация, и сравните семейства машин после того как эти требования к применению будут определены.
Технологическое направление
Какой тип лазера используется для маркировки VIN и шасси?
Для гравировки VIN/шасси на металле волоконный лазер — распространенная начальная технология, а волоконный лазер MOPA может рассматриваться, когда полезна более широкая регулировка импульсов. Рассматривайте семейство лазеров только как первое решение при первичном отборе; материал, состояние поверхности, целевая глубина или стойкость, тепловложение и результаты на образцах определяют окончательную конфигурацию.
| Семейство лазеров | Типичная роль при маркировке VIN/шасси | Почему это оценивается |
|---|---|---|
| Волоконный (с модуляцией добротности, ~1064 нм) | Обычная отправная точка для более глубоких меток на большинстве сталей и сплавов для рам | Хорошо поглощается многими металлами; позволяет наращивать глубину за счёт повторных проходов с контролируемой энергией |
| Волоконный MOPA | Контроль глубины и контраста; покрытые или термочувствительные поверхности | Более широкий диапазон управления импульсом и частотой для контроля тепловложения и стабильности маркировки |
| УФ / CO₂ | Обычно не первый выбор для глубоких VIN-меток на металле | УФ рассматривается для термочувствительных пластиков, CO₂ — для некоторых неметаллических поверхностей; метки VIN на раме обычно наносятся на металл; уточните фактическую длину волны CO₂ для конкретного станка |
Поскольку достижимая глубина зависит от материала и энергетической стратегии, семейство лазеров — лишь первое направление. Маркировка вашего фактического материала рамы подтвердит, что реально достижимо. Чтобы узнать о семействах и конфигурациях станков, см. волоконные лазерные маркировочные станки и более широкий Продукция раздел.
Риск процесса
Каковы распространенные режимы отказов при маркировке VIN и шасси?
Неудачный результат не всегда означает, что лазерный источник выбран неверно. Дефект может быть вызван материалом, состоянием поверхности, положением фокуса, приспособлением, потоком данных или производственной последовательностью. Используйте режим отказа, чтобы определить, какую часть процесса следует изменить до фиксации конфигурации станка.
| Симптом отказа | На что это может указывать | Что проверить в первую очередь |
|---|---|---|
| Глубина слишком мала или варьируется от детали к детали | Колебания свойств материала или поверхности, смещение фокуса, нестабильное позиционирование или недостаточное окно процесса | Состояние материала/поверхности, фокусировка, повторяемость приспособления, стратегия импульсов/энергии и количество проходов |
| Края символов неровные или удаление материала чрезмерно | Слишком высокая локальная энергия, неподходящая стратегия проходов или плохая фокусировка | Стратегия импульсов, стратегия сканирования, фокусировка и фактически требуемая минимальная глубина |
| Зона термического влияния слишком велика | Избыточное накопление энергии для требуемого результата | Поведение импульсов, выдержка/проходы, стратегия сканирования и вопрос, следует ли сравнивать маршрут оптоволокна с более широким управлением |
| Покрытие выгорает, отслаивается или удаляется за пределами предполагаемой области | Стек покрытий или момент маркировки несовместим с текущим окном процесса | Тип/толщина покрытия, процесс до или после окраски, энергетическая стратегия и предел приёмки |
| Глубина или качество знаков изменяется вдоль криволинейного рельса | Маркируемая поверхность выходит за пределы стабильного диапазона фокусировки или изменяет угол | Оснастка, база детали, рабочая дистанция, угол поверхности и требование к управлению фокусом |
| Положение VIN смещается между кадрами | Проблема в первую очередь связана с позиционированием или представлением, а не с мощностью лазера | База приспособления, упор шасси, зажим, требование к датчику/техническому зрению и повторяемость загрузки |
| Символы верны на образце, но нестабильны в производстве | Производственная вариация не была отражена в стендовом испытании | Вариация входной поверхности, загрузка, фокус, манипулирование, последовательность цикла и метод верификации |
| Приемка по защите от вскрытия, сохраняемости или долговечности не пройдена | Выбранный результат не соответствует фактическому методу валидации программы | Требуемый метод испытания, целевая глубина/сохраняемость, расположение маркировки, подложка и стратегия процесса |
| Время маркировки обеспечивает качество, но не укладывается в тактовое время | Процесс технически осуществим, но не реализуем в производстве при текущей конфигурации | Целевая глубина, число проходов, возможности источника, время манипулирования, позиционирование и концепция станции |
| Неправильный VIN или неправильный автомобиль получает маркировку | Сбой управления данными или идентификации | Идентификация транспортного средства, выбор задания, интерфейс с PLC/MES/базой данных, логика триггеров и правила проверки/отклонения |
Производственный рабочий процесс
Как маркировка VIN переходит от испытания образца к производству?
Готовность к производству требует большего, чем воспроизведение хорошего образца. Станция должна подавать правильное шасси в повторяемое положение, получать или выбирать правильный идентификатор, выполнять утверждённый процесс маркировки, проверять результат и обрабатывать сбои без потери прослеживаемости.
| Производственный этап | Вопрос, требующий решения | Возможное системное требование |
|---|---|---|
| Идентифицировать транспортное средство или раму | Как станция узнаёт, какое шасси присутствует? | Базовая точка приспособления, входной сигнал датчика, штрихкод/RFID или идентификация производственной системой, когда это требуется линией |
| Получить VIN или идентификатор | Вводится ли содержимое вручную, выбирается из задания или предоставляется производственной системой? | Управляемый файл задания, база данных, ПЛК/MES или другой проверенный источник данных в зависимости от проекта |
| Расположите зону маркировки | Может ли рамка каждый цикл оказываться в одном и том же месте, на одной и той же высоте и под одним и тем же углом? | Сначала механическое приспособление/направляющая; машинное зрение или дополнительная компенсация положения — только когда этого требует реальный разброс |
| Разрешить и запустить маркировку | Какие условия должны быть выполнены перед началом лазерной маркировки? | Блокировки, логика наличия детали, подтверждение задания, ввод-вывод ПЛК или подтверждение оператора — в зависимости от ситуации |
| Выполнить утверждённый процесс | Можно ли выдерживать подтверждённые глубину, стойкость и качество символов в пределах такта? | Зафиксированное окно процесса, правильное поле маркировки, конфигурация источника и настройка фокусировки |
| Проверьте результат | Что необходимо проверить: содержимое, положение, качество символов, глубину, читаемость или другой критерий приёмки? | Проверка оператором, камерой/машинным зрением, считывателем, измерение глубины или плановая проверка качества — в зависимости от требования |
| Обработка ситуаций NG / дубликатов / неверных данных | Что произойдёт, если маркировка или данные не пройдут проверку? | Логика остановки/отклонения, правило контролируемой переработки, сигнализация и прослеживаемое решение о дальнейших действиях, определяемые программой транспортного средства |
| Сохранить производственную запись | Нужна ли заказчику запись о том, что правильный VIN был нанесён и принят? | Опциональное ведение журнала, отметка времени, запись результата или обратная связь с производственной системой, когда это требуется |
Не добавляйте автоматизацию по умолчанию. Стабильная фиксированная станция с механической базой может быть самым простым правильным решением. Машинное зрение, связь с PLC/MES, автоматическая проверка или синхронизация с движущейся линией должны добавляться только тогда, когда реальная производственная вариация, время такта или требование прослеживаемости оправдывают их.
Безопасность, вытяжка и средства управления рабочей станцией
Безопасность должна оцениваться для всей системы маркировки. Волоконная маркировка обычно использует невидимое ближнее инфракрасное излучение около 1064 нм. Открытая или неограждённая установка может создавать опасное лазерное излучение и требует средств управления, соответствующих доступному излучению, таких как контролируемая зона, подходящая защита глаз и вытяжка паров. Надлежащим образом заблокированное защитное ограждение может снизить доступное излучение, но одно только ограждение автоматически не делает систему системой класса 1; классифицируйте и проверяйте всю машину и рабочие условия. См. Руководство OSHA по лазерной безопасности для общего принципа ограждения и контроля опасностей.
Перед производством
Что необходимо валидировать на реальных деталях
Подтвердите глубину или постоянство, читаемость символов, стойкость к удалению/изменению, долговечность и время цикла на фактическом материале и геометрии рамы перед производством. Эти результаты зависят от детали и условий процесса, поэтому проверка образцов является правильным этапом приёмки.
- Состояние материала и поверхности — Сплав или марка, покрытие, гальваническое покрытие, масло или окалина в зоне маркировки.
- Глубина / постоянство и размер символов — Используйте минимальную глубину только тогда, когда применимое регулирование или спецификация OEM/заказчика явно требует её; в противном случае определите метод приёмки постоянства или стойкости к несанкционированному изменению, который должен быть продемонстрирован на маркированной детали.
- Читаемость символов — Подтвердите требуемую форму, размер, расстояние между символами и качество краёв символов для применимой программы, а не предполагайте, что одно правило рынка применимо во всём мире.
- Признаки несанкционированного изменения — Как маркировка ведёт себя при испытаниях на удаление/изменение, определённых вашим требованием.
- Долговечность — Стойкость к износу, коррозии, растворителям и воздействию факторов окружающей среды в течение срока службы транспортного средства.
- Время цикла — Время маркировки, а также позиционирование, верификация и обработка в вашем реальном производственном потоке.
Zhuorui Laser собирает, настраивает и тестирует комплектные лазерные маркировочные станки. Для анализа применения для VIN/шасси отправьте фактический материал или деталь, состояние поверхности, содержимое маркировки, применимое требование и производственную цель через Связаться с нами чтобы можно было оценить направление маркировки и объем испытаний образцов.
Решение по конфигурации
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Окончательная конфигурация станка должна основываться на данных, полученных при испытаниях образцов и производственных испытаниях. Сначала определите, почему результат проходит или не проходит, затем преобразуйте этот вывод в требование к лазеру, оснастке, перемещению, данным, верификации, вытяжке или безопасности. Не выбирайте функции только потому, что они доступны.
| Вывод по результатам испытаний или производства | Инженерная интерпретация | Направление конфигурации для оценки |
|---|---|---|
| Требуемая глубина и качество символов достигаются при приемлемом времени цикла | Протестированное окно лазера/процесса технически пригодно | Сохраните это семейство лазеров и подберите габариты конечной машины с учетом фактического поля маркировки, доступа, оснастки и производственного интерфейса |
| Глубина достижима, но время цикла слишком велико | Результат осуществим, но текущее технологическое окно не пригодно для производства | Пересмотрите возможности источника, стратегию процесса и время обработки; не исходите из того, что номинальная мощность сама по себе является решением |
| Волоконный лазер с модуляцией добротности достигает нужной глубины, но тепловые эффекты и воздействие на покрытие неприемлемы | Дополнительная гибкость управления импульсами может оказаться полезной | Сравните маршрут на MOPA-волокне на том же материале и по тем же критериям приемки |
| Качество изменяется в зависимости от высоты рельса, кривизны или угла поверхности | Фокусировка и позиционирование ограничивают повторяемость | Сначала улучшите приспособление и базу; оценивайте управление высотой/фокусом или многоосевую обработку только если измеренная геометрия этого требует |
| Собранное шасси невозможно подать на стандартный настольный станок | Ограничивающими факторами являются доступ и конструкция станка | Оцените портативную/транспортируемую маркировочную головку или специализированную станцию вокруг реального положения шасси |
| Положение детали слишком сильно варьируется для фиксированной базы | Вариация позиционирования ограничивает процесс | Сначала улучшите механическое базирование; добавьте визуальное позиционирование, когда реальная остаточная вариация это оправдывает |
| Фиксированная установка стабильна и воспроизводима | Дополнительное машинное зрение может не добавлять ценности для принятия решений | Предпочитайте более простую конфигурацию на основе приспособления, если только другое требование верификации не требует камеры |
| Такт линии не может быть обеспечен, потому что позиционирование или манипулирование доминирует в цикле | Узкое место — это рабочий процесс станции, а не только время лазерной маркировки | Оцените автоматическую загрузку, станцию с индексацией или интеграцию в линию; используйте синхронизированную маркировку/маркировку «на лету» только когда условия движения подтверждены |
| Содержимое VIN должно поступать из производственной системы | Управление данными становится частью системы маркировки | Добавьте требуемый интерфейс PLC/MES/базы данных, управление заданиями, логику триггера и обратную связь по результатам, определённые проектом |
| Требуется автоматическая проверка содержимого или положения | Приёмка не может полагаться только на оператора | Оцените проверку на основе камеры/системы машинного зрения или считывателя, соответствующую фактическим требованиям к символу/контролю |
| В принятом процессе значительно образование дыма или взвешенных частиц | Вытяжка является частью производственной конфигурации | Укажите местную вытяжку и фильтрацию, соответствующие фактическому материалу/покрытию и рабочему месту |
| Открытая установка не соответствует мерам лазерной безопасности площадки | Комплектное рабочее место требует иной архитектуры безопасности | Оценивайте защитную оболочку, блокировки, контролируемый доступ и другие средства защиты на основе оценки рисков для всей системы; одна только защитная оболочка не обеспечивает соответствие классу 1 |
Таким образом, результатом испытания должно быть нечто большее, чем маркированный образец. Зафиксируйте принятый результат маркировки, материал и состояние поверхности, окно процесса, время маркировки, состояние приспособления/позиционирования, метод контроля и любые требования к данным или безопасности. Эти результаты становятся основой для окончательной спецификации машины и станции.
Часто задаваемые вопросы
Распространённые вопросы о маркировке VIN и шасси
Можно ли маркировать VIN лазером?
Да. Маркировка VIN и шасси — это хорошо отработанное лазерное применение для лонжеронов рамы, несущих элементов, участков кузова и шильдиков. Практический вопрос не в том, может ли лазер наносить маркировку, а в том, достижимы ли ваши требования по глубине, качеству знаков и устойчивости к несанкционированному изменению на материале и геометрии вашей рамы — что подтверждается на реальных деталях.
Какой глубины должна быть маркировка VIN?
Не существует единого значения глубины, применимого ко всем программам маркировки VIN. Если применимое регулирование или спецификация OEM/заказчика определяет минимальную глубину, используйте её в качестве критерия приёмки. Если нет, определите требуемый результат по долговечности или устойчивости к несанкционированному изменению и подтвердите его на фактической детали. Достижимая глубина по-прежнему зависит от материала, состояния поверхности и стратегии лазерной энергии.
Какой лазер используется для глубокой маркировки VIN?
Волоконные лазеры с длиной волны ~1064 нм — распространенная отправная точка для более глубокой маркировки на сталях и сплавах для рам; MOPA-волокно обеспечивает более широкие возможности управления импульсом и частотой для управления глубиной и тепловым режимом. Окончательный выбор зависит от вашего материала, состояния поверхности и требуемой глубины, а также должен быть проверен на образцах деталей.
Влияет ли материал рамы на результат?
Да. Марка материала, покрытие, окалина, масло и состояние поверхности могут изменять достижимую глубину, качество кромок, контраст и тепловые эффекты. Ознакомьтесь с соответствующей руководство по материалам и проверьте окончательный процесс на реальной детали рамы.
Нужно ли отправлять детали для тестирования?
Для производственного проекта по VIN/шасси настоятельно рекомендуется тестирование на реальных деталях, поскольку глубина или долговечность, читаемость, тепловые эффекты и время цикла зависят от фактического материала, поверхности и геометрии. Предоставьте информацию о материале/поверхности, требуемый размер символов, любые заданные критерии глубины или стойкости к несанкционированному изменению и планируемую производительность.
Как запросить расчёт стоимости для моего применения?
Для стандартного оборудования с четкими техническими характеристиками используйте Запросить цену. Для нестандартных, автоматизированных проектов, проектов с машинным зрением или интеграцией данных используйте Запрос по OEM и индивидуальным заказам. По общим техническим вопросам или вопросам послепродажного обслуживания используйте Связаться с нами.
Следующие шаги
Начните свой проект маркировки VIN и шасси
Определите применимое требование к VIN, материал рамы и состояние поверхности, целевой результат, место нанесения метки, темп производства, метод позиционирования, источник данных и потребности в проверке. Затем протестируйте реальную деталь и используйте принятый результат, время цикла и производственные данные, чтобы определить окончательную конфигурацию лазера, оснастки, станции, данных, вытяжки и безопасности.
Чтобы ускорить подготовку коммерческого предложения, подготовьте: материал и поверхность · фотографии или чертежи изделия · содержание и размер маркировки · место нанесения метки · требуемая стойкость и любая заданная глубина · применимый регламент VIN или спецификация OEM/заказчика · момент маркировки (до/после окраски) · темп производства · потребности в автоматизации или данных · напряжение и место назначения · количество образцов.