
Penandaan Laser POM Asetal
Kualifikasikan POM, asetal, atau polioksimetilena berdasarkan grade resin, warna, paket aditif, target kontras, kontrol bau, dan jendela proses sebelum memilih mesin laser marking. POM dapat berguna untuk komponen presisi, tetapi sensitif terhadap formulasi dan tidak boleh disetujui hanya dari nama materialnya.
Minta Uji Sampel POM Tanyakan Tentang Kompatibilitas POMPOM Dapat Ditandai dengan Laser, tetapi Kontras dan Bau Harus Dikelola Bersama
POM asetal adalah plastik teknik semikristalin yang digunakan untuk komponen presisi, aus, dan gesekan rendah. Penandaan laser dimungkinkan, tetapi POM sering memiliki jendela proses yang dapat digunakan lebih sempit dibandingkan plastik yang secara alami menyerap energi inframerah-dekat dengan baik. POM hitam, berpengisi, atau dapat ditandai laser dapat berperilaku sangat berbeda dari POM alami atau putih.
Kontras bersifat spesifik per grade
POM hitam dapat menghasilkan kontras yang dapat digunakan pada parameter fiber terpilih, sedangkan POM alami atau putih mungkin memerlukan aditif, masking, penyaringan UV/hijau, atau jalur lain.
Bau adalah peringatan proses
Jika penandaan memerlukan pembakaran berat, bau menyengat, atau dekomposisi yang terlihat, hasilnya mungkin berada di luar jendela produksi yang wajar bahkan ketika teksnya dapat dibaca.
Parameter tidak dapat disalin secara buta
Daya, frekuensi, kecepatan, jarak hatch, kondisi fokus, dan jumlah lintasan saling berinteraksi. Pengaturan yang berhasil pada satu lempeng POM dapat gagal pada warna, permukaan cetakan, atau paket aditif yang lain.
Jangan Memilih Laser Hanya Berdasarkan “POM”
Rekomendasi yang berguna memerlukan tiga input secara bersamaan: bahan asetal yang tepat, penandaan yang Anda butuhkan, dan cara komponen akan diproduksi. Keluarga POM yang sama dapat memerlukan sumber laser, lensa, fixture, atau pengaturan ekstraksi yang berbeda ketika warna, ukuran kode, geometri, atau waktu siklus berubah.
Kondisi material
Konfirmasikan POM-C atau POM-H, grade pemasok, warna, bahan pengisi, pelumas, aditif penanda laser, permukaan hasil cetakan atau pemesinan, dan pembatasan kepatuhan apa pun.
Persyaratan penandaan
Tentukan apakah Anda memerlukan identifikasi yang terlihat, logo, nomor seri, Data Matrix kecil, tanda kosmetik, atau hasil bertekstur yang lebih dalam.
Kondisi produksi
Berikan geometri komponen, area penandaan, metode pemuatan, jumlah komponen yang dibutuhkan per jam, metode inspeksi, dan batasan perlengkapan, rotari, visi, atau otomasi apa pun.
Grade Acetal Mana yang Sebenarnya Anda Tandai?
POM bukan satu perilaku penandaan laser. Homopolimer, kopolimer, warna, bahan pengisi, paket pelumas, persyaratan kontak pangan, pembatasan medis, dan hasil akhir permukaan pemesinan semuanya dapat mengubah jendela proses yang dapat diterima.
Kopolimer POM-C
Jalur acetal umum dengan banyak grade industri. Konfirmasikan apakah ini standar, berbahan pengisi, berwarna, dapat ditandai laser, atau ditujukan untuk kontak pangan, medis, atau konveyor.
Homopolimer POM-H
Sering dikaitkan dengan acetal tipe Delrin. Ini harus diuji secara terpisah karena kristalinitas, respons termal, dan grade pemasok dapat menggeser jendela proses.
POM hitam atau gelap
Pigmen gelap dapat meningkatkan penyerapan dan kontras pada beberapa pengujian inframerah dekat. Tetap periksa kekasaran permukaan, ablasi, bau, dan keterbacaan kode.
POM putih atau natural
Sering kali lebih sulit untuk penandaan gelap secara langsung. Grade yang dapat ditandai laser, aditif, metode masking, penyaringan UV atau green mungkin layak dievaluasi.
Acetal Putih yang Dapat Ditandai Laser Dapat Menghasilkan Respons yang Sangat Berbeda
Contoh POM/acetal putih ini menunjukkan mengapa formulasi resin yang tepat itu penting. Grade yang dapat ditandai laser dapat menghasilkan hasil gelap yang terbaca, yang tidak boleh diasumsikan untuk POM alami atau putih biasa.
Gunakan gambar ini sebagai contoh respons material POM, bukan sebagai jaminan performa universal. Persetujuan akhir tetap bergantung pada grade produksi aktual, permukaan, dan persyaratan penandaan.
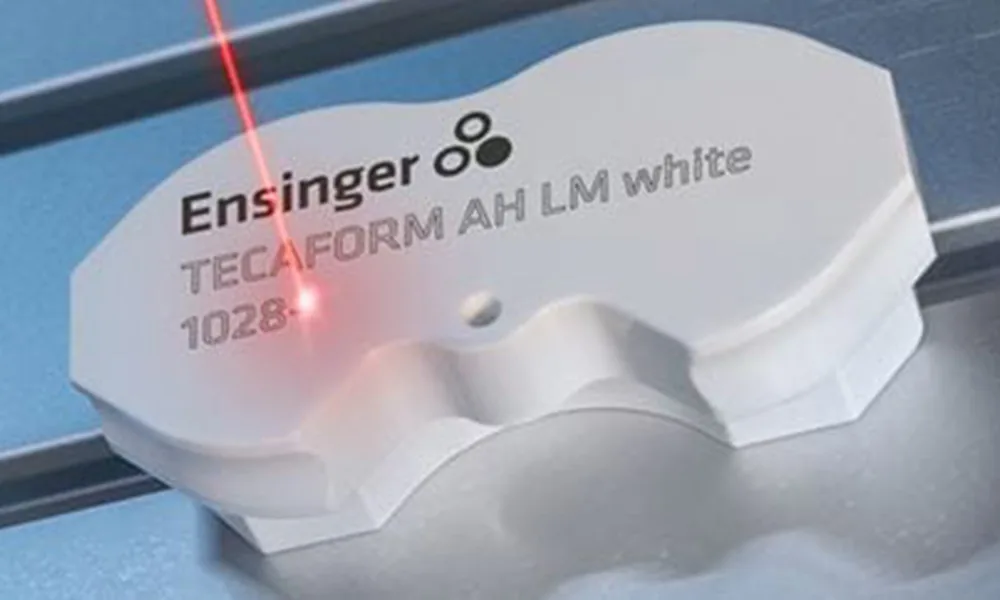
POM yang dapat ditandai laser adalah pilihan material, bukan sekadar pengaturan mesin
Beberapa grade POM-C yang dimodifikasi dirancang untuk menghasilkan tanda laser berkontras tinggi. Jika desain produk memungkinkan penggantian resin, bandingkan acetal yang dapat ditandai laser dengan grade saat ini sebelum memaksakan jendela parameter yang sempit dan berasap pada POM standar.
Di Mana POM Digunakan dan Mengapa Komponen Ini Perlu Ditandai
POM umumnya dipilih untuk komponen dengan gesekan rendah, tahan aus, dan stabil secara dimensional. Pada komponen ini, penandaan laser biasanya diperlukan untuk identifikasi, ketertelusuran, kontrol perakitan, atau informasi produk yang terlihat, bukan sekadar dekorasi.
Klip, pemandu, dan mekanisme otomotif
Kebutuhan umum mencakup nomor bagian, kode pemasok, informasi lot, dan identifikasi perakitan pada komponen asetal cetak kecil.
Komponen listrik dan elektromekanis
Konektor, komponen sakelar, dan mekanisme isolasi mungkin memerlukan ID model, tanda orientasi, kode ketertelusuran, atau pengenal inspeksi.
Roda gigi, busing, dan komponen mekanis presisi
Komponen ini sering memerlukan ID komponen, kode batch, atau referensi perakitan tanpa menghilangkan material dalam jumlah yang cukup untuk memengaruhi kecocokan, permukaan aus, atau fungsi dimensi.
Komponen konveyor dan penanganan
Sproket, rol, mata rantai, dan komponen aus mungkin memerlukan identifikasi batch, pemeliharaan, atau penggantian yang tetap terbaca selama penanganan normal.
Mekanisme peralatan dan konsumen
Komponen POM yang terlihat mungkin memerlukan logo, simbol, atau informasi model sambil menjaga perubahan kilap, kekasaran, dan perubahan warna di sekitarnya tetap terkendali.
Komponen yang diatur atau sensitif terhadap dokumentasi
Ketika POM digunakan dalam produk yang diatur, penandaan harus ditinjau bersama dengan kelas resin akhir, lingkungan pembersihan atau sterilisasi, persyaratan dokumentasi, dan proses persetujuan khusus aplikasi.
Apa yang Biasanya Ditandai pada Komponen POM?
Konten penandaan mengubah ukuran titik, kontras, strategi pengisian, dan metode inspeksi yang diperlukan. Logo besar dan Data Matrix kecil tidak boleh dikualifikasi dengan kriteria penerimaan yang sama.
Identifikasi Komponen
Nomor komponen, model, ID komponen, referensi rongga, atau identifikasi keluarga produk.
Ketertelusuran
Nomor seri, nomor lot, kode batch, tanggal produksi, kode QR atau Data Matrix.
Perakitan dan Inspeksi
Tanda orientasi, referensi posisi, tanda inspeksi, pengenal lini atau stasiun, dan simbol kontrol perakitan.
Informasi Merek dan Pengguna
Logo, simbol sederhana, dan pengenal yang terlihat ketika penampilan kosmetik dan kualitas permukaan di sekitarnya penting.
Kode Kecil yang Dapat Dibaca Mesin
Modul Data Matrix atau QR yang halus memerlukan tepi yang lebih tajam, kontras yang memadai, dan fokus yang konsisten dibandingkan teks biasa.
Konten Campuran
Banyak komponen produksi menggabungkan logo, teks yang dapat dibaca manusia, dan kode. Fitur kritis terkecil harus menentukan standar penerimaan uji sampel.

Kode Kecil Memerlukan Standar Penerimaan yang Berbeda daripada Logo Besar
Data Matrix yang ringkas dan tanda bergaya nomor seri bergantung pada tepi modul, kontras, dan konsistensi fokus. Untuk POM, lakukan kualifikasi terhadap kode produksi terkecil pada komponen nyata alih-alih menyetujui proses berdasarkan tanda teks yang lebih besar.
Contoh kode polimer representatif. Ini mendukung konteks desain kode dan inspeksi tetapi tidak membuktikan hasilnya pada setiap formulasi POM.
Tentukan Hasilnya Sebelum Anda Memilih Jalur Laser
“Bisakah ini membuat tanda?” saja tidak cukup. Pertanyaan yang berguna adalah apakah grade POM aktual dapat menghasilkan kontras, kualitas kode, dan kondisi permukaan yang diperlukan pada kecepatan produksi yang praktis.
Identifikasi kontras tinggi
Prioritaskan pembacaan visual yang mudah, kontras terang/gelap yang terkendali, dan kerusakan permukaan yang terbatas.
Kode yang dapat dibaca mesin
Prioritaskan definisi modul, ketajaman tepi, kontras stabil, dan performa pemindai yang dapat diulang pada kode terkecil yang diperlukan.
Penandaan kosmetik
Prioritaskan pengisian yang seragam, tepi yang bersih, perubahan kilap yang terkendali, dan perubahan warna minimal di sekitar logo atau teks yang terlihat.
Penandaan permanen dangkal
Gunakan modifikasi permukaan yang terkendali ketika identifikasi harus tetap terlihat tanpa pengurangan material yang berarti atau perubahan dimensi.
Efek tekstur atau ukiran
Jika kedalaman atau tekstur yang terlihat dapat diterima, evaluasi trade-off terhadap kekasaran, asap, bau, serpihan, dan kemungkinan dampak dimensi.
Penerimaan produksi
Untuk hasil target apa pun, tentukan fitur terkecil, tampilan yang dapat diterima, aturan keterbacaan kode, ekspektasi daya tahan, dan waktu siklus maksimum yang dapat diterima.
Bagaimana Bentuk, Ketebalan Dinding, dan Ukuran Komponen Mengubah Rencana Penandaan
Penandaan laser POM bukan hanya masalah respons material. Geometri menentukan stabilitas fokus, akses, sensitivitas panas, keterulangan fixture, dan apakah pengaturan flat-field standar sudah cukup.
Komponen hasil cetakan datar
Biasanya kasus paling sederhana untuk mempertahankan bidang fokus yang stabil dan kualitas penandaan yang seragam di seluruh area yang diperlukan.
Komponen melengkung dan bushing
Kelengkungan dapat menggeser permukaan keluar dari fokus. Tanda yang sempit mungkin masih cocok untuk pengaturan flat-field, sedangkan area keliling yang lebih besar mungkin memerlukan penanganan rotari atau strategi pemfokusan lain.
Roda gigi dan komponen tidak beraturan
Kualitas penandaan dapat bergantung sama besar pada orientasi yang dapat diulang dan datum fixture seperti pada parameter laser. Gigi, bahu, dan area cekung juga dapat membatasi akses.
POM berdinding tipis
Gunakan jendela termal yang konservatif karena panas lokal yang berlebihan atau penghilangan material dapat menimbulkan distorsi, tampilan seperti cekungan, atau kerusakan kosmetik.
Komponen besar
Periksa ukuran bidang penandaan, jarak kerja, akses bagian, dan apakah benda kerja harus bergerak di antara beberapa posisi penandaan.
Bagian presisi kecil
Keterulangan fixture, ukuran kode, stabilitas fokus, dan resolusi fitur menjadi lebih penting seiring berkurangnya area penandaan yang tersedia.
Permukaan hasil pemesinan
Bekas alat, oli, residu pembersih, dan tegangan lokal dapat mengubah hasil yang terlihat. Uji kondisi akhir setelah pemesinan dan pembersihan, bukan kupon resin mentah.
Komponen terakit
Pastikan akses, komponen peka panas di sekitar, metode pemuatan, dan apakah laser dapat mencapai permukaan yang dituju tanpa menimbulkan masalah penanganan atau keselamatan.
Kontras POM Bergantung pada Warna, Aditif, dan Perubahan Permukaan
Untuk POM asetal, tanda yang dapat dibaca dapat berasal dari perubahan warna, pengasaran ringan, modifikasi permukaan terkontrol, ablasi dangkal, atau penggelapan dengan bantuan aditif. Pertanyaan praktisnya bukan hanya apakah suatu tanda muncul, tetapi apakah tanda itu tetap terbaca tanpa bau yang tidak dapat diterima, kerusakan tepi, atau pelemahan material.
- Jangan memindahkan parameter POM hitam ke POM putih atau natural.
- Periksa teks alfanumerik, garis tipis, dan modul kode terkecil secara terpisah.
- Bandingkan kualitas bagian tengah dan tepi di seluruh bidang penandaan yang disyaratkan.
- Periksa perubahan kilap, pemutihan, tepi kecokelatan, kekasaran, dan residu di bawah pencahayaan yang konsisten.
| Kondisi POM | Pertanyaan penandaan yang mungkin | Risiko utama | Apa yang harus divalidasi |
|---|---|---|---|
| POM hitam atau gelap | Dapatkah fiber atau MOPA menghasilkan kontras terang atau gelap yang jelas? | Panas berlebih dapat menurunkan keterbacaan melalui ablasi, kekasaran, atau kehilangan kilap. | Kontras, ketajaman tepi, keterbacaan kode, dan bau pada kecepatan produksi. |
| POM putih atau natural | Dapatkah tanda dibuat cukup gelap tanpa aditif atau masking? | Serapan rendah dapat menghasilkan kontras yang lemah kecuali energi didorong hingga terjadi pembakaran. | Kegelapan, kerusakan permukaan, residu, keterulangan, dan apakah diperlukan grade yang dimodifikasi. |
| POM-C yang dapat ditandai laser | Dapatkah grade yang ditentukan memenuhi tanda huruf kecil atau ketertelusuran? | Menganggap satu grade bermerek mewakili semua grade asetal. | Grade akhir, warna, kepatuhan, daya tahan tanda, dan verifikasi kode. |
| POM dengan pengisi atau pelumas | Apakah kaca, PTFE, pengisi mineral, atau pelumas mengubah tanda? | Kontras tidak merata, tepi kasar, pengisi terekspos, atau batch tidak konsisten. | Kompon aktual, hasil akhir permukaan, perilaku keausan, dan pengendalian asap. |
| Komponen POM hasil pemesinan | Apakah bekas pemesinan, tegangan, atau oli memengaruhi penandaan? | Residu, variasi fokus, dan kontras yang tidak konsisten pada permukaan potong. | Metode pembersihan, kekasaran permukaan, keterulangan fixture, dan inspeksi akhir. |
Mulai dengan Rute Laser Paling Masuk Akal, Lalu Bandingkan Hanya Jika Diperlukan
Uji pertama harus dipilih dari grade POM aktual, warna, dan hasil target. Asetal gelap atau dengan aditif laser sering kali memberikan alasan yang lebih jelas untuk memulai dengan fiber/MOPA, sedangkan komponen berwarna terang atau peka panas mungkin lebih tepat menjalani penyaringan UV lebih awal. Formulasi yang tidak diketahui harus diperlakukan sebagai proyek uji sampel, bukan pemilihan berdasarkan nama sumber.
Zhuorui Laser dapat membandingkan mesin penandaan laser fiber dan MOPA, Mesin penandaan laser UV, mesin penandaan laser hijau dan mesin laser marking CO2 ketika rute pertama tidak memenuhi kontras yang disyaratkan, kualitas permukaan, atau target produksi.
| Kondisi / target POM | Uji pertama yang praktis | Apa yang akan memicu jalur lain |
|---|---|---|
| POM hitam atau gelap dengan teks identifikasi | Fiber / MOPA terlebih dahulu | Kontras lemah, kekasaran, bau berlebihan, atau kualitas kode yang tidak dapat diterima. |
| POM yang dapat ditandai laser yang dirancang untuk respons inframerah dekat | Fiber / MOPA terlebih dahulu | Grade akhir masih belum memenuhi standar kosmetik atau keterbacaan kode yang disyaratkan. |
| POM putih atau natural yang membutuhkan penandaan gelap halus | Pertimbangkan UV sebagai jalur penyaringan awal | Gunakan grade aktual untuk mengonfirmasi apakah UV memberikan keseimbangan yang lebih baik antara kontras, kualitas permukaan, dan waktu siklus dibandingkan alternatif awal. |
| Kode kecil atau permukaan kosmetik yang sensitif terhadap panas | UV adalah jalur penyaringan awal yang praktis | Pertahankan hanya jika part aktual memenuhi target kontras, kualitas tepi, dan throughput yang disyaratkan. |
| Formulasi tidak diketahui atau daya serap tidak pasti | Bandingkan Fiber/MOPA dan UV pada sampel asli | Gunakan jalur yang lebih bersih dan lebih dapat diulang yang memenuhi kriteria penerimaan. |
| Tekstur atau grafir dapat diterima | Evaluasi CO2 hanya jika efek yang dituju membenarkan penghilangan material | Pelelehan, asap, bau, kualitas tepi, atau keterbacaan kode halus tidak dapat diterima. |
| Formulasi terpilih dengan keunggulan serapan spesifik | Hijau dapat diskrining sebagai jalur bersyarat | Jangan jadikan ini sebagai default tanpa bukti dari sampel. |
Jangan terus menaikkan daya ketika respons material tidak tepat
Jika energi tambahan hanya menimbulkan bau, tepi kecokelatan, kekasaran, atau ablasi tanpa kontras yang berguna, langkah berikutnya sebaiknya berupa peninjauan rute, parameter, atau material, bukan sekadar menggunakan mesin berdaya lebih tinggi.
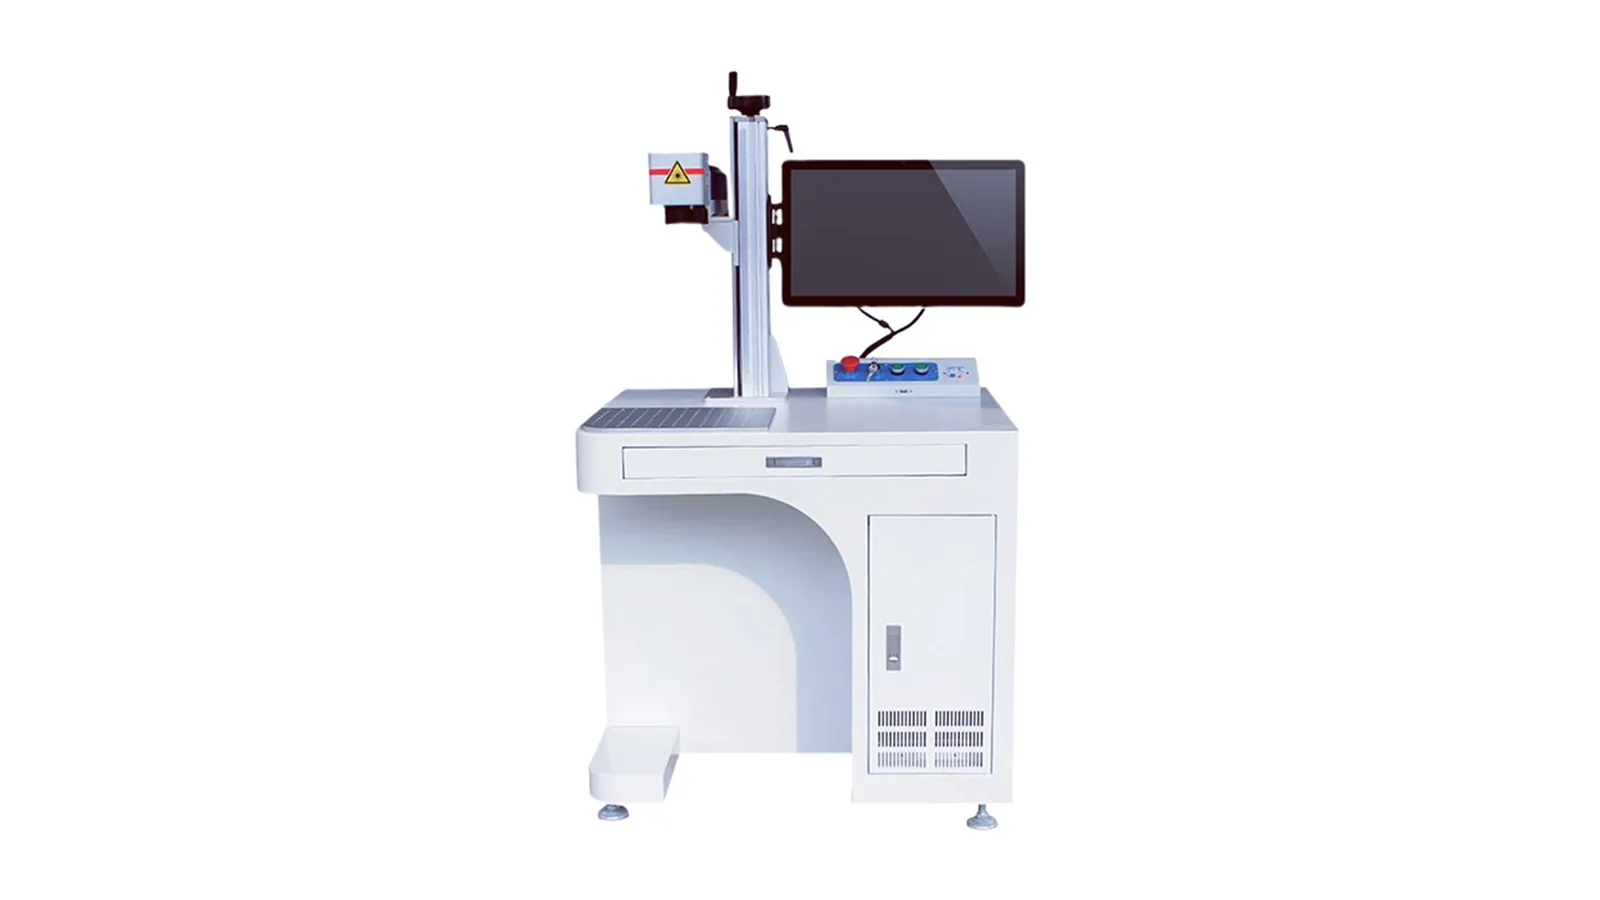
Rute Fiber / MOPA
Gunakan rute ini terlebih dahulu ketika POM gelap, terisi, atau dapat ditandai laser menunjukkan respons inframerah-dekat yang praktis. MOPA tetap merupakan rute laser serat dan harus dipilih untuk kebutuhan kontrol pulsa, bukan hanya karena memiliki label yang berbeda.

Rute UV
Pertimbangkan UV lebih awal untuk POM berwarna terang, kode kecil, atau permukaan kosmetik ketika rute serat memberikan kontras lemah atau efek termal yang terlalu besar. Anggap ini sebagai arahan penyaringan, bukan aturan universal: kelayakan akhir tetap bergantung pada formulasi sebenarnya, sampel produksi, dan target siklus.
Bangun Jendela Parameter POM, Bukan Satu Pengaturan Ajaib
Uji coba POM yang berguna memisahkan tiga zona: energi terlalu sedikit, jendela kontras yang dapat digunakan, dan dekomposisi termal yang berlebihan. Zhuorui harus mencatat sumber laser kandidat, lensa, pengaturan daya, frekuensi, kecepatan, hatch, jumlah lintasan, offset fokus, fixture, dan kondisi ekstraksi untuk setiap hasil yang diterima.
Terlalu Rendah
Tanda lemah atau tidak ada, keterbacaan kode buruk, kontras rendah di bawah pencahayaan bengkel, garis tipis yang tidak konsisten, atau tidak ada interaksi yang berarti dengan permukaan.
Jendela yang Dapat Digunakan
Kontras yang dapat terbaca, tepi terkendali, bau minimal, tekstur permukaan yang dapat diterima, hasil yang dapat diulang di seluruh sampel, dan kinerja pemindaian kode yang stabil.
Terlalu Tinggi
Terbakar, bau seperti formaldehida, asap tebal, tepi kecokelatan, ablasi, kekasaran, serpihan, perubahan dimensi, atau kerusakan kosmetik yang tidak dapat diterima.
| Variabel | Mengapa ini penting untuk POM | Sinyal lulus/gagal |
|---|---|---|
| Daya rata-rata dan energi pulsa | Mengontrol apakah POM bereaksi cukup untuk memberi tanda atau menjadi terlalu panas hingga terurai. | Kontras membaik tanpa bau menyengat, penghangusan, atau keruntuhan permukaan. |
| Frekuensi dan lebar pulsa | Mengubah energi puncak dan distribusi panas, terutama untuk penyaringan fiber atau MOPA. | Fitur halus tetap tajam dan marka tidak menjadi kasar atau berkontras rendah. |
| Kecepatan dan jumlah lintasan | Mengontrol waktu tinggal dan panas yang terakumulasi. | Keterbacaan tetap terjaga pada waktu siklus praktis tanpa residu berlebihan. |
| Jarak hatch dan sudut pengisian | Memengaruhi logo terisi, modul Data Matrix, dan karakter padat. | Tidak ada luapan sel tertutup, modul hilang, atau pola pengisian yang tidak merata. |
| Fokus dan posisi bidang | POM mungkin memiliki jendela yang sempit pada komponen melengkung atau komponen hasil pemesinan. | Tanda di tengah dan tepi tetap konsisten di seluruh area yang ditandai. |
| Ekstraksi dan aliran udara | Mengontrol bau, asap, kondensat, dan paparan operator selama penandaan berulang. | Penangkapan asap bekerja tanpa menggerakkan plume penandaan melintasi optik atau komponen. |
Bagaimana Biasanya Uji Laser POM yang Gagal Terlihat
Tanda yang dapat terbaca tetap bisa menjadi hasil produksi yang buruk. Kontras lemah, terbakar, kekasaran, kegagalan kode, variasi fokus, dan bau dekomposisi yang kuat semuanya merupakan tanda bahwa kombinasi material-proses saat ini perlu disesuaikan.
Keselamatan adalah bagian dari kualifikasi proses
Mintalah grade POM dan SDS sebelum pengujian berulang, gunakan ekstraksi dan filtrasi lokal yang sesuai, dan tinjau selubung mesin lengkap, interlock, tombol henti darurat, serta tindakan keselamatan laser spesifik panjang gelombang untuk tata letak produksi akhir.
Daftar Periksa Uji Sampel POM Sebelum Pemilihan Mesin
Halaman web dapat menentukan logika keputusan, tetapi tidak dapat menjamin kontras, bau, atau waktu siklus POM. Kirimkan sampel asetal final dan kriteria penerimaan sebelum mengunci sumber laser, optik, ekstraksi, dan fiksitur.
| Contoh masukan | Apa yang harus disediakan | Mengapa ini penting |
|---|---|---|
| Jenis POM | POM-C, POM-H, asetal tipe Delrin, grade yang dapat ditandai laser, campuran atau aliran daur ulang | Grade dan pemasok yang berbeda dapat mengubah kontras dan respons termal. |
| Warna dan aditif | POM alami, putih, hitam, atau berwarna; pengisi, pelumas, kaca, PTFE, penghambat api, atau aditif laser | Mengontrol penyerapan, kontras, bau, tekstur permukaan, dan jalur kepatuhan. |
| Kondisi permukaan | Komponen yang dicetak, dikerjakan mesin, dipoles, bertekstur, berminyak, dilapisi, atau dirakit | Mengubah fokus, residu, daya lekat kontaminan, dan tampilan akhir. |
| Konten tanda | Logo, nomor seri, kode tanggal, kode QR, Data Matrix, lebar garis, dan desain grafis | Menentukan ukuran titik, strategi pengisian, kontras yang dapat dibaca, dan metode inspeksi. |
| Geometri dan penanganan | Datar, silindris, roda gigi, busing, mata rantai konveyor, bagian melengkung, baki, atau batasan perlengkapan | Menggerakkan proyek menuju peninjauan penandaan standar, rotari, visi, perlengkapan, atau otomasi. |
| Target produksi | Keluaran, waktu siklus, metode pemuatan, kebutuhan pemindai, daya tahan, dan kriteria penolakan | Menghubungkan kelayakan material dengan konfigurasi peralatan yang realistis. |
| Data keselamatan | SDS, batasan asap, kebutuhan penutup, dan lingkungan ekstraksi | Mengendalikan persiapan uji yang aman dan perencanaan asap produksi. |
Gunakan sampel yang representatif untuk produksi
Jika warna, permesinan, bahan pengisi, pelumas, kondisi pencetakan, atau variabel lain dari bagian jadi dapat mengubah respons laser, sertakan kondisi tersebut dalam sampel. Kupon asetal yang bersih berguna untuk penyaringan, tetapi kupon itu tidak boleh menjadi sampel persetujuan akhir untuk bagian produksi yang berbeda secara material.
Kapan Anda Harus Berhenti dan Menguji Ulang?
Hentikan penambahan energi dan uji ulang proses jika Anda melihat bau menyengat, tepi berwarna cokelat atau terbakar, permukaan ambruk, residu berlebihan, kekasaran yang tidak dapat diterima, kegagalan keterbacaan kode, atau hasil yang tidak stabil di antara bagian-bagian yang secara nominal identik. Periksa kembali jalur laser, pengaturan pulsa, kecepatan, fokus, mutu material, aditif, kondisi pembersihan, dan ekstraksi alih-alih menganggap daya yang lebih besar sebagai solusi bawaan.
Gunakan Sampel POM yang Disetujui untuk Menetapkan Arah Peralatan Final
Setelah part nyata menghasilkan tanda yang dapat diterima, hasil pengujian harus diterjemahkan ke dalam konfigurasi mesin. Ini menghindari pemilihan daya, optik, atau otomasi sebelum respons material dan kebutuhan produksi diketahui.
Sumber laser dan kemampuan pulsa
Gunakan rute dan jendela parameter yang menghasilkan hasil yang diterima. Daya yang lebih tinggi tidak otomatis menjadi pilihan yang lebih baik jika mempersempit jendela termal yang dapat digunakan.
Lensa dan bidang penandaan
Sesuaikan bidang dengan area penandaan sebenarnya, fitur terkecil, jarak kerja yang diperlukan, dan ukuran part, bukan memilih bidang terbesar secara default.
Fixture atau rotary
Gunakan bentuk part, datum penempatan, dan persyaratan keterulangan untuk memutuskan apakah diperlukan fixture datar, nest khusus, atau sumbu putar.
Visi dan pemosisian
Pertimbangkan visi ketika posisi atau orientasi komponen bervariasi. Visi membantu menemukan benda kerja, tetapi tidak menghilangkan kebutuhan untuk mengendalikan ketinggian dan fokus.
Ekstraksi dan penyelubungan
Ukur kapasitas ekstraksi berdasarkan asap dan bau aktual yang diamati selama uji yang disetujui, lalu tinjau konfigurasi selungkup dan keselamatan lengkap untuk lingkungan produksi.
Waktu siklus dan otomasi
Gunakan jumlah komponen per jam yang dibutuhkan, waktu pemuatan, penanganan data kode, inspeksi, dan antarmuka lini untuk memutuskan apakah pemuatan manual, pengindeksan fixture, integrasi konveyor, atau otomasi berbasis proyek dapat dibenarkan.
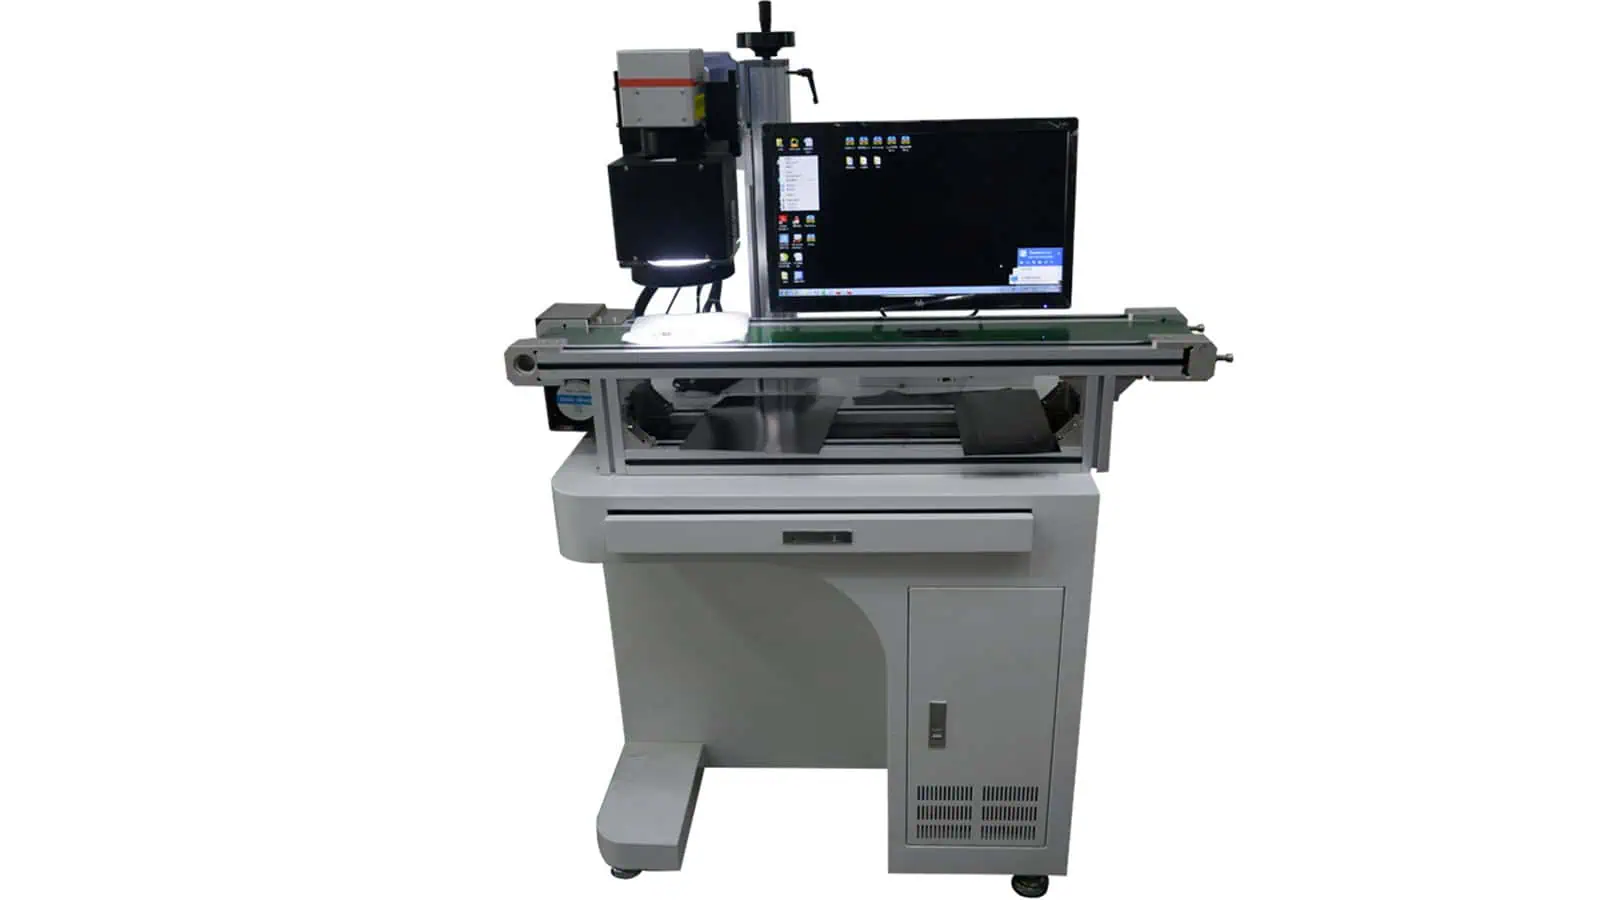
Visi Menjadi Relevan Ketika Posisi Komponen Bervariasi
Jika komponen POM kecil datang dengan posisi atau orientasi yang tidak konsisten, konfigurasi penandaan berpandu visi dapat mengurangi penyelarasan manual. Ini tidak menggantikan kendali atas ketinggian komponen, fokus, atau kestabilan fixture ketika hal-hal tersebut tetap kritis.
Hanya contoh konfigurasi peralatan. Visi tidak diperlukan untuk setiap aplikasi POM; visi harus dipilih berdasarkan masalah pemuatan dan pemosisian yang sebenarnya.
Apa yang perlu dikirim untuk penawaran akhir
Kirimkan part POM yang sebenarnya atau sampel produksi yang representatif, grade dan warna yang tepat, konten artwork atau kode, area penandaan, tampilan target, fitur terkecil, jumlah part yang dibutuhkan per jam, metode pemuatan, persyaratan inspeksi, batasan ekstraksi, dan kebutuhan rotary, vision, enclosure, atau otomasi apa pun.
Setujui Kondisi POM yang Sama yang Akan Benar-Benar Anda Produksi
Setelah uji sampel mengidentifikasi proses yang dapat dijalankan, persetujuan akhir harus mengonfirmasi bahwa part yang representatif untuk produksi masih memenuhi hasil yang disepakati. Jangan memulai ulang seluruh daftar periksa kualifikasi di sini—verifikasi hanya kondisi yang dapat membatalkan uji sebelumnya.
Formulasi yang sama
Konfirmasikan keluarga POM, grade, warna, dan paket aditif relevan yang sama.
Kondisi akhir yang sama
Pastikan kondisi permukaan yang sama, baik yang dicetak, dikerjakan mesin, dibersihkan, atau bertekstur.
Standar penerimaan yang sama
Pastikan kontras, fitur atau kode kritis terkecil, kualitas permukaan, dan keterulangan pada komponen yang representatif untuk produksi.
FAQ Penandaan Laser POM Asetal
Dapatkah POM asetal ditandai dengan laser?
Ya, POM dapat ditandai laser pada grade dan warna tertentu, tetapi sensitif terhadap formulasi. POM hitam, berisi pengisi, atau yang dapat ditandai laser mungkin merespons lebih baik daripada POM natural atau putih. Persetujuan akhir sebaiknya menggunakan komponen produksi yang sebenarnya.
Mengapa kontras POM sulit?
POM dapat memiliki absorpsi rendah pada kondisi penandaan inframerah-dekat yang umum, terutama pada grade natural atau putih. Mendorong energi terlalu jauh dapat menimbulkan bau, kekasaran, atau terbakar alih-alih tanda yang bersih dan terbaca.
Laser mana yang terbaik untuk penandaan POM?
Tidak ada sumber terbaik yang universal. Fiber atau MOPA dapat diuji untuk POM gelap atau yang didukung aditif, sedangkan rute UV, hijau, atau CO2 dapat dievaluasi bergantung pada warna, efek yang dituju, batas panas, dan kecepatan produksi.
Apakah penandaan laser POM menimbulkan bau?
Bisa, terutama ketika prosesnya terlalu panas atau menguraikan permukaan asetal. Bau seperti formaldehida, asap tebal, atau tepi kecokelatan harus memicu pengurangan parameter, peninjauan sumber, peninjauan ekstraksi, atau perubahan material.
Apakah saya memerlukan grade POM yang dapat ditandai laser?
Beberapa proyek dapat menandai POM standar dengan hasil yang dapat diterima, tetapi persyaratan ketertelusuran warna terang atau kontras tinggi mungkin memperoleh manfaat dari grade asetal yang dapat ditandai laser atau jalur aditif. Pemilik material harus menyetujui setiap perubahan formulasi.
Apakah ini halaman material atau halaman aplikasi industri?
Ini adalah halaman material. Halaman ini bertanggung jawab atas perilaku POM, kontras, bau, dan pengujian sampel. Roda gigi, komponen konveyor, komponen otomotif, komponen elektronik, dan alur kerja medis harus ditangani oleh halaman aplikasi atau solusi yang relevan.
Kirimkan Bagian Asetal Aktual, Warna, dan Persyaratan Penandaan
Sertakan grade POM-C atau POM-H, pemasok, warna, filler, pelumas, status aditif penandaan laser, kondisi permukaan, gambar atau artwork, kontras target, ukuran fitur minimum, ekspektasi siklus, batasan bau, lingkungan ekstraksi, dan SDS. Zhuorui Laser dapat meninjau jalur material dan merekomendasikan langkah uji sampel berikutnya atau konfigurasi mesin.
Minta Penawaran Permintaan OEM & Custom Hubungi Kami