
Aplikasi Mesin Laser Marking · Otomotif & EV
Penandaan Laser VIN dan Sasis untuk Rangka Kendaraan
Produsen kendaraan dan pemasok sasis menggunakan penandaan laser VIN untuk pengidentifikasi rangka dan tanda permanen terkait pada rel sasis, komponen struktural, area bodi, dan pelat nama. Pertanyaan kuncinya adalah apa yang dibutuhkan program Anda: konten dan lokasi penandaan, persyaratan regulasi atau OEM yang berlaku, material dan kondisi permukaan, geometri sasis, target kepermanenan atau kedalaman, dan laju produksi yang harus Anda pertahankan.
Minta Penawaran Telusuri Penandaan VIN
- Konten, lokasi, dan format VIN
- Kepatuhan dan ketahanan terhadap manipulasi
- Kriteria penerimaan kedalaman atau kepermanenan
- Material dan kondisi permukaan rangka
Jawaban Singkat
Apa yang Terlibat dalam Penandaan VIN dan Sasis
Keputusannya bukanlah apakah laser dapat menandai VIN, melainkan apa yang dipersyaratkan oleh program kendaraan Anda: isi dan lokasi tanda, kriteria penerimaan regulasi atau OEM yang berlaku, material dan geometri rangka, kepermanenan atau kedalaman yang diperlukan, serta laju produksi yang perlu Anda pertahankan.
Ya — penandaan VIN dan sasis adalah aplikasi laser yang sudah mapan. Produsen kendaraan dan pemasok sasis menggunakan penandaan laser untuk menerapkan VIN, pengidentifikasi rangka, dan tanda terkait pada rel sasis, komponen struktural, area bodi, dan pelat nama, karena prosesnya non-kontak, permanen, dan dapat diulang.
Untuk proyek VIN/sasis, pertama tentukan persyaratan penandaan dan kriteria penerimaan. Lalu gunakan panduan material untuk meninjau perilaku substrat, dan lanjut ke Solusi atau Produk hanya ketika Anda perlu menyelesaikan metode integrasi atau konfigurasi mesin.
Format VIN dan Persyaratan Karakter
VIN adalah kode identifikasi kendaraan yang terstandardisasi, umumnya terdiri atas 17 karakter berdasarkan ISO 3779. Untuk pekerjaan penandaan, masukan praktisnya adalah kumpulan karakter dan ukuran yang disyaratkan, lokasi tanda, kriteria daya tahan atau kepermanenan, serta persyaratan penerimaan khusus pasar atau OEM. Persyaratan tersebut berasal dari program dan regulasi kendaraan yang berlaku, bukan hanya dari mesin laser marking.
Di Mana Tanda VIN Diterapkan
- Rel sasis dan komponen rangka — rel memanjang dan palang melintang pada kendaraan body-on-frame; tanda sering ditempatkan pada permukaan yang sulit dijangkau dan dimodifikasi, yang mendukung ketahanan terhadap manipulasi.
- Komponen struktural kendaraan unibody — area struktural body-in-white dan bagian bawah bodi tempat referensi VIN harus bertahan sepanjang usia kendaraan.
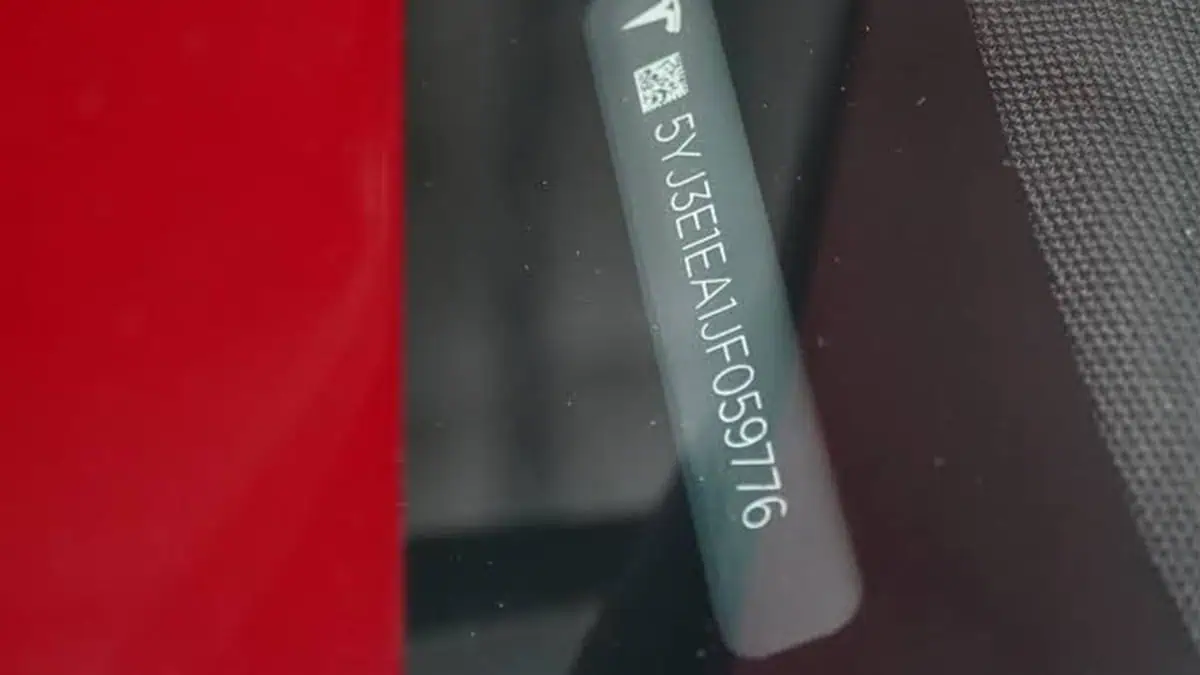
- Pelat nama dan label — pelat VIN yang dipasang di area kabin atau pintu, yang dapat ditandai dengan laser sebagai bagian dari produksi pelat.
Di mana tepatnya VIN harus muncul ditentukan oleh peraturan pasar tempat kendaraan dijual. Peralatan penandaan harus mencapai lokasi yang dituju, mempertahankan posisi, dan mengulang tanda yang sama dengan kualitas yang disyaratkan sepanjang proses produksi.
Apa yang Biasanya Ditandai pada Rangka Kendaraan dan Bagian Sasis?
Bedakan jenis tanda sebelum memilih proses: VIN wajib atau utama, pengenal sasis atau rangka dengan format terpisah, pengenal sekunder atau rahasia yang digunakan oleh pabrikan, atau tanda ketertelusuran internal. Pastikan mana yang berlaku untuk program kendaraan sebelum menetapkan persyaratan karakter, kepermanenan, dan validasi.
Bagaimana Penandaan VIN Berbeda dari Nomor Seri Suku Cadang Umum
Nomor seri atau nomor suku cadang umum pada suatu komponen terutama merupakan tanda ketertelusuran. VIN wajib atau utama dapat membawa persyaratan tambahan untuk format, lokasi, keterbacaan, dan ketahanan terhadap perubahan, tergantung pada pasar dan program kendaraan. Hal itu menjadikan penandaan VIN/sasis sebagai tugas aplikasi tersendiri, bukan sekadar pekerjaan pemberian nomor seri komponen lainnya.
Untuk nomor seri suku cadang otomotif umum dan kode 2D, lihat Penandaan Laser Komponen Otomotif. Untuk tampilan tugas otomotif yang lebih luas, lihat Aplikasi Otomotif & EV.
Tujuan Aplikasi
Mengapa VIN dan Tanda Sasis Diperlukan?
Penandaan VIN dan sasis bukan hanya tentang menempatkan karakter pada logam. Tanda tersebut harus memenuhi tujuan identifikasi, kepatuhan, atau ketertelusuran yang ditetapkan dan tetap dapat digunakan dalam kondisi yang dipersyaratkan oleh program kendaraan.
- Identitas Kendaraan — Terapkan VIN utama atau pengenal kendaraan/rangka lain yang diwajibkan pada lokasi dan format yang ditentukan.
- Kepatuhan Regulasi atau OEM — Penuhi aturan yang berlaku untuk struktur karakter, lokasi, keterbacaan, kepermanenan, atau ketahanan terhadap pengubahan.
- Ketertelusuran manufaktur — Tautkan rangka atau bodi ke catatan produksi yang benar, rakitan kendaraan, atau pengenal internal saat program mensyaratkannya.
- Identifikasi Servis dan Siklus Hidup — Jaga agar pengidentifikasi tetap dapat dibaca untuk proses inspeksi, registrasi, servis, atau riwayat kendaraan selama masa pakai yang disyaratkan.
- Identifikasi sekunder atau rahasia — Dukung pengidentifikasi sekunder yang ditetapkan produsen jika hal ini merupakan bagian dari program kendaraan.
- Pencegahan kesalahan — Pastikan pengidentifikasi yang benar diterapkan pada kendaraan atau sasis yang benar sebelum komponen berpindah ke tahap produksi berikutnya.
Mulailah dari tujuan penandaan. VIN yang diwajibkan oleh hukum, pengidentifikasi sekunder produsen, dan tanda ketertelusuran internal dapat menggunakan aturan berbeda untuk konten, lokasi, keawetan, verifikasi, dan penanganan data produksi. Jangan memperlakukannya sebagai tugas penandaan yang sama.
Kepatuhan
Pertimbangan Kepatuhan dan Ketahanan terhadap Manipulasi
Persyaratan VIN bervariasi menurut pasar tujuan dan kategori kendaraan. Konfirmasikan aturan yang berlaku saat ini atau spesifikasi OEM terlebih dahulu, lalu terjemahkan ke dalam input penandaan seperti struktur VIN, lokasi, geometri karakter, keawetan, dan metode validasi yang diperlukan.
Kerangka Regulasi yang Perlu Diperiksa untuk Pasar Tujuan Anda
Gunakan aturan terkini yang berlaku untuk program kendaraan. ISO 3779:2009 mendefinisikan isi dan struktur VIN serta tetap berlaku setelah peninjauannya pada 2024. Di Amerika Serikat, persyaratan VIN NHTSA yang berlaku saat ini terdapat dalam 49 CFR Bagian 565. Untuk kategori kendaraan UE yang relevan, Peraturan Pelaksana Komisi (UE) 2021/535 mencakup persyaratan untuk lokasi VIN dan ketidakberubahan. Selalu verifikasi versi dan cakupan yang berlaku untuk pasar tujuan Anda; kepatuhan ditentukan pada tingkat kendaraan/program, bukan hanya oleh mesin penandaan.
Persyaratan Ukuran Karakter dan Jenis Huruf VIN
Aturan karakter bersifat spesifik menurut pasar dan kendaraan. Misalnya, Part 565 AS mensyaratkan karakter VIN huruf kapital sans-serif dan, untuk mobil penumpang tertentu, kendaraan penumpang serbaguna, kendaraan berkecepatan rendah, dan truk dengan GVWR 4.536 kg atau kurang, VIN yang terlihat melalui kaca kendaraan harus menggunakan karakter setinggi minimal 4 mm. Jangan menerapkan nilai tersebut ke kategori kendaraan atau pasar lain tanpa memeriksa aturan yang berlaku.
Ketahanan terhadap Manipulasi dan Keawetan Tanda
Ketahanan terhadap penghapusan atau perubahan adalah sasaran penerimaan, bukan formula universal “kedalaman ditambah lokasi.” Kedalaman tanda, lokasi, substrat, aksesibilitas, dan metode penandaan semuanya dapat berkontribusi. Jika regulasi yang berlaku atau spesifikasi OEM/pelanggan menetapkan kedalaman minimum atau uji ketahanan terhadap manipulasi yang spesifik, gunakan itu sebagai kriteria penerimaan. Jika tidak, tetapkan keawetan yang diperlukan dan metode verifikasi untuk program kendaraan yang sebenarnya dan konfirmasi hasilnya pada komponen nyata.
Hasil Target
Hasil Penandaan Apa yang Harus Anda Targetkan pada Komponen VIN dan Sasis?
Penandaan VIN/sasis yang berhasil tidak ditentukan hanya oleh kedalaman. Targetnya adalah hasil lengkap yang diterima: konten dan lokasi yang benar, geometri karakter yang dapat dibaca, keawetan atau ketahanan terhadap perubahan yang diperlukan, kualitas yang konsisten di seluruh area penandaan yang sebenarnya, dan tidak ada dampak yang tidak dapat diterima pada komponen atau proses hilir.
- Konten, format, dan lokasi yang benar — Pengidentifikasi yang tepat harus diterapkan pada komponen yang tepat di posisi yang ditetapkan oleh program kendaraan.
- Geometri karakter yang mudah dibaca — Tinggi karakter, jarak, ketajaman tepi, dan keterbacaan keseluruhan harus tetap berada dalam kriteria penerimaan yang berlaku.
- Keawetan atau ketidakubahan — Tanda yang sudah selesai harus memenuhi ketahanan yang disyaratkan program terhadap penghilangan, perubahan, atau paparan lingkungan.
- Kedalaman yang ditetapkan bila diperlukan — Jika suatu peraturan atau spesifikasi OEM/pelanggan menetapkan kedalaman minimum, nilai tersebut menjadi kriteria penerimaan yang diukur.
- Hasil yang konsisten di seluruh area penandaan — Kedalaman, kualitas tepi, dan tampilan tidak boleh bervariasi secara tidak dapat diterima karena rel melengkung, miring, atau berada pada ketinggian yang berbeda.
- Efek yang dapat diterima pada komponen — Masukan panas, penghilangan lapisan, kerusakan permukaan, dan implikasi perlindungan korosi harus tetap berada dalam persyaratan kendaraan atau proses.
Apa yang Menentukan Hasilnya?
- Material dan kelas — Baja berkekuatan tinggi, baja karbon, aluminium, baja tahan karat, dan material rangka lainnya merespons secara berbeda terhadap strategi laser yang sama.
- Kondisi permukaan — Lapisan, pelapisan logam, kerak, minyak, oksidasi, dan apakah tanda dibuat sebelum atau sesudah cat mengubah penyerapan, kontras, kualitas tepi, dan jumlah material yang harus dihilangkan.
- Strategi energi laser — Perilaku pulsa, frekuensi, strategi pemindaian, dan lintasan terkendali memengaruhi kedalaman, akumulasi panas, dan kualitas tepi; daya nominal saja tidak menentukan hasilnya.
- Fokus, bidang, dan sudut permukaan — Variasi fokus pada komponen struktural yang melengkung atau miring dapat menciptakan kedalaman yang tidak merata atau karakter yang terdistorsi.
- Pemosisian part dan keterulangan fixture — Jendela proses yang stabil tidak dapat mengompensasi chassis yang tiba pada posisi atau ketinggian yang berbeda setiap siklus.
- Waktu produksi — Penandaan sebelum cat, setelah cat, sebelum perakitan, atau pada rangka yang sudah dirakit mengubah akses, kondisi permukaan, verifikasi, dan pertimbangan korosi hilir.
Bagaimana Kedalaman Penandaan Menjadi Bagian dari Hasil Target
Beberapa program VIN/chassis memerlukan ukiran fisik, bukan hanya perubahan warna permukaan. Jika kedalaman minimum ditentukan, ukur dan validasi nilai tersebut pada part yang sebenarnya. Jika tidak ada kedalaman eksplisit yang ditentukan, perlakukan kedalaman sebagai salah satu variabel rekayasa yang digunakan untuk mencapai keawetan, keterbacaan, dan ketahanan terhadap perubahan yang dipersyaratkan, bukan sebagai target universal.
Ukiran yang lebih dalam umumnya dihasilkan melalui lintasan yang terkendali dan strategi pulsa/energi yang sesuai. Menaikkan daya nominal mesin begitu saja tidak menjamin marka VIN yang lebih dalam atau lebih baik. Konfirmasi kedalaman bersama dengan tepi karakter, tampilan yang terpengaruh panas, kondisi pelapisan, dan waktu siklus produksi.
Bagaimana Material Rangka dan Kondisi Permukaan Mengubah Target
Material rangka yang umum dijumpai dalam penandaan VIN/sasis meliputi baja dan baja berkekuatan tinggi, aluminium, baja tahan karat, baja galvanis dan permukaan berlapis lainnya. Kelas, pelapisan, kerak, oli, dan apakah penandaan dilakukan sebelum atau setelah pengecatan dapat mengubah kedalaman yang dapat dicapai, kualitas tepi, kontras, dan pertimbangan perlindungan korosi.
Waktu penandaan juga penting. VIN yang ditandai sebelum pengecatan dapat tertutup oleh sistem cat, sedangkan penandaan setelah pelapisan memerlukan penanganan permukaan dan dapat mengubah kontras atau kualitas tepi. Tinjau dampak penandaan yang dalam atau penghilangan lapisan terhadap perlindungan korosi komponen dan pemrosesan selanjutnya sebelum proses dibekukan.
Geometri & Konfigurasi
Bagaimana Geometri Sasis, Akses, dan Pemasangan Fixture Mempengaruhi Proses Penandaan?
Penandaan sasis dan rangka jarang merupakan pekerjaan sederhana pada bagian datar: rel panjang, area struktural melengkung atau tertutup, dan lokasi penandaan sering kali berada di tempat kendaraan dirakit. Geometri dan alur produksi menentukan konfigurasi yang harus Anda evaluasi.
| Skenario | Contoh umum | Arah konfigurasi |
|---|---|---|
| Penandaan di tempat pada sasis atau rangka yang sudah dirakit | VIN pada rel rangka setelah pengelasan, di mana memindahkan rangka tidak praktis | Kepala penandaan portabel / genggam atau dapat dipindahkan; fixture atau pemandu untuk menahan posisi |
| Penandaan stasiun tetap untuk komponen rangka | Penandaan pra-perakitan rel atau palang melintang di sel khusus | Mesin penandaan standar dengan fixture khusus rangka |
| Area struktural multi-sisi atau melengkung | Tanda pada komponen melengkung atau dua sisi rel | Fixture multi-posisi atau sel otomatis; lihat solusi pemuatan otomatis & multi-stasiun |
| Penandaan in-line pada jalur bergerak | VIN diterapkan saat bodi atau rangka bergerak di sepanjang jalur perakitan | Evaluasi opsi penandaan online berbasis stasiun atau tersinkronisasi terlebih dahulu; secara on-the-fly penandaan saat bergerak / online hanya jika kondisi sinkronisasi kecepatan, encoder, fokus, dan kualitas telah divalidasi |
| Pemosisian atau orientasi tidak konsisten | Komponen rangka datang dengan posisi yang bervariasi | Evaluasi pemosisian visi |
Gunakan ini hanya sebagai titik awal. Konfigurasi akhir bergantung pada geometri komponen, akses, laju produksi, toleransi pemosisian, dan persyaratan integrasi. Tinjau solusi penandaan ketika proyek membutuhkan visi, penandaan online, atau otomatisasi, dan bandingkan keluarga mesin keluarga mesin setelah persyaratan aplikasi tersebut ditentukan.
Arah Teknologi
Jenis Laser Mana yang Digunakan untuk Penandaan VIN dan Sasis?
Untuk pengukiran VIN/sasis pada logam, fiber adalah teknologi awal yang umum dan fiber MOPA dapat dipertimbangkan ketika kontrol pulsa yang lebih luas berguna. Perlakukan keluarga laser hanya sebagai keputusan penyaringan awal; material, kondisi permukaan, kedalaman target atau kepermanenan, masukan panas, dan hasil sampel menentukan konfigurasi akhir.
| Keluarga laser | Peran umum dalam penandaan VIN/sasis | Mengapa ini dievaluasi |
|---|---|---|
| Fiber (Q-switched, ~1064 nm) | Titik awal umum untuk penandaan yang lebih dalam pada sebagian besar baja rangka dan paduan | Diserap dengan baik oleh banyak logam; dapat membangun kedalaman melalui lintasan berulang dengan energi yang terkontrol |
| MOPA fiber | Kontrol kedalaman dan kontras, permukaan berlapis atau peka panas | Kontrol pulsa dan frekuensi yang lebih luas untuk mengelola masukan panas dan konsistensi marka |
| UV / CO₂ | Biasanya bukan pilihan utama untuk penandaan VIN pada logam yang dalam | UV dievaluasi untuk plastik yang sensitif terhadap panas, CO₂ untuk beberapa permukaan non-logam — marka rangka VIN biasanya logam; konfirmasi panjang gelombang CO₂ aktual per mesin |
Karena kedalaman yang dapat dicapai bergantung pada material dan strategi energi, keluarga laser hanyalah arah pertama. Menandai material rangka aktual Anda akan mengonfirmasi apa yang realistis. Untuk keluarga mesin dan konfigurasi, lihat mesin penandaan laser serat dan yang lebih luas Produk bagian.
Risiko Proses
Apa Saja Mode Kegagalan Penandaan VIN dan Sasis yang Umum?
Hasil yang gagal tidak selalu berarti sumber laser salah. Cacat dapat berasal dari material, kondisi permukaan, posisi fokus, fixture, aliran data, atau urutan produksi. Gunakan mode kegagalan untuk mengidentifikasi bagian proses mana yang harus diubah sebelum konfigurasi mesin dikunci.
| Gejala kegagalan | Apa yang dapat ditunjukkannya | Apa yang harus ditinjau terlebih dahulu |
|---|---|---|
| Kedalaman terlalu dangkal atau bervariasi antar bagian | Variasi material atau permukaan, pergeseran fokus, penyajian yang tidak stabil, atau jendela proses yang tidak memadai | Kondisi material/permukaan, fokus, keterulangan fixture, strategi pulsa/energi, dan jumlah lintasan |
| Tepi karakter kasar atau penghilangan material berlebihan | Energi lokal terlalu besar, strategi lintasan yang tidak sesuai, atau fokus yang buruk | Strategi pulsa, strategi pemindaian, fokus, dan kedalaman minimum yang sebenarnya diperlukan |
| Tampilan terpengaruh panas terlalu besar | Akumulasi energi berlebihan untuk hasil yang diperlukan | Perilaku pulsa, dwell/pass, strategi pemindaian, dan apakah rute serat dengan kontrol lebih lebar harus dibandingkan |
| Lapisan terbakar, terangkat, atau terlepas di luar area yang dimaksud | Susunan lapisan atau waktu penandaan tidak kompatibel dengan jendela proses saat ini | Jenis/ketebalan lapisan, proses sebelum atau sesudah pengecatan, strategi energi, dan batas penerimaan |
| Kedalaman atau kualitas karakter berubah di sepanjang rel melengkung | Permukaan penandaan bergerak di luar rentang fokus yang stabil atau berubah sudut | Fixture, datum part, jarak kerja, sudut permukaan, dan persyaratan pengelolaan fokus |
| Posisi VIN bergeser di antara frame | Masalahnya terutama terletak pada pelokasian atau penyajian, bukan daya laser | Datum fixture, penahan sasis, penjepitan, kebutuhan sensor/visi, dan keterulangan pemuatan |
| Karakter benar pada sampel tetapi tidak konsisten dalam produksi | Variasi produksi tidak terwakili dalam pengujian bench | Variasi permukaan material masuk, pemuatan, fokus, penanganan, urutan siklus, dan metode verifikasi |
| Penerimaan ketahanan terhadap manipulasi, kepermanenan, atau daya tahan gagal | Hasil yang dipilih tidak memenuhi metode validasi aktual program tersebut | Metode pengujian yang diperlukan, target kedalaman/kepermanenan, lokasi penandaan, substrat, dan strategi proses |
| Waktu penandaan memenuhi kualitas tetapi tidak memenuhi takt time | Proses ini secara teknis layak, tetapi tidak layak produksi pada konfigurasi saat ini | Target kedalaman, jumlah lintasan, kemampuan sumber, waktu penanganan, pemosisian, dan konsep stasiun |
| VIN salah atau kendaraan yang salah menerima marka | Kegagalan kontrol data atau identifikasi | Identifikasi kendaraan, pemilihan pekerjaan, antarmuka PLC/MES/basis data, logika pemicu, dan aturan verifikasi/penolakan |
Alur Kerja Produksi
Bagaimana Penandaan VIN Berpindah dari Uji Sampel ke Produksi?
Kesiapan produksi memerlukan lebih dari sekadar mereproduksi sampel yang baik. Stasiun harus menyajikan sasis yang benar dalam posisi yang dapat diulang, menerima atau memilih pengenal yang benar, menjalankan proses penandaan yang disetujui, memverifikasi hasilnya, dan menangani kegagalan tanpa kehilangan ketertelusuran.
| Langkah produksi | Pertanyaan yang harus diselesaikan | Kemungkinan persyaratan sistem |
|---|---|---|
| Identifikasi kendaraan atau rangka | Bagaimana stasiun mengetahui sasis mana yang ada? | Datum fixture, input sensor, barcode/RFID, atau identifikasi sistem produksi bila diperlukan oleh lini |
| Dapatkan VIN atau pengenal | Apakah konten dimasukkan secara manual, dipilih dari pekerjaan, atau disediakan oleh sistem produksi? | File pekerjaan terkendali, basis data, PLC/MES, atau sumber data terverifikasi lain tergantung pada proyek |
| Posisikan area penandaan | Dapatkah frame sampai di lokasi, ketinggian, dan sudut yang sama pada setiap siklus? | Fixture/pemandu mekanis terlebih dahulu; visi atau kompensasi posisi tambahan hanya ketika variasi aktual memerlukannya |
| Otorisasikan dan picu penandaan | Kondisi apa yang harus terpenuhi sebelum penandaan laser dimulai? | Interlock, logika part-present, konfirmasi job, I/O PLC, atau konfirmasi operator sesuai kebutuhan |
| Jalankan proses yang disetujui | Dapatkah kedalaman, kepermanenan, dan kualitas karakter yang telah divalidasi dipertahankan dalam waktu takt? | Jendela proses yang dibekukan, bidang penandaan yang benar, konfigurasi sumber, dan pengaturan fokus |
| Verifikasi hasilnya | Apa yang harus diperiksa: isi, posisi, kualitas karakter, kedalaman, keterbacaan, atau kriteria penerimaan lainnya? | Pemeriksaan operator, kamera/visi, pembaca, pengukuran kedalaman, atau inspeksi kualitas terjadwal tergantung pada persyaratan |
| Menangani kondisi NG / duplikat / data yang salah | Apa yang terjadi jika tanda atau data gagal diverifikasi? | Logika penghentian/penolakan, aturan pengerjaan ulang terkendali, alarm, dan disposisi yang dapat dilacak yang ditentukan oleh program kendaraan |
| Simpan catatan produksi | Apakah pelanggan memerlukan catatan bahwa VIN yang benar telah ditandai dan diterima? | Pencatatan opsional, stempel waktu, catatan hasil, atau umpan balik sistem produksi bila diperlukan |
Jangan menambahkan otomatisasi secara default. Stasiun tetap yang stabil dengan datum mekanis mungkin merupakan solusi benar yang paling sederhana. Visi, komunikasi PLC/MES, verifikasi otomatis, atau sinkronisasi lini bergerak hanya boleh ditambahkan bila variasi produksi nyata, waktu takt, atau persyaratan ketertelusuran memang membenarkannya.
Keselamatan, Ekstraksi, dan Kontrol Stasiun Kerja
Keselamatan harus dievaluasi untuk keseluruhan sistem penandaan. Penandaan fiber umumnya menggunakan radiasi inframerah-dekat yang tidak terlihat sekitar 1064 nm. Pengaturan terbuka atau tanpa selungkup dapat menyebabkan paparan radiasi laser berbahaya dan memerlukan pengendalian yang sesuai dengan emisi yang dapat diakses, seperti area terkendali, pelindung mata yang sesuai, dan ekstraksi asap. Selungkup pelindung dengan interlock yang benar dapat mengurangi emisi yang dapat diakses, tetapi selungkup saja tidak secara otomatis menjadikannya sistem Kelas 1; klasifikasikan dan verifikasi mesin lengkap serta kondisi pengoperasiannya. Lihat panduan keselamatan laser OSHA Panduan keselamatan laser OSHA untuk prinsip umum selungkup dan pengendalian bahaya.
Sebelum Produksi
Apa yang Harus Divalidasi pada Komponen Nyata
Konfirmasikan kedalaman atau kepermanenan, keterbacaan karakter, ketahanan terhadap penghilangan/perubahan, daya tahan, dan waktu siklus pada material dan geometri rangka yang sebenarnya sebelum produksi. Hasil ini bergantung pada komponen dan kondisi proses, sehingga validasi sampel adalah langkah penerimaan yang tepat.
- Kondisi material dan permukaan — Paduan atau grade, coating, plating, minyak atau kerak pada area penandaan.
- Kedalaman / kepermanenan dan ukuran karakter — Gunakan kedalaman minimum hanya ketika regulasi yang berlaku atau spesifikasi OEM/pelanggan secara eksplisit mensyaratkannya; jika tidak, tentukan metode penerimaan kepermanenan atau ketahanan terhadap manipulasi yang harus dibuktikan pada komponen yang ditandai.
- Keterbacaan karakter — Konfirmasikan bentuk, ukuran, jarak, dan kualitas tepi karakter yang disyaratkan untuk program yang berlaku alih-alih mengasumsikan satu aturan pasar berlaku secara global.
- Bukti manipulasi — Bagaimana tanda tersebut berperilaku dalam uji penghapusan/perubahan yang ditentukan oleh persyaratan Anda.
- Daya tahan — Ketahanan terhadap keausan, korosi, pelarut, dan paparan lingkungan selama masa pakai kendaraan.
- Waktu siklus — Waktu penandaan ditambah penentuan posisi, verifikasi, dan penanganan dalam alur produksi nyata Anda.
Zhuorui Laser merakit, mengonfigurasi, dan menguji mesin laser marking lengkap. Untuk tinjauan aplikasi VIN/sasis, kirimkan material atau part aktual, kondisi permukaan, konten tanda, persyaratan yang berlaku, dan target produksi melalui Hubungi Kami sehingga arah penandaan dan cakupan uji sampel dapat dievaluasi.
Keputusan Konfigurasi
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Mesin akhir harus mengikuti bukti dari uji sampel dan produksi. Pertama, identifikasi mengapa suatu hasil lulus atau gagal, lalu ubah temuan itu menjadi persyaratan laser, fixture, gerak, data, verifikasi, ekstraksi, atau keselamatan. Jangan memilih fitur hanya karena fitur tersebut tersedia.
| Temuan pengujian atau produksi | Interpretasi rekayasa | Arah konfigurasi yang akan dievaluasi |
|---|---|---|
| Kedalaman dan kualitas karakter yang disyaratkan tercapai dengan waktu siklus yang dapat diterima | Jendela laser/proses yang diuji sesuai secara teknis | Pertahankan keluarga laser tersebut dan sesuaikan ukuran mesin akhir dengan bidang penandaan, akses, fixture, dan antarmuka produksi yang sebenarnya |
| Kedalaman dapat dicapai tetapi waktu siklus terlalu lama | Hasilnya layak tetapi jendela proses saat ini tidak layak untuk produksi | Evaluasi ulang kemampuan sumber, strategi proses, dan waktu penanganan; jangan menganggap daya nominal saja sebagai jawabannya |
| Serat Q-switched mencapai kedalaman tetapi efek panas/lapisan tidak dapat diterima | Fleksibilitas kontrol pulsa yang lebih besar mungkin berguna | Bandingkan rute serat MOPA pada material dan kriteria penerimaan yang sama |
| Kualitas berubah dengan tinggi rel, kelengkungan, atau sudut permukaan | Fokus dan presentasi membatasi keterulangan | Perbaiki fixture dan datum terlebih dahulu; evaluasi pengelolaan tinggi/fokus atau penanganan multi-sumbu hanya jika geometri terukur mengharuskannya |
| Sasis yang dirakit tidak dapat disajikan ke mesin bench standar | Akses dan struktur mesin adalah faktor pembatas | Evaluasi kepala penandaan portabel/dapat diangkut atau stasiun khusus di sekitar posisi sasis sebenarnya |
| Lokasi part bervariasi terlalu banyak untuk datum tetap | Variasi pemosisian membatasi proses | Perbaiki penempatan mekanis terlebih dahulu; tambahkan pemosisian visi ketika variasi sisa yang nyata membenarkannya |
| Penyajian tetap stabil dan dapat diulang | Visi tambahan mungkin tidak menambah nilai keputusan | Utamakan konfigurasi berbasis fixture yang lebih sederhana kecuali persyaratan verifikasi lain memerlukan kamera |
| Takt lini tidak dapat dipenuhi karena pemosisian atau penanganan mendominasi siklus | Hambatan utamanya adalah alur kerja stasiun, bukan hanya waktu penandaan laser | Evaluasi pemuatan otomatis, stasiun terindeks, atau integrasi lini; gunakan penandaan tersinkronisasi/flying hanya ketika kondisi gerak telah divalidasi |
| Konten VIN harus berasal dari sistem produksi | Kontrol data menjadi bagian dari sistem penandaan | Tambahkan antarmuka PLC/MES/database, kontrol job, logika pemicu, dan umpan balik hasil yang diperlukan sebagaimana ditetapkan oleh proyek |
| Verifikasi konten atau posisi secara otomatis diperlukan | Penerimaan tidak dapat hanya mengandalkan operator | Evaluasi verifikasi berbasis kamera/visi atau pembaca yang disesuaikan dengan persyaratan karakter/inspeksi yang sebenarnya |
| Pembentukan asap atau partikulat signifikan dalam proses yang diterima | Ekstraksi merupakan bagian dari konfigurasi produksi | Tentukan ekstraksi dan filtrasi lokal yang sesuai dengan material/lapisan dan stasiun kerja yang sebenarnya |
| Penyiapan terbuka tidak memenuhi kontrol keselamatan laser di lokasi | Stasiun kerja lengkap memerlukan arsitektur keselamatan yang berbeda | Evaluasi selungkup, interlock, akses terkendali, dan pengaman lain berdasarkan penilaian risiko sistem lengkap; selungkup saja tidak menetapkan Kelas 1 |
Hasil pengujian karena itu harus lebih dari sekadar sampel yang ditandai. Catat hasil tanda yang diterima, keadaan material dan permukaan, jendela proses, waktu penandaan, kondisi fixture/posisi, metode inspeksi, serta persyaratan data atau keselamatan apa pun. Temuan tersebut menjadi dasar bagi spesifikasi akhir mesin dan stasiun.
FAQ
Pertanyaan Umum Tentang Penandaan VIN dan Sasis
Dapatkah VIN ditandai dengan laser?
Ya. Penandaan VIN dan sasis adalah aplikasi laser yang sudah mapan untuk rel rangka, komponen struktural, area bodi, dan pelat nama. Pertanyaan praktisnya bukanlah apakah laser dapat menandai, melainkan apakah persyaratan kedalaman, karakter, dan ketahanan terhadap pengubahan Anda dapat dicapai pada material dan geometri rangka Anda — yang dikonfirmasi pada komponen nyata.
Seberapa dalam penandaan VIN perlu dibuat?
Tidak ada satu nilai kedalaman tunggal yang berlaku untuk setiap program VIN. Jika regulasi yang berlaku atau spesifikasi OEM/pelanggan menetapkan kedalaman minimum, gunakan itu sebagai kriteria penerimaan. Jika tidak, tetapkan hasil kepermanenan atau ketahanan terhadap pengubahan yang disyaratkan dan konfirmasikan pada komponen yang sebenarnya. Kedalaman yang dapat dicapai tetap bergantung pada material, kondisi permukaan, dan strategi energi laser.
Laser apa yang digunakan untuk penandaan VIN secara dalam?
Laser serat pada ~1064 nm adalah titik awal yang umum untuk tanda yang lebih dalam pada baja rangka dan paduan; serat MOPA menawarkan kontrol pulsa dan frekuensi yang lebih luas untuk pengelolaan kedalaman dan panas. Pilihan akhir bergantung pada material, kondisi permukaan, dan kebutuhan kedalaman Anda, serta harus divalidasi pada sampel komponen.
Apakah material rangka memengaruhi hasil?
Ya. Grade material, lapisan, kerak, minyak, dan kondisi permukaan dapat mengubah kedalaman yang dapat dicapai, kualitas tepi, kontras, dan efek panas. Tinjau hal yang relevan panduan material dan validasi proses akhir pada komponen rangka yang sebenarnya.
Apakah saya perlu mengirim komponen untuk pengujian?
Untuk proyek produksi VIN/sasis, pengujian komponen nyata sangat disarankan karena kedalaman atau keawetan, keterbacaan, efek panas, dan waktu siklus bergantung pada material, permukaan, dan geometri aktual. Kirimkan informasi material/permukaan, ukuran karakter yang dibutuhkan, kriteria kedalaman atau ketahanan terhadap manipulasi yang ditentukan (jika ada), dan laju produksi yang direncanakan.
Bagaimana cara saya meminta penawaran untuk aplikasi saya?
Untuk peralatan standar dengan spesifikasi yang jelas, gunakan Minta Penawaran. Untuk proyek non-standar, otomatis, visi, atau integrasi data, gunakan Permintaan OEM & Custom. Untuk pertanyaan teknis umum atau purnajual, gunakan Hubungi Kami.
Langkah Selanjutnya
Mulai Proyek Penandaan VIN dan Sasis Anda
Tentukan persyaratan VIN yang berlaku, material rangka dan kondisi permukaan, hasil target, lokasi penandaan, laju produksi, metode pemosisian, sumber data, dan kebutuhan verifikasi. Kemudian uji part nyata dan gunakan hasil yang disetujui, waktu siklus, serta temuan produksi untuk menentukan konfigurasi akhir laser, fixture, stasiun, data, ekstraksi, dan keselamatan.
Agar pembuatan penawaran harga lebih cepat, siapkan: material dan permukaan · foto atau gambar produk · konten dan ukuran penandaan · lokasi penandaan · keawetan yang diperlukan dan kedalaman yang ditentukan (jika ada) · regulasi VIN yang berlaku atau spesifikasi OEM/pelanggan · waktu penandaan (sebelum/sesudah pengecatan) · laju produksi · kebutuhan otomatisasi atau data · tegangan dan tujuan · jumlah sampel.