
Penandaan Laser Charger dan Adaptor Daya
Penandaan pelat nama, sertifikasi, dan ketertelusuran untuk housing charger dan adaptor daya — informasi rating, nomor model dan seri, kode tanggal, serta tanda merek yang dihasilkan tanpa tinta, pad, atau bahan habis pakai penandaan lainnya.
Halaman ini membahas tampilan tugas industri untuk memilih mesin laser marking charger: mengapa produk-produk ini ditandai, apa yang ditandai, kondisi material dan permukaan mana yang mengendalikan hasilnya, hasil apa yang harus ditargetkan, bagaimana housing harus diposisikan, arah laser mana yang harus diuji terlebih dahulu, apa yang bisa gagal dalam produksi, dan bagaimana hasil uji sampel menentukan konfigurasi akhir mesin.
Sekilas tentang Laser Marking Charger dan Adaptor Daya
Ya — laser marking adalah metode yang mapan untuk menambahkan identifikasi tahan lama pada housing charger dan adaptor daya. Dalam manufaktur produk daya, housing plastik dan aluminium dapat memuat informasi rating, simbol sertifikasi dan peringatan, tanda merek, nomor model, nomor seri, serta kode tanggal atau lot. Kontras dan tampilan yang dapat dicapai bergantung pada material, warna, dan hasil akhir permukaan yang sebenarnya. Pertanyaan praktisnya bukanlah apakah housing charger dapat ditandai, melainkan apa yang harus ditandai, hasil seperti apa yang dapat diterima, variabel material dan geometri mana yang mengendalikan hasil tersebut, bagaimana part akan diposisikan dalam produksi, dan arah laser mana yang harus diuji menggunakan sampel terlebih dahulu.
Perilaku material — mengapa grade ABS dan polikarbonat, housing hitam dan putih, serta permukaan berlapis atau dianodisasi merespons secara berbeda — dibahas di halaman material khusus yang ditautkan di berbagai bagian, bukan di halaman ini. Jika pertanyaan Anda adalah tentang Penandaan PCB atau penandaan kabel dan kawat di dalam atau di samping pengisi daya, itu adalah halaman aplikasi terpisah di bawah bagian yang sama Elektronik & Kelistrikan bagian.
Mengapa Pengisi Daya dan Adaptor Daya Ditandai?
Pekerjaan penandaan bukan hanya branding kosmetik. Biasanya ini menggabungkan identifikasi produk, informasi terkait rating atau kepatuhan, dan ketertelusuran produksi — dengan isi wajib yang tepat ditentukan oleh desain produk dan persyaratan pasar atau sertifikasi yang berlaku.
Informasi dan identifikasi produk
Selubung pengisi daya dan adaptor biasanya memerlukan informasi model yang terlihat, rating kelistrikan, peringatan, simbol sertifikasi, dan identifikasi merek. Proses laser dapat dievaluasi sebagai cara untuk membuat konten ini tanpa mengandalkan lapisan tinta yang diaplikasikan pada permukaan, sementara kata-kata, simbol, dan metode penandaan yang disyaratkan tetap tunduk pada persyaratan produk dan pasar yang berlaku.
Ketertelusuran dan verifikasi
Nomor seri, kode tanggal atau lot, dan simbol yang dapat dibaca mesin dapat menghubungkan unit individual dengan catatan produksi, kualitas, atau verifikasi. Ketika konten berubah per unit, tugas penandaan juga menjadi masalah penanganan data dan verifikasi: nilai yang benar harus mencapai mesin penanda, ditempatkan di zona yang benar dan, jika diperlukan, dibaca kembali sebelum komponen dirilis.
Apa yang Biasanya Ditandai dengan Laser pada Pengisi Daya dan Adaptor Daya
Setelah tujuan penandaan jelas, tentukan bagian fisik dan konten yang tepat yang perlu ditandai. Proyek pengisi daya dan adaptor umumnya melibatkan casing plastik cetak, casing aluminium, dan komponen plug atau rakitan tertentu, dengan konten tanda yang berbeda pada setiap permukaan.
Pelat rating dan info sertifikasi
Tanda yang paling mudah dikenali pada pengisi daya atau adaptor mana pun adalah pelat ratingnya — tegangan dan arus masukan, tegangan dan arus keluaran, rating daya, nomor model, serta simbol sertifikasi dan peringatan yang diperlukan untuk pasar sasaran. Pada casing plastik cetak, konten ini mungkin dicetak atau dibentuk dengan cetakan; penandaan laser menghindari ketergantungan pada lapisan tinta yang diaplikasikan pada permukaan, sementara keterbacaan dan daya tahan akhir tetap perlu diverifikasi pada casing yang sebenarnya. Apa yang harus tercantum pada pelat, dan apakah penandaan laser dapat diterima sebagai metode penandaan untuk skema sertifikasi tertentu, ditetapkan oleh badan sertifikasi dan peraturan pasar sasaran — bukan oleh proses laser.
Kode merek, model, dan ketertelusuran
Logo merek dan penandaan model ditandai pada sisi casing yang paling terlihat untuk identitas. Nomor seri, kode tanggal (umumnya format tahun-minggu), kode lot, dan simbol QR atau Data Matrix ditandai untuk ketertelusuran — dan semakin sering untuk anti-pemalsuan, di mana kode pada casing menghubungkan unit dengan catatan verifikasi. Ketika nilai kode dihasilkan per unit oleh basis data atau MES dan harus diverifikasi setelah penandaan, desain aliran data termasuk dalam solusi ketertelusuran dan integrasi data, bukan pada halaman aplikasi ini.
Bagian umum dalam cakupan
Benda kerja yang paling umum di halaman ini adalah selubung pengisi daya atau adaptor berbahan plastik cetak, selubung adaptor aluminium, dan komponen colokan yang dapat ditukar atau adaptor perjalanan tertentu. Material dan finishing selubung yang tepat tetap penting nanti dalam jalur keputusan, karena campuran ABS / PC, warna yang berbeda, aluminium tanpa lapisan, aluminium anodisasi, dan permukaan berlapis tidak menghasilkan respons penandaan yang sama.
| Famili part | Isi tanda yang umum | Lokasi tipikal |
|---|---|---|
| Selubung plastik (campuran ABS / PC) | Pelat rating, simbol sertifikasi dan peringatan, logo merek, model, nomor seri, kode tanggal, QR / Data Matrix | Permukaan utama atau permukaan bawah — harus tetap terbaca oleh pengguna akhir |
| Selubung aluminium (tanpa lapisan, dianodisasi, atau dilapisi) | Pelat rating, logo merek, model, nomor seri, kode tanggal | Pita datar pada permukaan utama atau permukaan bawah |
| Komponen steker yang dapat dipertukarkan / adaptor perjalanan | ID bagian, kode lot, tanda perakitan | Permukaan internal datar atau permukaan tepi, sesuai desain produk |
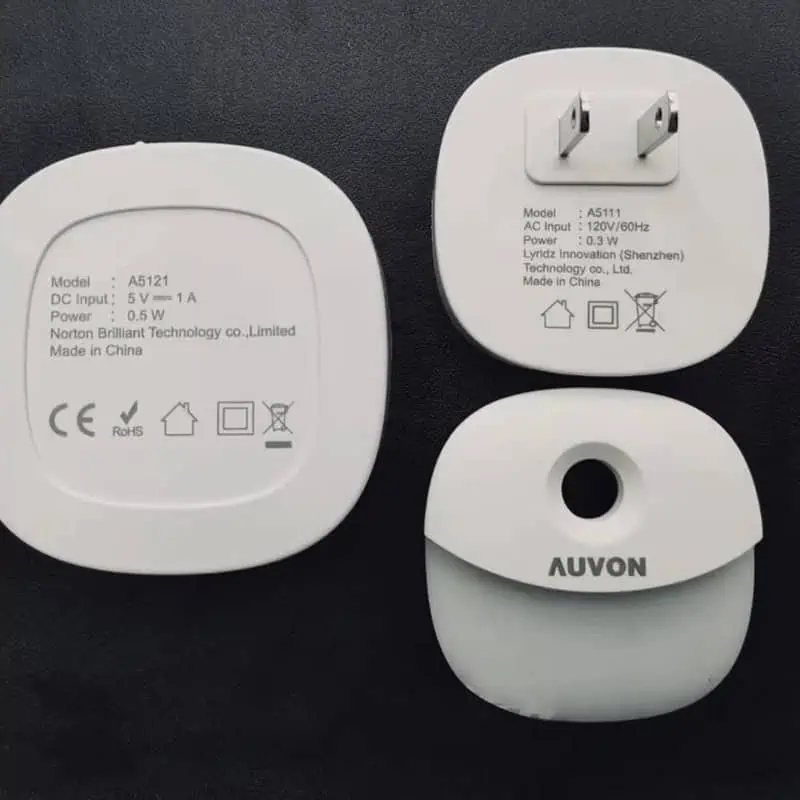
Pelat Spesifikasi dan Tanda Identifikasi pada Casing Pengisi Daya
Casing pengisi daya biasanya memuat informasi model, rating kelistrikan, simbol sertifikasi dan konten identifikasi lainnya pada permukaan yang menghadap ke luar. Penandaan laser dapat dievaluasi ketika diperlukan proses penandaan permanen tanpa bahan habis pakai.
Intisari teknik: pelat spesifikasi harus berada pada permukaan luar yang dapat dibaca — itulah aturan kerja untuk pengisi daya, kebalikan dari komponen yang ditandai di zona tersembunyi.
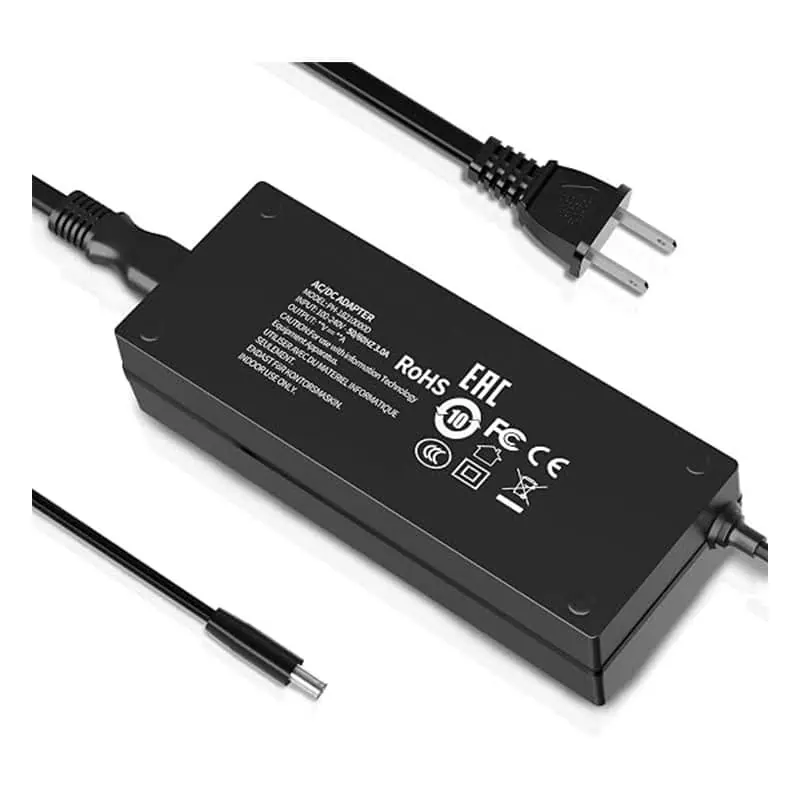
Tanda Rating dan Identifikasi pada Casing Adaptor Daya
Casing adaptor daya dapat memuat model, rating kelistrikan, simbol sertifikasi, dan informasi identifikasi lain pada permukaan luar yang rata. Kontras dan daya tahan laser akhir harus dikonfirmasi pada material dan permukaan casing yang sebenarnya.
Intisari teknik: material casing, warna, lapisan permukaan, dan kontras target semuanya memengaruhi hasil laser, sehingga adaptor yang sebenarnya harus diuji sampel sebelum proses ditetapkan final.
Apa yang Menentukan Hasil Penandaan Laser pada Pengisi Daya dan Adaptor Daya?
Nama material casing saja tidak cukup untuk memilih proses. Hasilnya dikendalikan oleh kombinasi formulasi material, warna dan finishing, ukuran dan konten marka, geometri permukaan, penyajian komponen, dan kriteria keberterimaan yang harus dipenuhi oleh marka jadi.
Material, warna, dan kondisi permukaan
ABS, polikarbonat, dan campuran tahan api dapat merespons secara berbeda meskipun komponennya terlihat serupa. Pewarna, aditif, dan tekstur permukaan dapat mengubah kontras dan jendela parameter yang dapat digunakan. Aluminium juga perlu dipisahkan berdasarkan kondisi permukaannya — polos, dianodisasi, dicat, atau dilapisi dengan cara lain — karena lapisan pada permukaan mengubah cara marka terbentuk. Oleh karena itu, casing tingkat produksi yang sebenarnya lebih berguna untuk pengujian daripada kupon datar generik.
Ukuran marka, kepadatan kode, dan area yang tersedia
Teks rating berukuran kecil, nomor seri, dan simbol QR atau Data Matrix menempatkan tuntutan yang berbeda pada pengaturan optik. Karakter terkecil, ukuran sel kode, total area penandaan, dan area solid yang tersedia pada housing semuanya memengaruhi ukuran bidang dan jendela proses yang harus dievaluasi. Ketika pemindai tetap akan membaca kode, toleransi posisi menjadi bagian dari persyaratan hasil, bukan sebagai pemikiran tambahan yang terpisah.
| Variabel | Mengapa ini mengubah hasil | Apa yang perlu dikonfirmasi untuk pengujian |
|---|---|---|
| Material housing / formulasi | Resin, campuran, dan aditif yang berbeda dapat menghasilkan kontras dan respons termal yang berbeda | Housing produksi aktual; informasi grade atau formulasi jika tersedia |
| Warna | Housing berwarna gelap, terang, dan dengan warna merek dapat memerlukan target kontras dan jendela parameter yang berbeda | Warna produksi yang representatif |
| Finishing permukaan / pelapisan | Tekstur, cat, anodisasi, atau lapisan lain mengubah cara marka terbentuk | Permukaan akhir, bukan hanya material dasar |
| Isi marka dan fitur terkecil | Teks halus dan kode padat dapat mempersempit jendela optik dan proses yang dapat digunakan | Artwork final, ukuran karakter, ukuran kode, dan area penandaan |
| Variasi geometri dan ketinggian | Kelengkungan dan variasi tinggi bagian memengaruhi fokus dan kualitas tepi | Komponen lengkap, gambar, dan geometri bidang yang ditandai |
| Pemuatan dan pemosisian | Keterulangan fixture atau penyajian memengaruhi di mana tanda itu berada | Baki, fixture, penempatan acak, atau metode penyajian inline |
| Target penerimaan | Jendela proses hanya bermakna jika batas kontras, kode, ketahanan, dan posisi telah ditentukan | Kriteria lulus / gagal untuk tanda yang sudah jadi |
Hasil Penandaan Apa yang Harus Anda Targetkan?
Sebelum memilih mesin, tentukan seperti apa tanda yang lulus. Logo yang dapat diterima secara visual, pelat rating kecil, dan kode ketertelusuran yang dapat dibaca mesin dapat memerlukan kriteria penerimaan yang berbeda bahkan pada housing yang sama.
Hasil visual dan kode
- Kontras dan keterbacaan — teks harus dapat dibaca pada warna housing sebenarnya dalam kondisi inspeksi yang dimaksudkan.
- Kualitas karakter dan tepi — teks rating kecil harus tetap cukup tajam untuk memenuhi persyaratan gambar atau merek.
- Keterbacaan kode — simbol QR atau Data Matrix harus diuji dengan pembaca atau verifikator yang dimaksudkan.
- Posisi — tanda harus tetap berada di dalam zona yang diizinkan dan dalam toleransi posisi pemindai atau kosmetik apa pun.
Hasil permukaan, fungsional, dan daya tahan
- Penampilan permukaan — hindari kondisi yang tidak dapat diterima seperti terbakar, menguning, meleleh, kekasaran, atau penghilangan coating yang tidak merata.
- Integritas selubung — proses tidak boleh menimbulkan kerusakan yang tidak dapat diterima pada dinding tipis, sambungan, port, atau zona fungsional lainnya.
- Daya tahan — tentukan pemeriksaan gosokan, usapan, kelembapan, keringat, paparan bahan pembersih, atau paparan suhu yang diperlukan untuk aplikasi tersebut.
- Konsistensi — efek yang diterima harus tetap dapat diulang di seluruh tampilan produksi yang dimaksudkan dan batch selubung yang representatif.
Ringkasan uji sampel yang berguna oleh karena itu menjelaskan hasilnya dalam istilah yang dapat diukur atau diperiksa — bukan hanya “tandai selubung pengisi daya ini,” tetapi juga isi yang diperlukan, ukuran, arah kontras, persyaratan pembacaan kode, zona tanda yang diizinkan, batas permukaan, pemeriksaan daya tahan, dan target siklus produksi.
Ke Mana Tanda Ditempatkan: Permukaan yang Dapat Dibaca vs Zona Larangan
Posisi adalah keputusan desain sama halnya dengan keputusan laser. Jika standar produk, skema sertifikasi, atau desain produk yang berlaku mengharuskan identifikasi tetap dapat diakses dari luar, informasi pelat nama atau sertifikasi yang diperlukan harus ditempatkan pada permukaan yang dapat dibaca yang ditentukan — sementara port, pin, ventilasi, dan sambungan tetap bebas.
Permukaan luar yang dapat terbaca
Untuk identifikasi bahwa standar, skema sertifikasi, atau desain produk yang berlaku mengharuskan agar tetap terbaca secara eksternal, permukaan utama atau permukaan bawah adalah target yang umum. Lokasi tepatnya harus mengikuti persyaratan penandaan dan inspeksi produk; kode ketertelusuran dapat ditempatkan di mana pun desain memungkinkan, sering kali di samping blok rating atau pada permukaan bawah dekat teks model. Pada adaptor aluminium, pita datar di sepanjang badan atau permukaan bawah biasanya menyediakan permukaan penandaan yang lebih stabil.
Zona terlarang
- Port dan pin — Kontak USB, DC, dan listrik utama adalah permukaan fungsional; penandaan di dekatnya berisiko terhadap zona konektor dan tidak memiliki tujuan keterbacaan.
- Slot dan lubang ventilasi — mengganggu berkas melintasi slot menghasilkan karakter yang terputus; tanda harus pas pada area permukaan yang padat.
- Sambungan perakitan dan garis snap — area sambungan memiliki fungsi mekanis dan keselarasan kosmetik.
- Transisi tepi melengkung — kelengkungan tajam membuat berkas tidak fokus dan mendistorsi karakter; jika satu-satunya area solid melengkung, pendekatan 3D atau bidang kecil masuk ke dalam evaluasi.
Geometri, Pencekaman, dan Pemosisian
Charger dan adaptor adalah casing kecil yang sebagian besar datar atau sedikit melengkung dan diproduksi dalam jumlah sangat besar. Persoalan geometri bukan terutama tentang keterjangkauan, melainkan tentang memposisikan banyak komponen kecil terhadap berkas sinar secara akurat dan konsisten.
Casing datar dan penandaan dengan baki
Casing berpermukaan datar di dalam baki khusus adalah kasus paling sederhana: baki memosisikan banyak unit dalam satu bidang, dan mesin menandainya dalam satu atau beberapa lintasan. Keterulangan fixture — bukan laser — biasanya yang membatasi akurasi posisi dalam penandaan pada baki, jadi desain baki dan toleransi casing perlu mendapat perhatian yang sama besarnya dengan parameter penandaan.
Casing yang sedikit melengkung
Lengkungan ringan di seluruh zona penandaan memperpendek kedalaman fokus yang dapat digunakan: karakter di tepi area melengkung bisa menjadi kurang tajam sementara bagian tengahnya tetap tajam. Apakah lengkungan tersebut masih masuk dalam toleransi fokus adalah pertanyaan pengambilan sampel dan perhitungan; jika tidak, pendekatan penandaan fokus dinamis 3D atau bidang yang lebih kecil dengan pemosisian ulang akan masuk ke dalam evaluasi.
Penempatan acak dan pemosisian visi
Ketika casing tiba dalam posisi acak — di feeder, di baki longgar, atau ditangani oleh operator — pemosisian visi menemukan lokasi setiap komponen dan mengoreksi posisi penandaan secara otomatis. Pendekatan visi dan integrasinya dengan siklus penandaan dicakup oleh solusi pemosisian visi; keluarga mesin vision CCD adalah arah produk yang sesuai.
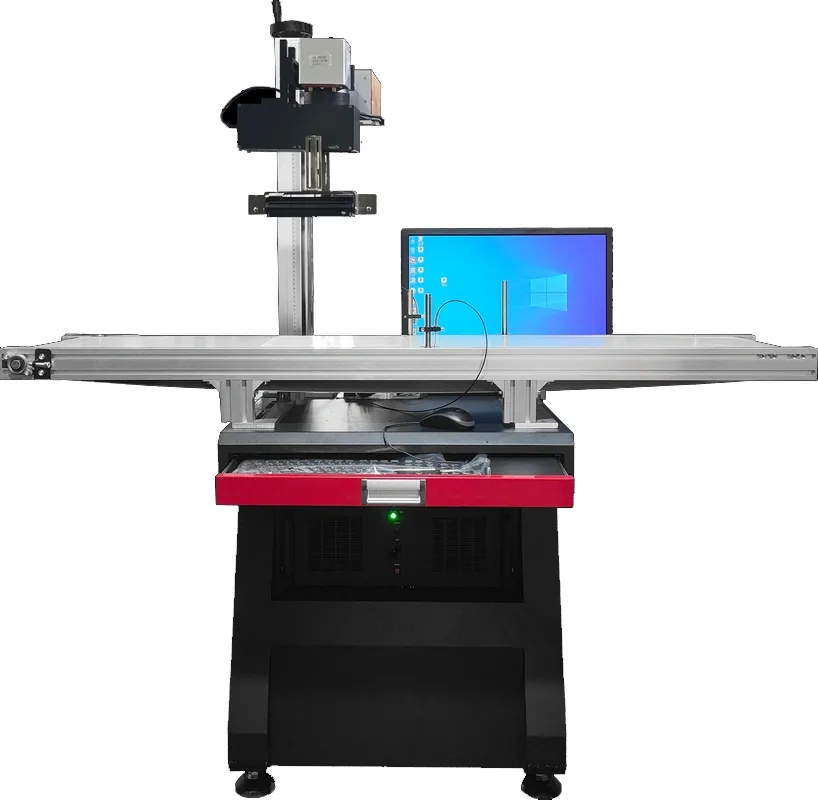
Penandaan berpandu visi dapat mengurangi ketergantungan pada fixture pemosisian X/Y presisi ketika tinggi part, penyajian, dan fokus tetap terkendali. Kamera menemukan lokasi setiap casing dan mengoreksi posisi serta rotasi di dalam bidang sebelum laser menembak ke titik yang dituju. Ini berguna untuk penandaan pengisi daya yang fleksibel atau part campuran ketika posisi tray tidak dapat diulang, dan untuk kode berseri yang harus tetap berada dalam toleransi posisi pembaca. Visi sendiri tidak mengoreksi tinggi, fokus, atau kestabilan part yang tidak terkendali.
Intisari teknik: visi dapat mengompensasi posisi dan rotasi X/Y, tetapi stasiun kerja tetap harus mengendalikan tinggi part, fokus, dan kestabilan. Gunakan visi ketika penempatan lateral tidak dapat diulang; jangan menganggapnya sebagai pengganti untuk setiap persyaratan fixture.
| Geometri part | Fikstur tipikal | Arah konfigurasi |
|---|---|---|
| Permukaan casing datar, kepadatan tinggi | Tray multi-rongga khusus | Mesin desktop standar atau mesin split, batch tray |
| Permukaan sedikit melengkung | Tray atau dudukan yang menyajikan bidang singgung | Pemeriksaan kedalaman fokus pada sampel; 3D jika kurva melebihi toleransi |
| Hanya permukaan bawah (pelat rating) | Balikkan fixture atau penyajian dua stasiun | Baki pengindeksan / penyetelan kedua |
| Penempatan acak | Pemosisian terpandu visi | Mesin CCD visi / solusi visi |
Arah Laser Mana yang Harus Dievaluasi Terlebih Dahulu
Housing charger terbagi dengan jelas berdasarkan material, sehingga arah awal mengikuti housing yang Anda tandai — dan pilihan akhir bergantung pada warna housing, kontras target, dan hasil sampel.
Housing plastik: ABS dan PC
Untuk housing ABS dan polikarbonat cetakan, Laser UV Untuk casing ABS dan polikarbonat yang dicetak, laser UV (sekitar 355 nm) sering menjadi arah pertama untuk dievaluasi: panjang gelombang pendek dan masukan panas rendah mendukung teks yang halus dan bersih pada plastik gelap maupun terang dengan risiko lebih rendah timbulnya bekas bakar pada dinding tipis. Laser serat (1064 nm) juga dapat menandai beberapa formulasi plastik, tetapi hasilnya spesifik terhadap resin dan warna — aditif penghambat api, pewarna, dan tekstur permukaan semuanya mengubah hasil, sehingga kontras yang realistis termasuk dalam halaman material plastik, halaman material plastik bukan sebagai aturan umum di sini.
Casing aluminium
Untuk casing adaptor aluminium, Laser serat Q-switched laser serat Q-switched (sekitar 1064 nm) sering menjadi arah pertama untuk dievaluasi. Kontras dan tampilan akhir pada aluminium telanjang bergantung pada paduan, kondisi permukaan, dan jendela parameter, sehingga tanda yang sebenarnya harus dikonfirmasi pada sampel casing. Casing beranodisasi dan berlapis berperilaku berbeda — lapisan tersebut mengubah cara tanda terbentuk — dan kasus-kasus itu dibahas pada aluminium anodisasi dan permukaan berlapis halaman material aluminium anodisasi dan permukaan berlapis.
Ketika tujuan kontras mengubah pilihan
Jika tujuannya adalah marka terang pada casing gelap, marka gelap pada casing terang, atau efek penghilangan lapisan, arah dan jendela parameternya dapat berubah. Target ini spesifik terhadap material dan warna, dan cara yang tepat untuk menentukannya adalah uji sampel pada casing yang sebenarnya — bukan aturan umum.
| Material / permukaan casing | Arah awal | Halaman material untuk detail |
|---|---|---|
| Casing ABS / PC, gelap atau terang | UV (355 nm) sering menjadi yang pertama | ABS / Polikarbonat |
| Campuran plastik tahan api | UV sering menjadi pilihan pertama; spesifik per resin | Plastik & Polimer |
| Casing aluminium polos | Fiber Q-switched (1064 nm) | Aluminium |
| Casing aluminium anodisasi | Fiber / MOPA, spesifik per lapisan | Aluminium Anodisasi |
| Casing plastik berlapis | Evaluasi penghilangan lapisan atau perubahan kontras pada sampel | Plastik Berlapis |
| Casing aluminium dicat atau berlapis | Evaluasi fiber untuk penghilangan lapisan atau spesifik lapisan pada sampel | Logam Dicat |
Apa kegagalan umum dalam penandaan charger dan adaptor yang harus ditangkap oleh uji sampel?
Uji sampel paling berguna jika dirancang untuk mengungkap mode kegagalan sebelum stasiun kerja difinalisasi. Masalahnya bukan hanya apakah satu sampel dapat ditandai, tetapi apakah hasilnya tetap terbaca, diposisikan dengan benar, dan aman untuk produksi di seluruh bagian yang dituju dan jendela proses.
| Mode kegagalan | Faktor pemicu umum yang perlu diselidiki | Apa yang harus ditentukan oleh pengujian |
|---|---|---|
| Kontras lemah atau tidak konsisten | Formulasi housing, warna, aditif, pelapisan, atau jendela parameter | Apakah arah laser dan jendela parameter saat ini sesuai pada housing sebenarnya |
| Plastik menguning, terbakar, meleleh, atau menjadi kasar | Beban termal berlebihan untuk housing dan efek target | Apakah jendela proses dengan panas lebih rendah atau arah laser yang berbeda perlu dievaluasi |
| Teks kecil menjadi kabur atau terdistorsi | Ukuran fitur, fokus, pemilihan bidang, kelengkungan atau variasi ketinggian | Apakah optik, ukuran bidang, pemasangan fixture, atau kontrol fokus 3D perlu diubah |
| Pembacaan QR / Data Matrix tidak konsisten | Kontras, ukuran simbol, tekstur permukaan, fokus, atau variasi posisi | Apakah ukuran kode, pengaturan proses, fixture, atau pemosisian visi perlu disesuaikan |
| Posisi penandaan bergeser di antara part | Toleransi baki, keterulangan fixture, atau penempatan acak | Apakah fixture khusus, penyajian yang lebih baik, atau visi CCD layak diterapkan |
| Penandaan pada lapisan akhir tidak merata | Jenis lapisan, ketebalan, atau variasi permukaan | Apakah permukaan produksi akhir memerlukan jendela proses terpisah |
| Tampilan lolos tetapi daya tahan gagal | Parameter dioptimalkan hanya untuk efek visual | Apakah proses tersebut masih lulus uji gosok, usap, atau lingkungan yang disyaratkan |
| Hasil berubah antar batch produksi | Variasi pada resin, pigmen, paket aditif, atau hasil akhir permukaan | Apakah penerimaan harus mencakup batch produksi yang representatif sebelum dirilis |
Throughput, Produksi Batch, dan Integrasi Lini
Untuk penandaan charger dan adaptor dalam produksi, pertanyaan yang berguna bukan hanya apakah satu housing dapat ditandai, tetapi apakah siklus lengkapnya dapat memenuhi waktu takt yang disyaratkan dengan pemosisian, verifikasi, dan penanganan data yang dapat diulang. Metode produksi yang tepat bergantung pada target laju yang terukur dan cara komponen diumpankan ke stasiun.
Apa saja yang membentuk siklus lengkap
Siklus penandaan lengkap terdiri dari pemuatan, pemosisian, penandaan, verifikasi, dan pembongkaran — waktu pemindaian laser hanyalah salah satu bagiannya. Untuk housing yang diumpankan dengan baki, pemuatan dan pemosisian sering mendominasi siklus; untuk penandaan inline, kecepatan konveyor dan sinkronisasi encoder menentukan lajunya. Inilah sebabnya pemindaian yang lebih cepat saja tidak menjamin lini yang lebih cepat: siklus praktisnya harus diukur pada konfigurasi nyata.
Opsi tray, inline, dan otomatis
Penandaan batch berbasis tray dengan pemuatan manual atau semi-otomatis adalah titik awal yang umum ketika komponen dapat disajikan pada posisi yang dapat diulang. Penandaan inline atau flying dan sel pemuatan otomatis masuk ke dalam evaluasi ketika waktu takt yang dibutuhkan, metode penanganan komponen, atau arsitektur lini membuat produksi stop-and-load menjadi tidak efisien. Ini adalah topik tingkat solusi yang dibahas oleh solusi flying dan online serta solusi sel penandaan otomatis, dengan keluarga mesin penandaan laser flying sebagai salah satu arah produk.
Alur data, verifikasi, dan penolakan
Ketika nomor seri, kode tanggal, atau nilai QR / Data Matrix berubah per unit, alur kerja produksi harus menetapkan lebih dari sekadar pemicu laser. Proyek harus mengidentifikasi dari mana data berasal, bagaimana catatan yang benar dikaitkan dengan housing yang disajikan, apakah kode yang ditandai dibaca kembali, dan apa yang terjadi ketika verifikasi gagal. Alur yang praktis adalah muat / identifikasi → posisikan → terima atau hasilkan data penandaan → tandai → verifikasi → lepaskan komponen OK atau arahkan komponen NOK ke tindakan reject / rework yang ditetapkan. Jika catatan ketertelusuran harus disimpan atau dipertukarkan dengan basis data atau MES, antarmuka tersebut merupakan bagian dari konfigurasi stasiun kerja, bukan tambahan yang dipikirkan belakangan; solusi ketertelusuran dan integrasi data membahas lapisan sistem tersebut secara lebih rinci.
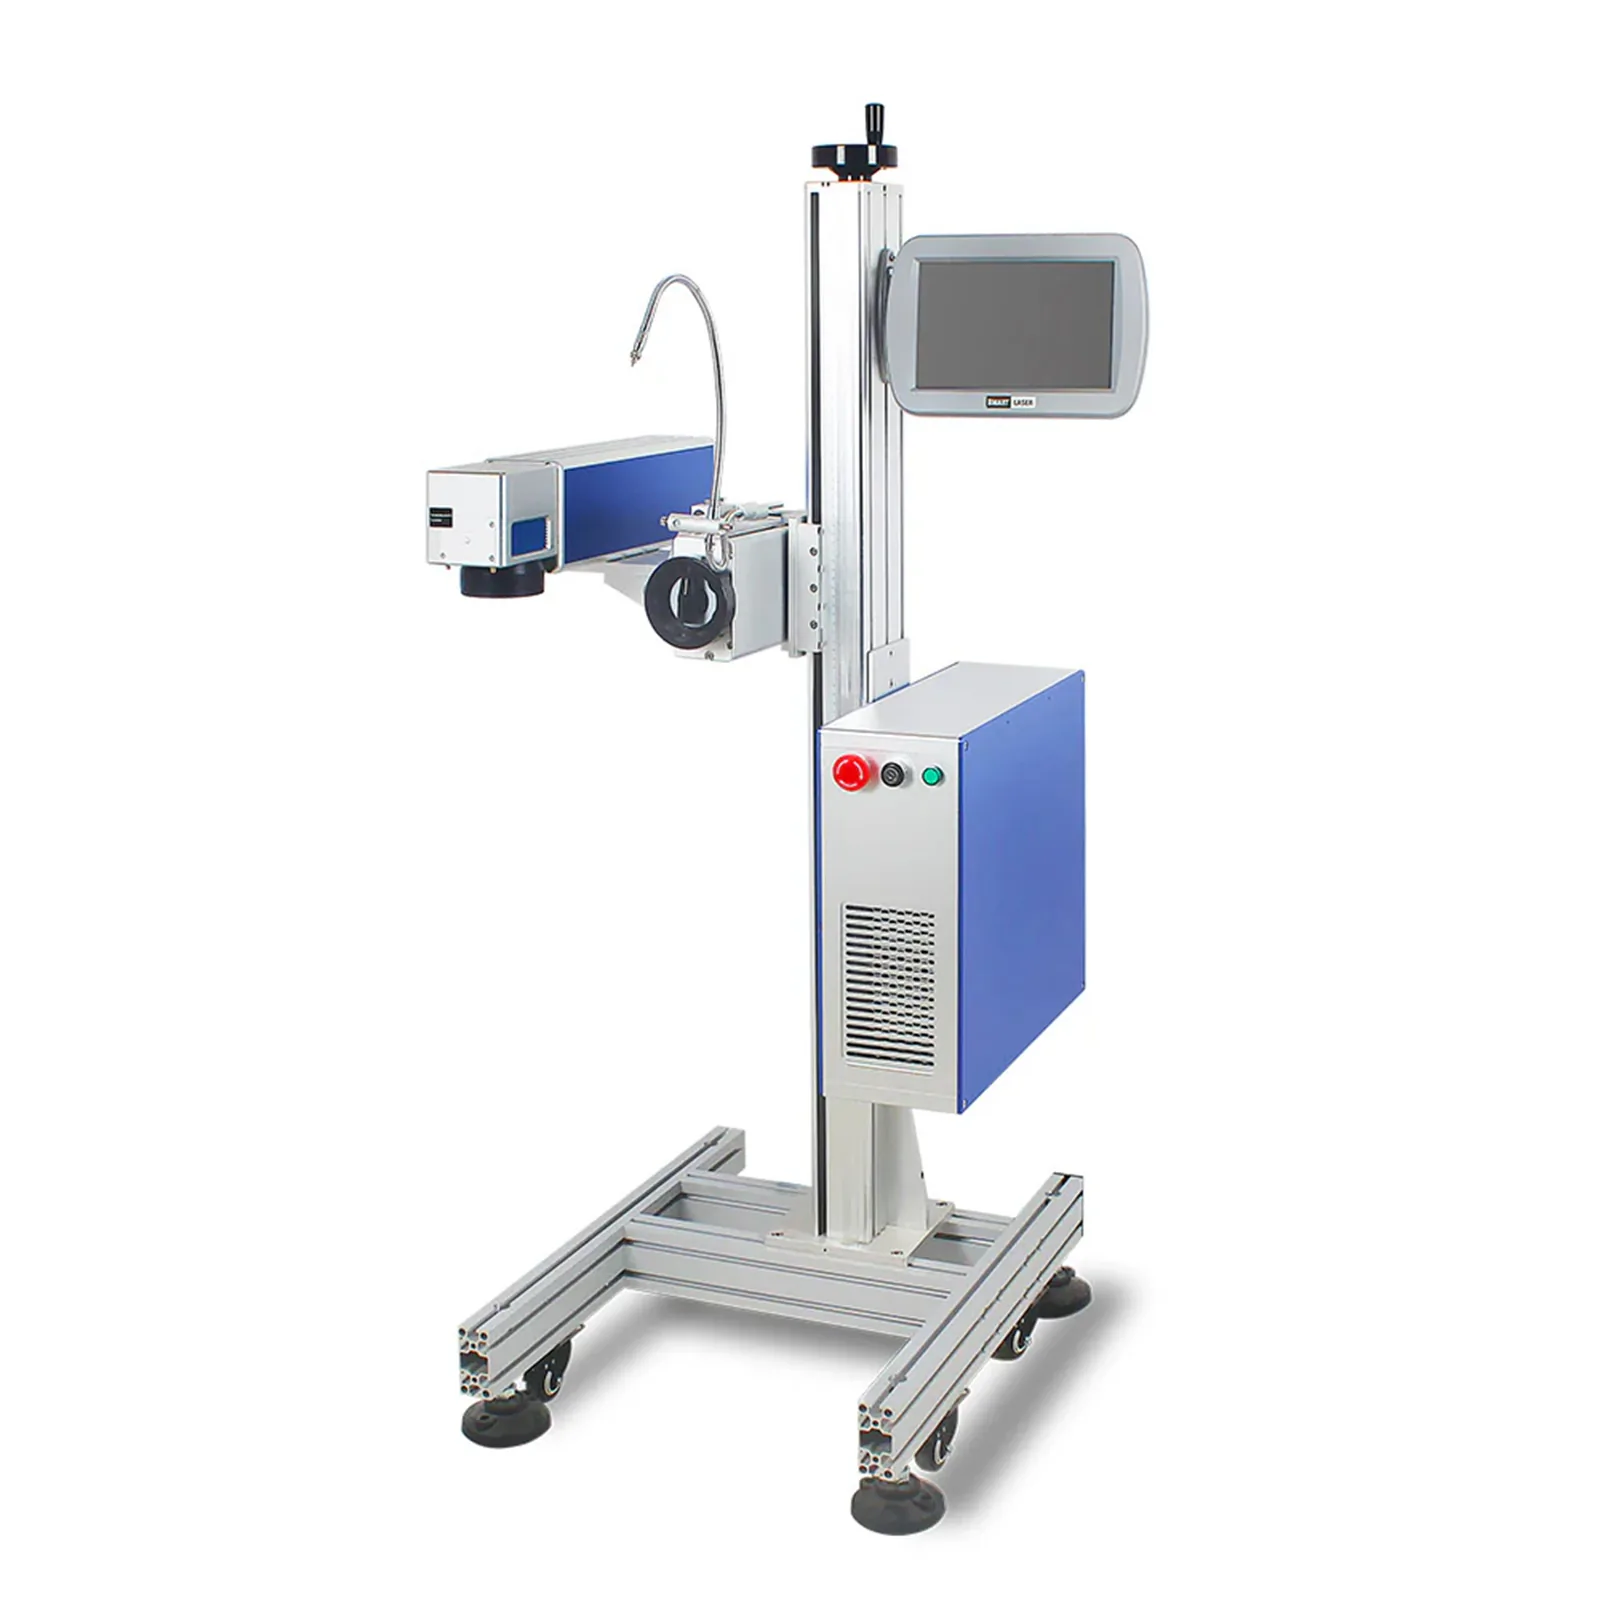
Dalam penandaan flying atau online, casing bergerak terus-menerus di bawah berkas sinar dan tanda ditulis sambil bergerak, disinkronkan dengan gerakan konveyor. Ini dapat menghilangkan langkah berhenti-dan-muat dari siklus, tetapi ini hanya arah yang lebih baik ketika waktu takt yang dibutuhkan, jendela penandaan, jarak antarkomponen, dan metode pemosisian mendukung penandaan kontinu. Integrasinya adalah evaluasi tingkat proyek, bukan pilihan yang siap pakai.
Intisari teknik: bandingkan opsi tray, inline, dan otomatis dengan siklus lengkap yang terukur — pemuatan, pemosisian, penandaan, verifikasi, dan pembongkaran — bukan hanya kecepatan pemindaian.
Ketahanan, Validasi, dan Penerimaan
Tanda pada casing pengisi daya harus bertahan terhadap penggunaan nyata: penancapan dan pencabutan colokan harian, gesekan di dalam tas dan kantong, keringat dan kelembapan, bahan pembersih, serta panas di sekitar casing selama pengoperasian. Apakah suatu tanda dapat bertahan bergantung pada material casing, warna, dan parameter laser — sehingga validasi dilakukan berdasarkan sampel, bukan diasumsikan.
Abrasi, keringat, bahan pembersih, dan suhu
Pemeriksaan ketahanan umum untuk tanda pada pengisi daya dan adaptor mencakup pengujian gosok dan abrasi pada permukaan yang ditandai, paparan keringat dan kelembapan, pengelapan dengan bahan pembersih atau alkohol, serta siklus suhu di sekitar rentang operasi casing. Integritas casing juga menjadi bagian dari peninjauan: tanda tidak boleh menipiskan atau melemahkan dinding tahan api melampaui batas desain produk, yang menjadi alasan tambahan mengapa casing berdinding tipis ditandai dengan jendela parameter panas rendah pada komponen sebenarnya, bukan pada kupon datar.
Pengujian sampel: apa yang perlu disiapkan dan apa yang diverifikasi
Pengujian sampel adalah cara praktis untuk mengonfirmasi kontras, keterbacaan kode, posisi tanda, dan ketahanan pada casing yang sebenarnya. Zhuorui Laser menyediakan penandaan sampel, penyiapan parameter, dan peninjauan proses sebagai bagian dari layanan standar pabrik — casing asli dan spesifikasi tanda yang jelas menghasilkan jawaban yang jauh lebih berguna daripada deskripsi verbal. Untuk uji sampel, kirimkan sampel casing atau material, gambar atau foto, konten dan ukuran tanda yang diperlukan, efek target, metode pemuatan atau penyajian komponen yang dimaksudkan, laju produksi dan volume yang diharapkan, serta persyaratan data variabel atau verifikasi pemindai.
Dimensi penerimaan
| Dimensi | Apa yang diperiksa |
|---|---|
| Kontras dan keterbacaan | Teks rating terbaca di bawah pencahayaan yang ditentukan, pada warna casing yang sebenarnya |
| Ukuran karakter dan kode | Memenuhi batas minimum gambar atau spesifikasi kode |
| Keterbacaan kode | Pembacaan ulang dengan pemindai atau verifier yang dimaksud |
| Akurasi posisi | Posisi tanda dapat diulang dalam toleransi pembaca |
| Abrasi / gosok | Uji gosok sesuai persyaratan merek atau pelanggan |
| Pelarut / keringat / suhu | Uji pemaparan yang ditentukan oleh aplikasi |
| Integritas selubung | Tidak ada pelemahan pada dinding tipis atau bagian tahan api yang melebihi batas desain |
| Alur data / verifikasi | Data variabel yang benar mencapai marka; respons pembaca atau pemverifikasi yang dituju dan penanganan NOK dikonfirmasi bila diperlukan |
| Waktu siklus | Diukur pada pengaturan nyata, termasuk pemuatan, pemosisian, penandaan, verifikasi, dan pembongkaran |
Kriteria penerimaan itu sendiri ditetapkan oleh pelanggan atau pemilik merek — peran Zhuorui Laser adalah menyiapkan dan menguji berdasarkan kriteria tersebut, bukan menciptakannya. Pengendalian mutu dan kapabilitas pengujian pabrik dijelaskan pada halaman pengendalian mutu dan kapabilitas pengujian. halaman pengendalian mutu dan kemampuan pengujian.
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Uji sampel harus diakhiri dengan keputusan konfigurasi, bukan hanya kesimpulan “penandaan berhasil”. Jendela proses yang diterima, geometri komponen, toleransi pemosisian, waktu takt, dan persyaratan verifikasi secara bersama-sama menentukan sumber laser, optik, fixture, dan tingkat otomasi yang dibutuhkan mesin produksi.
| Temuan uji sampel / produksi | Keputusan konfigurasi yang diinformasikannya |
|---|---|
| Penandaan terbaik yang dapat diterima memerlukan UV, fiber Q-switched, atau jalur lain yang terverifikasi | Jenis sumber laser dan jendela proses yang akan dibawa ke uji coba produksi |
| Teks / kode terkecil dan area penandaan total telah dikonfirmasi | Arah lensa dan bidang penandaan, menyeimbangkan bidang yang dapat digunakan dengan kualitas fitur |
| Variasi kelengkungan atau ketinggian tetap berada di dalam / melampaui toleransi fokus | Pengaturan 2D standar dengan penyajian terkontrol, atau evaluasi fokus dinamis 3D |
| Posisi penandaan yang diperlukan tidak dapat diulang dengan metode pemuatan saat ini | Fixture khusus, baki multi-rongga, penyajian dengan pengindeksan, atau pemosisian visi CCD |
| Siklus lengkap terukur tidak memenuhi waktu takt yang disyaratkan | Kepadatan baki, pengindeksan, pemuatan otomatis, evaluasi inline / flying, atau tinjauan otomasi berbasis proyek |
| Data serial atau kode berubah per unit | Perangkat lunak penandaan plus antarmuka database / MES atau antarmuka data lain yang diperlukan |
| Pembacaan ulang merupakan bagian dari penerimaan | Integrasi pemindai atau verifier dengan logika penanganan OK / NOK yang diperlukan |
| Material atau proses menimbulkan persyaratan keselamatan / pengendalian asap | Tinjauan selubung mesin dan interlock serta, jika material atau prosesnya memerlukannya, ekstraksi asap atau ventilasi yang sesuai |
Oleh karena itu, mesin final dipilih berdasarkan hasil pengujian gabungan. Tanda yang berhasil pada satu casing hanya menjawab pertanyaan kelayakan proses; rilis produksi juga memerlukan konfigurasi terpilih untuk mengulang hasil yang diterima pada posisi dan waktu siklus yang disyaratkan dengan alur pemuatan, data, dan verifikasi yang dimaksudkan.
Pertanyaan yang Sering Diajukan
Dapatkah penandaan laser menggantikan cetak tinta atau pad printing pada housing charger?
Bagi banyak pabrik, ya — itulah alasan umum aplikasi ini dievaluasi. Penandaan laser menghindari ketergantungan pada lapisan tinta yang diaplikasikan ke permukaan dan menghilangkan tinta, pad, serta bahan habis pakai penandaan terkait dari proses. Apakah hasil laser memenuhi kriteria keterbacaan, tampilan, dan daya tahan yang disyaratkan tetap harus dikonfirmasi pada casing sebenarnya melalui uji sampel.
Mengapa kontras penandaan berbeda antara housing charger hitam dan putih?
Karena plastik merespons laser secara berbeda: pada banyak casing hitam, tanda tampak sebagai kontras terang atau abu-abu, sedangkan pada casing putih atau terang, tanda tampak gelap. Grade resin, aditif penghambat api, dan pewarna semuanya mengubah hasilnya. Mekanismenya dijelaskan di halaman khusus material plastik halaman material plastik, dan hasil spesifik untuk casing Anda merupakan pertanyaan yang harus dijawab melalui uji sampel.
Dapatkah tanda sertifikasi dan pelat rating ditandai dengan laser?
Penandaan laser dapat dievaluasi untuk simbol dan teks yang muncul pada pelat rating. Apa yang harus tercantum pada pelat tersebut, dan apakah pelat yang ditandai laser alih-alih pelat yang dibentuk atau dicetak dapat diterima berdasarkan skema sertifikasi atau regulasi pasar tertentu, ditentukan oleh badan sertifikasi dan regulasi — konfirmasikan hal itu dengan fungsi kepatuhan Anda sebelum menjalankan prosesnya.
Apakah housing charger yang melengkung memerlukan fixture khusus atau penandaan 3D?
Kelengkungan ringan terlebih dahulu diperiksa terhadap kedalaman fokus: jika zona penandaan muat dalam toleransi fokus, penandaan standar dapat dilakukan dengan baki atau dudukan yang menyajikan bidang singgung. Jika lengkungan melebihi toleransi, pendekatan fokus dinamis 3D atau bidang yang lebih kecil dengan pemosisian ulang masuk ke dalam evaluasi.
Dapatkah tanda tersebut bertahan terhadap gesekan sehari-hari, keringat, dan bahan pembersih?
Hal ini bergantung pada material casing, warna, dan parameter laser — inilah yang diverifikasi oleh uji sampel. Uji gosok, paparan keringat dan kelembapan, pengelapan dengan alkohol atau agen pembersih, dan siklus suhu adalah pemeriksaan yang umum, dan kriteria penerimaan ditentukan oleh pelanggan atau pemilik merek.
Dapatkah penandaan diintegrasikan ke jalur perakitan charger bervolume tinggi?
Ya. Penandaan batch dengan pengumpanan baki adalah titik awal yang umum ketika komponen dapat diposisikan secara berulang. Penandaan inline atau flying dan pemuatan otomatis dievaluasi ketika waktu takt yang diperlukan, penanganan komponen, dan tata letak lini membuat penyajian kontinu atau otomatis layak dilakukan. Kelayakan integrasi — waktu siklus, pemosisian, dan antarmuka data — ditinjau sebagai proyek, dan halaman solusi yang relevan menjelaskan pendekatannya.
Uji Sampel atau Penawaran
Cara tercepat untuk memastikan apa yang dapat dicapai pada casing charger atau adaptor Anda adalah uji sampel pada material, warna, dan permukaan akhir yang sebenarnya. Kirimkan sampel casing atau material, gambar atau foto, konten dan ukuran tanda, efek yang diinginkan serta kriteria penerimaan, metode pemuatan yang direncanakan, laju produksi, dan persyaratan data variabel atau verifikasi pemindai. Hasil pengujian kemudian dapat digunakan untuk menentukan arah laser, optik, kebutuhan fixture atau visi, metode produksi, dan konfigurasi verifikasi.
Untuk setiap stasiun kerja penandaan charger atau adaptor, tinjauan peralatan mencakup kontrol keselamatan laser untuk konfigurasi mesin tertentu — opsi selungkup dan interlock sangat relevan ketika stasiun beroperasi tanpa pengawasan di area produksi bervolume tinggi.