
材料の実現可能性とリスクガイド
ガラス繊維複合材へのレーザーマーキング
ガラス繊維は層状の複合材であり、単一のレーザー応答ではありません。樹脂化学、ガラス強化材、ゲルコートまたは塗装、表面色、積層構成が、マークが有用なコントラストを生じさせるか、それとも繊維を露出させ、粉塵を発生させ、熱損傷を残すかを左右します。.
簡単な回答
ガラス繊維複合材にレーザーマーキングは可能ですか?
多くの場合、スクリーニングは可能ですが、許容できる結果は実際の完成積層品に依存します。ビームは樹脂を変化させつつガラス繊維を目視できる状態に残すこともあれば、強化材に達することなくゲルコート上にコントラストを生じさせることもあります。したがって、同じ商標名でも異なるコントラスト、テクスチャ、粉塵、熱影響の結果を生じ得ます。.
一般的な「ファイバーグラス」というラベルではなく、最終部品から始めます。樹脂ファミリー、ガラス含有率またはファブリック、ゲルコート/塗料、色、厚さ、硬化状態、目標マークを記録します。その後、生産機を選定する前に、代表的な試験片で光源とパラメータを比較します。.
材料構成
ファイバーグラスにおけるレーザーマーキング結果を決定するものは何か?
結果は、樹脂マトリックス、ガラス強化材、そしてレーザーが実際に到達する表面層によって左右されます。レーザー方式を比較する前にこれらの変数を特定してください。同じ見かけの表面色でも、積層構成が異なれば、コントラスト、破片、損傷が大きく異なる結果を生じ得るからです。.
樹脂マトリックス
ポリエステル、エポキシ、ビニルエステル、および充填系は、暗化、明化、アブレーション、炭化、または残留物の残し方が異なる場合があります。硬化、顔料、充填剤の添加量はプロセスウィンドウを変化させます。.
ガラス強化材
織物、チョップドストランドマット、ロービングは、それぞれ異なる表面テクスチャと繊維配向を生み出します。樹脂を除去すると、読み取り可能なマークが得られる前に繊維が露出することがあります。.
繊維リスクを確認ゲルコート、塗料、または表皮
顔料着色またはコーティングされた表面がコントラストを担うことができますが、密着性、厚さ、硬化、および後工程の洗浄が、マークが許容可能な状態にとどまるかどうかを決めます。.
目標結果を確認代表的な製品とマーキングの理由
ガラス繊維部品はどこで使用され、なぜマーキングされるのか?
ガラス繊維強化部品は、軽量性、耐食性、電気絶縁性、または成形複合材構造が有用な場所で使用されます。マーキング要件は通常、材料そのものではなく、識別、トレーサビリティ、組立管理、検査、または保守から生じます。.
電気・産業用ハウジング
筐体、カバー、および成形ハウジング
- 部品識別とリビジョン管理。.
- シリアルまたはバッチのトレーサビリティ。.
- 警告、サービスまたは検査の識別。.
- 粘着ラベルが望ましくない、または維持が難しい場所で使用する耐久性のあるラベル。.
パネルおよび構造用複合部品
FRPパネル、カバー、プロファイル、成形構造物
- 組立位置または組合せ部品の識別。.
- 製造ロットおよび工程の追跡。.
- 保守、点検、または交換の参照情報。.
- 仕上げが許す場合のブランディングまたは恒久的な製品識別。.
マーク内容
ファイバーグラス部品には通常何がマーキングされますか?
試験前に内容を定義する必要があります。なぜなら、フィーチャサイズ、コード密度、必要な可読性、マーク面積によって、プロセスウィンドウと装置構成が変わり得るからです。.
| マーク内容 | 一般的な用途 | 試験中に確認すべきこと |
|---|---|---|
| 部品番号 / モデル | 恒久的な製品またはコンポーネントの識別。. | 最終仕上げ面における文字の明瞭さ、線幅、エッジ品質、コントラスト。. |
| シリアル番号/バッチまたはロットコード | 生産、検査、サービスまたは交換を通じたトレーサビリティ。. | 代表的なバッチ、色、表面状態にわたる再現性。. |
| QR/データマトリックス/機械可読コード | 物理的な部品をデジタル記録または作業指示書にリンクする。. | コードサイズ、セル定義、クワイエットゾーン、スキャナー性能、および洗浄または取り扱い後の耐久性。. |
| ロゴ / テキスト / 警告またはサービス識別 | ブランディング、方向、保守または安全に関連する識別(該当する場合)。. | 外観、可読性、保護領域、および繊維露出や表面変化が許容されるかどうか。. |
合格基準
どのようなマーキング結果を目標にすべきですか?
良好なグラスファイバーマークとは、単に最も濃いマークではありません。目標は、読み取り可能な識別と、制御された表面変化、無傷の強化材、許容できるデブリ、きれいなエッジ、および完成部品に求められる耐久性または機能チェックを両立させることです。.
読み取り可能なコントラスト
文字またはコードは、意図された視認、スキャン、照明条件下で判読可能であり続ける必要があります。光沢、顔料、表面テクスチャは見かけのコントラストを変化させる可能性があります。.
制御された表面変化
レーザーは、マークに必要な表面改質のみを行うべきです。過度の樹脂後退や深いテクスチャ変化は、強化材を露出させたり仕上げを弱めたりする場合、利点にはなりません。.
無傷の強化材
用途上、乱されていない積層板が必要な場合、ガラス繊維束は露出したり緩んだりほつれたりせず、覆われて固定された状態を保つ必要があります。
清潔なエッジと少ない遊離くず
指定された吸引および清掃プロセス後に、どの程度のハロー、残留物、遊離繊維、再付着粉塵が許容されるかを定義します。
必要な耐久性
使用中にそれらの条件が重要となる場合、受入判定には摩耗、取り扱い、洗浄、UV曝露、または薬品接触のチェックを含めることがあります。
完成部品の機能
機能性複合材部品では、マークによって、表面の完全性、絶縁、密封、接着、その他の用途固有の機能といった重要な要件が損なわれてはなりません。
部品形状
部品の形状、厚さ、サイズはプロセスをどのように変えるか?
形状は樹脂の化学的性質を変えるものではありませんが、焦点制御、熱感受性、治具設計、フィールド範囲、そして試料が実際にどれほど代表的かを左右します。生産時にマークされる領域と部品形状を試験してください。
平坦な小型部品
平らで剛性のある部品は、焦点範囲とマーキング領域内に保持しやすい。ただしこの場合でも、表面の光沢、局所的な樹脂の豊富さ、成形テクスチャによって許容範囲が変動し得る。
湾曲または輪郭形状のある部品
曲率があると、マーク全体で作動距離が変化する。狭い曲面領域は、治具の向きや回転運動で対応できる場合があるが、高さの変動が大きい場合は、多位置または3D焦点制御が必要になることがある。
大型パネルと長尺プロファイル
マークは小さくても、ワークピースが大きい場合があります。フィールドサイズ、ワークピースへのアクセス、支持、パネルの平坦度、再位置決め、モーション戦略は、公称レーザー出力よりも重要になることがあります。
薄肉壁、エッジ、機能ゾーン
薄い部分、エッジ、接着領域、シール面、その他の機能ゾーンは、熱や表面除去に対する許容度が低い可能性があります。適格性評価には、厚い中央部の試験片だけでなく、実際の生産位置も含める必要があります。
初回テストのルート
どのレーザールートを最初にテストすべきか?
最初に実施する試験は、ビームが実際に当たる層と必要な結果に基づいて選んでください。この表は開始順序を示すものであり、万能な機械の推奨ではありません。正確な樹脂、仕上げ、顔料、充填材、厚さ、合否基準については、依然として代表サンプルで確認する必要があります。


| 仕上げ面の状態 | まずスクリーニングするルート | なぜ先に組み込まれるのか | 判断を変え得る要因 |
|---|---|---|---|
| 制御された表面変化が許容される、露出した樹脂、ゲルコート、または塗料 | CO2 | CO2は多くの有機樹脂やコーティング系と一般的に結合するため、表面改質の最初の比較対象として実用的です。 | 炭化、コーティングの浮き、樹脂の後退、広範囲にわたる熱影響、粉塵、またはコントラスト不足は、試験を別の方法へ移行させる可能性があります。 |
| 選択したコーティングまたは樹脂を多く含む表面における微細な形状、または厳しい可視熱限界 | UV | より微細な相互作用領域や目に見える熱影響の低減が重要な場合、UVは検討する価値があります。 | UVであっても自動的に損傷がないわけではなく、最終的なラミネートで変色、異物、化学、速度、耐久性をクリアする必要があります。 |
| 顔料着色、充填、またはコーティングが施され、近赤外応答が実証されている表面 | ファイバー / MOPAファイバー | 露出した成分が十分に吸収し、必要なコントラストを生み出す場合、近赤外ファイバー方式は機能する可能性があります。 | 「ガラス繊維」という言葉があっても、ファイバーレーザーが既定の選択になるわけではありません。吸収が悪い、繊維が露出している、または色応答が不安定な場合は、選択肢から除外されることがあります。 |
| 構造が不明、表面が混在、または信頼できる吸収履歴がない場合 | 管理された比較 | 材料名から推測しないでください。完成部品、またはトレーサブルな生産同等の試験片を使って、小規模な経路/パラメータのマトリクスを実施してください。 | コントラスト、表面健全性、デブリ、耐久性、および機能上の合格基準を満たし、最も広い安定したプロセスウィンドウを実現するルートを選択してください。 |
リスクマップ
一般的なリスクと故障モードとは何ですか?
エネルギーを増やすと、見かけのコントラストは改善する一方で、積層板の許容性が低下する可能性があります。出力や滞留時間を増やす前に、故障モードを診断してください。
樹脂の後退
マトリックスがガラス強化材より後退し、粗いハロー、不均一な深さ、または露出したストランドを残すことがあります。
繊維の露出とほつれ
織物、チョップド、またはロービング繊維が、文字が判読可能なままであっても、目に見えたり、緩んだり、清掃が困難になったりすることがあります。
層間剥離または表面下の損傷
局所的な熱応力または機械的応力は、樹脂と繊維の界面や近接する層を損傷することがあり、コントラストだけでは明らかでない場合があります。機能部品では、正面からの写真だけではなく、追加の検査が必要になることがあります。
コーティングの浮き、エッジの焼け、または変色
ゲルコートまたは塗料は、意図したマークの外側で浮き上がったり、境界で変色したり、洗浄や取り扱いの後に密着性を失うことがあります。
粉塵、ほぐれ繊維、再付着
サンプル試験中は、遊離繊維の程度、目視できる粉塵、抽出後に再付着した材料、および指定された洗浄方法後に残る残留物を記録する。
クーポン1枚による偽陽性
ある色、供給業者ロット、または樹脂リッチなクーポンできれいなマークが得られても、別の積層構成、仕上げ、またはバッチを合格とするものではない。
安全および抽出の境界
マーキングセルを産業用レーザー作業エリアとして扱うこと。
安全レビューでは、レーザー光源、エンクロージャーまたはガード、排気、異常状態、および実際の作業エリアを対象とすべきです。最終的な設置は、現場の安全管理者および適用される現地要件に従うものとします。
放射と反射
レーザーマーキング光源は、不可視の赤外線または紫外線を放射する場合があります。選択した光源とセル設計に応じて、ワークピース、治具、周辺表面からの直接光、鏡面反射光、拡散反射光によるばく露経路を制御してください。
ガードと停止装置
自動化セルでは、ガード付きエンクロージャ、ドアインターロック、安全回路、非常停止を定義する。開放型のクラス 4またはハンドヘルド作業エリアは、別途評価する。
粉塵、ヒューム、SDS
ガラス粒子、樹脂分解生成物、コーティング、添加剤には、正確な安全データシート(SDS)、局所排気、ろ過、清掃・整理整頓の管理が必要です。
エビデンスの品質
ガラス繊維のマークを確認するには、どのようなエビデンスが必要か?
エビデンスは、サンプル試験手順とは異なる問いに答える必要があります。つまり、試験がどのように実施されたかではなく、主張された結果が実際の積層板にまで追跡可能であり、生産判断を支えるのに十分な強さがあるかどうかです。
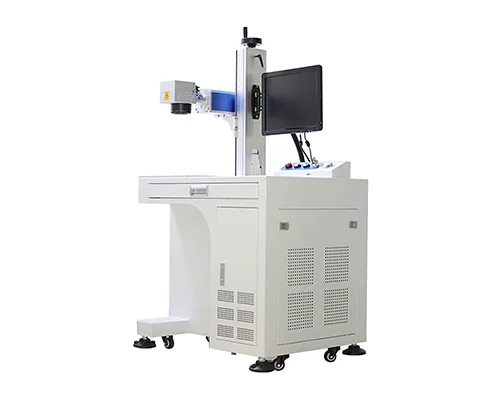
トレーサブルな材料記録
樹脂、強化材、表面仕上げまたはコーティング、色、サプライヤーまたはバッチ、およびマーキングされる正確な領域を特定する。
追跡可能なマーキング結果
最終グレードの部品または量産同等の試験片を使用し、サンプルID、目視可能な結果、レーザー経路、および合格・不合格の両方の観察結果を説明できる十分な試験コンテキストを含めてください。
合格判定のエビデンス
要求される外観またはコードの可読性を、繊維の健全性、清浄状態、耐久性、および用途にとって重要な完成部品の機能チェックと併せて確認してください。
サンプル認定
ガラス繊維サンプルはどのように試験し、評価すればよいですか?
レーザーパラメータを変更する前に、構成、目標結果、不合格基準を記録してください。有用な試験では、どの設定がコントラストを生じさせるかだけでなく、洗浄、ハンドリング、および必要な完成部品検査の後でも許容できるプロセスウィンドウがどれであるかを示す必要があります。
部品を特定する
最終グレードの部品、またはトレーサブルな生産同等試験片を、樹脂システム、ガラス形態、コーティング、色、厚さ、サプライヤー/バッチ情報、および入手可能な場合はSDSとともに送付してください。
合格基準を定義する
アートワーク、コードサイズ、目標コントラスト、保護ゾーン、スキャン要件、耐久性要件、および露出した繊維、質感の変化、残留物が許容されるかどうかを提示してください。
プロセスウィンドウを比較する
管理された経路とパラメータマトリクスを実行する。見た目が良い1点を選ぶのではなく、許容できる設定と失敗した設定の両方を記録する。
マークとデブリを検査する
判読性、エッジの熱、繊維の露出、層間剥離の兆候、遊離繊維、目視できる粉塵、再付着、洗浄後の残留物、および要求される耐久性を確認する。
部品機能と移行を確認する
マーキング領域の影響を受けるアプリケーション固有の機能を検証し、代表的なバッチで繰り返した後、承認されたプロセスウィンドウを治具、排気、エンクロージャー、データ、およびサイクルタイムの決定に反映させる。
サンプル結果から設備へ
最終的な機械構成はどのように選定されますか?
承認されたサンプル条件範囲を基に、設備仕様を決定すべきです。材料名だけでは、出力、レンズ、治具、筐体、自動化を選定するには十分ではありません。
レーザー経路を確定する
サンプル結果を用いて、許容できないファイバー損傷や熱損傷を生じさせることなく、許容可能なマークを再現するために必要なレーザー種と制御範囲を確認します。
光源能力をプロセスウィンドウに合わせる
一般的なガラス繊維向けの推奨ではなく、試験済みのプロセス、特徴サイズ、サイクル要件に基づいて、光源構成と利用可能な出力/制御範囲を選択してください。
フィールド、レンズ、フォーカス戦略を選択する
マークサイズ、必要な詳細度、曲率、高さ変動によって、フィールドサイズ、作動距離、および固定焦点、ロータリーハンドリング、再位置決め、3Dフォーカス制御を評価すべきかどうかが決まります。
部品ハンドリングと治具の定義
部品のサイズ、剛性、マーク位置、再現性が、ワークテーブル、支持、治具、ロータリー、モーション、またはカスタム位置決めの要件を決定します。
サイズ抽出と安全制御
観察された粉塵、遊離繊維、樹脂製品、およびワークセル配置を用いて、局所排気、ろ過、囲い、インターロック、および関連する安全レビューを定義します。
データ、サイクル、RFQ入力の確認
コードデータ、トリガー/インターフェース要件、オペレーター作業フロー、目標サイクルタイム、受入基準を確定します。その後、見積もりは、試験済みの材料応答と定義された生産タスクに基づいて作成できます。
FAQ
ガラス繊維複合材のレーザーマーキングに関する質問
レーザーマーキング機はガラス繊維複合材にマーキングできますか?
スクリーニングは可能ですが、実現可能性は樹脂、ガラス形態、コーティング、色、硬化状態、目標とする効果によって決まります。一般的な「ガラス繊維」という分類だけでは、光源を選定するには不十分です。
ガラス繊維にはファイバーレーザーがデフォルトの選択肢ですか?
いいえ。材料にガラス繊維が含まれているからといって、ファイバー/MOPA が既定の選択となるわけではありません。CO2、UV、ファイバー/MOPA、または管理された比較試験を、露出面、吸収応答、目標結果に基づいて選定する必要があります。
なぜマークによってガラス繊維が露出するのですか?
樹脂マトリックスは強化材より先に反応することがあります。エネルギーまたは照射時間が高すぎると、樹脂が後退してガラス繊維束が露出したり粗くなったりします。
主な粉塵とヒュームの懸念事項は何ですか?
ガラス粒子、樹脂分解生成物、コーティング、添加剤については、該当する正確な SDS で確認し、適切な排気・ろ過で対処する必要があります。
見栄えの良いサンプルは、完成したガラス繊維部品が承認済みであることを意味しますか?
いいえ。サンプルには、繊維の完全性、異物、洗浄性、耐久性、およびマーキング領域の影響を受ける可能性がある完成部品の機能について、必要な確認も必要です。
装置を指定する前に、どのような証拠が必要ですか?
識別可能な最終グレードのサンプル、構造/SDS記録、目視可能なマーキング結果、試験条件、故障観察、および代表的なバッチにわたる受入検査を使用してください。
有益なレビューを準備しましょう
正確なガラス繊維構成と受入目標を送付してください
代表的な完成サンプル、樹脂とガラスの詳細、コーティングまたは接着剤、アートワーク、マーキング領域、目標結果、保護ゾーン、部品寸法、耐久性または機能チェック、サイクル目標、抽出制約を含めてください。