
Marcação a Laser de Plásticos e Polímeros
Marcação a Laser em Plásticos
Sim, muitos plásticos podem ser marcados a laser, mas o nome do polímero, por si só, não é suficiente para selecionar o processo. Grau de resina, masterbatch de cor, cargas, retardantes de chama, conteúdo reciclado, revestimentos e condição da superfície moldada podem todos alterar a absorção, o contraste, a resposta térmica e os fumos. O caminho confiável é definir primeiro a marca-alvo e, depois, testar o material real de produção antes de travar a configuração da máquina.
Solicite um Teste de Amostra de Plástico Pergunte Sobre Compatibilidade de MateriaisEtapa 01 · É Possível Marcar a Laser?
Muitos Plásticos Podem Ser Marcados, mas Nem Toda Formulação Produz um Resultado Útil
Um plástico pode ser fisicamente afetado por um laser sem produzir uma marca de produção aceitável. A verdadeira questão é se a peça final consegue atingir o contraste, a legibilidade, a qualidade superficial e a durabilidade exigidos sem derretimento, amarelamento, fissuras, distorção ou resíduos inaceitáveis.
ABS, PP, PE, PC, PA/náilon, POM, PET, PMMA, silicone e outros sistemas poliméricos podem todos exigir diferentes comprimentos de onda ou mecanismos de processo. Duas peças vendidas sob o mesmo nome de família de polímero podem responder de maneira diferente quando o corante, a carga, o pacote de retardante de chama, o conteúdo reciclado ou a condição de moldagem mudam.
Regra de decisão: trate a família de polímeros como a categoria inicial, e não como a receita final de laser.

Etapa 02 · Variáveis de Material
Grau da Resina, Masterbatch, Cargas e Condição da Superfície Decidem a Resposta
Para metais, o grau da liga costuma ser a variável-chave. Para plásticos, o equivalente mais próximo é a formulação completa do composto: resina base mais pigmentos, masterbatch, cargas, reforços, retardantes de chama, estabilizantes, conteúdo reciclado e qualquer aditivo sensível a laser.
Resina base e grau
Registre o grau comercial completo sempre que possível. Rótulos como ABS, PP, PE, PC, PA, POM e PET são amplos demais para prever a qualidade da marcação por si sós.
Cor e masterbatch
Peças pretas, brancas, naturais, translúcidas e coloridas podem absorver o mesmo laser de maneiras diferentes. Uma mudança no masterbatch pode alterar o contraste mesmo quando a resina base permanece a mesma.
Cargas e reforço
Fibra de vidro, cargas minerais e outros reforços podem alterar o fluxo de calor, a textura superficial e a aparência da marca. Trate versões com carga e sem carga como casos de qualificação separados.
Pacote de aditivos
Retardantes de chama, estabilizantes e aditivos sensíveis a laser podem alterar a absorção e o mecanismo que cria uma marca escura, clara ou espumada.
Conteúdo reciclado e variação de lote
Se o conteúdo reciclado ou os lotes do fornecedor variarem na produção, inclua essa variação no plano de testes em vez de validar apenas uma placa ideal.
Superfície e revestimento
Textura, brilho, pintura, revestimento soft-touch, galvanoplastia ou outras camadas superficiais podem alterar o contraste, a qualidade das bordas e a sensibilidade ao calor mesmo quando o substrato não é alterado.
| Variável | O que registrar | O que pode alterar |
|---|---|---|
| Resina | Família de polímeros, grau completo, fornecedor | Absorção, resposta térmica, mecanismo de marca de linha de base |
| Sistema de cor | Referência de cor, pigmento ou masterbatch | Contraste, absorção e aparência visível |
| Cargas | Fibra de vidro, mineral ou outro reforço | Textura, resposta térmica e qualidade de borda |
| Aditivos | Retardante de chama, estabilizante, aditivo de laser quando conhecido | Contraste, fumos e janela de processo |
| Conteúdo reciclado | Percentual ou variação de lote quando aplicável | Consistência lote a lote |
| Superfície | Textura do molde, brilho, revestimento, pintura ou metalização | Limite de dano à superfície, remoção de camada e acabamento visual |
Rotas Específicas por Material
Escolha a Página Que Corresponde à Família de Polímeros Efetiva
Use estas páginas quando você já conhece a família do material. A seleção final da fonte ainda depende do grau exato de produção, da cor, dos aditivos e do resultado pretendido.
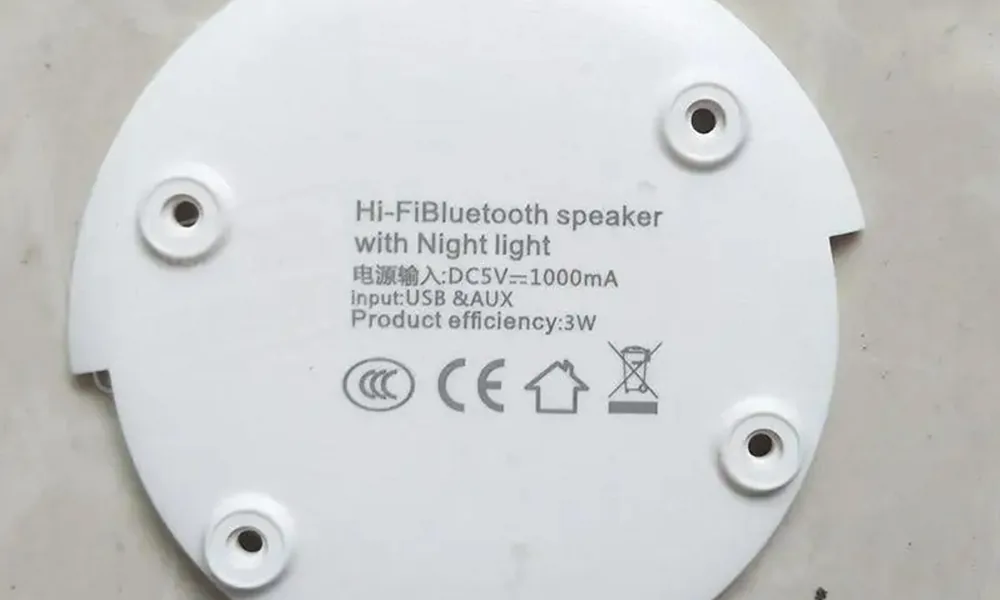
Marcação a Laser em Plástico ABS
Avalie o grau, os corantes, os retardantes de chama e o contraste ou efeito de gravação exigido.
Explorar ABS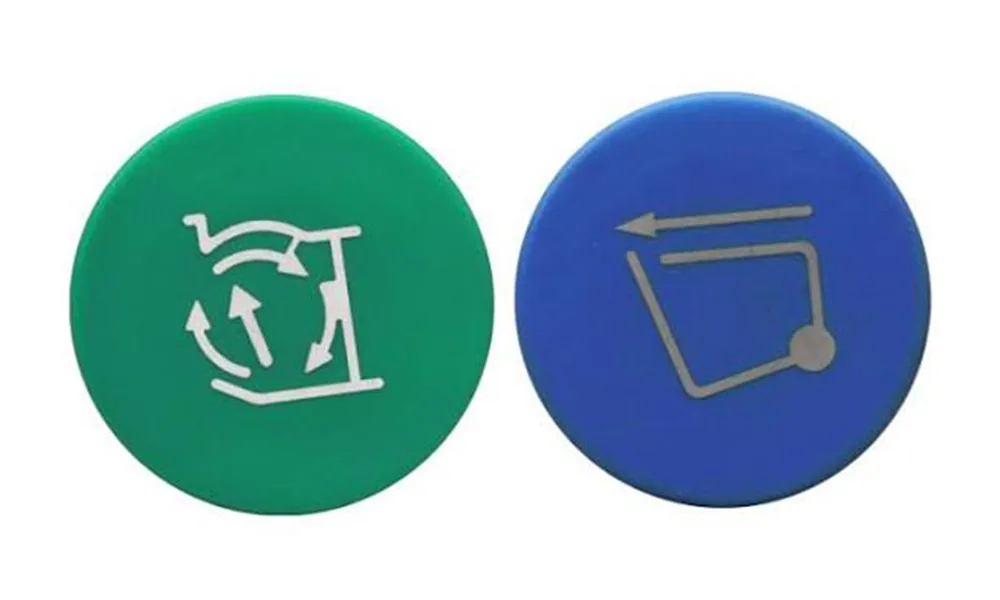
Marcação a Laser em Polipropileno
Confirme a formulação e os aditivos sensíveis ao laser, pois o PP não modificado pode produzir contraste fraco ou inconsistente.
Explorar PP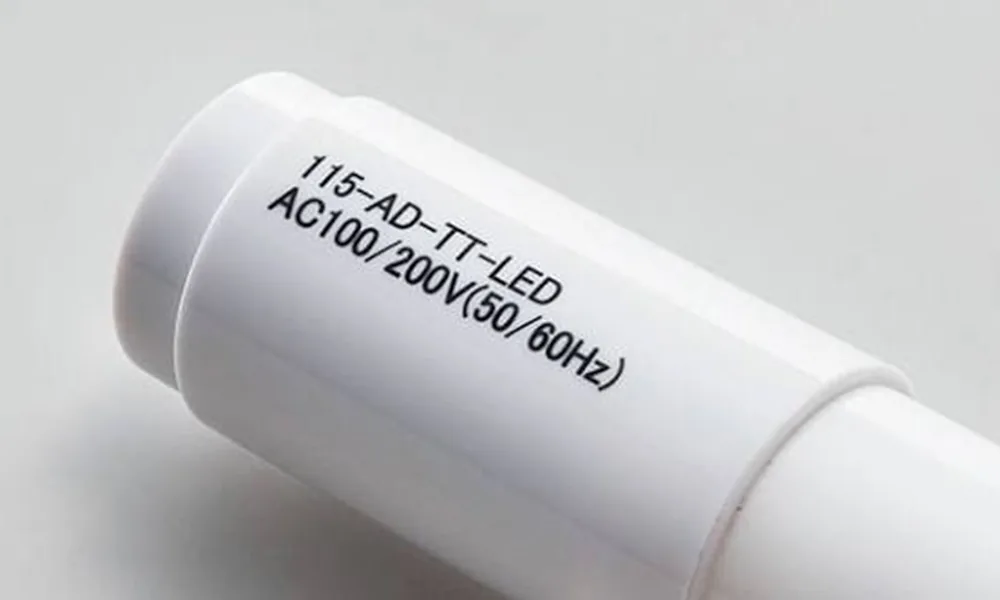
Marcação a Laser em Polietileno
Revise a densidade, o pigmento, os aditivos e a sensibilidade ao calor antes de selecionar uma primeira rota de teste.
Explore PE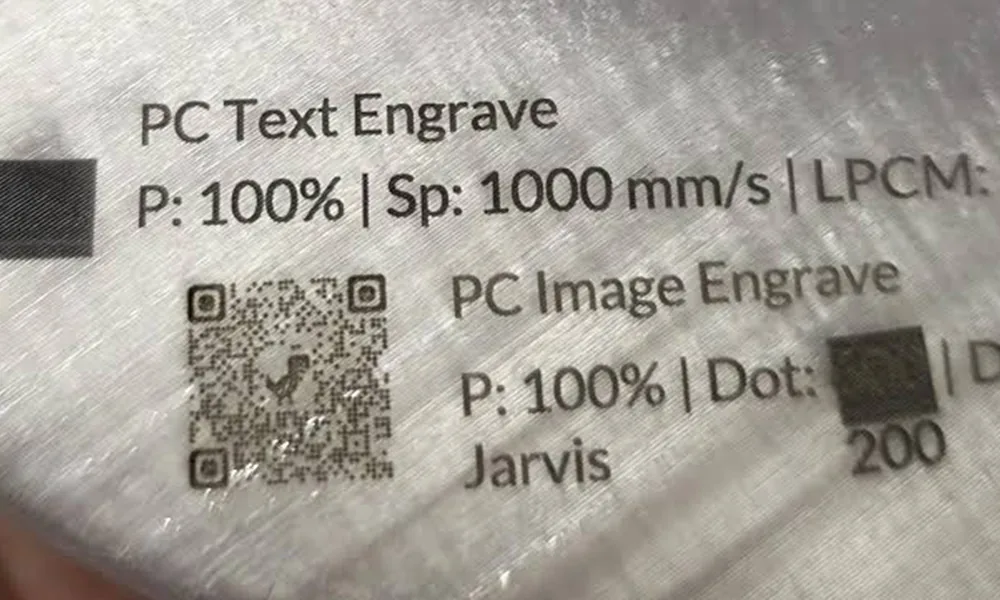
Marcação a Laser em Policarbonato
Equilibre o contraste em relação ao amarelamento, à formação de espuma, à tensão e aos requisitos de superfície cosmética.
Explore PC
Marcação a Laser em Nylon e PA
Considere o grau de PA, o enchimento de vidro, a umidade, a cor e o pacote de aditivos.
Explore Nylon / PA
Marcação a Laser em POM Acetal
Use a resina exata e a documentação de segurança; a formulação, os fumos e a resposta de contraste exigem qualificação controlada.
Explore POM
Marcação a Laser em PET
Diferencie PET rígido, filme e formas de embalagem, depois teste o impacto térmico e a legibilidade do código.
Explore PET
Marcação a Laser em Silicone e Borracha
Verifique a formulação exata do elastômero, as cargas, a cor e os dados de segurança antes de testar.
Explore Silicone / Borracha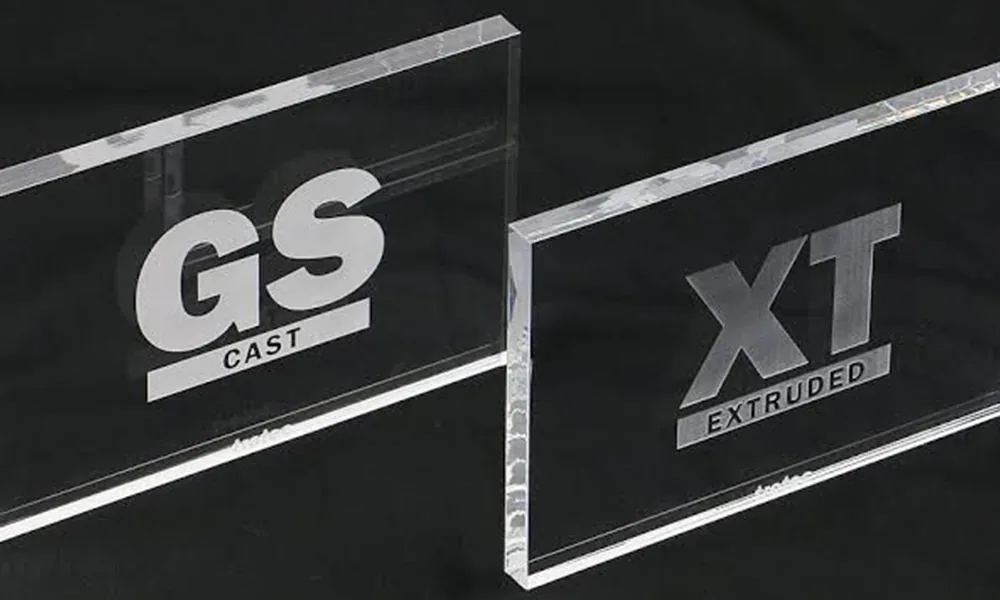
Marcação a Laser em Acrílico PMMA
Defina se o objetivo é fosqueamento, gravação, mudança de cor ou outro efeito de superfície visível.
Explore Acrílico / PMMAEtapa 03 · Produtos e Por Que Eles São Marcados
Peças Plásticas São Marcadas para Identificação, Rastreabilidade, Instruções e Branding
O mesmo polímero pode ser usado em produtos muito diferentes. Os requisitos de marcação mudam conforme a função da peça, a superfície visível, o ambiente de serviço e o método de produção.
Carcaças elétricas e conectores
As necessidades típicas incluem números de peça, identificadores de terminal, códigos QR/Data Matrix, informações de lote e legendas permanentes em carcaças moldadas.
Aplicações em eletrônicaComponentes plásticos automotivos
Conectores, acabamentos, interruptores e peças plásticas sob o capô podem precisar de rastreabilidade, identificação de montagem ou etiquetas funcionais, preservando a superfície ao redor.
Aplicações automotivas e de veículos elétricosProdutos de consumo e eletrodomésticos
Carcaças, controles e acessórios visíveis geralmente priorizam logotipos limpos, ícones, números de série e aparência cosmética consistente.
Aplicações em produtos de consumoEmbalagens, filmes e tampas
Informações de lote/data, códigos e marcas de identificação devem ser avaliados em conjunto com espessura do filme, velocidade da linha, risco de distorção e apresentação do produto.
Tubos, cabos e peças flexíveis
Produtos contínuos ou cilíndricos acrescentam considerações de foco, movimento e extração ao teste de resposta do material.
Componentes técnicos moldados
Peças de engenharia pequenas podem precisar de códigos finos ou identificação durável sem alterar o encaixe, as superfícies de vedação, os clipes, as nervuras ou outra geometria funcional.
Etapa 04 · Conteúdo da Marcação
Defina o que deve ser marcado antes de escolher como marcá-lo
Um logotipo grande, um pequeno código Data Matrix e um identificador fino de peça moldada impõem requisitos diferentes de contraste, definição de bordas, tamanho do ponto, controle de foco e inspeção.
Texto e números de peça
IDs de peças, referências de modelo, texto de aviso ou informações de montagem geralmente priorizam bordas nítidas de caracteres e aparência consistente.
Dados de número de série, lote e data
Informações variáveis exigem transferência de dados estável e posicionamento repetível, além de resposta aceitável do material.
Códigos QR e Data Matrix
Códigos legíveis por máquina precisam de contraste e definição de borda suficientes para o leitor e o método de verificação pretendidos; a aparência visual por si só não é suficiente.
Logotipos e gráficos cosméticos
Marcas de identidade visual e gráficos visíveis frequentemente fazem com que brilho, névoa, qualidade de borda e consistência de cor façam parte dos critérios de aceitação.
Ícones, símbolos e legendas
Símbolos de interruptor, legendas de controle e gráficos funcionais podem exigir detalhes finos enquanto preservam a superfície moldada ao redor da marca.
Escalas ou marcas funcionais finas
Elementos de linha pequenos precisam de foco estável e contraste suficiente sem profundidade de gravação excessiva ou inchaço nas bordas.
Etapa 05 · Resultado de marca necessário
Escolha o resultado primeiro: escuro, claro, espumado, gravado, fosco ou camada removida
A marcação a laser em plástico não é um único mecanismo. A fonte preferida e a janela de parâmetros dependem do resultado que você precisa e da quantidade de alteração da superfície que a peça pode tolerar.
Mudança de cor para escuro
Útil quando uma marca escura e plana é necessária. O contraste alcançável depende fortemente do pigmento, do pacote de aditivos e da absorção do comprimento de onda.
Mudança para cor clara ou espumação
Uma marca mais clara ou levemente elevada pode ser produzida em algumas formulações. A textura da superfície e a mudança de altura devem permanecer aceitáveis.
Gravação ou ablação
O material é removido intencionalmente. A profundidade, os detritos, a qualidade das bordas e o efeito em paredes finas ou superfícies funcionais devem ser verificados.
Aparência fosca ou mate
Alguns plásticos transparentes ou brilhantes podem ser marcados criando uma mudança óptica ou superficial controlada, em vez de uma mudança de cor intensa.
Remoção de revestimento
Plásticos pintados ou revestidos exigem que o revestimento e o substrato sejam qualificados em conjunto, para que a camada superior seja removida sem danos inaceitáveis ao substrato.
Contraste legível por máquina
Para códigos QR ou Data Matrix, defina o leitor, o menor tamanho de código e o método de aceitação, em vez de aprovar a marca apenas a olho nu.
| Critério | Pergunta a responder |
|---|---|
| Contraste | A marca precisa ser escura, clara, neutra ou simplesmente legível por um scanner? |
| Integridade da superfície | Mudança de brilho, névoa, inchaço, derretimento, rachaduras ou profundidade tátil são aceitáveis? |
| Legibilidade do código | Qual leitor e método de verificação serão usados para marcas legíveis por máquina? |
| Durabilidade | A marca precisa resistir a abrasão, produtos químicos, limpeza, calor, exposição a UV ou outra condição de serviço definida? |
| Consistência cosmética | Quanta variação de cor ou aparência é aceitável entre peças, lotes ou cores? |
Etapa 06 · Forma, Espessura e Tamanho
A Geometria da Peça Altera o Foco, o Risco de Calor, a Fixação e a Consistência da Marca
A mesma resina pode se comportar de forma aceitável em uma placa plana espessa e falhar em uma parede moldada fina ou superfície curva. Portanto, a geometria deve ser incluída no teste de amostra, não tratada como uma decisão de detalhe da máquina depois que o material já foi aprovado.
- Peças rígidas planas: geralmente o caso mais simples para controle de foco e repetibilidade do dispositivo de fixação.
- Peças curvas ou cilíndricas: o foco pode variar ao longo da marcação; um eixo rotativo, uma estratégia de foco 3D ou uma área de marcação menor podem ser considerados dependendo da geometria.
- Paredes finas, filmes e peças flexíveis: uma margem térmica menor aumenta o risco de empenamento, encolhimento, queima por perfuração ou alteração de textura.
- Recessos, nervuras e elementos altos: o acesso mecânico e a variação de foco podem limitar onde a marcação pode ser colocada.
- Peças grandes ou grandes campos de marcação: o tamanho do campo, o tamanho do elemento e a repetibilidade de posicionamento devem ser equilibrados, em vez de presumir que um campo maior é sempre melhor.
- Superfícies moldadas texturizadas: a própria textura pode reduzir o contraste aparente ou distorcer bordas finas de códigos.
Etapa 07 · Rota a Laser
Escolha uma Primeira Rota de Teste com Base na Resposta do Material e no Resultado Necessário
Fontes de fibra, fibra MOPA, UV, verde e CO2 podem todas ser relevantes para plásticos. A primeira rota deve ser escolhida com base na absorção, sensibilidade térmica, mecanismo de marcação desejado, tamanho da característica e restrições de produção — não a partir de uma regra de que um comprimento de onda é universalmente melhor para plástico.
| Rota do laser | Quando é razoável fazer a triagem primeiro | Principais riscos ou limitações | O que verificar |
|---|---|---|---|
| UV | Peças moldadas sensíveis ao calor, detalhes finos, superfícies cosméticas ou formulações em que a absorção de comprimentos de onda mais curtos é favorável. | Nem toda resina absorve de forma útil; o tempo de ciclo e o contraste necessário ainda dependem da formulação. | Contraste, alteração da superfície, qualidade dos detalhes finos e velocidade de produção. |
| Fibra | Plásticos de engenharia, compostos escuros ou auxiliados por aditivos e peças que respondem eficientemente em torno do comprimento de onda do laser de fibra. | Contraste fraco, fusão, inchaço das bordas ou acúmulo de calor em formulações inadequadas. | Estabilidade de lote/cor, qualidade das bordas, efeito térmico e legibilidade. |
| Fibra MOPA | Quando uma janela mais ampla de controle de pulso pode ajudar a ajustar o contraste ou a resposta térmica em uma formulação já adequada à rota de fibra. | O MOPA não faz automaticamente com que um plástico não responsivo marque bem. | Se o controle da largura de pulso melhora substancialmente a janela de processo aceita. |
| Verde | Quando a resposta em 1064 nm é fraca e a formulação absorve de forma mais útil no comprimento de onda verde, incluindo alguns compostos claros ou semitransparentes. | A resposta do material varia amplamente; não presuma que transparência significa que o verde é automaticamente adequado. | Absorção, névoa, contraste, impacto térmico e qualidade dos detalhes. |
| CO2 | Gravação superficial, espumação, ablação ou marcação térmica em sistemas poliméricos que absorvem eficientemente na faixa de comprimento de onda do CO2. | Deformação térmica, carbonização, borda de fusão, resíduo ou queima através em material fino. | Qualidade superficial, profundidade, distorção, resíduo e tempo de ciclo. |
Importante: Importante: os rótulos da fonte são orientações de triagem, não recomendações finais. A mesma família de polímeros pode migrar de uma rota preferencial para outra quando a cor, o pacote de aditivos, o revestimento ou o resultado-alvo mudam.
Etapa 08 · Riscos e Modos de Falha
A maioria das falhas na marcação de plásticos decorre de contraste, calor, danos à superfície ou variabilidade do material
Uma amostra legível não é o bastante se o processo danificar a peça, variar entre lotes ou gerar um nível inaceitável de fumaça e resíduos. Avalie tanto a qualidade da marcação quanto a segurança do material antes da aprovação para produção.
Contraste fraco ou instável
O comprimento de onda escolhido pode não se acoplar bem à formulação, ou o conjunto de pigmentos/aditivos pode variar entre cores ou lotes.
Fusão e inchaço das bordas
O excesso de aporte térmico pode amolecer a superfície, arredondar detalhes finos ou criar bordas elevadas ao redor das áreas gravadas.
Amarelamento, carbonização ou névoa
Alguns plásticos transparentes, de cor clara ou cosméticos apresentam descoloração ou alteração óptica antes que uma marca forte seja obtida.
Trincas, fissuras ou branqueamento por tensão
Tensões de moldagem, formulações frágeis ou parâmetros agressivos podem criar defeitos mais graves do que a própria marca.
Empenamento ou queima através
Paredes finas, filmes e peças flexíveis têm menos margem térmica e devem ser testados na espessura real e na condição real de suporte.
Resíduos, fumaça e odor
Os produtos de decomposição podem contaminar a peça, os componentes ópticos, o invólucro ou a via de extração e podem gerar preocupações de segurança.
A segurança dos fumos é uma decisão de aceitação do material, não um atalho para a extração.
Não trate a extração como permissão para processar um polímero não identificado ou inadequado. Formulações desconhecidas, compostos reciclados mistos e plásticos que possam conter halogênios devem ser retidos até que a identidade do material, a SDS ou informações de segurança equivalentes e o risco de decomposição/emissão tenham sido avaliados. A extração, a filtração e o confinamento são então selecionados para o processo aprovado; eles não tornam um material desconhecido automaticamente aceitável.
Etapa 09 · Validação de amostra
Valide uma matriz de resina / masterbatch / aditivos em peças reais de produção
O teste mínimo útil não é “uma placa de plástico”. É a menor matriz que representa as combinações que você realmente fabricará: grau de resina, cor/masterbatch, pacote de aditivos, condição da superfície, espessura e qualquer variação de revestimento ou de conteúdo reciclado.
| Caso de teste | Combinação de materiais | Por que incluí-la | Foco de aceitação |
|---|---|---|---|
| Linha de base | Resina de produção + masterbatch/cor atual + pacote de aditivos atual | Estabelece o processo de referência na formulação exata de produção | Contraste, efeito de marcação, qualidade superficial e tempo de ciclo |
| Variantes de cor | Mesma resina com cada cor/masterbatch de produção que deve ser suportado | Os corantes podem alterar a absorção e o contraste visível | Consistência da aparência e legibilidade |
| Variantes com carga / reforçadas | Com carga e sem carga, ou diferentes teores de vidro/minerais, quando utilizados | Cargas podem alterar a textura, o fluxo de calor e a qualidade das bordas | Integridade da superfície e janela de parâmetros |
| Variantes de aditivos | Diferentes pacotes de retardantes de chama, estabilizadores ou aditivos para laser, quando aplicável | Os aditivos podem alterar substancialmente tanto a resposta de marcação quanto os fumos | Contraste, revisão de emissões e estabilidade do processo |
| Variantes de superfície | Versões com brilho, textura, revestimento, pintadas ou metalizadas | O sistema de superfície pode dominar o resultado visível | Controle de camada, brilho/embaçamento e danos ao substrato |
| Pior caso de geometria | Parede mais fina, curva apertada, rebaixo, área de nervura ou maior campo de marcação exigido | A geometria pode reduzir a margem térmica e de foco | Empenamento, foco, qualidade da borda e encaixe/funcionamento |
| Variação de lote / reciclado | Lote de fornecedor diferente ou nível de conteúdo reciclado onde a produção o utiliza | Verifica se a janela de processo permanece estável fora de um lote ideal | Consistência lote a lote |
O que registrar para cada teste
- Grau de resina, fornecedor e lote.
- Cor/masterbatch e cargas ou aditivos conhecidos.
- Acabamento superficial, revestimento e espessura de parede.
- Rota de laser, lente/campo e a janela de parâmetros qualificada.
- Conteúdo da marca-alvo e menor característica crítica.
- Critérios de aceitação visual, de legibilidade de código e de durabilidade.
- Observações de fumaça, resíduo e extração relevantes para o material aprovado.
Quando parar e retestar
- Mudanças de fornecedor de resina ou de grau comercial.
- Mudanças de masterbatch, pigmento ou cor da peça.
- Mudanças de carga, retardante de chama ou outro pacote de aditivos.
- Mudanças no nível de conteúdo reciclado ou na fonte do material.
- Mudanças na textura do molde, revestimento, pintura ou acabamento superficial.
- Espessura da parede, geometria ou localização da marca mudam o suficiente para afetar o foco ou o fluxo de calor.
- O tamanho de código exigido, o contraste, a durabilidade ou a meta de tempo de ciclo mudam.
Regra de evidência: não rotule uma combinação de resina/masterbatch/aditivo como “testada” a menos que haja um registro real de amostra ou registro de teste do projeto para essa combinação. Até então, esta matriz é um plano de qualificação, não prova de um teste concluído.
Etapa 10 · Configuração da Máquina e Orçamento
Bloqueie a Configuração da Máquina Somente Depois que os Resultados de Material e Marcação Forem Comprovados
Assim que o teste de amostra identificar uma janela de processo estável, o equipamento pode ser configurado em torno da peça real, do campo de marcação, do método de posicionamento, da produtividade e dos requisitos de segurança. É aqui que um teste de material se torna uma especificação de máquina, e não uma recomendação genérica de laser.
- Fonte laser: família de comprimento de onda/fonte e o comportamento de pulso exigido pelo processo validado.
- Óptica e campo: lente/campo de marcação escolhido com base no tamanho da característica, no tamanho da peça e na distância de trabalho.
- Estratégia de foco: foco fixo, ajuste de Z ou uma opção de 3D/controle de foco quando a geometria exigir.
- Manuseio da peça: dispositivo de fixação, rotativo, ninho personalizado ou outro método de posicionamento para repetibilidade.
- Visão: considerado quando a orientação da peça ou a posição da marca varia; a visão não resolve, por si só, a variação de altura/foco.
- Extração e enclausuramento: selecionados a partir do material/processo aprovado e dos controles de operador/ambientais exigidos.
- Interface de dados e de linha: códigos variáveis, gatilhos, encoder ou integração com a linha de produção quando a aplicação precisar deles.
- Linha de base de aceitação: mantenha a amostra e os critérios aprovados como referência para a configuração da máquina e a transferência para a produção.
Envie estas informações com sua RFQ

Perguntas Frequentes
Perguntas frequentes sobre marcação a laser em plásticos
Todos os plásticos podem ser marcados a laser?
Não. Muitos plásticos podem ser marcados, mas algumas formulações produzem contraste fraco, dano térmico excessivo ou fumos inaceitáveis. A formulação exata de produção e o resultado desejado devem ser testados antes de selecionar o equipamento.
Por que duas peças feitas do mesmo plástico podem ser marcadas de forma diferente?
O nome da família do polímero não abrange corantes, masterbatch, cargas, retardantes de chama, teor de reciclado, aditivos para laser, revestimentos ou condições de moldagem. Essas variáveis podem alterar a absorção, o contraste e a resposta térmica.
Os plásticos precisam de aditivos para marcação a laser?
Algumas formulações marcam bem sem aditivo; outras precisam de um aditivo sensível a laser para atingir o contraste exigido ou a velocidade de processo. O composto final deve ser validado antes que a rota da máquina seja definida.
O laser UV é sempre a melhor escolha para plástico?
Não. O UV costuma ser avaliado para aplicações sensíveis ao calor ou com detalhes finos, mas laser de fibra, fibra MOPA, verde ou CO2 podem ser melhores para outras formulações e mecanismos de marcação. A seleção da fonte deve se basear nos resultados das amostras.
O PVC ou um plástico halogenado desconhecido pode ser testado se a extração estiver instalada?
A extração não substitui a aceitação do material. Formulações desconhecidas ou potencialmente halogenadas devem ser mantidas em espera até que a identidade do material, os dados de segurança e os riscos de decomposição/emissão tenham sido avaliados.
O que devo enviar para um teste de amostra de plástico?
Envie peças finais moldadas ou revestidas, se possível, além de grau de resina, fornecedor, cor/masterbatch, cargas/aditivos conhecidos, arte ou código da marcação, efeito de marcação desejado, meta de tempo de ciclo, critérios de durabilidade e dados de segurança.
Do Teste de Material à Seleção da Máquina
Envie a peça plástica real e o resultado que você precisa
A Zhuorui pode usar o material de produção, o conteúdo da marcação, a geometria, os critérios de aceitação e a meta de produtividade para restringir a rota e a configuração de teste. A cotação deve seguir a resposta validada do material, e não uma suposição genérica de “laser para plástico”.