
Marcação a Laser de Conectores e Terminais
Marcação permanente para carcaças de conectores, terminais e extremidades de crimpagem — marca do fabricante, número de peça, polaridade, códigos de lote e Data Matrix, posicionados onde permaneçam legíveis sem tocar áreas de contato ou condutoras.
Esta página ajuda você a transformar um requisito de marcação de conector ou terminal em um briefing de produção testável: identifique a peça e a finalidade da marcação, defina o resultado visual, de código e funcional exigido, considere superfície, geometria e carregamento, escolha uma direção de laser para teste de amostra e, em seguida, use os resultados de aceitação para determinar o dispositivo de fixação, a verificação e a configuração final da máquina.
Visão Geral da Marcação a Laser de Conectores e Terminais
Sim — a marcação a laser é um método consolidado para aplicar identificação permanente em conectores e terminais. Na fabricação eletrônica e elétrica, as carcaças de conectores normalmente são marcadas com marca do fabricante, número de peça, códigos de data e lote e símbolos Data Matrix, enquanto terminais e pinos trazem números de terminal, marcas de polaridade e códigos de rastreabilidade. A questão prática não é se isso pode ser feito, mas o que sua peça precisa, onde a marca pode ser aplicada com segurança, como a geometria da peça deve ser fixada e qual direção de laser avaliar primeiro.
O comportamento do material — por que cobre, latão, revestimento e tipos de plástico respondem de maneira diferente — pertence às páginas dedicadas a materiais vinculadas ao longo do texto, não a esta página. Se sua pergunta for sobre PCB ou componentes eletrônicos individuais, essas são páginas de aplicação separadas na mesma seção de Eletrônica e Elétrica.
Quais peças de conectores e terminais são comumente marcadas?
Comece identificando a família exata da peça, a face de marcação disponível e as áreas funcionais que devem permanecer intactas. Carcaças de conectores, terminais, pinos, cilindros de crimpagem e blocos de terminais diferem em tamanho, acesso, geometria e na forma como são apresentados à estação de marcação.
Carcaças de conectores
As carcaças de conectores podem ser de plástico ou metal e geralmente oferecem a maior área de marcação disponível. As questões práticas são qual face externa permanece visível após a montagem, se nervuras, travas ou vedações restringem o acesso, e se a peça pode ser posicionada de forma repetível em uma bandeja ou dispositivo de fixação.
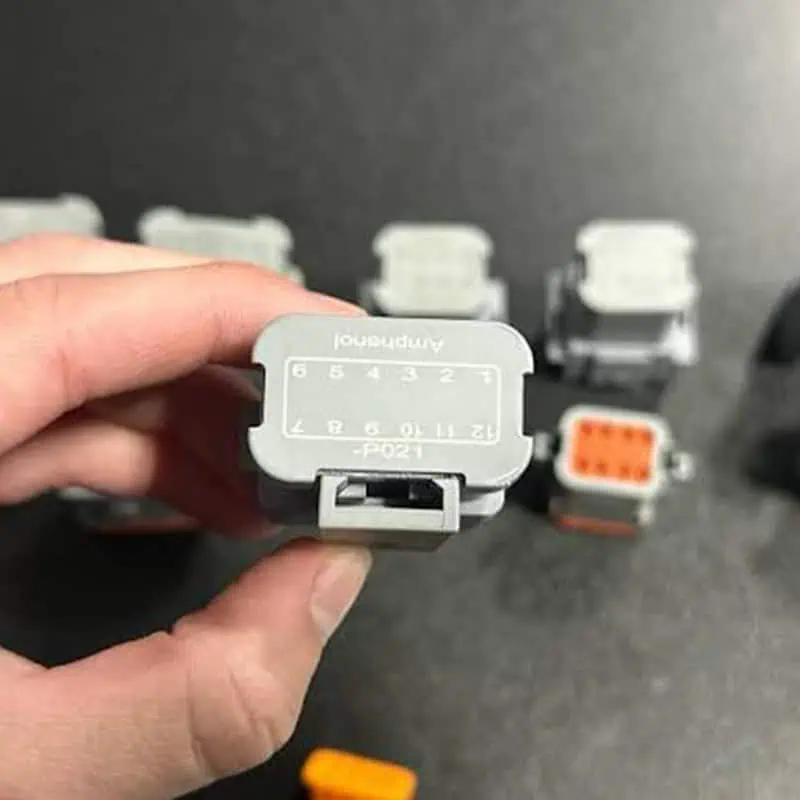
Terminais e pinos
Terminais e pinos oferecem muito menos área de marcação do que carcaças e podem ser planos, conformados ou cilíndricos. A face utilizável geralmente é uma superfície lateral visível acima da zona de acoplamento/contato, de modo que a orientação após a inserção e a apresentação repetível ao laser passam a fazer parte do projeto da aplicação.
Crimpagem de cabo e extremidades do lado do fio
Os barris de crimpagem e as extremidades do lado do fio são elementos pequenos e conformados, com área plana limitada. Sua adequação depende de a face lateral poder ser exposta sem perturbar o fio, o condutor ou a função de crimpagem, e de a peça chegar solta, em tira, bobina ou montagem.
Por que conectores e terminais são marcados?
O requisito de marcação deve ser definido antes da rota do laser. Um conector pode precisar de um identificador de montagem visível, de um código de rastreabilidade legível por máquina, ou de ambos — e cada finalidade altera o que deve permanecer legível, onde a marca pode ser aplicada e como a amostra deve ser aceita.
| Por que a peça é marcada | Conteúdo típico | O que isso muda no requisito de marcação |
|---|---|---|
| Identificação da peça | Marca, número da peça, número da peça do cliente | Local visível, legibilidade e consistência após a montagem |
| Montagem e orientação | Posição do terminal, polaridade, cavidade ou identificador de conexão | A posição da marcação e a direção de visualização tornam-se críticas |
| Rastreabilidade de lote e produção | Código de data, código de lote, identificador de lote | A precisão dos dados e a legibilidade durável são importantes ao longo de todo o fluxo de produção |
| Serialização em nível de unidade | Número de série, Data Matrix ou código QR | Tamanho da característica, desempenho do leitor, transferência de dados e verificação após a marcação devem ser avaliados |
| Inspeção, serviço ou manuseio a jusante | Classificação, status, identificador de serviço ou processo quando exigido pelo desenho/programa | A marca deve permanecer acessível e legível no ponto de inspeção ou serviço a jusante |
Nem todo conector precisa de todos os tipos de marca. Comece pelo desenho, especificação do cliente ou requisito de rastreabilidade e, em seguida, defina o conteúdo da marca e os critérios de aceitação em torno desse propósito.
O que normalmente é marcado?
| Família de peças | Conteúdo típico da marcação | Localização típica |
|---|---|---|
| Carcaça do conector (plástico/metal) | Marca, número da peça, código de data/lote, Data Matrix / QR | Face externa plana, superior ou lateral |
| Terminal / pino | Número do terminal, polaridade, código do lote | Lado do terminal, acima da zona de contato |
| Barril de crimpagem / extremidade do lado do fio | Código de lote ou de rastreabilidade | Lado plano da área de crimpagem |
| Bloco de terminais / borne de parafuso | Número da posição, marcação de tensão/valor nominal | Corpo isolante, face visível |
O fato de o conteúdo ser definido pelo desenho do cliente, por uma norma do setor ou por uma regra interna de rastreabilidade muda o que a estação de marcação precisa ser capaz de fazer. Quando o valor do código é gerado por um banco de dados de números de série ou por um MES e precisa ser verificado após a marcação, o projeto do fluxo de dados pertence à solução de rastreabilidade e integração de dados, e não a esta página do aplicativo.
O que determina os resultados da marcação a laser em conectores e terminais?
O nome do material por si só não é suficiente para escolher o processo. O resultado é definido pela combinação de material e superfície, tamanho da marca, efeito desejado, acesso óptico, repetibilidade de posicionamento e pela forma como a marca será inspecionada na produção.
Material, cor, revestimento e condição da superfície
Uma carcaça plástica pode alterar a resposta conforme o grau da resina, cor, carga ou pacote de aditivos; um terminal pode alterar a resposta conforme a liga, o revestimento e o acabamento superficial. Cobre, latão, metal revestido e plásticos de engenharia, portanto, precisam ser avaliados como superfícies reais, não apenas como nomes genéricos de materiais. O comportamento detalhado dos materiais é abordado na cobre, latão, metal revestido e plásticos páginas.
Conteúdo da marca, área disponível e tamanho mínimo da característica
Um logotipo em uma face ampla da carcaça é uma tarefa óptica diferente de um Data Matrix compacto em uma lateral estreita do terminal. Altura dos caracteres, tamanho do módulo do código, densidade de dados, largura de linha e a área de marcação disponível determinam quão fino o processo deve permanecer em todo o lote. O limite útil não é a menor característica que pode ser produzida uma vez, mas a menor característica que permanece repetível e legível com o método de inspeção pretendido.
Efeito desejado e alteração superficial permitida
Contraste escuro sobre claro, marcação clara em uma superfície escura, mudança de cor superficial, recozimento ou gravação mais profunda são alvos diferentes. A quantidade aceitável de aporte térmico, remoção superficial ou alteração do revestimento também deve ser definida, especialmente perto de áreas de contato, vedação ou mecanicamente tensionadas.
Geometria, foco e acesso óptico
Curvatura, profundidade de cavidade, variação de altura, nervuras e geometria multifacetada podem afastar a marca da condição focal pretendida ou bloquear o acesso óptico. Essas variáveis determinam se a peça pode ser manuseada com um dispositivo de fixação simples ou se precisa de indexação rotativa, ajuste de Z, visão ou outro arranjo personalizado.
Posicionamento, verificação e durabilidade
A repetibilidade do dispositivo de fixação e a orientação da peça determinam a consistência da posição da marca. Se o conteúdo for legível por máquina, o leitor de produção, a iluminação e o método de verificação exigido também passam a fazer parte do resultado. Se a marca precisar resistir à abrasão, a solventes, ao calor ou ao manuseio repetido, essas exposições devem ser incluídas na aceitação da amostra, em vez de serem presumidas apenas pela aparência.
Qual resultado de marcação você deve buscar?
Defina o resultado aceitável antes de comparar lasers. Para conectores e terminais, uma boa marca não é simplesmente aquela que parece escura ou nítida — ela deve atender aos requisitos visuais, de código, de posição, funcionais e de durabilidade da peça real.
| Dimensão do resultado | O que definir | Por que é importante |
|---|---|---|
| Resultado visual | Contraste exigido, clareza dos caracteres e direção de visualização | Identificadores legíveis por humanos devem permanecer claros após a montagem |
| Resultado do código | Tamanho do código, leitor, iluminação e qualquer método de verificação ou classificação exigido | Um código que parece aceitável ainda pode falhar na leitura em produção |
| Resultado da superfície | Mudança de cor, recozimento, marca superficial ou profundidade de gravação, conforme aplicável | A aparência exigida altera a origem e a direção dos parâmetros |
| Resultado de posição | Tolerância permitida para posição da marca e acesso de visualização final | Requisitos de dispositivo de fixação, bandeja, visão ou indexação decorrem dessa tolerância |
| Resultado funcional | Nenhuma alteração inaceitável no contato, revestimento, vedação, resistência da parede ou função de acoplamento | Superfícies funcionais e zonas de exclusão têm prioridade sobre a aparência |
| Resultado de durabilidade | Resistência exigida a manuseio, abrasão, solvente, calor, umidade ou ciclos de acoplamento | A aceitação deve refletir o serviço real ou o processo a jusante |
| Resultado do lote | Consistência entre peças, bandejas, lotes e turnos | O processo deve ser repetível, não apenas bem-sucedido em uma única amostra |
O desenho do cliente, o requisito do programa ou o plano de qualidade interno devem fornecer os critérios de aprovação onde eles existirem. Onde não houver critério formal, o teste de amostra ainda deve registrar as condições de aceitação visuais, funcionais e de produção acordadas antes que uma configuração de máquina seja finalizada.
Onde Marcar e Onde Não Marcar
A posição é uma decisão de projeto tanto quanto uma decisão de laser. A regra prática para conectores e terminais: marcar em superfícies planas, visíveis e não funcionais, e nunca em áreas de contato ou condutivas onde a marca possa alterar o comportamento elétrico ou mecânico.
Áreas de contato e áreas condutoras são zonas de exclusão
Superfícies de contato do terminal — a zona de acoplamento, contatos de mola, caminhos condutores e qualquer área que conduza corrente ou estabeleça uma conexão elétrica — devem ser mantidas livres de marcação a laser, a menos que a especificação da peça permita explicitamente o processo nesse local. O processamento a laser pode alterar o revestimento, o acabamento superficial, a rugosidade ou a geometria local; em uma área de contato funcional, essas alterações podem afetar o contato elétrico ou o comportamento de acoplamento. Portanto, a definição exata da zona de exclusão vem do desenho da peça e da especificação aplicável.
Zonas seguras
- Faces planas da carcaça — o alvo padrão para marca, número de peça e códigos; fácil de marcar, fácil de escanear após a montagem.
- Parede lateral do terminal acima da zona de contato — visível após a inserção, livre da superfície de acoplamento.
- Face lateral do barril de crimpagem — plano o suficiente para um código pequeno, longe da área dos fios.
Zonas de exclusão
- Superfícies de contato e caminhos condutores — a marcação pode alterar o acabamento superficial, o revestimento ou a resistência de contato.
- Áreas de vedação e junta em conectores vedados — uma marca que perturba a superfície de vedação pode afetar a classificação IP.
- Áreas altamente tensionadas ou sujeitas a flexão — em paredes plásticas finas ou transições de cabo, uma marca profunda pode enfraquecer a estrutura.
- Áreas cobertas posteriormente por sobremoldagem ou encapsulamento — se a marca for coberta, verifique a legibilidade através do material de cobertura.
Posicionamento e apresentação da peça
Onde a marca é aplicada também depende de como a peça é apresentada ao laser. Uma carcaça em uma bandeja pode ser posicionada por um dispositivo de fixação simples; um terminal cilíndrico precisa ser indexado para que o laser alcance a face correta; terminais pequenos em tira ou bobina podem precisar de um sistema de alimentação. Para métodos de alinhamento e posicionamento, consulte a solução de posicionamento por visão; para peças cilíndricas, consulte a solução de marcação rotativa.
Geometria, Fixação e Posicionamento
Conectores e terminais vêm em formatos que não ficam planos sob um laser: terminais cilíndricos, carcaças profundas, corpos multifaces e peças pequenas em bandejas ou carretéis. A geometria da sua peça determina se um dispositivo de fixação de bancada simples é suficiente ou se um sistema rotativo, de visão ou de alimentação é necessário.
Terminais cilíndricos e marcação rotativa
Pinos, postes e terminais cilíndricos são geralmente marcados ao redor da circunferência em uma ou mais faces. Um eixo rotativo indexa a peça para que o laser alcance cada face em sequência com um único setup, mantendo a posição repetível de peça para peça. Para peças marcadas em um único lado plano, um batente simples ou um dispositivo de fixação com ranhura em V pode ser suficiente. O método do sistema para marcação rotativa — seleção de eixo, indexação e fixação da peça — é abordado na solução de marcação rotativa e circunferencial.
Carcaças irregulares, bandejas e dispositivos de fixação personalizados
Carcaças com nervuras, travas ou superfícies externas não planas precisam de um dispositivo de fixação que posicione a peça de forma repetível e exponha a face de marcação. O carregamento baseado em bandejas é comum para peças pequenas: uma bandeja contém dezenas de carcaças em cavidades definidas, e a estação de marcação percorre a bandeja. Para marcas em várias faces, a peça precisa ser reposicionada ou a estação precisa de mais eixos. A repetibilidade do dispositivo de fixação afeta diretamente a consistência da posição da marca, portanto é uma decisão de qualidade de produção, não uma conveniência.
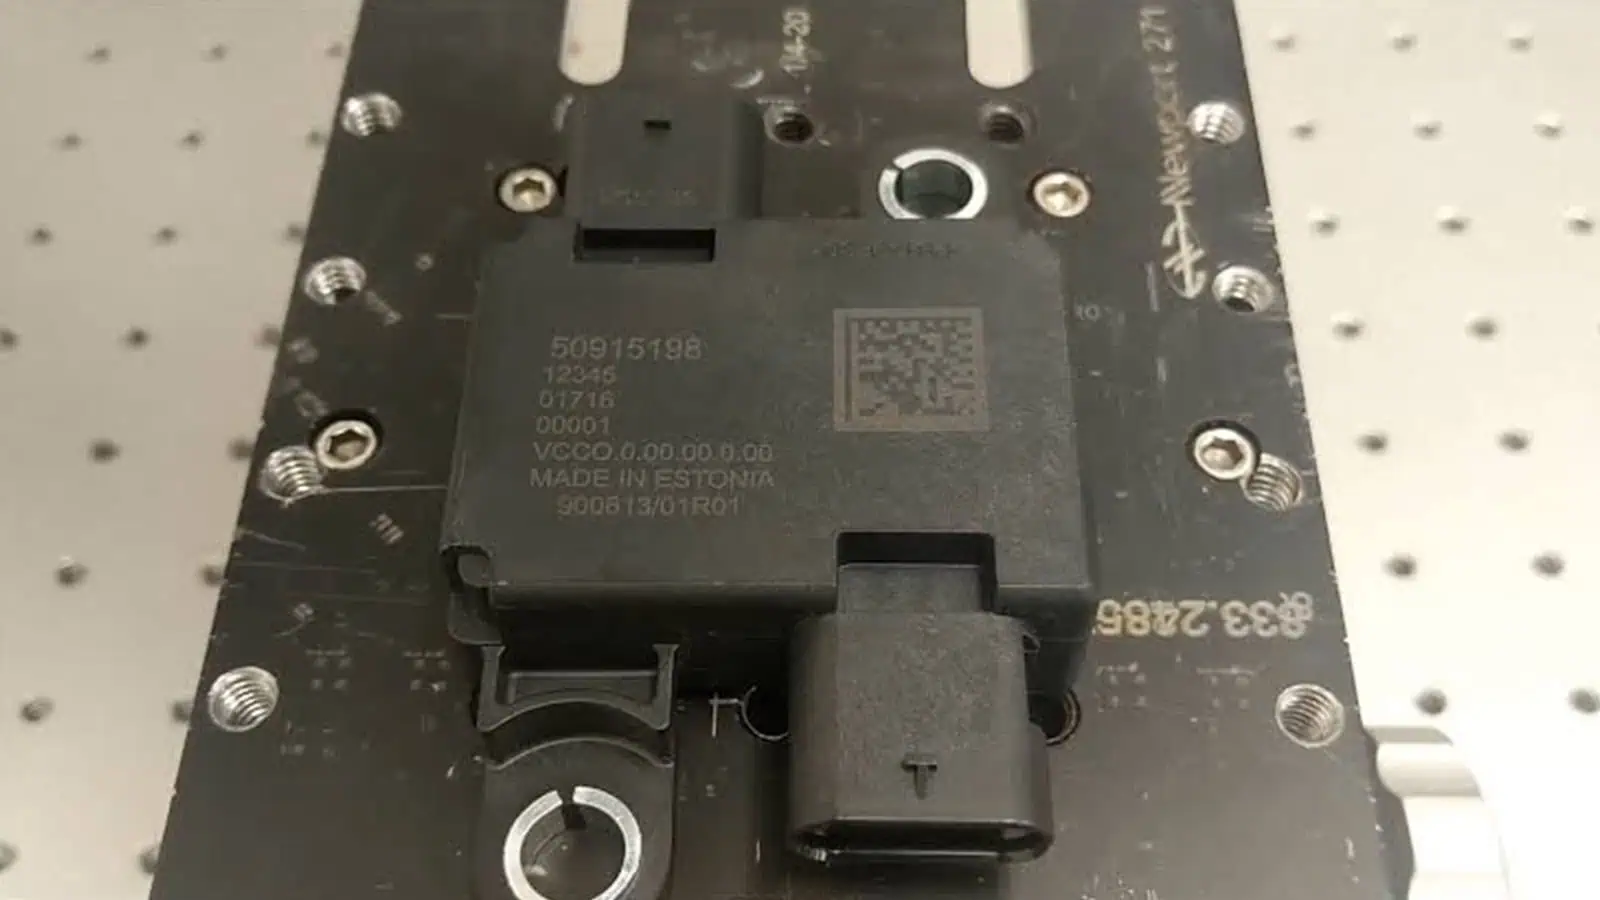
Posicionamento aleatório e posicionamento por visão
Quando as peças chegam com posição XY variável ou rotação — por exemplo, em uma esteira transportadora ou sem uma bandeja de precisão — uma câmera pode localizar a posição da marca antes de o laser disparar e corrigir dentro do campo disponível. Isso pode reduzir a dependência de fixação XY de precisão, mas não resolve por si só a variação de altura, o foco, a inclinação ou o acesso óptico bloqueado. O método do sistema é abordado em solução de posicionamento por visão.
Decisão de fixação e configuração
| Geometria da peça | Método típico de fixação | Direção de configuração |
|---|---|---|
| Carcaça plana, uma face | Dispositivo de fixação simples / cavidade de bandeja | Máquina de bancada, carga manual |
| Terminal cilíndrico, multiface | Eixo rotativo / indexação | Configuração rotativa |
| Orientação aleatória no transportador | Posicionamento por câmera + laser | Configuração de visão |
| Alto volume, peças pequenas | Alimentação por bandeja / alimentação vibratória | Alimentação automática / célula |
| Cavidade profunda ou inclinação acentuada | Cabeçote angular / posição focal mais longa | Mesa de trabalho personalizada / avaliação |
Esta tabela serve como orientação, não como resposta definitiva — a configuração correta é confirmada com sua peça, sua cadência e um teste de amostra.
Qual direção de laser avaliar primeiro
A escolha do laser para conectores e terminais geralmente começa com fibra/MOPA em torno da faixa de 1064 nm para muitas peças metálicas e revestidas, e UV em torno de 355 nm para plásticos sensíveis ao calor. Superfícies de cobre altamente refletivas dependem mais das condições: fontes IR/MOPA, UV ou verdes adequadas podem precisar ser comparadas dependendo da condição da superfície, do contraste necessário e dos limites térmicos. A direção final deve ser confirmada na peça real.
Carcaças metálicas, terminais e peças revestidas
Para latão, bronze, aço e muitos terminais revestidos, fibra/MOPA costuma ser uma das primeiras direções a avaliar. O cobre exige uma decisão mais condicional, porque sua resposta no comprimento de onda convencional de 1064 nm é fortemente afetada pela condição da superfície e pelas características do pulso. Uma fonte IR/MOPA adequada com controle de pulso pode funcionar no cobre, mas UV ou verde também podem ser relevantes quando absorção, contraste ou controle térmico fazem deles uma opção mais adequada. Para um terminal de cobre, escolha a rota a partir da superfície real e do efeito desejado, em vez de presumir que uma família de laser é sempre o padrão. O comportamento detalhado do material permanece no escopo das páginas de materiais de cobre, latão e metais revestidos.
Carcaças plásticas e peças sensíveis ao calor
Para carcaças plásticas — PA, ABS, PC, PBT e graus com fibra de vidro — o UV costuma ser a primeira direção a avaliar quando o objetivo é uma marca limpa e com baixo calor em uma resina sensível ao calor ou escura. A marcação a fibra de plásticos escuros pode produzir carbonização ou formação de espuma, o que pode ser aceitável para contraste em alguns casos, mas é um processo que o teste de amostra deve confirmar. O fato de um grau de plástico marcar branco, escuro ou não marcar de forma alguma depende da resina e de seus aditivos, o que é comportamento de material coberto nas páginas de materiais plásticos (incluindo náilon/PA e graus com fibra de vidro).
Quando as metas de contraste e profundidade mudam a escolha
O efeito desejado muda a direção: uma marca clara e de alto contraste em uma carcaça escura, uma marca escura por recozimento em metal, uma marca superficial rasa versus uma marca gravada mais profunda, ou uma marca que precisa resistir à abrasão — cada uma aponta para um ajuste diferente e, às vezes, para uma fonte diferente. Definir primeiro o efeito desejado evita escolher a máquina em torno do objetivo errado.
Tabela de direções
| Material / superfície da peça | Direção a avaliar primeiro | Por quê (condicionado) | Página do material |
|---|---|---|---|
| Terminal de latão / bronze | Fibra / MOPA | A absorção em 1064 nm varia com o estado da superfície | Marcação em latão |
| Terminal de cobre / condutor | Específico do caso: IR/MOPA, UV ou verde | O cobre altamente refletivo torna a resposta fortemente dependente do comprimento de onda, das características do pulso e do estado da superfície; compare em amostras | Marcação em cobre |
| Banhado a estanho / prata / níquel | Fibra / MOPA | A camada de revestimento determina a resposta | Marcação em metal banhado |
| Carcaça de PA / ABS / PC / PBT | UV primeiro, fibra condicionada | Resinas termossensíveis; dependente de aditivos | Plásticos e polímeros |
| Carcaça de alumínio anodizado | Fibra / MOPA | A resposta da camada anodizada depende da cor | Marcação em alumínio anodizado |
A família de laser adequada à sua peça, e a configuração da máquina em torno dela, é confirmada com um teste de amostra. As famílias de máquinas e as faixas de especificação são abordadas nas máquinas de marcação a laser de fibra e Máquinas de marcação a laser UV páginas de produtos.
Quais são os modos de falha comuns na marcação de conectores e terminais?
Os testes de amostra devem ser projetados para expor os modos de falha que importam na produção, não apenas para produzir uma amostra visualmente atraente.
| Modo de falha | Causa ou condição típica | O que verificar |
|---|---|---|
| Contraste baixo ou instável | Variação na formulação do material, na cor, no revestimento metálico ou na condição da superfície | Compare lotes representativos e defina uma janela aceitável de contraste/legibilidade |
| Danos no revestimento metálico ou na superfície | Energia excessiva ou um efeito-alvo inadequado sobre uma camada funcional fina | Inspecione a área marcada e mantenha as zonas de contato funcional fora do processo, a menos que explicitamente aprovado |
| Fusão do plástico, formação excessiva de espuma ou deformação | A entrada térmica está muito alta para a resina, a espessura de parede ou o resultado alvo | Compare a trajetória do laser e os parâmetros no grau moldado real |
| O código não pode ser lido de forma confiável | Os módulos são muito pequenos, o contraste é fraco, a distorção é alta ou as condições do leitor são diferentes | Verifique com o leitor de produção e o método exigido, não apenas por inspeção visual |
| Deriva da posição da marca | O dispositivo de fixação, a bandeja, o avanço ou a orientação não são repetíveis | Meça a posição em várias peças e revise os elementos de posicionamento ou a correção por visão |
| Marcas fora de foco ou incompletas | Variação de altura, curvatura, profundidade da cavidade ou acesso óptico obstruído | Verifique a geometria completa da peça e se são necessárias alterações em Z, eixo rotativo, 3D ou no dispositivo de fixação |
| Falha de durabilidade após manuseio ou exposição | A marca visível não atende ao requisito real de abrasão, solvente ou temperatura | Execute o teste de exposição definido e verifique novamente a legibilidade/leitura do código |
| A taxa de produção não é atingida | O carregamento, a localização, a verificação ou o manuseio de rejeitos domina o ciclo | Meça o ciclo completo, em vez de apenas o tempo de varredura a laser |
Como a marcação de conectores e terminais se encaixa na produção?
A prontidão para produção depende de todo o fluxo: como as peças chegam, como são localizadas, como os dados são fornecidos, como a marca é verificada e o que acontece com as peças aceitas ou rejeitadas. O tempo de varredura a laser é apenas uma parte desse ciclo.
1. Carregue e apresente a peça
As peças podem ser carregadas manualmente, colocadas em bandejas, fornecidas em tiras ou bobinas, alimentadas a partir de uma cuba, ou apresentadas em uma esteira transportadora. O método de carregamento deve preservar a face de marcação e a orientação exigidas pelo processo.
2. Localize, fixe e confirme a posição da marca
Uma bandeja fixa ou um dispositivo de fixação é apropriado quando a apresentação das peças é repetível. A indexação rotativa é usada quando a face de marcação necessária muda ao redor de uma peça cilíndrica. A visão computacional pode reduzir a dependência de uma orientação XY de precisão quando a altura da peça, o acesso óptico e a faixa de correção permitida permanecem controlados.
3. Forneça os dados de marcação e execute o processo a laser
Números de peça estáticos podem ser carregados de um trabalho salvo. Dados variáveis de número de série, lote ou código podem vir do operador, de um banco de dados ou de um sistema MES/linha. A rota do laser e o conjunto de parâmetros selecionados devem corresponder à peça e à condição de superfície corretas.
4. Verifique a marcação e trate as rejeições
Se for necessária a leitura a jusante, o código deve ser lido após a marcação e comparado com o valor pretendido. Uma célula de produção também pode precisar de lógica de aprovado/reprovado, tratamento de rejeitos e registros de rastreabilidade. A arquitetura de dados e a lógica de serialização são abordadas na solução de rastreabilidade e integração de dados.
5. Meça o ciclo completo e a consistência do lote
O ciclo real inclui carregamento, localização, fixação, marcação, verificação, tratamento de rejeitos e descarregamento ou transferência. O manuseio de bandejas ou a alimentação de peças pode dominar a produção em alto volume, portanto o tempo de ciclo deve ser medido com o método de carregamento pretendido e um lote representativo, em vez de ser inferido a partir do tempo de leitura.
6. Revise a integração da linha, extração e controles de segurança
Estações em linha podem exigir gatilhos, sensores, coordenação de transportadores, alimentação automática ou uma célula de marcação dedicada. A marcação em plástico também pode gerar fumos ou produtos de decomposição dependendo da resina e dos aditivos, portanto a extração ou ventilação deve ser revisada com a máquina final e o arranjo do processo. As rotas de sistema relevantes incluem marcação em movimento e em linha e a célula de marcação automática.
Validação e Aceitação de Amostras
Para conectores e terminais, um teste de amostra não é uma formalidade — é a etapa que define contraste, tamanho da marca, durabilidade e tempo de ciclo na sua peça real. A Zhuorui Laser oferece suporte para marcação em amostras, configuração de parâmetros e revisão de dispositivos de fixação como parte do processo de avaliação.
O que preparar para um teste de amostra
- Material da peça e estado da superfície — grau de resina ou liga metálica, revestimento, anodização, cor.
- Desenho ou foto do produto — local da marcação, geometria, áreas de exclusão.
- Conteúdo e tamanho da marcação — texto, logotipo, conteúdo de Data Matrix / QR, tamanho de caractere ou código.
- Efeito alvo — escuro sobre claro, claro sobre escuro, profundidade, nível de contraste.
- Taxa de produção e tamanho do lote — meta de tempo de ciclo, volume.
- Apresentação da peça e método de carregamento — peças soltas, bandeja, tira ou carretel, transportador, dispositivo de fixação existente e orientação necessária.
- Requisito de dados e verificação — conteúdo fixo ou variável, somente legível por humanos ou verificação por scanner, troca de dados serial/MES e tratamento de refugos quando necessário.
- Requisitos ambientais — temperatura, solvente, abrasão, ciclos de acoplamento.
- Quantidade da amostra — peças suficientes para marcação, além de quaisquer testes de durabilidade.
Dimensões de aceitação
| Dimensão | O que confirmar |
|---|---|
| Contraste e legibilidade | Marca legível no ângulo de visualização e iluminação exigidos |
| Tamanho do caractere / do código | Característica mínima produzida de forma confiável na peça |
| Legibilidade do código | Verificado com o leitor usado na produção (método de classificação conforme o cliente) |
| Repetibilidade de posição | Posição da marca consistente entre as peças no dispositivo de fixação |
| Nenhum dano funcional | Áreas de contato intactas; nenhuma alteração inaceitável de revestimento, rugosidade ou geometria; nenhum enfraquecimento estrutural |
| Durabilidade | Passa nos testes definidos de abrasão / solvente / temperatura |
| Tempo de ciclo | Medido em peças reais com o método real de carregamento |
Depois que esses pontos de aceitação forem registrados, use os resultados para decidir a configuração final de fonte, óptica, dispositivo de fixação, posicionamento, verificação e manuseio na próxima seção. Requisitos automatizados, de visão ou integrados a dados devem ser incorporados ao escopo do projeto, em vez de serem presumidos apenas a partir da fonte de laser.
Como os resultados de testes de amostras determinam a configuração final da máquina?
O teste de amostra deve fechar o ciclo de seleção. Seu propósito não é apenas aprovar a marcação, mas mostrar quais recursos de fonte, óptica, posicionamento, manuseio, verificação e produção são realmente necessários para o resultado aceito.
| Constatação da amostra ou da produção | Implicação para a configuração | O que ainda precisa de confirmação |
|---|---|---|
| Uma rota UV proporciona o contraste plástico necessário com efeito superficial/térmico aceitável | Direção do laser UV | Campo necessário, tempo de ciclo e disposição de gabinete/estação de trabalho |
| Fibra/MOPA atende ao resultado no metal real ou terminal metalizado | Direção de fibra/MOPA | Configuração de potência/pulso, óptica e taxa de produção para a superfície aprovada |
| Um código pequeno exige detalhes mais finos do que um logotipo amplo ou marca de texto | A seleção do campo óptico/lente deve proteger o tamanho do recurso exigido | Área de marcação utilizável e desempenho do leitor em todo o lote |
| O carregamento no dispositivo de fixação mantém a posição dentro da tolerância aceita | Uma máquina simples com dispositivo de fixação ou bandeja pode ser suficiente | Método de carregamento pelo operador e requisitos de troca |
| É necessária rotação da peça ou acesso a múltiplas faces | Configuração rotativa/de indexação | Método de fixação, sequência de indexação e ciclo total |
| A orientação XY varia entre as peças | O posicionamento por visão pode ser avaliado | Variação de altura, acesso óptico e faixa de correção ainda precisam de controle |
| Manuseio manual/em bandeja não consegue atender à taxa de produção exigida | Avaliação de alimentação automática, transportador ou célula de marcação | Interface, buffer, rejeição e lógica de troca de configuração |
| Cada código DPM deve ser verificado e vinculado aos dados de produção | Funções de leitor/visão, serialização e integração de dados | Fonte de dados, método de verificação, resposta de aprovação/reprovação e registro de rastreabilidade |
| Os fumos do processo exigem remoção controlada | A extração/ventilação passa a fazer parte da configuração da máquina ou célula | Emissões reais do material/processo e requisitos do local |
O resultado preferencial é a configuração mais simples que atenda repetidamente aos critérios acordados de aceitação de amostra e produção. Se o resultado exigido precisar de rotativo, visão, alimentação automática ou integração de dados, essas funções devem ser especificadas porque o teste demonstrou necessidade delas — não adicionadas por padrão.
Perguntas Frequentes
A marcação a laser pode danificar as superfícies de contato dos terminais?
A marcação em áreas de contato ou condutoras é evitada como disciplina geral porque o processamento a laser pode alterar o revestimento, o acabamento superficial, a rugosidade ou a geometria local em uma superfície funcional. Essas alterações podem afetar o contato elétrico ou o comportamento de acoplamento. A definição da área de exclusão vem do desenho da peça e da especificação aplicável, e a marcação de amostra deve permanecer dentro das superfícies não funcionais aprovadas.
Por que o contraste da marcação varia entre carcaças de cobre, revestidas e de plástico?
Cada material responde à energia do laser de forma diferente — cobre e latão absorvem menos em 1064 nm, as camadas de revestimento alteram a resposta, e os tipos de plástico reagem de acordo com sua resina e aditivos. Este é o comportamento do material, abordado em detalhes nas páginas de materiais cobre, latão, metal revestido e plásticos.
Os terminais cilíndricos precisam de um eixo de rotação?
Nem sempre. Um único lado plano pode ser marcado com um dispositivo simples; um terminal que precisa de marcas em várias faces é mais repetível com um eixo rotativo que indexa cada face em uma única configuração. A decisão depende das faces de marcação e do volume, e é confirmada no teste de amostra. Consulte a solução de marcação rotativa para o método do sistema.
A marca sobrevive a alta temperatura, solventes e acoplamentos repetidos?
Depende do material, da superfície e dos parâmetros do laser — uma marca que sobrevive em uma superfície pode falhar em outra. A durabilidade é verificada por testes definidos em amostras reais (abrasão, solvente, ciclagem de temperatura, releitura do código). Esta página não garante um nível de durabilidade universal; o teste de amostra o estabelece para sua peça.
Qual laser devo avaliar para carcaças pequenas de conectores?
Para carcaças de plástico, o UV costuma ser a primeira direção a ser avaliada quando uma marca limpa e com baixo calor é a prioridade. Para muitas carcaças metálicas convencionais e revestidas, fibra/MOPA é um ponto de partida comum. Cobre e outras superfícies altamente refletivas devem ser tratados separadamente e podem exigir comparação entre abordagens adequadas de IR/MOPA, UV ou verde. A escolha final depende da resina ou superfície metálica real, da cor, do revestimento e do efeito desejado, e é confirmada em uma amostra.
A marcação pode ser integrada a uma linha de montagem existente?
Sim, quando o layout e a cadência da linha exigirem — com sinais de disparo, posicionamento, verificação de leitura e troca de dados com o sistema de produção. O escopo da integração é analisado como um projeto (consulte as soluções flying & online e de rastreabilidade, e o caminho de consulta OEM e personalizado), e não presumido a partir da descrição de uma máquina.
Teste de amostra ou cotação
Se sua peça for um conector, terminal ou ponta de crimpagem, a maneira mais rápida de definir o processo é um teste de amostra com seu material e o conteúdo da marcação. A Zhuorui Laser pode analisar a aplicação, marcar amostras representativas, definir parâmetros e confirmar a direção da configuração.