
Marcação a Laser de Peças de Celular
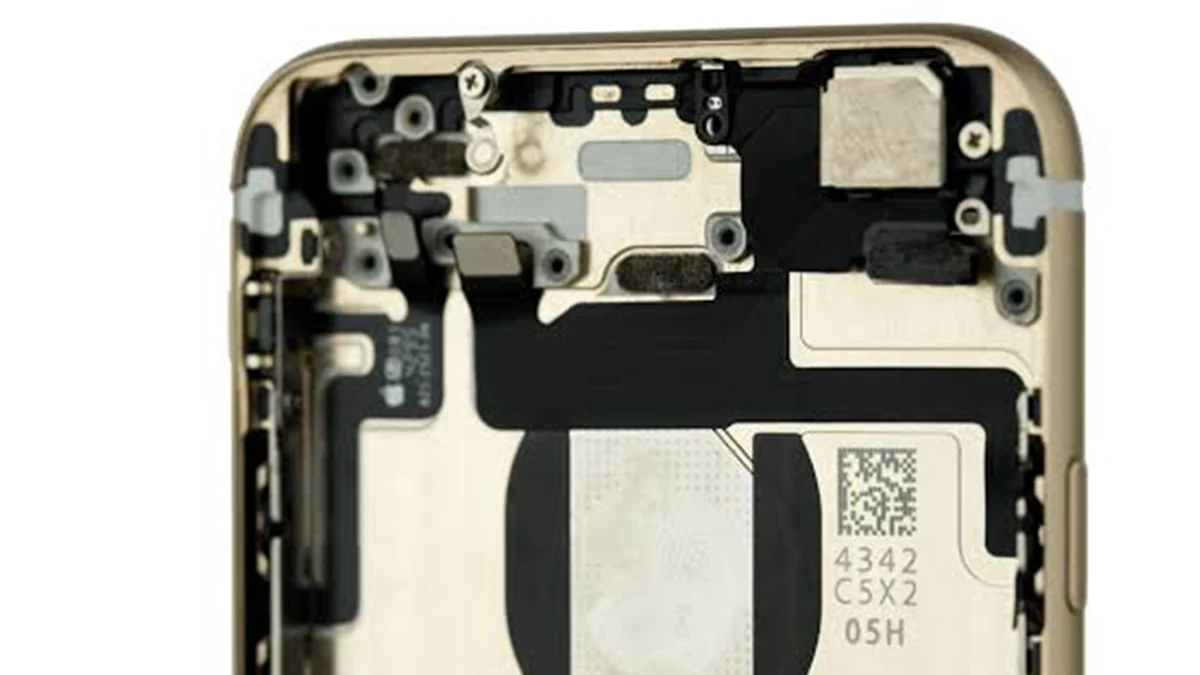
Identificação permanente para estruturas, suportes, carcaças e peças internas de celulares — marca, modelo, IMEI, códigos de série e de lote — normalmente é colocada em faces internas ou de baixa visibilidade aprovadas, para que a rastreabilidade possa ser mantida sem alterações desnecessárias nas superfícies voltadas ao cliente.
Esta página aborda a visão de tarefa do setor para selecionar uma máquina de marcação a laser para celulares: o que é marcado, quais superfícies são aprovadas para marcação, como geometrias escalonadas ou irregulares alteram a fixação e a configuração, e o que deve ser validado em uma amostra real antes da compra.
Marcação a laser de peças de celular em resumo
A marcação a laser é comumente avaliada para identificação permanente em estruturas, suportes, carcaças, bandejas, blindagens e outros componentes internos de celulares. Trabalhos típicos incluem identificação de marca ou modelo, números de peça e de lote, informações de IMEI ou série, quando especificado, e códigos compactos Data Matrix ou QR para rastreabilidade.
O ponto de partida útil não é simplesmente “metal ou plástico”. Defina o material e a superfície exatos, a zona de marcação aprovada, o resultado visual ou de código exigido, o menor detalhe a ser marcado, a geometria da peça e o método de posicionamento, e o ciclo de produção exigido. Esses parâmetros determinam qual rota de laser testar primeiro e o que deve ser verificado antes que a configuração final da máquina seja definida.
Alumínio nu, alumínio anodizado, aço inoxidável, titânio e tipos de plástico devem ser tratados como condições distintas de teste de amostra, porque sua resposta de superfície e sensibilidade térmica diferem. Para montagens de PCB ou componentes eletrônicos individuais, consulte a página dedicada PCB / PCBA e componentes eletrônicos páginas de aplicação.
Quais peças de telefone celular são comumente marcadas a laser?
A família de peças é importante porque seu material, espessura de parede, zona de marcação disponível e geometria mudam a forma como o trabalho deve ser testado e fixado.
Estruturas, suportes e chassis metálicos
Estruturas de celular, peças de chassi e suportes usinados em CNC geralmente são de alumínio, com aço inoxidável ou titânio usados em alguns modelos. Essas peças podem proporcionar zonas de marcação relativamente estáveis, mas superfícies anodizadas ou cosméticas, faces escalonadas e paredes finas podem fazer com que a janela real de marcação seja muito diferente de um corpo de prova metálico plano.
Carcaças e tampas internas
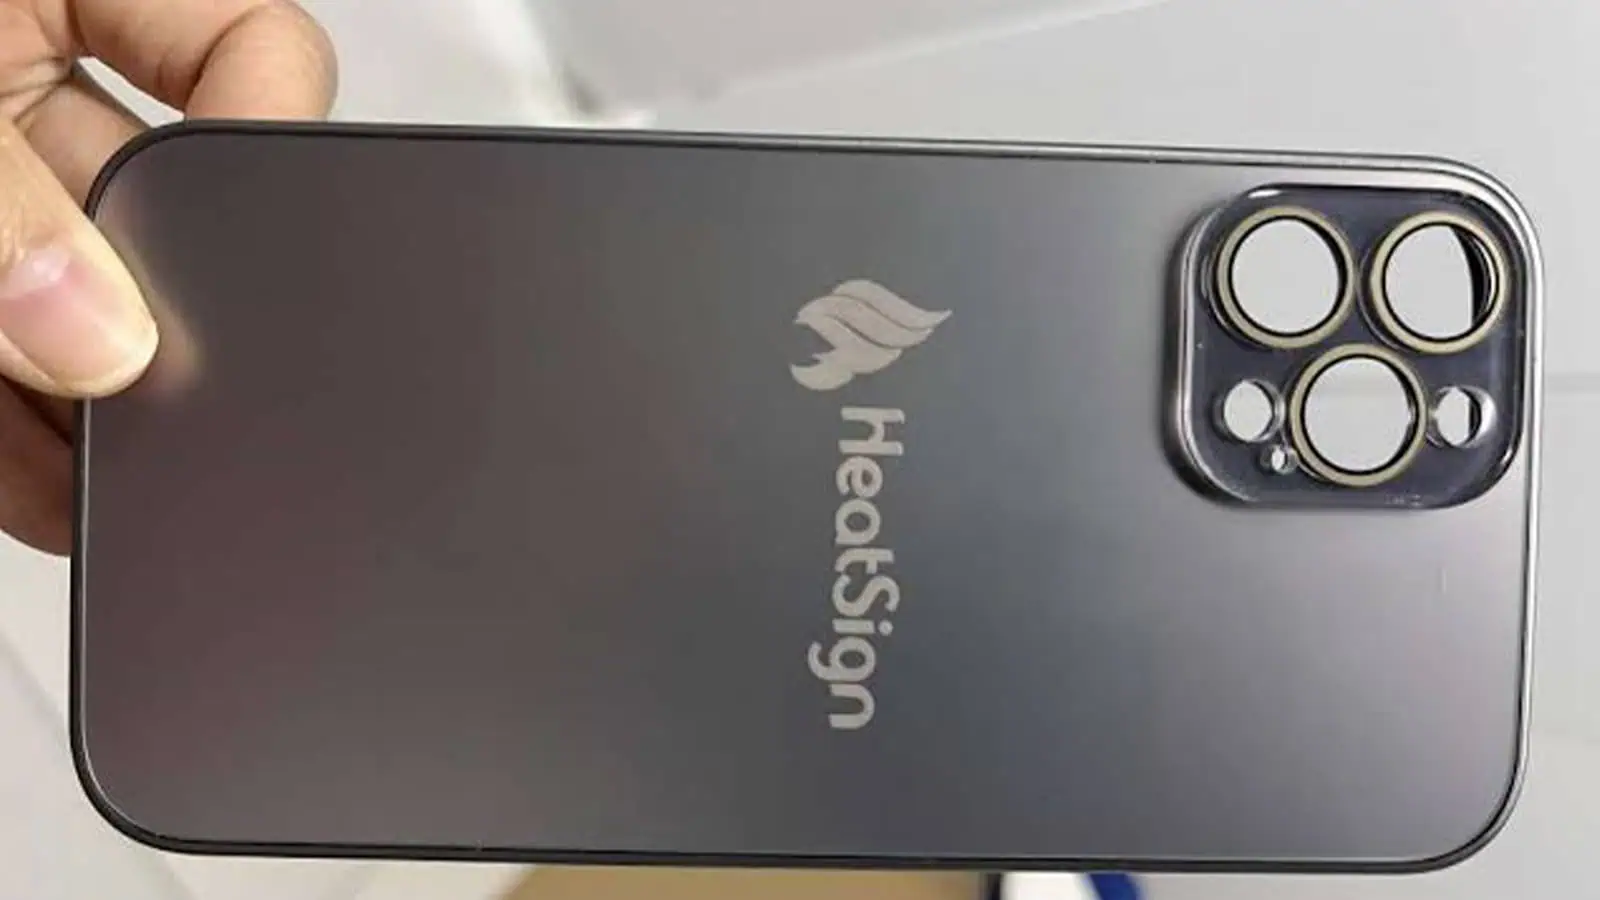
Carcaças metálicas ou plásticas e tampas internas podem conter marcas de identificação de produto ou de rastreabilidade. As superfícies externas geralmente são mais rigorosamente controladas quanto à aparência, portanto a zona de marcação aprovada deve vir do desenho do produto, e não da conveniência na estação de marcação.
Bandejas, blindagens e pequenas peças internas
Bandejas de cartão, blindagens, pequenos suportes e outras peças internas frequentemente têm área de marcação limitada. Caracteres pequenos ou códigos 2D compactos tornam foco, contraste, repetibilidade de posicionamento e acesso do leitor mais importantes do que a área total de marcação.
| Família de peças | Função típica de marcação | Restrição comum a verificar |
|---|---|---|
| Estrutura metálica / chassi / suporte | Identificação e rastreabilidade do produto | Acabamento superficial, altura escalonada, zonas de exclusão estéticas |
| Carcaça / tampa interna | Identidade da marca, serialização ou identificação de processo | Zona visível vs. oculta, revestimento ou formulação do plástico |
| Suporte de plástico / bandeja | Identificação de peça, montagem e lote | Sensibilidade ao calor, área de marcação pequena, repetibilidade de posição |
| Blindagem / bandeja de cartão / peça metálica pequena | Lote, rastreabilidade ou marca de processo | Tamanho pequeno do código, planicidade, acesso do scanner após a marcação |
Por Que as Peças de Telefones Celulares São Marcadas?
O objetivo da marcação deve ser definido antes da rota do laser. Um logotipo, um número de peça fixo e um código de rastreabilidade serializado criam requisitos diferentes para controle de conteúdo, verificação e dados de produção.
Identificação e rastreabilidade
- Identificação do produto — marca, modelo, número de peça ou número de peça do cliente quando o desenho exigir.
- Rastreabilidade de lote e serial — informações de lote, serial, IMEI ou código 2D quando a peça precisar ser vinculada aos registros de produção.
- Identificação da montagem — marcas de polaridade, orientação, processo ou estação que ajudam a distinguir as peças durante a fabricação.
Controle de produção e qualidade
- Verificação a jusante — códigos legíveis por máquina podem ser escaneados após a marcação para confirmar o valor e a legibilidade.
- Genealogia do processo — dados variáveis podem ser associados a uma linha, lote ou registro de produção quando o sistema de manufatura exigir.
- Uso cosmético controlado — logotipos externos ou identificação visível são válidos somente onde o desenho do produto define o requisito de localização e aparência.
Se a marca contém dados variáveis de série, IMEI ou código, defina de onde vem esse valor e se ele deve ser verificado após a marcação. Esse requisito de dados pode afetar a estação de marcação tanto quanto a própria fonte de laser.
O que geralmente é marcado em peças de telefone celular?
O tipo de conteúdo, o tamanho do código e a zona de marcação disponível determinam o menor elemento que o processo deve produzir de forma confiável. Texto fixo, dados variáveis de série e códigos 2D compactos devem ser tratados como requisitos de produção diferentes.
IMEI, números de série e códigos de lote
IMEI e números de série podem ser marcados como texto legível mais um símbolo de código na mesma peça quando a especificação do produto exigir. A altura dos caracteres e a largura da linha devem caber na zona aprovada disponível, e o ambiente de leitura após a montagem importa: um código que esteja coberto, seja muito pequeno ou tenha contraste muito baixo não sobreviverá à inspeção final. Códigos de lote e de partida adicionam uma dimensão de tempo de produção — a mesma família de peças pode carregar um valor de código variável por lote, o que aponta para uma interface de dados em vez de um trabalho de texto fixo. A alocação do número IMEI e a conformidade da marcação permanecem de responsabilidade do proprietário da marca e dos requisitos aplicáveis do produto; a estação de marcação deve reproduzir corretamente o conteúdo atribuído dentro da zona especificada.
Requisitos de Data Matrix / QR e de caracteres pequenos
Os símbolos Data Matrix e QR são comuns em molduras, blindagens e bandejas porque armazenam mais dados do que texto em uma pequena área. O tamanho e o contraste alcançáveis do símbolo dependem da configuração óptica e do material e do estado da superfície — por exemplo, alumínio anodizado, alumínio sem revestimento e plásticos devem ser avaliados como condições de amostra diferentes. A precisão de posição também importa: se o código precisar ser lido por um scanner fixo ou comparado a um banco de dados, a posição da marcação deve se repetir dentro da tolerância do leitor, o que é uma questão de fixação tanto quanto uma questão de marcação.
Quando um código precisar ser escaneado em etapas posteriores ou associado a dados de produção, a verificação por leitura de retorno deve fazer parte do requisito de aceitação. Use o scanner ou verificador destinado a confirmar o valor marcado e a legibilidade; adicione inspeção de contraste ou de caracteres quando a especificação do cliente exigir. O resultado permanece dependente da amostra e deve ser confirmado na peça real.
O que Determina os Resultados da Marcação a Laser em Peças de Celular?
Duas peças de celular que parecem semelhantes podem exigir configurações diferentes ou até uma rota de laser diferente. O resultado é controlado pela condição completa da peça, não apenas pelo nome do material.
| Variável | Por que isso altera o resultado | O que confirmar |
|---|---|---|
| Material e grau | Alumínio, aço inoxidável, titânio, ABS, PC e outros materiais interagem com o laser de forma diferente. | Material real ou grau de resina, quando disponível |
| Condição da superfície | Superfícies sem acabamento, anodizadas, pintadas, revestidas, polidas ou texturizadas podem produzir contraste e alteração superficial diferentes. | Acabamento, revestimento, cor e requisito cosmético |
| Espessura da parede / sensibilidade térmica | Peças finas de metal e plástico podem acumular calor, descolorir ou deformar antes que a marca desejada seja obtida. | Espessura ao redor da zona de marcação e alteração superficial permitida |
| Conteúdo da marca e tamanho mínimo do recurso | Caracteres pequenos e células 2D compactas exigem mais resolução óptica e foco estável do que um logotipo grande. | Requisito de menor caractere, linha ou célula de código |
| Zona de marcação | Áreas externas, ocultas, rebaixadas, funcionais ou de exclusão impõem diferentes limites estéticos e de acesso. | Zona aprovada em desenho e visibilidade pós-montagem |
| Altura, curvatura e profundidade da cavidade | A variação da altura Z e o acesso do feixe afetam a consistência do foco e se uma única configuração consegue alcançar toda a marca. | Variação de altura, ângulo, profundidade da cavidade e acesso disponível |
| Tolerância de posição | Uma tolerância de localização apertada aumenta a importância da repetibilidade do dispositivo de fixação ou da correção por visão. | Erro permitido de X/Y/rotação e método de datum |
| Resultado desejado | Contraste claro, contraste escuro, aparência preta, marcação superficial, gravação ou remoção de revestimento podem indicar diferentes janelas de processo. | Critérios de aceitação aprovados para visual, código e superfície |
| Requisito de produção | Carregamento, geração de código, verificação e manuseio podem dominar o tempo total de ciclo e o projeto do sistema. | Peças por hora, tamanho do lote, método de carregamento e fluxo de dados |
Essas variáveis devem ser congeladas como entrada do teste de amostra. Se a mesma peça existir em vários acabamentos ou cores de resina, teste essas variações como condições separadas em vez de presumir que um conjunto de parâmetros será transferido sem alterações.
Qual resultado de marcação você deve buscar?
Uma solicitação de amostra útil define o resultado antes de definir a máquina. “Marca permanente” é amplo demais; o alvo deve descrever qual deve ser a aparência da marca, como ela será lida e qual alteração de superfície é aceitável.
Resultado visual e de identificação
- Aparência — efeito visual claro, escuro, preto, de alto contraste ou outro aprovado pelo desenho.
- Conteúdo legível por humanos — altura de caractere, largura de linha e legibilidade exigidas nas condições de inspeção especificadas.
- Resultado do código — tamanho do Data Matrix / QR, leitor previsto e qualquer critério exigido de leitura de retorno ou verificação.
Resultado de superfície, função e durabilidade
- Condição da superfície — rugosidade aceitável, descoloração, alteração de revestimento ou profundidade de gravação quando especificado.
- Proteção funcional — nenhuma alteração inaceitável em superfícies de vedação, acoplamento, contato ou outras superfícies controladas pelo desenho.
- Durabilidade — verificações de abrasão, suor, solvente, umidade ou temperatura somente quando a especificação do produto as exigir.
Depois que essas metas de aceitação forem definidas, a seleção do laser se torna uma questão de engenharia testável: qual rota pode alcançar o contraste exigido, a legibilidade do código e a condição da superfície sem gerar calor inaceitável ou danos estéticos?
Onde a Marca Fica: Zonas Visíveis vs. Ocultas
A posição é uma decisão de projeto tanto quanto uma decisão de laser. Para marcas de identificação e rastreabilidade, faces ocultas ou cobertas pela montagem geralmente são preferíveis quando o desenho do produto reserva as superfícies voltadas para o cliente para requisitos estéticos. A marcação externa só deve ser avaliada quando o projeto a exige explicitamente e define seus próprios critérios de aceitação de aparência e durabilidade.
Superfícies externas visíveis precisam de aprovação explícita
Superfícies externas — a face externa da estrutura, o lado visível da carcaça, superfícies decorativas ou anodizadas — são comumente controladas por especificações estéticas. O processamento a laser altera a resposta local da superfície e pode afetar a aceitação de aparência, rugosidade ou resistência a riscos, portanto essas áreas devem seguir o desenho do produto e a especificação de acabamento. Quando a marcação externa é genuinamente necessária, ela é uma decisão de projeto com seus próprios critérios de aceitação, não uma predefinição.
Zonas ocultas e cobertas pela montagem
- Face interna da estrutura — um alvo comum para conteúdo de marca, modelo e rastreabilidade quando o exterior é reservado para requisitos estéticos.
- Interior da carcaça / tampa oculta — pode conter códigos serializados e marcas de processo, protegidos contra o manuseio diário.
- Verso de um suporte / lado interno de uma blindagem — frequentemente plano, estável e fora da linha de visão do cliente.
Zonas controladas ou de exclusão
- Superfícies externas voltadas para o cliente — use somente quando o desenho permitir explicitamente a marcação e definir os critérios de aceitação.
- Superfícies decorativas ou anodizadas — o processamento a laser altera a superfície local e pode afetar a aceitação estética ou de resistência a riscos.
- Áreas funcionais ou de vedação — superfícies que se acoplam, vedam ou suportam componentes devem seguir as regras de exclusão definidas no desenho.
- Zonas cobertas posteriormente na montagem — se a marca for coberta, confirme se ela ainda pode ser escaneada, ou mova-a.
Posicionamento e apresentação da peça
Onde a marca fica depende de como a peça é apresentada ao laser. Uma face plana e oculta em uma bandeja é simples; uma moldura escalonada ou um suporte curvo pode precisar de um dispositivo de fixação, de um eixo rotativo ou de posicionamento por visão para que o foco e a posição da marca permaneçam consistentes. Para métodos de alinhamento e posicionamento, consulte a solução de posicionamento por visão; para elementos cilíndricos que giram, consulte a solução de marcação rotativa.
Como a geometria, a fixação e o posicionamento afetam o processo?
As peças de celular raramente são placas planas. Molduras têm faces escalonadas, carcaças têm cavidades profundas, suportes são finos e irregulares — e cada formato muda como a peça deve ser fixada e como o laser alcança a zona de marcação.
Molduras escalonadas e cavidades profundas
Uma estrutura escalonada tem zonas de marcação em alturas diferentes. Um laser de campo plano consegue marcar um plano com confiabilidade, mas um degrau significa ou uma segunda configuração ou uma abordagem de foco dinâmico / 3D quando a diferença de altura excede a faixa de foco utilizável — e a resposta correta depende da altura do degrau e da posição da marca. Cavidades profundas em carcaças ou estruturas levantam uma questão de acessibilidade: o cabeçote do laser precisa alcançar a zona sem que a parede da cavidade bloqueie o feixe, o que afeta a distância de trabalho e as escolhas de tamanho de campo.
Suportes de paredes finas e irregulares
Paredes finas e suportes de paredes finas são mais sensíveis à entrada de calor e à tensão de fixação. O dispositivo de fixação deve prender a peça sem distorção, e a janela de parâmetros deve ser avaliada com a peça real, e não com um corpo de prova plano, porque a espessura da parede altera a forma como o calor se acumula. Formatos irregulares frequentemente exigem um dispositivo de fixação personalizado ou conformal para manter a zona de marcação em foco e na posição para cada peça.
Posicionamento aleatório e posicionamento por visão
A marcação guiada por visão pode reduzir a dependência de dispositivos de localização de precisão quando a principal variação é a posição X/Y ou a rotação da peça. A câmera localiza cada peça e o software corrige a posição da marca dentro do campo disponível. A peça ainda precisa de apresentação estável, e variação de altura, inclinação, cavidades profundas ou mudança de foco podem exigir fixação dedicada, controle de autofoco / 3D ou outra configuração. Essa abordagem é útil para marcação flexível ou de componentes de celular com peças mistas quando as posições da bandeja não podem ser mantidas de forma repetível. A abordagem de integração é coberta pela solução de posicionamento por visão solução de posicionamento por visão; para recursos redondos ou escalonados que giram, a solução de marcação rotativa solução de marcação rotativa aplica-se.
| Geometria da peça | Fixação típica | Direção de configuração |
|---|---|---|
| Face oculta plana (suporte, bandeja) | Bandeja dedicada ou gabarito simples | Máquina de bancada padrão ou dividida |
| Estrutura escalonada, múltiplas alturas | Dispositivo específico do degrau ou segunda montagem | Avaliar foco dinâmico 3D se a altura do degrau exceder a faixa de foco utilizável |
| Cavidade profunda na carcaça | Dispositivo que expõe a cavidade | Revisão de distância de trabalho / tamanho de campo, possível 3D |
| Suporte irregular de paredes finas | Dispositivo de fixação conformal / de baixa tensão | Revisão da janela de parâmetros na peça real |
| Posicionamento aleatório | Apresentação estável e posicionamento guiado por visão | Máquina de visão CCD / solução de visão |
Qual direção de laser avaliar primeiro
Peças de telefone abrangem uma ampla faixa de materiais, portanto não existe um único “laser para telefone”. A direção inicial segue o material e a superfície da peça que está sendo marcada — e a escolha final depende do contraste alvo, da geometria e dos resultados das amostras.
Molduras metálicas e peças anodizadas
Para molduras de alumínio, suportes de aço inoxidável e peças de titânio, um laser de fibra Q-switched (cerca de 1064 nm) costuma ser a primeira direção a avaliar e é um ponto de partida comum para identificação de metais. O alumínio anodizado se comporta de maneira diferente do alumínio bruto porque a camada anódica altera como a superfície responde; trate-o como uma condição de amostra separada e use a alumínio anodizado orientação ao definir o teste. Quando marcas brancas ou de baixo contraste são necessárias, a fibra MOPA pode valer a pena ser avaliada: sua janela de controle de pulso mais ampla altera a entrada de calor e a resposta da superfície. Esta é uma direção condicional, não uma garantia.
Suportes de plástico e peças sensíveis ao calor
Para plásticos escuros ou sensíveis ao calor — ABS, PC e graus similares — Lasers UV (cerca de 355 nm) costumam ser a primeira direção a avaliar porque o comprimento de onda mais curto pode reduzir a carga térmica em peças finas ou sensíveis ao calor. O comportamento do plástico depende fortemente do grau de resina, corantes e aditivos, então o grau real deve ser testado em amostra; a ABS e policarbonato orientação pode ajudar a definir a rota inicial.
Quando objetivos de contraste, profundidade ou marca preta alteram a escolha
Se o objetivo for uma marca profunda ou gravada, uma marca preta em uma superfície clara, ou um efeito de remoção de revestimento, a direção pode mudar. Esses objetivos são específicos de material e superfície: um resultado claro sobre escuro em alumínio anodizado e uma marca preta em aço inoxidável são alvos diferentes que podem apontar para janelas de parâmetros ou fontes diferentes. A maneira correta de decidir é fazer um teste de amostra na peça real, e não aplicar uma regra geral.
| Material / superfície da peça | Direção inicial | Página do material para detalhes |
|---|---|---|
| Estrutura de alumínio, sem revestimento | Fibra Q-switched (1064 nm); avalie o MOPA quando o efeito desejado se beneficiar de sua faixa de controle de pulso | Alumínio |
| Estrutura de alumínio anodizado | Fibra / MOPA, específico para camada anódica | Alumínio Anodizado |
| Suporte de aço inoxidável | Fibra; rota de marcação preta avaliada conforme a superfície e o alvo | Aço Inoxidável |
| Peça de titânio | Fibra / MOPA | Titânio |
| Suporte de ABS / PC, escuro ou sensível ao calor | UV (355 nm) frequentemente em primeiro lugar | ABS / PC |
Quais são os modos de falha comuns na marcação de peças de celular?
Um bom teste de amostra deve tentar expor as prováveis falhas de produção, não apenas produzir uma marca atraente. A maioria dos problemas pode ser atribuída à resposta da superfície, ao foco, ao posicionamento, à entrada de calor, ao acesso ou ao controle de dados.
| Falha | Causa típica a investigar | O que pode mudar |
|---|---|---|
| Contraste baixo ou inconsistente | Acabamento superficial, revestimento, variação de material, foco ou janela de parâmetros instável | Trajetória do laser, janela de parâmetros, receita específica para a superfície |
| O código 2D não é lido de forma confiável | Tamanho da célula, contraste, foco, textura da superfície, posição ou configuração do leitor | Óptica / tamanho do campo, tamanho do código, janela de processo, configuração de verificação |
| A posição da marca se desloca | Repetibilidade do dispositivo de fixação, tolerância da bandeja ou rotação aleatória da peça | Projeto do dispositivo de fixação, estratégia de referência ou posicionamento por visão |
| Alturas Z diferentes geram resultados diferentes | Geometria escalonada excede a faixa de foco utilizável | Segundo setup, ajuste de Z ou foco dinâmico 3D |
| Descoloração térmica, derretimento ou deformação | Parede fina, resina sensível ao calor ou energia local excessiva | Trajeto do laser, controle de pulso, janela de velocidade / energia, suporte de fixação |
| Superfície estética rejeitada | Marca aplicada em acabamento externo controlado ou alvo de aparência não definido antes do teste | Zona de marcação, resultado-alvo ou rota de processo |
| O feixe não alcança a zona de forma consistente | Cavidade profunda, parede lateral, ângulo ou distância de trabalho insuficiente | Orientação do dispositivo de fixação, óptica, distância de trabalho ou abordagem multieixo |
| Código com aparência correta carrega dados incorretos | Identidade da peça, dados de série ou fluxo de verificação não estão controlados | Interface de dados, verificação por scanner e lógica de rejeição |
Se uma amostra falhar, registre a falha em relação ao material, à superfície, à geometria e à condição de processo reais. Isso torna o próximo teste significativo e evita que uma configuração da máquina seja congelada em torno de um resultado que só funcionou em uma amostra ideal.
Como a marcação de peças de celular se encaixa na produção?
A prontidão para produção é a sequência completa desde a apresentação da peça até a saída verificada. O tempo de varredura é apenas um elemento; manuseio, identificação, posicionamento, troca de dados, inspeção e fluxo de rejeição podem determinar o projeto final da estação de trabalho.
Manuseio e posicionamento
O ciclo de produção começa com o carregamento da peça correta e a apresentação da zona de marcação aprovada em uma posição e altura repetíveis. Peças alimentadas por bandeja podem usar um gabarito dedicado; a apresentação mista ou menos repetível pode justificar o posicionamento por visão. Peças escalonadas ou rebaixadas podem exigir dispositivos de fixação específicos para a peça, ajuste de Z ou um arranjo óptico diferente antes do início da marcação.
Fluxo de dados, marcação e verificação
Para logotipos ou números de peça fixos, o trabalho de marcação pode usar uma receita controlada. Para dados variáveis como número de série, IMEI, lote ou código 2D, defina onde o valor é gerado, como a peça correta é associada a esse valor e se o resultado marcado deve ser lido de volta. Um fluxo controlado típico é identificação da peça / receita → receber ou gerar dados de marcação → posicionar → marcar → escanear ou inspecionar → comparar com os dados esperados → aprovar ou rejeitar. Onde a conectividade com banco de dados ou MES for necessária, a solução de rastreabilidade e integração de dados fornece o contexto de integração mais aprofundado.
Tempo de ciclo, tratamento de rejeitos e automação
Meça o ciclo completo, incluindo carregamento, localização, marcação, verificação e descarregamento. Se ocorrer uma falha de leitura ou de verificação de posição, defina se a peça será parada, retrabalhada ou encaminhada para uma rota de rejeição, em vez de permitir que continue sem verificação. O carregamento manual ou semiautomático de bandejas é adequado para muitos trabalhos; volumes maiores ou produção em linha podem justificar a célula de marcação automática ou, quando o processo realmente envolve peças em movimento contínuo, a rota de marcação em movimento / em linha. marcação em movimento / em linha rota.
Como uma amostra de peça de celular deve ser testada e aprovada?
Quando a especificação do cliente ou da marca inclui requisitos de durabilidade, a marca pode precisar permanecer legível após manuseio, umidade, exposição a agentes de limpeza ou temperatura. Quais verificações se aplicam depende da peça, do material, da localização da marca e da especificação do produto, portanto a validação é definida em amostras reais, e não presumida.
Abrasão, suor, solvente e exposição à temperatura
Dependendo da especificação do cliente ou da marca, a validação pode incluir testes de abrasão ou riscos, exposição a suor ou umidade, exposição a solventes ou agentes de limpeza e ciclagem térmica. Essas são categorias de validação exemplificativas, não um conjunto universal de testes para todas as peças de celular. O modo de falha relevante também muda com o material e a superfície, portanto o método de teste e o critério de aprovação devem ser definidos antes da avaliação da amostra.
Teste de amostras: o que preparar e o que é verificado
Testes em amostras são a forma prática de confirmar contraste, legibilidade do código, posição da marcação e durabilidade na peça real. A Zhuorui Laser oferece suporte à marcação de amostras, configuração de parâmetros e revisão de processo durante a avaliação da aplicação. Uma peça real e uma especificação clara da marcação produzem um resultado muito mais útil do que uma descrição verbal. Para o teste de amostra, envie a peça ou amostra do material, um desenho ou foto, o conteúdo e o tamanho da marcação exigidos, o efeito desejado, a taxa de produção e o volume esperado.
Dimensões de aceitação
| Dimensão | O que é verificado |
|---|---|
| Contraste e legibilidade | Marcação legível sob a iluminação / ampliação especificadas |
| Tamanho dos caracteres e do código | Atende aos mínimos do desenho ou da especificação de código |
| Legibilidade do código | Leitura de retorno com o scanner ou verificador previsto quando necessário |
| Precisão de posição | Posição da marca repetível dentro da tolerância da aplicação |
| Abrasão / riscos | Teste de superfície quando exigido pela especificação do cliente ou da marca |
| Solvente / suor / temperatura | Teste de exposição quando definido pela aplicação |
| Tempo de ciclo | Medido na configuração real, incluindo o carregamento |
Os próprios critérios de aceitação são definidos pelo cliente ou pelo proprietário da marca. O resultado útil dos testes de amostra é um resultado registrado de aprovação/reprovação, vinculado à condição real da peça e ao requisito de produção, de modo que o processo aceito possa ser traduzido para a configuração de máquina, óptica, fixação, posicionamento e verificação. A capacidade de controle de qualidade e testes da fábrica é descrita na página de controle de qualidade e capacidade de testes. página de controle de qualidade e capacidade de testes.
Como os resultados de testes de amostras determinam a configuração final da máquina?
A configuração final da máquina deve ser congelada com base nos resultados de amostra aceitos e nas restrições de produção, e não apenas pelo nome do material. Cada constatação do teste deve se traduzir em uma decisão específica de equipamento ou integração.
| Constatação de teste ou projeto | Decisão de configuração que ele informa |
|---|---|
| A fibra Q-switched atinge o resultado exigido no metal com condição superficial aceitável | Mantenha a rota de fibra e otimize a janela de parâmetros de produção |
| O MOPA oferece a janela necessária de aparência ou de controle térmico de forma mais confiável | Avalie uma configuração de fibra MOPA em vez de tratá-la como uma mudança apenas de parâmetros |
| O plástico apresenta um efeito térmico inaceitável com a rota atual | Revise a UV ou outra rota verificada e reteste a condição real da resina / cor |
| Caracteres pequenos ou células 2D precisam de mais resolução | Revise o tamanho do campo, a lente / configuração óptica e a área de trabalho utilizável |
| A variação de altura da peça excede a faixa de foco utilizável | Use uma configuração Z controlada, várias configurações ou avalie foco dinâmico 3D |
| Variação de X/Y/rotação causa falhas de posição | Melhore a estratégia de fixação / referência ou adicione posicionamento por visão CCD |
| Cavidade profunda ou parede lateral limita o acesso do feixe | Altere a orientação do dispositivo de fixação, a distância de trabalho, a óptica ou o arranjo de movimento |
| O carregamento manual não consegue atender ao ciclo completo exigido | Avalie indexação de bandeja, manuseio semiautomático ou uma célula automática |
| A alteração de dados de série / IMEI / código deve ser verificada | Adicione interface de dados, verificação por scanner / visão e lógica de aprovação / rejeição conforme necessário |
| Várias variantes de peças de celular compartilham uma estação | Defina dispositivos de troca, receitas, estratégia de visão e seleção de peças pelo operador / sistema |
| Falha na durabilidade ou na aceitação cosmética | Retorne ao teste de rota de processo e de parâmetros antes de congelar a configuração da máquina |
O resultado é uma especificação de projeto que conecta fonte de laser + óptica / campo + estratégia de foco + dispositivo de fixação ou visão + manuseio + verificação / dados + invólucro de segurança e, onde o material ou o processo exigir, extração de fumos ou ventilação. Uma amostra que apenas comprova que “o laser consegue fazer uma marca” não é suficiente para congelar uma máquina de produção.
Perguntas Frequentes
A marcação a laser pode danificar a superfície externa visível de uma estrutura de telefone?
Sim, o processamento a laser altera a superfície local. Para marcas de rastreabilidade, as superfícies voltadas ao cliente são normalmente tratadas como zonas controladas, a menos que o desenho do produto exija explicitamente marcação externa e defina seus critérios de aceitação de aparência e durabilidade.
Estruturas escalonadas ou cavidades profundas precisam de dispositivos de fixação especiais?
Muitas vezes, sim. Uma moldura escalonada tem zonas de marcação em alturas diferentes, e uma cavidade profunda levanta uma questão de acessibilidade, então normalmente é necessário um dispositivo específico para degraus ou que exponha a cavidade. Quando a variação de altura excede a faixa de foco utilizável, pode valer a pena avaliar uma abordagem de foco dinâmico 3D.
A marcação pode ser integrada a uma linha de montagem alimentada por bandeja ou a uma linha de montagem inline?
Sim. A marcação manual ou semiautomática com alimentação por bandeja é comum, e um volume maior pode justificar marcação em linha ou em movimento e células de carregamento automático. A viabilidade de integração — tempo de ciclo, posicionamento e interface de dados — é avaliada como um projeto, e as páginas de soluções relevantes descrevem as abordagens. páginas de soluções descrevem as abordagens.
Por que o contraste da marcação difere entre alumínio anodizado, alumínio sem revestimento e plástico?
Porque o material e a superfície absorvem e respondem ao laser de maneiras diferentes. Os mecanismos são explicados nas alumínio anodizado, alumínio, ABS e policarbonato páginas dedicadas a alumínio anodizado, alumínio, ABS e policarbonato, e o resultado realista para uma peça específica deve ser confirmado por teste em amostra.
Números IMEI e de série podem ser marcados a laser diretamente em estruturas metálicas?
Eles podem ser marcados quando a especificação do produto atribui esse conteúdo à estrutura metálica. O tamanho de caractere alcançável, o contraste, a posição e a durabilidade dependem do material, da superfície e da configuração óptica, portanto o requisito específico deve ser validado na peça real.
A marca pode resistir à abrasão, ao suor e a solventes durante o uso diário?
Depende do material, da superfície, dos parâmetros do laser e do método de aceitação. Quando essas exposições fazem parte da especificação do cliente ou da marca, elas devem ser incluídas na validação de amostras com condições de teste definidas e critérios de aprovação.
Envie a peça, o resultado desejado e o requisito de produção
Para uma avaliação útil da amostra, forneça a peça de celular real ou material representativo, informações sobre material / superfície, desenho ou zona de marcação aprovada, conteúdo da marcação e tamanho mínimo, resultado visual ou de código desejado, tolerância de posicionamento, método de carregamento, ciclo ou produção exigidos e qualquer requisito de scanner, durabilidade ou dados. A Zhuorui Laser poderá então avaliar a rota inicial de laser, as necessidades de fixação / posicionamento e o plano de aceitação da amostra antes que a configuração da máquina seja finalizada.
Para qualquer estação de trabalho de marcação de peças de celular, a análise do equipamento inclui controles de segurança a laser para a configuração específica da máquina. Os requisitos de invólucro, intertravamento e exaustão devem ser avaliados no sistema completo, e não inferidos apenas a partir da fonte de laser.