
Применения лазерной маркировки · Автозапчасти
Лазерная маркировка автозапчастей для серийных номеров, кодов Data Matrix и прослеживаемости
Лазерная маркировка автомобильных деталей используется для серийных номеров, номеров деталей, кодов Data Matrix, данных партии и другой долговечной идентификации непосредственно на компоненте. Правильная настройка зависит не только от материала: место маркировки, геометрия детали, повторяемость приспособления, этап производства и требования к кодам могут изменить конфигурацию станка.
Это руководство помогает определить эти исходные данные до тестирования образцов и выбора оборудования.
- Требования к детали и маркировке — определите деталь, код, зону маркировки и требование к производству.
- Геометрия и оснастка — проверьте доступ, ориентацию, повторяемость и необходимость поворотной оси или 3D-функций.
- Позиция в процессе — подтвердите, выполняется ли маркировка до или после механической обработки, термообработки или нанесения покрытия.
- Валидация образца — проверьте качество маркировки, читаемость и производственную повторяемость на представительных деталях.
Область применения
Лазерная маркировка автомобильных деталей: что определить перед выбором станка
Лазерная маркировка часто оценивается, когда автомобильному компоненту требуется постоянная идентификация без добавления этикетки или контакта с поверхностью. Перед выбором оборудования сначала определите деталь, маркировку и производственные условия.
Какие автомобильные детали охватывает это применение?
Здесь область охватывает обычные механические и конструкционные автомобильные компоненты, такие как тормозные детали, валы и штифты, стандартные шестерни и звездочки, кронштейны, крепежные изделия, компоненты рулевого управления и подвески, а также другие литые, кованые, механически обработанные или штампованные детали.
Детали, специфичные для силовой установки, такие как блоки двигателей, головки цилиндров, коленчатые валы, распределительные валы, шатуны и компоненты трансмиссии, лучше рассматривать в разделе Двигатель и трансмиссия. Для других семейств задач в автомобильной сфере используйте Маркировка VIN и шасси для идентификации транспортного средства или рамы, Автомобильные разъемы и пластики для разъемов и полимерных компонентов, и Энергетика и батареи для аккумуляторных ячеек, модулей и шин.
Что необходимо определить перед оценкой настройки лазерной маркировки?
- Название детали, чертеж или четкие фотографии
- Марка материала и состояние поверхности
- Требуемое содержание маркировки и доступная область маркировки
- Положение маркировки, ориентация и геометрия поверхности
- Место маркировки в производственном процессе
- Целевая производительность и способ загрузки
- Требования к считывателю, верификации или прослеживаемости для машиночитаемых кодов
- Определяемые заказчиком критерии приёмки внешнего вида, читаемости и долговечности
Пригодность лазерной маркировки в первую очередь зависит от фактического материала, поверхности и требуемого результата. После подтверждения осуществимости геометрия, позиционирование, производительность и требования к валидации определяют настройку оборудования.
Зачем маркировать автомобильные детали
Почему автомобильные детали маркируют лазером?
Маркировка обычно является частью более широкого требования к идентификации или прослеживаемости. Её ценность заключается в связывании физического компонента с информацией, необходимой для производственного контроля, записей о качестве, сервисного обслуживания или определяемой заказчиком идентификации.
Отслеживание физической детали
- Сериализованная идентификация — связать отдельный компонент с его записью о производстве, проверке или сборке.
- Локализация партии и серии — определить, какие детали относятся к определённой производственной партии, когда требуется проверка качества или локализация.
- Идентификация сборки — помогают различать варианты деталей, ориентацию или информацию о сборке, когда этого требует производственный процесс.
Несут производственную информацию и информацию о жизненном цикле
- Машиночитаемая прослеживаемость — наносите Data Matrix или другие 2D-данные непосредственно на компонент, когда этикетки не подходят.
- Записи о качестве и процессах — связывайте маркированную деталь с данными о дате, смене, процессе или контроле, определёнными системой заказчика.
- Потребности в обслуживании, отзыве и спецификациях — сохраняйте номера деталей, серийные номера, логотипы, номиналы или другие обозначения, требуемые чертежами, программами OEM или сервисными процессами.
Цель маркировки должна быть определена до лазерного маршрута. Читаемый человеком номер детали, сериализованный DPM-код и долговечная сервисная метка могут предъявлять разные требования к контрастности, размеру элемента, положению, верификации и долговечности на последующих этапах.
Типовые детали
Типичные автомобильные детали и требования к их лазерной маркировке
Начните с семейства деталей, затем проверьте зону маркировки и геометрию. Примеры ниже показывают типичные начальные настройки; окончательная конфигурация всё ещё должна быть подтверждена на фактической детали.
| Автозапчасть | Типичная метка | Зона маркировки | Геометрия | Первоначальная настройка |
|---|---|---|---|---|
| Тормозные диски и барабаны | Серийный номер, код даты, логотип | Зона торца или обода | Плоская или слегка изогнутая | Стандартный станок с повторяемым приспособлением |
| Валы, пальцы и втулки | Номер детали, серийный номер, партия | Наружный диаметр или торец | Цилиндрическая | Маркировка торцевой поверхности или ротационная оценка для маркировки наружного диаметра |
| Зубчатые колеса и звездочки общего назначения | Номер детали, серийный номер, данные термической обработки | Торцевая поверхность или область ступицы | Плоская торцевая поверхность с требованием ориентации | Стандартный станок с установочным приспособлением; зубчатые колеса, специфичные для трансмиссии, относятся к категории «Двигатель и трансмиссия» |
| Кронштейны и крепежные элементы | Номер детали, партия, код прослеживаемости | Плоская или наклонная торцевая поверхность | Многосторонняя / наклонная | Специальное приспособление; при необходимости — многопозиционная настройка |
| Крепёж | Маркировка класса, логотип, код партии | Головка или торцевая поверхность | Небольшая зона маркировки | Стандартная маркировка с приспособлением; автоматизированная подача при большом объеме |
| Детали подвески и рулевого управления | Серийный номер, номер детали, дата | Кованая или обработанная поверхность | Изогнутая или цилиндрическая | Приспособление, ротационная или 3D-оценка в зависимости от расположения метки |
| Корпуса общего назначения и обработанные компоненты | Серийный номер, Data Matrix, партия | Обработанная поверхность, карман или боковая стенка | Плоский, утопленный или с изменяемой высотой | Стандартная, визуальная или 3D-конфигурация в зависимости от доступа и перепада высот |
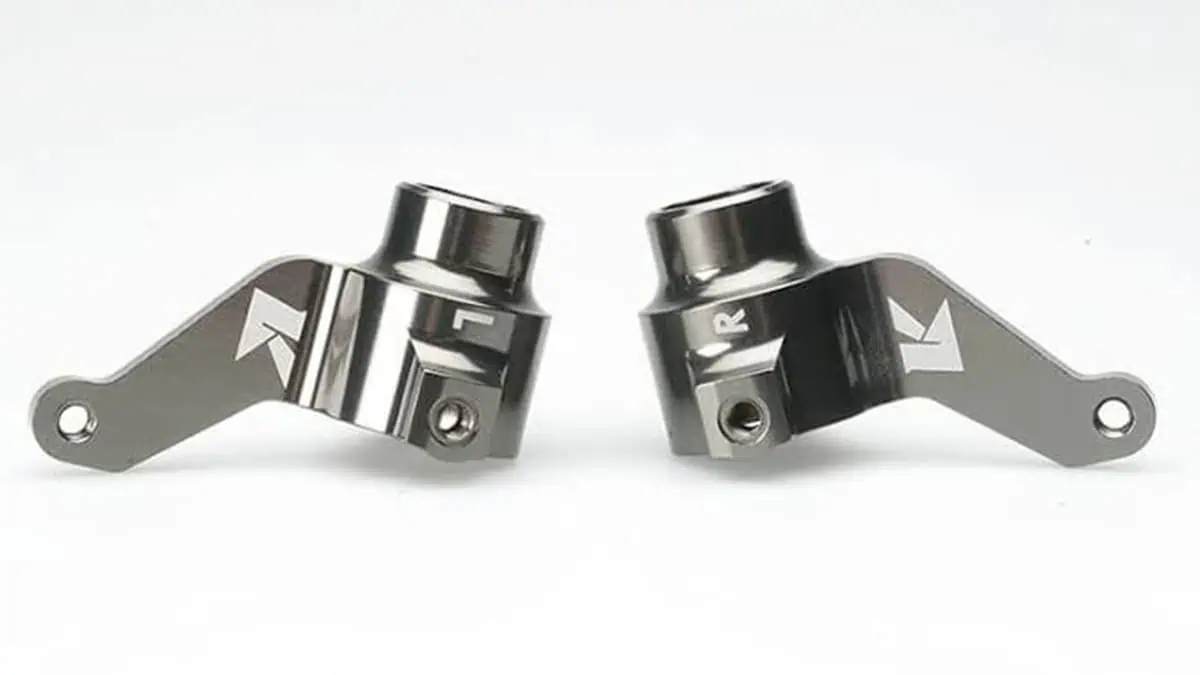
Контекст маркировки металлических деталей в автомобилестроении. Область маркировки, геометрию поверхности и метод базирования следует рассматривать совместно до окончательного утверждения конфигурации приспособления и станка.
Метки ориентации и другие видимые идентификаторы могут казаться простыми, но их окончательное положение, контрастность и стойкость всё ещё необходимо подтвердить на реальной производственной детали.
Что маркируется
Что обычно маркируется на автомобильных деталях?
На автомобильных деталях могут быть нанесены читаемые человеком идентификационные обозначения, машиночитаемые коды, переменные производственные данные или заданные заказчиком маркировки спецификаций. Содержание, размер и положение маркировки влияют на разрешение, размер поля, точность приспособления, обработку и валидацию данных.
Серийные номера, номера деталей и коды партий
Для читаемой человеком идентификации определите минимальный размер символа, количество строк, доступную область и требуемый допуск на положение. Если маркировка используется для производственных записей или записей об отзыве продукции, также определите, как формируются и проверяются переменные данные.
Data Matrix, QR и машиночитаемые коды
Для Data Matrix и других машиночитаемых кодов определите размер кода, содержимое данных, доступную область маркировки и предполагаемые условия считывания. Производственное устройство считывания отвечает на вопрос, может ли код быть декодирован при реальном освещении, расстоянии и угле, используемых на линии. Формальная оценка качества символа — отдельное требование, и она должна следовать методу и классу приёмки, указанным заказчиком или применимым стандартом.
Для лазерной прямой маркировки деталей (DPM) и других непосредственно нанесённых 2D-символов формальная верификация может использовать метод, специфичный для DPM, например ISO/IEC 29158, вместе с соответствующей спецификацией качества 2D-символов. Не предполагайте минимальный класс, если он не определён заказчиком, чертежом или требованием программы.
Размер, положение и доступная область маркировки
Код, который легко помещается на большой плоской поверхности, может стать сложным для нанесения на небольшой головке крепежа, узком фланце или в углублённом кармане. Подтвердите доступную площадь, отступ от края, ориентацию и то, должен ли знак оставаться в пределах заданного позиционного допуска.
Переменные данные, прослеживаемость и производственные требования
Если каждая деталь получает уникальные данные, определите источник данных и способ передачи до окончательного утверждения станции. Проекты могут варьироваться от серийных номеров, вводимых оператором, до заданий, управляемых штрихкодами, связи с ПЛК или более широкой системы прослеживаемости. Станция маркировки должна реализовывать требование заказчика к данным, а не придумывать правило прослеживаемости. Для интеграции с ПЛК, MES, базой данных и чтением кодов перейдите к разделу «Прослеживаемость, ПЛК, MES и интеграция данных».
Требование к маркировке — до выбора модели машины. Человекочитаемый текст, DPM-коды, переменные данные и позиционный допуск предъявляют разные требования к размеру поля, разрешению, обработке данных и верификации. Определите эти входные данные до сравнения мощности или моделей оборудования.
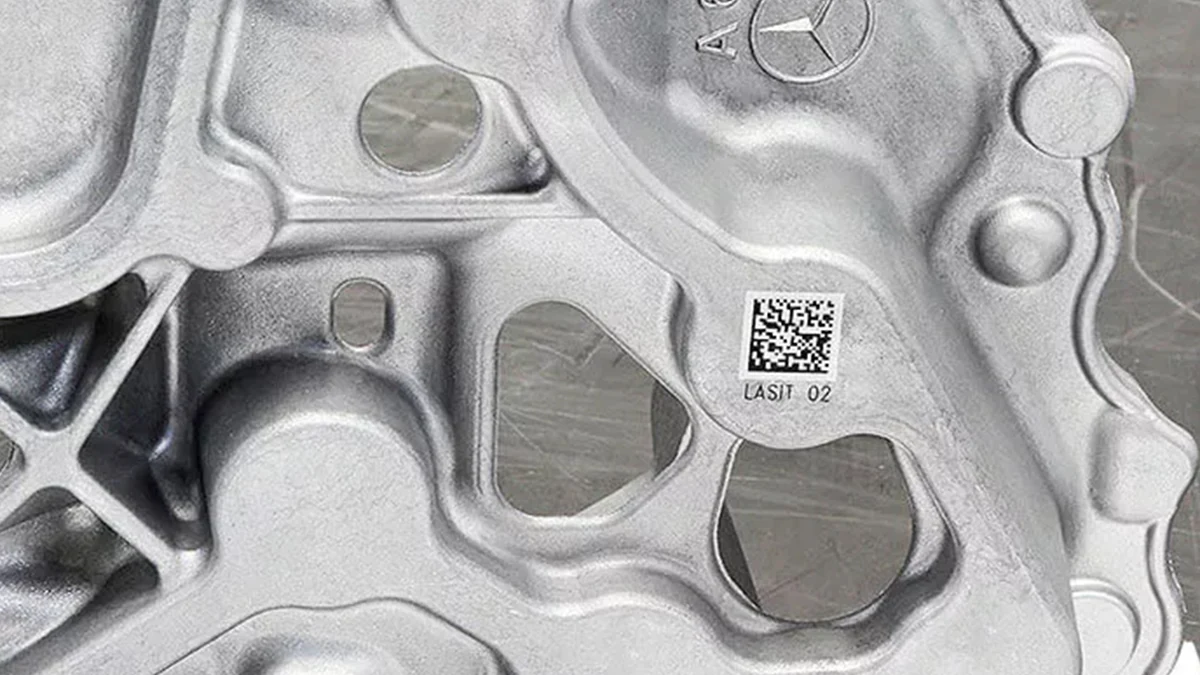
Маркировка кодом непосредственно на детали. 2D-код на автомобильном компоненте должен помещаться на доступной поверхности, оставаться в пределах требуемого позиционного допуска и быть читаемым в предполагаемых производственных условиях.
Операционное декодирование и формальная верификация штрихкода — это отдельные проверки; требуемый метод приёмки должен быть определён заказчиком или применимой спецификацией.
Переменные результата
Что определяет результаты лазерной маркировки на автомобильных деталях?
Одного названия детали недостаточно, чтобы предсказать результат. Фактический сплав или состав, состояние финишной поверхности, размер элемента, геометрия и последующий процесс определяют, что можно получить и насколько стабильным будет процесс.
| Переменная | Почему это важно | Что подтвердить перед тестированием |
|---|---|---|
| Основной материал и марка | Различные сплавы и составы могут по-разному реагировать на одну и ту же длину волны и параметры импульса. | Семейство материалов, марка, если известна, и может ли различаться производственная партия. |
| Покрытие, гальваническое покрытие, оксидный слой или краска | Лазер может изменять поверхностный слой, обнажать подложку или взаимодействовать с обоими. | Окончательная обработка поверхности, приблизительное состояние слоя и может ли маркировка удалить или изменить этот слой. |
| Шероховатость, следы механической обработки, масло и загрязнения | Текстура поверхности и остатки могут изменять видимый контраст, однородность ячеек кода и стабильность процесса. | Используйте типичные производственные поверхности, включая обычное состояние очистки и обращения. |
| Термическая обработка и стадия процесса | Окалина, цвет, твёрдость и химический состав поверхности могут изменяться до или после термической обработки. | Производится ли маркировка до или после термической обработки и какие последующие этапы за этим следуют. |
| Размер маркировки и плотность элементов | Маленькие символы и плотные 2D-коды требуют более строгого контроля размера пятна, размера поля, фокусировки и позиционирования. | Минимальный размер символа, размеры кода, емкость данных и доступная площадь для маркировки. |
| Кривизна и перепад высоты | Изменения фокусировки по области маркировки могут снижать контраст, резкость или согласованность кода. | Самые высокие и самые низкие точки поверхности, ширина маркировки, диаметр и доступный угол маркировки. |
| Вариация положения от детали к детали | Стабильный лазерный процесс все равно может создавать смещенные или неполные маркировки, если деталь не позиционируется повторяемо. | Установочная база, повторяемость приспособления, ориентация поступающих деталей и метод загрузки. |
| Последующая очистка, нанесение покрытия и износ | Маркировка, которая выглядит приемлемой сразу после нанесения, может измениться после мойки, нанесения покрытия, истирания или воздействия при эксплуатации. | Какие последующие условия должны быть включены в приемочные испытания. |
Нужны рекомендации по реагированию с учетом конкретного материала? Используйте соответствующий Металлы, Пластмассы или Покрытия и обработка поверхности руководство, когда основная неопределённость заключается в том, как поведёт себя фактический материал или поверхность. Эта страница применения сосредоточена на задаче для автомобильных деталей, геометрии, производственных условиях и пути валидации.
Целевой результат
На какой результат маркировки следует ориентироваться для автомобильных деталей?
Определите результат в терминах, которые можно проверить или протестировать. “Постоянная лазерная маркировка” — слишком широкое понятие: читаемый Data Matrix, высококонтрастный номер детали, неглубокая гравировка и контролируемое удаление покрытия — это разные цели.
| Целевой результат | Типичная цель | Приёмка должна определять |
|---|---|---|
| Высококонтрастная читаемая человеком идентификация | Обеспечьте удобочитаемость серийных номеров, номеров деталей, дат или спецификаций. | Размер символов, разборчивость, ожидаемый контраст, положение и косметические ограничения. |
| Машиночитаемый код DPM | Создайте непосредственно нанесённый Data Matrix или другой 2D-символ, который можно надёжно декодировать в предполагаемом процессе. | Размер кода, условия считывания, метод верификации при необходимости, положение и единообразие по деталям. |
| Неглубокая гравировка или контролируемое удаление материала | Создайте физическую метку, где видимая глубина или устойчивость к износу поверхности является частью требования. | Допустимая глубина или изменение поверхности, качество кромок, удобочитаемость и любые размерные или чувствительные к усталости ограничения, определённые владельцем детали. |
| Контраст покрытия или слоя | Используйте разницу между обработанной поверхностью и нижележащим слоем для создания метки. | Можно ли удалять слой, допустимое обнажение подложки, контраст и последующие требования к коррозионной стойкости или внешнему виду. |
| Минимальное нарушение поверхности или термическое воздействие | Отдавайте приоритет точной идентификации, ограничивая нежелательное изменение цвета, плавление или удаление материала. | Допустимая побежалость, изменение текстуры, удаление, краевой эффект и ограничения для функциональных поверхностей. |
Не выбирайте станок только по названию материала. Сначала определите приемлемый результат, затем проверьте лазерный маршрут, который может достичь этого результата на реальной готовой поверхности, не создавая недопустимого побочного эффекта.
Геометрия, позиционирование и загрузка
Как геометрия детали, позиционирование и загрузка влияют на настройку?
Станция должна устанавливать маркируемую поверхность в воспроизводимое оптическое положение. Проверьте доступ, точность базирования, разброс высоты поверхности и то, как детали поступают на станцию, поскольку способ загрузки может изменить конструкцию приспособления, время цикла и потребность в машинном зрении или автоматизации.
Плоские детали и простые маркируемые поверхности
Плоские, доступные поверхности — самый простой случай. Стандартной настройки маркировки может быть достаточно, но приспособлению всё равно нужна надёжная установочная база, если положение маркировки имеет значение.
Валы, штифты и другие цилиндрические автомобильные детали
Цилиндрическая деталь не обязательно требует поворотной оси. Если маркировка наносится на плоский торец или узкую область наружного диаметра в пределах рабочего диапазона фокусировки, может подойти фиксированная настройка. Ротационная маркировка становится актуальной, когда маркировка охватывает окружность или требуемая ширина маркировки превышает то, что можно обработать на одной касательной области. О методах настройки для нанесения по окружности и наружному диаметру см. в разделе Ротационная и цилиндрическая маркировка.
Изогнутые, углубленные и изменяющиеся по высоте поверхности
Изогнутые корпуса, карманы и кованые поверхности могут вызывать изменение фокуса или блокировать линию визирования. Проверьте наивысшие и самые низкие точки в зоне маркировки, зазор для линзы и то, требуется ли метод 3D-маркировки или другая ориентация приспособления. О компенсации высоты на криволинейных поверхностях см. 3D-маркировка криволинейных поверхностей.
Многосторонние детали и переменное положение детали
Для деталей, которым нужны маркировки на нескольких гранях, решите, будет ли оператор переустанавливать деталь, приспособление будет индексировать ее, или автоматизированная станция будет перемещать деталь. Если входная ориентация варьируется, Позиционирование с помощью зрения может быть важнее, чем более высокая мощность лазера. Для индексированной обработки или многостанционных проектов оцените автоматические маркировочные ячейки.
Установочные базы, повторяемость и доступ для маркировки
Перед утверждением приспособления подтвердите установочную базу, вариацию положения от детали к детали, повторяемость зажима, зазор для лазерной головки и направление загрузки. Маркировка, которая выглядит правильно на одном образце, установленном вручную, все равно может не пройти в производстве, если приспособление не может повторять одно и то же положение.
Способ загрузки и производственный поток
Ручная загрузка, лотки, гнёзда, питатели, конвейеры и роботизированное манипулирование создают разные условия позиционирования и времени цикла. Определите, как оператор или автоматика подаёт деталь, может ли меняться ориентация, как обрабатываются отбракованные детали и должна ли маркировка синхронизироваться с другим оборудованием.
Производственный процесс
Когда в производственном процессе следует наносить лазерную маркировку на автомобильные детали?
Одна и та же маркировка может работать по-разному в зависимости от момента нанесения. Перед выбором станции маркировки проверьте все процессы, которые происходят до и после лазерной маркировки.
Лазерная маркировка до или после механической обработки
Не наносите маркировку на участок, который впоследствии будет вырезан, отшлифован или удалён механической обработкой. Если механическая обработка изменяет конечное состояние поверхности, оценивайте маркировку на готовой поверхности, а не предполагайте, что испытание до механической обработки будет отражать производственные условия.
Лазерная маркировка до или после термической обработки
Термообработка может изменять окалину, цвет, твердость и состояние поверхности. Если маркировка выполняется до обработки, проверяйте конечный результат после полного термического процесса. Если маркировка выполняется после обработки, оценивайте фактическую обработанную поверхность.
Лазерная маркировка до или после нанесения покрытия, гальванического покрытия или окрашивания
Последующее покрытие может закрыть, уменьшить или изменить внешний вид маркировки. Маркировка после анодирования, гальванического покрытия, окрашивания или другой обработки поверхности может требовать другого процесса, чем маркировка непокрытого металла. По возможности используйте конечную производственную поверхность для тестирования образцов.
Повлияют ли очистка или сборка на окончательную маркировку?
Проверьте мойку, растворители, масло, истирание, дробеструйную обработку, контакт при сборке и любые другие виды воздействия на последующих этапах, относящиеся к детали. Если требуется долговременная стойкость, критерии приемки должны исходить от заказчика или применимой спецификации и проверяться в представительных условиях.
Лазерный маршрут
Какой лазерный маршрут следует проверить первым для автомобильных деталей?
Первый маршрут испытаний должен исходить из готового материала и целевого результата. Для распространённых металлических деталей волоконный лазер обычно является стартовым семейством; волоконный лазер MOPA или другая длина волны рассматривается, когда требуемый контраст, управление элементами или отклик поверхности не удаётся обеспечить с помощью первого маршрута.
Стандартный волоконный лазер для многих металлических автомобильных деталей
Для многих чистых, механически обработанных, окисленных или иным образом реагирующих на лазер металлических поверхностей волоконный лазер — это первое семейство, которое следует оценить для серийных номеров, текста, логотипов и кодов непосредственно на деталях. Образец по-прежнему должен подтвердить контраст, эффект на поверхности, качество элементов и время цикла на фактическом сплаве и готовой поверхности. После подтверждения сравните волоконные лазерные маркировочные станки на уровне семейства продуктов.
Волоконный лазер MOPA, когда управление импульсами изменяет окно процесса
MOPA — это по-прежнему маршрут с волоконным лазером, но его более широкий диапазон управления импульсами может быть полезен, когда в испытании требуется большая гибкость для настройки контраста, тонких элементов или снижения нежелательной тепловой нагрузки. Его следует выбирать потому, что результат на образце выигрывает от этого диапазона управления, а не просто потому, что источник более настраиваемый.
УФ или другая длина волны для пластиков, покрытий или чувствительных поверхностей
УФ или другое семейство лазеров может быть оценено, когда полимер, покрытие или термочувствительная поверхность плохо реагирует на исходный маршрут с волоконным лазером, или когда требуемый элемент и эффект на поверхности требуют иного взаимодействия. Поведение, зависящее от материала, следует проверять в соответствующем Пластмассы или Покрытия и обработка поверхности справочное руководство и подтверждено на представительных деталях.
Используйте результат на образце, чтобы решить, менять ли маршрут
Если первый маршрут даёт слабый контраст, нестабильные кодовые ячейки, чрезмерное удаление, нежелательный тепловой эффект или неприемлемое изменение поверхности, не пытайтесь решить проблему только увеличением мощности. Перепроверьте целевой результат, технологическое окно и состояние материала, затем оцените другой импульсный режим или семейство лазеров, когда это оправдано доказательствами.
Режимы отказов
Каковы распространённые риски и режимы отказов?
Плохой результат не всегда вызван лазерным источником. Вариация поверхности, фокусировка, дизайн кода, повторяемость приспособления, позиция обработки и полный цикл станции — всё это может создавать отказы, которые проявляются только при переходе приложения от лабораторного образца к производству.
| Симптом отказа | Вероятные области для проверки | Что проверить |
|---|---|---|
| Слабый или нестабильный контраст | Вариация материала, состояние покрытия, шероховатость, масло или нестабильное окно параметров. | Типичное состояние поверхности, повторяемость процесса и то, является ли целевой эффект реалистичным для этой поверхности. |
| Считывание Data Matrix происходит с перебоями | Размер кода, качество ячеек, фокусировка, контраст, текстура поверхности, угол считывателя или освещение. | Операционное декодирование на нескольких деталях и формальная верификация, когда это требуется проектом. |
| Положение метки варьируется от детали к детали | Слабая установочная база, люфт оснастки, непостоянная загрузка или изменяющаяся ориентация при подаче. | Повторяемость приспособления, зажим, направление загрузки и необходимость машинного зрения. |
| Изогнутые или утопленные метки теряют резкость | Вариация фокусировки, заблокированный доступ, чрезмерная ширина маркировки на криволинейной поверхности или неподходящая ориентация. | Диапазон высоты поверхности, рабочее расстояние, полезное поле и оправданность применения поворотного механизма или 3D-возможностей. |
| Чрезмерное удаление, цвета побежалости или нежелательное изменение поверхности | Окно процесса слишком агрессивно для целевого результата или состояния поверхности. | Допустимая глубина, текстура, изменение цвета и ограничения функциональной поверхности до изменения мощности или скорости. |
| Удаление покрытия обнажает неверный слой | Вариация толщины слоя или целевой результат, определённый недостаточно чётко. | Готовый пакет покрытий, допустимое обнажение подложки и требования к внешнему виду или коррозионной стойкости на последующих этапах. |
| Маркировка изменяется после очистки, термической обработки или нанесения покрытия | Испытание было проведено на неправильном этапе производства или без репрезентативного воздействия последующих операций. | Место в производственном процессе и приемка после значимых последующих этапов. |
| Образец выглядит хорошо, но производство не выдерживает цикл или повторяемость | Оценивалось только время включения лазера или деталь, позиционированная вручную в идеальных условиях. | Полный цикл загрузки–позиционирования–маркировки–считывания–отбраковки–выгрузки и повторяемые результаты на представительных деталях. |
Анализ режимов отказов предотвращает ненужную модернизацию оборудования. Поворотная ось, 3D-головка, система машинного зрения или источник большей мощности должны решать подтверждённую проблему геометрии, позиционирования, технологического окна или времени цикла, а не компенсировать неопределённое требование.
Приёмка образцов
Как следует испытывать и принимать образцы автомобильных деталей?
Полезное испытание образца начинается с требования к приемке, а не с настроек лазера. Испытайте представительные детали в производственном состоянии поверхности, затем проверьте маркировку, прочность на последующих этапах, повторяемость и полный цикл, прежде чем использовать результат как основу для производственного оборудования.
Последовательность испытаний образцов перед запуском в производство
- Подтвердите деталь и поверхность. Запишите марку материала, покрытие или обработку, шероховатость и место нанесения маркировки.
- Подтвердите маркировку. Определите текст, тип кода, размер, содержание данных и приемлемый визуальный результат.
- Проверьте геометрию и оснастку. Подтвердите доступ, вариацию фокусировки, установочную базу и повторяемость.
- Запустите начальное окно процесса. Протестируйте подходящий лазер и диапазон параметров на представительных деталях.
- Проверьте результат. Проверьте внешний вид, положение, читаемость содержимого и любой поверхностный эффект, важный для применения.
- Подтвердите выполнение производственных требований. Проверьте считываемость рабочего кода, долговечность на последующих этапах и фактическое время цикла, если они являются частью приемки.
- Подтвердите основание для запуска в производство. Повторите испытание на представительных деталях и зафиксируйте принятое состояние поверхности, критерии маркировки, условия считывания, проверки на последующих этапах и ожидание полного цикла, которые должна воспроизводить конечная станция.
Качество маркировки, контраст и читаемость кода
Проверьте фактическую маркировку на разборчивость, контраст, положение и согласованность. Для машиночитаемых кодов используйте предполагаемый производственный считыватель в представительных условиях освещения, расстояния и угла. Код, который считывается один раз в идеальных стендовых условиях, не является достаточным доказательством для производственной станции.
Верификация Data Matrix и условия считывания
Производственный считыватель и верификатор штрихкодов отвечают на разные вопросы. Считыватель подтверждает работоспособное декодирование. Верификатор используется, когда проект требует формальной оценки качества символа. Для непосредственно нанесённых 2D-символов применимый метод верификации DPM и минимальный класс качества должны быть определены заказчиком или соответствующей спецификацией.
Долговечность при последующих операциях и условиях эксплуатации
Определите воздействия, которые важны для реальной детали: мойка, растворители, абразивный износ, коррозионная среда, температура или последующая обработка поверхности. Требуемый срок службы маркировки является критерием приемки заказчика и должен подтверждаться в представительных условиях, а не предполагаться исходя из типа лазера.
Повторяемость и реальное время производственного цикла
Измерьте полный производственный цикл: загрузка, позиционирование, маркировка, считывание или контроль, отбраковка при необходимости и выгрузка. Повторите испытание на нескольких деталях, чтобы проверить повторяемость приспособления и стабильность процесса, прежде чем использовать результат для выбора оборудования.
Лазерная безопасность и технологические дымы. Требования безопасности зависят от окончательного лазерного источника и полной конфигурации машины. Защитные корпуса, точки доступа и блокировочные устройства должны оцениваться как часть готового лазерного изделия. Лазерная обработка также может создавать частицы или пары от покрытий, пластмасс, масел или загрязнений, поэтому вентиляцию или вытяжку следует оценивать для фактического материала и процесса.
Zhuorui Laser собирает, конфигурирует и тестирует комплектные лазерные маркировочные машины, а маркировка образцов реальных деталей используется для уменьшения неопределенности применения до подтверждения окончательной конфигурации. Чтобы организовать испытание, отправьте информацию о детали и требования к приемке через Связаться с нами.

Логика конфигурации
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Машина должна быть следствием подтвержденной задачи. Используйте результаты по образцу и производству, чтобы определить семейство лазеров, поле маркировки, приспособление, перемещение, позиционирование, требования к безопасности, вытяжке и автоматизации, а не выбирать опции заранее.
| Вывод по результатам испытаний или производства | Что это вам говорит | Следствие для конфигурации |
|---|---|---|
| Протестированный волоконный маршрут обеспечивает требуемый контраст или качество кода без неприемлемого изменения поверхности. | Базовое взаимодействие лазера с материалом подходит. | Оставьте волоконный лазер в качестве кандидата семейства лазеров и подберите остальную часть машины с учетом рабочего поля, оснастки и производственных потребностей. |
| Для требуемого результата нужен более широкий диапазон управления импульсами, иначе первая волоконная конфигурация создает нежелательные тепловые эффекты или изменения поверхности. | Требуется настройка технологического окна, а не только номинальной мощности. | Оцените MOPA-волокно или другой проверенный маршрут источника, прежде чем окончательно фиксировать конфигурацию машины. |
| Мелкий текст или плотный DPM-код проходит только в пределах меньшего рабочего поля. | Компромисс между разрешением и размером поля влияет на качество маркировки. | Выбирайте объектив и поле маркировки по проверенному размеру элемента, а не самое большое поле по умолчанию. |
| Перепад высоты поверхности приводит к потере фокуса по всей требуемой области маркировки. | Установка с фиксированным фокусом не может воспроизвести принятый результат на всей геометрии. | Переориентируйте оснастку или оцените 3D-маркировку, когда измеренный диапазон высот это оправдывает. |
| Маркировка должна наноситься по окружности вала, штифта или другой цилиндрической наружной поверхности. | Требуемая ширина маркировки выходит за пределы стабильной маркировки в области касания. | Добавьте поворотную ось и приспособление, которые контролируют диаметр, соосность и ориентацию. |
| Ориентация при поступлении или положение метки слишком сильно варьируются для фиксированного приспособления. | Подача детали является ограничивающим фактором. | Улучшите установочное приспособление или оцените позиционирование с помощью машинного зрения, если фактическая вариация требует автоматической коррекции. |
| Ручная операция загрузки, базирования, маркировки, считывания и разгрузки не может обеспечить целевое время цикла или повторяемость. | Пропускную способность ограничивает процесс на уровне станции, а не время работы лазера. | Оцените лотки, питатели, индексацию, конвейерную подачу или автоматическую маркировочную ячейку, реализуемую под конкретный проект. |
| Каждая деталь требует переменных данных, подтверждения считывающим устройством или передачи в заводскую систему. | Станция маркировки должна участвовать в рабочем процессе обработки данных заказчика. | Определите ввод штрихкода, обмен данными с ПЛК/MES/базой данных, логику обратного считывания и отбраковки как часть настроенной системы. |
| В процессе образуется значительное количество частиц или паров от масла, покрытий или полимеров. | Выбросы в процессе являются частью конструкции станции. | Оцените вытяжку, ограждение и безопасный доступ вместе с конечным источником и заготовкой. |
Утверждение конфигурации должно прослеживаться до выявленного требования. Каждая добавленная опция — поворотный модуль, машинное зрение, 3D, автоматизация, интеграция данных, ограждение или вытяжка — должна отвечать на конкретный результат, геометрию, позиционирование, цикл, данные или условие безопасности, выявленные в ходе оценки.
Часто задаваемые вопросы
Частые вопросы о лазерной маркировке автомобильных деталей.
Можно ли использовать лазерную маркировку на моей автомобильной детали?
Многие распространённые металлические автомобильные детали подходят для волоконной или MOPA-лазерной маркировки, но пригодность зависит от конкретного сплава, покрытия, состояния поверхности, требуемого контраста или глубины и последующей обработки. Пластики и детали с покрытием могут требовать другого семейства лазеров. Надёжный способ подтвердить осуществимость — протестировать представительную деталь в её производственном состоянии поверхности.
Какой лазерный маркиратор мне нужен для автозапчастей?
Начните с задачи маркировки, а не с мощности. Сначала определите деталь, конечный материал и поверхность, содержимое маркировки, целевой результат, геометрию, способ загрузки и производительность. Затем по результатам тестирования образцов определите семейство лазера, размер поля, оснастку и то, действительно ли требуются поворотная ось, техническое зрение, 3D, вытяжка или автоматизация. Стандартного станка может быть достаточно для простых плоских деталей; для более сложных деталей нужна конфигурация под подтверждённую задачу.
Следует ли наносить лазерную маркировку на автозапчасти до или после нанесения покрытия или термообработки?
Это зависит от производственной последовательности и требований к финальной маркировке. Последующая механическая обработка, термообработка, нанесение покрытия, гальваническое покрытие, окрашивание или агрессивная очистка могут изменить или скрыть ранее нанесённую маркировку. Когда возможно, проверяйте маркировку в том же технологическом положении и состоянии поверхности, которые будут использоваться в производстве, а затем осматривайте её после важных последующих операций.
Всегда ли валам и цилиндрическим деталям нужна поворотная ось?
Нет. Вал, маркируемый на торце или на узком касательном участке, может обрабатываться без вращения. Поворотная ось становится полезной, когда маркировка должна наноситься по окружности или покрывать более широкую область наружного диаметра при сохранении фокусировки и позиционирования. Решение зависит от ширины маркировки, диаметра, допустимого искажения и конструкции оснастки.
Как проверяются коды Data Matrix после лазерной маркировки?
Сначала убедитесь, что предполагаемый производственный считыватель может декодировать код в репрезентативных условиях освещения, расстояния и угла. Если заказчик требует формальной оценки качества символа, используйте применимый метод верификации и класс приемки. Рабочее считывание и формальная верификация — это разные проверки, поэтому требование следует определить до окончательного утверждения машины.
Как мне подтвердить, что маркировка выдержит мой производственный процесс?
Определите воздействия, которые важны для самой детали, например мойка, растворители, абразивный износ, коррозионная среда, нагрев или последующая обработка поверхности. Затем испытайте репрезентативные маркированные детали в этих условиях и проверьте их на соответствие критериям приемки заказчика. Долговечность маркировки должна быть подтверждена для конкретного применения, а не предполагаться исходя из типа лазера.
Какую информацию мне следует отправить для испытания лазерной маркировки автозапчастей?
Отправьте чертеж или четкие фотографии, марку материала, покрытие или обработку поверхности, содержание маркировки, доступную область маркировки, целевой эффект маркировки, требуемую производительность и любые требования к считывателю, верификации, автоматизации или интеграции данных. Если возможно, также предоставьте репрезентативные детали для испытаний. Эти входные данные позволяют более точно оценить применение и конфигурацию станка.
Следующие шаги
Начните оценку лазерной маркировки автозапчастей
Отправьте нам чертеж или фотографии детали, материал и состояние поверхности, содержание маркировки, доступную область маркировки и целевую производительность. Если требуются машиночитаемые коды, укажите размер кода, формат данных и любые требования к считывателю или верификации.
Мы можем использовать эти данные, чтобы рассмотреть применение, определить, нужно ли тестирование образцов, и определить подходящую стандартную или индивидуальную конфигурацию станка.
Подготовьтесь к более быстрой технической оценке: