
Применения упаковки и кодирования
Лазерная маркировка и кодирование для упаковки
Лазерное кодирование стоит оценивать, когда на картонных коробках, этикетках, пленках, пакетах, бутылках, контейнерах, крышках, укупорочных элементах или других готовых упаковках требуется воспроизводимая маркировка с датой, партией, лотом, сроком годности, идентификацией, штрихкодом, 2D-кодом или простой графикой.
Не выбирайте машину только по названию упаковки. Начните с реальной готовой упаковки, содержания кода, строения поверхности, целевого результата, геометрии, потока данных, метода производства и критериев приемки. Эти входные данные определяют первый лазерный маршрут для тестирования, что необходимо проверить и как следует настроить конечную машину.
Какие форматы упаковки следует оценить?
Формат упаковки определяет задачу обращения; готовый материал и структура поверхности определяют, технически ли пригоден лазерный процесс. Картонная упаковка, бутылка, крышка, этикетка или пакет — это не лазерный рецепт. В одном и том же формате упаковки могут использоваться разные подложки, пигменты, покрытия, ламинаты, краски, лаки или барьерные слои, которые по-разному реагируют на одну и ту же длину волны.
| Формат упаковки | Типичные факторы, учитываемые при маркировке | Что подтвердить перед тестированием |
|---|---|---|
| Картонные коробки, картон и гофрокартон | Плоские или сложенные панели, печатные поверхности, покрытия, контрастность, плотность кода, представление на движущейся линии | Структура картона, слой печати/покрытия, область кода, скорость линии, допустимое изменение цвета или абляция |
| Этикетки и этикетки с покрытием | Реакция верхнего слоя, влияние подложки или клея, мелкий текст, штрихкоды, 2D-коды, обработка полотна | Лицевой материал, покрытие/чернила, структура клеевого слоя, размер кода, метод контроля, неподвижное или движущееся полотно |
| Плёнки, пакеты и саше | Тонкие стенки, многослойные материалы, барьерные слои, чувствительность к нагреву, деформация, риск прокола, движущийся материал | Стек слоёв, толщина, требования к герметизации/барьеру, допустимое изменение поверхности, представление на линии |
| Пластиковые бутылки и жёсткие контейнеры | Рецептура полимера, пигмент, толщина стенки, кривизна, фокусировка, ориентация, перемещение детали | Фактическая смола/цвет, покрытие или этикетка, зона маркировки, кривизна, метод поддержки, требование к контролю |
| Крышки и укупорочные средства | Малые криволинейные поверхности, формованная текстура, пигмент, повторяющаяся ориентация, высокая скорость обработки деталей | Материал/цвет, зона маркировки сверху или сбоку, повторяемость ориентации, способ подачи в приспособлении или на линии |
| Поверхности металлической или стеклянной упаковки | Отклик незащищенного или покрытого металла, слои лака/краски, целостность стеклянной поверхности, криволинейная подача | Является ли целевой объект подложкой или верхним слоем, требуемый визуальный результат, допустимый эффект на поверхности, способ обращения |
Маршруты применения упаковки по отраслям
Отраслевая маршрутизация выполняется после того, как поняты формат упаковки и технологические условия. Проекты для пищевой промышленности, напитков, косметики и фармацевтики могут использовать схожие форматы упаковки, но иметь разные требования к коду, контролю, внешнему виду, валидации и производственному контролю.
Пищевая упаковка
Оцените конструкцию готовой упаковки, содержание даты/партии, допустимое изменение поверхности, требование к инспекции и фактический цикл линии для конкретного формата упаковки пищевых продуктов.
Бутылки и крышки для напитков
Изогнутые поверхности, ориентация крышки, цвет контейнера, движение упаковки и положение метки могут изменить проблему обработки и фокусировки в той же степени, как и сам лазерный источник.
Косметическая упаковка
Упаковка, чувствительная к внешнему виду, требует, чтобы код оценивался вместе с покрытием, отделкой, качеством поверхности, обращённой к бренду, переменными данными и допустимыми видимыми изменениями.
Фармацевтическая упаковка
Начните с требуемого содержания идентификации, конструкции упаковки, метода контроля, производственных средств контроля и специфичных для проекта требований валидации или нормативных требований, прежде чем выбирать процесс маркировки.
Почему упаковку маркируют или наносят коды?
Требование к маркировке должно быть ясным, прежде чем решать, является ли лазер подходящим процессом. Упаковку обычно кодируют, чтобы производство, распределение, контроль или конечный пользователь могли идентифицировать, что это за упаковка, когда или где она была произведена и как её следует отслеживать или проверять.
Что обычно маркируется на упаковке?
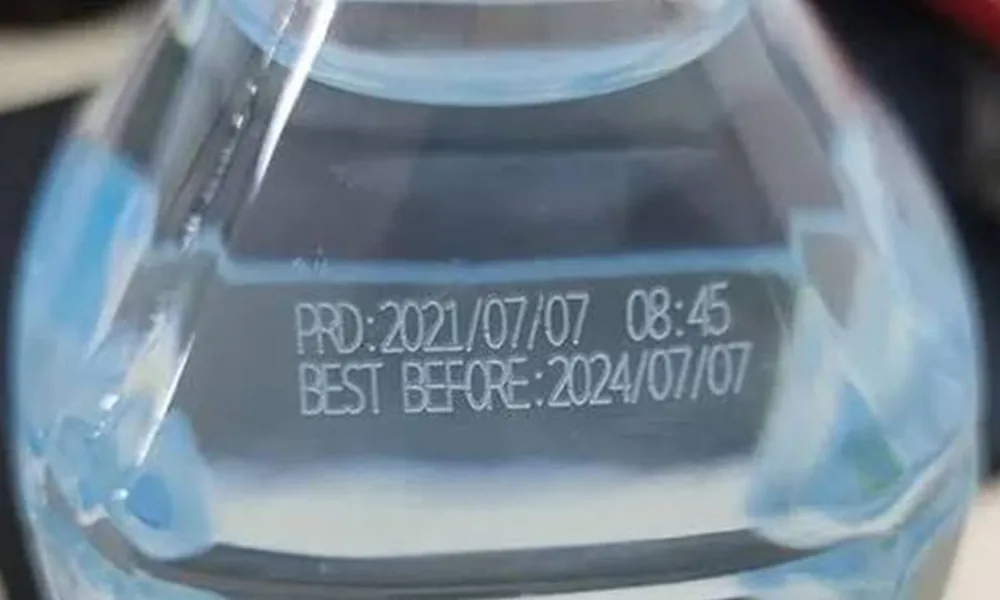
Типичное содержимое кодирования упаковки включает даты изготовления или истечения срока годности, номера партий и лотов, идентификаторы смены или линии, серийные данные или данные о варианте продукта, текст, логотипы, штрих-коды и 2D-коды. Некоторые поля остаются фиксированными для продукта, в то время как другие меняются в зависимости от партии, времени, линии или отдельного изделия, поэтому обзор применения должен определять как видимое содержимое, так и рабочий процесс с переменными данными.
Производственная информация и информация для прослеживаемости
Дата, партия, лот, смена, линия, серийный номер, вариант продукта или другие переменные данные могут связать физическую упаковку с правильной производственной записью и помочь отличить один запуск от другого.
Информация о сроке годности и использовании
Может потребоваться, чтобы информация о сроке годности, дате «годен до», дате изготовления или аналогичные сведения оставалась разборчивой при предполагаемых условиях обращения и хранения упаковки. Точное требование зависит от конкретного проекта и рынка.
Человекочитаемая и машиночитаемая идентификация
Текст, логотипы, штрихкоды и 2D-коды могут использоваться для идентификации, сканирования, верификации, инвентаризации, сериализации или других производственных процессов. Визуально темная метка не обязательно является машиночитаемой меткой.
Почему оценивать лазер после определения потребности?
Лазерный способ стоит тестировать, когда проект может выиграть от бесконтактной цифровой маркировки, переменных данных, механизма маркировки без расходных материалов в точке нанесения кода или прямой интеграции со стационарным или движущимся производственным процессом. Эти преимущества имеют значение только в том случае, если реальная упаковка проходит требуемые испытания качества и цикла.

Что определяет результат лазерного кодирования?
На результаты лазерного кодирования влияет не только название материала упаковки. Полезные входные данные для испытания — это сочетание кода, готовой поверхности, желаемого механизма создания метки, геометрии, подачи, метода контроля и производственного цикла.
| Переменная | Что предоставить | Почему это меняет результат |
|---|---|---|
| Содержимое кода | Дата, партия, лот, срок годности, текст, логотип, штрихкод, 2D-код, фиксированные поля и переменные поля | Плотность символов, заполненные области, размер модуля и изменения данных влияют на время маркировки, чёткость контуров, рабочий процесс ПО и проверку. |
| Размер маркировки и доступная область | Габаритные размеры, наименьший значимый элемент, доступная зона маркировки и требуемая ориентация | Размер поля, состояние фокусировки, допуск позиционирования и объём лазерной обработки на упаковку зависят от реальной геометрии кода. |
| Конструкция готовой упаковки | Базовая подложка, пигмент, цвет, покрытие, краска, лак, ламинат, клей, металлизированный слой или защитная отделка, если они известны | Лазер взаимодействует со слоем, который фактически принимает луч. Аналогичный базовый материал может маркироваться иначе после печати, нанесения покрытия, ламинирования или изменения состава. |
| Механизм целевой маркировки | Изменение цвета, абляция/удаление поверхности, гравировка/травление, вспенивание или другой допустимый видимый эффект | Различные длины волн и условия импульсов могут создавать разные механизмы, контрастность, остатки и тепловую нагрузку. |
| Ограничения упаковки | Допустимое изменение цвета, плавление, деформация, потеря покрытия, остатки, прокол, повреждение барьерного слоя или воздействие на соседнюю поверхность | Допустимое рабочее окно процесса ограничено как качеством кода, так и целостностью упаковки. |
| Геометрия и подача | Плоская или изогнутая поверхность, толщина стенки, ориентация, приспособление, позиция с индексацией, движение полотна, движение конвейера или свободная подача | Геометрия влияет на фокусировку и использование поля; подача влияет на повторяемость положения, момент срабатывания триггера и на то, должно ли движение быть синхронизировано. |
| Контроль и верификация | Чтение человеком, считыватель штрихкодов/2D-кодов, визуальная проверка, требуемый метод годен/не годен и логика отбраковки | Метод приемки определяет, какие контраст, качество краёв, положение и корректность данных должны быть фактически достигнуты. |
| Производственная цель | Размер партии, переналадки, метод загрузки, скорость линии, целевой цикл принятых деталей и ожидаемый выход годных | Система должна обеспечивать полный производственный цикл, а не только номинальную скорость сканирования или время включения лазера. |
Переменные данные — это часть процесса, а не только макет
Подтвердите, какие поля фиксированы, а какие изменяются в зависимости от продукта, партии, даты, смены, серийного номера или входных данных предыдущего производственного этапа. Переменные данные изменяют выбор задания, логику триггера, верификацию, переналадку и требования к контролю ошибок, а также саму маркировку.
На какой результат маркировки упаковки вам следует ориентироваться?
Качество маркировки — это задача приемки, а не отдельная настройка лазера. Процесс должен создавать требуемую информацию, сохраняя упаковку в пределах согласованных ограничений по поверхности и функциональным характеристикам.
Контраст и разборчивость
Оценивайте контраст в условиях просмотра или контроля, которые важны на производстве. Мелкий текст, мелкие элементы и плотные коды следует оценивать в их реальном размере, а не делать выводы по увеличенной демонстрационной маркировке.
Целостность упаковки и внешний вид поверхности
Код с высоким контрастом не является приемлемым, если при той же настройке деформируется тонкая стенка, повреждается барьер или покрытие, образуется недопустимый остаток, прокалывается пленка или возникает иное изменение поверхности за пределами согласованных допусков.
Машиночитаемые коды, когда это требуется
Если на упаковке используется штрихкод или 2D-код, проверяйте его с помощью фактического метода контроля пользователя и репрезентативных производственных образцов. Только видимый внешний вид не следует считать доказательством подтвержденного качества кода.
Какой лазерный маршрут следует проверить первым?
Маршрут для первого теста должен определяться готовой поверхностью и желаемым механизмом формирования маркировки, а не только названием упаковки. Приведённая ниже таблица — это руководство по предварительному отбору для пробных испытаний, а не гарантия того, что одна длина волны будет работать для всех составов, покрытий, цветов, ламинатов или производственных линий.
| Упаковка / состояние поверхности | Практичный первый маршрут для оценки | Почему стоит начать с этого | Что может изменить маршрут |
|---|---|---|---|
| Картон, картонные коробки, гофрокартон или реагирующая на лазер бумага с печатью/покрытием | CO₂ часто является практичным первым тестом; УФ стоит сравнить, когда важны тонкий контраст или более низкая тепловая нагрузка. | Бумага и многие органические/покрытые упаковочные поверхности могут хорошо реагировать на инфракрасную обработку с более длинной волной, тогда как УФ может создавать другой высококонтрастный отклик поверхности на некоторых бумагах и покрытиях. | Химический состав чернил/покрытия, цвет картона, желаемая глубина абляции, требование к мелкому коду, скорость линии, остатки и допустимое изменение цвета. |
| Тонкие гибкие плёнки, пакеты, саше или термочувствительные этикеточные конструкции | UV часто является первым вариантом для оценки, когда приоритетом является минимизация термической деформации или риска прокола; CO₂ остаётся актуальным, когда плёнка или верхний слой спроектированы так, чтобы реагировать на него. | Тонкая многослойная упаковка может иметь узкое термическое окно, поэтому тест должен обеспечивать баланс между контрастностью кода и деформацией, повреждением барьерного слоя или микроотверстиями. | Химический состав плёнки, толщина, структура ламината, металлизированные слои, целевой механизм, требования к герметичности/барьерным свойствам и скорость движения полотна. |
| Пластиковые бутылки, жёсткие контейнеры или пластиковые крышки | UV — полезное первое сравнение для термочувствительных или тонких высококонтрастных меток; CO₂ или волоконный/MOPA-лазер с длиной волны 1064 нм могут лучше подходить для составов, пигментов, добавок или покрытий, реагирующих на эти длины волн. | Отклик пластика сильно зависит от состава смолы, пигмента, добавок, толщины стенки и отделки поверхности. | Фактическая смола/цвет, прозрачность, добавки для маркировки, толщина стенки, покрытие, желаемый контраст, кривизна и допустимое тепловое воздействие. |
| Непокрытые металлические крышки, банки, фольга или металлические компоненты упаковки | Волоконный/MOPA обычно является первым вариантом для оценки на открытой металлической поверхности. | Волоконные системы ближнего инфракрасного диапазона обычно используются для прямой маркировки металла и могут поддерживать различные механизмы поверхностной маркировки в зависимости от сплава и отделки. | Металлический сплав, анодирование, лак, краска, защитное покрытие, желаемый цвет/глубина и то, является ли целью металл или только верхний слой. |
| Окрашенные, лакированные, печатные, ламинированные или металлизированные поверхности | Рассматривайте верхний слой как отдельную технологическую задачу. CO₂, UV или волоконный лазер/MOPA могут быть правильным первым маршрутом в зависимости от того, какой слой должен измениться, а какой слой должен остаться защищённым. | Луч сначала взаимодействует с открытым слоем; один лишь базовый субстрат не позволяет предсказать маркировку. | Толщина слоя, поглощение, цвет, сцепление с подложкой, глубина удаления, остатки и допустимая степень обнажения нижележащего слоя. |
| Стеклянные бутылки или контейнеры | CO₂ или UV можно отбирать в зависимости от желаемой поверхностной маркировки и допустимости повреждений. | Маркировка стекла ограничена поверхностным напряжением, локальным тепловым эффектом, риском трещин/сколов, текстурой маркировки и требованиями к детализации кода. | Состав стекла, толщина стенки, покрытие, кривизна, требуемый контраст/текстура и допустимые микроповреждения. |
Распространённые режимы отказов и что проверять в первую очередь
Когда пробное испытание не удаётся, следующим шагом должна быть диагностика, а не автоматическое увеличение мощности. Зафиксируйте симптом, отделите эффекты материала/поверхности от проблем фокусировки, геометрии, движения и потока данных и меняйте по одной группе переменных за раз.
| Наблюдаемый отказ | Проверить сначала | Какие данные собрать | Следующее направление тестирования |
|---|---|---|---|
| Слабый или нестабильный контраст | Партия упаковки, покрытие/краска поверхности, цвет, фокусировка, загрязнение и то, создаёт ли выбранная длина волны нужный механизм маркировки | Немаркированные и маркированные образцы из нескольких упаковок/партий, описание поверхности, идентичная геометрия кода и записанные параметры тестирования | Выполните контролируемую матрицу параметров; если допустимое окно остаётся узким, сравните другую длину волны или механизм маркировки, а не только увеличивайте энергию. |
| Деформация плёнки, точечные отверстия, оплавленные края или деформация тонкой стенки | Тепловложение, выдержка/перекрытие, фокус, неподдерживаемая стенка корпуса и толщина материала | Осмотр передней/задней поверхности, деформация вокруг кода, толщина плёнки, метод поддержки и образцы по всему предполагаемому диапазону скоростей | Снизьте локальную тепловую нагрузку, измените стратегию или скорость сканирования, улучшите поддержку и сравните вариант с меньшим тепловым воздействием, например УФ, если отклик материала это позволяет. |
| Повреждение покрытия или обнажение подложки за пределами заданной маркировки | Толщина/вариация верхнего слоя, механизм удаления, состояние импульса/энергии и отклик нижележащей подложки | Хорошие и неудачные образцы, информация о покрытии, где она известна, качество края, остатки и то, подвергся ли воздействию базовый слой | Сузьте окно удаления, уменьшите агрессивность процесса или протестируйте длину волны, которая более избирательно связывается с целевым слоем. |
| Штрихкод или 2D-код выглядит видимым, но плохо считывается | Наименьший модуль/элемент, четкость краев, однородность контраста, геометрическое искажение, положение маркировки и настройка верификатора/считывателя | Фактический результат считывателя/верификатора, изображение неудачного кода, реальный размер кода, кривизна упаковки и повторные результаты по нескольким образцам | Сначала скорректируйте геометрию и позиционирование кода, затем оптимизируйте процесс маркировки. Не судите об успехе только по визуальной темноте. |
| Положение маркировки дрейфует между упаковками | Подача детали, повторяемость приспособления/упора, момент срабатывания датчика или триггера, движение конвейера, энкодер/синхронизация и вариация фокуса | Характер ошибки положения, ориентация упаковки, момент подачи сигнала триггера, скорость линии и повторно маркированные образцы | Стабилизируйте позиционирование или запуск; добавляйте датчики, техническое зрение или синхронизированное движение только тогда, когда измеренная вариация это оправдывает. |
| Статический образец проходит проверку, но результат на линии не проходит | Скорость производства, синхронизация движения, время выдержки, изменение фокуса, вибрация упаковки, время обновления данных и время контроля | Статические и движущиеся образцы, хронометраж полного цикла, диапазон скоростей линии, журналы срабатываний/данных, если имеются, и принятые/отклонённые образцы | Повторно протестируйте в реальных условиях линии и подберите поле маркировки, поток данных, метод запуска и архитектуру движения под принятый результат для движущихся образцов. |
| Правильное качество маркировки, но неверные переменные данные | Выбор задания, вышестоящий источник данных, логика запуска, сопоставление полей, управление переналадкой и логика верификации | Ожидаемое и фактическое содержимое кода, момент события, запись задания/рецепта и результат контроля | Проверьте путь данных независимо от параметров лазера, прежде чем увеличивать скорость производства. |
Как лазерное кодирование вписывается в производственный рабочий процесс?
Полезный показатель производства — это пропускная способность по принятым изделиям. Он включает переналадку, подачу упаковки, позиционирование, загрузку переменных данных, запуск, маркировку, верификацию, обработку брака, передачу на последующие операции и вытяжку или вентиляцию, если этого требует тестируемый процесс.
| Этап рабочего процесса | Вопросы для проверки |
|---|---|
| Настройка & переналадка | Как между запусками изменяются продукт, код, рецепт, зона маркировки и критерии приёмки и как предотвращаются ошибки, связанные с неправильным заданием? |
| Позиционирование упаковки | Загружается ли упаковка вручную, фиксируется в приспособлении, подается с индексированием, подается из рулона или движется непрерывно? Какие отклонения ориентации и фокусировки должен допускать процесс? |
| Переменные данные и триггер | Откуда берутся данные кода, когда они обновляются, какое событие запускает маркировку и что предотвращает получение одной упаковкой неправильной записи? |
| Выполнение маркировки | Как площадь кода, плотность, изменения содержимого, проходы, использование поля, фокусировка и движение влияют на время включения лазера и стабильность процесса? |
| Проверка | Требуется ли проекту операторский контроль, считывание штрих-кода/2D-кода, подтверждение с помощью машинного зрения, проверка положения или другой метод контроля «прошел/не прошел»? |
| Отбраковка / доработка / регистрация | Что происходит с забракованной упаковкой, как её отделяют от годной продукции и какие производственные или качественные данные необходимо сохранять? |

Более высокая номинальная скорость сканирования не гарантирует большего количества принятых упаковок в час. Сравнивайте полные протестированные циклы при одинаковых стандартах качества, данных, позиционирования и контроля.
Что следует считать успешно пройденным тестом образца упаковки?
Испытывайте реальную готовую упаковку, а не только типовой образец материала или одну демонстрацию в наилучшем случае. Учитывайте репрезентативную вариацию цвета, покрытия, отделки, толщины, геометрии, партии поставщика и подачи упаковки там, где эти факторы могут повлиять на результат.
| Зона приемки | Считается пройденным, если | Что записывать |
|---|---|---|
| Качество маркировки | Согласованные контрастность, удобочитаемость, четкость символов, четкость кода и визуальная однородность достигаются при фактическом размере маркировки. | Репрезентативные маркированные образцы, размеры кода, условия наблюдения и параметры испытаний. |
| Корректность данных | Требуемые фиксированные и переменные поля соответствуют предполагаемым производственным данным для каждого тестового пакета. | Ожидаемые/фактические данные, идентификация задания/рецепта, условие срабатывания и последовательность образцов. |
| Целостность упаковки | Плавление, деформация, прокол, повреждение покрытия, остатки, обесцвечивание или воздействия на соседние поверхности остаются в пределах согласованных ограничений. | Годные/негодные образцы, осмотр лицевой/обратной стороны, где это применимо, и любые функциональные проверки упаковки, требуемые проектом. |
| Верификация кодов | Штрихкоды или 2D-коды проходят фактическую проверку или верификацию пользователя там, где требуется машинное считывание. | Результат считывающего устройства/верификатора, размер кода, положение и репрезентативные образцы в пределах ожидаемой вариативности. |
| Повторяемость положения | Маркировка остаётся в пределах утверждённой зоны и сохраняет приемлемую фокусировку на репрезентативных упаковках и при вариациях предъявления. | Измерения положения или визуальный эталон, ориентация, состояние оснастки/линии и повторные образцы. |
| Производственный результат | Полный цикл загрузка/предъявление → данные/триггер → маркировка → верификация → приёмка/отбраковка обеспечивает требуемую долю принятых изделий. | Время полного цикла, условие по скорости линии, время контроля, отбраковка/повторная обработка и выход годных после приёмки. |
| Повторяемость | Несколько репрезентативных упаковок и, где это применимо, более одной обычной производственной партии проходят одну и ту же логику приёмки. | Число образцов, идентификатор упаковки/партии, результат «пройдено/не пройдено» и пригодное рабочее окно процесса, а не одна самая удачная с виду настройка. |
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Испытание образцов должно отвечать на вопросы конфигурации, а не просто доказывать, что на одной упаковке можно нанести маркировку. Каждый принятый результат испытания следует преобразовать в требование к системе, чтобы итоговая машина отражала подтверждённое рабочее окно процесса и производственный метод.
| Что доказывает испытание | Что это определяет в окончательной конфигурации |
|---|---|
| Какая длина волны и какое окно процесса обеспечивают получение приемлемой маркировки без недопустимого повреждения упаковки | Семейство лазерных источников и, где применимо, направление управления импульсом/энергией; конечный рабочий диапазон должен оставаться в пределах проверенного окна приемки. |
| Требуемый размер кода, минимальный элемент, зона покрытия поля и запас фокусировки | Выбор линзы/поля маркировки, оптическая схема, рабочее расстояние и то, достаточно ли одного поля или требуется индексация/координированное перемещение. |
| Кривизна упаковки, вариация высоты, ориентация и потребности в поддержке | Приспособление, упор для упаковки, стратегия по оси Z, поворотное или согласованное движение, где это применимо, и оправдано ли позиционирование с поддержкой машинного зрения. |
| Измеренная вариация положения на неподвижной или движущейся линии | Механическое позиционирование, схема расположения датчиков/триггеров, требование к энкодеру или синхронизации и необходимость машинного зрения или компенсации движения. |
| Источник переменных данных и проверка правильности кода | Рабочий процесс ПО, обработка заданий/рецептов, интерфейс входных данных, логика триггера, связь с инспекцией и требования к защите от ошибок. |
| Фактический результат проверки штрихкода/2D-кода | Нужны ли системе считыватель или станция визуальной верификации, как инициируется верификация и как идентифицируются или отбраковываются упаковки, не прошедшие проверку. |
| Наличие дыма, испарений, остатков или запаха, наблюдаемых в ходе принятого процесса маркировки | Требуется ли локальная вытяжка или вентиляция и как её следует разместить, чтобы она не мешала подаче упаковок или маркировке. |
| Принятый результат по полному времени цикла и скорости линии | Ручное рабочее место, позиционная станция, конвейер или синхронизированная архитектура движущейся линии, пропускная способность транспортной системы и уровень автоматизации, необходимый для обеспечения производительности по годным деталям. |
Что отправить для анализа применения в упаковке
Полезная рекомендация по оборудованию начинается с достаточной информации, чтобы воспроизвести реальную задачу принятия решений по упаковке. Вам не нужно выбирать лазер заранее; предоставьте исходные данные о применении, необходимые для проведения содержательного теста на образцах:
- реальная готовая упаковка или репрезентативные производственные образцы;
- формат упаковки, размеры, геометрия, ориентация и способ подачи;
- материал, пигмент/цвет, покрытие, печать, ламинат, лак или сведения о поставщике, если они известны;
- требуемая дата, партия, лот, срок годности, текст, логотип, штрихкод, 2D-код или иное фиксированное/переменное содержимое;
- габаритные размеры маркировки, доступная область маркировки и наименьший значимый элемент;
- целевой контраст, читаемость, проверка кода, допуск по положению и примеры недопустимых изменений упаковки;
- источник переменных данных, способ запуска, метод контроля и требование к отбраковке/переделке;
- целевой цикл для годных деталей, скорость линии, если применимо, размер партии и ожидания по переналадке;
- ограничения, связанные с обработкой, машинным зрением, вытяжкой/вентиляцией, безопасностью, сопряжением с линией или автоматизацией, которые уже известны.
Для специфичных для проекта задач обработки, перемещения, синхронизированной интеграции с линией или другой нестандартной автоматизации используйте Запрос по OEM и индивидуальным заказам маршрут OEM & Custom Inquiry. Стандартные маршруты подачи заявки и запроса цены остаются в итоговом призыве к действию.
Часто задаваемые вопросы
Можно ли использовать лазерное кодирование на любом упаковочном материале?
Не существует безопасного утверждения об универсальной совместимости. Готовую упаковку, открытый слой, цвет, геометрию, требуемую маркировку, а также допустимые изменения поверхности или функциональных характеристик следует проверить и протестировать до выбора оборудования.
Какую информацию можно наносить лазерным кодированием на упаковку?
В зависимости от применения пользователям могут потребоваться даты, информация о партии или лоте, данные о сроке годности, текст, логотипы, штрихкоды, 2D-коды, серийные номера или другие идентификаторы. Точное содержимое, источник переменных данных и наименьший требуемый элемент должны быть включены в техническое задание на применение.
Какой лазер следует протестировать первым для упаковки?
Начните с готовой поверхности и желаемого механизма маркировки. CO₂ часто рассматривают в первую очередь для картона и многих органических/покрытых поверхностей упаковки; УФ часто подходит для термочувствительных плёнок и пластиков; волоконный/MOPA обычно является первым вариантом для открытого металла и также может работать на восприимчивых к лазерному воздействию пластиках или покрытиях. Окончательно подтвердить маршрут всё равно должен реальный образец упаковки.
Является ли самая быстрая настройка сканирования оптимальной для производства?
Нет. Значимый показатель — это производительность по годным изделиям за полный цикл, включая подачу упаковки, загрузку данных, запуск, маркировку, верификацию, отбраковку, повторную обработку и последующие операции.
Как тест образца влияет на окончательную конфигурацию машины?
Испытание определяет пригодный лазерный процесс, требования к полю и фокусировке, метод позиционирования, рабочий процесс обработки данных/запуска, потребность в контроле, требование к вытяжке, если применимо, и время цикла, которое должна обеспечивать система манипулирования или автоматизации.
Что следует отправить для тестирования кодирования упаковки?
Отправьте образцы готовой упаковки, представляющие серию, информацию о поверхности/материале, если она известна, фактическое содержимое кода, размеры маркировки, критерии приёмки, режим производства, целевое время цикла и любые ограничения по позиционированию, данным, контролю или интеграции.