
Руководство по материалу: пластик с покрытием
Лазерная маркировка пластика с покрытием
Пластик с покрытием — это поверхностная система: краска, чернила, плёнка или лак располагаются поверх термопластичной подложки. Полезный результат обычно состоит в контролируемом удалении покрытия или изменении контраста, при этом процесс должен оставаться в узком термическом окне и окне газовыделения.
Что важнее всего: покрытие и пластиковую подложку необходимо оценивать как единую систему материалов. Практическая цель — создать требуемый контраст или избирательное изменение покрытия без недопустимого плавления, коробления, отслаивания кромок, остатков или проблем с контролем газовыделения.
Каркас принятия решений по материалу
01 · Прямой ответ
Можно ли лазерно маркировать пластик с покрытием?
Да, многие пластиковые детали с покрытием можно маркировать лазером, но результат зависит как от покрытия, так и от пластика под ним. Лазер может избирательно удалять или модифицировать покрытие, обнажать контрастирующую подложку или создавать читаемое изменение поверхности. Рабочее окно процесса ограничено адгезией покрытия, пигментом и степенью отверждения, термочувствительностью подложки, геометрией детали, дымообразованием и требуемым качеством кромки.
Хорошие кандидаты
Готовые детали, в которых покрытие и подложка создают контролируемое окно контраста, а пластик выдерживает требуемую локальную энергию без недопустимой деформации.
Требуется тестирование образцов
Неизвестные покрытия, смешанные цвета, тонкие стенки, строгие требования к внешнему виду, небольшие машиночитаемые коды или любые детали, для которых состав покрытия и марка пластика не полностью задокументированы.
Не выбирайте только по названию материала
“ABS”, “PC” или “окрашенный пластик” — недостаточная информация для окончательного выбора лазера. Готовая система покрытия, цель маркировки, геометрия и метод приемки определяют, готов ли процесс к производству.
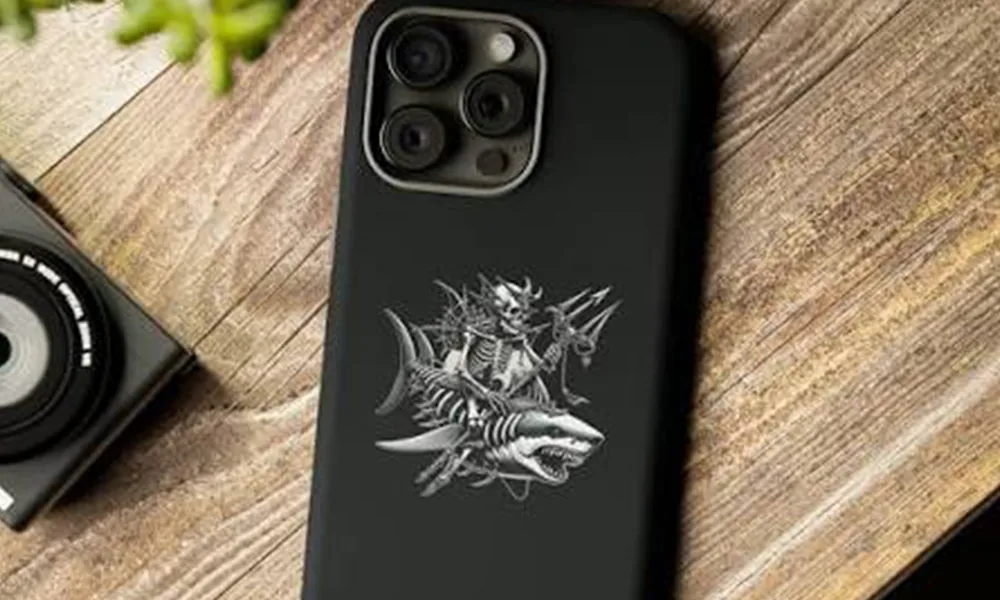
Пример покрытой поверхности
Покрытие может быть маркировочным слоем
Покрытый корпус может создавать сильную визуальную метку, когда лазер изменяет или избирательно удаляет верхний слой без недопустимого повреждения пластика под ним. Ключевой вопрос не в том, является ли деталь просто “пластиком”, а в том, как покрытие и подложка реагируют как единая поверхностная система.
02 · Факторы материала
Что определяет результаты лазерной маркировки на покрытом пластике?
Чёрный окрашенный корпус, белая ABS-крышка с нанесёнными чернилами и лакированная панель из поликарбоната могут выглядеть как “покрытый пластик”, но реагировать по-разному. Верхний слой, смола, состояние отверждения и желаемое проявление определяют рабочее окно процесса.
Входные параметры, которые изменяют результат
- Покрытие: краска, чернила, лак, пленка или печатный слой; цвет, содержание пигмента и адгезия.
- Подложка: ABS, PC, PP, PA, POM или наполненная/модифицированная марка; толщина стенки и локальная геометрия.
- Цель: удаление покрытия, изменение цвета, читаемый код, логотип или контролируемый тактильный эффект.
- Тепловой предел: коробление, изменение блеска, побеление, пузырение, течение расплава или следы напряжения должны оставаться в пределах критериев приемки.
Почему один рецепт не подходит для любого пластика с покрытием
Настройка, которая чисто обнажает светлую подложку под одним покрытием, может выжигать, размазывать или оставлять низкоконтрастную метку на другом. Состав смолы, наполнители, цвет подложки, химия покрытия, толщина покрытия, состояние отверждения и адгезия — все это может изменять поглощение и тепловой отклик.
Практическое правило: используйте описание материала, чтобы выбрать направление тестирования, затем подтвердите контраст, качество краев, деформацию, остатки и характеристики кода на готовой детали, прежде чем фиксировать конфигурацию машины.
03 · Области применения
Где используются пластиковые детали с покрытием и почему их маркируют?
Пластик с покрытием распространен везде, где формованной детали нужен готовый внешний вид, а также стойкая идентификация, символы или переменная информация. Задача маркировки обычно связана с идентификацией продукта, эксплуатацией, сборкой, обслуживанием или прослеживаемостью.
Корпуса электроники
Панели управления, адаптеры, крышки приборов и корпуса электрооборудования могут нуждаться в информации о модели, идентификации портов, символах, серийных номерах или компактных кодах без добавления отдельной этикетки.
Пластмассы для автомобильной отрасли и электромобилей
Переключатели, корпуса разъемов, элементы управления и покрытые детали интерьера могут требовать идентификации деталей, функциональных символов, производственных кодов или маркировки для прослеживаемости, которые остаются совмещенными с финишной поверхностью.
Бытовая техника и потребительские товары
Кнопки, рамки, корпуса и элементы интерфейса могут использовать лазерную маркировку для логотипов, надписей, информации о модели и символов управления там, где важен аккуратный, воспроизводимый внешний вид.
Промышленное и техническое оборудование
Корпуса контроллеров, приборные панели и машинные интерфейсы могут нуждаться в долговечных надписях, серийной информации, предупреждающих символах или сервисных идентификаторах на покрытой пластиковой поверхности.
04 · Содержание маркировки
Что обычно маркируют на пластиковых деталях с покрытием?
Содержание маркировки влияет на размер элемента, требования к контрасту, метод контроля и лазерное окно, которое необходимо разработать. Декоративный логотип и небольшой машиночитаемый код не имеют одинаковых критериев приемки.
Идентификация
- Названия изделий и номера моделей
- Номера деталей и идентификаторы редакций
- Серийные номера, коды партий и коды даты
Функциональная графика
- Логотипы и фирменная графика
- Надписи на кнопках и символы интерфейса
- Эксплуатационные или предупреждающие символы, где применимо
Данные о прослеживаемости
- QR-коды и коды Data Matrix
- Компактные буквенно-цифровые производственные данные
- Изменяемые идентификаторы, связанные с записями последующих этапов
Пример прослеживаемости
Мелкие коды повышают планку приёмки
Буквенно-цифровые идентификаторы и машиночитаемые символы требуют большего, чем просто видимый контраст. Размер элементов, четкость краев, текстура поверхности, освещение и положение детали — все это влияет на читаемость, поэтому реальную деталь с покрытием следует проверять с использованием фактического формата кода.

05 · Целевые результаты
К какому результату маркировки следует стремиться?
Физический эффект лазерного воздействия и результат приемки в производстве связаны, но это не одно и то же. Сначала определите, что должно происходить с покрытием и подложкой, затем определите, как будет приниматься готовая маркировка.
Контролируемое воздействие
Удалите достаточно покрытия, чтобы открыть нужную подложку, не прорезая пластик и не приподнимая окружающий край.
Проверьте: контраст, ширина линии, остатки по краям и локальная деформация.
Контраст при низком нагреве
Для термочувствительных деталей или деталей с тонкими стенками отдавайте приоритет читаемому визуальному изменению, ограничивая при этом изменение цвета, коробление и изменение блеска.
Проверьте: изменение размеров и внешний вид при согласованном освещении.
Воспроизводимое кодирование
Для серийных номеров, QR-кодов или идентификаторов партии оценивайте маркировку с учетом фактического содержимого, геометрии, приспособления и настроек контроля.
Проверка считывателем: подтвердите возможность декодирования при предполагаемом освещении и положении детали. Проверка верификатором: когда требуется официальная оценка, используйте согласованный метод верификации и контролируйте размер модуля, свободную зону, освещение, фокусировку и состояние поверхности.
06 · Геометрия детали
Как форма, толщина и размер детали изменяют процесс?
Одна и та же система покрытия может вести себя по-разному на плоской пластине, тонкой формованной стенке, изогнутой крышке или утопленной зоне маркировки. Геометрия влияет на фокусировку, тепловой поток, устойчивость оснастки, размер поля и отвод дыма вокруг маркировки.
Тонкие стенки
Тонкие участки имеют меньшую тепловую массу и могут раньше коробиться, размягчаться или показывать изменение глянца. Снижение локального тепловложения, более короткая выдержка и лучшая поддержка оснастки могут стать более важными.
Изогнутые поверхности
Изменения высоты поверхности могут смещать покрытие из оптимального фокуса, изменяя размер пятна, ширину линии и стабильность удаления. С умеренной кривизной можно справиться; большее изменение высоты может потребовать другой оптики, позиционирования или проверки динамической фокусировки.
Углублённые или перекрытые участки
Рёбра, стенки, бобышки и близлежащие соединители могут ограничивать оптический путь, доступ для оснастки или поток отводимого воздуха. Маркировка, которая успешно наносится на открытый образец, может не сработать при переносе в окончательную литую геометрию.
Крупные детали или детали с несколькими уровнями высоты
Более крупное поле изменяет оптику и может потребовать компромисса между площадью маркировки и размером пятна, а также разрешением элементов. Наличие нескольких высот может потребовать регулировки по оси Z, специализированной оснастки, нескольких позиций или анализа 3D-маркировки.
07 · Скрининг лазерных маршрутов
Какой лазерный маршрут следует проверить первым?
Волоконный, УФ- и CO₂-лазеры могут быть применимы при работе с пластиком, но правильный маршрут зависит от поглощения, химии покрытия, чувствительности подложки, размера маркировки и производственной геометрии. Таблица является руководством для предварительного отбора, а не гарантией конечных характеристик.
| Маршрут для оценки | Почему это может подойти | Типичные риски для тестирования | Когда направлять на проверку оборудования |
|---|---|---|---|
| УФ-маркировка | Часто имеет смысл проверять для тонких элементов, чувствительных пластиков или удаления покрытия, когда требуется меньший тепловой след. | Химия покрытия, реакция смолы, остатки по краям, мощность источника и требования к охлаждению. | Мелкий текст, небольшие коды, тонкие стенки, смешанные цвета или узкий тепловой бюджет. |
| Волоконный / MOPA | Может подходить для отдельных пигментированных или содержащих добавки пластиков и некоторых поверхностей с покрытием, когда окно поглощения благоприятно. | Низкий контраст, обугливание, плавление или изменение глянца, отслаивание покрытия и изменение цвета подложки. | Существующая волоконная платформа, большие поля, серийная маркировка или необходимость сравнить управление импульсами. |
| CO₂ | Может быть актуально для некоторых органических покрытий, пленок и пластиковых поверхностей, когда покрытие и подложка поглощают в нужной мере. | Широкий ввод тепла, плавление, дым, скругление кромок и неравномерное удаление по толщине. | Крупноформатная графика, плёночные/лаковые системы или подтверждённый совместимый с CO₂ набор материалов. |
08 · Режимы отказов
Каковы распространённые риски и режимы отказов?
Когда маркировка на пластике с покрытием оказывается неудачной, повышение мощности редко бывает первым диагностическим шагом. Прежде чем изменять конфигурацию станка, разграничьте реакцию покрытия, тепловую нагрузку, позиционирование и дымовыделение.
Слабое или неравномерное воздействие
Проверьте толщину покрытия, пигмент, фокусировку, перекрытие сканирования и высоту поверхности, прежде чем увеличивать энергию.
Тепловая деформация
Проверьте поведение импульса, выдержку, плотность штриховки, толщину стенки и контакт с приспособлением. Читаемая маркировка недопустима, если деталь смещается.
Остатки или повторное осаждение
Проверьте разрушение покрытия, положение вытяжки, поток воздуха и очистку после маркировки. Остатки могут изменить как внешний вид, так и верификацию кода.
Отслоение кромки или обугливание
Проверьте адгезию, распространение тепла и стратегию сканирования. Для более чёткой кромки может потребоваться другой источник или иной диапазон параметров, а не только повышение мощности.
Рассматривайте дефект как доказательство
Для реального анализа образца фиксируйте поставщика покрытия или его состав, если он известен, марку пластика, цвет, толщину стенки, целевую маркировку, этап очистки, оснастку и освещение при контроле. Эти детали делают сравнение параметров полезным; одно фото с выводом «выглядит хорошо» — нет.
- Сфотографируйте центр и край маркировки в одном масштабе.
- Зафиксируйте, обнажён ли субстрат, изменил ли он цвет, расплавился ли или всё ещё остаётся покрытым.
- Проверьте дым, остатки и запах относительно запланированного пути вытяжки и фильтрации.
- Повторяйте для репрезентативных цветов, партий и участков деталей, если важна производственная вариативность.
09 · Валидация образца
Как следует тестировать и оценивать образец пластика с покрытием?
Тест пластика с покрытием должен не просто подтверждать возможность появления видимой метки. Образец должен отражать готовое покрытие, подложку, геометрию и метод контроля, чтобы тест мог определить рабочее окно процесса и преобразовать этот результат в обоснованную конфигурацию станка.
Запись о материале
Смола или марка, состав покрытия/чернил/лака и клея при наличии, цвет, толщина, степень отверждения, вариация партии и доступная информация из SDS.
Определение маркировки
Логотип, текст, код, ширина линии, минимальный размер символа, расположение, целевой контраст, а также любые требования к глубине или тактильному восприятию.
План приемки
Визуальные и размерные критерии, проверка считывателем или формальный метод верификации, испытание на очистку/обращение, целевое количество циклов и определение отбраковки.
Что должен показывать полезный отчёт по образцу?
Полезный отчёт должен связывать видимый результат с решением о выборе оборудования. Ему не нужно раскрывать все проприетарные параметры, но он должен приводить достаточно доказательств, чтобы объяснить, почему один маршрут предпочтительнее другого.
Результат по поверхности
Удалено ли покрытие, изменено или всё ещё присутствует; состояние подложки; отслаивание по краям; остатки; изменение цвета; изменение блеска и локальная деформация.
Результат считываемости
Минимальный полезный размер символа или элемента, визуальный контраст при согласованном освещении, а также результат считывания кода или формальной верификации, когда это применимо.
Результат повторяемости
Остаётся ли результат стабильным при повторных маркировках, на репрезентативных цветах, для разных положений деталей и в соответствующих партиях покрытия или производства.
Что это означает для оборудования
Предпочтительный лазерный маршрут, требуемый размер поля и допуск на фокусировку, потребности в оснастке или машинном зрении, последствия для вытяжки и вопрос о том, уместен ли стандартный или проектный аудит станка.
10 · Конфигурация станка
Как выбирается окончательная конфигурация оборудования?
Когда маркировка и материал определены, можно предметно обсуждать оборудование, не делая вид, что один стандартный станок подходит для любой поверхности пластика с покрытием.
Источник и импульс
Сравните УФ-, волоконные/MOPA- или CO₂-решения по поглощению, термочувствительности и целевой маркировке.
Оптика и фокусировка
Подбирайте размер поля, рабочее расстояние и допуск фокусировки под область маркировки и высоту детали.
Оснастка и машинное зрение
Проанализируйте гнёзда, ориентацию, разброс параметров деталей и то, оправдано ли использование позиционирования машинным зрением или поворотной оси.
Вытяжка и безопасность
Определите место улавливания, фильтрацию, ограждение, блокировки и доступ оператора для готовой установки.
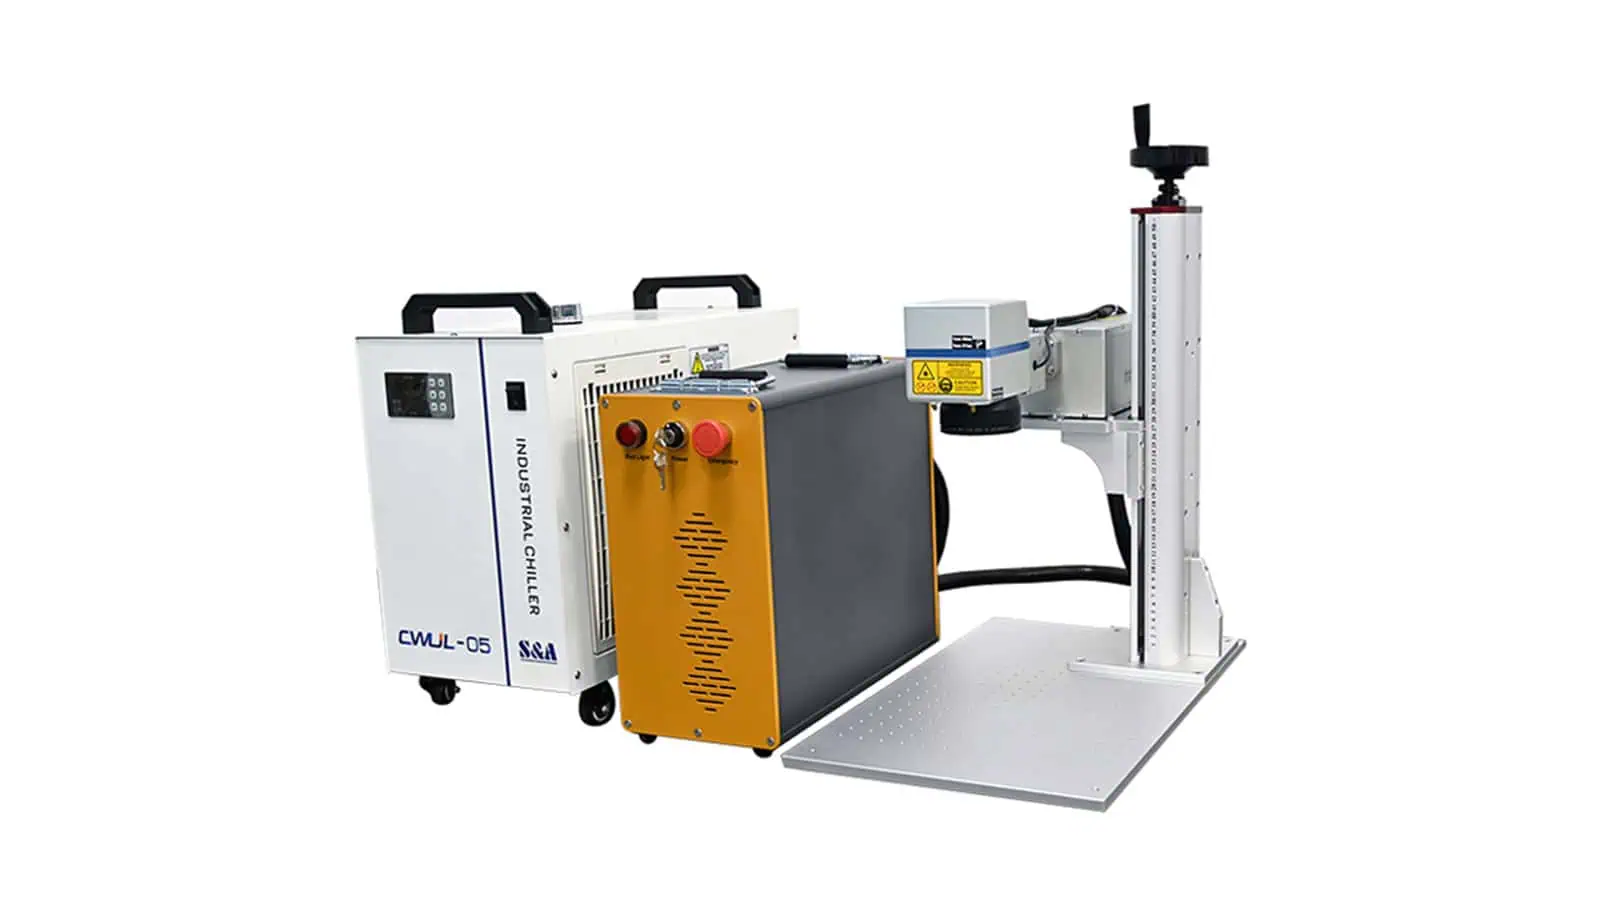
Выбор типа станка после тестирования
Не фиксируйте выбор станка, пока не подтверждено рабочее окно для образца.
Результат испытаний должен определять тип источника, оптику, охлаждение, допуск фокусировки, поддержку оснастки и требования к вытяжке. УФ-платформа может быть сильным кандидатом для тонкой или термочувствительной маркировки пластика с покрытием, но не должна рассматриваться как универсальный вариант по умолчанию.
Что следует подтвердить перед расчётом стоимости?
Исходные данные по детали и маркировке
- Марка пластика, тип покрытия, цвет и готовый образец
- Размеры детали, размер зоны маркировки и геометрия поверхности
- Макет, текст, тип кода, минимальный размер элемента и целевой эффект
- Критерии приемки для внешнего вида, размеров, читаемости или стойкости
Исходные данные для производства
- Ручная загрузка, концепция оснастки или контекст автоматизации
- Объём производства и желаемое целевое время цикла
- Вариативность деталей, количество SKU и требования к переналадке
- Требования к системе технического зрения, поворотному устройству, корпусу, вытяжке и интеграции
11 · Практические вопросы
FAQ по лазерной маркировке пластика с покрытием
Можно ли наносить лазерную маркировку на любые окрашенные или покрытые пластики
Нет. Возможность зависит от химии покрытия, марки пластика, цвета, добавок, толщины, геометрии и целевого эффекта. Испытание образца с готовой поверхностью — надёжный способ оценить пригодность процесса.
Всегда ли УФ-отверждение — лучший выбор для пластика с покрытием?
Нет. УФ может быть достоин оценки для тонких или термочувствительных работ, но волоконный/MOPA или CO₂ могут подойти для других комбинаций покрытия и подложки. Сравнивайте окно процесса и результат приёмки, а не только обозначение источника.
Как избежать расплавления или деформации пластика?
Управляйте тепловым бюджетом за счёт поведения импульсов, скорости сканирования, перекрытия, фокусировки, стратегии штриховки, выдержки и поддержки оснастки. Проверяйте размеры и внешний вид, а не только визуальный контраст.
Почему удаление дыма и испарений учитывается при выборе материала?
Покрытия, чернила, клеи и пластмассы могут создавать специфичные для рецептуры дым, пары и остатки. Сначала ознакомьтесь с имеющимся SDS. Неизвестные составы, ПВХ и другие галогенсодержащие материалы требуют оценки EHS или лазерной безопасности перед тестированием; эта оценка должна определить улавливание, фильтрацию и обращение с отходами для предполагаемой установки.
Стоит ли мне отправить пластиковую деталь или плоский образец?
Отправляйте готовую деталь, когда геометрия, толщина стенки, оснастка или положение маркировки влияют на результат. Плоский образец может помочь на этапе предварительной оценки, но он не заменяет репрезентативный производственный образец.
Следующий шаг
Начните с анализа образца пластика с покрытием
Предоставьте информацию о готовой поверхности, целевой маркировке и критериях приёмки. Затем Zhuorui Laser сможет проверить направление лазерного воздействия, конфигурацию станка, а также требования к оснастке, системе технического зрения или вытяжке, которые нуждаются в техническом подтверждении.