
Аэрокосмическое применение · Компоненты двигателя · Сплав и состояние поверхности
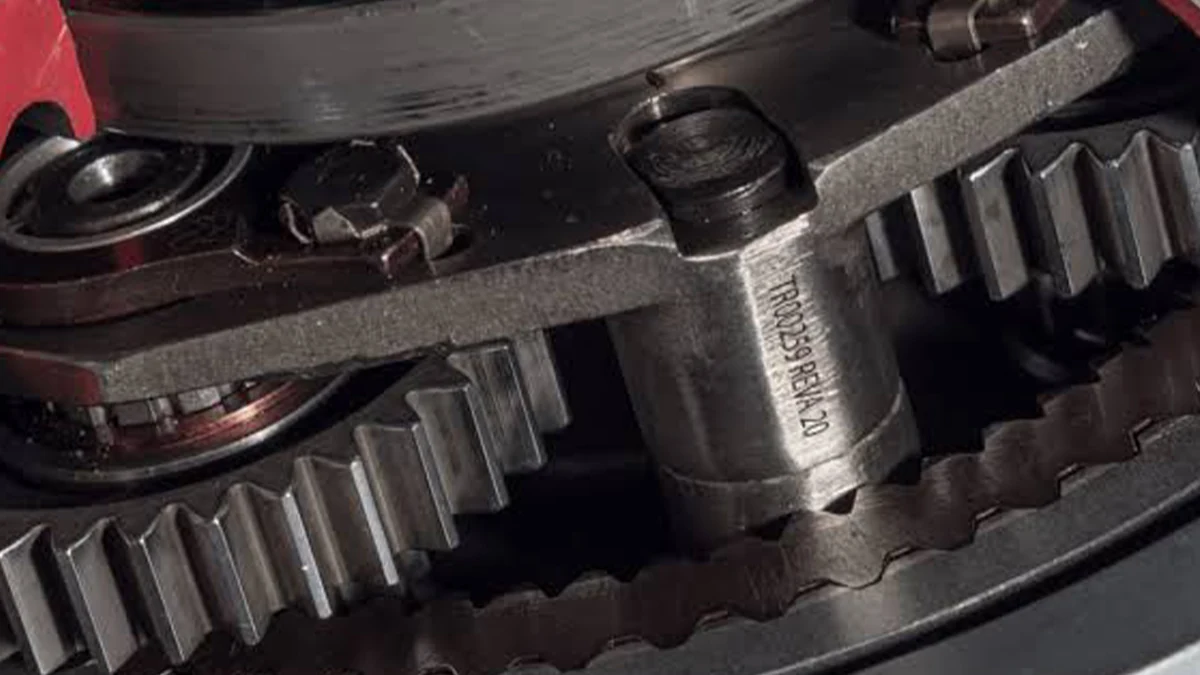
Маркировка компонентов турбин и двигателей
Планируйте контролируемую лазерную идентификацию для компонентов турбинных и аэрокосмических двигателей, определяя функцию детали, сплав, термическую обработку, покрытие и состояние чистовой поверхности, зону маркировки, геометрию, допустимое воздействие на поверхность и доказательства квалификации перед выбором конфигурации станка.
- Сначала деталь и чертёж
- Состояние материала имеет значение
- Кривизна меняет настройку
- Квалификация остаётся специфичной для проекта
Область применения
Какие компоненты турбины и двигателя требуют контролируемой маркировки?
Применение включает задачи идентификации и прослеживаемости для деталей, связанных с двигателем, у которых сплав, история поверхности, геометрия и условия эксплуатации могут сделать результат обычного плоского образца недостаточным.
Лопатки и направляющие лопатки
Изогнутая геометрия аэродинамического профиля, тонкие сечения, покрытия и строго контролируемые зоны маркировки могут сделать фокусировку, искажение и допустимое воздействие на поверхность центральными для проверки.
- Идентификация детали или серийного номера
- Ссылка на партию, ревизию или проверку
- Ограниченное место нанесения маркировки
Диски, валы и кольца
Цилиндрическая или кольцевая геометрия может требовать повторяемой ориентации, контролируемого закрепления и выбора между локальной стационарной меткой, ротационной обработкой или 3D-компенсацией.
- Серийная идентификация и идентификация сборки
- Ссылка на техническое обслуживание или капитальный ремонт
- Читаемые коды в ограниченных зонах
Компоненты камеры сгорания и сопла
Высокотемпературные сплавы, формованные поверхности, защитные покрытия и условия термического воздействия требуют оценки эффекта маркировки на реальном готовом компоненте.
- Идентификация детали и партии
- Ссылки по ориентации при сборке
- Связь с записями контроля
Корпуса, кожухи и опоры
Более крупные компоненты могут обеспечивать большую площадь, но вносят вариации литой или обработанной поверхности, углубленные участки, перепады высот и ограничения по оснастке или доступу.
- Номер детали и серийный номер
- Данные Data Matrix или QR там, где это разрешено
- Прослеживаемость обслуживания и ремонта
Зачем маркировать
Почему маркируются компоненты аэрокосмических двигателей?
Маркировка полезна только тогда, когда она поддерживает определенную задачу идентификации, прослеживаемости или управления жизненным циклом. Чертеж или система качества определяет, какие идентификаторы требуются и как они должны проверяться.
Информация о номере детали и ревизии помогает связать физический компонент с правильной инженерной конфигурацией и утвержденным набором записей.
Серийный номер позволяет отличить один компонент от другого, когда записи о производстве, проверке, обслуживании или жизненном цикле должны быть привязаны к конкретной детали.
Ссылки на партию, серию или плавку могут связать деталь с записями о материалах или процессах, когда такие ссылки требуются управляющей системой.
Авторизованные идентификаторы могут помочь связать компонент с записями о контроле, ремонте или капитальном ремонте, не полагаясь только на разрозненную документацию.
Где разрешено, Data Matrix или другие коды могут способствовать более быстрому поиску, проверке и сопоставлению с записями, когда определены размер кода, считыватель и метод приёмки.
Чёткая, правильно размещённая идентификация помогает снизить риск спутать визуально похожие детали, версии или состояния обслуживания при контролируемом обращении.
Задача идентификации
Что наносится на компоненты аэрокосмических двигателей?
Как только цель ясна, зафиксируйте точное содержание, местоположение, источник данных и метод проверки. Визуально тёмная метка не обязательно является правильным инженерным результатом.
| Содержимое маркировки | Входные данные для фиксации | Критерии приемки |
|---|---|---|
| Номер детали и ревизия | Утверждённые символы, местоположение, ориентация и источник редакции | Правильное содержание, размещение и разборчивость |
| Серийный номер | Формат, источник данных, правило контроля дубликатов и связь с записью | Уникальные данные и корректное связывание записей |
| Ссылка на лот, партию или плавку | Требуемый формат, потребности в хранении и использование в последующих базах данных | Точный сбор данных и разборчивое извлечение |
| Data Matrix или другой машиночитаемый код | Содержимое кода, размер ячейки, свободная зона, верификатор, освещение и целевой класс качества, где это требуется | Заданный результат верификации до и после необходимых испытаний на воздействие |
| Ссылка на осмотр, капитальный ремонт или обслуживание | Разрешенное поле, формулировка, редакция и ответственность за обновление | Разборчивость, санкционированность и связь с правильной записью об обслуживании |

Переменные результата
Что определяет результат маркировки?
Название сплава — лишь один из входных параметров. Полезный план испытаний образцов объединяет фактический материал и поверхность с требуемым эффектом маркировки, геометрией детали, методом позиционирования, задачей обработки данных, методом верификации и производственными условиями.
| Переменная | Что необходимо определить | Почему это меняет испытание |
|---|---|---|
| Материал и состояние | Марка или семейство сплава, термическая обработка и соответствующая предшествующая обработка | Состояние материала может изменить доступное окно процесса и пределы, которые необходимо соблюдать на готовой детали. |
| Состояние поверхности | Покрытие, оксид, история механической или струйной обработки, шероховатость, загрязнение и чистота | Лазер взаимодействует с фактической поверхностью, которая ему предоставлена, поэтому номинально одинаковые детали могут давать различный контраст или поверхностные эффекты. |
| Требуемый эффект маркировки | Контраст, взаимодействие с покрытием, незначительное изменение материала, допустимая глубина и недопустимые термические или краевые эффекты | Процесс следует выбирать исходя из требуемого инженерного результата, а не только по темноте. |
| Геометрия и сечение | Кривизна, локальное изменение высоты, состояние стенки или края, доступ к углублённым участкам и доступная область маркировки | Геометрия влияет на фокусировку, оптический доступ, искажения и на то, может ли плоский образец представлять производственную деталь. |
| Позиционирование и обращение | База, приспособление, ориентация, контакт зажима, защита детали и повторяемая загрузка | Стабильный лазерный процесс всё равно может дать сбой, если маркировка от детали к детали смещается за пределы допустимой зоны. |
| Содержание и размер маркировки | Высота символов, ширина линии, размер ячейки кода, ориентация и структура переменных данных | Мелкие коды и мелкие символы требуют более строгого сочетания фокусировки, поведения пятна, движения и верификации. |
| Метод верификации | Визуальная читаемость, считыватель кодов, верификатор, освещение, время контроля и повторный контроль на последующих этапах | Испытание должно дать доказательства с использованием того же типа метода приёмки, который ожидается в производстве. |
| Производственные условия | Объём, целевое время такта, изменения данных, способ загрузки, обработка брака, извлечение и интерфейс оператора | Конечная система должна удовлетворять полному производственному циклу, а не только времени оптической маркировки. |
Целевой результат
Что должна обеспечивать приемлемая маркировка компонента двигателя?
Критерии приемки должны быть определены до испытаний. Не существует единого универсального визуального ориентира для каждого компонента аэрокосмического двигателя; соответствующие чертеж, спецификация и план качества определяют, какие критерии применяются и как они измеряются.
Данные детали, серийного номера, партии, ревизии или обслуживания должны соответствовать авторизованному источнику без дублирования или ошибок при переносе данных.
Метка должна оставаться внутри разрешённой зоны с требуемой ориентацией и зазором от запрещённых элементов или поверхностей.
Человекочитаемый текст должен оставаться разборчивым при размере и состоянии поверхности, указанных для проекта.
Машиночитаемые коды следует проверять с использованием заданного считывающего устройства, заданного верификатора, заданного освещения и заданного метода приёмки там, где требуется верификация.
Контраст, глубина, изменение шероховатости, выступающий материал или термический эффект должны оставаться в пределах, допускаемых для фактической зоны маркировки.
При наличии покрытия подтвердите, предназначен ли процесс для модификации покрытия, его локального удаления или сохранения, и соответствующим образом проверьте нижележащую поверхность.
Если предусмотрены очистка, тепловое воздействие, коррозия, износ или другие последующие испытания, маркировку следует повторно проверить после этих испытаний.
Представительные детали должны демонстрировать стабильное качество и местоположение маркировки при многократном нагружении, а не единичный успешный образец.
Геометрия и доступ
Как криволинейные поверхности и обращение с деталью влияют на маркировку?
Плоский образец может подтвердить направление материала, но он может не доказать, что производственная маркировка остаётся в фокусе, неискажённой и правильно расположенной на криволинейном или изменяющемся по высоте компоненте двигателя.
Изменение рабочего расстояния
Изогнутая лопатка, кольцо или корпус могут уводить части зоны маркировки от номинальной фокальной плоскости. Применимый подход зависит от кривизны, размера маркировки, требуемого качества линии или ячейки и доступной оптической глубины.
Приспособление, база и ориентация
Повторяемое расположение базы имеет значение, когда допустимая зона мала или находится рядом с кромкой, элементом, переходом покрытия или критической поверхностью. Приспособление должно удерживать ориентацию, не повреждая деталь.
Геометрия кода и оптический доступ
Символы или ячейки Data Matrix могут искажаться на кривой, тогда как углублённые зоны могут создавать дополнительные ограничения по оптическому доступу или столкновениям. Верификацию следует проводить на фактически маркированной детали в предполагаемых условиях считывания.


| Геометрия детали | Типичная проблема | Что оценивать |
|---|---|---|
| Небольшая локальная кривизна со стабильной базой | Вариация фокуса по компактной метке | Проверка стабильности приспособления и оптической глубины; оценить Маркировка на 3D-криволинейной поверхности когда вариация высоты превышает используемый локальный диапазон фокусировки. |
| Цилиндрический вал или кольцо | Метка располагается по окружности или изменяет угол | Позиционирование с индексацией или ротационное манипулирование в зависимости от требуемого углового охвата и повторяемости положения. |
| Разные положения деталей или изменяющиеся элементы | Положение маркировки изменяется в зависимости от загрузки или варианта детали. | Сначала улучшите базу и приспособление; оцените позиционирование с поддержкой машинного зрения когда вариация положения остаётся реальной производственной переменной. |
| Углублённая зона или зона с ограниченным доступом | Оптический доступ, столкновение, затенение или извлечение | Перед тем как окончательно определять оптику или перемещения, подтвердите механический доступ, безопасные зазоры и схему вытяжки. |
Маршрут первой лазерной проверки
Какой лазерный маршрут следует проверить первым?
Для металлических компонентов двигателя маркировка волоконным лазером — практичное первое направление для скрининга, когда требуемый эффект и метод маркировки разрешены. Цель первого теста — установить рабочее окно процесса на реальной поверхности, а не зафиксировать окончательную конфигурацию станка до появления доказательств.
1. Подтвердите, что именно процессу разрешено изменять
Начните с чертежа или спецификации: определите, что является целью — контраст поверхности, взаимодействие с покрытием или неглубокое изменение материала, и укажите любые запрещённые воздействия на глубину, нагрев, кромки или критические поверхности.
Проверьте требование2. Оцените маршрут маркировки металла волоконным лазером
Используйте репрезентативные состояния поверхности, чтобы сравнить, может ли волоконный процесс обеспечить требуемый контраст, качество кромок и допустимый поверхностный эффект, не рассматривая мощность как единственный критерий выбора.
Просмотреть направление волоконного станка3. Расширяйте тестирование импульсного управления только тогда, когда этого требует результат
Если приемлемое окно узкое, сравните подходящие варианты импульсного управления в семействе волоконных лазеров, включая источники типа MOPA, где это уместно, вместо того чтобы предполагать, что один режим импульсов подходит для любого сплава, покрытия или отделки.
Обсудите сравнительные испытания образцов4. Переходите от скрининга процесса к готовой геометрии
После того как поверхностный эффект покажет перспективные результаты, повторите испытание на реальной изогнутой детали или детали с переменной высотой, чтобы проверить фокусировку, размещение, форму кода, повторяемость фиксации и характеристики полного цикла.
Рассмотрите варианты геометрии и обращенияДиагностика неисправностей
Распространённые режимы отказов и на что они обычно указывают
Неудачный образец полезен, когда видимый симптом связан с проверяемой причиной. Проверьте наиболее легко разделяемые механические, поверхностные, оптические переменные и переменные данных, прежде чем менять несколько параметров лазера одновременно.
| Наблюдаемая проблема | Возможные причины для проверки | Как подтвердить |
|---|---|---|
| Одна сторона изогнутой метки чёткая, а другая размывается или расширяется | Колебание рабочего расстояния, локальная кривизна, высота детали или недостаточный допуск фокусировки | Постройте карту высоты поверхности по метке, повторите при контролируемых положениях фокуса и сравните с меньшей зоной маркировки или подходящим тестом 3D-компенсации. |
| Символы или ячейки Data Matrix искажаются к краю метки | Проецирование на изогнутую поверхность, ошибка ориентации или геометрия оптики/поля | Сравните тот же рисунок в более плоской локальной зоне, измените ориентацию или оцените ротационную/3D-обработку, сохраняя содержимое метки неизменным. |
| Положение метки смещается между деталями | Несоответствие базы, зазор приспособления, изменение загрузки или изменение геометрии от детали к детали | Измеряйте положение детали перед маркировкой, повторяйте контролируемую загрузку и отделяйте повторяемость приспособления от точности позиционирования лазера. |
| Контраст варьируется у номинально одинаковых деталей | Шероховатость поверхности, оксидный слой, толщина покрытия, загрязнения или изменение состояния материала | Фиксируйте фактическое состояние поверхности, очищайте или группируйте образцы единообразно и сравнивайте при одинаковых оптических настройках, прежде чем менять процесс. |
| Контраст приемлем, но воздействие на поверхность слишком агрессивно | Плотность энергии, поведение импульса, стратегия проходов или неверный механизм воздействия на мишень | Проверяйте глубину или изменение поверхности с помощью метода, требуемого проектом, и сравнивайте окна процесса с меньшим воздействием, а не оценивайте только по темноте. |
| Покрытие повреждено за пределами предполагаемого результата | Изменчивость покрытия, неверная цель взаимодействия, распределение фокуса/энергии или чрезмерное перекрытие | Подтвердите состояние покрытия и предполагаемый механизм маркировки, затем осмотрите подложку и край покрытия на представительных готовых деталях. |
| Плоский образец работает, но производственный компонент — нет | Геометрия, фактическая отделка, ограниченный доступ, вариация фокуса, оснастка или другая история поверхности | Повторите тот же маршрут-кандидат на готовом компоненте и изолируйте изменения геометрии/обращения, прежде чем делать вывод, что маршрут материала не сработал. |
| Метка проходит на начальном этапе, но не выдерживает требуемое последующее испытание | Недостаточная долговечность, неподходящий поверхностный эффект или критерии приёмки, не учитывавшие реальные условия воздействия | Повторите заданную последовательность воздействия и повторного контроля, затем сравните результаты до и после испытания, используя тот же метод приёмки. |
Производственный рабочий процесс
Что должен включать рабочий процесс производственной маркировки?
Готовность производства — это полный контролируемый цикл вокруг маркировки. Время лазерного сканирования — лишь одна часть такта.
Защитите готовую деталь и подайте её к приспособлению в повторяемом состоянии.
Обеспечьте посадку на заданную базу, подтвердите ориентацию и определите зону маркировки.
Извлеките или введите правильные данные детали, серийного номера, партии, ревизии или кода и примените правила контроля дубликатов.
Выполните утверждённую рецептуру в пределах разрешённого технологического окна для фактического состояния детали.
Проверьте содержимое, размещение и качество кода или визуальное качество с помощью указанного метода контроля.
Сохраняйте требуемую запись о производстве, проверке или прослеживаемости, когда этого требует система качества.
Определите, каким образом сбои идентификации, сбои проверки или ошибки загрузки локализуются и предотвращается их дальнейшее продолжение в качестве принятой продукции.
Снимите деталь, не повредив маркированную или критическую поверхность, и подготовьте станцию к следующему контролируемому циклу.
Испытания и приемка образцов
Как следует испытывать и принимать образцы компонентов двигателя?
Используйте представительные готовые детали, чтобы подтвердить как результат маркировки, так и производственный метод. Приёмка по-прежнему определяется применимым чертежом, спецификацией и процессом обеспечения качества заказчика.
Зафиксируйте управляющие входные данные
Зафиксируйте чертёж или спецификацию, ограничения на маркировку, расположение, сплав, термообработку, покрытие, шероховатость поверхности, требования стандартов и пределы критических зон.
Используйте представительные образцы
Проверьте готовую поверхность и геометрию с учётом обычных производственных отклонений, а не полагаясь только на полированный плоский образец.
Сравните возможные окна технологического процесса.
По возможности изменяйте только одну значимую переменную процесса за раз и фиксируйте контраст, качество кромки, влияние на поверхность, результат по требованиям норм и повторяемость расположения.
Проведите требуемое последующее воздействие.
Проведите испытания на очистку, термическое воздействие, коррозию, износ или другие требуемые проектом испытания, затем повторно проверьте маркировку с использованием того же определённого метода приёмки.

| Приёмочный контроль | Что следует зафиксировать перед выпуском? |
|---|---|
| Идентификация и данные | Правильные символы или содержимое кода, источник данных, результат проверки на дубликаты и связь с записью, где применимо. |
| Расположение и ориентация | Измеренное или проверенное размещение относительно допустимой зоны маркировки при многократном нагружении. |
| Визуальное качество или качество кода | Разборчивость или результат верификатора с использованием заданного освещения, считывающего устройства и метода проверки. |
| Эффект на поверхности | Требуемые проектом подтверждения глубины, шероховатости, состояния покрытия, теплового эффекта или иного ограниченного изменения поверхности, когда применимы эти критерии. |
| Состояние после воздействия | Результат после любой требуемой очистки, термических, коррозионных, износовых или других последующих испытаний. |
| Повторяемость | Результаты по представительным деталям и при повторной загрузке приспособления, а не только по одному наилучшему образцу. |
| Осуществимость цикла | Полное время процесса, включая манипуляции, данные, верификацию, регистрацию и логику отбраковки, относительно производственной цели. |
Окончательная конфигурация станка
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Итоговая машина должна быть результатом доказательств, полученных на образцах. Каждый выбор конфигурации отвечает на конкретную проблему, выявленную при испытаниях процесса, геометрии, верификации или цикла.
| Что показывают результаты испытаний образца или цикла | Направление конфигурации для оценки | Вопрос для принятия решения |
|---|---|---|
| Процесс / Лазер | ||
| Требуемая маркировка металла стабильна при характерном состоянии поверхности | Подтвердите подходящий класс волоконного источника и диапазон мощности, не добавляя ненужной сложности | Обеспечивает ли протестированный источник достаточный технологический запас, оставаясь в пределах допустимых ограничений по воздействию на поверхность? |
| Результат чувствителен к параметрам импульса, или приемлемое окно узкое | Оцените возможность более точного управления импульсами в семействе волоконных источников, включая варианты типа MOPA, где это применимо | Улучшает ли дополнительное управление импульсами повторяемость или уменьшает нежелательные поверхностные эффекты на реальной детали? |
| Мелкие символы или коды требуют более высокой оптической детализации | Рассмотрите оптику, поведение пятна и размер рабочего поля в совокупности | Какой размер поля сохраняет требуемую детализацию, но при этом охватывает реальную зону маркировки? |
| Геометрия / позиционирование | ||
| Положение детали повторяемо, но допустимая зона маркировки мала | Используйте контролируемое приспособление и стратегию базирования | Может ли повторяемость приспособления удерживать маркировку внутри разрешённой зоны без помощи машинного зрения? |
| Маркировка должна наноситься вокруг вала, кольца или цилиндрической поверхности | Оцените индексированную или непрерывную ротационную обработку в зависимости от задачи | Какое угловое покрытие требуется и какую точность ориентации необходимо поддерживать? |
| Изменение высоты по требуемой метке превышает полезный диапазон локальной фокусировки | Оцените 3D-компенсацию фокуса или пересмотрите представление детали/метки | Может ли требуемая метка оставаться в фокусе и геометрически корректной по всей поверхности? |
| Изменение загрузки меняет положение метки, или разные варианты имеют разные характеристики | Сначала улучшите контроль приспособления, затем оцените позиционирование с поддержкой машинного зрения там, где оно дает измеримую ценность | Вызвана ли ошибка позиционирования загрузкой, вариацией детали или нестабильной базой? |
| Проверка / Данные | ||
| Проверка кода является частью приемки | Добавьте требуемый считыватель/верификатор, освещение и обработку результатов | Должна ли система только считывать код, проверять его по заданному критерию или также сохранять результат проверки? |
| Серийный номер или содержимое кода изменяются для каждой детали | Определите интерфейс данных, связь рецепта с данными, предотвращение дублирования и хранение записей | Откуда берутся производственные данные и как подтверждается правильная связь детали с данными? |
| Производственная система | ||
| Ручная обработка не может обеспечить полный такт производства или целевой показатель согласованности | Оцените вспомогательную загрузку, перемещение или более автоматизированную ячейку вместе с потребностями в вытяжке и ограждении | Какая часть измеряемого цикла — не только лазерное сканирование — ограничивает пропускную способность или повторяемость? |
| Дымовой шлейф или остатки от процесса влияют на деталь, оптику или рабочую среду | Рассчитайте размеры вытяжки и ограждения с учётом фактического процесса и подачи детали | Где необходимо улавливать дым или частицы, не мешая доступу, маркировке или верификации? |
Следующий шаг
Составьте техническое задание на испытания компонента двигателя перед выбором оборудования
Предоставьте готовую деталь, требования контроля и производственный контекст, чтобы Zhuorui Laser могла протестировать маршрут маркировки, задокументировать результат приемки и настроить источник, оптику, оснастку, позиционирование, верификацию и формат станка с учетом полученных данных.
Подготовьте: чертеж/спецификация · сплав и термообработка · покрытие/отделка · зона маркировки · содержимое/размер кода · целевой результат и запрещенные эффекты · геометрия детали · метод верификации · объем производства и такт · подключение к данным · репрезентативные образцы.