
Zhuorui Laser / Руководства по технологиям / Технология УФ-лазерной маркировки
Руководство по лазерным технологиям
Технология УФ-лазерной маркировки
УФ-лазерная маркировка наиболее ценна, когда проблему маркировки нельзя решить простым увеличением мощности лазера.
Промышленные УФ-системы маркировки обычно работают на длине волны 355 нм, что существенно короче ближнего инфракрасного излучения, используемого традиционными волоконными маркировочными лазерами. Это различие может изменить то, как материал поглощает луч, насколько плотно можно сфокусировать луч, как энергия осаждается у поверхности и, в конечном счете, дает ли процесс полезный контраст, чистую абляцию, чрезмерный нагрев или вообще не позволяет получить приемлемую маркировку.
Для термочувствительных полимеров, электронных материалов, покрытий, тонких пленок, стекла, керамики и очень маленьких элементов прослеживаемости эти различия могут создавать полезное окно процесса. Для глубокой гравировки металла, задач с высоким съемом материала или многих стандартных задач идентификации металла та же УФ-система может давать мало практических преимуществ перед волоконным лазером.
Полезный инженерный вопрос заключается не в том, более ли совершенна УФ-технология по сравнению с волоконной или CO2. Он в том, создает ли длина волны 355 нм лучшее и более стабильное взаимодействие с реальным материалом, при этом все еще обеспечивая требуемое качество маркировки, время цикла и производственные условия.
Что такое УФ-лазерная маркировка?
УФ-лазерная маркировка использует ультрафиолетовое лазерное излучение для создания контролируемого оптического, химического, термического или физического изменения в материале.
Во многих промышленных твердотельных УФ-системах свет с длиной волны 355 нм не генерируется непосредственно на исходной длине волны лазера. Твердотельный лазер ближнего инфракрасного диапазона может создавать основную длину волны около 1064 нм, которая затем преобразуется с помощью нелинейно-оптических кристаллов. Удвоение частоты дает свет с длиной волны 532 нм, а дополнительная ступень нелинейного смешения может создавать третью гармонику на 355 нм. Coherent описывает эту архитектуру утроения частоты в своей документации по технологии промышленных УФ-лазеров. Coherent: нелинейные кристаллы
Эта деталь важна, потому что УФ — это не просто волоконный лазер с меньшей мощностью. Это другая оптическая архитектура, которая доставляет на обрабатываемую деталь другую длину волны.
Когда луч достигает детали, маркировка может быть результатом нескольких механизмов. В зависимости от материала и условий процесса лазер может изменять химию пигмента, модифицировать молекулярную структуру, удалять тонкое покрытие, абляционно удалять поверхностный слой, вызывать локальное изменение цвета или создавать неглубокое удаление материала.
TRUMPF, например, различает механизмы лазерной маркировки пластмасс, такие как изменение цвета и абляция слоя, и отмечает, что результат зависит от пластика, длины волны и добавок, а не только от названия семейства материалов. TRUMPF: лазерная маркировка пластмасс
Лазерная маркировка в УФ-диапазоне — это прежде всего проблема взаимодействия длины волны с материалом, а не проблема мощности.
Почему длина волны 355 нм меняет взаимодействие с материалом?
Лазер может обеспечить нужный процесс только тогда, когда достаточно его энергии передаётся в целевой материал в нужном месте. Когда свет достигает заготовки, часть энергии может отражаться, проходить насквозь, рассеиваться или поглощаться. Именно поглощённая часть определяет реакцию материала.
Изменение длины волны изменяет эти пропорции.
Это особенно важно для полимеров. TRUMPF отмечает, что макромолекулярная структура пластмасс склонна поглощать в определённых спектральных областях, тогда как пигменты, технический углерод, красители и другие добавки могут иметь иные спектры поглощения. Компания особо указывает источники с длиной волны 532 нм и 355 нм как длины волн, которые могут расширить диапазон пластмасс, поддающихся эффективной маркировке, по сравнению с традиционными длинами волн маркировки в ближней инфракрасной области. TRUMPF: лазерная маркировка пластмасс
Это объясняет, почему две детали, обе обозначенные как PC или ABS, могут реагировать неодинаково. Одна может содержать пигмент или пакет добавок, который сильно взаимодействует с излучением 355 нм и обеспечивает чёткий контраст. Другая, номинально схожая рецептура, может требовать иного уровня энергии или даже другой длины волны.
Поглощение — это только начало
Заманчиво объяснять УФ-маркировку тем, что УФ-фотоны разрывают молекулярные связи, а не нагревают материал. Это слишком категорично.
Исследования обработки полиимида на длине волны 355 нм показывают, что фотохимические и фототермические механизмы могут сосуществовать. Эксперименты и модели обработки полиимида при 355 нм описывают различные относительные вклады в зависимости от материала и режима процесса. Более ранние работы также предупреждают, что тепловыми эффектами при УФ-обработке полимеров нельзя просто пренебрегать. ScienceDirect: исследование обработки полиимида при 355 нм
Это меняет представление о том, как следует понимать холодную маркировку. Это не означает полного отсутствия нагрева. Более полезная инженерная интерпретация состоит в том, что 355 нм может — для подходящих материалов и рабочих условий — обеспечивать требуемое изменение поверхности с меньшим нежелательным тепловым воздействием на окружающий материал, чем процесс, который в большей степени полагается на объёмный нагрев.
Если плотность энергии импульса, перекрытие, повторные проходы или накопленная энергия становятся слишком высокими, тот же УФ-процесс всё ещё может вызывать плавление, карбонизацию, деформацию, растрескивание, загрязнения или неоправданно большую зону воздействия.
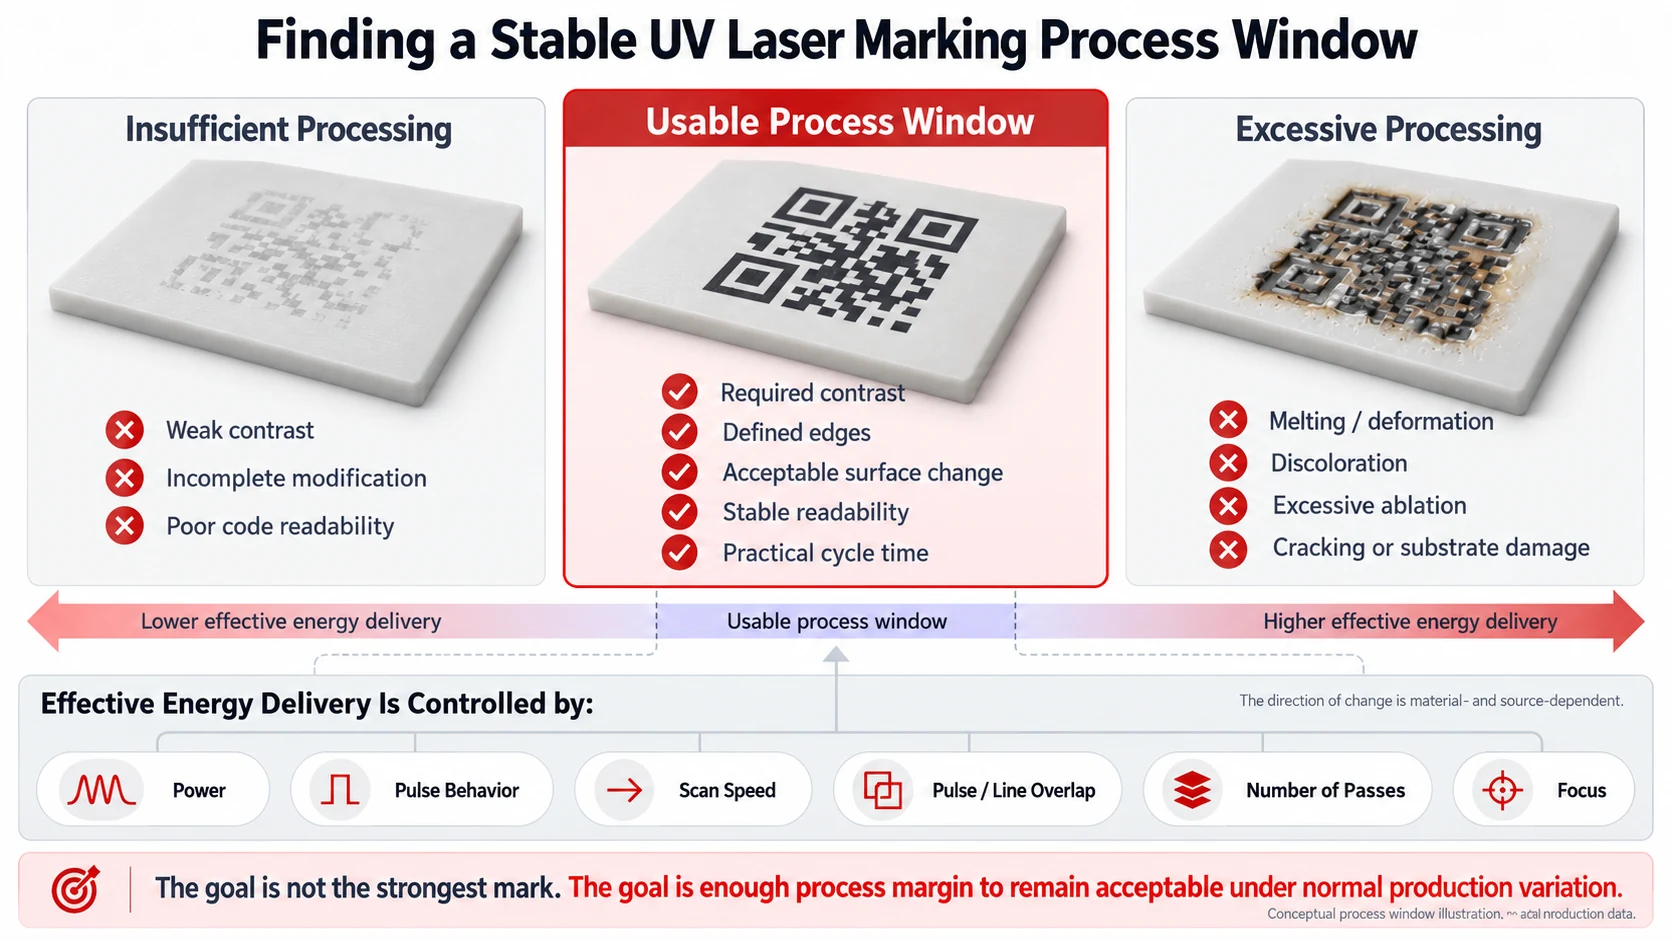
Следовательно, правильный вопрос не в том, является ли УФ холодным. Он в том, обеспечивает ли комбинация длины волны и условий процесса требуемое взаимодействие до начала недопустимого термического повреждения или повреждения в результате абляции. Этот интервал и есть полезное окно процесса.
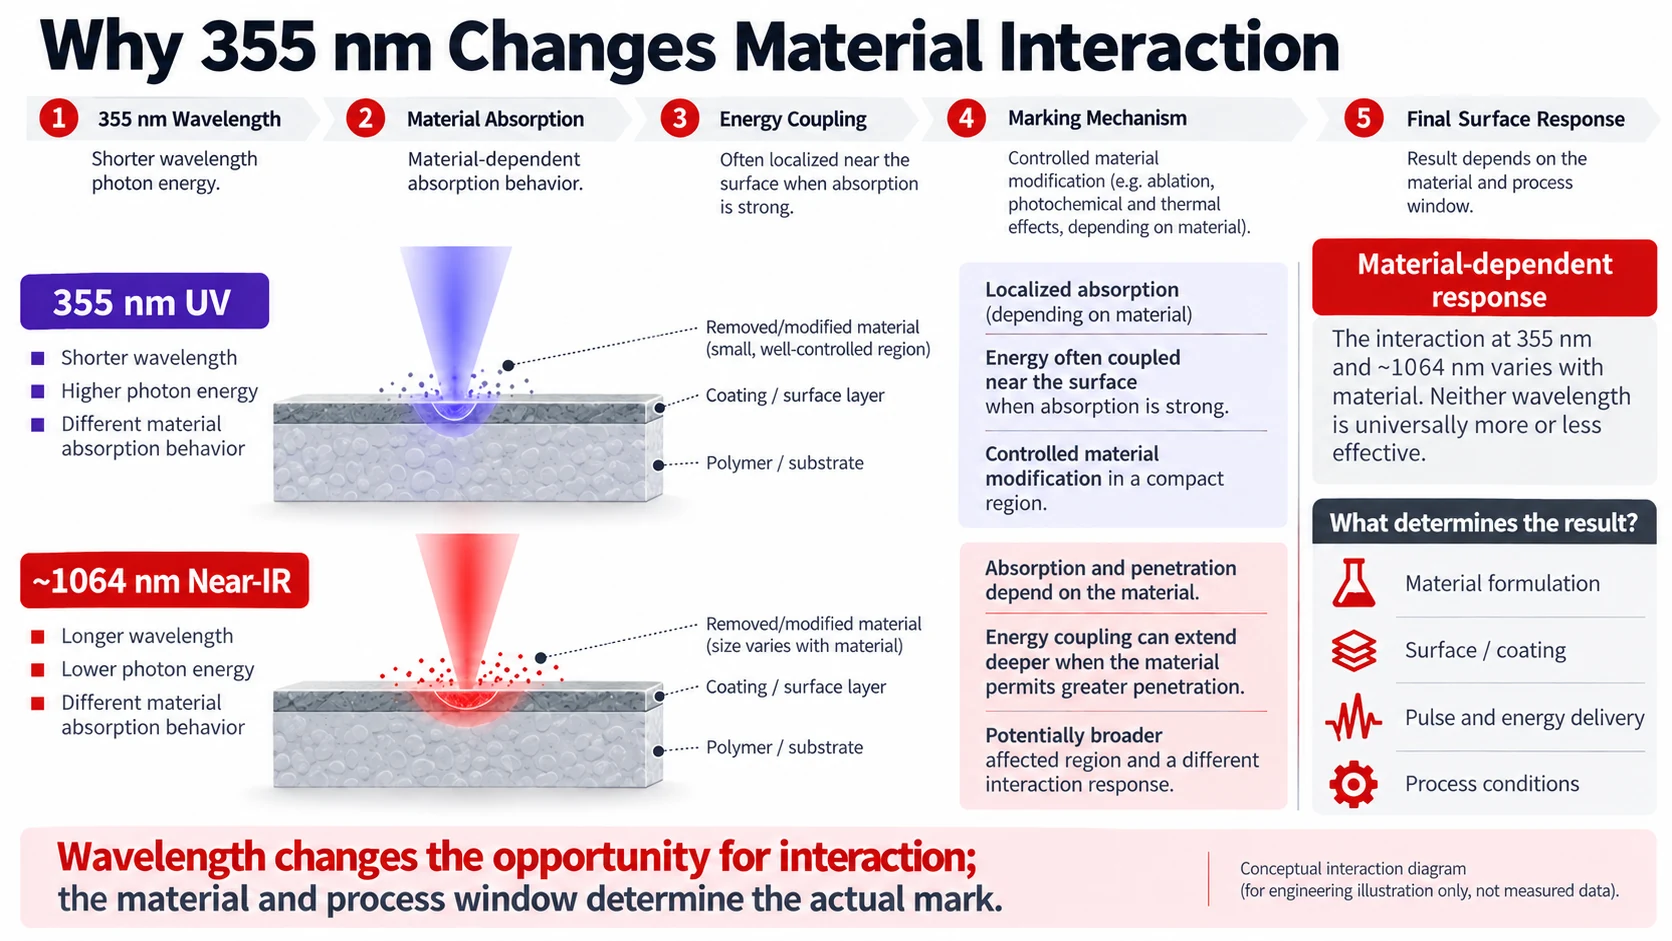
Почему УФ позволяет выполнять тонкую маркировку с меньшим тепловым воздействием?
Способность УФ обеспечивать тонкую маркировку часто сводят к одному утверждению: более короткая длина волны означает меньший размер пятна. Направление верное, но реальная оптическая зависимость полезнее.
Для сфокусированного лазерного пучка дифракционный вклад в размер пятна зависит от длины волны, качества пучка (M2), фокусного расстояния и диаметра входного пучка. Оптические аберрации вносят дополнительное ограничение. Edmund Optics явно описывает эту зависимость: более короткая длина волны и более короткое фокусное расстояние могут уменьшить дифракционно-ограниченное пятно, тогда как качество пучка, диаметр пучка и аберрации также влияют на конечный результат. Edmund Optics: соотношения между расширителем лазерного пучка и фокусировкой
Таким образом, 355 нм даёт оптическое преимущество, но само по себе не определяет разрешение.
Рассмотрим две системы. Одна использует 355 нм, но большое поле маркировки, более длинное фокусное расстояние, неидеальное качество пучка и слабый контроль фокусировки. Другая использует более длинную волну, но хорошо спроектированное малое поле, хорошее качество пучка и строго контролируемую высоту детали. Нельзя делать вывод только по длине волны, что первая система должна обеспечивать более тонкую производственную маркировку.
Существует также второе различие: оптический размер пятна не равен конечному размеру элемента на материале.
Даже если сфокусированный луч мал, зона воздействия может увеличиться, если материал получает избыточную энергию или тепло накапливается из-за близко расположенных импульсов или повторных проходов.
Поэтому для мелких ячеек Data Matrix, микротекста, удаления тонких покрытий или узких линий производственный результат зависит от двух связанных условий: оптическая система должна вводить энергию в достаточно малую область, а процесс обработки материала должен удерживать зону воздействия близкой к этому оптическому масштабу.

Каковы основные преимущества УФ-лазерной маркировки?
Самое сильное преимущество УФ — не высокая точность сама по себе. Его реальная ценность проявляется, когда короткая длина волны, характер поглощения, потенциал оптической фокусировки и допустимое повреждение материала соответствуют конкретной задаче.
Для термочувствительных полимеров это может означать создание контраста до того, как окружающий материал начнёт плавиться, вспениваться, обугливаться или деформироваться.
Для компонентов с покрытием это может означать удаление или модификацию верхнего слоя при сохранении достаточного технологического разделения процесса от нижележащей подложки.
Для компактных электронных компонентов это может означать создание читаемого идентификатора при ограничении зоны воздействия вокруг чувствительных структур.
Для кодов прослеживаемости высокой плотности это может означать сохранение меньшей геометрии элементов без увеличения маркировки просто для того, чтобы сделать её читаемой.
УФ-излучение может обеспечить дополнительное разделение между желаемым механизмом маркировки и нежелательным механизмом повреждения.
Это разделение не гарантировано. Оно должно существовать для конкретного материала. Полимерная композиция, которая плохо поглощает 355 нм, может не давать такого преимущества. Покрытие и подложка со схожим поведением при абляции могут обеспечивать слишком малый запас для селективного удаления. Цель по высокой скорости производства может вынудить процесс выйти за пределы окна качества.
Преимущество существует только тогда, когда оно выдерживает реальные производственные ограничения.
Какие материалы лучше всего подходят для УФ-лазерной маркировки?
Пригодность материалов не следует сводить к списку зелёных галочек.
| Материал / поверхность | Почему УФ часто оценивают | Типичная цель | Основная граница валидации |
|---|---|---|---|
| Пластмассы / полимеры | 355 нм может более эффективно взаимодействовать с полимером или его добавками и обеспечивать технологическое окно с меньшим повреждением. | Контрастная маркировка, мелкий текст, Data Matrix, небольшие логотипы | Точный состав смолы, пигмента, наполнителя, пакета добавок и цвета |
| Печатные платы / электронные материалы | Потенциал для создания мелких элементов, а также полезное взаимодействие с полимерами, паяльными масками и тонкими слоистыми структурами материалов. | Прослеживаемость, кодирование, селективная обработка слоёв | Стек слоёв, медь под поверхностью, инкапсулирующий компаунд, паяльная маска |
| Стекло | УФ-излучение может поддерживать локальную обработку поверхности и формирование мелких элементов. | Идентификация, коды, модификация поверхности | Химия стекла, напряжённое состояние, накопленная энергия, образование трещин |
| Керамика | Локальное взаимодействие может создавать контраст или контролируемую модификацию поверхности. | Идентификация и прослеживаемость | Состав керамики, глазурь, отделка поверхности |
| Поверхности с покрытием | Возможность избирательно модифицировать или удалять покрытие. | Удаление слоя, создание контраста | Толщина покрытия, разница в поглощении и повреждение подложки |
| Тонкие плёнки / упаковка | Точная маркировка при ограниченной допустимой термической деформации. | Коды партий/даты, переменные данные, прослеживаемость | Структура слоёв, барьерный слой, скорость линии |
| Металлы | Может быть полезно для конкретных прецизионных или чувствительных к поверхности применений. | Точная идентификация, метки, связанные с покрытием | Сплав, отделка, требуемая глубина и производительность |
| Глубокая гравировка металла | Обычно плохо подходит для главного преимущества УФ-излучения. | Значительное удаление материала | Волокно обычно заслуживает оценки в первую очередь |
Пластмассы требуют подхода на уровне рецептуры
Это один из самых важных уроков по материалам на этой странице. TRUMPF отмечает, что поглощение зависит от добавок, таких как технический углерод и красители, и что разные рецептуры пластмасс требуют индивидуальных решений для маркировки. TRUMPF: лазерная маркировка пластмасс
УФ хорошо работает с пластмассами пока не является инженерным решением.
Более полезный набор входных данных: ПК, чёрный, стеклонаполненный, огнестойкая марка, поставщик X, формованная поверхность, требуемый светло-серый Data Matrix. Такое описание содержит переменные, которые действительно могут изменить результат.
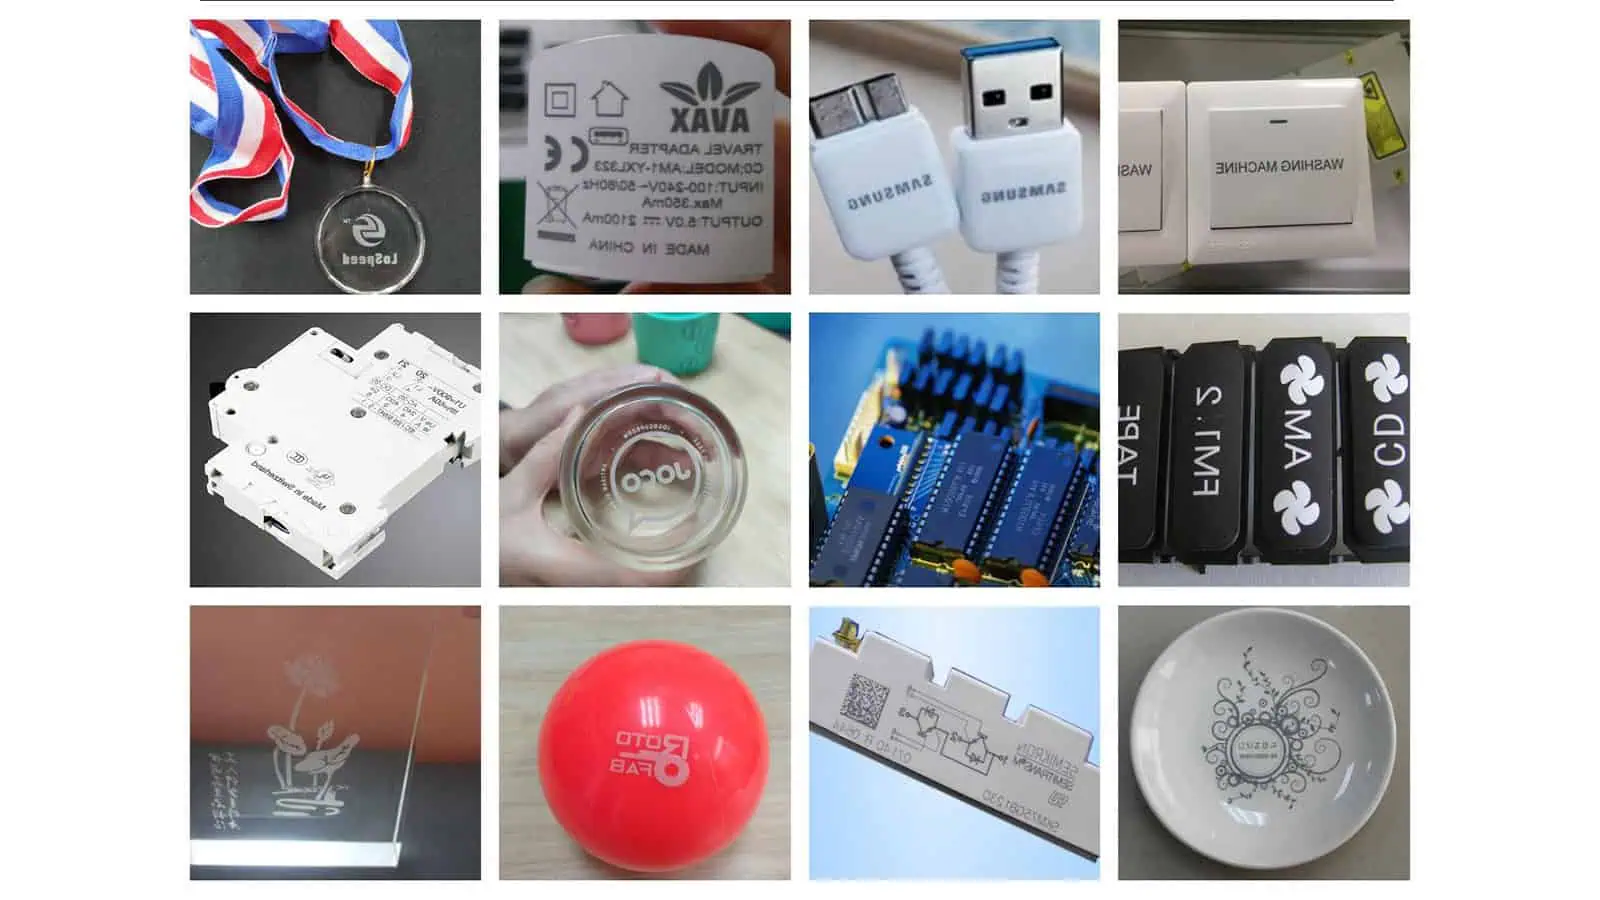
Электронные изделия часто представляют собой набор материалов, а не один материал
Электронные применения также показывают, почему универсальные таблицы совместимости имеют ограничения. Зона маркировки может включать паяльную маску, эпоксидную смолу, полиимид, медь, конформное покрытие, компаунд или несколько из этих слоёв.
Исследования с использованием 355 нм на полиимидных и медных плёнках выявили различное поведение при обработке в полимерном и металлическом слоях, демонстрируя, почему нельзя предполагать, что один и тот же УФ-пучок взаимодействует одинаково с каждым слоем в стеке. ScienceDirect: исследование обработки полиимида при 355 нм
Актуальный вопрос для маркировки печатных плат или электроники заключается в том, может ли предполагаемый верхний слой быть изменён достаточно, чтобы создать маркировку, прежде чем процесс достигнет или повредит нижележащий функциональный слой.
Стеклу нужна граница трещинообразования, а не просто проверка совместимости
Стекло — ещё одна область, где простое утверждение «УФ — это хорошо для стекла» небезопасно.
Пикосекундное исследование натрий-кальциевого стекла при 355 нм показало, что морфология поверхности и образование трещин изменялись с накопленной энергией лазера. Исследователи выявили режимы, в которых были возможны свободные от трещин канавки, и другие, в которых возникало повреждение. Эти конкретные значения относятся к конкретному материалу, импульсному режиму, оптике и испытательной установке и не должны переноситься как универсальный рецепт. ScienceDirect: исследование обработки натрий-кальциевого стекла при 355 нм
Для стекла оценивайте не только то, может ли УФ нанести маркировку на поверхность, но и насколько близко приемлемый процесс находится к порогу трещинообразования или повреждения.
Какие области применения больше всего выигрывают от УФ-лазерной маркировки?
УФ дает наибольший эффект, когда требуемый элемент имеет малый размер, а допуск на нежелательное изменение материала также невелик.
Типичный пример — компактный код Data Matrix на формованном полимере. Маркировка должна создавать достаточный оптический контраст для надежного считывания, при этом отдельные ячейки должны оставаться геометрически различимыми. Увеличение энергии может сделать маркировку темнее, но также может расширить зону воздействия или деформировать поверхность. Поэтому оптимум — это не просто самая темная маркировка.
Еще одно сильное применение — селективное удаление покрытия. Здесь полезное окно процесса находится между двумя порогами: энергии достаточно, чтобы модифицировать или удалить верхний слой, но недостаточно, чтобы вызвать недопустимое повреждение нижележащего материала.
Точная электронная идентификация следует тому же принципу. Желаемая маркировка может быть поверхностной, тогда как глубина повреждения ограничена толщиной слоя инкапсуляции или покрытия.
Тонкая упаковка представляет собой еще один вариант этой задачи. Контраст маркировки, целостность пленки, барьерные свойства и скорость производственной линии могут быть важны одновременно.
Эти применения выглядят по-разному, но их инженерная структура сходна: желаемый отклик поверхности должен возникнуть прежде, чем нежелательный механизм отказа станет существенным.
Каковы ограничения УФ-лазерной маркировки?
УФ не следует воспринимать как премиальную версию любой другой технологии маркировки.
УФ не обеспечивает автоматически лучшую скорость удаления материала
Механизмы, которые делают УФ привлекательным для тонкой и чувствительной обработки, не делают его автоматически эффективным для глубокого удаления материала.
Если требуется глубокое гравирование нержавеющей стали или значительное удаление материала из другого металла, традиционная волоконная платформа обычно заслуживает первоочередной оценки, поскольку применение определяется скоростью удаления и производительностью обработки металла, а не минимизацией небольшого теплового следа.
Тот факт, что УФ может абляционно удалять материал, не доказывает, что это лучший производственный процесс.
Высокое качество может вступать в конфликт с временем цикла
Маркировка может отлично выглядеть под микроскопом, но быть коммерчески непригодной.
Если для получения такого результата требуются низкая скорость сканирования, множество проходов или очень консервативная подача энергии, ограничивающей переменной может стать время производственного такта.
Не проводите квалификацию УФ-процесса, опираясь только на внешний вид маркировки; оценивайте качество и время цикла совместно.
Архитектура УФ-источника заслуживает внимания при оценке обслуживания
Многие твердотельные системы на 355 нм полагаются на нелинейное преобразование частоты. Coherent описывает нелинейные кристаллы и требования к фазовому синхронизму при генерации УФ-излучения методом утроения частоты. Coherent: нелинейные кристаллы
Правильный вывод не в том, что УФ-лазеры имеют универсально короткий срок службы. Полезный вывод состоит в том, что архитектуру источника, конструкцию УФ-преобразования, терморегулирование, условия эксплуатации и стратегию обслуживания производителя следует включать в оценку производственной системы.
Фактический срок службы и интервалы технического обслуживания должны определяться конкретной конфигурацией источника и станка.
Когда УФ-лазерная маркировка — неправильный выбор?
Первым тревожным сигналом является ситуация, когда у применения нет явной причины требовать технологическое окно 355 нм.
Если требуется обычная маркировка серийных номеров на непокрытой нержавеющей стали и нет необычных ограничений по размеру элемента, покрытию, отделке поверхности или температуре, волоконная лазерная маркировочная технология технология волоконной лазерной маркировки может обеспечить тот же бизнес-результат с помощью более простого процесса.
Если требуется глубокая гравировка, УФ обычно ещё дальше уходит от своего главного преимущества.
Если заготовка изготовлена из дерева, бумаги, картона, кожи или другого распространённого органического материала без особых требований к точности, Технология лазерной маркировки CO2 часто заслуживает оценки до УФ.
Ещё один неудачный сценарий использования — выбор УФ-станка только потому, что в чертеже указан пластик. Без фактической марки, цвета, добавок, отделки поверхности и требований к маркировке описание материала может не давать достаточной информации для определения пригодности длины волны.
Если вы не можете определить, какую конкретную проблему, связанную с материалом, оптикой, тепловым режимом или размером элемента, должен решать 355 нм, УФ не должен автоматически становиться выбором по умолчанию.
Каких распространённых ошибок и рисков при УФ-лазерной маркировке следует избегать?
Несколько ошибок снова и снова возникают из-за того, что одну переменную считают ответом.
- Восприятие холодной маркировки как нулевого нагрева. УФ-излучение может уменьшать нежелательные тепловые эффекты, но исследования полимеров при 355 нм показывают, что фототермические вклады могут оставаться значимыми и могут изменяться в зависимости от условий обработки. ScienceDirect: исследование обработки полиимида при 355 нм
- Предположение, что более короткая длина волны гарантирует наименьшую производственную отметку. Оптический размер пятна по-прежнему зависит от M2, фокусного расстояния, диаметра пучка, аберрации и конструкции системы, тогда как зона воздействия на материал зависит от самого процесса. Edmund Optics: соотношения между расширителем лазерного пучка и фокусировкой
- Выбор мощности до подтверждения соответствия длины волны. Большая доступная мощность полезна только в том случае, если у материала есть пригодное окно процесса. В противном случае дополнительная энергия может просто усилить абляцию, накопление тепла или повреждение.
- Одобрение полимера на основании общего названия смолы. Пигменты, наполнители и добавки могут изменять поглощение, поэтому важна фактическая производственная рецептура. TRUMPF: лазерная маркировка пластмасс
- Игнорирование слоя под покрытием. Внешне чистая отметка на поверхности всё ещё может быть неприемлемой, если процесс затронул подложку, проводник, барьерную плёнку или функциональное покрытие под ней.
- Валидация только одного идеального параметра. Одна успешная настройка доказывает, что отметку можно нанести. Она не доказывает, что процесс устойчив к обычным колебаниям фокуса, положения детали, партии материала, состояния поверхности или требований по циклу.
- Игнорирование выбросов из-за отсутствия в процессе чернил или химических расходных материалов. Само взаимодействие лазера с материалом может генерировать частицы и газообразные продукты разложения. Оценка NIOSH для лазерной маркировки выявила выбросы, зависящие от материала, и продемонстрировала эффективный контроль с помощью местной вытяжной вентиляции. В том исследовании использовался процесс с CO2, поэтому его измеренные концентрации не следует переносить на УФ-систему; его значимость здесь состоит в более широкой необходимости оценивать выбросы для фактического сочетания материала и процесса. NIOSH: оценка экспозиции при лазерной маркировке
Отсутствие расходных материалов не означает отсутствие выбросов от процесса.
УФ, волоконный и CO2: чем отличаются эти технологии?
Предварительное сравнение должно объяснять, почему одна технология заслуживает того, чтобы её проверили первой, а не делать вид, будто одна длина волны всегда побеждает.
| Требование | UV | Волоконный | CO2 |
|---|---|---|---|
| Термочувствительный компаундированный пластик | Часто — сильный кандидат | Сильно зависит от рецептуры | Зависит от поглощения полимера |
| Очень маленький код / мелкий элемент | Сильный кандидат, когда оптика и отклик материала это поддерживают | Также может обеспечивать мелкую маркировку | Обычно не выбирается в первую очередь для минимального размера элемента |
| Стандартная маркировка по металлу без покрытия | Возможно, но часто не первый выбор | Обычно сильный первый выбор | Обычно плохо подходит |
| Глубокая гравировка металла | Как правило, слабо подходит | Обычно самый сильный кандидат | Плохо подходит |
| Работа с тонким покрытием / селективным слоем | Часто стоит проверить | Зависит от применения | Зависит от применения |
| Тонкая обработка стекла / керамики | Часто стоит проверить | Зависит от материала и процесса | Зависит от материала и процесса |
| Дерево / бумага / кожа | Специализированные случаи | Обычно не первый выбор | Часто первый выбор |
Эта таблица намеренно не является полным сравнением. Для более детального сравнения бок о бок см. Волоконная лазерная маркировка против УФ-лазерной маркировки и УФ-лазерная маркировка против CO2-лазерной маркировки. Эти руководства должны содержать более глубокое сравнение, а не дублировать его здесь.
Как определить, подходит ли УФ для вашего применения?
Полезная последовательность выбора начинается с того, какого неудачного результата нужно избежать, а не с каталога лазеров.
- Определите фактический материал и структуру поверхности. Пластик, стекло или металл с покрытием — этого редко бывает достаточно, когда требования к маркировке высоки.
- Определите требуемый результат в измеримых терминах. Ожидается ли, что процесс создаст контраст, удалит покрытие, сформирует неглубокое углубление, обеспечит минимальный размер ячейки кода или сохранит определённый внешний вид поверхности?
- Определите недопустимый результат. Примеры включают плавление, деформацию, растрескивание, обнажение подложки, потерю читаемости кода, чрезмерную глубину гравировки, плохое время цикла или повреждение функционального слоя.
- Спросите, создаёт ли 355 нм большее разделение между требуемым откликом и неприемлемым откликом. Если это так, у УФ есть техническая причина быть в числе выбранных вариантов. Если нет, другая длина волны может обеспечить тот же производственный результат более простым способом.
- Только тогда утвердите окончательную конфигурацию системы. Класс мощности, поле маркировки, оптика, охлаждение, загрузка-разгрузка, техническое зрение, автоматизация и конфигурация станка должны следовать за решением по применению, а не предшествовать ему.
Такой порядок предотвращает распространённую ошибку: сначала выбрать УФ-станок на 3 Вт, 5 Вт или 10 Вт, а затем пытаться подогнать применение под приобретённый класс мощности.
Как следует тестировать применение УФ-лазерной маркировки?
Полезное испытание образцов должно определять окно процесса, а не давать одну эффектную фотографию.
Испытание по возможности следует начинать с реального производственного материала. Для полимеров это означает фактическую марку и цвет. Для деталей с покрытием — реальную систему «покрытие/подложка». Для упаковки — реальную многослойную конструкцию.
Прежде чем изменять настройки лазера, определите целевые показатели и критерии несоответствия.
Например, для маркировки Data Matrix полезными выходными показателями могут быть контраст, геометрия ячеек, считываемость сканером, качество краёв, повреждение поверхности и время цикла.

Затем переменные можно изменять контролируемым образом. Важно не превращать эту страницу в универсальный рецепт параметров. Разные УФ-источники имеют разные характеристики импульсов, а разные материалы могут существенно смещать соответствующий порог.
Вместо этого проверка должна выявить такие зависимости, как:
- увеличение поглощённой энергии улучшает контраст до определённого предела, но после этого предела начинается повреждение поверхности;
- снижение скорости сканирования улучшает удаление, но накопление тепла или время цикла становится неприемлемым;
- изменение фокуса меняет плотность энергии настолько, что качество маркировки становится чувствительным к обычным отклонениям высоты детали.
Надёжный тест намеренно проверяет обе стороны окна.
Допустимая область: процесс соответствует требованию к маркировке.
Граница отказа: процесс начинает приводить к недопустимым повреждениям, плохой читаемости, нестабильности или увеличению времени цикла.
Расстояние между ними часто более информативно, чем внешний вид единственного наилучшего образца.
Что следует проверить перед утверждением процесса УФ-маркировки?
Окончательное утверждение должно ответить на три разных вопроса.
Создал ли лазер требуемую маркировку? Это включает контраст, размеры, читаемость кода, внешний вид поверхности, глубину, где это применимо, и любые определённые заказчиком визуальные требования.
Удалось ли избежать недопустимых побочных эффектов? Это включает плавление, растрескивание, повреждение подложки, деформацию, остатки, чрезмерную абляцию, пробой покрытия, загрязнение или изменения, которые могут повлиять на функцию.
Может ли результат оставаться стабильным в процессе производства? Это означает проверку нескольких деталей и реалистичных вариаций партии материала, положения детали, высоты фокуса, состояния поверхности, обращения с деталями и скорости производства.
Долговечность также должна соответствовать реальным условиям эксплуатации. Метка, прошедшая первоначальный визуальный контроль, всё равно может не выдержать после истирания, очистки, воздействия химических веществ, нагрева, стерилизации или других условий, специфичных для конкретного применения.
Для машиночитаемой идентификации сканируемость следует измерять, а не оценивать визуально.
Для обработки полимеров, покрытий, клеев или плёнок, отвод дыма и частиц следует оценивать как часть системы, а не добавлять только после начала производства.
Таким образом, решение об одобрении заключается не просто в том, может ли УФ-лазер нанести маркировку. Оно заключается в том, может ли УФ-процесс многократно наносить приемлемую маркировку на производственной скорости, сохраняя деталь и оставаясь в пределах требуемых границ технологического процесса и безопасности.
Часто задаваемые вопросы об УФ-лазерной маркировке
Действительно ли УФ-лазерная маркировка не выделяет тепла?
Нет. Холодная маркировка — это полезное краткое обозначение процесса, который может уменьшать нежелательное тепловое воздействие в подходящих применениях. Его не следует интерпретировать как нулевое тепловыделение. Опубликованные исследования полимеров на длине волны 355 нм показывают, что фотохимические и фототермические механизмы могут оба вносить вклад в зависимости от материала и режима обработки. ScienceDirect: исследование обработки полиимида при 355 нм
Может ли УФ-лазер маркировать металл?
Да, но возможность и пригодность — это разные вопросы. УФ может обрабатывать отдельные металлы и металлические поверхности с покрытием, но для обычной идентификации непокрытого металла и особенно для глубокой гравировки волоконные лазеры часто имеют более весомое обоснование для применения в производстве.
Всегда ли более высокая мощность УФ лучше?
Нет. Более высокая доступная мощность может повысить производительность, когда приложение может её использовать, но она не обязательно улучшает чёткость элементов или снижает повреждения. Правильный класс мощности следует выбирать после того, как понято рабочее окно обработки материала.
Всегда ли УФ-лазер точнее волоконного?
Нет. Короткая длина волны 355 нм даёт УФ-лазеру принципиальное преимущество в фокусировке при сопоставимых оптических условиях, но фактический размер пятна также зависит от качества пучка, диаметра пучка, фокусного расстояния и аберраций, а конечный результат маркировки дополнительно зависит от отклика материала. Edmund Optics: соотношения между расширителем лазерного пучка и фокусировкой
Почему две детали, изготовленные из одного и того же пластика, могут иметь разные следы?
Потому что номинальное семейство полимеров не описывает полный оптический отклик. Пигмент, краситель, наполнитель, технический углерод, антипиреновая система, лазерная добавка и другие изменения рецептуры могут изменять поглощение и, следовательно, менять результат маркировки. TRUMPF: лазерная маркировка пластмасс
Основная причина выбирать УФ-лазерную маркировку не в том, что 355 нм — это более новая, более холодная, более точная или более дорогая технология.
Причина в том, что более короткая длина волны может одновременно изменить три части процесса: как материал поглощает луч, насколько плотно может быть подведена энергия и насколько желаемую реакцию материала можно отделить от нежелательного механизма повреждения.
Это преимущество наиболее выражено, когда применение сочетает тонкие элементы с узким допуском на термическое или структурное повреждение. Оно ослабевает, когда задача в основном связана с глубоким удалением материала, традиционной маркировкой металла или другим процессом, где другая длина волны уже обеспечивает более широкое и более производительное рабочее окно.
Окончательное решение должно следовать такому пути: фактический материал → требуемая маркировка → недопустимый дефект → взаимодействие длины волны/материала → оптические требования → проверка рабочего окна процесса → время цикла → утверждение производства.
Анализ применения
Нужно подтвердить, подходит ли УФ-излучение 355 нм для вашего материала?
Отправьте фактический материал, требуемую маркировку, недопустимые условия отказа и производственную цель для технической оценки, прежде чем окончательно утвердить конфигурацию лазера.