
Zhuorui Laser / Ресурсы / Руководства по технологиям / Технология лазерной маркировки CO₂
Руководство по лазерным технологиям
Технология лазерной маркировки CO₂
Лазерная маркировка CO₂ использует длинноволновую инфракрасную лазерную энергию для создания необратимого изменения на поверхности материала или вблизи неё без физического контакта. Промышленные CO₂-системы чаще всего работают на длине волны около 10,6 мкм, хотя источники с длинами волн 9,3 мкм и 10,2 мкм также используются, когда их характеристики поглощения лучше соответствуют конкретной подложке.
Поэтому важный инженерный вопрос заключается не просто в том, использует ли машина CO₂-лазер. Полезный вопрос состоит в том, эффективно ли выбранная длина волны взаимодействует с реальным материалом, какое физическое изменение создаёт это взаимодействие и может ли получаемая маркировка соответствовать требованиям применения без недопустимого повреждения.
Именно поэтому технологию CO₂ широко связывают с древесиной, бумагой, картоном, кожей, текстилем, акрилом, резиной, стеклом, покрытиями, упаковочными материалами и некоторыми пластиками. В зависимости от подложки видимая маркировка может быть результатом карбонизации, локального удаления материала, плавления или вспенивания, удаления покрытия либо контролируемой модификации поверхности. Именно реакция материала — а не одно лишь название лазера — определяет результат.
Что такое лазерная маркировка CO₂ и как она работает?
CO₂-лазер — это газовый лазер, создающий невидимое инфракрасное излучение. В типичной маркировочной машине с гальванометрической сканирующей системой источник лазера генерирует луч, зеркала гальванометра направляют его по запрограммированной траектории маркировки, а фокусирующая оптика сводит луч в требуемую точку на заготовке. Гальванометр выполняет функцию сканирования; фокусирующая линза концентрирует луч в пределах рабочего поля маркировки.
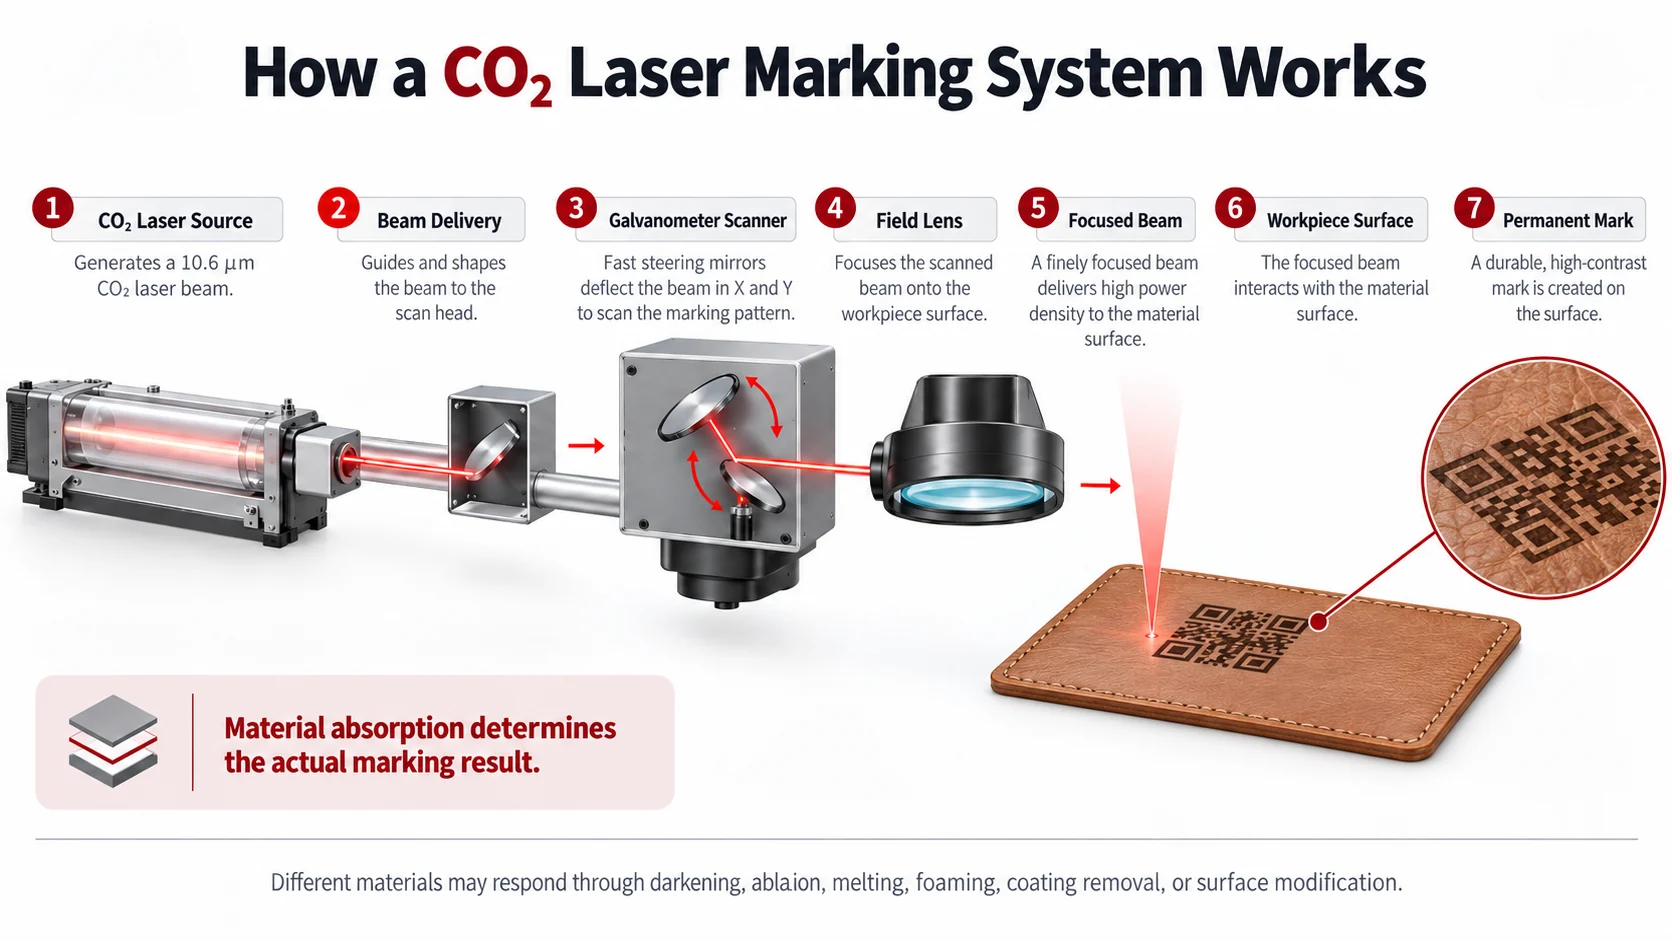
Когда луч достигает заготовки, его энергия не становится отметкой автоматически. Часть энергии может отразиться, часть может пройти сквозь материал, а часть может поглотиться. Именно поглощённая часть может вызывать физическое изменение. Для многих применений CO₂ эта поглощённая энергия создаёт локальный нагрев, но результат сильно зависит от подложки.
Древесина и бумага могут темнеть за счёт локального термического разложения. Полимер может плавиться, вспениваться, обесцвечиваться или терять тонкий поверхностный слой. Покрытие может быть удалено, чтобы обнажить контрастный материал под ним. Стекло может приобретать белый или матовый вид за счёт контролируемой модификации поверхности и микрорастрескивания.
Это различие важно, потому что маркировка CO₂-лазером — это технология лазерного источника, а не один универсальный механизм маркировки. Одно и то же семейство лазеров может создавать очень разные маркировки на разных материалах.
CO₂-системы также широко используются для гравировки и резки, но у этих процессов другие задачи. Это руководство посвящено маркировке, кодированию, модификации поверхности и относительно неглубокому удалению материала, а не сквозному резанию. Для более подробного объяснения полной цепочки взаимодействия см. как работает лазерная маркировка.
Почему маркировка CO₂-лазером хорошо подходит для многих неметаллических материалов?
Основная причина заключается в связи между длиной волны лазера и поглощением материала. Высокая мощность лазера сама по себе не делает процесс пригодным. Материал должен поглощать достаточно выбранной длины волны, а эта поглощённая энергия должна создавать полезный поверхностный отклик, а не чрезмерное повреждение.
Наиболее распространённая универсальная длина волны CO₂ составляет примерно 10,6 мкм. Многие органические и неметаллические материалы достаточно сильно поглощают длинноволновое инфракрасное излучение на этой длине волны или вблизи неё, чтобы обеспечивать практичную маркировку, гравировку или модификацию поверхности. Это одна из причин, по которой CO₂-системы часто применяют для дерева, бумаги, картона, кожи, резины, акрила, стекла, упаковочных подложек и некоторых полимеров.
Однако категорийное название материала не полностью определяет его оптический отклик. «Пластик», например, может обозначать полимеры с очень разной химией смол, наполнителями, пигментами, антипиренами, покрытиями и слоистыми структурами. Поэтому две визуально похожие пластиковые детали могут по-разному реагировать на один и тот же источник CO₂.
Именно поэтому промышленная технология CO₂ не ограничивается 10,6 мкм. Источники с длинами волн 9,3 мкм и 10,2 мкм используются в отдельных приложениях, потому что изменение длины волны может изменить то, насколько сильно конкретная смола, плёнка, покрытие или прозрачный материал поглощает энергию лазера. Техническая информация о применении от KEYENCE и KEYENCE и Novanta документирует зависимое от длины волны поведение материалов, включая прозрачные смолы, ПЭТ, полипропилен, поликарбонат и упаковочные плёнки.
Эти результаты не следует интерпретировать как универсальный рейтинг, в котором одна длина волны CO₂ всегда лучше другой. Правильный вывод более узкий: наиболее подходящая длина волны CO₂ зависит от характеристик поглощения конкретного материала и поверхностного эффекта, требуемого приложением.
Для многих обычных задач по обработке древесины, бумаги, кожи, резины, акрила и других неметаллических материалов 10,6 мкм остаётся естественной отправной точкой. Альтернативные длины волн приобретают большее значение, когда конкретный полимер, плёнка, многослойная упаковка, покрытие или прозрачная подложка не реагирует приемлемым образом на стандартную длину волны.
Каковы основные преимущества лазерной маркировки CO₂?
Самое сильное преимущество технологии CO₂ — её полезность для широкой группы органических и неметаллических материалов. Производитель, работающий с картонными коробками, изделиями из дерева, кожаными изделиями, акриловыми компонентами, резиной, стеклом, плёнками или другими подходящими подложками, может решать множество задач маркировки и кодирования в рамках одного семейства лазерных источников.
Этот процесс также является бесконтактным. Лазеру не требуется режущий инструмент или печатающая головка, прижимаемая к заготовке, поэтому операция маркировки не создаёт механического усилия маркировки. Это может быть полезно, когда поверхность может быть поцарапана, деформирована, загрязнена или её трудно обрабатывать контактными методами.
Когда маркировка формируется непосредственно путём изменения или удаления материала, она может стать постоянной частью поверхности, а не отдельным слоем чернил. Это делает маркировку CO₂ полезной для идентификации продукции, дат и номеров партий, серийных номеров, штрихкодов, 2D-кодов, логотипов, графики и другой переменной информации на подходящих подложках.
Прямая лазерная маркировка также может снизить зависимость от чернил, красящих лент, этикеток или печатных форм на этапе маркировки. Не следует преувеличивать это преимущество: полная система всё ещё может требовать вытяжные фильтры, очистку, компоненты для обслуживания, сжатый воздух или другие производственные ресурсы. Более узкое преимущество состоит в том, что саму маркировку часто можно создать без нанесения обычных расходных материалов для печати на заготовку.
Технология CO₂ также совместима как со стационарными рабочими станциями, так и с автоматизированным производством. Одно и то же семейство лазеров можно конфигурировать для загружаемых вручную деталей, листов, картонных коробок, бутылок, плёнок или перемещаемых изделий, хотя окончательная архитектура машины будет зависеть от требований к обработке и производству.
Эти преимущества проявляются наиболее сильно, когда совпадают три условия: материал эффективно поглощает длину волны, возникающее изменение поверхности является приемлемым, и производственная система может стабильно воспроизводить это изменение.
Какие материалы могут маркировать CO₂-лазеры?
Список совместимости полезен только тогда, когда он помогает читателю принять решение. Более полезный вопрос — как материал обычно реагирует на энергию CO₂, какой тип маркировки может создать эта реакция и какое ограничение следует проверить, прежде чем процесс будет принят.
| Семейство материалов | Типичное взаимодействие CO₂ | Обычный результат | Основной момент для проверки |
|---|---|---|---|
| Древесина | Локальный нагрев и карбонизация | Тёмная маркировка или неглубокая гравировка | Текстура, смола, влага и чрезмерное обугливание |
| Бумага / картон | Термическое потемнение или локальное удаление | Коды, текст и графика | Прожог, изменение цвета и вариация покрытия |
| Кожа | Карбонизация или удаление поверхности | Контраст, логотипы и декоративная гравировка | Структура, покрытие, подпалины и запах |
| Текстиль | Плавление, карбонизация или удаление в зависимости от волокна | Узоры, этикетки и контрастные метки | Тип волокна, подложка, плавление и осыпание |
| Акрил / ПММА | Поглощение и абляция | Матовый или гравированный внешний вид | Тепловые эффекты и качество кромки |
| Резина | Термическая модификация или абляция | Контрастирование или неглубокое удаление | Рецептура, дым и остаток |
| Выбранные пластмассы | Плавление, вспенивание, изменение цвета или абляция | Маркировка, контрастирование или модификация поверхности | Смола, добавки, пигменты и длина волны |
| Пленки | Взаимодействие, зависящее от длины волны и слоя | Кодирование или селективное изменение поверхности | Толщина пленки, многослойная структура и тепловое повреждение |
| Стекло | Локальное термическое напряжение и микрорастрескивание поверхности | Белая или матовая метка | Растрескивание и допустимое повреждение поверхности |
| Покрытия / Чернила | Выборочное удаление или модификация верхнего слоя | Обнажённый контрастный слой | Селективность и повреждение основного материала |
| Упаковочные подложки | Поверхностный отклик, зависящий от материала | Даты, партии, штрихкоды, 2D-коды и графика | Читаемость, целостность упаковки и стабильность производства |
Таблицу следует рассматривать как ориентировочную карту, а не как универсальную гарантию совместимости. Для рекомендаций по конкретным материалам — древесине, коже, бумаге, картону и текстилю — перейдите к руководству по маркировке органических материалов.
Древесина, бумага и картон относятся к наиболее интуитивно понятным применениям CO₂, поскольку локальный нагрев легко создаёт видимый контраст или контролируемое удаление. Однако их кажущаяся простота может вводить в заблуждение. Порода древесины, направление волокон, содержание смолы, влажность, покрытие бумаги, доля вторичного сырья и структура картона — всё это может изменять реакцию поверхности. Поэтому один привлекательный образец не устанавливает технологическое окно для каждой партии или поставщика.
Акрил — ещё один хорошо зарекомендовавший себя материал для CO₂, поскольку он способен поглощать длинноволновую инфракрасную энергию достаточно сильно, чтобы создавать характерный матовый или гравированный внешний вид. Но даже здесь “акрил” не является полной инженерной спецификацией. Марка, толщина, пигмент, добавки и технологический маршрут могут влиять на результат.
С резиной связана другая проблема. Материал может сравнительно легко принимать видимую метку, тогда как производственная проблема превращается в дым, запах, углеродсодержащий остаток, изменчивость рецептуры или чрезмерное тепловое повреждение. Поэтому инженерный вопрос заключается не только в том, можно ли маркировать резину, но и в том, приемлемы ли полученная метка и побочные продукты.
Пластмассы и плёнки требуют особой осторожности при составлении широких заявлений о совместимости. Два продукта, оба описываемых как “пластиковая плёнка”, могут иметь различную полимерную химию, наполнители, пигменты, антипирены, покрытия или слоистые структуры. Технические исследования альтернативных длин волн CO₂ демонстрируют, почему это важно: ПЭТ, полипропилен, поликарбонат и другие подложки могут реагировать по-разному при изменении длины волны.
Реакция текстиля также в первую очередь зависит от состава волокна, но значение имеет вся конструкция. Переплетение, красители, покрытия, подкладочные слои, клеи, влага и производственное натяжение могут изменять то, как развивается тепло на поверхности, и, следовательно, влиять на плавление, качество кромки, контраст и воспроизводимость. Чистый результат на одном полиэфирном текстиле не следует считать доказательством того, что тот же процесс без изменений перенесётся на другую конструкцию ткани.
Кожу также следует рассматривать как целостную систему материалов, а не как одну категорию подложки. Натуральные и синтетические конструкции могут реагировать по-разному, тогда как пигменты, защитные отделки, подкладочные слои и толщина могут изменять контраст, удаление материала, поведение при подгорании и запах. Поэтому фактическая производственная кожа является более значимым доказательством, чем обобщённое утверждение о том, что машина “совместима с кожей”.”
Стекло можно маркировать с помощью CO₂, но его механизм требует иного подхода к приёмке. Рекомендации KEYENCE по маркировке CO₂ описывает белый или матовый результат, связанный с локальным микрорастрескиванием поверхности. Тот же механизм объясняет, почему визуально хорошая маркировка автоматически не доказывает, что состояние поверхности приемлемо для чувствительного к прочности стеклянного компонента.
Какие типы маркировки может создавать CO₂-лазер?
Понимание физического механизма маркировки полезнее, чем запоминание списка совместимых материалов, поскольку видимая маркировка — лишь конечный результат того, как подложка отреагировала на поглощённую энергию.

Карбонизация и термическое затемнение
Древесина, бумага, картон, кожа и некоторые другие органические материалы могут темнеть, когда поглощённая энергия лазера повышает локальную температуру достаточно, чтобы изменить поверхность. Полезный результат — контролируемый контраст. Нежелательный исход развивается из того же термического процесса: полезное затемнение может перейти в чрезмерное обугливание, расширение краёв, обесцвечивание за пределами метки или повреждение материала. Поэтому большее количество энергии не обязательно даёт лучший результат.
Абляция и удаление материала
Когда поглощается достаточно энергии для удаления тонкого слоя материала, результатом становится травлёный или гравированный элемент, а не только изменение цвета. Тот же принцип можно использовать для удаления красок, чернил или покрытий и обнажения контрастирующего слоя под ними. В таких применениях селективность становится критически важной: процесс должен удалить достаточно целевого слоя, не вызывая недопустимого повреждения расположенной ниже подложки.
Вспенивание, плавление и модификация поверхности полимеров
Некоторые полимеры приобретают контраст за счёт локального плавления, вспенивания, перестройки структуры или изменения цвета, а не простой карбонизации. Это ещё одна причина, по которой утверждение “CO₂ может маркировать пластик” является слишком широким. Два полимера могут оба приобретать видимую марку, но достигать этого результата через разные физические изменения и, следовательно, иметь разные пределы качества.
Матирующая маркировка на стекле
Стекло снова ведёт себя иначе. Локальное термическое напряжение может создавать очень мелкие поверхностные трещины, которые рассеивают свет и выглядят белыми или матовыми. Это может создавать постоянную видимую марку, но желаемый визуальный механизм и механизм повреждения тесно связаны. Чрезмерное взаимодействие может вывести поверхность за допустимые косметические или механические пределы.
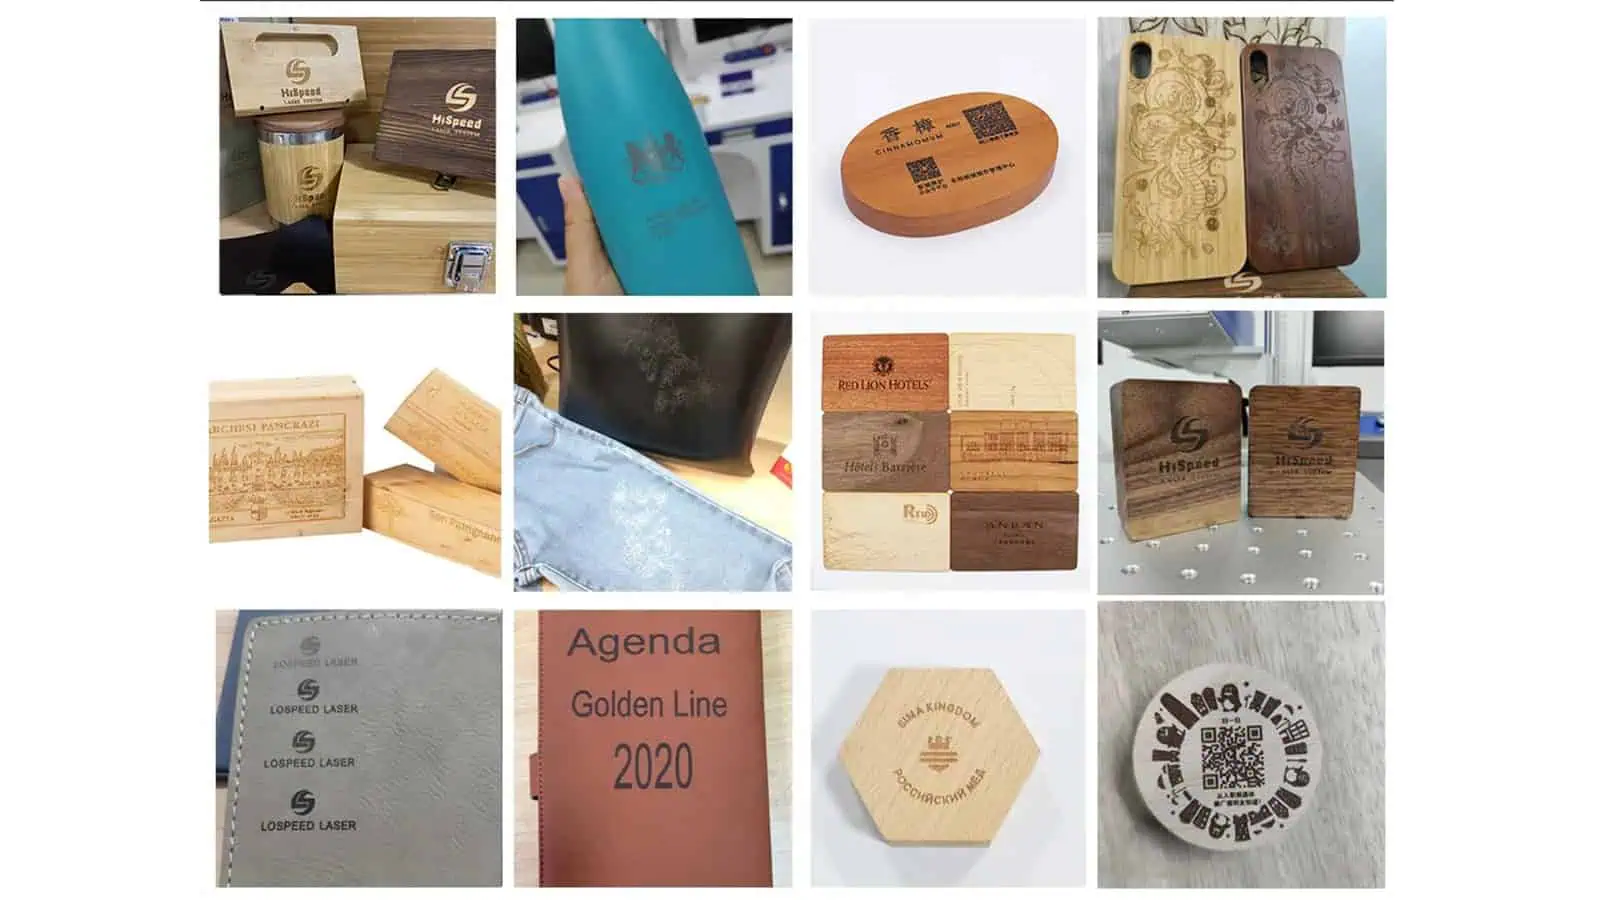
Во всех этих механизмах полезный принцип один и тот же: марка создаётся откликом материала, а не одним только лазерным источником. Поэтому фотография, подписанная только как “образец CO₂-лазера”, даёт ограниченное инженерное подтверждение, если только также не поняты подложка и результирующий поверхностный механизм.
Где обычно используется лазерная маркировка CO₂?
Упаковка и кодирование переменных данных — одни из наиболее устоявшихся промышленных применений технологии CO₂. На картонных коробках, этикетках, бутылках, плёнках, фольге, упаковке с покрытием и других подложках лазером могут быть непосредственно нанесены даты изготовления, сроки годности, номера партий, коды прослеживаемости, штрихкоды, 2D-коды или элементы брендинга. Примеры конкретных применений см. в разделе «Применения для упаковки и кодирования»..
Упаковка также показывает, почему общей пометки «совместимо с CO₂» недостаточно. Картон, ПЭТ, полипропиленовая плёнка, картонные коробки с покрытием и стеклянные контейнеры — это очень разные системы материалов. Исследования применений для конкретных длин волн показывают, что изменение длины волны CO₂ может существенно изменить отклик отдельных применений ПЭТ или полипропилена, поэтому реальная упаковочная подложка остаётся частью технологического решения.
Изделия из дерева обычно маркируют с помощью CO₂ для брендинга, идентификации, нанесения графики, декоративных узоров и неглубокой гравировки. Здесь важна природная неоднородность: текстура, смола, отделка поверхности и влажность могут вызывать видимые различия, даже когда само оборудование работает стабильно.
Применения на коже и текстиле включают логотипы, этикетки, декоративные узоры, поверхностные эффекты и идентификацию. Это допустимые применения CO₂, но их успех во многом зависит от фактической конструкции, а не просто от слов “ткань” или “кожа”. Тип волокна, отделка, подложка, покрытия, натяжение, подпалины, осыпание и обращение с материалом остаются важными переменными применения, но не определяют технологию CO₂ в целом.
Акрил, резина и отдельные виды пластмасс могут поддерживать брендирование, коды, графику и модификацию поверхности, когда их поглощающее поведение подходит. Стеклянные бутылки, контейнеры и изделия из листового стекла образуют ещё одну распространённую группу применений, где допустима постоянная матовая отметка.
Объединяющим фактором для этих отраслей является не категория продукта. Это наличие поверхности, которая поглощает энергию CO₂ достаточно сильно, чтобы создать контролируемое, полезное и воспроизводимое изменение.
Каковы основные ограничения лазерной маркировки CO₂?
CO₂ хорошо работает на многих неметаллических материалах, но это не делает его лазером по умолчанию для каждого применения по неметаллам.
Наиболее чёткая граница — прямая маркировка по голому металлу. Для распространённых промышленных металлов, таких как нержавеющая сталь, углеродистая сталь, алюминий и титан, оптоволоконная лазерная технология обычно является более естественным начальным путём. Окрашенная, покрытая, анодированная или лазерно-реактивная металлическая поверхность может вести себя иначе, поскольку лазер может взаимодействовать главным образом с верхним слоем, а не напрямую с голым металлом. Поэтому взаимодействие с голым металлом и взаимодействие с покрытием не следует рассматривать как одно и то же применение.
Чувствительность к теплу создаёт ещё одну границу. Маркировка CO₂ обычно основана на термическом взаимодействии. Если требования к приёмке допускают практически полное отсутствие плавления, деформации, изменения цвета, вспучивания или теплового воздействия на окружающую зону, источник УФ может заслуживать оценки, даже когда подложка технически способна дать отметку CO₂.
Изменчивость материала также может сужать технологическое окно. Это особенно актуально для полимеров, текстиля, кожи, покрытий, природных материалов и многослойной упаковки. Процесс, аттестованный для одного состава, может не переноситься надёжно на другой, даже если оба продукта имеют одно и то же широкое коммерческое описание.
Стекло — ещё один пример материала, который поддаётся маркировке, но всё же требует чёткой границы приёмки. Матовая метка может быть визуально корректной, при этом вызывая больше микрорастрескивания или повреждения поверхности, чем может допустить конкретное изделие.
Последнее ограничение носит коммерческий, а не чисто физический характер: возможность маркировки не обязательно означает возможность производства. Видимый образец может всё же оказаться непригодным, если его читаемость варьируется, маркировка занимает слишком много времени, партии материала меняют контраст, образуется чрезмерное количество остатков, становится невозможно обеспечить вытяжку или результат нельзя воспроизвести в предполагаемых производственных условиях.
Поэтому полезное решение о целесообразности должно выходить за рамки того, может ли лазер нанести видимую маркировку.
Какие риски и меры предосторожности следует учитывать при CO₂-лазерной маркировке?
Техническая пригодность и безопасная обработка — это разные вопросы. На подложке может получаться высококачественная CO₂-марка, при этом процесс всё ещё создаёт недопустимые выбросы, риск возгорания, загрязнение, риск доступа к лазеру или повреждение изделия.
Идентификация материала и выбросы процесса
Неизвестные пластики, синтетическую кожу, плёнки, покрытия, клеи, пеноматериалы и многослойные изделия не следует идентифицировать только по внешнему виду. Продукты термического разложения зависят от фактического химического состава материала.
Исследование NIOSH по CO₂-лазерной обработке тканей и полимеров выявило зависящие от материала выбросы твёрдых частиц и летучих веществ и показало, что местная вытяжная вентиляция важна для контроля загрязняющих веществ в оцениваемой системе. В том исследовании рассматривалась лазерная резка, а не обычная маркировка с малым удалением материала, поэтому измеренные в нём концентрации не следует напрямую переносить на каждый процесс маркировки. Полезный вывод более узкий: выбросы, создаваемые лазером, зависят как от материала, так и от интенсивности процесса, поэтому безопасность неизвестного полимера не следует предполагать наугад.
Поэтому вытяжную систему следует рассматривать как часть проектирования процесса. Помимо контроля загрязняющих веществ в воздухе, эффективная вытяжка может удалять дым и запах, уменьшать остатки на обрабатываемой детали и помогать ограничивать загрязнение оптики и окружающего оборудования. Требуемая производительность вытяжки всё ещё зависит от того, что обрабатывается и насколько интенсивно модифицируется материал. Для более подробного руководства по внедрению см. руководство по вытяжке дыма.
Нагрев, горючие материалы и риск пожара
Древесина, бумага, картон, текстиль, пеноматериалы, кожа и некоторые полимеры могут обугливаться или воспламеняться, если локальный нагрев становится чрезмерным. Это не просто косметический дефект. Это влияет на конструкцию защитного корпуса, надзор, управление остатками, вытяжку, аварийную остановку и способ эксплуатации машины в целом.
Материал, который успешно маркируется при одних условиях, может также стать менее стабильным при изменении плотности обработки, времени воздействия, загрязнения или накопления остатков. Поэтому производственная валидация должна учитывать, остаётся ли процесс контролируемым при предсказуемых изменениях рабочих условий, а не только то, выглядит ли один образец приемлемо.
Лазерное излучение и защита на уровне машины
Промышленные лазерные источники могут создавать высокую оптическую опасность, но классификация источника и доступная опасность готовой машины не обязательно совпадают. Источник с высокой опасностью может быть встроен в закрытую машину с блокировками, которая предотвращает доступ к опасному лазерному лучу во время нормальной работы.
Руководство OSHA по лазерной безопасности описывает защитный корпус и блокировочные устройства как часть подхода с инженерными средствами управления для встроенных лазерных источников повышенной опасности. Поэтому соответствующее решение по безопасности должно приниматься на уровне системы в целом и учитывать корпус, доступные отверстия, блокировки, тракт луча, доступ для обслуживания, аварийные органы управления, рабочие процедуры и применимые местные требования.
Повреждение изделия — это тоже риск
При анализе рисков следует учитывать не только оператора, но и обрабатываемую деталь. Внешне приемлемая маркировка всё равно может быть забракована, потому что она ослабила стекло, оплавила край текстиля, прожгла бумагу за пределами кода, деформировала тонкую плёнку, слишком глубоко проникла в покрытие или оставила чрезмерный остаток. Эти условия отказа должны быть определены до тестирования, чтобы хорошо выглядящий образец не был ошибочно принят за аттестованный процесс.
Лазерная маркировка CO₂, волоконным и УФ-лазером: в чём разница?
CO₂, волоконный и УФ-лазеры не следует понимать как три уровня мощности одного и того же маркировочного инструмента. Их разные длины волн меняют то, как материалы поглощают энергию лазера, поэтому их наиболее естественные области применения различаются.
| Семейство лазеров | Типичная начальная точка | Почему его обычно рассматривают |
|---|---|---|
| CO₂ | Древесина, бумага, кожа, текстиль, акрил, резина, стекло, упаковка и отдельные виды пластмасс | Полезное поглощение и тепловое взаимодействие со многими органическими и неметаллическими поверхностями |
| Волоконный | Нержавеющая сталь, сталь, алюминий, титан и многие другие промышленные металлы | Распространённый первый вариант для прямой промышленной маркировки металлов |
| UV | Отдельные виды пластмасс, чувствительные подложки, мелкие элементы и области применения со строгими тепловыми ограничениями | Короткая длина волны может обеспечивать сильное поглощение со сниженным нежелательным тепловым воздействием в подходящих материалах |
Это схема первичного выбора, а не универсальная таблица совместимости.
Пластик иллюстрирует, почему простая классификация не работает. В зависимости от состава смолы и требуемого результата CO₂, волоконный или УФ-лазер могут быть вполне подходящими кандидатами. Стекло также выходит за границы технологий, поскольку разные применения могут отдавать приоритет матированию, тонкой модификации поверхности, контрасту или меньшему повреждению поверхности. Металлы с покрытием дают ещё один пример: лазер может взаимодействовать в основном с покрытием, а не с металлом под ним.
Таким образом, первое решение — какое семейство лазеров обеспечивает наиболее надежную отправную точку. Второе и более важное решение — дает ли этот источник требуемый результат на реальной подложке без нарушения ограничений применения по качеству или безопасности.
Для более глубокого сравнения технологий перейдите к Маркировка волоконным лазером в сравнении с CO₂-лазером или Маркировка УФ-лазером в сравнении с CO₂-лазером. Для целей этой страницы важный принцип заключается в том, что длину волны, отклик материала и требуемую маркировку следует оценивать вместе.
Как понять, подходит ли CO₂ для вашего применения?
Полезный процесс выбора начинается с изделия, а не со спецификации лазера.
Сначала определите материал настолько точно, насколько позволяет проект. «Пластик», «ткань», «кожа» или «покрытие» могут быть достаточны для первоначального обсуждения, но их редко хватает для окончательного инженерного суждения. Семейство смол, состав волокон, отделка поверхности, пигмент, покрытие, основа, клей и структура слоёв — всё это может изменить отклик.
Затем определите физический результат, который фактически требуется для применения. Тёмный логотип, белый матовый код, неглубокая гравировка, удаление покрытия, декоративный узор и высокочитаемый DataMatrix — это разные технологические задачи. Подложка может обеспечивать несколько из них, но не обязательно с использованием одного и того же семейства лазеров или механизма маркировки.
Критерии отбраковки не менее важны. Проект, допускающий умеренное потемнение, имеет совершенно иное технологическое окно, чем проект, не допускающий плавления, растрескивания, ореола, остатков, прожога, вспучивания или видимого изменения цвета вокруг кода. Без этих ограничений технически впечатляющий образец всё равно может не подойти для реального применения.
В этот момент выбор семейства лазеров становится более осмысленным. Органические материалы и многие неметаллические поверхности часто делают CO₂ сильным стартовым кандидатом. Прямая маркировка по незащищённому металлу обычно смещает первоначальную оценку в сторону Fiber. Высокочувствительные к нагреву материалы, тонкие элементы или применения, где необходимо минимизировать тепловые изменения вокруг зоны обработки, могут оправдывать оценку UV.
Затем производственные условия определяют, насколько можно доверять лабораторному образцу. Ручная загрузка плоского листа, изогнутая бутылка, движущаяся картонная коробка, непрерывная плёнка и натянутое текстильное полотно могут создавать разные требования к фокусировке, позиционированию, обращению, вытяжке и повторяемости, даже если сам материал уже доказал возможность успешной маркировки.
Как только CO₂ становится технически правдоподобным вариантом, следующий вопрос не должен звучать так: “какую мощность мне купить?”. Он должен быть таким:
Может ли реальная подложка обеспечить требуемую маркировку в пределах заданных границ отбраковки в условиях, соответствующих производственным?
Именно тогда общая совместимость материалов превращается в основанное на доказательствах решение о применении.
Что следует проверять при тестировании образца на CO₂-лазере?
Полезный тест образца должен отвечать на определённый производственный вопрос, а не просто доказывать, что лазер способен создать видимую маркировку. Наиболее убедительный тест использует материал, репрезентативный для производства, определяет требуемый эффект до тестирования, фиксирует, что считается отбраковкой, и оценивает, имеет ли результат отношение к предполагаемым условиям изготовления.

Для содержательного анализа комплект образцов должен в идеале устанавливать пять вещей:
- Фактический материал: соответствующую марку или состав, цвет, покрытие, отделку, толщину, подложку, клей или слоистую структуру.
- Реальное требование к маркировке: изображение, тип кода, размер знака, наименьший критический элемент, желаемый внешний вид, контрастность и любые требования к читаемости.
- Критерии отбраковки: недопустимое обугливание, плавление, растрескивание, сквозной прожог, остатки, вспучивание, повреждение покрытия, изменение цвета, деформация или потеря механической целостности.
- Предполагаемое условие производства: неподвижен ли продукт или движется, загружается ли он вручную или автоматически, и должно ли быть представлено обычное состояние материала или его партионная вариация.
- Метод приемки: как фактически будет оцениваться успех, например по внешнему виду, машиночитаемости, долговечности, размерному состоянию или другому согласованному критерию контроля.
Сам тест должен отвечать на реальный вопрос для принятия решения, а не давать случайный набор настроек. Если вопрос в том, вызывает ли 10,6 мкм слишком сильное вспучивание на конкретной смоле, соответствующее сравнение длин волн может проверить эту гипотезу. Если вопрос в том, приводит ли маркировка на стекле к недопустимому растрескиванию, при контроле необходимо оценивать границу повреждения, а не только контраст. Производственные данные изготовителя могут помочь определить эти вопросы, но настройки, продемонстрированные на другом материале или станке, не следует копировать как универсальные рецепты.
Успешный анализ образца в конечном итоге должен установить три вещи: требуемая маркировка может быть нанесена, она может быть нанесена без недопустимых последствий для материала или безопасности, а доказательства достаточно релевантны предполагаемой производственной среде, чтобы оправдать следующий этап выбора машины.
Это различие важно. Хорошо выглядящий образец доказывает гораздо меньше, чем подтвержденное применение. Цель тестирования — перейти от “CO₂ представляется подходящим” к одному из трех полезных выводов: CO₂ подходит в условиях испытаний, требуется дополнительная валидация, либо следует рассмотреть другое семейство лазеров.
Если CO₂ представляется подходящей отправной технологией, укажите фактический материал, целевую маркировку, критерии отбраковки и предполагаемые производственные условия в вашем запросе, чтобы применение можно было рассмотреть до выбора машины. Запросить цену.