
Руководство по применению в ювелирном деле
Лазерная гравировка колец: маркировка внутри и снаружи
Планируйте лазерную гравировку кольца исходя из реального кольца: сплав и отделка, положение маркировки внутри или снаружи, требуемый внешний вид, геометрия кольца, способ фиксации и режим производства. Используйте репрезентативные образцы для сравнения лазерного маршрута, затем пусть принятый результат испытаний определит окончательную конфигурацию станка.
Типы колец / область применения продукции
Какие кольца и работы по гравировке колец охватывает эта страница?
Эта страница предназначена для кольцевых заготовок, где маркировку, криволинейную геометрию и качество поверхности необходимо оценивать вместе, — а не для маркировки ювелирных изделий в целом.
Обручальные и кольца-обручи
Имена, даты или идентификаторы на внутренней стороне и логотипы или декор на внешней стороне могут требовать разных подходов к доступу, фокусировке и фиксации даже на одном и том же кольце.
Печатки и широкие кольца
Более широкие или неравномерные профили меняют доступную область маркировки, допуск фокусировки, ориентацию и точки контакта с приспособлением.
Полированные, брашированные, с покрытием или текстурированные кольца
Видимая отделка может быть не менее важна, чем содержание гравировки. Тестирование образцов должно подтвердить, можно ли получить требуемый внешний вид без недопустимого изменения поверхности.
Единичные и серийные работы по маркировке колец
Индивидуальная персонализация и повторяющееся серийное производство могут использовать один и тот же лазерный маршрут, но им могут потребоваться разные приспособления, переналадка, данные и процессы верификации.
Назначение и содержание маркировки
Почему маркируют кольца и что обычно маркируют?
Причина маркировки и наносимое содержание — это разные решения. Определите и то, и другое, прежде чем решать, как удерживать кольцо или какой лазерный маршрут следует протестировать.
Почему маркируют кольца?
- Персонализация: имена, инициалы, даты или короткие сообщения для отдельных изделий.
- Идентификация бренда или изготовителя: логотипы, клейма изготовителя или контролируемые графические элементы бренда.
- Идентификация и прослеживаемость: серийные номера, производственные обозначения или другие небольшие идентификаторы, когда этого требует применение.
- Декоративная маркировка: узоры, кайма или графика, которые становятся частью видимого дизайна кольца.
Что обычно маркируют на кольцах?
- Имена, инициалы, даты и короткий текст.
- Логотипы, клейма изготовителя и небольшие графические элементы.
- Серийные номера и другие контролируемые идентификаторы.
- Декоративные узоры, символы и графика по окружности.
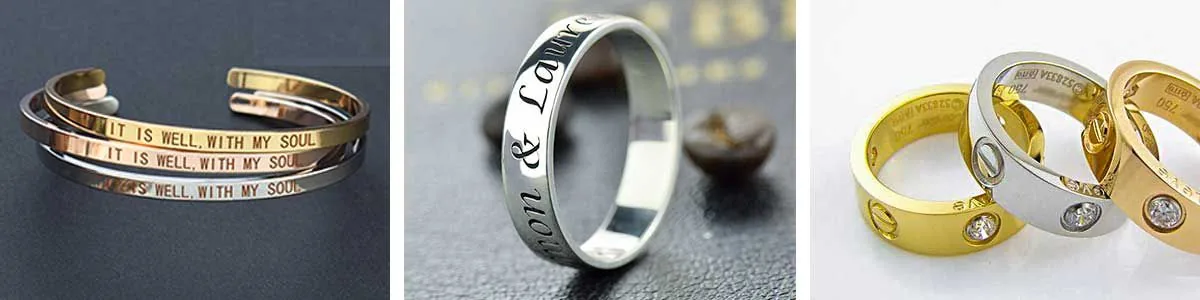
Переменные результата
Что определяет результаты лазерной гравировки на кольцах?
Одного названия материала недостаточно для выбора процесса. Результат определяется взаимодействием сплава и отделки, требуемой маркировки, геометрии кольца и способа позиционирования детали.
Сплав и состояние поверхности
Золотые, серебряные и другие металлические кольца могут вести себя по-разному в зависимости от сплава, гальванического покрытия или напыления. Полированные, брашированные, оксидированные и текстурированные поверхности также меняют допустимое окно процесса и видимый результат.
Содержание, масштаб и требуемый эффект
Мелкий текст, логотипы, серийные номера и декоративные узоры предъявляют разные требования к детализации, контрасту, глубине, ширине линии и качеству краёв.
Диаметр, ширина шинки и положение маркировки
Внутренний диаметр, внешний профиль, ширина шинки, кривизна и расположение внутри/снаружи/на краю определяют доступ, допуск фокусировки и необходимость вращения.
Фокус, вращение и стабильность фиксации
Соосность при вращении, жёсткость оснастки, ориентация детали и фокусное расстояние влияют на совмещение и стабильность, даже если материал и источник лазера остаются неизменными.
Целевой результат
На какой результат гравировки кольца вам следует ориентироваться?
Прежде чем сравнивать лазеры, определите, как должно выглядеть и ощущаться приемлемое готовое кольцо. О процессе нельзя судить только по тому, появляется ли видимый след.
Визуальный результат
Определите, нужна ли метке явная контрастность, едва заметный эффект того же цвета, декоративный вид или контролируемая гравировка, соответствующая утвержденному образцу.
Поверхностный или гравированный результат
Укажите, является ли задача преимущественно поверхностной идентификацией или требуется видимая/тактильно ощутимая глубина гравировки. Не предполагайте, что большая глубина автоматически лучше для готовой поверхности ювелирного изделия.
Читаемость и качество краёв
Используйте самый мелкий реальный текст, логотип или идентификатор, чтобы оценить, остаются ли детализация, интервалы и края приемлемыми при фактическом размере маркировки.
Сохранение поверхности
Определите, какое изменение допустимо вокруг маркировки, особенно на полированных, гальванизированных, брашированных или текстурированных поверхностях, где царапины, цвета побежалости или прорыв покрытия могут быть недопустимы.
Положение и непрерывность
Для текста внутри определите местоположение и ориентацию. Для наружной или круговой графики определите выравнивание, интервалы и то, должен ли переход от начала к концу выглядеть непрерывным.
Долговечность при необходимости
Если в проекте есть требование к долговечности, укажите фактический тест и критерий приёмки вместо того, чтобы рассматривать “долговечный” как универсальное утверждение о результате.
Геометрия, позиционирование и обращение с деталью
Как геометрия кольца, позиционирование и обращение с деталью влияют на настройку?
Маркировка внутри и снаружи не создаёт одинаковых проблем доступа, вращения, оснастки или загрузки. Механическую настройку следует оценить до утверждения окончательных параметров лазера.
Внутренний и наружный доступ
- Метки на наружной стороне кольца могут требовать вращательного движения, когда метка идёт по окружности или охватывает изогнутую траекторию.
- Метки на внутренней стороне кольца требуют рабочего оптического доступа, фокусного расстояния и ориентации оснастки, не блокирующей траекторию маркировки.
- Широкие полосы и неоднородные профили следует проверять по всей реальной траектории маркировки, а не только в одной удобной точке фокусировки.
Центрирование, ориентация и удержание
- Центр кольца и угловая привязка должны быть воспроизводимыми, когда важна ориентация метки.
- Патрон или гнездо должны удерживать кольцо без проскальзывания во время вращения.
- Контактные поверхности следует проверять, чтобы полированные или гальванизированные участки не повреждались оснасткой.
Загрузка и переналадка
- При штучной персонализации предпочтительны быстрая загрузка и простая переналадка под размер.
- При серийной работе предпочтительны воспроизводимые гнёзда, контролируемая ориентация и стабильные опорные позиции.
- Широкий диапазон размеров колец может потребовать регулируемого зажима, сменных гнёзд или определённой процедуры настройки высоты фокуса.
Лазерный маршрут
Какой лазерный маршрут следует проверить первым?
Выберите первый маршрут испытаний исходя из реального материала кольца, отделки и целевого результата. Этот этап определяет, что нужно тестировать; он не финализирует станок целиком.
Волоконный лазер с модуляцией добротности
Для многих задач по нанесению текста, логотипов и идентификаторов на металлические кольца волоконный лазер с модуляцией добротности является практичной отправной точкой для оценки образцов. Его может быть достаточно, когда требуемое качество маркировки достигается без неприемлемых эффектов на поверхности или тепловых эффектов.
Правильную мощность и технологическое окно следует определять по фактическому сплаву, отделке, размеру маркировки и требуемой глубине, а не выбирать только по названию материала.
Волоконный лазер MOPA
Волоконные источники MOPA обеспечивают более широкое регулируемое окно управления импульсами, и их можно оценивать, когда внешний вид поверхности, тепловложение или настройка процесса требуют более тонкого управления. Дополнительная гибкость полезна только в том случае, если тестирование показывает измеримое преимущество для конкретного кольца и целевого результата.
Не переходите на MOPA по умолчанию, если более простая волоконная конфигурация уже проходит критерии приемки образца.
Режимы отказов
Каковы распространенные режимы отказов при лазерной гравировке колец?
Используйте виды отказов для разработки испытания образца. Цель — не только создать видимую метку, но и выявить геометрию, отделку и условия обращения, наиболее склонные к отказу.
| Вид отказа | Вероятная причина для исследования | Что проверять при испытании образца |
|---|---|---|
| Внутренняя метка неполная или плохо читается | Ограниченный доступ луча, ошибка фокусировки или неподходящий размер метки | Проверьте наименьший внутренний диаметр и самое сложное положение на внутренней полосе. |
| Неравномерная глубина или контраст | Кривизна, изменение фокуса или непостоянные условия процесса | Проверяйте весь реальный путь метки, а не одну плоскую или центральную точку. |
| Искажённый шаг или дрейф при вращении | Эксцентриситет кольца, проскальзывание патрона или калибровка поворотного устройства | Проверьте межсимвольный интервал, ориентацию и повторяемость после вращения. |
| Видимый шов начала/конца на графике по окружности | Ошибка подготовки макета, синхронизации вращения или позиционирования | Проверьте переход в месте замыкания графики вокруг кольца. |
| Следы или царапины от оснастки | Жесткий контакт, чрезмерное зажатие или неподходящие поверхности кулачков/гнезда | Проверьте все зоны контакта с оснасткой до и после маркировки. |
| Прорыв покрытия или чрезмерное изменение отделки | Энергия процесса или глубина гравировки превышает допустимый диапазон для поверхности | Сравните маркированную область и соседнюю отделку с утвержденными требованиями к внешнему виду. |
| Цвета побежалости или нежелательный эффект на поверхности | Технологическое окно не соответствует сплаву/отделке и целевому результату | Сравните альтернативные настройки процесса или лазерные маршруты на представительных кольцах. |
| Теряется мелкий текст или детализация логотипа | Масштаб макета, комбинация пятна/процесса или фокус не подходят | Используйте самый маленький реальный производственный макет во время приёмочных испытаний. |
Производственный рабочий процесс
Как гравировка кольца переходит от образца к производству?
Готовый к производству процесс включает загрузку, позиционирование, обработку данных, маркировку и проверку. Одно лишь время маркировки — это не полный производственный цикл.
Подготовьте задание
Загрузите правильный макет или переменные данные, выберите утверждённый рецепт и подтвердите размер кольца, материал, отделку и положение маркировки.
Загрузите и позиционируйте
Поместите кольцо в патрон или гнездо, защитите критичные поверхности, установите центр/ориентацию и подтвердите процедуру фокусировки или фокусной высоты.
Маркировка
Запустите утверждённый процесс. Для ротационной обработки убедитесь, что кольцо остаётся надёжно закреплённым и что заданная угловая траектория сохраняется.
Проверить и выпустить
Проверьте расположение метки, читаемость, внешний вид и любые критерии приемки, специфичные для проекта. Отделяйте забракованные или требующие доработки изделия, вместо того чтобы позволять непроверенному кольцу проходить дальше как принятой продукции.
Индивидуальная персонализация
Когда на каждом кольце указаны разные имена, даты или изображения, ввод данных и переналадка под размер могут занимать основную часть рабочего процесса. Настройка должна уменьшать ошибки загрузки и обеспечивать легкую проверку правильной идентификации задания перед нанесением маркировки.
Серийное производство
Когда одинаковое или контролируемо изменяемое содержимое повторяется на множестве колец, повторяемость приспособления, управление рецептами, частота контроля и обработка брака становятся важнее, чем один удачный образец.
Приёмка образцов
Как следует принимать образцы гравировки на кольцах?
Проверьте репрезентативные кольца, включая сложный размер или состояние поверхности, и согласуйте, что означает “pass”, прежде чем будет зафиксирована окончательная конфигурация станка.
Внешний вид и детали
- Требуемый контраст или одобренный визуальный эффект.
- Разборчивость самого мелкого текста и приемлемые края логотипа/деталей.
- Приемлемая глубина или поверхностный эффект для заявленного требования.
Геометрия и поверхность
- Правильное положение, ориентация и совмещение внутри/снаружи.
- Приемлемая непрерывность на криволинейных или кольцевых метках.
- Отсутствие недопустимых повреждений оснастки, цветов побежалости или изменения отделки.
Процесс и производство
- Стабильное удержание и фокусировка для репрезентативных размеров колец.
- Воспроизводимый результат на согласованном количестве образцов.
- Полноцикловая обработка и верификация, совместимые с требуемым производственным режимом.
Результат испытания → Конфигурация машины
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Итоговая система должна быть самой простой конфигурацией, которая удовлетворяет согласованным требованиям к образцам и производству. Каждое улучшение должно решать продемонстрированную потребность в процессе или обращении.
| Что показывает тест | Направление конфигурации для оценки | Логика принятия решения |
|---|---|---|
| Небольшая наружная метка остаётся в пределах полезной локальной области | Фиксированное приспособление или стандартная схема маркировки может быть достаточной | Не добавляйте поворотное оборудование, если принятая метка не требует движения по окружности. |
| Метка должна следовать по окружности или продолжаться вокруг кольца | Поворотная ось + подходящий патрон или приспособление | Вращение становится функциональным требованием для принятой траектории нанесения маркировки. |
| Размеры кольца широко варьируются | Регулируемый патрон, сменные гнёзда и/или заданная стратегия высоты фокуса | Конфигурация должна обеспечивать повторяемое центрирование и фокусировку во всём фактическом диапазоне размеров. |
| На полированных или гальванически покрытых поверхностях видны следы от приспособления | Подход с защитным контактом или индивидуальным приспособлением | Конструкция приспособления должна сохранять утверждённое состояние поверхности, обеспечивая при этом надёжное удержание кольца. |
| Доступ к внутренней части ободка ограничен | Измените ориентацию оснастки, рабочее расстояние или стратегию оптического доступа, прежде чем добавлять сложность | Доступ пучка — это геометрическая задача; сам по себе более совершенный лазерный источник не решает проблему заблокированного доступа. |
| Кривизна создает неприемлемое изменение фокусировки, тогда как оптический доступ остается осуществимым | Оцените стратегию фокусировки, сегментированную маркировку или варианты динамической фокусировки/3D там, где это уместно | Используйте результат на образце, чтобы обосновать добавление управления фокусировкой, а не предполагать, что 3D требуется для каждого кольца. |
| Волоконный лазер с модуляцией добротности проходит все критерии приемки | Оставьте более простой вариант с волоконным лазером с модуляцией добротности | Источник с более высокими характеристиками не требуется, когда более простой вариант уже дает принятый результат. |
| Тестирование MOPA даёт явно лучшее приемлемое окно процесса или результат по поверхности | Применение MOPA-волокна становится оправданным | Модернизация источника обоснована продемонстрированным результатом, а не только предпочтениями в спецификации. |
| Каждое кольцо имеет разные названия, даты или серийные данные | Включите требуемый рабочий процесс работы с программным обеспечением/данными и метод проверки оператором | Переменные данные становятся частью конфигурации машины и логики защиты от ошибок. |
| Ручная загрузка или проверка является главным узким местом производства | Оцените оптимизацию оснастки, многопозиционную обработку или автоматизацию на основе проекта | Уровень автоматизации должен соответствовать реальным требованиям к производительности полного цикла. |
Безопасность
Вопросы безопасности при лазерной гравировке колец
Лазерная гравировка колец требует такого же базового анализа лазерной безопасности, защитных ограждений и выбросов технологического процесса, как и другие промышленные операции лазерной маркировки.
Невидимый луч и отражения
Для оптоволоконных конфигураций с длиной волны 1064 нм, которые обычно рассматриваются для металлических колец, рабочий луч невидим. Сильно полированные поверхности могут создавать зеркальные отражения, поэтому перед тестированием необходимо проверить защитные ограждения и уровень воздействия на оператора.
Корпус и блокировки
Открытую или полуоткрытую установку не следует по умолчанию считать системой класса 1. Вся машина должна быть проверена на наличие защитных ограждений, блокировок, возможности доступа к лазерному излучению и конструкцию аварийного останова.
Контроль дыма и остатков
Покрытия, остатки и полировальные составы могут выделять пары или твердые частицы во время лазерной обработки. Вытяжку и фильтрацию следует подбирать с учетом фактического материала и состояния поверхности у покупателя, когда этого требует процесс.
Входные данные для запроса коммерческого предложения
Что отправить для оценки гравировки на кольце
Отправьте информацию, которая определяет заготовку, целевой результат и производственные требования. Инженерный тест должен определить, действительно ли необходимы ротационное устройство, специальная оснастка, управление фокусом или другая конфигурация.
| Позиция | Что нужно предоставить | Почему это важно |
|---|---|---|
| Тип кольца и диапазон размеров | Свадебное/обручальное, модное, кольцо-печатка или другой стиль; наименьший и наибольший диаметр; ширина/профиль шинки. | Определяет доступ, диапазон зажимного патрона/гнезда и условия фокусировки/позиционирования. |
| Материал и отделка | Золото, серебро или другой металл/сплав, если известен; полированная, брашированная, с гальваническим покрытием, покрытая, оксидированная или текстурированная отделка. | Влияет на реакцию на лазерное воздействие и допустимое окно обработки поверхности/процесса. |
| Расположение маркировки | С внутренней стороны шинки, с наружной стороны шинки, на краю, на боковой стенке или смешанный вариант. | Влияет на оптический доступ, необходимость поворотного устройства и ориентацию приспособления. |
| Содержимое маркировки и минимальный графический элемент | Имя, дата, инициалы, логотип, серийный номер или декоративный узор с реальными размерами маркировки. | Задает реальную проверку детализации/читаемости вместо того, чтобы полагаться на увеличенную демонстрационную графику. |
| Целевой результат | Требуемый внешний вид, контраст, глубина, сохранность поверхности, совмещение/непрерывность и любые испытания на долговечность. | Создает критерии приемки, используемые для сравнения маршрутов лазерной обработки. |
| Режим производства | Единичная персонализация или серийная работа; типичный размер партии, суточное количество и требуемый цикл, если применимо. | Определяет, стоит ли оценивать переналадку, повторяемость приспособления или автоматизацию. |
| Данные и верификация | Фиксированный макет или переменные имена/серийные номера; проверка оператором, сканирование/проверка или другой метод приемки, если требуется. | Определяет рабочий процесс программного обеспечения/данных и потребности в контроле ошибок на производстве. |
| Репрезентативные образцы | Фактические готовые кольца, включая, по возможности, наиболее сложные условия по размеру/отделке. | Позволяет совместно протестировать риски, связанные с лазером, фокусировкой, фиксацией и отделкой, до окончательной конфигурации. |
Часто задаваемые вопросы
Часто задаваемые вопросы
Можно ли нанести лазерную маркировку внутри кольца?
Да, но маркировку внутри шинки необходимо протестировать на оптический доступ, фокусировку, ширину шинки, ориентацию приспособления и стабильность фиксации для фактического размера кольца.
Нужна ли мне поворотная ось для каждой работы с кольцами?
Нет. Поворотное устройство наиболее актуально, когда принимаемая маркировка должна идти по окружности или оставаться согласованной на криволинейной траектории. Локальная маркировка, которая остаётся в пределах рабочей области, может не требовать вращения.
Следует ли мне выбрать волоконный лазер с модуляцией добротности (Q-switched) или волоконный лазер MOPA для гравировки колец?
Начните со сплава, обработки поверхности и целевого результата. Для многих задач по металлическим кольцам в качестве первого практичного теста может подойти волоконный лазер с модуляцией добротности. MOPA стоит оценить, когда его более широкий диапазон управления импульсами даёт полезное улучшение внешнего вида поверхности, термического контроля или настройки процесса на конкретном кольце.
Что мне отправить для тестового образца гравировки кольца?
Пришлите представительные готовые кольца, реальный макет и размер маркировки, условия для самых маленьких/самых больших или наиболее сложных колец, требуемый внешний вид/глубину, объём производства и любые особые требования к приёмке или проверке.
Готовы к оценке образца
Отправьте кольцо, желаемый результат и требования к производству
Zhuorui может использовать реальный размер кольца, материал/отделку, содержимое маркировки и критерии приемки, чтобы оценить первый лазерный маршрут, протестировать процесс и определить, какая конфигурация станка действительно оправдана.