
ジュエリー用途ガイダンス
リングレーザー彫刻:内側と外側へのマーキング
実際のリングからリングレーザー彫刻を計画する:合金と仕上げ、内側または外側のマーク位置、必要な外観、リング形状、保持方法、生産モード。代表的なサンプルを使用してレーザールートを比較し、承認されたテスト結果に基づいて最終的な機械構成を決定します。.
リングの種類 / 製品範囲
このページで扱うリングとリング彫刻作業はどれですか?
このページは、マーク、曲面形状、表面仕上げをまとめて評価する必要があるリングワークピース向けです—一般的な宝飾品へのマーキング向けではありません。.
結婚指輪&バンドリング
内側の名前、日付、識別子と、外側のロゴや装飾では、同じリング上であっても、アクセス、フォーカス、保持戦略が異なる場合があります。.
シグネットリング&幅広リング
より広い、または不均一なプロファイルは、使用可能なマーク領域、焦点公差、方向、治具の接触点を変化させます。.
研磨仕上げ、ブラシ仕上げ、めっき仕上げ、テクスチャー仕上げのリング
目に見える仕上げは、彫刻される内容と同じくらい重要になることがあります。サンプルテストでは、許容できない表面変化を生じさせずに、要求される外観を実現できるかどうかを確認する必要があります。.
単品&バッチのリング作業
単発のパーソナライズと反復バッチ生産は同じレーザー経路を使用する場合がありますが、異なる治具、段取り替え、データ、検証ワークフローを必要とすることがあります。.
マーキングの目的と内容
なぜリングにマーキングするのか、通常は何がマーキングされるのか?
マーキングする理由と、マーキングされる内容は別の決定事項です。リングをどのように保持するか、またはどのレーザー経路をテストするかを決める前に、両方を定義してください。.
なぜリングにマーキングするのか?
- パーソナライズ: 個々の製品向けの名前、イニシャル、日付、または短いメッセージ。.
- ブランドまたは製作者の識別: ロゴ、製作者のマーク、または管理されたブランドグラフィック。.
- 識別とトレーサビリティ: 用途で必要とされる場合の、シリアル番号、製造参照情報、その他の小さな識別子。.
- 装飾マーキング: 目に見えるリングデザインの一部となる、パターン、縁取り、グラフィック。.
リングには通常何が刻印されるのか?
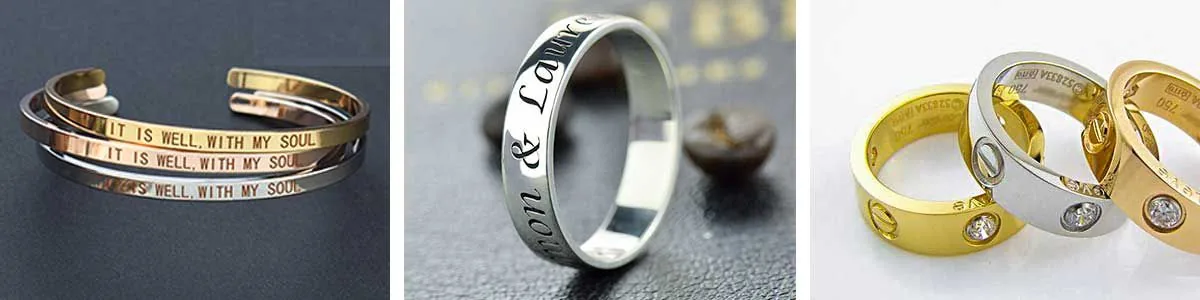
- 名前、イニシャル、日付、短いテキスト。.
- ロゴ、製作者マーク、小さなグラフィック。.
- シリアル番号およびその他の管理された識別子。.
- 装飾的なパターン、記号、円周方向のグラフィック。.
結果の変動要因
リングにおけるレーザー刻印の結果を決めるものは何か?
材質名だけでは工程を選定するには十分ではありません。結果は、合金と仕上げ、必要なマーク、リング形状、部品の位置決め方法の相互作用によって生み出されます。.
合金と表面状態
金、銀、その他の金属リングは、合金、メッキ、またはコーティングによって異なる挙動を示すことがあります。研磨、ブラシ加工、酸化、テクスチャ加工された表面も、許容されるプロセスウィンドウと目に見える結果を変えます。.
内容、規模、および必要な効果
小さな文字、ロゴ、シリアル、装飾パターンは、ディテール、コントラスト、深さ、線幅、エッジ品質に異なる要求を課します。.
直径、バンド幅、およびマーク位置
内径、外形プロファイル、バンド幅、曲率、および内側/外側/エッジの位置によって、アクセス、焦点許容差、回転が必要かどうかが決まります。.
焦点、回転、および保持安定性
回転同心度、治具の剛性、部品の向き、焦点距離は、材料とレーザー源が同じであっても、位置合わせと一貫性に影響します。.
目標結果
リング彫刻でどのような結果を目標にすべきですか?
レーザーを比較する前に、許容できる完成リングの外観と感触を定義してください。プロセスは、目に見えるマークが現れるかどうかだけで判断することはできません。.
視覚的な結果
マークに明らかなコントラストが必要か、微妙な同色効果か、装飾的な外観か、承認されたサンプルに一致する制御された彫刻外観かを定義します。.
表面または彫刻の結果
タスクが主に表面識別なのか、目に見える/触知できる彫刻深さが必要なのかを指定してください。仕上がったジュエリー表面では、深さが大きければ自動的により良いと想定しないでください。.
可読性とエッジ品質
実際のマークサイズで、細部、間隔、エッジが許容可能な状態に保たれるかどうかを判断するには、実際に使用する最小のテキスト、ロゴ、識別子を使用してください。.
表面の保全
マークの周囲でどの程度の変化まで許容できるかを定義してください。特に、研磨、めっき、ブラシ仕上げ、テクスチャ仕上げでは、引っかき傷、熱による変色、コーティングの突き抜けが許容できない場合があります。.
位置と連続性
内側のテキストについては、位置と向きを定義してください。外側または円周方向のグラフィックについては、位置合わせ、間隔、および開始/終了の移行が連続して見える必要があるかどうかを定義してください。.
必要な場合の耐久性
プロジェクトに耐久性要件がある場合は、「耐久性がある」を普遍的な結果の主張として扱うのではなく、実際の試験と合格基準を明記してください。.
形状、位置決め、部品ハンドリング
リングの形状、位置決め、部品ハンドリングはセットアップにどのような影響を与えますか?
内側マーキングと外側マーキングでは、アクセス、回転、治具、ロードの課題が同じにはなりません。最終的なレーザーパラメータを承認する前に、機械的なセットアップを評価する必要があります。.
内側アクセスと外側アクセス
- 外側バンドのマークは、マークが円周に沿う場合や湾曲した経路にまたがる場合、回転動作が必要になることがあります。.
- 内側バンドのマークには、有効な光学アクセス、焦点距離、およびマーキング経路を遮らない治具の向きが必要です。.
- 幅の広いバンドや不均一なプロファイルは、簡単な1つの焦点位置だけでなく、実際のマーク経路全体でテストする必要があります。.
センタリング、向き、保持
- マークの向きが重要な場合、リング中心と角度基準は再現可能でなければなりません。.
- チャックまたはネストは、回転中にリングが滑らないように保持する必要があります。.
- 接触面は、研磨面やめっき面が治具によって損傷しないよう確認する必要があります。.
ローディングと段取り替え
- 単品パーソナライゼーションには、素早いローディングと簡単なサイズ切り替えが有利です。.
- バッチ作業には、再現可能なネスト、制御された向き、および一貫した基準位置が有利です。.
- 幅広いリングサイズ範囲では、調整可能なチャッキング、交換可能なネスト、または定義された焦点高さ手順が必要になる場合があります。.
レーザー方式
どのレーザールートを最初にテストすべきか?
実際のリング材質、仕上げ、目標結果から最初のテスト経路を選定します。この段階は何をテストするかを特定するものであり、完全な装置を最終決定するものではありません。.
Qスイッチファイバー
多くの金属リングの文字、ロゴ、識別子のタスクでは、Qスイッチファイバレーザーがサンプル評価の実用的な出発点です。許容できない表面影響や熱影響なしに必要なマーク品質が達成される場合、それで十分なこともあります。.
適切な出力とプロセスウィンドウは、材料名だけから選ぶのではなく、実際の合金、仕上げ、マークサイズ、必要な深さに基づいて決定する必要があります。.
MOPAファイバー
MOPAファイバ光源はより広い調整可能なパルス制御ウィンドウを提供し、表面外観、熱入力、プロセス調整にきめ細かな制御が必要な場合に評価できます。追加の柔軟性は、実際のリングと目標結果に対して測定可能な利点がテストで示された場合にのみ有用です。.
より単純なファイバ構成がすでにサンプル受け入れ基準を満たしている場合は、既定でMOPAにアップグレードしないでください。.
故障モード
リングレーザー彫刻における一般的な故障モードとは何ですか?
故障モードを利用してサンプルテストを設計します。目標は、目に見えるマークを作ることだけでなく、失敗する可能性が最も高い形状、仕上げ、取り扱い条件を明らかにすることです。.
| 故障モード | 調査すべき考えられる原因 | サンプルテストで確認すべき項目 |
|---|---|---|
| 内側のマークが不完全、または読み取りにくい | ビームアクセスが限られる、焦点誤差、または不適切なマークサイズ | 最小の内径と、最も難しい内側バンド位置をテストします。. |
| 深さまたはコントラストの不均一 | 曲率、焦点変動、または不安定なプロセス条件 | 単一の平坦部または中心点ではなく、実際のマーク経路全体を検査します。. |
| 間隔の歪みまたは回転ドリフト | リングの偏心、チャックの滑り、または回転校正 | 回転後の文字間隔、向き、再現性を確認します。. |
| 円周方向グラフィックの目に見える始点/終点の継ぎ目 | アートワーク準備、回転同期、または位置決めエラー | リングの周囲でグラフィックが閉じる移行部を検査する。. |
| 治具の跡または引っかき傷 | 強い接触、過剰なクランプ、または不適切なジョー/ネスト面 | マーキングの前後にすべての治具接触領域を検査する。. |
| めっきの貫通または過度な仕上げ変化 | プロセスエネルギーまたは彫刻深さが許容表面ウィンドウを超えている | マーキング領域と隣接する仕上げを、承認された外観要件と比較する。. |
| 熱変色または望ましくない表面効果 | プロセスウィンドウが合金/仕上げおよび目標結果と一致しない | 代表的なリングで代替プロセス設定またはレーザ経路を比較する。. |
| 小さな文字やロゴのディテールが失われる | アートワークのスケール、スポット/プロセスの組み合わせ、または焦点が不適切 | 受け入れ試験では、実際の生産で使用する最小のアートワークを使用してください。. |
生産ワークフロー
リング刻印はどのようにしてサンプルから量産へ移行するのか?
量産対応プロセスには、ローディング、位置決め、データ処理、マーキング、検証が含まれます。マーキング時間だけでは、生産サイクル全体ではありません。.
ジョブの準備
正しいアートワークまたは可変データをロードし、承認済みのレシピを選択して、リングのサイズ、材質、仕上げ、マーク位置を確認します。.
ロードと位置決め
リングをチャックまたはネストに設置し、重要な表面を保護し、中心/向きを確立し、焦点または焦点高さの手順を確認します。.
マーク
承認済みのプロセスを実行します。回転作業では、リングが確実に固定されたままであること、および意図した角度経路が維持されていることを確認します。.
検証とリリース
マーク位置、可読性、外観、およびプロジェクト固有の受け入れ基準を検査します。未検証のリングを合格品として流し続けるのではなく、不合格品または再加工品を分別します。.
一点物のパーソナライゼーション
すべてのリングに異なる名前、日付、アートワークが入る場合、データ入力とサイズ切り替えがワークフローの大半を占める可能性があります。セットアップは、装填ミスを減らし、マーキング前に正しいジョブの識別情報を簡単に確認できるようにする必要があります。.
バッチ生産
同じ内容または管理された可変内容が多数のリングにわたって繰り返される場合、治具の再現性、レシピ管理、検査頻度、不良品処理は、単一の成功サンプルよりも重要になります。.
サンプル受入
リング彫刻サンプルはどのように承認されるべきですか?
難しいサイズや表面状態を含む代表的なリングをテストし、最終的な機械構成を確定する前に「合格」の意味について合意してください。.
外観とディテール
- 必要なコントラストまたは承認された視覚効果。.
- 最小文字が判読可能で、ロゴ/ディテールのエッジが許容範囲であること。.
- 規定の要件に対して許容可能な深さまたは表面効果。.
形状 & 表面
- 位置、向き、および内側/外側の位置合わせが正しいこと。.
- 曲線または周方向のマークにおける許容可能な連続性。.
- 許容できない治具の損傷、熱変色、または仕上げの変化がないこと。.
工程 & 生産
- 代表的なリングサイズにわたって安定した保持とピント。.
- 合意したサンプル数量にわたる再現可能な結果。.
- 必要な生産モードに対応したフルサイクルのハンドリングと検証。.
テスト結果 → 装置構成
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
最終システムは、合意されたサンプルおよび生産要件を満たす最も単純な構成であるべきです。各アップグレードは、実証されたプロセスまたはハンドリング上のニーズを解決するものでなければなりません。.
| テストで示される内容 | 評価すべき構成の方向性 | 判断ロジック |
|---|---|---|
| 小さな外面マークが使用可能な局所領域内に収まる | 固定治具または標準的なマーキング設定で十分な場合があります | 許容されるマークに円周方向の動きが必要ない場合は、ロータリー装置を追加しないでください。 |
| マークは円周に沿うか、リングの周囲を継続する必要があります | 回転軸 + 適切なチャックまたは治具 | 回転は、採用されたマーク経路の機能要件になります。. |
| リングサイズは大きく異なります | 調整可能なチャック、交換可能なネスト、および/または定義された焦点高さ戦略 | 構成は、実際のサイズ範囲全体にわたって再現可能なセンタリングとフォーカスを維持する必要があります。. |
| 研磨またはめっきされた表面には治具の跡が現れます | 保護接触またはカスタム治具のアプローチ | 治具設計は、リングを確実に保持しながら、承認された表面状態を維持しなければならない。. |
| バンド内へのアクセスは制限されている | 複雑さを追加する前に、治具の向き、作業距離、または光学アクセス戦略を変更する | ビームアクセスは幾何学の問題であり、より高度なレーザー光源だけでは遮られたアクセスを解決しない。. |
| 曲率は、光学アクセスが依然として実行可能である一方で、許容できない焦点変動を生じさせる | 適切な場合には、焦点戦略、セグメント化マーキング、またはダイナミックフォーカス/3Dオプションを評価する | すべてのリングに3Dが必要であると仮定するのではなく、サンプル結果を用いて追加の焦点制御を正当化する。. |
| Qスイッチファイバはすべての受入基準を満たす | よりシンプルなQスイッチファイバー経路を維持する | よりシンプルな経路ですでに許容される結果が得られている場合、より高仕様の光源は不要である。. |
| MOPA試験により、明らかに優れた許容プロセスウィンドウまたは表面結果が得られる | MOPAファイバーの採用が正当化される | 光源のアップグレードは、仕様の好みだけではなく、実証された結果に結び付けられている。. |
| リングごとに名前、日付、またはシリアルデータが異なる | 必要なソフトウェア/データワークフローとオペレーター検証方法を含める | 可変データが、機械構成とポカヨケ論理の一部になる。. |
| 手動によるローディングまたは確認が主要な生産ボトルネックである | 治具の最適化、多ポジション処理、またはプロジェクトベースの自動化を評価する | 自動化レベルは、実際のフルサイクルスループット要件に従うべきである。. |
安全性
リングレーザー彫刻の安全に関する考慮事項
リング彫刻では、他の産業用レーザーマーキング作業と同様に、基本的なレーザー安全、ガード、プロセス排出の検討が必要である。.
不可視ビームと反射
金属リング向けに一般に検討される1064 nmファイバー構成では、加工ビームは不可視です。高度に研磨された表面は鏡面反射を生じる可能性があるため、試験前に防護と作業者曝露について確認する必要があります。
エンクロージャーとインターロック
開放型または半開放型の構成は、既定でクラス1システムとして扱うべきではありません。機械全体について、防護、インターロック、レーザー放射へのアクセス、非常停止の設計を確認する必要があります。
煙と残留物の管理
コーティング剤、残留物、研磨コンパウンドは、レーザー加工中にヒュームや微粒子を発生させる場合があります。工程上必要な場合は、購入者の実際の材料と表面状態に合わせて排気・ろ過を選定する必要があります。
RFQ入力項目
リング彫刻評価のために送付すべき情報
ワークピース、目標結果、生産要件を定義する情報を送付してください。エンジニアリングテストでは、ロータリー装置、特殊治具、焦点制御、または別の構成が実際に必要かどうかを判断する必要があります。
| 項目 | 提供いただく内容 | なぜ重要か |
|---|---|---|
| リングの種類とサイズ範囲 | ウェディング/バンド、ファッション、シグネット、その他のスタイル;最小および最大直径;バンド幅/プロファイル。 | アクセス、チャック/ネスト範囲、および焦点/位置決め条件を定義します。 |
| 材料と仕上げ | 金、銀、その他の金属/合金(判明している場合);ポリッシュ、ブラシ、めっき、コーティング、酸化、またはテクスチャー仕上げ。 | レーザー応答と、許容可能な表面/プロセスウィンドウを変化させます。 |
| マーク位置 | バンド内側、バンド外側、エッジ、側壁、または複合経路。 | 光学アクセス、回転の必要性、治具の向きを変化させます。 |
| 刻印内容と最小のアートワーク | 名前、日付、イニシャル、ロゴ、シリアル番号、または装飾模様と、実際のマーク寸法。. | 過大なデモ用グラフィックに頼るのではなく、実際の細部/可読性テストを設定します。. |
| 目標結果 | 要求される外観、コントラスト、深さ、表面の保全、位置合わせ/連続性、および必要に応じた耐久性試験。. | レーザー経路を比較するために使用される合格基準を作成します。. |
| 生産モード | 単品のパーソナライズまたはバッチ作業。該当する場合は、一般的なバッチサイズ、1日あたりの数量、および必要なサイクルタイム。. | 段取り替え、治具の再現性、または自動化を評価する価値があるかどうかを判断します。. |
| データと検証 | 固定されたアートワークまたは可変の名前/シリアル。必要な場合は、オペレーターによる確認、スキャン/チェック、またはその他の合否判定方法。. | ソフトウェア/データのワークフローと生産時のミス管理ニーズを決定します。. |
| 代表的なサンプル | 実際の完成リング(可能な場合は、最も難しいサイズ/仕上げ条件を含む). | 最終構成の前に、レーザー、フォーカス、保持、仕上げのリスクをまとめてテストできます。. |
FAQ
よくある質問
レーザーはリングの内側にマーキングできますか?
はい。ただし、バンド内側へのマーキングは、実際のリングサイズで、光学アクセス、焦点、バンド幅、治具の向き、保持安定性をテストする必要があります。.
すべてのリング加工にロータリー軸が必要ですか?
いいえ。ロータリーは、許容されるマークが円周に沿う必要がある場合、または曲線経路全体で一貫している必要がある場合に最も適しています。使用可能なエリア内に収まる局部マークには、回転が必要ない場合があります。.
リング刻印には、QスイッチファイバーとMOPAファイバーのどちらを選ぶべきですか?
合金、仕上げ、目標結果から始めます。Qスイッチファイバーは、多くの金属リング作業において実用的な最初のテストになります。MOPAは、そのより広いパルス制御ウィンドウが、実際のリングにおける表面外観、熱制御、またはプロセス調整に有用な改善をもたらす場合に、評価する価値があります。.
リング刻印のサンプルテストには何を送ればよいですか?
代表的な完成リング、実際のマーク図案とサイズ、最小/最大または最も難しいリング条件、必要な外観/深さ、生産数量、および特定の受入または検証要件を送付してください。.
サンプル評価の準備ができました
リング、目標結果、および生産要件を送付してください
Zhuoruiは、実際のリングサイズ、材質/仕上げ、マーク内容、および許容基準を用いて、最初のレーザールートを評価し、プロセスをテストし、どの機械構成が実際に正当化されるかを判断できます。.