
Guide d'application pour la bijouterie
Gravure laser de bagues : marquage intérieur et extérieur
Planifiez la gravure laser de bagues à partir de la bague réelle : alliage et finition, position du marquage à l'intérieur ou à l'extérieur, aspect requis, géométrie de la bague, méthode de maintien et mode de production. Utilisez des échantillons représentatifs pour comparer la voie laser, puis laissez le résultat d'essai accepté déterminer la configuration finale de la machine.
Types de bagues / Périmètre produit
Quelles bagues et quels travaux de gravure sur bagues cette page couvre-t-elle ?
Cette page s'adresse aux pièces à usiner de type bague, pour lesquelles le marquage, la géométrie courbe et la finition de surface doivent être évalués ensemble — et non au marquage de bijoux en général.
Alliances et anneaux
Les noms, dates ou identifiants à l'intérieur et les logos ou décorations à l'extérieur peuvent nécessiter des stratégies d'accès, de mise au point et de maintien différentes, même sur une même bague.
Chevalières et bagues larges
Des profils plus larges ou non uniformes modifient la zone de marquage utilisable, la tolérance de mise au point, l'orientation et les points de contact du montage.
Bagues polies, brossées, plaquées ou texturées
La finition visible peut être aussi importante que le contenu gravé. Des essais sur échantillon doivent confirmer si l'aspect requis peut être obtenu sans modification inacceptable de la surface.
Travaux sur bagues à l'unité et en série
La personnalisation à l'unité et la production répétée par lots peuvent utiliser la même voie laser, mais elles peuvent nécessiter des flux de travail différents pour la fixation, le changement de série, les données et la vérification.
Finalité et contenu du marquage
Pourquoi les bagues sont-elles marquées, et que marque-t-on habituellement ?
La raison du marquage et le contenu marqué sont des décisions différentes. Définissez les deux avant de décider comment la bague doit être maintenue ou quelle voie laser doit être testée.
Pourquoi les bagues sont-elles marquées ?
- Personnalisation : noms, initiales, dates ou messages courts pour des pièces individuelles.
- Identification de la marque ou du fabricant : logos, poinçons du fabricant ou graphismes de marque contrôlés.
- Identification et traçabilité : numéros de série, références de production ou autres petits identifiants lorsque l’application l’exige.
- Marquage décoratif : motifs, bordures ou graphiques qui font partie du design visible de la bague.
Qu’est-ce qui est habituellement marqué sur les bagues ?
- Noms, initiales, dates et texte court.
- Logos, marques de fabricant et petits graphiques.
- Numéros de série et autres identifiants contrôlés.
- Motifs décoratifs, symboles et graphiques circonférentiels.
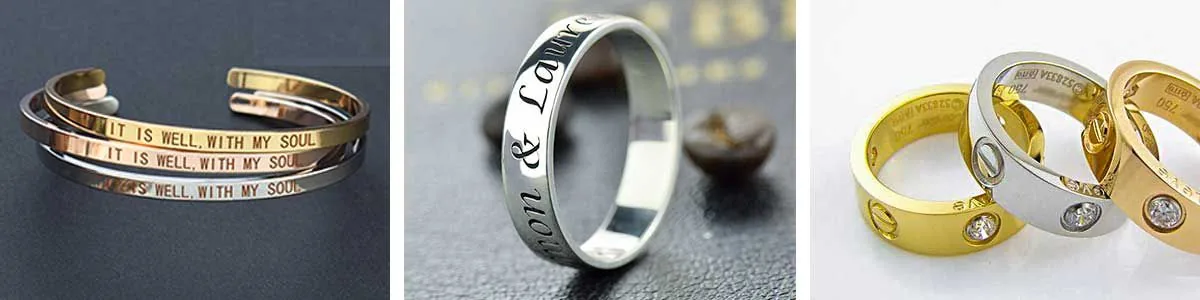
Variables de résultat
Qu’est-ce qui détermine les résultats de la gravure laser sur les bagues ?
Un nom de matériau seul ne suffit pas pour sélectionner un procédé. Le résultat est produit par l'interaction de l'alliage et de la finition, de la marque requise, de la géométrie de la bague et de la manière dont la pièce est positionnée.
Alliage et état de surface
Les bagues en or, en argent et en autres métaux peuvent se comporter différemment selon l’alliage, le placage ou le revêtement. Les surfaces polies, brossées, oxydées et texturées modifient également la fenêtre de procédé acceptable et le résultat visible.
Contenu, échelle et effet requis
Les petits textes, logos, numéros de série et motifs décoratifs imposent des exigences différentes en matière de détail, de contraste, de profondeur, de largeur de trait et de qualité des bords.
Diamètre, largeur de la bague et position du marquage
Le diamètre intérieur, le profil extérieur, la largeur de la bague, la courbure et l’emplacement intérieur/extérieur/bord déterminent l’accès, la tolérance de mise au point et la nécessité d’une rotation.
Mise au point, rotation et stabilité du maintien
La concentricité de rotation, la rigidité du montage, l’orientation de la pièce et la distance focale influent sur l’alignement et la constance, même lorsque le matériau et la source laser restent les mêmes.
Résultat cible
Quel résultat de gravure de bague devriez-vous viser ?
Avant de comparer les lasers, définissez l’aspect et le toucher d’une bague finie acceptable. Un procédé ne peut pas être jugé uniquement à la présence d’une marque visible.
Résultat visuel
Définissez si la marque doit présenter un contraste évident, un effet subtil de même couleur, un aspect décoratif ou un rendu gravé maîtrisé correspondant à un échantillon approuvé.
Résultat en surface ou gravé
Précisez si la tâche vise principalement une identification en surface ou si une profondeur de gravure visible/tactile est nécessaire. Ne supposez pas qu’une plus grande profondeur soit automatiquement meilleure pour la surface d’un bijou fini.
Lisibilité et qualité des bords
Utilisez le plus petit texte, logo ou identifiant réel pour juger si le détail, l’espacement et les bords restent acceptables à la taille réelle de la marque.
Préservation de la surface
Définissez l’ampleur de changement acceptable autour de la marque, en particulier sur les finitions polies, plaquées, brossées ou texturées, où les rayures, la coloration thermique ou le percement du revêtement peuvent être inacceptables.
Position et continuité
Pour le texte intérieur, définissez l’emplacement et l’orientation. Pour les graphiques extérieurs ou circonférentiels, définissez l’alignement, l’espacement et si la transition début/fin doit paraître continue.
Durabilité lorsque requise
Si le projet comporte une exigence de durabilité, indiquez le test réel et le critère d’acceptation au lieu de traiter “ durable ” comme une allégation de résultat universelle.
Géométrie, positionnement et manipulation des pièces
Comment la géométrie de la bague, le positionnement et la manipulation des pièces affectent-ils la configuration ?
Le marquage intérieur et extérieur ne crée pas les mêmes problèmes d’accès, de rotation, de fixation ou de chargement. La configuration mécanique doit être évaluée avant l’approbation des paramètres laser finaux.
Accès intérieur vs extérieur
- Les marques en bande extérieure peuvent nécessiter un mouvement rotatif lorsque la marque suit la circonférence ou s’étend sur un trajet courbe.
- Les marquages à l'intérieur de la bande nécessitent un accès optique utilisable, une distance focale et une orientation du montage qui ne bloque pas la trajectoire de marquage.
- Les bandes larges et les profils non uniformes doivent être testés sur toute la trajectoire réelle de marquage, et pas seulement à un seul point de focalisation facile.
Centrage, orientation et maintien
- Le centre de la bague et la référence angulaire doivent être reproductibles lorsque l'orientation du marquage est importante.
- Le mandrin ou le nid doit maintenir la bague sans glisser pendant la rotation.
- Les surfaces de contact doivent être vérifiées afin que les zones polies ou plaquées ne soient pas endommagées par le montage.
Chargement et changement de série
- La personnalisation à l'unité favorise un chargement rapide et un changement de taille facile.
- Le travail par lots favorise des nids reproductibles, une orientation contrôlée et des positions de référence cohérentes.
- Une large plage de tailles de bagues peut nécessiter un serrage réglable, des nids interchangeables ou une procédure définie de hauteur de focalisation.
Trajet laser
Quelle voie laser devez-vous tester en premier ?
Choisissez le premier parcours de test à partir du matériau réel de l’anneau, de la finition et du résultat cible. Cette étape identifie ce qu’il faut tester ; elle ne finalise pas la machine complète.
Fibre Q-Switched
Pour de nombreuses tâches de marquage de texte, de logo et d'identifiant sur bagues métalliques, un laser à fibre Q-switched constitue un point de départ pratique pour l'évaluation d'échantillons. Il peut être suffisant lorsque la qualité de marquage requise est obtenue sans effets de surface ou thermiques inacceptables.
La puissance et la fenêtre de processus correctes doivent être déterminées à partir de l'alliage réel, de la finition, de la taille de la marque et de la profondeur requise, plutôt que sélectionnées uniquement à partir du nom du matériau.
MOPA à fibre
Les sources à fibre MOPA offrent une fenêtre de contrôle des impulsions réglable plus large et peuvent être évaluées lorsque l'aspect de surface, l'apport thermique ou le réglage du processus nécessitent un contrôle plus fin. La flexibilité supplémentaire n'est utile que si les tests montrent un bénéfice mesurable pour la bague réelle et le résultat cible.
Ne passez pas à MOPA par défaut lorsqu'une configuration à fibre plus simple satisfait déjà les critères d'acceptation des échantillons.
Modes de défaillance
Quels sont les modes de défaillance courants dans la gravure laser de bagues ?
Utilisez les modes de défaillance pour concevoir le test d'échantillon. L'objectif n'est pas seulement de créer une marque visible, mais de mettre en évidence la géométrie, la finition et les conditions de manipulation les plus susceptibles de provoquer une défaillance.
| Mode de défaillance | Cause probable à examiner | Ce qu'il faut vérifier dans le test d'échantillon |
|---|---|---|
| La marque intérieure est incomplète ou difficile à lire | Accès limité au faisceau, erreur de focalisation ou taille de marque inadaptée | Testez le plus petit diamètre intérieur et la position la plus difficile dans la bande intérieure. |
| Profondeur ou contraste irrégulier | Courbure, variation de focalisation ou conditions de traitement inconstantes | Inspectez la trajectoire réelle complète de la marque plutôt qu'un seul point plat ou central. |
| Espacement déformé ou dérive rotative | Excentricité de l'anneau, glissement du mandrin ou calibrage rotatif | Vérifiez l'espacement des caractères, l'orientation et la répétabilité après rotation. |
| Couture visible de début/fin sur les graphismes circonférentiels | Préparation des éléments graphiques, synchronisation rotative ou erreur de positionnement | Inspectez la transition où le graphique se referme autour de l’anneau. |
| Marques de fixation ou rayures | Contact dur, serrage excessif ou surfaces de mâchoire/nid inadaptées | Inspectez toutes les zones de contact avec le montage avant et après le marquage. |
| Percée du placage ou modification excessive de la finition | L’énergie du procédé ou la profondeur de gravure dépasse la fenêtre de surface acceptable | Comparez la zone marquée et la finition adjacente à l’exigence d’apparence approuvée. |
| Teinte thermique ou effet de surface indésirable | La fenêtre de procédé ne correspond pas à l’alliage/la finition et au résultat cible | Comparez d’autres réglages de procédé ou trajectoires laser sur des anneaux représentatifs. |
| Les petits détails de texte ou de logo sont perdus | L’échelle du graphisme, la combinaison spot/procédé ou la mise au point est inadaptée | Utilisez le plus petit visuel de production réel lors des tests d'acceptation. |
Flux de production
Comment la gravure de bagues passe-t-elle d'un échantillon à la production ?
Un processus prêt pour la production comprend le chargement, le positionnement, la gestion des données, le marquage et la vérification. Le temps de marquage seul ne constitue pas le cycle de production complet.
Préparer le travail
Chargez le visuel correct ou les données variables, sélectionnez la recette approuvée et confirmez la taille de la bague, le matériau, la finition et la position du marquage.
Charger et positionner
Placez la bague dans le mandrin ou le logement, protégez les surfaces critiques, établissez le centrage/l'orientation et confirmez la procédure de mise au point ou de hauteur de mise au point.
Marquage
Exécutez le processus approuvé. Pour les travaux rotatifs, vérifiez que la bague reste bien fixée et que la trajectoire angulaire prévue est maintenue.
Vérifier et libérer
Inspectez l'emplacement de la marque, sa lisibilité, son aspect et tout critère d'acceptation spécifique au projet. Séparez les pièces rejetées ou à retravailler au lieu de laisser une bague non vérifiée passer comme production acceptée.
Personnalisation à l'unité
Lorsque chaque bague porte des noms, des dates ou des visuels différents, la saisie des données et le changement de taille peuvent dominer le flux de travail. La configuration doit réduire les erreurs de chargement et permettre de vérifier facilement l'identité correcte du travail avant le marquage.
Production par lots
Lorsque le même contenu ou un contenu variable contrôlé est répété sur de nombreuses bagues, la répétabilité du montage, le contrôle de la recette, la fréquence d'inspection et la gestion des rejets deviennent plus importants qu'un seul échantillon réussi.
Acceptation des échantillons
Comment les échantillons de gravure de bagues doivent-ils être acceptés ?
Testez des bagues représentatives, y compris la taille ou l’état de surface difficile, et convenez de ce que “ conforme ” signifie avant que la configuration finale de la machine ne soit fixée.
Apparence et détails
- Contraste requis ou effet visuel approuvé.
- Texte le plus petit lisible et bords de logo/détail acceptables.
- Profondeur ou effet de surface acceptables pour l’exigence énoncée.
Géométrie et surface
- Position, orientation et alignement intérieur/extérieur corrects.
- Continuité acceptable sur les marques courbes ou circonférentielles.
- Aucun dommage inacceptable au montage, aucune coloration thermique ni modification de finition.
Processus et production
- Maintien et mise au point stables pour des tailles de bagues représentatives.
- Résultat reproductible sur la quantité d'échantillons convenue.
- Manutention et vérification sur cycle complet compatibles avec le mode de production requis.
Résultat de test → Configuration de la machine
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
Le système final doit être la configuration la plus simple qui satisfait aux exigences convenues en matière d'échantillons et de production. Chaque mise à niveau doit répondre à un besoin démontré de processus ou de manutention.
| Ce que le test montre | Orientation de configuration à évaluer | Logique de décision |
|---|---|---|
| Une petite marque extérieure reste dans une zone locale utilisable | Un montage fixe ou une configuration de marquage standard peut suffire | Ne pas ajouter de matériel rotatif si la marque acceptée ne nécessite pas de mouvement circonférentiel. |
| La marque doit suivre la circonférence ou continuer autour de la bague | Axe rotatif + mandrin ou montage adapté | La rotation devient une exigence fonctionnelle de la trajectoire de marquage acceptée. |
| Les tailles de bagues varient considérablement | Mandrin réglable, logements interchangeables et/ou stratégie définie de hauteur de mise au point | La configuration doit maintenir un centrage et une mise au point répétables sur toute la plage de tailles réelle. |
| Les surfaces polies ou plaquées révèlent les marques du montage | Approche à contact protégé ou montage sur mesure | La conception du montage doit préserver l'état de surface approuvé tout en maintenant la bague solidement. |
| L'accès à l'intérieur de la bague est restreint | Modifier l’orientation du montage, la distance de travail ou la stratégie d’accès optique avant d’ajouter de la complexité | L’accès du faisceau est un problème de géométrie ; une source laser plus avancée ne résout pas à elle seule un accès bloqué. |
| La courbure crée une variation de focalisation inacceptable alors que l’accès optique reste exploitable | Évaluer la stratégie de focalisation, le marquage segmenté ou les options de focalisation dynamique/3D le cas échéant | Utiliser le résultat de l’échantillon pour justifier un contrôle de focalisation supplémentaire plutôt que de supposer que la 3D est nécessaire pour chaque anneau. |
| La fibre Q-switched satisfait à tous les critères d’acceptation | Conserver la voie plus simple de la fibre Q-switched | Une source aux spécifications supérieures n’est pas nécessaire lorsque la voie plus simple produit déjà le résultat accepté. |
| Les essais MOPA donnent une fenêtre de procédé acceptable ou un résultat de surface nettement meilleur | Le recours à la fibre MOPA se justifie | La mise à niveau de la source est liée à un résultat démontré, et non à une simple préférence de spécifications. |
| Chaque anneau comporte des noms, des dates ou des données de série différents | Inclure le flux de travail logiciel/données requis et la méthode de vérification de l'opérateur | Les données variables font partie de la configuration de la machine et de la logique de prévention des erreurs. |
| Le chargement ou le contrôle manuel est le principal goulot d'étranglement de la production | Évaluer l'optimisation des fixations, la manutention multi-positions ou l'automatisation par projet | Le niveau d'automatisation doit correspondre au besoin réel de débit sur l'ensemble du cycle. |
Sécurité
Considérations de sécurité pour la gravure laser sur bagues
La gravure sur bagues nécessite le même examen de base de la sécurité laser, des protections et des émissions de procédé que les autres opérations industrielles de marquage laser.
Faisceau invisible et réflexions
Pour les configurations à fibre de 1064 nm couramment évaluées pour les bagues métalliques, le faisceau de traitement est invisible. Les surfaces très polies peuvent créer des réflexions spéculaires, il faut donc examiner les protections et l’exposition de l’opérateur avant les essais.
Enceinte et interverrouillages
Une configuration ouverte ou semi-ouverte ne doit pas être traitée par défaut comme un système de classe 1. La machine complète doit être examinée pour les protections, les interverrouillages, l’accès au rayonnement laser et la conception de l’arrêt d’urgence.
Maîtrise des fumées et des résidus
Les revêtements, les résidus et les composés de polissage peuvent générer des fumées ou des particules lors du traitement laser. L’extraction et la filtration doivent être choisies en fonction du matériau réel de l’acheteur et de l’état de surface lorsque le procédé l’exige.
Données d'entrée RFQ
Éléments à envoyer pour une évaluation de gravure sur bague
Envoyez les informations qui définissent la pièce à usiner, le résultat visé et les exigences de production. L’essai d’ingénierie doit déterminer si un dispositif rotatif, un montage spécial, un contrôle de la focalisation ou une autre configuration est réellement nécessaire.
| Élément | Éléments à fournir | Pourquoi c'est important |
|---|---|---|
| Type de bague et plage de tailles | Alliance/anneau, bague fantaisie, chevalière ou autre style ; diamètre minimal et maximal ; largeur/profil de l'anneau. | Définit l'accès, la plage de mandrin/nid et les conditions de mise au point/positionnement. |
| Matériau et finition | Or, argent ou autre métal/allliage si connu ; finition polie, brossée, plaquée, revêtue, oxydée ou texturée. | Modifie la réponse au laser et la fenêtre acceptable de surface/procédé. |
| Position du marquage | À l'intérieur de l'anneau, à l'extérieur de l'anneau, sur le bord, sur la paroi latérale ou selon un parcours mixte. | Modifie l'accès optique, le besoin de rotation et l'orientation du montage. |
| Contenu du marquage et plus petit élément graphique | Nom, date, initiales, logo, numéro de série ou motif décoratif, avec les dimensions réelles du marquage. | Définit le véritable test de détail/lisibilité au lieu de s'appuyer sur des graphismes de démonstration surdimensionnés. |
| Résultat cible | Aspect requis, contraste, profondeur, préservation de la surface, alignement/continuité et tout test de durabilité. | Crée les critères d'acceptation utilisés pour comparer les itinéraires laser. |
| Mode de production | Personnalisation unique ou travail en lot ; taille de lot typique, quantité quotidienne et cycle requis, le cas échéant. | Détermine s'il vaut la peine d'évaluer le changement de série, la répétabilité du montage ou l'automatisation. |
| Données et vérification | Élément graphique fixe ou noms/numéros de série variables ; contrôle opérateur, scan/vérification ou autre méthode d'acceptation si nécessaire. | Détermine le flux de travail logiciel/données et les besoins de contrôle des erreurs de production. |
| Échantillons représentatifs | Bagues finies réelles, y compris les conditions de taille et de finition les plus difficiles lorsque cela est possible. | Permet de tester ensemble les risques liés au laser, à la mise au point, au maintien et à la finition avant la configuration finale. |
FAQ
Questions fréquentes
Un laser peut-il marquer à l'intérieur d'une bague ?
Oui, mais le marquage à l'intérieur de la bande doit être testé pour l'accès optique, la mise au point, la largeur de bande, l'orientation du montage et la stabilité de maintien sur la taille réelle de la bague.
Ai-je besoin d'un axe rotatif pour chaque tâche sur bague ?
Non. L'axe rotatif est surtout pertinent lorsque le marquage accepté doit suivre la circonférence ou rester régulier le long d'une trajectoire courbe. Un marquage local qui reste dans une zone utilisable peut ne pas nécessiter de rotation.
Dois-je choisir une fibre Q-switched ou une fibre MOPA pour la gravure de bagues ?
Partez de l’alliage, de la finition et du résultat cible. Le laser à fibre Q-switched peut constituer un premier essai pratique pour de nombreuses tâches sur les bagues métalliques. Le MOPA mérite d’être évalué lorsque sa fenêtre de contrôle des impulsions plus large apporte une amélioration utile de l’aspect de surface, du contrôle thermique ou du réglage du procédé sur la bague réelle.
Que dois-je envoyer pour un test d'échantillon de gravure de bague ?
Envoyez des bagues finies représentatives, le véritable fichier de marquage et ses dimensions, les conditions des bagues les plus petites/plus grandes ou les plus difficiles, l’aspect/profondeur requis, la quantité de production et toute exigence spécifique d’acceptation ou de vérification.
Prêt pour l’évaluation d’échantillons
Envoyez la bague, le résultat cible et les exigences de production
Zhuorui peut utiliser la taille réelle de la bague, le matériau/fini, le contenu du marquage et les critères d’acceptation pour évaluer la première approche laser, tester le procédé et déterminer quelle configuration de machine est réellement justifiée.