
Marquage laser sur or
L'or peut être marqué au laser pour une identification fine, une gravure peu profonde, des détails décoratifs et la traçabilité, mais le processus varie considérablement entre l'or de haute pureté, les alliages 18K ou 14K, les surfaces polies et les pièces plaquées or. Le procédé laser doit être sélectionné en fonction de l'alliage, de l'état de surface, de la perte de matière acceptable et du résultat réellement souhaité.
Demander un devis Contactez Zhuorui LaserL'or peut-il être marqué au laser ?
Oui. L'or peut être marqué et gravé avec des systèmes laser, mais “ or ” seul ne suffit pas pour choisir le procédé. Le carat, les éléments d'alliage, le poli, l'épaisseur du placage, le substrat, la géométrie et le fini visuel requis modifient tous la fenêtre de procédé utilisable.
Ne partez pas du principe qu'un marquage noir de type acier inoxydable est possible sur l'or
L'or n'utilise normalement pas le même mécanisme de couleur par oxydation associé au marquage noir ou couleur de l'acier inoxydable. Une apparence plus sombre ou à plus fort contraste sur l'or dépend généralement de l'échantillon et peut provenir de la texture de surface, d'un enlèvement de matière contrôlé, d'un changement de réflectivité, de la réponse de l'alliage ou d'une surface stratifiée. L'aspect final doit être confirmé sur la pièce réelle.
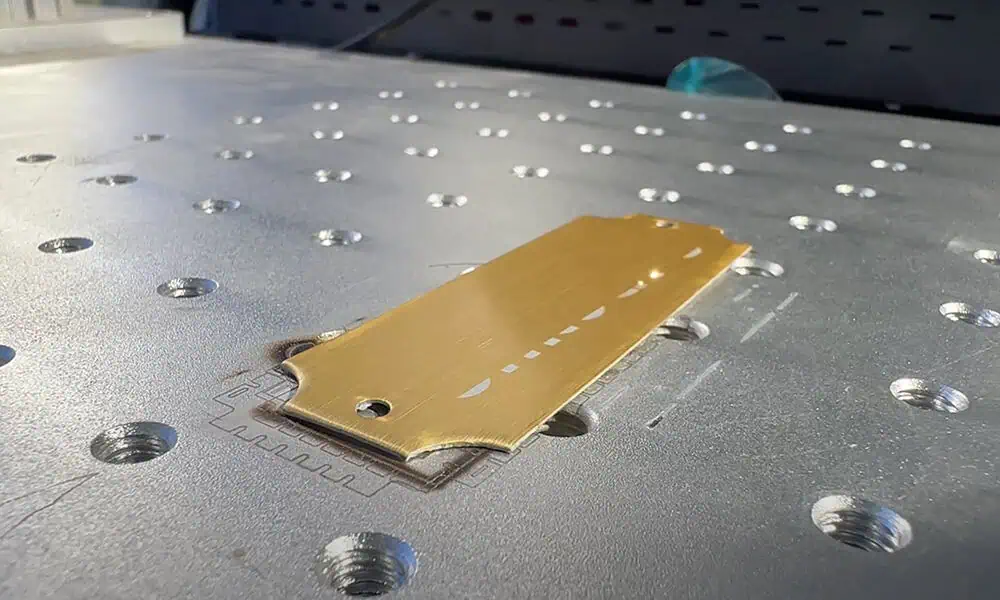
Les pièces en 24K, 18K, 14K et plaquées or ne se marquent pas de la même manière
La teneur en or et la structure des couches influent sur la dureté, la réponse thermique, la réflectivité, l’aspect de surface et la quantité de matière pouvant être retirée sans créer une finition inacceptable.
24K / Or de haute pureté
Très mou, très réfléchissant et précieux. Un marquage fin est possible, mais une énergie excessive ou des passages répétés peuvent rendre la surface rugueuse ou retirer plus de métal précieux que prévu.
Contrôles principaux : texture de surface, qualité des bords, perte de matière et aspect après nettoyage.
Or 18K
Sa réponse dépend du système d’alliage, notamment des métaux utilisés pour produire l’or jaune, rose ou blanc. On ne doit pas supposer que deux pièces en 18K utilisent des paramètres identiques.
Contrôles principaux : constance du contraste, changement de finition, teinte thermique et netteté des petits détails.
Or 14 carats
La proportion plus élevée de métaux d'alliage peut rendre le comportement de marquage encore plus différent de celui de l'or de haute pureté. La dureté et le contraste visible peuvent varier selon la formulation et la finition.
Contrôles principaux : réponse réelle de l'alliage, texture, qualité des bords et répétabilité.
Pièces plaquées or
L'épaisseur du placage et le substrat en dessous deviennent critiques. Un réglage qui semble acceptable sur de l'or massif peut percer une fine couche plaquée et exposer une couleur différente du métal de base.
Contrôles principaux : percement du placage, exposition du substrat, régularité des bords et acceptation esthétique.
Pourquoi les tests sur échantillons sont importants
Le carat seul ne constitue pas une recette laser. “ Or 18 carats ” ou “ plaqué or ” ne constitue toujours pas une spécification complète de procédé. Pour la sélection en production, Zhuorui Laser doit examiner la pièce réelle, la finition de surface, la taille de la marque et le critère d'acceptation plutôt que de transférer un jeu de paramètres provenant d'un échantillon sans rapport.
Choisissez le résultat de marquage de l'or requis avant de choisir le laser
Le procédé change selon que l'objectif est une fine marque en surface, un motif gravé peu profond, un enlèvement de matière plus profond ou une interaction contrôlée avec une couche plaquée.
| Résultat cible | Ce qui change sur la pièce | Risque principal | Contrôle d'acceptation |
|---|---|---|---|
| Identification fine en surface Texte, logo, numéro de série, micro-détail | Enlèvement minimal de matière avec une modification contrôlée de la surface ou de la réflectivité. | Faible contraste, éblouissement sur les surfaces polies, perte de détails très fins. | Lisibilité à la distance d'observation réelle, netteté des bords et finition esthétique. |
| Gravure peu profonde | Une petite quantité de matière est enlevée pour créer une marque tactile ou visiblement en creux. | Bords rugueux, perte inutile de métal précieux, débris ou dommages à la finition. | Profondeur, qualité des bords, résultat de nettoyage et perte de matière autorisée. |
| Gravure plus profonde / relief | Une élimination répétée produit un motif en creux plus prononcé. | Perte de matière plus élevée, temps de traitement plus long, texture plus rugueuse et davantage de résidus. | Régularité de profondeur, effet dimensionnel, gestion des débris et restauration de surface. |
| Interaction avec le placage / retrait de couche | Le laser affecte une couche d'or et peut exposer le substrat, intentionnellement ou non. | Percée incontrôlée, exposition inégale du métal de base ou halos visibles sur les bords. | Limite de couche, couleur exposée, répétabilité et acceptation esthétique. |
Quelle source laser faut-il évaluer pour l'or ?
L'or est un métal très réfléchissant ; la maîtrise de la longueur d'onde et des impulsions compte donc davantage que le simple choix d'une puissance plus élevée. Les systèmes à fibre, à fibre MOPA, verts et UV résolvent différents problèmes de traitement et doivent être comparés en fonction de l'alliage d'or réel et du résultat requis.
Fibre standard
Une solution pratique pour de nombreuses tâches d’identification et de gravure sur alliages d’or lorsque l’échantillon réel offre un couplage, un contraste et un enlèvement de matière acceptables.
À évaluer en priorité pour : marquage général, logos, numéros de série et gravure peu profonde lorsque l’acceptation de la finition est confirmée par essai.
MOPA à fibre
MOPA reste une approche par laser à fibre, mais sa plage plus large de durée d’impulsion et de contrôle de fréquence peut offrir une fenêtre de process plus ajustable pour les détails fins, la texture de surface et la gestion thermique.
À évaluer en priorité pour : projets où la fibre standard peut marquer la pièce, mais où un contrôle plus fin de la finition ou de l’enlèvement de matière est nécessaire.
Laser vert
La longueur d’onde verte doit être sérieusement envisagée sur l’or, car les métaux précieux réfléchissants peuvent absorber le 532 nm plus efficacement que la voie infrarouge courante à 1064 nm. Cela peut offrir une fenêtre de process utile pour un marquage fin et localisé lorsque le couplage à 1064 nm est difficile ou inconstant.
À évaluer en priorité pour : surfaces très réfléchissantes, éléments de précision et cas où les performances à 1064 nm sont inconstantes ou trop agressives.
Laser UV
Le laser UV peut être envisagé pour des exigences de très grande finesse, de sensibilité à la chaleur ou de précision particulière. Il ne constitue pas la mise à niveau par défaut de chaque travail sur l'or et doit être justifié par la taille de spot requise, l'effet thermique et l'acceptation de la surface.
À évaluer en priorité pour : des détails extrêmement fins ou un traitement délicat là où une voie conventionnelle de marquage des métaux ne peut pas satisfaire aux critères d'acceptation.
La puissance seule n'est pas le critère de sélection
Un laser de plus forte puissance ne produit pas automatiquement un meilleur marquage sur l'or. La fenêtre de traitement utile dépend de la longueur d'onde, du comportement des impulsions, de la taille du spot, de la stratégie de balayage, de la mise au point, de l'alliage, du polissage et de la perte de matière que la pièce peut tolérer.
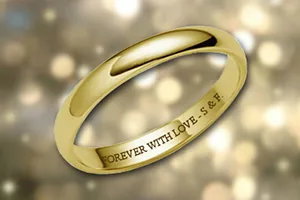
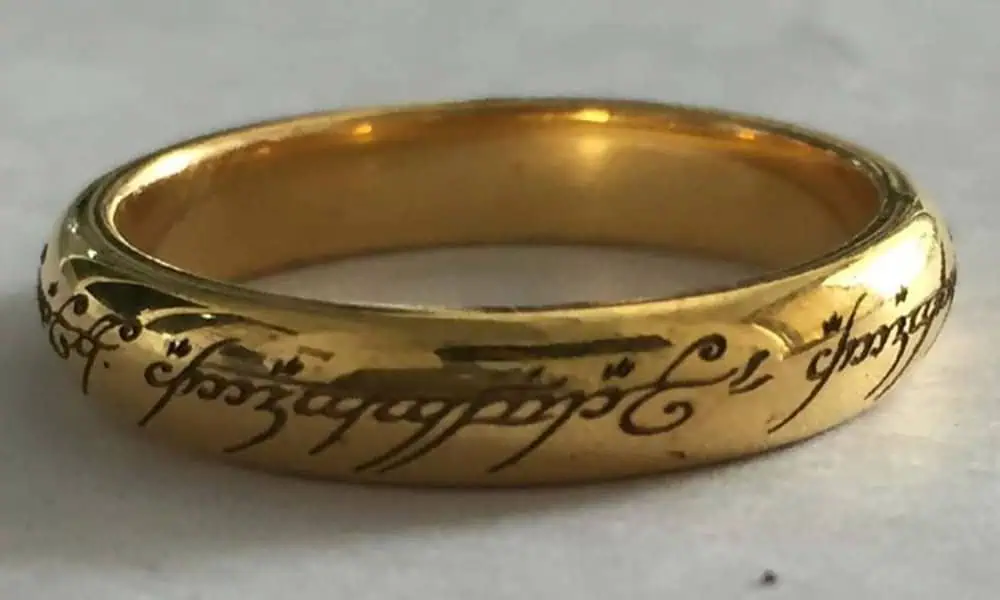
Conditions de surface de l'or qui modifient la fenêtre de traitement
Le même alliage peut produire un résultat différent après polissage, brossage, revêtement ou placage. La géométrie ajoute ensuite une couche supplémentaire de contrôle de la mise au point et du positionnement.
Surface polie miroir
Un fort reflet peut réduire le contraste apparent et rendre plus visibles les petites variations de texture. Évaluez la marque sous l’éclairage utilisé par le client.
Finition brossée ou texturée
La texture existante peut soit mettre en valeur, soit masquer la marque. Un brossage directionnel peut également modifier l’apparence des bords gravés.
Revêtement ou laque
Une couche décorative protectrice peut réagir avant le métal sous-jacent. Il convient de considérer la composition chimique et l’épaisseur du revêtement séparément de l’alliage d’or.
Pièces courbes et de petite taille
Les bagues, les pendentifs et les composants de montre peuvent introduire une variation de mise au point, une pression du dispositif de fixation et un risque de positionnement, même lorsque la recette du matériau est correcte.
Quels problèmes peuvent survenir lors du marquage laser de l’or ?
Pour les pièces en métaux précieux, le principal risque du procédé ne réside pas simplement dans la capacité du laser à créer une marque. La vraie question est de savoir s’il peut créer la marque requise sans endommagement inacceptable de la surface, sans perte de matière ni percement de la couche.
Forte réflexion et faible couplage
L’or poli peut réfléchir une grande partie de l’énergie infrarouge incidente, ce qui rend le procédé plus sensible à la longueur d’onde, au comportement des impulsions, à la mise au point et à l’état de la surface.
Perte excessive de métaux précieux
La gravure profonde ou répétée retire de la matière précieuse. Les objectifs de profondeur doivent donc être liés à une véritable exigence d'acceptation plutôt qu'être maximisés par défaut.
Rugosité de surface ou texture des bords
Une marque peut être lisible mais néanmoins échouer à un contrôle de finition de luxe en raison de bords en relief, d'une rugosité locale, d'une décoloration ou de résidus autour de l'élément.
Percement du placage
Sur les articles plaqués, une énergie excessive peut exposer le substrat, produisant un changement de couleur indésirable ou un bord irrégulier autour de la marque.
Rayures et marques de fixation
L'or est mou. La pression de serrage, des fixations sales et la manipulation des pièces peuvent créer des défauts plus visibles que la marque laser elle-même.
Résidus et contamination
Les pâtes à polir, l'huile, la laque et les débris de gravure peuvent modifier le résultat apparent. La méthode de nettoyage et l'inspection après marquage doivent faire partie de l'approbation de l'échantillon.
Où le marquage laser sur l'or est couramment évalué
Les pièces typiques comprennent des composants de bijouterie, des pendentifs, des bagues, des pièces de montre, des étiquettes haut de gamme, des composants plaqués or, des identifiants de lingots et des pièces décoratives de précision.
Identification
Texte fin, numéros de série, logos, marques de pureté ou d'identification, et petites caractéristiques de traçabilité.
Personnalisation
Noms, dates, lignes décoratives et illustrations individualisées sur des pièces finies en métal précieux.
Gravure peu profonde
Détail en creux permanent lorsque la profondeur contrôlée importe plus que le contraste uniquement en surface.
Codes et vérification
Les codes QR ou Data Matrix peuvent être évalués lorsque la taille des cellules, le contraste, la planéité et la configuration du scanner conviennent à la pièce réelle.
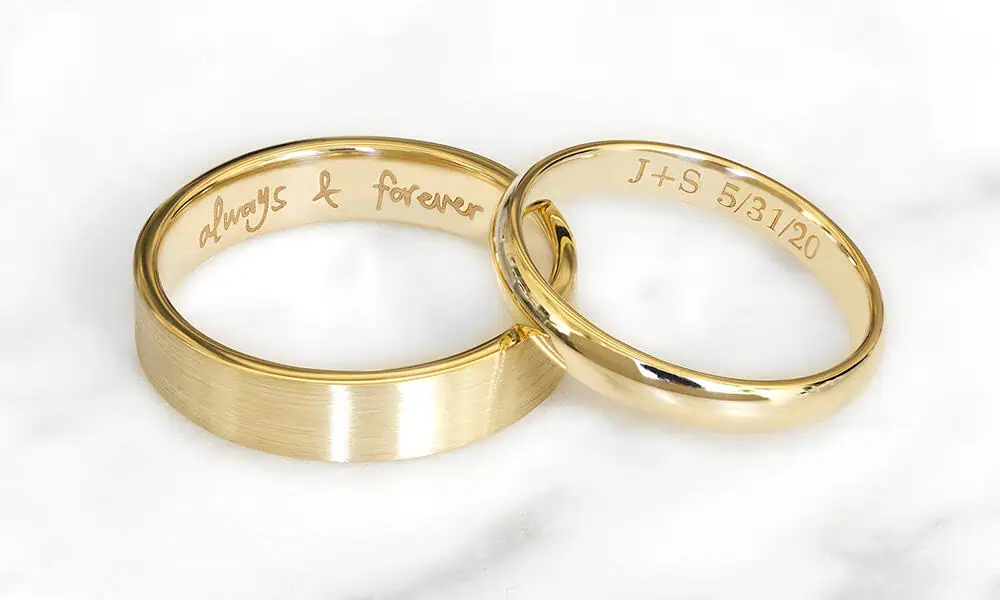
Comment valider un marquage sur or avant production
Un test sur échantillon utile doit confirmer à la fois le résultat visuel et la limite du procédé. Pour l’or, l’apparence seule ne suffit pas si le marquage enlève trop de matière, perce le placage ou échoue après un nettoyage normal.
1. Confirmer le matériau
- 24 carats, 18 carats, 14 carats ou autre carat
- Jaune, rose, blanc ou autre système d’alliage si connu
- Construction massive, plaquée, revêtue ou laquée
- Finition de surface et état de nettoyage
2. Confirmer la cible
- Texte, logo, numéro de série, code ou motif de gravure
- Taille de la marque, plus petit détail et emplacement
- Contraste, profondeur ou texture requis
- Perte de matière maximale acceptable
3. Confirmer l'acceptation
- Inspection visuelle sous l'éclairage prévu
- Qualité des bords et intégrité de la surface environnante
- Percement du placage ou exposition du substrat
- Résistance au nettoyage et contrôle des résidus
- Lisibilité au scanner lorsque des codes sont requis
Ensemble de preuves recommandé pour l'approbation future des échantillons
Pour obtenir les preuves les plus solides sur la page, utilisez de vraies photos d’échantillons Zhuorui qui identifient l’état réel du matériau — comme de l’or de haute pureté vérifié, un alliage d’or K connu et une pièce plaquée or vérifiée — ainsi que l’effet cible et les notes d’inspection. Tant que ces éléments ne sont pas confirmés, les images existantes doivent rester des visuels de soutien plutôt que d’être présentées comme la preuve d’un résultat de carat spécifique.
Questions sur le marquage laser de l’or
Un laser à fibre peut-il marquer l’or ?
Oui, les lasers à fibre peuvent être évalués pour de nombreuses tâches d’identification et de gravure de l’or. Le résultat réel dépend du carat, de l’alliage, de l’état de surface, de la géométrie et du contraste ou de la profondeur requis.
Le MOPA est-il toujours meilleur qu’une fibre standard pour l’or ?
Non. Le MOPA offre une fenêtre de contrôle des impulsions plus large, ce qui peut aider au réglage fin du procédé, mais ce n’est pas automatiquement la meilleure voie pour chaque pièce en or. La comparaison doit être effectuée sur le même matériau et le même motif cible.
Quand faut-il envisager un laser vert pour l’or ?
Les systèmes verts à 532 nm méritent d’être évalués sur des surfaces d’or hautement réfléchissantes, en particulier lorsqu’une solution à 1064 nm donne un couplage incohérent, un effet thermique excessif ou une précision insuffisante.
L’or peut-il être marqué en noir comme l’acier inoxydable ?
Ne présumez pas du même mécanisme de marquage noir que celui utilisé sur l’acier inoxydable. Le contraste sur l’or dépend fortement de l’alliage, de la texture de surface, de l’enlèvement de matière et de tout revêtement ou structure plaquée, donc l’aspect final doit être approuvé à partir d’un échantillon réel.
Des pièces plaquées or peuvent-elles être marquées au laser sans exposer le métal de base ?
Parfois, mais la réponse dépend de l’épaisseur du placage, du substrat, du contraste de marque requis et de la fenêtre de procédé. Des tests sur échantillons doivent confirmer si la marque reste dans la couche plaquée.
Que dois-je envoyer pour un test sur échantillon ?
Envoyez la pièce réelle ou des échantillons représentatifs, les informations connues sur le carat ou le placage, le visuel final, la taille de la marque, la profondeur ou le contraste requis, ainsi que toute norme d'acceptation esthétique ou du scanner.
Envoyez votre pièce en or pour une évaluation du marquage laser
Partagez le carat ou la structure de placage, la finition de surface, le visuel, la taille de la marque et les critères d'acceptation. Zhuorui Laser peut comparer la voie laser appropriée et confirmer l'orientation du procédé par des tests sur échantillons.
Demander un devis Contactez-nous