
Glas-Lasermarkierung für externe Markierungen und Mustervalidierung
Glas kann auf seiner Außenfläche laserbeschriftet werden, aber der nutzbare Prozess hängt von der Glasart, Beschichtung, Wandstärke, Fokusstabilität, gewünschtem Kontrast und Bruchrisiko ab. Diese Seite hilft Verfahrenstechnikern, UV-, CO2- und ausgewählte grüne Laserrichtungen nur für Oberflächenmarkierungen zu bewerten. Zhuorui Laser bietet keine Ausrüstung zur Kristall-Unteroberflächengravur an und ist nicht darauf ausgerichtet.
Kann Glas lasermarkiert werden, ohne dass daraus ein Projekt zur Unterflächengravur wird?
Ja, viele Glasbauteile können externe Oberflächenmarkierungen erhalten, aber der Prozess sollte als Problem der Material- und Mustervalidierung behandelt werden, nicht als Kauf einer Einheitsmaschine.
Für die Glasoberflächenmarkierung ist das praktische Ziel normalerweise eine mattierte oder matte Markierung, eine Markierung durch Beschichtungsentfernung, ein kleines Logo, ein alphanumerischer Code oder ein maschinenlesbarer Code, der unter der vorgesehenen Beleuchtung lesbar bleibt. Die beste erste Laserrichtung hängt davon ab, ob der Laser mit dem Glas selbst, einer Beschichtung auf dem Glas oder einer markierungsverbessernden Schicht interagieren muss.
UV-Lasermarkierung wird oft zuerst für feine externe Markierungen auf Glas geprüft, weil sie Energie enger lokalisieren kann als viele Ansätze mit längerer Wellenlänge. CO2-Lasermarkierung kann für Oberflächenmattierung, dekorative Markierungen oder einige Verpackungs- und Glaswarenaufgaben geeignet sein. Grüne Lasermarkierung kann nur geprüft werden, wenn eine standardisierte Grünlaser-Konfiguration und ein Musterergebnis bestätigt sind. Bei Standard-1064-nm-Fasermarkierung sollte nicht davon ausgegangen werden, dass sie auf klarem unbeschichtetem Glas funktioniert.
Glastyp, Oberflächenzustand und Beschichtung bestimmen das Prozessfenster
Das Wort Glas ist zu weit gefasst für eine zuverlässige Maschinenempfehlung. Ein Muster aus derselben Glasfamilie, Dicke und demselben Beschichtungsstapel sollte vor der endgültigen Konfiguration geprüft werden.
Glaszusammensetzung und Oberflächenzustand verändern das Markierungsverhalten
Übliches Behälterglas, Flachglas, farbiges Glas und allgemein beschichtetes Glas können unterschiedlich reagieren, weil Zusammensetzung, Oberflächenbeschaffenheit, Dicke und Beschichtung beeinflussen, wie der Laser mit dem Werkstück wechselwirkt. Verwenden Sie eine Probe, die dem tatsächlichen Produktionsglas entspricht, statt anzunehmen, dass sich eine Einstellung auf verschiedene gewöhnliche Glasprodukte übertragen lässt.
Bei beschichtetem Glas kann die Markierung zunächst in der Beschichtung erfolgen
Lackiertes, verspiegeltes, beschichtetes oder bedrucktes Glas kann durch kontrolliertes Abtragen der Beschichtung markiert werden, statt den Glaskörper direkt zu verändern. Der Beschichtungsaufbau, die Haftung und der erforderliche Kontrast werden Teil des Tests und nicht erst nachträglich berücksichtigt.
Form, Wandstärke und Markierungsposition können das Maschinen-Setup verändern
Flachglas lässt sich in der Regel leichter in einer einzigen Fokusebene halten. Flaschen, Röhren und zylindrische Teile benötigen möglicherweise eine Drehvorrichtung oder kundenspezifische Aufnahme, während große gekrümmte oder höhenvariierende Oberflächen ein kleineres Markierfeld oder eine kontrollierte Höhenstrategie erfordern können. Dünnwandiges Glas und Markierungen nahe Kanten, Bohrungen, Nähten oder geformten Merkmalen erfordern konservativere Tests, da lokale Schäden einen größeren Einfluss auf die Festigkeit des Bauteils haben können. Bei großen Teilen mit kleiner Markierungsfläche sollte die Maschinengröße auch auf Beschickung, Vorrichtungsfreiraum und Markierungsposition basieren – nicht nur auf den Gesamtabmessungen des Teils.
Typische Glasteile – und warum sie markiert werden
Der Anwendungskontext ist wichtig, weil Form des Bauteils, Zweck der Markierung und Prüfmethode bestimmen, was am realen Glas getestet werden sollte.
| Glasteil | Warum es möglicherweise markiert werden muss |
|---|---|
| Flaschen und Behälter | Informationen zu Charge, Datum, Produktidentifikation, Branding oder Rückverfolgbarkeit. |
| Flache Glasplatten und Paneele | Symbole, Kennzeichnungen, einfache Grafiken, Referenzmarken oder Merkmale zur Beschichtungsentfernung. |
| Beschichtete, lackierte oder bedruckte Glasteile | Selektive Beschichtungsentfernung, Kontrastgrafiken, Etiketten oder Kennzeichnungsmarken. |
| Allgemeine Glasprodukte für Verbraucher | Logos, einfache Kennzeichnung, Personalisierung oder dekorative Oberflächenmarkierungen. |
| Dekorative und Gebrauchsglaswaren | Logos, Personalisierung, dekorative Grafiken oder mattierte Oberflächeneffekte. |
Welcher Laser sollte für die Markierung von Glasoberflächen zuerst bewertet werden?
Gehen Sie vom gewünschten Effekt und vom Oberflächenzustand aus und wählen Sie dann die Laserfamilie. Die Durchschnittsleistung allein entscheidet nicht über den Erfolg auf Glas.
| Laserrichtung | Wo es passen könnte | Hauptrisiko oder Grenze | Validierung erforderlich |
|---|---|---|---|
| UV-Laserbeschriftung | Feine Logos, kleiner Text, Code-Markierungen und Versuche mit geringerem Wärmeeintrag auf ausgewählten Gläsern und Beschichtungen. | Kann dennoch Mikroschäden verursachen, wenn Fokus, Energiedichte oder Scanstrategie nicht stimmen. | Kontrast, Kantenqualität, Mikrorisse, Lesbarkeit des Codes und nutzbare Zykluszeit. |
| CO2-Lasermarkierung | Mattierter Oberflächeneffekt, dekorative Markierung, einige Oberflächenaufgaben bei Flaschen oder Glaswaren. | Mikrorissbildung an der Oberfläche oder Rauheit kann Teil der Markierung sein, daher muss die Auswirkung auf die Festigkeit geprüft werden. | Gleichmäßigkeit der Mattierung, Abplatzungen, taktile Rauheit, Kantenabstand und Definition der Teileaussonderung. |
| Grüne Lasermarkierung | Sonderprojekte, bei denen die tatsächliche Quelle, der optische Aufbau und das Ergebnis am Muster bestätigt sind. | Gehen Sie nicht davon aus, dass ein grünes System für jedes Glasprojekt verfügbar oder optimal ist. | Bestätigte Maschinenkonfiguration, Kontrast und thermische Wirkung am eingereichten Muster. |
| Standard-Faserlaser | Kann helfen, wenn es sich beim Ziel um eine Beschichtung, eine metallisierte Schicht oder eine markierungsverstärkende Oberfläche handelt, nicht um klares Glas selbst. | Klares, unbeschichtetes Glas ist kein Standardmaterial für Faserlaser. | Reaktion der Beschichtung, Haftung nach der Markierung und sichtbarer Kontrast unter Einsatzbeleuchtung. |
- Klares, unbeschichtetes Glas + feine äußere Markierung: UV ist oft ein sinnvoller erster Versuch, abhängig vom tatsächlichen Glas und den Abnahmegrenzen.
- Mattierter oder matter Oberflächeneffekt: CO2 ist oft eine erste Untersuchung wert, wobei genau auf Rauheit, Absplitterungen und Mikrorissbildung zu achten ist.
- Lackiertes, beschichtetes, verspiegeltes oder bedrucktes Glas: zunächst bestimmen, ob das Ziel die Beschichtung oder das Glassubstrat ist, und dann die Wellenlänge an diesem Schichtstapel testen.
- Metallisierte oder laserreaktive Oberflächenschicht: Faserlaser kann für die Schicht in Betracht gezogen werden, anstatt davon auszugehen, dass er klares Glas direkt markiert.
- Ungewöhnliches Glas, enge kosmetische Grenzwerte oder besondere optische Anforderungen: Vergleichen Sie Musterergebnisse, bevor Sie sich auf die Maschinenfamilie festlegen.
Bruchrisiko, Fokus und Kontrast müssen gemeinsam getestet werden
Eine lesbare Markierung reicht nicht aus, wenn das Glas absplittert, Risse bildet, geschwächt wird, bei der Handhabung versagt oder unter Produktionsbeleuchtung nicht verifiziert werden kann.
Bruch und Randabstand
Dünnwandiges Glas, scharfe Kanten, Löcher, Nähte und hohe lokale Energiedichte können das Risiko von Absplitterungen oder Rissen erhöhen. Tests sollten die reale Markierungsposition, den Randabstand und die Bauteilgeometrie reproduzieren, statt sich allein auf einen flachen Referenzprüfling zu verlassen.
Fokus und Feldgröße
Das nutzbare Feld ist nicht nur die bedruckte Markierungsfläche. Größere Felder können die Spotqualität an den Rändern verringern. Gekrümmtes oder in der Höhe variierendes Glas kann eine Halterung, eine Drehvorrichtung, ein kleineres Feld oder einen Fokusprüf-Workflow erfordern. Für Details zur Fokuseinstellung verwenden Sie die Laserfokus-Leitfaden.
Kontrast und Lesbarkeit
Bei transparentem Glas kann der Kontrast vom Hintergrund, vom Beleuchtungswinkel und von der Position des Betrachters abhängen. DataMatrix- oder QR-Markierungen sollten mit dem tatsächlichen Lesegerät, der Beleuchtung und dem Betrachtungswinkel geprüft werden. Wenn eine DPM-Qualitätsklasse erforderlich ist, verwenden Sie einen Verifier und eine vereinbarte Methode, Modulgröße, Ruhezone und Annahmeregel; ein einzelner Scanner-Lesevorgang ist keine Qualitätszertifizierung.
Was sollte vor der Auswahl der Maschine getestet werden?
Der Mustertest sollte definieren, was akzeptabel ist, und nicht nur, ob der Laser eine sichtbare Markierung hinterlassen kann.
Das Material bestätigen
Senden Sie den Glastyp, die Dicke, die Farbe oder Tönung, die Beschichtung und alle Anforderungen an Reinigung oder Nachbearbeitung.
Zielmarkierung definieren
Geben Sie die Grafik, die Codegröße, die Linienbreite, das Kontrastziel, die Positionstoleranz und an, ob die Markierung taktil sein kann.
Schadensgrenzen prüfen
Prüfen Sie Absplitterungen, Mikrorisse, Ablösung der Beschichtung, Kantenschäden, optische Verzerrung und die Definition von akzeptablem Ausschuss.
In die Produktion übertragen
Kalkulieren Sie Beladen, Positionieren, Markieren, Verifizieren, Entladen und Datenverarbeitung ein, statt nur die Laser-Scan-Zeit zugrunde zu legen.
Geben Sie einen Prozess nicht allein deshalb frei, weil die Markierung sichtbar ist. Testen Sie den Laserweg, den Fokus, die Scanstrategie oder die Vorrichtung erneut, wenn Sie sichtbare Risse oder Kantenabsplitterungen, übermäßige Mikrorisse nach der vereinbarten Prüfmethode, Ablösung der Beschichtung oder unregelmäßigen Abtrag, ein uneinheitliches Erscheinungsbild über verschiedene Krümmungen oder Teilechargen hinweg, unzuverlässige Code-Lesungen bei normaler Produktionsbeleuchtung oder ein akzeptables Ergebnis feststellen, das eine unpraktikable Zykluszeit erfordert.
Die Endabnahme sollte fünf Punkte abdecken: Aussehen, Schadensgrenzen, Lesbarkeit, Wiederholbarkeit und gesamte Produktionszykluszeit.
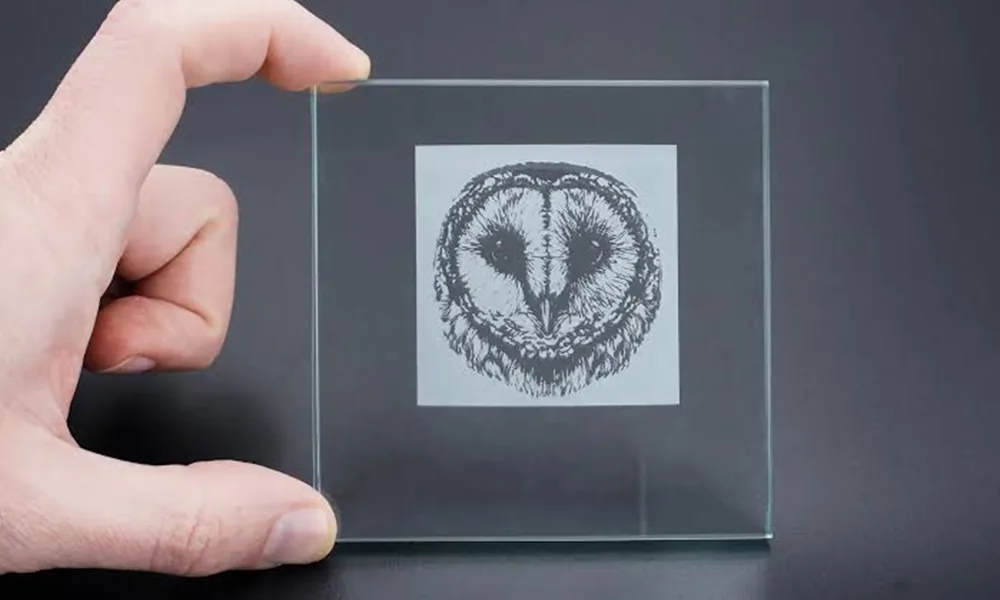
Das Maschinen-Setup folgt dem Glasmuster, dem Markierungsziel und der Produktionsmethode
Zhuorui Laser konfiguriert komplette Lasermarkierungsmaschinen, indem Laserquelle, Optik, Vorrichtung, Gehäuse, Software und Workflow-Anforderungen aufeinander abgestimmt werden. Produktseiten enthalten detaillierte Maschinenspezifikationen; diese Materialseite erläutert die Konfigurationsfragen.
Desktop- oder geschlossene Arbeitsstation
Für kleine Chargen, Muster und viele Offline-Teile kann eine Desktop- oder geschlossene Arbeitsstation ausreichend sein. Industrielle UV-, CO2-, Grün- und 1064-nm-Systeme können unsichtbare oder reflektierte Strahlung beinhalten, daher sollten geschützte Strahlengänge, verriegelte Gehäuse, Not-Aus, Regeln für Service-Schutzbrillen und lokale Absaugung für durch Laser erzeugte luftgetragene Schadstoffe als Gesamtsystem bewertet werden.
Vorrichtung, Dreh- oder Positionierhilfe
Flaschen, Tuben und gebogenes Glas benötigen möglicherweise eine Dreh- oder Sondervorrichtung. Wiederholgenaue Positionierung ist wichtig für kleine Codes, Logos nahe den Rändern und mehrseitige Markierung.
Überprüfung von Vision-, Flying- oder Automatisierungslösungen
Inline-Markierung, variable Daten, Barcode-Verifizierung oder bewegte Produkte erfordern Projektinformationen: Teileabstand, Bandgeschwindigkeit, Triggersignal, Datenquelle, Ausschusslogik und Sicherheitslayout. Linienintegration ist nicht automatisch fliegende Markierung; die Markierung bewegter Teile erfordert eine separate Validierung von Encoder-Steuerung, Fokusstabilität, Markierungsqualität und Absicherung.
Verwenden Sie das tatsächliche Glasteil, um das Maschinen-Setup zu fixieren
Das visuelle Erscheinungsbild eines Glasteils ist nur ein Ausgangspunkt. Vor der Angebotserstellung sollte das Muster mit der beabsichtigten Markierung, ihrer Position auf dem Teil und der Produktionsmethode abgeglichen werden.
Was diese Seite nicht bietet
Diese Seite behandelt die externe Markierung von Glasoberflächen und die Überprüfung des Oberflächenzustands. Sie bietet keine Kristall-Unterflächengravur, 3D-Innenglas-Porträtmaschinen, innere Anti-Fälschungsmarkierungen oder Ultrakurzzeit-Systeme zur internen Glasmodifikation. Diese Themen können unterschiedliche Ausrüstung, Nachweisstandards und Sicherheitsprüfungen erfordern und liegen außerhalb des aktuellen Produktumfangs von Zhuorui Laser für diese Seite.
Zur Prozess-Terminologie siehe die Ressourcenseite zu Lasermarkierung vs. Gravur vs. Ätzen. Für verifizierte Musterbelege, sofern verfügbar, verwenden Sie die Fallstudien-Beispielgalerie.
Fragen zur Lasermarkierung von Glasoberflächen
Kann ein Laser eine schwarze Markierung auf Klarglas erzeugen?
Nicht als allgemeingültiges Versprechen. Manche Verfahren erzeugen eine mattierte oder weiße matte Markierung; bei manchem beschichteten Glas kann nach dem Entfernen der Beschichtung oder einer Reaktion der Beschichtung ein dunkler Kontrast auftreten. Wenn eine dunkle Markierung erforderlich ist, müssen das genaue Glas, die Beschichtung und die Betrachtungsbedingungen getestet werden.
Ist UV für Glas immer sicherer als CO2?
Kein einzelner Laser ist automatisch für jedes Glasteil sicher. UV wird häufig für feine Markierungen und einen geringeren lokalisierten Wärmeeintrag geprüft, während CO2 für mattierte Oberflächeneffekte geeignet sein kann. Beide können Glas beschädigen, wenn Fokus, Energiedichte, Scanstrategie oder das Vorrichtungs-Setup nicht stimmen.
Deckt dieser Leitfaden alle Glasarten ab?
Nein. Dieser Leitfaden konzentriert sich auf die allgemeine äußere Oberflächenmarkierung auf gewöhnlichem Glas. Glas mit spezieller Zusammensetzung, Verstärkungsbehandlung oder anwendungsspezifischen Leistungsanforderungen sollte über den speziellen Materialweg für diese Glasfamilie bewertet werden.
Bieten Sie Maschinen für die Kristall-Unterflächengravur an?
Nein. Diese Seite bietet keine Ausrüstung für die Unterflächengravur in Kristall an und ist auch nicht darauf ausgerichtet. Zhuorui Laser kann die äußere Oberflächenmarkierung an Glasproben prüfen und eine geeignete Richtung für die Markierungsmaschine empfehlen, wenn Material, Markierungsziel und Produktionsanforderungen klar sind.
Welche Informationen sollte ich für ein Angebot zur Glasmarkierung senden?
Senden Sie den Glastyp, die Dicke, die Beschichtung, Fotos oder Zeichnungen des Bauteils, die Markierungsdatei, die Markierungsgröße, den Zielkontrast, die Produktionsmenge, das Taktzeit-Ziel, den Bedarf an Vorrichtungen oder Automatisierung, die Spannung am Zielort und die Musterstückzahl. Dies hilft, die Laserquelle, die Optik, das Gehäuse und den Testplan einzugrenzen.
Senden Sie die Details Ihrer Glasprobe, bevor Sie eine Maschine auswählen
Eine praktische Empfehlung erfordert Ihren Glastyp, den Oberflächenzustand, die Zielmarkierung, die Bauteilgeometrie und die Produktionsmethode. Zhuorui Laser kann die Anwendung prüfen und eine realistische Maschinenkonfiguration für Tests und Angebot empfehlen.