
Holz-Laserbeschriftung: Verkohlung über Maserung und Holzarten hinweg kontrollieren
Eine Laserbeschriftungsmaschine für Holz sollte anhand der tatsächlichen Holzart, Dichte, Harz, Maserung, Feuchtigkeit, des Klebstoffsystems und der Oberflächenbehandlung ausgewählt werden – nicht allein aufgrund des Wortes “Holz”. CO₂ ist eine übliche Ausgangsrichtung, aber der akzeptable Kontrast, die Brenntiefe, die Kantenqualität, die Rauchbelastung und die Zykluszeit müssen am Produktionsmaterial bestätigt werden.
Kann Holz mit Laser markiert werden?
Ja – viele Hölzer und Holzwerkstoffplatten können einen lesbaren Kontrast oder ein flach graviertes Ergebnis erzeugen. Die Qualifizierung ist wichtig: Sichtbare Farbe und Tiefe entstehen durch kontrollierte Erwärmung und Materialabtrag, daher sind natürliche Schwankungen Teil des Prozesses und nicht ein Defekt, den allein die Maschinenleistung beseitigen kann.
Dichtes, gleichmäßig gemasertes Material ergibt normalerweise ein gleichmäßigeres Bild als eine Platte mit Astknoten, abwechselnden harten und weichen Wachstumszonen, Harztaschen oder uneinheitlichem Furnier. Sperrholzleim, MDF-Bindemittel und Oberflächenbeschichtungen fügen eine weitere Materialschicht hinzu. Sie können Rauch, Geruch, Dunkelfärbung und Rückstände verändern, selbst wenn die Oberseite ähnlich aussieht.
Die praktische Frage ist nicht nur: “Lässt es sich markieren?” Sie lautet, ob die fertige Platte die erforderliche Linienfeinheit, den Tonwertumfang und die Wiederholbarkeit bei einer akzeptablen Produktionsgeschwindigkeit halten kann, während der Rauch sicher abgesaugt wird.
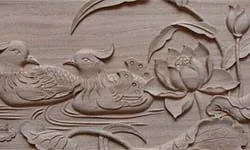
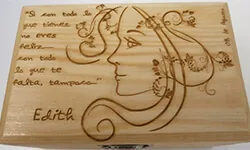
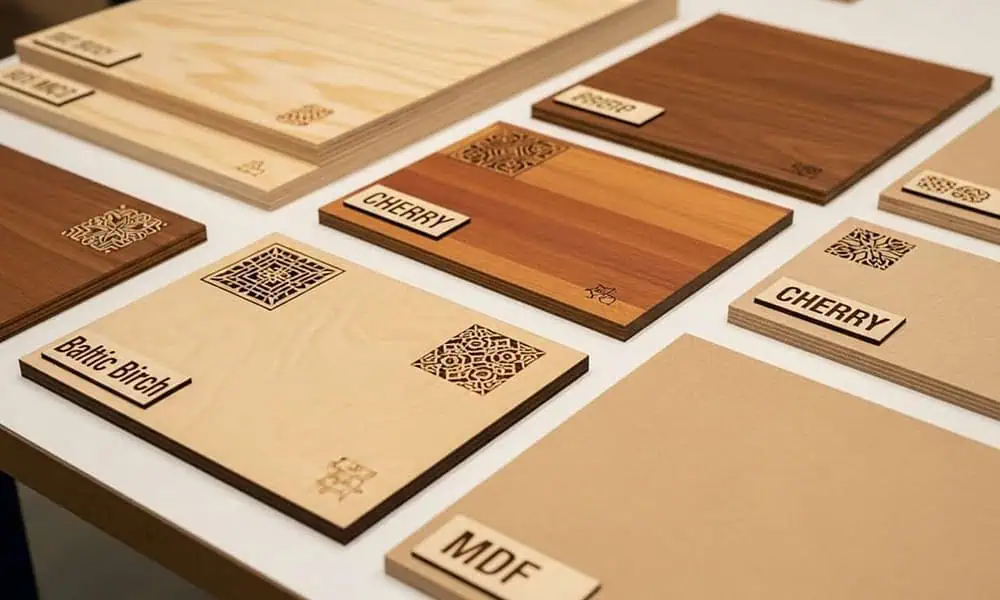
Was ein nützlicher Holzvergleich dokumentieren sollte: Diese Bilder zeigen sichtbare Beispiele für Holzmarkierungen, sind jedoch kein kontrollierter Direktvergleich. Wenn dokumentierte Produktionsmuster verfügbar sind, vergleichen Sie Holzart oder Plattenaufbau, Oberfläche oder Beschichtung, Zielergebnis sowie den beobachteten Kontrast, die Kantenqualität, Rückstände und Tiefe unter identifizierten Testbedingungen.
Holzarten vor dem Vergleich der Ergebnisse trennen
Bezeichnungen wie Eiche, Kiefer, Birkensperrholz oder MDF sind nützliche Ausgangspunkte, aber die Produktionsplatte muss dennoch eigens geprüft werden. Dichte, Harz, Wachstumsmuster, Leimfuge, Faserverteilung und Oberflächenbehandlung können die Reaktion innerhalb derselben übergeordneten Familie verändern.
Harthölzer
Laubhölzer können feine Details unterstützen, aber offene Poren, Mineralstreifen und ausgeprägte Maserung können dazu führen, dass der Ton ungleichmäßig wirkt. Holzart, Schnittrichtung und Oberflächenschliff sollten zusammen mit der Probe dokumentiert werden.
Entscheidung: die Grafik in sowohl Frühholz- als auch Spätholzbereichen freigeben, in denen die Maserung sichtbar ist.
Nadelhölzer
Nadelhölzer zeigen oft stärkere Unterschiede zwischen den Zuwachszonen und können Harztaschen enthalten. Eine Erhöhung der Hitze, um eine helle Zone nachzudunkeln, kann eine dunklere oder harzreiche Zone überbrennen.
Entscheidung: die akzeptable natürliche Variation festlegen, bevor versucht wird, jede Zone auf denselben Ton zu zwingen.
Sperrholz und Furnier
Das Deckfurnier lässt sich möglicherweise sauber markieren, während Leimfugen, Hohlräume oder dünnes Deckmaterial die Tiefe begrenzen. Ein Dekorfurnier kann außerdem einen anderen Kern freilegen, wenn zu viel Material entfernt wird.
Entscheidung: den genauen Lieferanten, die Deckstärke, das Klebstoffsystem und den Veredelungsprozess testen.
MDF und Faserplatten
Holzwerkstoffe sind visuell gleichmäßiger, doch Bindemittelformulierung, Dichte und Oberflächenbehandlung beeinflussen Geruch, Rückstände und Absaugbedarf. Herstellerdokumentation und die Sicherheitsdaten der Platte sollten geprüft werden.
Entscheidung: Emissionskontrolle und Reinigung zusammen mit dem Kontrast validieren.
Behandeltes Holz
Farbe, Beize, Versiegelung, Lack, Laminat oder Öl bedeutet, dass die erste Wechselwirkung möglicherweise mit einer Oberflächenbehandlung und nicht mit dem Holz erfolgt. Der Prozess kann diese Schicht entfernen, verfärben oder thermisch verändern.
Entscheidung: jede Beschichtung identifizieren und das Ergebnis nach dem tatsächlichen Reinigungsschritt nach der Markierung freigeben.
Übliche Risiken und Fehlermodi beim Lasermarkieren von Holz
Der Kontrast bei Holz entsteht häufig durch kontrollierte Verkohlung und begrenzten Materialabtrag, sodass dieselbe Hitze, die eine nutzbare Markierung erzeugt, auch ungleichmäßige Tönung, einen Brandhof, verbreiterte Linien, lockeren Ruß, Rauch oder Schäden an der Oberflächenbehandlung verursachen kann. Maserung, Harz, Feuchtigkeit, Klebstoffe und Beschichtungen bestimmen, wo diese Fehler zuerst auftreten.
Materialstruktur
Dichte, Harz, Feuchtigkeit, Poren, Fasern, Leim und Oberflächenbehandlung bestimmen, wie Energie absorbiert und geleitet wird.
Energie pro Fläche
Leistungseinstellung, Geschwindigkeit, Fokus, Schraffurabstand, Linienabstand und Anzahl der Durchgänge verändern Einwirkdauer und akkumulierte Wärme.
Kontrast und Kantenqualität
Schwärze, Tiefe, Linienbreite, Hof, Rückstände und Variation von Maserung zu Maserung müssen gemeinsam beurteilt werden.
| Sichtbares Symptom | Mögliche Material- oder Prozessursache | Erste Prüfrichtung |
|---|---|---|
| Eine Grafik hat helle und dunkle Streifen | Wechselnde Maserungsdichte, Harz oder Feuchtigkeit | Quer zur Maserung testen und einen akzeptablen Tonwertbereich definieren. |
| Kanten erscheinen breit oder ausgefranst. | Übermäßiger Wärmestau, Defokussierung, Rauchablagerung oder weiche Fasern | Fokus, Geschwindigkeit, Abstand, Durchgänge und Absaugung zusammen überprüfen. |
| Tiefes Ergebnis, aber schwache Details | Der Materialabtrag dominiert die Kontrolle feiner Linien. | Trennen Sie das Tiefenziel vom Kontrastziel und testen Sie erneut. |
| Oberfläche wird nach dem Markieren beim Abwischen schmutzig. | Lose Verkohlung oder kondensierter Rauch | Fügen Sie den tatsächlichen Reinigungsschritt zur Abnahme hinzu und verbessern Sie die Erfassung an der Quelle. |
| Das Finish blättert ab oder verfärbt sich | Die Reaktion der Beschichtung unterscheidet sich vom Substrat | Identifizieren Sie das Finish und testen Sie Ablösung oder Verfärbung als separaten Mechanismus. |
Wo wird Holz-Lasermarkierung eingesetzt – und warum?
Holz wird markiert, wenn ein Produkt eine dauerhafte visuelle Identifizierung, Markenbildung, Individualisierung oder kontrollierte dekorative Details benötigt, ohne Tinte, Etiketten oder einen separaten Druckschritt hinzuzufügen. Die genaue Anforderung hängt weiterhin von der Produktoberfläche, der Handhabung und dem Abnahmestandard ab.
Möbel und Innenraumkomponenten
Platten, Schrankteile, Griffe, Zierleisten und Dekorteile benötigen möglicherweise Logos, Teileidentifikation, Ausrichtungsreferenzen oder dekorative Grafiken. Das brauchbare Ergebnis ist normalerweise ein sauberer Kontrast mit begrenztem Halo, damit die Markierung nicht wie unkontrolliertes Verbrennen aussieht.
Verpackungen und Geschenkprodukte aus Holz
Kisten, Behälter, Deckel und Präsentationsverpackungen werden häufig für Branding, Produktinformationen oder Personalisierung markiert. Die Oberflächenbeschaffenheit ist wichtig, weil Lack, Beize, Farbe oder Öl reagieren können, bevor das Holz selbst reagiert.
Schilder, Plaketten und Displayprodukte
Text, Symbole, Logos und Strichgrafiken benötigen lesbare Kanten über die sichtbare Maserung hinweg. Große Markierungsbereiche machen außerdem Feldgröße, Ebenheit und Konsistenz von Ecke zu Ecke zu einem Teil des Tests.
Handwerkserzeugnisse und Produktionskomponenten
Personalisierte Produkte und Serienfertigungsteile können Namen, Serieninformationen, Chargenidentifikation oder Grafiken erfordern. Der Grund für die Markierung bestimmt, ob Aussehen, Codelesbarkeit, Wiederholbarkeit oder Zykluszeit das Hauptabnahmekriterium ist.
Was wird üblicherweise auf Holz markiert?
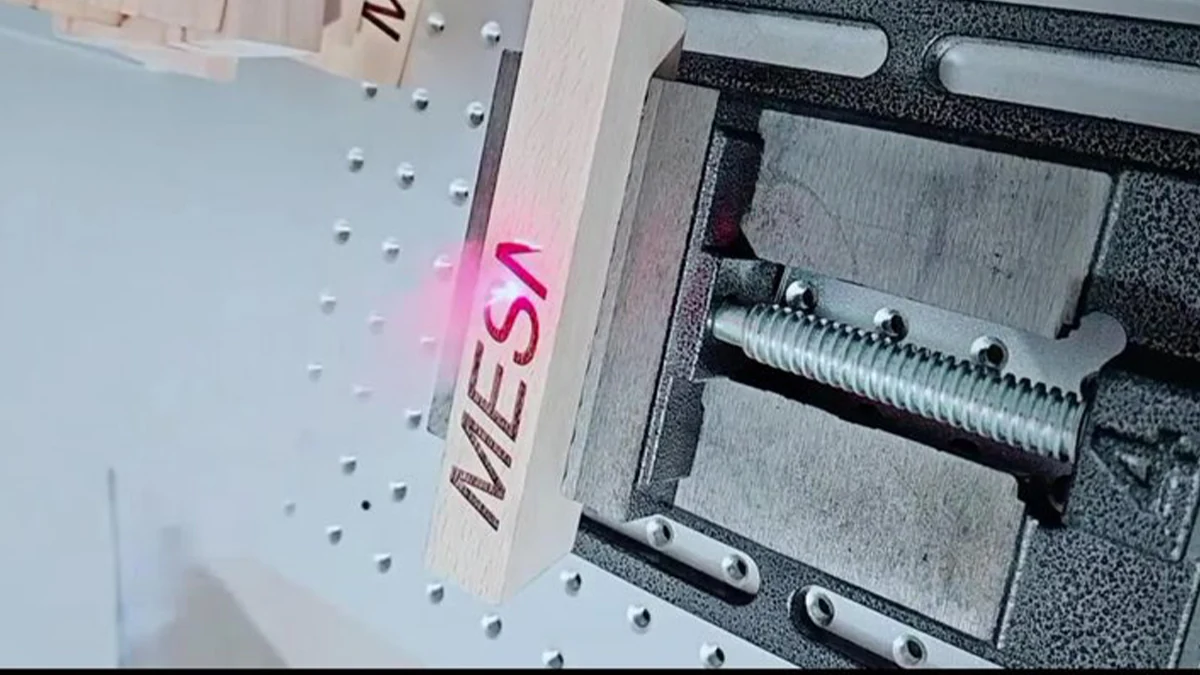
Der Inhalt selbst verändert die Prozessanforderung. Ein großes Logo kann ein anderes Linienverhalten tolerieren als eine kleine Seriennummer oder ein maschinenlesbarer Code, daher sollten die Grafik und das kleinste Merkmal in den Mustertest einbezogen werden.
Logos und Markenzeichen
Beim Branding haben visueller Kontrast, saubere Kanten und ein kontrollierter Ton, der auf der ausgewählten Holzart und Oberfläche absichtlich wirkt, meist Priorität.
Text und Produktinformationen
Namen, Spezifikationen, Anweisungen oder Produktkennungen benötigen eine stabile Zeichenform und ausreichenden Kontrast nach Reinigung und normaler Handhabung.
Serien-, Chargen- und Teilenummern
Variable Identifikation erfordert wiederholbare Positionierung und Lesbarkeit von Teil zu Teil. Produktionsdatenfluss und Beladeverfahren werden wichtig, wenn sich der Inhalt für jedes Stück ändert.
QR- oder Data-Matrix-Codes
Maschinenlesbare Codes können bei Bedarf bewertet werden, aber Körnung, Zeichenspreizung, Modulgröße, Oberflächenvariation und Kamerabedingungen können die Lesbarkeit beeinträchtigen. Geben Sie sie anhand tatsächlicher Scans auf repräsentativem Produktionsmaterial frei, statt allein aufgrund des visuellen Erscheinungsbilds.
Dekorative Grafiken und Strichzeichnungen
Feine Kunstwerke, Porträts und Muster betonen die Kontrolle kleiner Merkmale, Kantenschärfe und Tonwertkonsistenz stärker als die Gravurtiefe.
Welches Ergebnis der Holzmarkierung benötigen Sie tatsächlich?
Wählen Sie den Laserweg nicht allein aufgrund von “Holz”. Definieren Sie zuerst, ob die Aufgabe Oberflächenkontrast, feine Details, messbaren Materialabtrag oder eine kontrollierte Veränderung einer Beschichtung erfordert. Jedes Ziel erzeugt ein anderes Gleichgewicht zwischen Wärme, Linienqualität, Tiefe, Rückständen und Zykluszeit.
| Gewünschtes Ergebnis | Wie ein gutes Ergebnis aussieht | Wichtigster Zielkonflikt | Was am Muster zu überprüfen ist |
|---|---|---|---|
| Kontrast auf dunkler Oberfläche | Beabsichtigter Kontrast von Braun zu Dunkel mit lesbaren Kanten und kontrollierter natürlicher Variation. | Mehr angestaute Wärme kann die Markierung dunkler machen, aber auch den Halo verbreitern, Rückstände erhöhen und feine Details reduzieren. | Tonwertumfang, kleinstes Merkmal, Kantenbreite, Abwischrückstände und Konsistenz über Maserungszonen hinweg. |
| Feiner Text oder Grafiken | Saubere kleine Merkmale, schmale Linien und erkennbare Details ohne übermäßige Brandausbreitung. | Einstellungen, die Dunkelheit oder Tiefe maximieren, können dazu führen, dass feine Merkmale verschmelzen oder weicher werden. | Kleinster Text/Linie, Kantendefinition, Abstand zwischen Merkmalen und Erscheinungsbild nach der Reinigung. |
| Flaches Gravieren | Kontrollierter Materialabtrag mit akzeptabler Tiefe und Kantenqualität. | Eine Erhöhung des Abtrags kann Details opfern, die Rauchentwicklung verstärken und eine andere Schicht in Furnier oder Sperrholz freilegen. | Tiefenbereich, Kantenqualität, Integrität der Deckschicht, Rückstände und Wiederholbarkeit. |
| Entfernen der Oberflächenbehandlung oder Farbänderung | Die Beschichtung verändert sich oder wird wie vorgesehen entfernt, während das darunterliegende Holz innerhalb der visuellen Grenze bleibt. | Die Beschichtung kann sich ablösen, unvorhersehbar verfärben oder im Vergleich zu rohem Holz ein anderes Rauch-/Rückstandsprofil erzeugen. | Beschichtungsidentität, Zustand des Substrats, Reinigungsergebnis, Kantenqualität und Absauganforderung. |
Wie wirken sich Form, Dicke und Größe auf den Markierungsplan aus?
Die Geometrie ändert nicht die Holzart, aber sie verändert die Fokussteuerung, die Feldabdeckung, die Handhabung, das Vorrichtungsdesign und das Risiko, in eine unbeabsichtigte Schicht zu markieren. Diese Eingaben sollten definiert werden, bevor die Maschinenkonfiguration festgelegt wird.
Flache Bretter und Platten
Flache Teile sind die einfachste Ausgangsbedingung, da die Markierungsoberfläche nahe einer Fokusebene bleiben kann. Große Platten erfordern dennoch eine Positionierungsstrategie und ein Markierfeld, das das Motiv abdecken kann, ohne die erforderliche Detailgenauigkeit zu beeinträchtigen.
Prüfen: nutzbare Markierungsfläche, Verfahren zur Werkstückpositionierung, Feldeckenqualität und wiederholtes Bestücken.
Dünne Furnier- und Sperrholzdeckschichten
Bei flachen Gravuren ist die Gesamtdicke der Platte nicht die einzige Begrenzung. Das Deckfurnier oder die Dekorschicht kann viel dünner sein als die gesamte Platte, sodass ein übermäßiger Abtrag Leim oder Kernmaterial freilegen kann.
Prüfen: Prüfen: Dicke der Deckschicht, akzeptable Tiefe und ob das Trägermaterial optisch akzeptabel bleibt.
Verzogene oder unebene Oberflächen
Höhenunterschiede bringen Teile der Oberfläche aus dem vorgesehenen Fokus und können Linienbreite, Kontrast oder Gravurtiefe innerhalb derselben Grafik verändern.
Prüfen: Prüfen: tatsächliche Höhenvariation, Auflage der Vorrichtung und ob die vollständige Markierung innerhalb des akzeptablen Fokusbereichs bleibt.
Große Teile oder große Markierfelder
Ein größeres Feld verändert die Anforderungen an Optik und Positionierung. Das endgültige Feld sollte im nutzbaren Bereich auf Detailgenauigkeit und Gleichmäßigkeit geprüft werden, statt nur deshalb ausgewählt zu werden, weil das Motiv hineinpasst.
Prüfen: Prüfen: maximale Markierungsgröße, kleinste Struktur, Ergebnis von Ecke zu Ecke, Beladefreiraum und erwartete Taktzeit.
Zylindrische oder unregelmäßig geformte Holzwerkstücke
Gebogene Griffe, Drehteile oder unregelmäßige Handwerksstücke benötigen möglicherweise eine spezielle Auflage, eine Drehbewegung oder eine andere projektspezifische Positionierungsmethode. Die richtige Vorgehensweise hängt davon ab, wie viel von der Oberfläche beim Markieren im Fokus bleiben muss.
Prüfen: Prüfen: Durchmesser-/Höhenbereich, Markierungsposition, Ausrichtung, Wiederholpositionierung und Zugang zur Vorrichtung.

CO₂ ist die übliche erste Technologie, die für Holz geprüft werden sollte.
Holz absorbiert CO₂-Laserenergie üblicherweise gut genug für Oberflächenverdunkelung und flaches Gravieren, was CO₂ für viele Holzmarkierungsaufträge zu einer praktischen ersten Testrichtung macht. Das Muster entscheidet weiterhin, ob die Route den erforderlichen Kontrast, Detailgrad, die Tiefe und die Produktionsrate bei der tatsächlichen Holzart, beim Plattenaufbau und bei der Oberflächenbehandlung erfüllt.
Wählen Sie die Maschine nicht allein nach der Wattzahl aus. Ausführung der Laserquelle, tatsächliche Wellenlänge, Strahlführung, Fokussierung, Markierungsfeld, Durchgangsstrategie, Einschaltdauer, Gehäuse und Absaugung beeinflussen allesamt das nutzbare Prozessfenster. Eine Konfiguration, die langsam ein dunkles Muster erzeugt, ist möglicherweise nicht die Konfiguration, die den Produktionsdurchsatz am besten erfüllt.
Nutzen Sie das Ergebnisziel, um den ersten Test zu definieren, und nutzen Sie dann den Test, um die Maschinenauswahl einzugrenzen. Wenn der CO₂-Versuch die Abnahmekriterien nicht ohne inakzeptable Verkohlung, Beschichtungsschäden, Detailverlust oder Zykluszeit erfüllen kann, kehren Sie zur Material-/Prozessprüfung zurück, bevor Sie sich auf eine Maschinenkonfiguration festlegen. Nachdem die Route validiert wurde, vergleichen Sie verfügbare Konfigurationen von CO₂-Lasermarkierungsmaschinen mit den erforderlichen Anforderungen an Markierungsfeld, Handhabung und Sicherheit.
Absaugung, Brandkontrolle und Lasersicherung gehören in die Überprüfung
Die Rauchabsaugung beeinflusst Sichtbarkeit, Sauberkeit der Optik, Geruch, Rückstände und die Arbeitsumgebung. Die Absaugkonstruktion und die Lasersicherheitskonfiguration sollten zusammen mit dem Material, der Maschinenform und der Produktionsrate überprüft werden – nicht erst ergänzt werden, nachdem das Muster akzeptabel aussieht.
Identifizieren, was erhitzt wird
Erfassen Sie Holzart bzw. Platte, Klebstoff, Beize, Farbe, Versiegelung, Laminat und Reinigungsmittel. Unbekannte Beschichtungen und Bindemittel von Holzwerkstoffplatten sollten nicht wie gewöhnliches Rohholz behandelt werden. Prüfen Sie Lieferantendokumentation und relevante Sicherheitsdaten.
Rauch direkt an der Markierung erfassen
Luftstrom, Position der Absaughaube und Filterung müssen auf Feldgröße und Rauchvolumen abgestimmt sein, ohne den Prozess zu stören. Eine schlechte Erfassung kann Rückstände erneut ablagern und einen Parametertest weniger konsistent erscheinen lassen, als er ist.
Brandschutz- und Ordnungsmaßnahmen einbeziehen
Holz ist brennbar. Das Betriebsverfahren sollte die aktive Beobachtung, Schwelgut, angesammelten Staub oder Rückstände, die Wartung der Absaugung und den sicheren Umgang nach dem Stopp des Lasers behandeln. Das endgültige Sicherheitsdesign hängt von der vollständigen Maschinen- und Arbeitsplatzrisikobewertung ab.
Validierung unter Produktionsbedingungen
Eine kurze Probe ist möglicherweise nicht repräsentativ für Geruch, Filterbeladung oder Rückstände während einer langen Charge. Wiederholen Sie den Test mit einem realistischen Arbeitszyklus und beziehen Sie Reinigungs- und Filterprüfungen in die Überprüfung ein.
Lasersicherung und Stoppfunktionen bestätigen
Die Strahlung bei der CO₂-Bearbeitung ist normalerweise unsichtbar. Bestätigen Sie die Laserklassifizierung und die zugängliche Emission des fertiggestellten Systems, die Umhausung bzw. den abgeschirmten Bereich, Türverriegelungen, Not-Aus, Sicherheitsstromkreis, Sichtmöglichkeiten, die Ausrichtung der Aufnahmevorrichtung und den sicheren Zugang während Beschickung und Wartung. Ein Produktbild ist keine Sicherheitsfreigabe; Schutzeinrichtungen und persönliche Schutzausrüstung müssen auf der tatsächlichen Risikobeurteilung und den geltenden lokalen Anforderungen basieren.
Verwenden Sie das reale Produktionsmaterial, um das Ergebnis zu bestätigen
Der schnellste nützliche Test beginnt mit Produktionsmaterial und einem messbaren Abnahmekriterium. Ein Foto allein kann weder die Plattenrezeptur noch das Oberflächenfinish oder die natürliche Bandbreite offenlegen, die die Markierung tolerieren muss. Der Test sollte zeigen, was akzeptabel ist, was fehlschlägt und wie viel normale Materialschwankung der Prozess tolerieren kann.
Materialidentität
Holzart, Massivholz/Sperrholz/MDF, Lieferant, Dicke, Furnier, Klebstoff, Feuchtigkeitszustand und Oberflächenbehandlung.
Markierungsanforderung
Grafik oder Code, kleinstes Element, Feldgröße, bevorzugter Farbton, Tiefe, Haptik und zulässiger Brandhof.
Variationssatz
Proben, die Maserungsänderungen, Äste, Harzbereiche und normale Chargen umfassen – nicht nur das einfachste Stück.
Produktionskontext
Teilegröße, Ebenheit, Beschickungsmethode, Stückzahl, Zielzyklus, Reinigung, Absaugung und Prüfmethode.
Abnahmeprüfung
Legen Sie fest, wie Kontrast, Linienbreite, Tiefe, Rückstände, Geruch, Lesbarkeit und Wiederholbarkeit bewertet werden.
Ergebnis des ersten Tests
Erfassen Sie die Probenidentität, die bewertete Route, das relative Arbeitsfenster, sichtbare Defekte, das Reinigungsergebnis, die Zyklusbeobachtung und die Extraktionsnotizen. Ein erster Test ist keine Produktionsgarantie.
So finalisieren Sie die Maschinenkonfiguration für einen Markierungsauftrag für Holz
Ein erfolgreiches Muster verengt das Prozessfenster; es schließt die Maschinenauswahl nicht ab. Das endgültige Angebot sollte die akzeptierte Markierung mit Feldgröße, Teilehandhabung, Absaugung, Sicherheitskonfiguration und realistischer Produktionsbelastung verknüpfen.
Laser- und Prozessrichtung
Verwenden Sie die akzeptierte Probe, um die Quellroute und das Arbeitsfenster zu bestätigen. Ersetzen Sie ein fehlgeschlagenes Prozessergebnis nicht durch eine höhere Nennleistung.
Markierfeld und Optik
Geben Sie die größte erforderliche Grafik zusammen mit dem kleinsten Merkmal an. Stellen Sie sicher, dass nutzbare Details und Konsistenz über das gesamte vorgesehene Feld hinweg gegeben sind, nicht nur in der Mitte.
Maschinenaufbau und Werkstückfreiraum
Stimmen Sie Arbeitsplatz, Z-Höhe, Zugang und Einhausungskonzept auf die tatsächlichen Werkstückabmessungen, die Beschickungsmethode und den Arbeitsablauf des Bedieners ab.
Spannvorrichtung und Positionierung
Definieren Sie, wie jedes Teil positioniert, unterstützt und wiederholt wird. Verzogene, gebogene oder unregelmäßige Teile erfordern möglicherweise spezielle Vorrichtungen oder Bewegungen statt der Annahme eines flachen Tisches.
Absaugung und Sicherheit
Dimensionieren Sie Rauchabsaugung und -filtration für das tatsächliche Material und den tatsächlichen Arbeitszyklus, und bestätigen Sie dann anhand der realen Risikobeurteilung die Schutzeinrichtungen, Verriegelungen, den Not-Aus und den Bedienzugang des fertiggestellten Systems.
Produktions- und Datenanforderungen
Geben Sie Chargengröße, Zielzyklus, Bedarf an variablen Daten, Anforderungen an die Codeinspektion und jegliche vor- oder nachgelagerte Handhabung an, die die Maschinenkonfiguration verändert.
Was Sie vor der Anforderung des endgültigen Angebots senden sollten
Senden Sie ausreichend Informationen, um den realen Auftrag reproduzieren zu können, statt nur das Material zu benennen. Dadurch sinkt das Risiko, eine Maschine anzubieten, die zum Wort „Holz“ passt, aber nicht zum tatsächlichen Werkstück oder Abnahmekriterium.
FAQ zur Lasermarkierung von Holz
Diese Antworten definieren eine sichere Ausgangsrichtung. Der endgültige Farbton, die Tiefe, die Geschwindigkeit und die Absaugung hängen weiterhin von der tatsächlichen Platte und Oberflächenbeschaffenheit ab.
Welches Holz ergibt die gleichmäßigste Lasermarkierung?
Gleichmäßiges, feinkörniges und stabiles Material liefert im Allgemeinen eine gleichmäßigere Detailwiedergabe, doch die bloße Angabe der Holzart reicht nicht aus. Lieferant, Schnitt, Dichte, Feuchtigkeit und Oberflächenbehandlung können das Ergebnis verändern, daher sollte die Produktionscharge beprobt werden.
Warum wird ein Bereich dunkler markiert als ein anderer?
Wachstumsringe, Harz, Äste, Feuchtigkeit und Oberflächenvorbereitung können Absorption und Wärmefluss verändern. Bevor Sie die Leistung erhöhen, vergleichen Sie die hellen und dunklen Bereiche und entscheiden Sie, ob die Abweichung natürlich und akzeptabel ist.
Kann die Lasermarkierung jegliche Verkohlung vermeiden?
Nicht, wenn der gewünschte Kontrast auf thermischer Dunkelfärbung beruht. Einstellungen können Hofbildung und lose Verkohlung begrenzen, doch die Behauptung, es gebe keinerlei thermische Wirkung, wäre für typisches Dunkelfärben oder Gravieren von Holz unrealistisch.
Wird Sperrholz auf die gleiche Weise markiert wie Massivholz?
Nein. Deckfurnier, Klebstoff, Hohlräume und Kernschichten bringen Variablen ein, die Massivholz nicht hat. Testen Sie die genaue Sperrholzkonstruktion und vermeiden Sie die Freigabe einer Tiefe, die den Kern freilegen könnte.
Wähle ich die Maschine nach der Wattzahl aus?
Nein. Material, gewünschtes Ergebnis, Feldgröße, Fokus, Quellendesign, Geschwindigkeit, Durchgänge, Absaugung und Einschaltdauer spielen alle eine Rolle. Die Wattzahl ist ein Konfigurationseingang, nicht die Auswahlmethode.
Was sollte nach dem Markieren geprüft werden?
Überprüfen Sie sichtbaren Kontrast, kleinste Merkmale, Tiefe, Kantenhalo, lose Rückstände, Reinigungsergebnis, Geruch, Wiederholbarkeit und jegliche Anforderungen an die Codelesbarkeit. Wenden Sie dieselben Kriterien bei normaler Chargenvariation an.
Technische Referenzen
U.S. Occupational Safety and Health Administration — Holzstaub: Überblick unterstützt die Notwendigkeit, luftgetragene Holzpartikel zu kontrollieren und die Exposition am Arbeitsplatz zu überprüfen. OSHA — Lasergefahren: Überblick unterstützt die Notwendigkeit, Strahl- und Nichtstrahlgefahren zu behandeln. Keine der beiden Quellen ersetzt eine materialspezifische Bewertung von Laserrauch, Beschichtungen, Bindemitteln, der fertiggestellten Maschine oder lokalen Anforderungen.
Senden Sie das echte Holz, die Oberflächenbehandlung und das Abnahmeziel
Zhuorui Laser kann diese Angaben nutzen, um eine erste Testrichtung festzulegen, das Ergebnis mit Ihren Abnahmekriterien zu vergleichen und dann das Markierfeld, die Vorrichtung, die Absaugung, die Sicherheit und die Maschinenkonfiguration für das Angebot einzugrenzen. Die endgültige Produktionsfreigabe erfordert weiterhin die tatsächliche Maschine, repräsentatives Material und einen realistischen Arbeitszyklus.