
Kork-Lasermarkierung
Korkverkohlung und Musterkennzeichnung.
Natürlicher und agglomerierter Kork kann eine kräftige dunkle Markierung erzeugen, doch Granulatstruktur, Dichte, Bindemittel und Oberflächenfinish entscheiden darüber, ob ein Muster scharf ist oder zu lockerer Verkohlung verläuft. CO₂ ist üblicherweise die erste zu bewertende Quellenrichtung; die Produktionsgüte und der Zieleffekt erfordern weiterhin einen repräsentativen Mustertest.
Kann Kork mit Laser markiert werden?
Ja – viele natürliche und korkbasierte Oberflächen können sichtbare Verdunkelung, flache Gravuren oder Musterdetails erzeugen. Die Qualifizierung ist wichtig: Kork ist ein zellulares, poröses Material, und eine dunkle Markierung beinhaltet oft eine kontrollierte Karbonisierung. Dichte, Granulatgrenzen und Bindemittelvariation machen die Wiederholbarkeit zu einer Materialfrage, nicht zu einer Frage der Wattzahl.
Natürliche Korkplatten, agglomerierter Kork und beschichteter Kork können aus der Ferne ähnlich aussehen, reagieren unter Hitze jedoch unterschiedlich. Eine Platte mit geringer Dichte kann ihre Kantenschärfe verlieren, wenn lockerer Ruß aus den Zellen gehoben wird; eine dichte oder versiegelte Oberfläche kann eine feine Linie halten, aber bei erhöhter Energie einen dunkleren Hof oder eine Veränderung des Finishs erzeugen. Behandeln Sie diese als Qualifizierungsbedingungen, die an der Produktionskorksorte zu überprüfen sind, und nicht als festes Ergebnis für jede Korkkonstruktion.
Die praktische Entscheidung ist nicht nur “Wird es markieren?” Es geht darum, ob die tatsächliche Sorte das erforderliche Muster, den Kontrast, die Tiefe und die Reinigungsfähigkeit bei einer akzeptablen Produktionsbelastung halten kann, während Rauch und Rückstände sicher erfasst werden.
Nur zur Veranschaulichung. Diese Muster sind weder Fotografien noch getestete Proben noch Produktionsnachweise noch ein Versprechen in Bezug auf Farbe, Tiefe oder Geschwindigkeit.
Korkkonstruktionen getrennt betrachten, bevor Sie Ergebnisse vergleichen
„Kork“ bezeichnet eine Materialfamilie, nicht ein einzelnes Prozessfenster. Dokumentieren Sie bei jeder Probe Struktur, Dichte, Bindemittel, Unterlage und Oberflächenbeschaffenheit, damit ein dunkles Muster nicht mit einem universellen Rezept verwechselt wird.
Naturkorkplatte
Die natürliche Zellstruktur kann einen warmen dunklen Ton und ein haptisches Muster erzeugen, aber Poren und Dichtebänder können Linienbreite und -tiefe verändern. Verdichtung, Feuchtigkeit und Schnittrichtung sollten dokumentiert werden.
Entscheidung: das Muster über offene und dichte Bereiche hinweg freigeben statt nur auf dem glattesten Abschnitt.
Agglomerierter Kork
Granulate werden zu einer Platte, einem Block oder einer Form gebunden. Korngröße, Verdichtung und Bindemittelverteilung können kleine dunkle/helle Inseln, lose Verkohlungsrückstände oder ein abweichendes Kantenverhalten erzeugen.
Entscheidung: die genaue Granulatklasse und das Bindemittelsystem testen; das Verhalten nicht von natürlichem Kork ableiten.
Kork-Gummi oder Verbundwerkstoff
Gummi-, Polymer-, Textil- oder Mineralzusätze können schmelzen, glänzend werden, Rauch entwickeln oder Rückstände hinterlassen, bevor die Korkstruktur erreicht wird. Das Wort „Kork“ benennt nicht die vollständige Zusammensetzung.
Entscheidung: die Zusammensetzung oder das Sicherheitsdatenblatt (SDB) einholen, bevor unbekanntes Verbundmaterial getestet wird.
Beschichteter oder bedruckter Kork
Dichtmittel, Lack, Tinte, Folie, Laminat oder eine dekorative Deckschicht können zuerst absorbieren. Das Entfernen kann eine andere Farbe zum Vorschein bringen oder Poren freilegen, während wiederholte Hitzeeinwirkung den Glanz verändern kann.
Entscheidung: definieren, ob das Ziel eine Oberflächenfarbänderung, eine Beschichtungsentfernung oder eine flache Gravur ist.
Wo wird die Kork-Lasermarkierung üblicherweise eingesetzt?
Kork wird für Branding, Dekoration, Identifikation und Personalisierung auf Produkten markiert, die von flachen Platten bis zu kleinen zylindrischen Verschlüssen reichen. Die Anwendung verändert das Artwork, die Halterung, den Markierungsbereich und die Abnahmekriterien, aber das Materialverhalten muss weiterhin an der tatsächlichen Korkkonstruktion qualifiziert werden.
Verschlüsse und Korkstopfen
Wein-, Getränke- und Spezialverschlüsse können Logos, Herkunftszeichen, dekorative Grafiken, Chargenidentifikatoren oder kundenspezifisches Branding tragen. Krümmung und Kompression sind wichtig, weil die Markierung auf einer kleinen zylindrischen Oberfläche konsistent bleiben muss.
Untersetzer, Platzsets und Lifestyle-Produkte
Diese Produkte verwenden häufig Logos, Namen, dekorative Muster oder Personalisierungen. Optische Gleichmäßigkeit, Kantenqualität und Reinigungsfähigkeit sind meist wichtiger als die Gravurtiefe.
Bögen, Platten und Korkstoff
Flache Bögen, Dekorplatten und Korktextilprodukte können Branding, Layoutmarkierungen, grafische Muster oder Produktkennzeichnung aufweisen. Große Flächen bringen Fragen zu Markierfeld, Ebenheit und Handhabung in die Maschinenentscheidung ein.
Kork-Gummi und industrielle Verbundwerkstoffe
Dichtungen, Dichtelemente oder Verbundteile können Teilenummern, Chargendaten oder einfache Kennungen erfordern. Da Bindemittel, Gummi oder andere Zusatzstoffe die Oberflächenreaktion dominieren können, sollte die vollständige Zusammensetzung vor der Prozessfreigabe bestätigt werden.
Warum einen Laser verwenden? Ein Laser kann Branding, Kennzeichnung oder dekorativen Kontrast erzeugen, ohne ein Etikett oder eine Tintenschicht hinzuzufügen. Ob dieser Vorteil nützlich ist, hängt vom erforderlichen Aussehen, der Haltbarkeit, der Lesbarkeit, der Produktionsrate und davon ab, wie die Korkoberfläche auf Hitze reagiert.
Was wird üblicherweise auf Kork markiert?
Das Design bestimmt, wie anspruchsvoll der Prozess wirklich ist. Ein kräftiges Logo kann über natürliche Granulatvariationen hinweg attraktiv bleiben, während kleiner Text oder maschinenlesbare Codes eine schärfere Kantendefinition und eine kontrolliertere Oberfläche benötigen.
Logos und Markenzeichen
Häufig auf Verschlüssen, Untersetzern, Geschenkartikeln, Accessoires und Dekorplatten. Prüfen Sie Linienbreite, gefüllte Bereiche, Halo und die Art und Weise, wie die natürliche Maserung den visuellen Ton verändert.
Namen und Personalisierung
Nützlich für individuelle Geschenke und Kleinserienprodukte. Prüfen Sie die kleinste Schrift, den Abstand und ob wiederholte Namen über normale Materialvariationen hinweg lesbar bleiben.
Teile-, Chargen- und Datumsinformationen
Industrielle oder verpackte Produkte benötigen möglicherweise Chargennummern, Datumsangaben, SKU-Informationen oder einfache Identifikatoren. Das Abnahmekriterium sollte die Lesbarkeit nach den normalen Reinigungs- und Handhabungsschritten definieren.
Symbole und Anweisungen
Einfache Symbole oder Handhabungssymbole tolerieren normalerweise mehr Textur als kleine Zeichen, aber die Markierung benötigt dennoch genügend Kontrast und Kantendefinition, um zuverlässig erkannt zu werden.
QR- und Data-Matrix-Codes
Auf geeigneten Korkoberflächen möglich, doch ein sichtbarer Kontrast allein reicht nicht aus. Grobe Körner, offene Poren und unscharfe Ränder können die Zellgeometrie stören, daher sollten die tatsächliche Codegröße und die Verifizierungsmethode in die Musterprüfung aufgenommen werden.
Dekorative Muster
Feine Grafiken können die natürliche Korktextur betonen, doch dichte Füllungen, wiederholte Durchgänge und sehr kleine Details können Verkohlung, Rauchbildung und Randausbreitung verstärken.
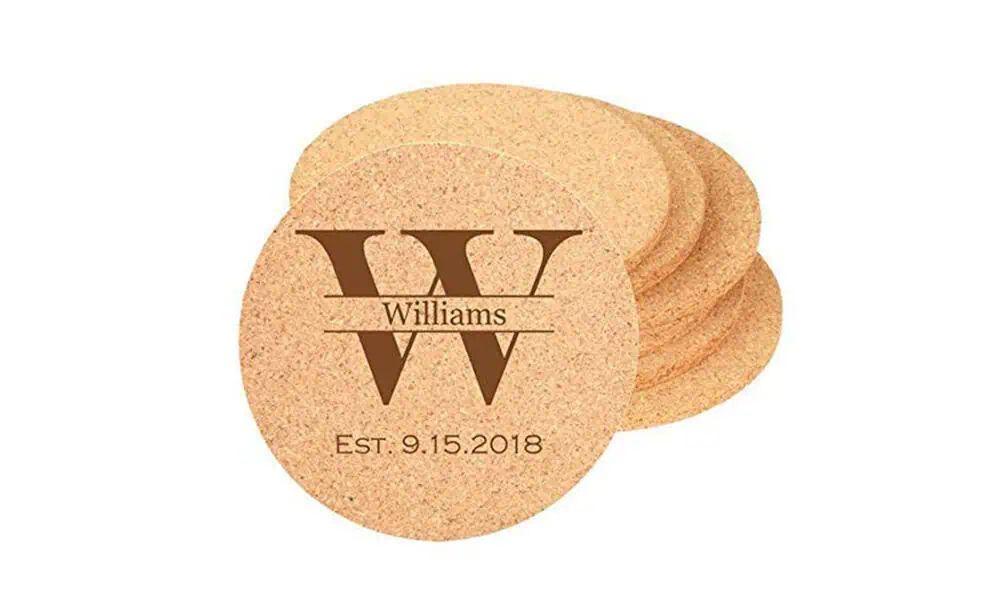
Dieses Beispiel mit einem Korkuntersetzer zeigt die Art von dunklem Branding und Personalisierung, die Anwender von der Korkmarkierung häufig erwarten. Betrachten Sie es als Anwendungsbeispiel und nicht als allgemeingültiges Ergebnis: Körnung, Dichte, Bindemittel und Oberflächenbehandlung müssen noch am Produktionskork validiert werden.
Welches Ergebnis der Korkmarkierung möchten Sie erzielen?
Der richtige Prozess hängt vom benötigten Ergebnis ab. Oberflächenabdunkelung, flaches Gravieren, Beschichtungsentfernung und das Markieren kleiner Codes stellen unterschiedliche Anforderungen an Kontrast, Tiefe, Wärmeeintrag und Kantenkontrolle. Mehr Energie kann eine Markierung vertiefen, aber sie kann auch Linien verbreitern, lose Verkohlungsreste ablösen, den Bindemittelglanz verändern und die Rauchentwicklung erhöhen.
Kontrast mit begrenzter Verkohlung priorisieren
Verwenden Sie kontrollierte thermische Abdunkelung, wenn das Ziel eine sichtbare Markierung mit geringer Tiefe ist. Bewerten Sie Kontrast, Halo, lose Verkohlungsreste und Reinigungsfähigkeit über die normale Maserungsvariation hinweg.
Tiefe priorisieren, ohne die Kante zu verlieren
Materialabtrag kann fühlbare Tiefe erzeugen, aber tiefere Einstellungen erhöhen Staub, Rauch, Kantenaufbruch und Wärmestau. Tiefe und Grafikqualität sollten gemeinsam freigegeben werden.
Saubere Schichtentfernung priorisieren, ohne den Kork zu beschädigen
Wenn eine Versiegelung, ein Aufdruck, ein Lack oder eine dekorative Deckschicht das Ziel ist, prüfen Sie, ob sie entfernt oder verändert werden kann, ohne dass es zu übermäßiger Verkohlung, Porenschädigung oder unerwünschter Glanzveränderung im darunterliegenden Kork kommt.
Lesbare Merkmale und stabile Geometrie priorisieren
Kleiner Text, Symbole und 2D-Codes erfordern eine stabile Linienbreite und Merkmalsgeometrie. Grobe Körner, Poren und unscharfe Verkohlung können zum limitierenden Faktor werden, noch bevor der Kontrast es wird.
Häufige Risiken und Fehlermodi beim Laserbeschriften von Kork
| Sichtbares Symptom | Mögliche Material- oder Prozessursache | Erste Prüfrichtung |
|---|---|---|
| Muster wirkt auf einigen Körnern blass | Dichte, Bindemittel oder Zellstruktur verändern die Absorption über dasselbe Kunstwerk hinweg | Vergleichen Sie das Muster über normale Materialschwankungen hinweg, bevor Sie Energie hinzufügen. |
| Kanten erscheinen breit oder ausgefranst. | Akkumulierte Wärme, Defokussierung, Rauchablagerung oder lose Zellen an der Linienkante | Überprüfen Sie Fokus, Geschwindigkeit, Abstand, Anzahl der Durchgänge und Rauchabsaugung gemeinsam. |
| Lockerer schwarzer Rückstand verbleibt | Übermäßige Karbonisierung, brüchige Oberfläche oder kondensierter Rauch | Fügen Sie den tatsächlichen Reinigungsschritt in die Abnahme ein und erfassen Sie die Rauchfahne dicht an der Markierung. |
| Beschichtung bildet Blasen oder verändert den Glanz | Die Reaktion des Finishs unterscheidet sich vom Korksubstrat | Identifizieren Sie den Oberflächen-Schichtaufbau und testen Sie Abtrag oder Verfärbung als separates Ziel. |
| Ein tiefes Ergebnis verliert Musterdetails | Der Materialabtrag dominiert die Feinstlinienkontrolle, oder die Granulatstruktur bricht | Trennen Sie das Tiefenziel vom Grafikziel und testen Sie erneut. |
Wie wirken sich Form, Dicke und Größe auf den Markierungsplan aus?
Der Korkgrad bestimmt, wie die Oberfläche reagiert, während die Bauteilgeometrie bestimmt, wie konsistent der Laser im Fokus bleiben kann und wie das Werkstück gehalten, gedreht oder neu positioniert werden sollte. Ein flacher Untersetzer und ein zylindrischer Stopfen können dieselbe Materialfamilie nutzen, erfordern aber eine unterschiedliche Handhabung.
Flache Platten und Untersetzer
Flache Teile sind in der Regel die einfachste Geometrie, weil die Arbeitsfläche nahe an einer Fokusebene bleiben kann. Prüfen Sie die Ebenheit der Platte, Dickenvariationen, die Auflage und den Markierungsbereich.
Auswirkung der Konfiguration: Feldgröße und Vorrichtung/Auflage werden wichtiger, je größer das Teil oder die Grafik wird.
Korkstopfen und zylindrische Teile
Die Krümmung verändert den Abstand vom Markierkopf über die Grafik hinweg. Eine breite Grafik kann unscharf werden oder sich verzerren, wenn sie wie eine flache Oberfläche behandelt wird.
Auswirkung der Konfiguration: Prüfen Sie eine Drehvorrichtung, eine kontrollierte Teiledrehung oder eine andere Geometriestrategie, wenn sich die Markierung über den Umfang erstreckt.
Dicke Blöcke und tieferes Gravieren
Beim Abdunkeln der Oberfläche kann die Gesamtdicke weniger wichtig sein als der Oberflächenzustand. Beim tieferen Gravieren werden Wärmestau, Materialabtrag, Staub und Tiefenkonsistenz zu stärkeren Einschränkungen.
Auswirkung der Konfiguration: Geben Sie die erforderliche Tiefe getrennt von der kosmetischen Kantenqualität frei, bevor Sie eine Produktionseinstellung auswählen.
Weicher oder komprimierbarer Kork
Der Klemmdruck kann die Oberfläche zusammendrücken und die lokale Höhe oder Dichte verändern. Dadurch kann sich das Werkstück relativ zum Fokus verschieben und die Linienbreite oder Wiederholbarkeit verändern.
Auswirkung der Konfiguration: Verwenden Sie eine Vorrichtung, die das Teil ohne übermäßige Kompression positioniert, und beziehen Sie normale Maßabweichungen in den Testsatz ein.
Große Tafeln, Platten oder Rollenmaterial
Großformatige Arbeiten können ein einzelnes Markierungsfeld überschreiten und Probleme mit Ebenheit, Neupositionierung, Registerhaltigkeit oder Bahnführung verursachen.
Auswirkung der Konfiguration: bewerten Sie Feldgröße, Wiederpositioniergenauigkeit, Förderband- oder Rollenhandhabung und ob das vorgesehene Motiv ohne sichtbare Stitching fertiggestellt werden kann.

CO₂-Maschinenfamilien-Beispiel für die erste Testroute. Feldgröße, Fokus, Einhausung, Absaugung und Handhabung sollten konfiguriert werden, nachdem das Ergebnis der Korkprobe akzeptiert wurde.
Ein bedingter Quellenbildschirm
Nutzen Sie diese Reihenfolge, um den Probentest und die Konfigurationsprüfung zu organisieren; das endgültige Prozessfenster ergibt sich weiterhin aus dem repräsentativen Produktionsmaterial.
CO₂ ist die übliche erste Technologie, die für Kork zu bewerten ist
Viele natürliche und korkbasierte organische Oberflächen absorbieren CO₂-Laserenergie gut genug für Oberflächendunkelung, flaches Gravieren und Mustertests. Deshalb ist eine CO₂-Lasermarkierungsmaschine eine sinnvolle erste Richtung für die Kork-Qualifizierung. Das bedeutet jedoch nicht, dass jedes CO₂-System austauschbar ist.
Tatsächliche Wellenlänge, Quellenauslegung, Strahlführung, Markierfeld, Fokus, Einschaltdauer, Einhausung und Absaugung müssen zur Korkgüte und zur gewünschten Markierung passen. Die durchschnittliche Maschinenleistung allein kann weder Kantenqualität noch Rauchbelastung vorhersagen; wiederholte Durchgänge und tiefe Muster können beides verändern.
Wechseln Sie erst zur Produktauswahl, nachdem der Korktest definiert wurde. Vergleichen Sie verfügbare Konfigurationen von CO₂-Lasermarkierungsmaschinen, Konfigurationen von CO₂-Lasermarkierungsmaschinen nachdem der Korkmustertest die erforderlichen Bedingungen für Feld, Fokus, Handhabung und Absaugung ermittelt hat. Faser- oder UV-Laser können einen kontrollierten Vergleich bei einer speziellen Beschichtung oder einem hitzeempfindlichen Detail verdienen, aber nur, wenn eine repräsentative Probe dies belegt.
Die Absaugung ist Teil der Qualität der Korkmarkierung
Die Raucherfassung beeinflusst Kontrast, Sauberkeit der Optik, Geruch, Rückstände und die Arbeitsumgebung. Kork ist brennbar, und ein Bindemittel oder eine Beschichtung kann das Rauchprofil verändern; die Absaugung sollte zusammen mit dem Material und der Produktionsaufgabe geprüft werden und nicht nachträglich ergänzt werden.
Identifizieren, was erhitzt wird
Erfassen Sie natürliche oder agglomerierte Struktur, Granulatgröße, Bindemittel, Gummi-/Polymergehalt, Tinte, Dichtmittel, Laminat und Reinigungsmittel. Unbekannte Beschichtungen und Verbundbindemittel sollten nicht als gewöhnlicher Kork behandelt werden; holen Sie gegebenenfalls Lieferantendokumentation oder Sicherheitsdatenblätter (SDB) ein.
Rauch nah am Muster erfassen
Luftstrom, Position der Haube und Filtration müssen zum Markierfeld und zum Rauchvolumen passen, ohne den Prozess zu stören. Eine schlechte Erfassung kann Ruß wieder ablagern und ein Muster weniger reproduzierbar erscheinen lassen, als es ist.
Brandschutz- und Ordnungsmaßnahmen einbeziehen
Berücksichtigen Sie aktive Beobachtung, heiße oder schwelende Rückstände, losen Korkstaub, Filterwartung und sichere Handhabung nach dem Stopp des Lasers. Das endgültige Sicherheitskonzept hängt von der vollständigen Risikobeurteilung für Maschine und Arbeitsplatz ab.
Validierung unter Produktionsbedingungen
Ein kurzes Teststück kann Geruch, Filterbelastung oder Rückstände während einer langen Charge nicht repräsentieren. Wiederholen Sie den Test unter realistischen Betriebsbedingungen und beziehen Sie Reinigungs-, Absaug- und Filterprüfungen in die Bewertung ein.
Was sollten Sie für einen Korkmustertest bereitstellen?
Der schnellste nützliche Test beginnt mit Produktionsmaterial und einem messbaren Abnahmekriterium. Ein generisches Korkmuster kann Dichte, Bindemittel, Oberflächenfinish oder den normalen Bereich, den das Muster tolerieren muss, nicht offenlegen.
Materialidentität
Naturkorkplatte, Agglomerat, Kork-Gummi oder Verbundwerkstoff; Lieferant, Güte, Dicke, Dichte und Bindemittel.
Oberflächenzustand
Rohe, geschliffene, versiegelte, bedruckte, laminierte, folienbeschichtete, wasserdicht ausgerüstete oder gereinigte Oberfläche.
Markierungsanforderung
Muster- oder Code-Artwork, kleinste Struktur, Feldgröße, bevorzugter Farbton, Tiefe, Haptik und zulässiger Halo.
Variationssatz
Muster, die normale Granulatänderungen, Dichtebänder, Fugen, Kanten und Produktionschargen umfassen.
Produktionskontext
Teilegröße, Ebenheit, Beschickungsmethode, Stückzahl, Zielzyklus, Reinigung, Absaugung und Prüfmethode.
Abnahmeprüfung
Einigen Sie sich darauf, wie Kontrast, Linienbreite, Tiefe, Rückstände, Geruch, Lesbarkeit und Wiederholbarkeit beurteilt werden.
Wie wird aus einem akzeptierten Korkmuster eine Maschinenkonfiguration?
Die Maschinenauswahl sollte dem akzeptierten Materialergebnis folgen, nicht vorausgehen. Sobald die echte Korksorte die erforderliche Markierung erzeugen kann, überführen die verbleibenden Entscheidungen dieses Ergebnis in ein wiederholbares Produktions-Setup.
Laserverfahren bestätigen
Behalten Sie CO₂ als Standardverfahren bei, wenn die Probe dies zulässt. Vergleichen Sie ein anderes Verfahren nur dann, wenn der Oberflächenaufbau, die Wärmeempfindlichkeit oder die erforderliche Detailgenauigkeit einen konkreten Grund dafür liefert.
Markierfeld und Fokusstrategie festlegen
Verwenden Sie Bauteilgröße, Größe der Markiervorlage, kleinste Merkmalsgröße und zulässige Verzerrung, um Feld- und Fokusanordnung auszuwählen. Größere Felder und gekrümmte Werkstücke sollten anhand des erforderlichen Details geprüft und nicht allein nach der Größe ausgewählt werden.
Wählen Sie die Spannvorrichtung oder die Handhabungsmethode
Flache Bleche benötigen möglicherweise nur eine Auflage und eine wiederholbare Positionierung. Korken können ein Rotationshandling erfordern; weiche Teile benötigen Spannvorrichtungen mit geringem Anpressdruck; große Bleche oder Rollen müssen möglicherweise umpositioniert werden oder eine Förder- bzw. Bahnhandhabung erhalten.
Absaugung für den tatsächlichen Einsatz dimensionieren
Rauch, Geruch, Bindemittelgehalt, Markierungstiefe und Chargenlänge bestimmen den Absaug- und Filterbedarf. Ein kurzer Test mit einem Probestück sollte nicht allein zur Dimensionierung eines Produktions-Absaugsystems für Rauchgase herangezogen werden.
Durchsatz überprüfen, ohne das akzeptierte Ergebnis zu verlieren
Prüfen Sie, ob die gewählte Einstellung bei der vorgesehenen Chargenlänge und Beschickungsmethode weiterhin die Anforderungen an Kontrast, Kante, Rückstände, Lesbarkeit und Reinigung erfüllt. Die Scangeschwindigkeit allein ist nicht der vollständige Produktionszyklus.
Angebotsangaben finalisieren
Für ein aussagekräftiges Angebot geben Sie bitte das akzeptierte Musterergebnis oder Ziel, Korkaufbau und Oberflächenfinish, Bauteilabmessungen, Markierfeld, Grafikvorlage, Stückzahl- oder Zyklusziel, Handhabungsanforderung, Absaugbedarf sowie etwaige Einhausungs- oder Integrationsvorgaben an.
FAQ zur Kork-Lasermarkierung
Diese Antworten definieren eine sichere Ausgangsrichtung. Endgültiger Farbton, Tiefe, Geschwindigkeit, Rückstände und Absaugung hängen weiterhin vom tatsächlichen Aufbau und Oberflächenfinish ab.
Kann ein CO₂-Laser Naturkork markieren?
Viele natürliche Korksorten können mit CO₂ auf Abdunkelung, Muster-Markierung oder flaches Gravieren hin bewertet werden. Dichte, Feuchtigkeit, Zielwirkung und Absaugung bestimmen das nutzbare Prozessfenster, daher sollte Produktionsmaterial beprobt werden, bevor eine Konfiguration gewählt wird.
Warum sieht ein Korkmuster dunkler aus als ein anderes?
Zellendichte, Granulatgrenzen, Bindemittel, Verdichtung und Feuchtigkeit verändern Absorption und Wärmefluss. Vergleichen Sie zuerst die natürliche Variation; eine Erhöhung der Energie kann das Muster verbreitern oder zusätzliche Verkohlung erzeugen.
Kann eine Einstellung jeden agglomerierten Kork markieren?
Nein. Granulatgröße, Bindemittelchemie, Dichte und Oberflächenbeschichtung variieren stark. Führen Sie für jede Material- und Oberflächenvariante einen Datensatz mit akzeptierten Parametern.
Benötigt beschichteter oder bedruckter Kork einen separaten Test?
Ja. Eine Versiegelung, Tinte, Folie oder ein Laminat können vor dem Korksubstrat reagieren. Entscheiden Sie, ob das Ziel eine Farbänderung, das Entfernen der Beschichtung oder eine Gravur ist, und testen Sie dann den vollständigen Oberflächenaufbau.
Benötigen Korkmarkierungsversuche eine Rauchabsaugung?
Planen Sie die Absaugung für Rauch und Gerüche ein, insbesondere bei Bindemitteln, Gummi-/Polymerzusätzen, Beschichtungen oder Arbeiten mit hohem Volumen. Erforderlicher Luftstrom und erforderliche Filtration hängen vom Material und von der Maschine ab; prüfen Sie gegebenenfalls das vollständige Setup und das Sicherheitsdatenblatt (SDS).
Behandelt diese Seite das Schneiden und Perforieren von Kork?
Nein. Diese Seite behandelt die Materialreaktion auf Markieren, flaches Gravieren und Oberflächeneffekte. Schneiden und Perforieren erfordern eine separate Überprüfung von Prozess, Sicherheit und Anwendung.
Senden Sie die tatsächliche Korksorte, Oberflächenbeschaffenheit und das gewünschte Muster
Zhuorui Laser kann vor der Erstellung eines Angebots die Struktur, die Dichte, das Bindemittel, den Oberflächenaufbau, das Markierungsfeld, das Kontrast- oder Tiefenziel, den erwarteten Durchsatz, den Absaugbedarf und die Maschinenkonfiguration prüfen.