
Aplikasi Mesin Laser Marking – Tabung Plastik
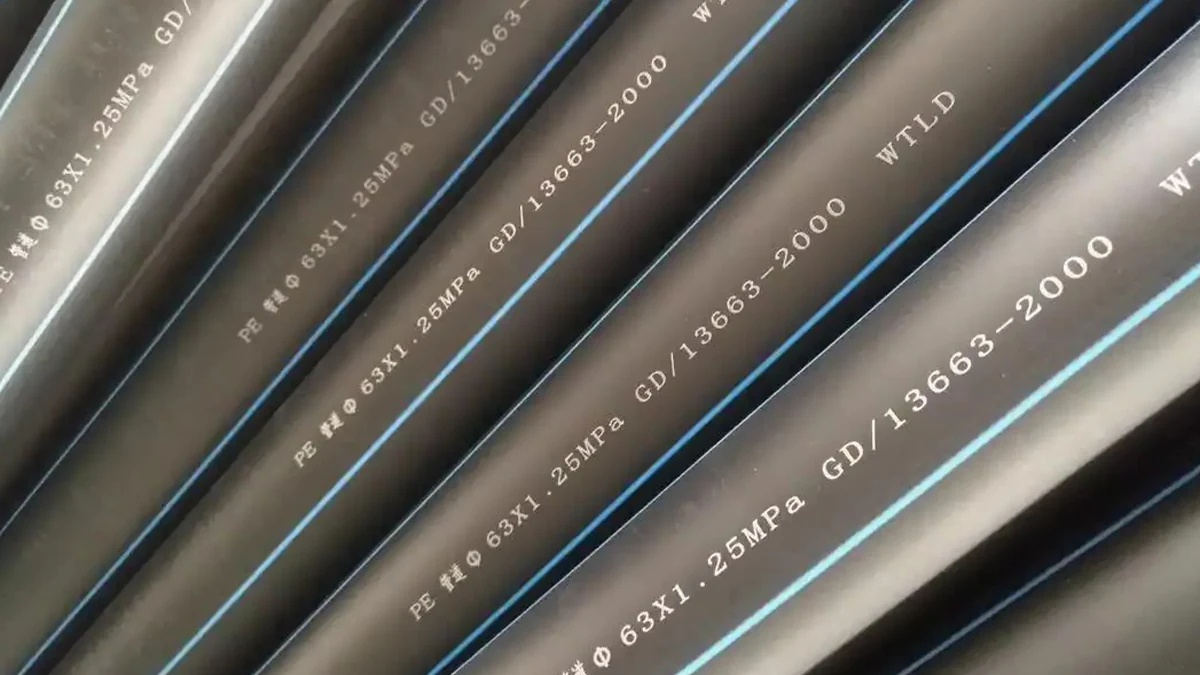
Penandaan Laser Tabung Plastik
Penandaan laser tabung plastik bergantung pada formulasi polimer aktual, ketebalan dinding, diameter, kondisi permukaan, konten marka, dan gerakan produksi. Pengaturan yang berguna harus menghasilkan kontras dan kualitas kode yang disyaratkan pada laju produksi nyata tanpa pelelehan, penghangusan, tembus bakar, distorsi, atau pergeseran posisi yang tidak dapat diterima.
- Material tabung, warna, ketebalan dinding, dan kondisi permukaan
- Target konten marka, ukuran, keterbacaan, dan daya tahan
- Kecepatan jalur, posisi marka, dan interval pengulangan diperlakukan sebagai input terpisah
- Pengujian sampel dan jalur dipetakan ke konfigurasi mesin final
Cakupan Tabung Plastik / Benda Kerja
Tabung Plastik Mana yang Menggunakan Penandaan Laser?
Tentukan dua dimensi secara terpisah sebelum memilih pengaturan penandaan: bentuk fisik tabung dan status produksi atau penanganan. Sebuah tabung dapat bersifat fleksibel dan disuapkan dari gulungan pada saat yang sama, atau kaku dan dipasok sebagai potongan panjang, jadi ini bukan empat kategori produk yang saling eksklusif.
Bentuk Tabung
Pipa plastik fleksibel
Pipa yang lunak dapat bergerak menyimpang, melorot, atau berputar saat bergerak. Pemanduan, penyangga, dan ketegangan bisa sama pentingnya dengan sumber laser ketika posisi tanda harus tetap stabil.
Pipa kaku atau semi-kaku
Tabung kaku berdiameter kecil lebih mudah ditopang, tetapi kelengkungan, rentang diameter, dan lebar penandaan terfokus yang dapat digunakan tetap menentukan ukuran dan penempatan kode.
Status Produksi / Penanganan
Pipa kontinu atau yang diumpankan dari gulungan
Ekstrusi dan produksi gulungan-ke-gulungan menambahkan kecepatan lintasan, selip produk, akselerasi, perilaku berhenti-mulai, dan kontrol jarak berulang ke tugas penandaan.
Tabung potong sesuai panjang
Bagian tabung individual mengalihkan masalah ke datum perlengkapan, orientasi, siklus pemuatan, pergantian, dan throughput potongan per menit alih-alih sinkronisasi lintasan kontinu.
Jika benda kerja adalah jaket kabel atau selongsong susut panas, gunakan halaman aplikasi terkait di akhir panduan ini. Halaman ini berfokus pada pipa plastik itu sendiri.
Mengapa Menandai dan Apa yang Ditandai
Mengapa Tabung Plastik Ditandai?
Persyaratan penandaan harus ditetapkan sebelum laser dipilih. Alasan penandaan menentukan konten, ukuran, daya tahan, toleransi posisi, dan metode verifikasi yang diperlukan.
Identifikasi produk
Nomor part, kode model, ukuran, spesifikasi, atau informasi merek membantu membedakan satu tabung dari tabung lain selama perakitan, penyimpanan, pemasangan, atau servis.
Ketertelusuran batch dan produksi
Data lot, tanggal, shift, reel, serial, atau resep dapat menghubungkan tabung jadi dengan catatan produksi yang diwajibkan oleh produsen atau pelanggan.
Referensi panjang dan posisi
Tanda meter atau kaki, referensi pemotongan, dan pengenal berulang dapat mendukung pengukuran, pemotongan, pemasangan, dan kontrol proses pada tabung kontinu.
Persyaratan pelanggan atau proyek
Kata-kata, simbol, format kode, penempatan, dan kondisi daya tahan yang ditentukan harus diperlakukan sebagai input proyek dan dikonfirmasi selama penerimaan sampel.
Konten Penandaan
Apa yang Biasanya Ditandai pada Tabung Plastik?
Pengenal pendek pada lokasi tetap adalah tugas produksi yang berbeda dari data variabel padat, tanda meter, atau kode 2D ringkas. Beban konten secara langsung memengaruhi waktu penandaan, ukuran fitur, dan jendela proses yang tersedia.
| Tugas penandaan | Konten umum | Apa yang mengubah proses | Fokus validasi |
|---|---|---|---|
| Identifikasi produk | Model, nomor part, ukuran, referensi grade, rating atau merek. | Tinggi karakter, diameter tabung, warna permukaan, orientasi tanda, dan lebar penandaan yang tersedia. | Keterbacaan dan penempatan yang stabil setelah penanganan normal. |
| Tanda panjang atau tanda berulang | Jumlah meter, jumlah kaki, referensi potong, atau pengenal berulang. | Referensi kecepatan lini, pitch berulang, slip produk, akselerasi, dan perilaku start-stop. | Akurasi interval terukur di seluruh rentang kecepatan yang dituju. |
| Data batch atau serial | Lot, tanggal, shift, reel, nomor seri, atau resep produksi. | Sumber data, pergantian pesan, logika pemicu, perilaku mulai ulang, dan pengikatan produk ke data. | Data yang benar saat mulai, berhenti, jeda, mulai ulang, dan pergantian batch. |
| Kode ringkas yang dapat dibaca mesin | Barcode, QR, atau Data Matrix jika diameter tabung dan area penandaan memungkinkan. | Ukuran modul, zona tenang, kelengkungan, rentang fokus, kontras, dan sudut pembaca. | Verifikasi pembaca di bawah pencahayaan, jarak, dan orientasi aktual yang digunakan dalam produksi. |
| Penandaan yang ditentukan pelanggan | Kata-kata yang disyaratkan, simbol, spasi, ketertelusuran, atau pola lokasi. | Spesifikasi proyek, toleransi posisi tanda, persyaratan ketahanan, dan metode persetujuan. | Persetujuan sampel yang didokumentasikan terhadap persyaratan yang ditentukan pelanggan. |
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser Tabung Plastik?
Nama bahan saja tidak cukup. Jendela proses yang dapat digunakan diciptakan oleh interaksi antara formulasi, konstruksi dinding, kondisi permukaan, geometri, konten tanda, dan gerakan produksi.
Formulasi polimer
Keluarga resin, grade, pigmen, bahan pengisi, dan aditif responsif laser dapat mengubah penyerapan, respons warna, dan perilaku termal. Dua tabung yang dijual dengan nama polimer generik yang sama dapat menghasilkan marka yang berbeda.
Ketebalan dinding dan konstruksi
Dinding tipis mengurangi margin terhadap pemanasan lokal yang berlebihan. Konstruksi multi-lapis, berlapis, atau tercetak juga mengubah lapisan mana yang lebih dulu berinteraksi dengan laser.
Warna dan kondisi permukaan
Warna, kilap, tekstur, kontaminasi, agen pelepas, minyak, atau lapisan permukaan dapat mengubah kontras dan konsistensi antar batch atau pemasok.
Diameter dan kelengkungan
Diameter yang lebih kecil meningkatkan kelengkungan di sepanjang tanda. Kode yang membentang terlalu jauh mengelilingi tabung dapat keluar dari wilayah fokus terbaik atau menjadi sulit diperiksa.
Ukuran tanda dan kepadatan konten
Karakter kecil, kode padat, beberapa baris teks, dan pesan panjang memerlukan resolusi yang lebih dapat digunakan dan waktu penandaan lebih lama daripada pengenal pendek.
Gerakan dan variasi produksi
Kecepatan lini, perpindahan tabung, rotasi, percepatan, selip, perubahan SKU, dan variasi pemasok atau warna dapat mengubah sampel bench yang baik menjadi proses produksi yang tidak stabil.
Hasil Target
Hasil Apa yang Harus Anda Targetkan?
Tentukan hasil yang dapat diterima sebelum membandingkan sumber atau tingkat daya. Target harus mendeskripsikan kualitas penandaan dan apa yang masih harus dapat ditanggung oleh tabung setelah penandaan.
- Kontras yang dapat dibaca: teks atau kode dapat dibaca dalam kondisi visual atau pemindai sebenarnya yang digunakan oleh pelanggan.
- Integritas permukaan: tidak ada pelelehan, penghangusan, tembus bakar, deformasi, residu kasar, atau paparan lapisan yang tidak dapat diterima.
- Kualitas fitur: tepi karakter, fitur terkecil, dan modul kode tetap dapat dibedakan pada ukuran yang disyaratkan.
- Repetabilitas posisi: tanda tetap berada dalam toleransi lokasi longitudinal dan sirkumferensial yang disyaratkan.
- Akurasi jarak pengulangan: tanda berulang atau referensi panjang tetap berada dalam toleransi interval yang disyaratkan.
- Daya tahan: keterbacaan dan kondisi permukaan tetap dapat diterima setelah pengujian penekukan, penggosokan, pembersihan, panas, atau pemasangan yang benar-benar berlaku untuk proyek.
Geometri, Pemosisian, dan Penanganan Tabung
Bagaimana Geometri dan Penanganan Tabung Memengaruhi Penyiapan?
Tabung bukan pelat datar. Diameter, kelengkungan, fleksibilitas, dan gerakan menentukan seberapa banyak permukaan yang tetap berada dalam rentang fokus yang dapat digunakan dan seberapa konsisten area target dapat disajikan ke laser.
| Kondisi tabung | Risiko tipikal | Apa yang harus dievaluasi |
|---|---|---|
| Diameter kecil / kelengkungan kuat | Sebagian dari tanda yang lebar bergeser menjauh dari bidang fokus terbaik atau menjadi sulit dipindai secara visual. | OD tabung, lebar tanda yang dapat digunakan, tinggi karakter, bidang optik, toleransi fokus, dan sudut pembaca. |
| Tabung bergerak yang fleksibel | Penyimpangan lateral, kelendutan, atau puntiran menggeser lokasi tanda dan fokus. | Pemandu, penopang, tegangan, stabilitas zona tanda, dan apakah orientasi permukaan dikendalikan. |
| Ekstrusi kontinu atau umpan gulungan | Gerakan, slip, dan perubahan kecepatan memengaruhi waktu penandaan dan spasi pengulangan. | Rentang kecepatan lini, referensi encoder, lokasi pemicu, slip produk, akselerasi, dan perilaku berhenti-mulai. |
| Tabung potong sesuai panjang | Pemuatan manual atau otomatis mengubah datum dan orientasi dari bagian ke bagian. | Datum fixture, fitur orientasi, metode pemuatan, waktu siklus, dan pergantian antar diameter. |
| Posisi keliling yang ditentukan | Tanda tersebut berputar menjauh dari posisi peninjauan atau perakitan yang diperlukan. | Kontrol orientasi, referensi mekanis, dan apakah rotasi terindeks benar-benar diperlukan. |
Input Gerak
Pisahkan Kecepatan Jalur, Posisi Tanda, dan Interval Pengulangan
Ketiga nilai ini menjawab pertanyaan teknik yang berbeda. Menggabungkannya menjadi satu nilai jalur bergerak yang tidak jelas membuat mustahil untuk mendiagnosis apakah masalahnya adalah waktu penandaan yang tersedia, akurasi penempatan, atau akurasi jarak pengulangan.
| Input | Cara mencatatnya | Apa yang dikendalikannya | Kegagalan tipikal jika tidak stabil |
|---|---|---|---|
| Kecepatan lini | Kecepatan produksi minimum, nominal, dan maksimum dengan satuan yang dinyatakan seperti m/min; sertakan perilaku akselerasi dan stop-start. | Waktu penandaan yang tersedia dan apakah konten yang diperlukan muat di dalam jendela penandaan yang bergerak. | Karakter lemah atau tidak lengkap, jendela konten yang diperpendek, atau hasil yang tidak stabil selama perubahan kecepatan. |
| Posisi penandaan | Jarak dari datum produk atau mesin yang ditentukan, plus orientasi di sekeliling tabung bila relevan. | Di mana kode muncul pada setiap tabung atau segmen berulang. | Kode bergeser secara longitudinal atau berputar menjauh dari lokasi yang diperlukan. |
| Interval pengulangan / pitch | Jarak yang diperlukan dalam mm, m, atau satuan lain yang ditentukan, dengan toleransi yang diizinkan. | Jarak antara pengenal berulang, tanda panjang, atau referensi pemotongan. | Jarak menumpuk kesalahan karena masalah selip, penskalaan, pemicu, atau referensi gerakan. |
| Jendela penandaan yang tersedia | Panjang yang dapat digunakan pada tabung yang bergerak dan apakah konten bersifat longitudinal, transversal, atau sensitif terhadap orientasi. | Panjang konten maksimum, jumlah baris, dan kepadatan kode yang dapat diselesaikan dalam waktu yang tersedia. | Pesan tidak lagi muat meskipun kecepatan lini itu sendiri tidak berubah. |
Penyaringan Sumber Laser
Rute Laser Mana yang Harus Diuji Terlebih Dahulu?
Mulailah dari formulasi tabung yang sebenarnya dan hasil target, lalu bandingkan sejumlah kecil rute sumber yang kredibel. Jangan memilih laser hanya dari warna tabung atau watt saja, dan jangan memperlakukan sistem terbang sebagai panjang gelombang laser keempat.
| Rute awal | Kapan hal itu dapat disaring | Apa yang harus ditetapkan oleh pengujian |
|---|---|---|
| UV | Formulasi polimer terpilih di mana fitur halus atau tanda terpengaruh termal yang lebih kecil menjadi penting. | Kontras, fitur terkecil yang dapat dibaca, kerusakan permukaan, toleransi fokus, dan laju yang dapat dicapai pada tabung yang sebenarnya. |
| CO2 | Polimer atau lapisan permukaan terpilih yang merespons secara efektif terhadap keluaran CO2 yang tersedia dan dapat menerima interaksi permukaan yang dihasilkan. | Kontras, pelelehan atau penghangusan, residu, kebutuhan ekstraksi asap, kualitas karakter, dan laju penandaan. |
| Fiber 1064 nm / Fiber MOPA | Formulasi terpilih yang dirancang atau ditemukan melalui pengujian untuk merespons pada panjang gelombang serat. MOPA adalah rute laser serat dengan fleksibilitas kontrol pulsa tambahan, bukan keluarga material yang terpisah. | Respons warna, efek termal, keterulangan, sensitivitas jendela pulsa, dan apakah konten yang diperlukan dapat diselesaikan pada laju target. |
Penting: sistem penandaan bergerak atau online adalah arsitektur gerak dan integrasi, bukan sumber laser. Pertama tentukan sumber mana yang dapat menghasilkan tanda yang dapat diterima; lalu verifikasi apakah sumber tersebut dapat mempertahankan hasilnya di bawah gerakan produksi yang diperlukan.
Diagnosis Kegagalan
Apa yang Biasanya Gagal, dan Apa yang Harus Anda Periksa Pertama?
Tanda yang gagal lebih berguna ketika gejalanya mengarah pada pengujian berikutnya. Pisahkan masalah respons material dari masalah fokus, gerakan, pemosisian, dan kontrol data sebelum mengubah daya atau mengganti peralatan.
| Kegagalan yang teramati | Variabel yang mungkin perlu dipisahkan | Pemeriksaan berikutnya |
|---|---|---|
| Kontras terlalu rendah | Formulasi, respons pigmen/aditif, jalur panjang gelombang, fokus, dan energi yang disalurkan. | Bandingkan sampel sumber/parameter terkontrol pada lot tabung yang sama sebelum mengubah perangkat keras produksi. |
| Pelelehan, penghangusan, atau terbakar menembus | Ketebalan dinding, energi lokal, fokus, kecepatan pemindaian, strategi pulsa, dan akumulasi panas. | Periksa penampang melintang atau kondisi permukaan yang ditandai dan kurangi tingkat keparahan proses sambil mempertahankan keterbacaan. |
| Residu atau asap berlebihan | Formulasi material, lapisan permukaan, tingkat keparahan proses, dan kondisi ekstraksi. | Pisahkan persyaratan kualitas tanda dari persyaratan ekstraksi; verifikasi keduanya pada jendela proses yang dituju. |
| Salah satu sisi marka lemah atau kabur | Kelengkungan tabung, runout, rentang fokus, penyangga tabung, dan lebar marka. | Kurangi rentang marka atau stabilkan tabung dan bandingkan fokus di seluruh area yang ditandai. |
| Karakter meregang, terkompresi, atau menjadi tidak lengkap pada kecepatan tinggi | Pengukuran kecepatan lini, kompensasi marka bergerak, jendela marka yang tersedia, dan panjang pesan. | Catat kecepatan lini aktual dan bandingkan kualitas marka pada kondisi minimum, nominal, dan maksimum. |
| Jarak pengulangan bergeser | Penskalaan encoder, slip produk, waktu pemicu, dan referensi gerakan. | Ukur pitch berulang selama durasi yang cukup panjang untuk memisahkan offset konstan dari kesalahan yang terakumulasi. |
| Posisi marka berpindah-pindah | Pemanduan tabung, pergerakan lateral, rotasi, lokasi pemicu dan definisi datum. | Ukur jalur fisik tabung terlebih dahulu; jangan memperlakukan masalah penyajian mekanis sebagai masalah daya laser. |
| Data hilang, terduplikasi, atau salah setelah restart | Urutan pemicu, antrean data, status PLC/kontroler, resep dan logika restart. | Uji mulai, berhenti, jeda, mulai ulang, dan pergantian batch sebagai peristiwa produksi yang terpisah. |
Alur Kerja Produksi
Bagaimana Penandaan Laser Tabung Plastik Masuk ke dalam Produksi?
Kesiapan produksi berarti lebih dari sekadar membuat sampel yang baik. Tabung harus disajikan secara konsisten, data yang benar harus dimuat, gerakan harus direferensikan dengan benar, penandaan harus diverifikasi, dan kejadian abnormal harus memiliki respons yang telah ditentukan.
- 1. Sajikan dan pandu tabung: stabilkan zona penandaan, diameter, orientasi dan kondisi fokus.
- 2. Muat resep dan data yang benar: ikatkan SKU, pesan, dan sumber data variabel yang dituju ke produk yang sedang ditandai.
- 3. Referensikan gerakan: gunakan pemicu, encoder, atau sinyal stasiun yang diperlukan saat tabung bergerak.
- 4. Tandai di dalam jendela yang tersedia: selesaikan pesan tanpa melebihi batas kecepatan lini atau waktu siklus aktual.
- 5. Verifikasi hasilnya: periksa konten, keterbacaan, posisi tanda, dan jarak pengulangan pada frekuensi yang ditentukan.
- 6. Tangani kegagalan: tentukan alarm, penolakan, penghentian, atau respons operator ketika tanda atau data tidak dapat diterima.
- 7. Uji mulai ulang dan pergantian: verifikasi kondisi jeda/mulai ulang, pergantian gulungan, pergantian batch, dan perubahan diameter/SKU.
- 8. Catat hal yang penting: simpan data produksi atau kualitas yang dibutuhkan proyek daripada mengandalkan satu sampel pengaturan yang bagus.

Mode Produksi
Setup Statis, Lini Bergerak, dan Flying Menyelesaikan Masalah yang Berbeda
| Mode produksi | Input utama | Apa yang biasanya menentukan arsitektur |
|---|---|---|
| Stasiun offline / pemotongan panjang | Bagian per menit, metode pemuatan, datum fixture, dan waktu pergantian. | Desain fixture, pemuatan manual atau otomatis, waktu siklus, ukuran bidang, dan alur kerja operator. |
| Tabung bergerak kontinu | Kecepatan jalur minimum, nominal, dan maksimum; jendela penandaan; interval pengulangan; stabilitas tabung. | Kemampuan penandaan terbang, referensi encoder/pemicu, posisi pemandu, dan apakah konten yang diperlukan muat pada kecepatan maksimum. |
| Gulungan ke gulungan | Kecepatan umpan, tegangan, perilaku penguraian/penggulungan ulang, selip, dan pergantian gulungan. | Referensi gerakan, kontrol ketegangan, strategi pemandu, perilaku berhenti/mulai ulang, dan verifikasi jarak pengulangan. |
| Lini produksi terintegrasi | Sinyal lini, sumber data, persyaratan verifikasi, perilaku alarm/penolakan, dan ruang pemasangan yang tersedia. | Kontroler, komunikasi PLC/MES, penempatan sensor, pembaca/visi, ekstraksi, dan integrasi enklosur. |
Untuk produksi yang bergerak, tinjau Solusi Penandaan Laser Flying & Online setelah sumber laser dan target penerimaan ditetapkan.
Penerimaan Sampel dan Lini Berjalan
Bagaimana Seharusnya Penandaan Laser pada Tabung Plastik Divalidasi?
Gunakan dua gerbang. Pertama, buktikan bahwa tabung aktual dapat menghasilkan tanda yang diperlukan tanpa kerusakan yang tidak dapat diterima. Kemudian, buktikan bahwa hasil yang sama tetap stabil dalam kondisi gerakan produksi, data, dan throughput yang nyata.
Gerbang 1 – Kelayakan Sampel
Uji formulasi tabung aktual, warna, ketebalan dinding, diameter, dan tanda yang diperlukan. Bandingkan jalur laser yang kredibel dan konfirmasi kontras, fitur terkecil, integritas permukaan, serta persyaratan spesifik proyek untuk tekukan, gosokan, pembersihan, panas, atau pemasangan.
Lulus hanya jika: hasil yang diterima dapat direproduksi pada sampel tabung yang representatif dalam jendela proses yang terdokumentasi.
Gerbang 2 – Penerimaan Lini Berjalan
Uji kecepatan lini minimum, nominal, dan maksimum; posisi penandaan; interval pengulangan; henti/mulai ulang; perubahan data; simpangan tabung; pergantian batch atau reel; dan metode verifikasi aktual.
Lulus hanya jika: kualitas penandaan, kebenaran data, penempatan, dan keterulangan tetap dapat diterima di seluruh kondisi produksi yang dimaksud.
Ringkasan Uji
Yang Harus Disediakan Sebelum Pengujian
| Input | Apa yang harus disediakan | Mengapa ini penting |
|---|---|---|
| Sampel tabung | Tabung aktual, informasi polimer/grade jika tersedia, pemasok, warna, ketebalan dinding, kondisi lapisan atau pelapis, dan rentang diameter. | Menentukan material dan geometri yang harus diuji, bukan diasumsikan. |
| Konten tanda | Teks, logo, jenis kode, tinggi karakter, ukuran kode, interval pengulangan, dan format data variabel. | Mengontrol kebutuhan resolusi, waktu penandaan yang tersedia, dan metode verifikasi. |
| Kecepatan lini | Kecepatan minimum, nominal, dan maksimum beserta satuannya, ditambah perilaku akselerasi dan start-stop. | Menentukan jendela penandaan bergerak yang tersedia dan kondisi produksi tersulit. |
| Posisi penandaan | Posisi yang diperlukan dari datum yang ditentukan dan toleransi orientasi keliling jika ada. | Menentukan persyaratan pengarah, pemicu, fixture, atau kontrol orientasi. |
| Interval pengulangan | Pitch atau jarak tanda meter yang disyaratkan beserta toleransinya. | Menentukan bagaimana jarak pengulangan harus diacu dan diverifikasi. |
| Kriteria penerimaan | Metode kontras/keterbacaan, persyaratan pembaca kode, perubahan permukaan yang diizinkan, uji ketahanan, dan segala batasan asap/penghisapan. | Mencegah sampel yang menarik secara visual agar tidak keliru dianggap sebagai hasil yang disetujui produksi. |
| Volume produksi | Keluaran lini atau komponen per menit, ukuran batch, pola shift, jam operasi, dan siklus kerja yang diharapkan. | Memisahkan uji sampel singkat dari tuntutan termal, penanganan, otomasi, dan layanan pada produksi nyata. |
| Konteks integrasi | Stasiun statis, lini bergerak, reel-to-reel, encoder/pemicu yang tersedia, kebutuhan PLC/MES atau pembaca, ruang pemasangan, voltase, dan kondisi ekstraksi. | Menentukan arsitektur mekanis, kontrol, dan pendukung di sekitar proses laser yang telah divalidasi. |
Hasil Pengujian ke Konfigurasi Mesin
Bagaimana Hasil Pengujian Menentukan Konfigurasi Akhir Mesin?
Konfigurasi akhir harus menjadi respons terhadap hasil uji yang diamati dan kendala produksi, bukan perkiraan daya. Setiap kondisi yang gagal atau membatasi harus mengarah pada fitur sumber, optik, fokus, mekanika, referensi gerak, kontrol, verifikasi, atau ekstraksi yang benar-benar mengatasinya.
| Observasi pengujian atau persyaratan produksi | Apa yang diubahnya dalam konfigurasi akhir |
|---|---|
| Hanya satu rute sumber yang menghasilkan kontras dan kondisi permukaan yang diperlukan. | Pilih keluarga sumber laser tervalidasi tersebut dan pertahankan jendela proses yang telah diuji sebagai dasar untuk konfigurasi produksi. |
| Karakter kecil atau kode ringkas kehilangan ketajaman. | Tinjau ukuran bidang, pilihan lensa, kondisi fokus, dimensi kode, dan apakah ukuran fitur yang diperlukan realistis pada kelengkungan tabung. |
| Variasi diameter atau ketinggian menggeser permukaan ke luar rentang fokus yang dapat diterima. | Tambahkan penyesuaian Z yang diperlukan, metode kontrol ketinggian, atau strategi fokus tervalidasi lainnya alih-alih mengasumsikan satu penyiapan tetap mencakup semua diameter. |
| Tabung bergerak tak teratur, terpuntir, atau melengkung turun saat melewati zona penandaan. | Tambahkan atau rancang ulang pemandu, penyangga, kendali tegangan, atau fitur orientasi sebelum menaikkan daya laser. |
| Posisi penandaan berubah seiring gerakan lini. | Tinjau lokasi pemicu, referensi gerakan, penggunaan encoder, dan metode sinkronisasi. |
| Interval pengulangan mengakumulasi kesalahan. | Tinjau penskalaan encoder, selip produk, referensi pengukuran, dan metode yang digunakan untuk memverifikasi pitch sepanjang proses produksi. |
| Proses dapat diterima saat statis tetapi tidak pada kecepatan lini produksi. | Tinjau kemampuan sumber, optik, beban pesan, strategi penandaan bergerak, dan arsitektur flying yang diperlukan untuk menyelesaikan penandaan di dalam jendela yang tersedia. |
| Data variabel berasal dari PLC, MES, atau sistem produksi lain. | Tetapkan komunikasi pengontrol, handshake data, manajemen resep, dan perilaku mulai ulang sebagai bagian dari paket mesin. |
| Verifikasi kode otomatis atau penanganan kegagalan diperlukan. | Tambahkan metode pembaca atau visi yang sesuai beserta logika alarm, penolakan, atau penghentian; tentukan apa yang termasuk kegagalan pembacaan atau kode salah. |
| Proses yang tervalidasi menghasilkan residu atau beban asap yang signifikan. | Tentukan ukuran ekstraksi, enklosur, dan akses pemeliharaan untuk proses yang tervalidasi alih-alih menganggap ventilasi sebagai tambahan belakangan. |
| Output tinggi, shift panjang, atau perubahan SKU yang sering diperlukan. | Gunakan volume produksi, waktu siklus, siklus kerja, dan frekuensi pergantian untuk menentukan tingkat otomatisasi, margin pendinginan/servis, pergantian fixture atau pemandu, dan alur kerja operator. |
Catatan keputusan yang direkomendasikan: simpan sampel yang diterima, pengaturan pengujian, identifikasi tabung, rentang kecepatan lini, posisi tanda, interval pengulangan, hasil verifikasi, dan keputusan konfigurasi yang mengikuti pengujian tersebut. Hal itu membuat perubahan pemasok, warna, diameter, atau SKU di kemudian hari lebih mudah divalidasi ulang.
Kirim sampel tabung aktual, file penandaan, data produksi, dan kriteria penerimaan kepada Hubungi Kami. Gunakan Minta Penawaran untuk tinjauan peralatan standar dan Permintaan OEM & Custom ketika proyek memerlukan integrasi lini, pertukaran PLC/data, pemanduan khusus, verifikasi otomatis, atau rekayasa non-standar lainnya.
Langkah Selanjutnya
Mulai dengan Tube Aktual, Tanda yang Diperlukan, dan Kondisi Produksi
Tinjauan yang berguna dimulai dengan formulasi dan dinding tube, hasil yang Anda butuhkan, bagaimana benda kerja diposisikan, dan seberapa cepat produksi harus berjalan. Dari sana, pengujian sampel dapat menyaring jalur laser dan validasi lini produksi dapat menentukan konfigurasi akhir optik, gerakan, kontrol, verifikasi, dan ekstraksi.
Bersiaplah untuk peninjauan yang lebih cepat: sampel tube aktual; informasi polimer/grade jika tersedia; ketebalan dinding; rentang diameter; warna atau pelapisan; konten dan ukuran penandaan; kecepatan lini atau waktu siklus; posisi tanda; interval pengulangan; volume produksi; pola shift dan siklus kerja; ketersediaan encoder/trigger; kontras dan keterbacaan target; perubahan permukaan yang diizinkan; uji daya tahan; batasan ekstraksi; sinyal integrasi; tegangan dan tujuan.