
外部マークおよびサンプル検証向けのガラス レーザーマーキング
ガラスは外面にレーザーマーキングできますが、使用可能なプロセスはガラスの種類、コーティング、肉厚、焦点安定性、所望のコントラスト、破損リスクによって異なります。このページは、プロセスエンジニアが表面マークのみを対象に、UV、CO2、および選択されたグリーンレーザーの方向性を評価するのに役立ちます。Zhuorui Laserは、クリスタル内部彫刻装置を提供しておらず、対象としていません。.
ガラスにレーザーマーキングする際、これを内部彫刻プロジェクトにせずに済ませられますか?
はい、多くのガラス部品には外面マークを付けられますが、この工程は万能な装置を1台購入すれば済む問題ではなく、材料とサンプルの検証問題として扱うべきです。.
ガラス表面マーキングでは、実用的な目標は通常、つや消しまたはマットなマーク、コーティング除去マーク、小さなロゴ、英数字コード、または意図した照明下で判読可能な機械可読コードです。最適な最初のレーザー方向は、レーザーがガラス自体、ガラス上のコーティング、またはマーク強化層のいずれと相互作用する必要があるかによって決まります。.
UVレーザーマーキングは、多くの長波長アプローチよりもエネルギーをより狭く集中できるため、ガラス上の微細な外部マーク用として最初に検討されることがよくあります。CO2レーザーマーキングは、表面つや消し、装飾マーク、または一部の包装・ガラス製品の用途に適している場合があります。グリーンレーザーマーキングは、標準化されたグリーンレーザー構成とサンプル結果が確認されている場合にのみ検討できます。標準的な1064 nmファイバーマーキングが透明な未コーティングガラスに機能すると想定すべきではありません。.
ガラスの種類、表面状態、コーティングがプロセスウィンドウを決める
「ガラス」という言葉は、信頼できる装置推奨を行うには広すぎます。同じガラスファミリー、厚さ、コーティングスタックで作られたサンプルを、最終構成の前に確認する必要があります。.
ガラスの組成と表面状態がマーキング応答を変える
一般的な容器ガラス、板ガラス、着色ガラス、および一般的なコーティングガラスは、組成、表面仕上げ、厚さ、コーティングがレーザーと部品の相互作用に影響するため、異なる反応を示すことがあります。異なる通常のガラス製品間で1つの設定がそのまま適用できると仮定するのではなく、実際の生産ガラスに一致するサンプルを使用してください。.
コーティング付きガラスでは、最初にコーティングを通してマーキングが行われる場合があります
塗装、鏡面、コーティング、または印刷が施されたガラスは、ガラス本体を直接改変するのではなく、コーティングを制御して除去することによってマーキングされる場合があります。コーティングスタック、密着性、および必要なコントラストは、後付けの考慮事項ではなく、試験の一部となります。.
形状、肉厚、マーク位置が装置設定を変える可能性がある
板ガラスは通常、1つの焦点面に維持するのが容易です。ボトル、チューブ、円筒形部品は、回転式またはカスタム治具が必要になる場合があり、大きな曲面や高さが変化する表面では、より小さなマーキングフィールドまたは高さ制御戦略が必要になることがあります。薄肉ガラスや、エッジ、穴、シーム、成形形状の近くへのマーキングは、局所的な損傷が部品強度により大きな影響を与える可能性があるため、より保守的な試験が必要です。マーキング領域が小さい大きな部品では、装置サイズは部品全体の寸法だけでなく、投入、治具のクリアランス、マーク位置に基づいて決定する必要もあります。.
一般的なガラス部品—およびそれらがマーキングされる理由
用途の文脈は重要です。なぜなら、部品形状、マークの目的、検査方法が、実際のガラスで何を試験すべきかを決定するからです。.
| ガラス部品 | マーキングが必要になる理由 |
|---|---|
| ボトルと容器 | バッチ、日付、製品識別、ブランド、またはトレーサビリティ情報。. |
| 平板ガラス板およびパネル | 記号、識別、簡単なグラフィック、基準マーク、またはコーティング除去機能。. |
| コーティング、塗装、または印刷されたガラス部品 | 選択的なコーティング除去、コントラストグラフィック、ラベル、または識別マーク。. |
| 一般消費者向けガラス製品 | ロゴ、簡単な識別、パーソナライズ、または装飾的な表面マーク。. |
| 装飾用および消費者向けガラス器具 | ロゴ、パーソナライゼーション、装飾グラフィック、またはすりガラス調の表面効果。. |
ガラス表面マーキングでは、どのレーザーを最初に評価すべきですか?
目標とする効果と表面状態から始め、次にレーザーファミリーを選択します。平均出力だけでは、ガラスにおける成功を決めることはできません。.
| レーザー加工方向 | 適合する可能性がある領域 | 主なリスクまたは限界 | 検証が必要 |
|---|---|---|---|
| UVレーザーマーキング | ファインロゴ、小さな文字、コードマーク、および選択したガラスとコーティングに対する低入熱試験。. | 焦点、エネルギー密度、走査戦略が不適切な場合、依然としてマイクロダメージを生じる可能性があります。. | コントラスト、エッジ品質、マイクロクラック、コードの読みやすさ、使用可能なサイクルタイム。. |
| CO2レーザーマーキング | すりガラス表面効果、装飾マーキング、一部のボトルやガラス器の表面加工。. | 表面のマイクロクラックや粗さがマークの一部となる場合があるため、強度への影響を確認する必要があります。. | フロストの均一性、欠け、触感上の粗さ、エッジ距離、部品の不合格基準。. |
| グリーンレーザーマーキング | 実際の光源、光学系の構成、サンプル結果が確認されている特別なプロジェクト。. | すべてのガラスプロジェクトでグリーンシステムが利用可能または最適であると想定しないでください。. | 確認済みの機械構成、提出サンプルにおけるコントラストと熱影響。. |
| 標準ファイバーレーザー | 対象がコーティング、金属化層、またはマークを強調する表面であり、透明なガラス自体ではない場合に役立つことがあります。. | 透明な未コーティングガラスは、ファイバーレーザーの標準的な加工対象ではありません。. | コーティングの反応、マーキング後の密着性、使用時の照明下での目視できるコントラスト。. |
- 透明な未コーティングガラス + 微細な外部マーク: UVは、実際のガラスと許容基準にもよりますが、多くの場合、有用な初回試行です。.
- すりガラスまたはマット表面の効果: CO2はしばしば最初に評価する価値があり、粗さ、チッピング、マイクロクラックを注意深く検査します。.
- 塗装、コーティング、ミラー加工、または印刷されたガラス: まず、対象がコーティングなのかガラス基板なのかを特定し、次にその表面積層に対して波長をテストします。.
- 金属化またはレーザー応答性の表面層: ファイバーは、透明ガラスを直接マーキングできると想定するのではなく、その層に対して検討される場合があります。.
- 特殊なガラス、厳しい外観基準、または特別な光学要件: 機種ファミリーを確定する前にサンプル結果を比較する。.
割れリスク、フォーカス、コントラストは同時にテストする必要があります
読み取り可能なマークであっても、ガラスに欠けやひび割れが生じたり、強度が低下したり、ハンドリングに耐えられなかったり、生産照明下で検証できなかったりする場合は十分ではありません。
割れとエッジまでの距離
薄肉ガラス、鋭利なエッジ、穴、継ぎ目、高い局所エネルギー密度は、欠けや割れのリスクを高める可能性があります。テストでは、平らな基準試験片だけに頼るのではなく、実際のマーク位置、エッジまでの距離、部品形状を再現する必要があります。
フォーカスとフィールドサイズ
有効なフィールドは、印刷されたマーキング領域だけではありません。フィールドが大きいと、端部でスポット品質が低下する可能性があります。湾曲したガラスや高さが変化するガラスでは、治具、ロータリー、より小さいフィールド、または焦点確認ワークフローが必要になる場合があります。焦点設定の詳細については、 レーザーフォーカスガイドを使用してください。.
コントラストと可読性
透明なガラスでは、コントラストが背景、照明角度、観察者の位置に左右されることがあります。DataMatrixまたはQRのマークは、実際に使用するリーダー、照明、読み取り角度で確認する必要があります。DPM品質グレードが必要な場合は、ベリファイアを使用し、合意された方法、モジュールサイズ、クワイエットゾーン、合否判定基準に従ってください。スキャナーで読み取れただけでは、品質認証にはなりません。
機械を選ぶ前に、何をテストすべきですか?
サンプルテストでは、レーザーが目に見えるマークを残せるかどうかだけでなく、何をもって許容とするかを定義する必要があります。
材料を確認する
ガラスの種類、厚さ、色または色調、コーティング、および洗浄や後処理の要件があればお送りください。
目標とするマークを定義する
アートワーク、コードサイズ、線幅、コントラストの目標、位置公差、およびマークに触感を持たせてよいかどうかをご提供ください。
損傷限界を確認する
欠け、マイクロクラック、コーティングの浮き、エッジの損傷、光学歪み、および許容可能なスクラップの定義を確認する。
量産へ移行する
レーザー走査時間だけで見積もるのではなく、ロード、位置決め、マーキング、検証、アンロード、データ処理を見積もる。
マークが見えるというだけで工程を承認してはならない。目視できる割れやエッジの欠け、合意した検査方法で過度なマイクロクラック、コーティングの浮きや不均一な除去、曲率や部品ロット間での外観のばらつき、通常の生産照明下での信頼できないコード読み取り、または非現実的なサイクルタイムを要する許容結果が見られる場合は、レーザー経路、焦点、スキャン戦略、または治具を再試験する。
最終検収では、次の5項目を確認する必要があります: 外観、損傷限界、読み取り性、再現性、総生産サイクル時間。
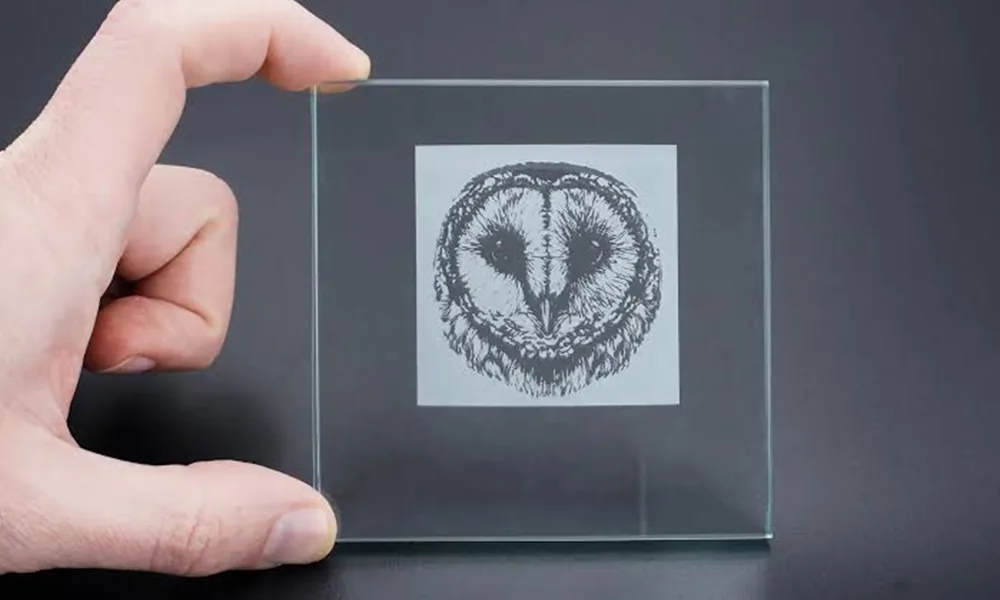
装置のセットアップは、ガラスサンプル、マーキング対象、生産方法に従って進めます
Zhuorui Laserは、レーザー光源、光学系、治具、筐体、ソフトウェア、ワークフローの要件を組み合わせて、レーザーマーキング装置一式を構成します。詳細な装置仕様は製品ページに記載されています。この素材ページでは、構成上の検討事項を説明します。
デスクトップ型または密閉型ワークステーション
小ロット、サンプル、および多くのオフライン部品では、デスクトップ型または密閉型ワークステーションで十分な場合があります。産業用のUV、CO2、グリーン、および1064 nmシステムは、不可視または反射した放射線を伴う可能性があるため、保護されたビーム経路、インターロック付き筐体、非常停止、保守用保護メガネの規則、レーザー生成浮遊汚染物質の局所排気を、システム全体として評価する必要があります。
治具、ロータリー式または位置決め補助装置
ボトル、チューブ、曲面ガラスには、ロータリー式またはカスタム治具が必要になる場合があります。小さなコード、端付近のロゴ、多面マーキングでは、位置再現性が重要です。
ビジョン、フライング、オートメーションの検討
インラインマーキング、可変データ、バーコード検証、または移動する製品には、プロジェクト情報が必要です:部品間隔、ライン速度、トリガ信号、データソース、リジェクトロジック、安全レイアウト。ライン統合は自動的にフライングマーキングになるわけではありません。移動部品へのマーキングでは、エンコーダ制御、焦点安定性、マーク品質、ガードについて個別の検証が必要です。
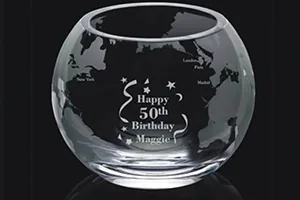
実際のガラス部品を使って機械のセットアップを確定する
ガラス部品の外観は出発点にすぎません。見積もりの前に、サンプルを意図するマーク、部品上の位置、生産方法と照合する必要があります。
このページで提供しないもの
このページでは、ガラス外面のマーキングと表面状態の確認について扱います。クリスタル内部彫刻、ガラス内部への3Dポートレート加工機、偽造防止用の内部マーク、超高速レーザーによるガラス内部改質システムは提供していません。これらのテーマは、異なる設備、証明基準、安全審査が必要になる場合があり、このページにおけるZhuorui Laserの現在の製品範囲外です。
プロセス用語については、次に関するリソースページを参照してください: レーザーマーキング vs 彫刻 vs エッチング。検証済みのサンプル証拠が利用可能な場合は、ケーススタディのサンプルギャラリーをご利用ください。 ケーススタディのサンプルギャラリー.
ガラス表面レーザーマーキングに関する質問
レーザーで透明ガラスに黒いマークを付けられますか?
万能な約束としてではありません。一部のプロセスでは、つや消しまたは白いマットなマークができます。一部のコーティングされたガラスでは、コーティング除去後またはコーティング反応後に暗いコントラストを示すことがあります。暗いマークが必要な場合は、その正確なガラス、コーティング、および観察条件をテストする必要があります。.
UVは常にCO2よりガラスにとって安全ですか?
どの単一のレーザーも、すべてのガラス部品に対して自動的に安全というわけではありません。UVは微細なマークや低い局所熱入力のために検討されることが多く、一方でCO2はつや消し表面効果に適する場合があります。焦点、エネルギー密度、スキャン戦略、または治具のセットアップが不適切な場合、どちらもガラスを損傷する可能性があります。.
このガイドはすべての種類のガラスを網羅していますか?
いいえ。このガイドは、通常のガラスに対する一般的な外面マーキングに焦点を当てています。特殊な組成、強化処理、または用途固有の性能要件を備えたガラスは、そのガラスファミリー専用の材料ルートで評価する必要があります。.
クリスタル内部彫刻機は提供していますか?
いいえ。このページでは、クリスタル内部彫刻装置の提供や対象化は行っていません。Zhuorui Laserは、材料、マーク対象、生産要件が明確な場合、ガラスサンプルへの外面マーキングを検討し、適切なマーキング装置の方向性を提案できます。.
ガラスマーキングの見積もりには、どのような情報を送ればよいですか?
ガラスの種類、厚み、コーティング、部品の写真または図面、マークファイル、マークサイズ、目標コントラスト、生産数量、サイクルタイム目標、治具または自動化のニーズ、納入先の電圧、サンプル数量を送ってください。これは、レーザー光源、光学系、筐体、試験計画を絞り込むのに役立ちます。.
装置を選ぶ前に、ガラスサンプルの詳細を送ってください
実用的な提案には、ガラスの種類、表面状態、目標マーク、部品の形状、生産方法が必要です。Zhuorui Laserは、用途を検討し、試験と見積もりのための現実的な装置構成を提案できます。.