
革製品向けレーザーマーキング
革製品のマーキングプロジェクトは、製品、使用する皮革または表面の正確な構造、作成する必要があるマーク、許容される外観、部品の位置決め方法、および生産量によって定義されます。サンプルテストでは、再現性のある生産に必要なプロセスウィンドウと機械機能の両方を確認する必要があります。.
- 製品とマーキング領域
- 皮革の構造と仕上げ
- 目標とする外観と耐久性
- ローディング、位置決め、生産量
どの革製品でレーザーマーキングが一般的に使用されていますか?
「皮革」という言葉ではなく、実際の製品から始めてください。平らなパッチ、長いベルト、完成したハンドバッグでは、アートワークが似ていても、アクセス、フォーカス、治具、生産要件が異なります。.
バッグ、ケース、パネル
ハンドバッグ、トートバッグ、ケース、フラップパネル、およびその他の革セクションで、ロゴ、グラフィック、識別子が組み立て前または組み立て後にマーキングされることがあるもの。.
ウォレットとカードホルダー
小さな外観マーキング領域、折り目、ポケット、縫い目、厳しい位置決め公差を備えたコンパクトな完成品。.
ベルトとストラップ
繰り返しマーク、管理されたエッジ距離、直線支持、およびインデックス送りまたは手動による位置変更を必要とする場合がある長く細い部品。.
タグ、パッチ、ラベル
平らな、または軽いテクスチャの部品で、完成品に縫い付けたり取り付けたりする前に治具で固定する方が多くの場合簡単なもの。.
小型の革製アクセサリー
キーケース、カバー、ホルダー、および同様の製品で、使用可能なマーキング領域がエッジ、折り目、金具、装飾的特徴によって制限されることがあるもの。.
パーソナライズ済み完成品
名前、イニシャル、注文固有のアートワークがマークされた完成品で、アクセス、製品保護、可変データ管理がプロセスの一部となるもの。.
なぜ革製品にマーキングを施すのか?
マーキングの目的によって、何を表示する必要があるか、どの程度の一貫性が必要か、すべての製品が同一であるべきか可変であるべきか、そしてどの後工程のチェックが重要になるかが決まります。.
ブランディング
別の印刷ラベルを追加することなく、ロゴ、コレクションのグラフィック、ブランド要素を製品、パッチ、またはパネルに直接適用します。.
パーソナライゼーション
ファイルと製品の対応付けが重要な小ロットおよび一点物の製品向けに、名前、イニシャル、短いメッセージ、または注文固有のアートワークを追加します。.
製品識別
マークが読み取り可能で見た目にも許容できる状態を保つ必要がある場合は、型番、サイズ情報、バッチ識別子、または内部コードを追加します。.
装飾による差別化
視覚的な結果が単なる識別マークではなく製品デザインの一部となる、管理されたグラフィックと表面パターンを作成します。.
革製品には通常何がマーキングされますか?
マーキングする情報またはアートワークと、それを作成するために使用する表面効果を切り分けます。同じロゴでも、革の構造、仕上げ、または望ましい外観が変わると、異なるプロセスが必要になる場合があります。.
固定アートワーク
バッチ全体で同じままであるブランドロゴ、コレクションのグラフィック、装飾モチーフ、縁取りパターン、その他のデザイン。.
可変パーソナライゼーション
個々の製品または顧客レコードに紐づく名前、イニシャル、短いテキスト、注文固有のグラフィック。.
製品情報
皮革表面が十分なコントラストと特徴の明確さを提供する場合の、モデル、サイズ、バッチ、日付、または社内参照情報。.
位置固有のマーク
縫い目、端、バックル、ポケット、折り目、裁断輪郭、またはその他の製品特徴を基準に配置されるアートワーク。それらの製品特徴が治具またはビジョン基準となります。.
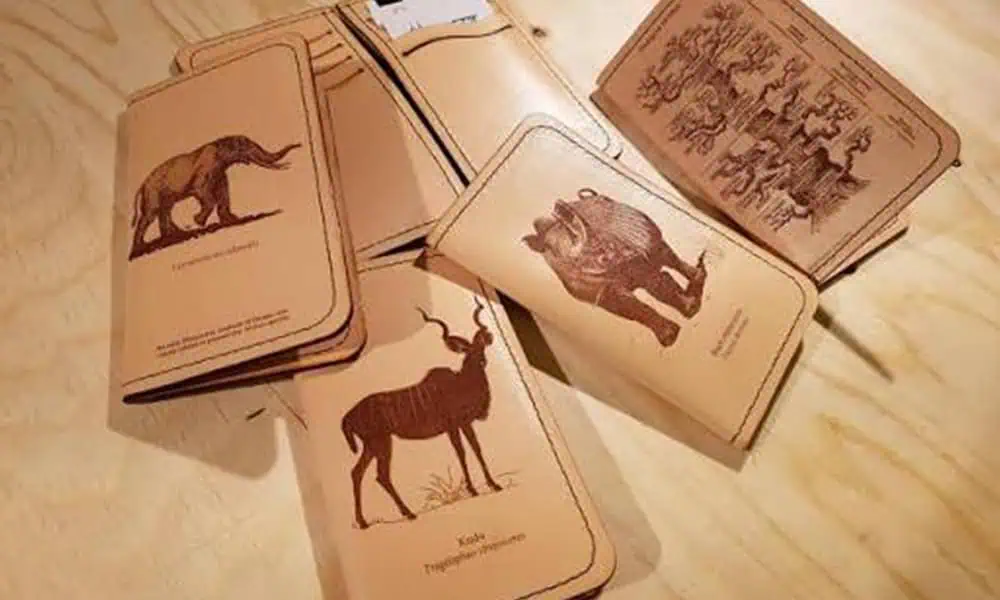
レザーマーキングの代表例
このサンプル画像は、プロセス試験の前に定義すべきグラフィックのコントラスト、塗りつぶし領域、細かな装飾ディテールの種類を示すのに役立ちます。これは視覚的参照であり、普遍的なパラメータや生産結果の保証を示すものではありません。.
レザー製品のレーザーマーキング結果を決めるものは何か?
素材名だけでは十分ではありません。結果の品質は、皮革または合成積層体、表面仕上げ、アートワーク、形状、目標とする効果、生産条件が相互に作用することで決まります。.
| 変動要因 | なぜ結果が変わるのか | 記録すべき項目 |
|---|---|---|
| 皮革または合成素材の構造 | 天然皮革、コーティング皮革、合成積層体は、レーザーエネルギーを異なる仕方で吸収し、反応します。. | サプライヤー、グレード、基材、最上層、裏材、および既知の添加剤。. |
| 色、染料、表面仕上げ | 顔料、トップコート、光沢、テクスチャ、ロット変動は、コントラスト、エッジの見え方、残留物を変化させる可能性があります。. | 色/SKU、仕上げ、テクスチャ、バッチ、およびコーティングまたは処理に関する情報。. |
| 目標とする効果 | 色調変化、目視できるコントラスト、浅い彫刻、または制御された仕上げの相互作用には、異なるプロセスウィンドウが必要です。. | 承認済みサンプル、目標色、許容可能な深さ、手触り、表面外観。. |
| アートワーク | 小さな文字、細い線、大きな塗りつぶし領域、高密度のグラフィックは、エネルギー密度とスキャン戦略に対して異なる反応を示します。. | ベクターファイル、マークサイズ、最小形状、塗りつぶし領域、必要な向き。. |
| 形状と焦点 | 曲率、折り目、継ぎ目、高さの変動、支持されていない面は、焦点、位置、局所的な熱応答を変化させる可能性があります。. | 使用可能なマーキング領域、高さ範囲、データム、継ぎ目/エッジのクリアランス、支持状態。. |
| 生産要件 | 数量、SKU構成、パーソナライズ、段取り替え頻度によって、手動セットアップで十分か、より制御されたワークステーションが必要かが決まります。. | 数量、タクト/サイクル期待値、SKU構成、段取り替えパターン、投入方法。. |
材料固有の挙動については、次を使用してください。 革のレーザーマーキング ガイドを代表的なサンプル試験と併せて使用してください。適用の判断は、依然として完成品、治具、生産要件によって左右されます。.
完成したマークはどのように見えるべきですか?
レーザーを調整する前に、結果を定義してください。「良いマーク」とは、目に見えるだけではなく、許容できない損傷を引き起こすことなく、製品の外観、位置、表面、耐久性の要件も満たすものでなければなりません。.
視覚的および表面の結果
- 必要なコントラストまたは色調変化。.
- 最小の特徴部でもエッジの輪郭が鮮明である。.
- 許容可能な光沢、質感、手触り。.
- 必要な箇所では、深さまたは仕上げの相互作用が制御されている。.
- 許容できない焦げ、ハロー、溶融、ひび割れ、残留物がないこと。.
位置、耐久性、一貫性
- アートワークの位置と向きが製品公差内に収まっている。.
- 繰り返し製造された部品は、許容可能な外観範囲を示す。.
- 屈曲、摩擦、洗浄、汗/接触、または耐候性の検査が実際の製品要件に適合している。.
- パーソナライズされたテキストまたは識別子は、読み取り可能で、製品に正しく一致した状態を維持します。.
- ロット間の差異は、生産リリース前に識別されます。.
製品の形状とローディングは、レザーグッズのマーキングにどのような影響を与えますか?
同じアートワークでも、平らな裁断パネルから長いベルトや完成したバッグへと移行する場合、異なる治具、フォーカス戦略、生産段階が必要になることがあります。.
| レザーグッズ | 一般的なマーキング領域 | 主な制約 | 確認すべき項目 |
|---|---|---|---|
| バッグのパネルとパッチ | 組み立て前の平坦な部分または軽いシボのある部分 | アートワークの位置合わせ、シボのばらつき、バッチの一貫性 | パネルの基準、ネスト設計、ロット変動、および縫製前にマーキングが行われるかどうか。. |
| ベルトとストラップ | 長く狭い面、繰り返し位置、または端部領域 | 直線性、送りサポート、繰り返し間隔、および端までの距離 | 部品の長さ、マークピッチ、使用可能な平坦領域、座屈干渉、および手動ローディングとインデックスローディングの比較。. |
| ウォレットとカードホルダー | 折り目、縫い目、またはポケット付近の小さな外観領域 | 精密な位置合わせと変形の回避 | 開閉状態、縫い目クリアランス、裏当てサポート、最小の特徴、および許容可能な色調変化。. |
| 完成したバッグとケース | 湾曲した表面、窪んだ表面、または組立済みの表面 | 焦点変動、衝突リスク、およびクランプが困難 | アクセス範囲、製品支持、高さ変動、カメラの必要性、およびマークを生産のより早い段階に移すべきかどうか。. |
| 金属製バックルと金具 | 別個の金属部品 | 異なる基材とレーザー経路 | 金属マーキング作業として評価すること;レザー構成が金具にマークを付けると想定しないこと。. |
組立前にマークを付けるべきなのはどのタイミングか?
平らなパネルは通常、完成したバッグよりも支持と位置決めが容易です。マーキング工程は、最終的な位置合わせ、後工程、製品品質の観点から選定してください。機械の都合だけで決めてはいけません。.
裁断または縫製の前
アートワークを安定したシートまたはパネルに位置合わせでき、その後の工程でマークが歪んだり、覆われたり、損傷したりしない場合に有効です。.
パネル裁断後
裁断輪郭が再現可能な治具基準となり、組立前に各パネルを一貫してネスティングできる場合に有効です。.
最終組立後
最終的な個別化やコード付与に有効ですが、曲面、縫い目、金具、焦点範囲、衝突クリアランスをシステム検討に含める必要があります。.
実務上の判断: 完成品では焦点合わせ、アクセス、クランプが不安定になる場合は、機械を複雑化する前に、完成品での加工方法と、より早い段階の平板パネル加工を比較検討してください。
どのレーザを最初にテストすべきですか?
まず、材料がレーザーに安全に対応できるか(レーザー適合性)をスクリーニングします。次に、レーザー加工の方式を、目標とする効果、最小の特徴寸法、熱感受性、実際の製品形状と比較検討します。
材料の安全性スクリーニングが最優先です。 レーザーを使って、未知の合成皮革やコーティングを「特定」しようとしないでください。PVC/ビニル、塩素含有層、その他のハロゲン含有層、または六価クロムを含むことが知られている皮革/人工皮革には、レーザー加工を行わないでください。組成が不明な場合は、試験を中止し、試験の前にサプライヤーの文書と安全情報を入手してください。
| 初回テストのルート | 適合する可能性がある領域 | 評価される理由 | サンプルが証明すべきこと |
|---|---|---|---|
| CO₂レーザーマーキング機 | 多くの本革表面と、レーザー適合性が確認された一部の非塩素系合成素材またはコーティング構造 | 多くの有機材料製品において、目に見える色調変化、表面への作用、浅い彫刻を得るための一般的な開始ルートです。 | 求められるコントラスト、エッジ品質、許容可能な熱影響、残留物/臭気レベル、および代表サンプル全体での再現性。 |
| UVレーザーマーカー | 微細なディテールまたは熱的フットプリントの低減が優先される場合に適した、選定された適合性コーティングまたは感熱性合成層 | CO₂が局所的な熱影響を過大に与える場合や、要求される加工形状が特に微細な場合に、比較検討用の手法として有用です。 | 実際の構成において、精細さ、表面状態、サイクルタイムが本当に向上するかどうか。 |
| ファイバーレーザーマーカー | 金属製のバックル、プレート、留め具、または別体の金具 | 金具は異なる基材であり、通常は金属向けの試験ルートが必要です。 | 金属部に求められるコントラスト/深さ、および別のステーションや工程が必要かどうか。 |
初回テストで比較する項目
- 必要なアートワークサイズにおけるコントラストまたは色調。
- 最小の文字、線、塗りつぶし領域のエッジ品質。
- 焦げ、光沢の変化、溶融、ハロー、残留物、風合い。.
- 公差は実際のマーキング領域に集中させる。.
- 実際の色、仕上げ、ロット範囲にわたる再現性。.
- サイクルタイムは、品質ウィンドウが安定した後にのみ。.
試験は最終構成の前に行う。. 光源、光学系、作業領域、筐体、排気、治具は、適合サンプルと生産要件に基づいて選定する必要があります。.
レザー製品のレーザーマーキングでよくある問題とは?
失敗した結果は、具体的な確認につながって初めて役立ちます。複数のレーザー設定を一度に変更する前に、材料のばらつき、熱応答、焦点、位置決めの問題を切り分けてください。.
| 観察された問題 | 考えられる変数 | 次に確認すべきこと |
|---|---|---|
| コントラストが弱い、または不均一 | 仕上げ、染料、色/ロットのばらつき、エネルギー密度の不足または不均一、焦点の変動 | 生産ルートを変更する前に、影響を受けたロットの記録済みサンプルで同じアートワークを比較してください。. |
| 激しい焦げ、脆いエッジ、過剰な残留物 | 過剰な熱入力、遅いスキャン、繰り返しパス、表面化学、排気不良 | 熱負荷を体系的に減らし、その材料がレーザー加工に適していることを確認してください。. |
| 不要な溶融または光沢のある隆起 | 熱に敏感な合成トップ層またはコーティング、過剰な局所エネルギー | 組成を確認し、材料が安全でない場合は停止し、その後、より低い熱負荷のプロセスウィンドウまたは互換性のある代替ルートを比較する。. |
| アートワーク外のハローまたは仕上がりの変化 | コーティングの応答、大きな塗りつぶし領域、熱拡散、繰り返し露光 | 材料と焦点を固定したまま、アートワークの塗りつぶし、スキャン戦略、エネルギー密度を見直す。. |
| 部品間でマーク位置が変化する | 弱いデータム、柔軟な部品サポート、一貫しない装着、シームまたはエッジの変動 | 治具のストッパー/ネストを改善するか、実際の配置変動がそれを正当化する場合にのみビジョンを使用する。. |
| 平らなサンプルでは良好だが、完成品では結果が不良 | 反り、高さの変動、衝突クリアランス、不安定な支持 | より良い治具/焦点戦略と、マーキングをより早い平板パネル生産段階へ移すことを比較検討する。 |
| ある色またはロットではうまくいくが、別の色またはロットではうまくいかない | 染料、仕上げ、コーティング厚さ、またはサプライヤーのばらつき | 代表的な最悪ケースの色/ロットを認定し、必要に応じて個別の承認済みプロセスウィンドウを保存する。. |
レザーグッズのマーキングが生産に入る前に、何を管理する必要があるか?
候補プロセスを生産にリリースする前に、材料/SKU、ジョブファイル、部品位置、初回品チェック、バッチ検査、および段取り替えがどのように関連付けられた状態を維持するかを定義します。以下のサンプル認定セクションは、そのワークフローのリリースゲートを提供します。.
1. 材料とSKUを確認する
ジョブをロードする前に、製品、色、仕上げ、ロット、および承認済みの材料固有プロセスウィンドウがあればそれを確認します。.
2. 正しいアートワークまたはデータをロードする
固定グラフィックを可変の名前、シリアル、または注文データから分離し、記録を正しい製品に一致させます。.
3. 部品の位置決めと焦点合わせ
承認済みのネスト、ストッパー、データム、高さ設定、またはビジョンルーチンを使用して、実際のマーキング領域が適正な状態に戻るようにしてください。.
4. 初品を承認する
バッチをリリースする前に、位置、外観、可読性を確認してください。特にSKU、アートワーク、または治具の段取り替え後は重要です。.
5. バッチを管理する
製品リスクに応じて要求される頻度で検査し、ロット/色のばらつきを監視して、不合格品またはレビューが必要な品を分別してください。.
6. 段取り替え条件を記録する
承認済みのジョブ、治具、フォーカス基準、プロセスウィンドウをSKUに紐づけておき、次回の実行が試行錯誤から再開されないようにしてください。.
代表的な皮革製品サンプルの適格性はどのように確認すべきか?
目的は、見栄えのするサンプルを1点作ることではない。代表的な材料で再現可能なプロセスウィンドウを確認し、その結果が製品の外観、位置、耐久性の要件を満たすことを証明することである。.
有用な試験のための入力
- 製品: バッグ、ベルト、財布、タグ、パッチ、または組み立て済みアクセサリー。.
- 材料: 本革または合成の構造、供給元、グレード、色、仕上げ、およびロット。.
- 安全情報: 合成、コーティング、または不明な層が関与する場合は、SDSおよびサプライヤーによる確認。.
- 図案: ベクターファイル、マークサイズ、最小形状、位置および向きの公差。
- 形状: 形状:平面/曲面エリア、縫い目、折り目、エッジからの距離、金具、利用可能な治具基準。
- 目標結果: 目標結果:コントラスト/色調、許容できる深さ、手触り、光沢、および許容できない焦げ/ハロー/残留物。
- 耐久性: 耐久性:屈曲、摩擦、洗浄、汗/接触、製品に関連する溶剤または耐候試験方法。
- 生産: 数量、SKUミックス、パーソナライゼーション・データ、サイクル期待値、およびローディング方法。.
1. 材料の安全性を確認する
構造を特定し、レーザー照射前に安全でないPVC/塩素化、ハロゲン含有、または六価クロム含有材料を除外する。.
2. 代表的なサンプルを選択する
実際の色、仕上げ、ロット、形状の範囲を含める—重要な場合は、難易度の高いSKUや最悪ケースのSKUも含める。.
3. プロセスウィンドウをスクリーニングする
材料、アートワーク、セットアップを一定に保ったまま、制御されたレーザー変数を変更して、安定した品質領域を見つけます。.
4. 外観と位置を確認する
コントラスト、エッジの明確さ、光沢/質感、残留物、変形、位置、および要求される最小の特徴を検査します。.
5. 必要な耐久性チェックを実行する
顧客の実際の屈曲、摩擦、洗浄、汗/接触、その他の製品固有の受入方法を適用します。.
6. 繰り返して文書化する
代表的な個体で結果を確認し、承認されたウィンドウを記録し、その後にのみ生産用の構成をリリースします。.
試験結果はどのように最終的な機械構成を決定しますか?
サンプル試験は、製品要件を機械の判断へと変換すべきです。最終システムは、認定済みのプロセスウィンドウ、ワークエンベロープ、位置決め公差、排気負荷、生産方法から選定されるのであり、「レザー」という言葉だけから選定されるものではありません。.
| 試験または製品が示すもの | それが機械内で変えるもの | 理由 |
|---|---|---|
| CO₂は要求される安定した外観をもたらす | CO₂光源ファミリーと出力範囲が第一候補になる | 光源の選定は、認定された材料応答とサイクル要件に従う。. |
| UVは、適合する表面において、より優れた細部またはより低い熱影響をもたらす | UV光源が候補ルートとなる | 代替ルートは、UVが常に優れていると決めつけるのではなく、測定されたサンプル品質によって正当化される。. |
| 非常に小さな文字または微細なグラフィック | フィールドレンズ、マーキングフィールド、光学系、および作動距離 | フィーチャサイズとフィールドサイズはバランスを取る必要がある。より大きなフィールドが自動的に最良の選択となるわけではない。. |
| 大きなアートワークまたは大きな製品マーキング領域 | より大きなフィールド、インデックス移動、または多位置治具 | 必要なマーキング領域は、1つの実用的なスキャンフィールドを超える場合がある。. |
| 曲面または高さが変化する完成品 | Z軸移動、焦点調整、治具/支持、および考えられる焦点制御戦略 | マークは、認定された焦点範囲内に留まる必要があります。 |
| 長尺ベルトまたは繰り返されるストラップ位置 | 長尺治具、インデックス送り、作業台支持、または正当化される場合はコンベア式ハンドリング | 部品長さと繰り返しピッチがローディング方法を決定します。. |
| 切断パネル上の可変配置、または混在した向き | ビジョン位置決め 公差が要求する場合にのみ | ビジョンは部品位置のばらつきを解決しますが、焦点制御や材料認定を置き換えるものではありません。. |
| 大型の完成袋またはケース | ワークステーションのクリアランス、エンクロージャ開口部、テーブルサイズ、およびZ/ワークピースエンベロープ | 製品は衝突せずに物理的に収まり、かつ承認されたマーキングゾーンに到達できなければなりません。. |
| SKUの多品種混在またはパーソナライゼーション | 必要に応じて、ジョブ管理、バリアブルデータワークフロー、バーコード/注文入力、ファイル権限戦略 | データと製品のマッチングが生産品質の一部となる。. |
| 顕著なヒューム、粒子状物質、または臭気の負荷 | 排気能力、ダクト/ろ過、およびエンクロージャー気流のレビュー | 排気は実際の材料と生産負荷に適合させる必要がある。. |
| 厳しいタクトタイムまたは高い生産量 | ロード方法、治具数、スキャン戦略、光源出力範囲、自動化レベル | スループットはシステム全体の結果であり、光源出力だけではトータルサイクルタイムは決まりません。. |

最終レビューパッケージ: 認定サンプル + 承認済みの外観/耐久性基準 + 製品エンベロープ + 治具データム + SKU構成 + サイクル目標 + 排気要件。これらすべてが、見積もりと装置構成を決定づけるべき要素です。.
革製品のレーザーマーキングFAQ
レーザーマーキングは、ホットスタンピングやエンボス加工に取って代わることができますか?
さまざまな視覚効果と触覚効果を生み出すことができますが、自動的な代替手段ではありません。代表的な製品で、必要なカラーオプション、手触り、深み、耐久性、ツーリング、パーソナライズのニーズ、生産コストを比較してください。.
1つのマシン構成で、革と金属金具の両方にマーキングできますか?
ワークステーション1台で複数のタスクを処理できる場合もありますが、革表面と金属製のバックルまたは銘板は通常、異なるレーザー加工評価が必要です。革用の設定や光源の選択が金属金具にも適合すると想定しないでください。.
製品、素材、アートワーク、および受入基準を送付してください
製品写真、革の構造と仕上げ、アートワーク、マーク位置、目標とする外観、耐久性検査、製品寸法、SKU構成、パーソナライズ要件、サイクル期待値、および治具、ビジョン、エンクロージャー、排気に関するあらゆる制約条件を含めてください。.