
Лазерная маркировка стали: углеродистая, низкоуглеродистая, инструментальная и легированная сталь
Углеродистая сталь, низкоуглеродистая сталь, инструментальная сталь и легированная сталь могут быть промаркированы лазером, но итоговый результат во многом зависит от фактического состояния поверхности. Прокатная окалина, оксид, ржавчина, масло, черное оксидирование, краска, покрытие, твердость и целевая глубина могут изменять контраст, читаемость и повторяемость.
Начните с семейства сталей, затем посмотрите на фактическую поверхность
Для многих деталей из углеродистой, низкоуглеродистой, инструментальной и легированной стали волоконный лазерный маркиратор — первый маршрут для оценки. Более сложный вопрос — сможет ли конечная поверхность обеспечить требуемые контрастность, глубину, читаемость и долговечность.
Эти названия описывают разные, частично перекрывающиеся группы сталей: мягкая сталь обычно является низкоуглеродистой, тогда как многие инструментальные стали также являются легированными. Одно лишь название материала не определяет режим лазерной обработки. Механически обработанная низкоуглеродистая деталь, закалённый и отпущенный компонент из легированной стали и готовая вставка из инструментальной стали могут требовать разных решений по маркировке, поскольку их конечные поверхности, допустимая глубина метки и последующая эксплуатация различаются. Проверьте марку стали и окончательное состояние изготовления, прежде чем использовать настройки, разработанные на другом образце.
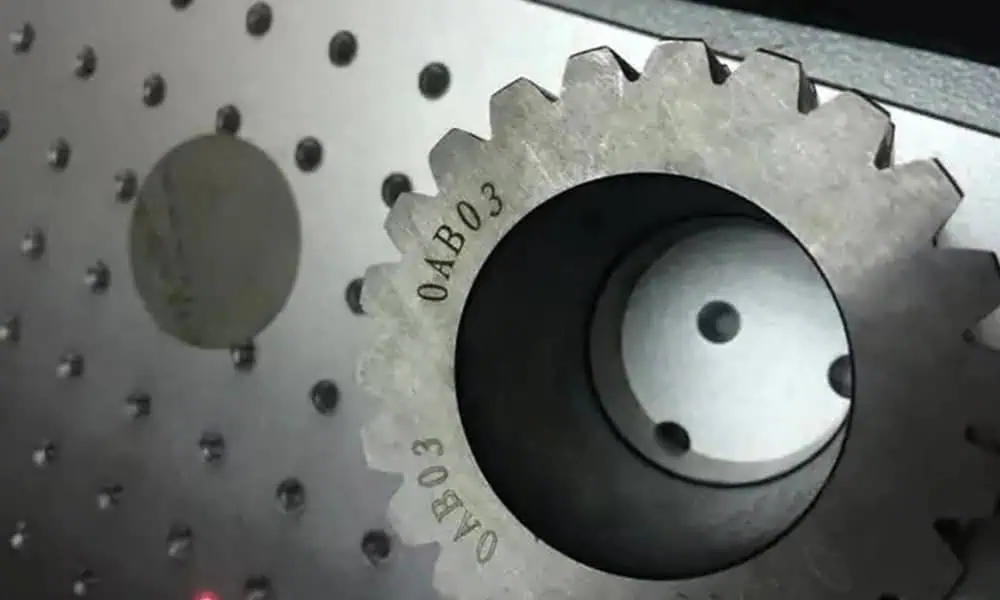
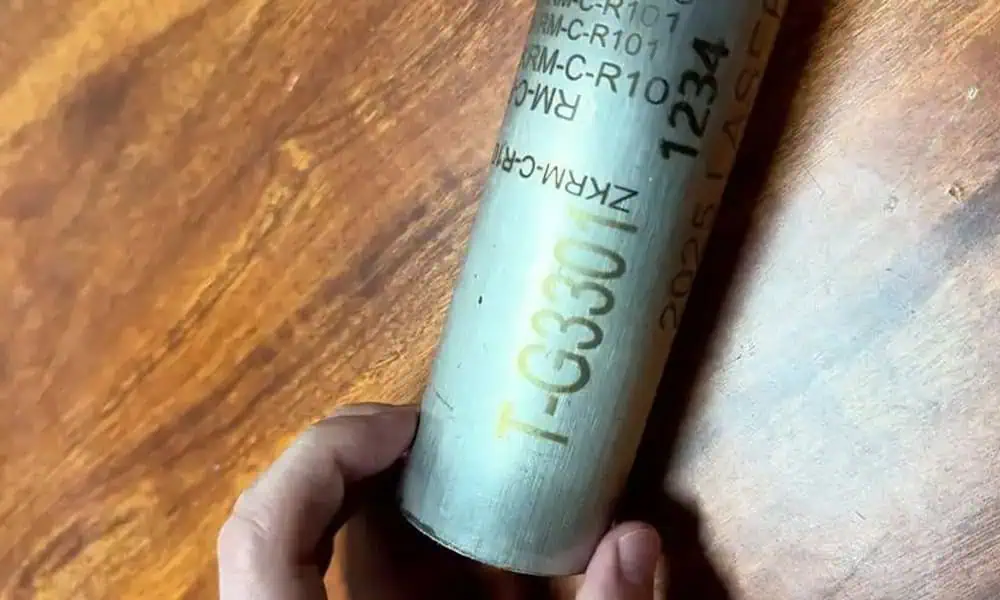
Геометрия трубы меняет требования к позиционированию и фокусировке
Процесс маркировки стали по-прежнему зависит от материала и состояния поверхности, но цилиндрическая заготовка добавляет еще один уровень контроля процесса. Положение маркировки, стабильность фокусировки и угловая повторяемость должны оставаться стабильными на реальной детали.
Как стальная поверхность меняет маршрут маркировки
Определите реальное состояние поверхности до выбора параметров. Полезный вопрос — не просто “можно ли маркировать сталь?”, а “что находится на этой стальной поверхности, какой процесс выполнит лазер и что нужно проверить после этого?”
Чистая, механически обработанная углеродистая или мягкая сталь
Чистая обработанная поверхность обеспечивает лазеру более стабильную исходную поверхность, но качество её обработки всё равно имеет значение. Следы инструмента и шероховатость могут разрывать тонкие надписи, а полированные участки могут создавать блики для камеры или ручного считывателя. Определите, что именно требуется: видимая идентификация, машиночитаемый контраст или фактическая глубина гравировки; более тёмная на вид метка не обязательно соответствует всем трём требованиям.
Прокатная окалина, ржавчина и неравномерный оксид
Эти слои различаются по толщине и внешнему виду в пределах одной и той же детали. Первые проходы лазера могут изменить или удалить существующий слой, прежде чем будет нанесена метка на находящуюся под ним сталь, поэтому испытание на очищенном образце может вводить в заблуждение. Сравните деталь в состоянии поставки с намеренно подготовленным участком; если результаты расходятся, определите воспроизводимую последовательность очистки или маркировки, прежде чем окончательно задавать параметры.
Масло от механической обработки и остатки от обращения
Плёнка масла или охлаждающей жидкости может изменять локальный нагрев и создавать дым или отложения, которые заслоняют мелкий код. Метка, которая хорошо выглядит на свежеобезжиренном демонстрационном образце, может не воспроизводиться на деталях из производства. Сначала задайте условия очистки и обращения, обеспечьте подходящую вытяжку для дыма, затем оцените тот же процесс маркировки на представительных производственных поверхностях.
Термообработанная инструментальная или легированная сталь
Для закаленной оснастки или термообработанных компонентов вопрос не просто в том, может ли лазер оставить отметку. Важно, приемлемы ли выбранная глубина, локальный тепловой эффект и состояние кромки на готовой детали. Если маркируемая зона выполняет функцию, связанную с износом, герметизацией или усталостью, проверьте допустимость ее расположения и изменения поверхности, прежде чем выбирать более глубокое гравирование. Подтверждайте на окончательном термообработанном и финишно обработанном состоянии.
Отделяйте удаление покрытия от маркировки по чистой стали
Отметка на стали с покрытием может возникать из-за изменения или удаления поверхностного слоя, а не из-за гравирования стали под ним. Удаление темного покрытия для обнажения более светлой подложки может создавать сильный визуальный контраст, почти не оставляя или вовсе не оставляя измеримой глубины гравирования в металле.
Компромисс заключается в защите: если удаленное покрытие было частью системы защиты от коррозии, обнаженный участок может потребовать отдельного согласования или последующей обработки. Определите, должна ли маркировка выполняться до или после нанесения покрытия, затем проверьте фактическую химию слоя, границу удаления, остатки, требования к вытяжке и окончательную спецификацию по коррозии. Не переносите процесс для стали без покрытия напрямую на окрашенные, чернооксидированные или оцинкованные детали.

Какие стальные детали обычно маркируются?
Геометрия детали и требуемый тип маркировки определяют, что необходимо проверить помимо базовой совместимости материала.
Прослеживаемость готовых стальных деталей
Для серийного номера или Data Matrix на механически обработанной детали из углеродистой или легированной стали в первую очередь важен требуемый метод считывания, а не максимальная глубина гравировки. Нанесение маркировки после финишной обработки поверхности позволяет не зависеть от кода, который может быть удалён при последующей механической или струйной обработке. Если код должен выдерживать износ или очистку, проверьте эти условия, не нанося ненужную глубокую канавку на функциональную поверхность.
Идентификация без повреждения рабочей поверхности
Вставка из инструментальной стали может нуждаться в долговечном идентификаторе, но более глубокая маркировка не всегда безопаснее. Углублённая метка может создать заусенец или локальный надрез и может быть непригодной на активной контактной поверхности или в зоне высоких напряжений. Согласуйте допустимое расположение и глубину метки до разработки лазерного процесса; проверяйте состояние кромок, а также читаемость на готовой закалённой детали.
Маркировка до или после абразивоструйной обработки и нанесения покрытия
На изготовленной стальной плите или окрашенном корпусе порядок операций может определять, сохранится ли идентификатор. Поверхностная цветная метка, нанесённая до абразивоструйной обработки, может исчезнуть; код, созданный путём удаления готового лакокрасочного покрытия, может обнажить сталь. Выбирайте этап маркировки с учётом окончательного маршрута отделки, затем проверяйте как читаемость, так и коррозионную защиту после всех последующих операций.
Типичные результаты маркировки стали
Выбирайте результат в зависимости от требований контроля, воздействия износа и времени производства. Тёмный контраст, измеримая глубина, долговечность и коррозионная стойкость — это разные вопросы приёмки.
Важное различие состоит в том, что именно изменяет лазер. Темная отметка на поверхности в основном меняет то, как сталь отражает свет; неглубокое травление удаляет небольшое количество материала; более глубокое гравирование удаляет больше материала за несколько проходов; удаление покрытия воздействует на отдельный слой. Визуально темная отметка может быть легко видна, но со временем стираться или терять контраст для сканера, тогда как более глубокая отметка может быть более устойчивой к поверхностному истиранию, но создавать шероховатые края, заусенцы и увеличивать время цикла. Выбирайте исходя из требований к готовой детали, а не только по внешнему виду.
| Целевой результат | Типичный процесс | Что изменяет результат | Что проверить |
|---|---|---|---|
| Тёмная метка на поверхности | Контролируемая поверхностная реакция или контраст оксидного типа. | Марка, масло, окалина, очистка, термообработка и шероховатость. | Визуальный контраст, читаемость сканером и внешний вид после очистки. |
| Поверхностное травление | Лёгкое удаление материала для текста, логотипов, шкал или кодов. | Фокусировка, настройки импульса, твёрдость и качество поверхности. | Качество кромки, тактильное ощущение, минимальный размер элемента и читаемость кода. |
| Более глубокое гравирование | Повторные проходы или обработка с более высокой энергией для создания измеримой глубины. | Целевая глубина, тепловложение, время цикла и толщина детали. | Измеренная глубина, заусенцы, текстура кромки, деформация и подверженность износу. |
| Удаление покрытия | Краска, порошковое покрытие, черное оксидирование или другой поверхностный слой удаляется или модифицируется. | Состав покрытия, толщина, адгезия и поведение дымов. | Чистая кромка, обнажение подложки, остатки, риск коррозии и потребность в вытяжке. |
| Код прослеживаемости | Текст, QR-код или Data Matrix должны оставаться визуально или машиночитаемыми. | Размер кода, блики, криволинейная геометрия и повторяемость в производстве. | Проверка считывателя/сканера на финальной производственной детали. |

Какой лазерный метод обычно рассматривается для стали?
Для многих задач маркировки стали волоконный лазер с длиной волны 1064 нм — это первое семейство оборудования, которое следует оценить. Окончательный выбор всё ещё зависит от глубины маркировки, ширины линии, размера поля, способа фиксации, состояния поверхности и целевого времени цикла.
Стандартного волоконного источника с модуляцией добротности (Q-switched) часто достаточно для серийных номеров, логотипов, гравированных идентификаторов и многих читаемых кодов на незащищённой стали. Волоконный лазер MOPA можно рассмотреть, когда имеют значение управление импульсами, тепловое влияние или настройка контраста.
Настройки лазера работают совместно, а не независимо. При заданной средней мощности более медленное сканирование увеличивает энергию, передаваемую вдоль линии. Частота импульсов влияет на расстояние между последовательными импульсами и, в зависимости от источника, на энергию в каждом импульсе. Шаг штриховки, размер сфокусированного пятна и повторные проходы затем изменяют перекрытие и накопленный нагрев по заполненной отметке. Слишком малое эффективное перекрытие может приводить к разрывам линий или неравномерному заполнению; чрезмерная локальная энергия может вызывать плавление, шероховатые края или увеличенную зону термического влияния. Более высокая мощность, указанная в маркировке, сама по себе не определяет, какой результат будет чище.
Практическая отправная точка — зафиксировать производственную поверхность и фокус, выбрать требуемый эффект маркировки, а затем изменять контролируемую группу параметров, проверяя контраст, качество краев, глубину и время цикла. Регулируемая длительность импульса MOPA может дать дополнительный инструмент управления, когда приемлемый результат трудно получить с источником с фиксированными импульсами, но это не устраняет необходимость испытаний, специфичных для конкретной стали.
Почему хороший образец маркировки стали может не сработать в производстве
Четкая маркировка на одном очищенном образце не доказывает, что те же настройки будут работать на каждой готовой производственной детали.
Рассмотрим процесс, утверждённый на чистом механически обработанном образце. Если реальные производственные детали поступают с остатками СОЖ, прокатной окалиной или иным качеством обработки поверхности, код может потерять контрастность, даже если оборудование и запрограммированные настройки не изменились. Значимым испытанием является не идеальный демонстрационный образец, а репрезентативный набор деталей в их обычном состоянии для маркировки.
Производственная последовательность важна не меньше, чем первоначальный вид. Абразивная очистка может удалить неглубокую метку в виде изменения цвета поверхности, последующая окраска может закрыть мелкий код, а удаление защитного покрытия может создать открытый участок, требующий проверки на коррозию. Для трубы или детали с нестандартным креплением в приспособлении разброс при позиционировании также может вывести мелкий код из фокуса.
Утвердите процесс маркировки по фактическому критерию приёмки: читаемый код или видимый текст после указанных этапов очистки и отделки, измеренная глубина, если это требуется, допустимое состояние заусенцев и кромок, а также время цикла на реальном приспособлении. Фиксируйте состояние материала, настройки маркировки и метод контроля, чтобы результат можно было воспроизвести, а не просто продемонстрировать один раз.
Что нужно отправить, прежде чем Zhuorui порекомендует конфигурацию для маркировки стали
Окончательный результат следует подтвердить на реальной детали, когда важны глубина, темный контраст, считывание кода, удаление покрытия, обнажение ржавчины или повторяемость.
Материал
- Тип стали: углеродистая, низкоуглеродистая, инструментальная, легированная или неизвестная
- Поверхность: механически обработанная, полированная, окалинованная, окисленная, ржавая, промасленная или с покрытием
- Информация о твердости, термообработке или покрытии, если она доступна
Цель маркировки
- Текст, серийный номер, логотип, QR-код или Data Matrix
- Контраст цели, глубина, ширина линии или тактильное ощущение поверхности
- Модель сканера, класс штрихкода или метод визуального контроля
Производство
- Размер детали, область маркировки, плоскостность и требования к приспособлению
- Количество, требуемое время цикла и способ загрузки
- Испытания на износ, коррозию, воздействие растворителей, краски, масла или атмосферных условий
Сталь, нержавеющая сталь и сталь с покрытием требуют разной валидации
Используйте маршрут материала, соответствующий фактической подложке и обработке поверхности, а не рассматривайте каждую стальную деталь как один и тот же процесс лазерной обработки.
Углеродистая / низкоуглеродистая / инструментальная / легированная сталь
Используйте это руководство для непокрытых или обработанных поверхностей не из нержавеющей стали, включая прокатную окалину, ржавчину, масло, чёрный оксид, покрытия и глубину гравировки.
Нержавеющая сталь
Выбирайте вариант с нержавеющей сталью, если важны поведение пассивного слоя, чувствительность к коррозии, темные метки или отделка, характерная для нержавеющей стали.
Оцинкованная сталь / сталь с цинковым покрытием
Относитесь к цинковому слою как к характеристике покрытия. Проверьте поведение при удалении, выделяющиеся пары, обнаженную подложку и коррозию после маркировки.
Вопросы по лазерной маркировке стали
Может ли лазер маркировать углеродистую сталь?
Да. Многие детали из углеродистой стали можно маркировать лазером, но конечный результат зависит от марки стали, отделки, ржавчины, масла, окалины, покрытия и от того, является ли целью контраст, неглубокое травление или измеряемая глубина.
Какой лазер используется для маркировки стали?
Волоконный лазерный маркиратор обычно является первым семейством оборудования, которое следует оценить для стали без покрытия. Волоконный лазер MOPA, различные классы мощности, оснастку или варианты перемещения можно рассмотреть после того, как станут известны образец стали и требования к маркировке.
Может ли лазерная маркировка наносить темные метки на сталь?
Часто да, но темный контраст не гарантирован на любой поверхности стали. Ржавчина, масло, прокатная окалина, твердость, отделка и способ очистки могут влиять на результат.
Может ли лазерная гравировка создавать глубину на стали?
Да. Более глубокая гравировка обычно увеличивает время цикла и тепловложение, поэтому глубину следует измерять на образцах и проверять на наличие заусенцев, текстуры краёв, деформации и воздействия на последующих операциях.
Является ли сталь тем же, что и нержавеющая сталь, для лазерной маркировки?
Нет. Нержавеющая сталь имеет другую химию поверхности, пассивацию и соображения по коррозии. Используйте технологический маршрут для нержавеющей стали для таких марок, как 304, 316, 410 или 420.
Нужно ли отправлять образцы стали?
Образцы настоятельно рекомендуются, когда результат зависит от тёмного контраста, глубины, читаемости штрихкода, удаления покрытия, обнажения ржавчины, теплового эффекта или воспроизводимости в производстве.
Отправьте данные о конечной поверхности стали и требования к маркировке
Сообщите тип стали, состояние поверхности, макет маркировки, целевой контраст или глубину, геометрию и производственный тест. Zhuorui может оценить реакцию материала и рекомендовать подходящее направление лазерной маркировки.