
Оценка применимости материала PP
Лазерная маркировка полипропилена
Полипропилен — это пластик, чувствительный к составу. Немодифицированный PP может давать слабый контраст при стандартной маркировке волоконным лазером с длиной волны 1064 нм в ближней инфракрасной области, тогда как пигменты, наполнители, лазерно-чувствительный суперконцентрат, текстура поверхности и состояние формы могут изменить результат. Используйте эту страницу, чтобы сначала проверить пригодность материала PP, а затем направить проект к подходящему станку и рабочему процессу.
Запросить тест образца PP Запрос по OEM и индивидуальным заказамКраткий ответ
Поддается ли полипропилен лазерной маркировке?
Да. Полипропилен поддается лазерной маркировке, но результат зависит от рецептуры. Практический вопрос не сводится к тому, обозначена ли деталь как «PP»; важно, может ли фактическая марка смолы, пигмент, наполнитель и пакет добавок обеспечить требуемый контраст или изменение поверхности без недопустимого плавления, изменения глянца, деформации или остатков.
Натуральный, белый и слабо пигментированный PP часто требует более тщательного подбора лазерного источника, а в некоторых производственных проектах используют лазерочувствительную добавку или мастербатч, чтобы создать более широкое и более воспроизводимое окно маркировки. Окончательный выбор источника следует делать исходя из производственного материала, конечного цвета и поверхности после формования.
Не покупайте лазер, ориентируясь только на название полимера. Сначала подтвердите пригодность конечной рецептуры PP, а затем подбирайте источник и конфигурацию установки под одобренный результат на образце.
Переменные факторы полипропилена
Состав, цвет и поверхность меняют результат
Рассматривайте каждую марку и цвет PP как отдельный случай квалификации. Поставщик смолы, мастербатч, содержание наполнителя и текстура формы могут смещать технологическое окно, даже если чертёж не изменён.
| Входные данные | Что запросить | Почему это важно |
|---|---|---|
| Марка PP | Гомополимер, статистический сополимер, ударопрочный сополимер, данные о текучести расплава и марка поставщика | Марка по механическим свойствам и кристалличность могут изменять реакцию на нагрев и поведение поверхности |
| Цветовая система | Натуральный, белый, черный, серый, цветной мастербатч или окрашенная/покрытая поверхность | Пигменты могут способствовать поглощению или снижать его и влиять на итоговый контраст |
| Добавки | Добавка для лазерной маркировки, тальк, карбонат кальция, стекловолокно, антипирен, УФ-стабилизатор и содержание вторичного сырья | Добавки могут формировать путь поглощения, но также могут вызывать риск подгорания, помутнения или образования остатков |
| Состояние детали | Текстура пресс-формы, глянец, зона литника, толщина стенки, напряжение и постобработка | Итоговые формованные поверхности могут маркироваться иначе, чем плоские испытательные образцы |
| Критерии приемки | Логотип, серийный номер, Data Matrix, QR-код, контраст, минимальная толщина штриха и испытание на долговечность | Выбор оборудования должен основываться на требуемой маркировке, а не только на том, появляется ли видимая метка |
Применения полипропилена
Где маркируют детали из полипропилена — и почему
ПП широко применяется там, где важны низкий вес, химическая стойкость, способность к формованию и стоимость. Лазерную маркировку обычно добавляют, когда изделию требуется постоянная идентификация, прослеживаемость, машиночитаемые коды или брендирование без этикеток и чернил.
Детали из ПП для автомобилей и электромобилей
Детали внутренней отделки, клипсы, корпуса и формованные компоненты могут требовать номеров деталей, идентификации поставщика, информации о гнезде формы или кодов прослеживаемости, которые остаются читаемыми при обращении и обслуживании.
Крышки, укупорочные средства и упаковка
Крышки, укупорочные средства и детали упаковки из ПП могут требовать нанесения номеров партий, дат, идентификаторов продукции или машиночитаемых кодов. Здесь скорость линии и стабильная контрастность кода могут иметь такое же значение, как и внешний вид.
Потребительские & бытовые товары
Кнопки, корпуса, фурнитура и формованные потребительские детали обычно маркируются лазером для нанесения логотипов, сведений о модели, символов и долговечной идентификации изделия без расходных чернил.
Содержимое маркировки
Что обычно маркируют на ПП?
Содержание маркировки определяет размер элемента, требования к контрасту, метод контроля и часто допустимое время цикла. Видимый логотип и производственный Data Matrix — это не одна и та же задача лазерной маркировки.
Идентификация и прослеживаемость
Номера деталей, серийные номера, коды партии или лота, коды даты, идентификаторы гнёзд формы и идентификаторы поставщиков, используемые для связи отформованной детали из ПП с производственными записями.
Машиночитаемые коды
Data Matrix, QR-коды и одномерные штрихкоды требуют контролируемого размера ячейки, чёткости краёв, контраста и проверки сканированием на реальной отформованной поверхности.
Брендинг & информация о продукте
Логотипы, номера моделей, символы, рейтинги и пользовательская информация о продукте обычно отдают приоритет внешнему виду, повторяемости и устойчивости к истиранию или очистке.
Производственные и сборочные метки
Сборочные обозначения, контрольные метки, символы ориентации и идентификаторы внутренних компонентов могут отдавать предпочтение скорости и читаемости, а не идеальной косметической отделке.
Желаемый результат маркировки
Определите нужную маркировку PP перед выбором лазера
«Возможность лазерной маркировки» не является полным критерием приёмки. Требуемый результат может представлять собой тёмный контраст, светлый контраст, косметическое изменение цвета или код, который должен оставаться машиночитаемым после воздействий при обращении с изделием и в процессе эксплуатации.
Маркировка с тёмным контрастом
Часто требуется на натуральном, белом или окрашенном ПП. Достижимая степень затемнения сильно зависит от пигмента, наполнителей и от того, содержит ли компаунд лазерочувствительную добавку.
Светлый / серый контраст
Часто встречается на более тёмных рецептурах ПП, где лазер даёт более светлое видимое изменение. Проверьте однородность, помутнение и остаётся ли маркировка читаемой после истирания.
Косметическая маркировка поверхности
Логотипы и текст для пользователя могут требовать строгого контроля изменения блеска, плавления, вспучивания краёв, изменения цвета и текстуры, чтобы маркировка соответствовала внешнему виду формованной поверхности.
Проверенный на читаемость код
Для работы с Data Matrix, QR-кодами или штрихкодами успех означает надёжное считывание при требуемом размере ячейки и скорости производства, а не просто видимость кода невооружённым глазом.
Геометрия и размер детали
Толщина стенки, кривизна и формованные элементы меняют окно процесса
Детали из ПП часто тонкостенные, изогнутые или имеют выраженную текстуру. Геометрия влияет на чувствительность к нагреву, фокусировку, конструкцию приспособления и на то, сможет ли одно фиксированное поле маркировки обеспечить требуемое качество по всей области маркировки.
Тонкостенные формованные изделия
Тонкие участки могут раньше, чем более толстые, проявлять локальное размягчение, искажение по типу утяжки, изменение глянца или деформацию. Проверяйте энергетическое окно на толщине стенки готового изделия.
Изогнутые крышки & корпуса
Кривизна изменяет фокусное расстояние по области маркировки. Небольшие криволинейные участки могут подойти при использовании контролируемого приспособления и определённого размера поля; при большем разбросе высот может потребоваться динамическая фокусировка или иная стратегия позиционирования.
Текстура, литники & линии спая
Текстура формы, области литников, рёбра, линии спая и локальные напряжения могут изменять внешний вид и контраст в пределах одной детали. Место окончательного нанесения маркировки следует проверять, а не определять по плоской пластине.
Крупные детали или многоместные приспособления
Размер детали и её расположение в приспособлении определяют поле маркировки, выбор объектива, повторяемость приспособления и то, что практичнее: XY-перемещение, совмещение по машинному зрению или конвейерная обработка, а не одно фиксированное поле.
Скрининг лазерных маршрутов
Выбирайте маршрут тестирования ПП по реакции материала, а не по привычке
Волоконный лазер может быть практичен для некоторых деталей из ПП с добавками, тогда как УФ может снизить видимые тепловые эффекты на чувствительных поверхностях. CO2 может быть полезен для текстурирования поверхности или удаления покрытия в некоторых полимерных системах. Окончательный выбор следует подтверждать на образцах, а не делать только по названию полимера.
Маршрут Fiber / MOPA
Хороший первый маршрут скрининга, когда ПП содержит чувствительные к лазеру добавки, тёмные пигменты или соединение, предназначенное для поглощения ближнего ИК-излучения на длине волны 1064 нм. Проверьте контраст, вспучивание краёв и тепловые следы.
УФ-маршрут
Полезен, когда деталь из ПП чувствительна к нагреву, имеет декоративное назначение или требует небольших читаемых кодов. Проверьте время цикла, контраст, а также возможное помутнение поверхности или хрупкость на готовых формованных деталях.
Маршрут с зелёным лазером
Условный вариант предварительного отбора для некоторых пластмасс, когда УФ- и волоконный лазеры не обеспечивают нужный баланс. Используйте этот маршрут только тогда, когда испытания реального образца ПП подтверждают требуемый результат.
Маршрут CO2
Может быть актуален для поверхностной абляции, текстурирования, удаления покрытия или нанесения более крупных марок на некоторых полимерных системах. Следите за плавлением, остатками, качеством краёв и требованиями к вытяжке.
Маршрут с машинным зрением / оснасткой
Требуется, когда детали из ПП небольшие, отлиты в лотках, ориентированы случайным образом или требуют точного позиционирования кода. Результат на материале и процесс позиционирования следует проверять вместе.
Маршрут «на лету» / в линии
Для крышек, укупорочных элементов, пленок или литых деталей на линии проверьте контрастность на ПП при требуемой скорости, прежде чем окончательно определять конвейер, энкодер, датчик и схему вытяжки.
| Тип лазера | Зачем это тестировать | Основное ограничение |
|---|---|---|
| Волоконный лазер 1064 нм / MOPA | Часто оказывается практичным, когда в ПП используются лазерочувствительные добавки, тёмный пигмент или NIR-поглощающий суперконцентрат | Немодифицированный ПП может давать слабый контраст, оплавление или узкое технологическое окно |
| УФ 355 нм | Подходящий вариант для мелких кодов, лицевых поверхностей и термочувствительных литьевых деталей | Контраст и время цикла по-прежнему требуют проверки на конечном компаунде ПП |
| 532 нм, зелёный | Условный вариант, когда волоконный и УФ-лазеры не обеспечивают баланс контраста, нагрева и внешнего вида | Использовать только в том случае, если испытания реального образца PP подтверждают требуемый результат |
| CO2 | Может подойти для текстурирования поверхности, удаления покрытия или более крупных недекоративных маркировок на некоторых пластиковых системах | Необходимо проверять плавление, остатки, качество кромки и вытяжку |
Маркировка с помощью добавок
Лазерочувствительные добавки могут стать практичным решением для PP
PP может хуже реагировать на обычную лазерную маркировку в ближнем инфракрасном диапазоне, чем некоторые другие полимеры. В производстве практичным путем может быть использование компаунда или мастербатча PP, разработанных для лазерной маркировки, с последующей настройкой источника и параметров под требуемые контрастность, качество поверхности и долговечность.
Добавки — это не решение, касающееся только оборудования. Они могут влиять на цвет, механические свойства, соответствие требованиям, возможность вторичной переработки, стоимость и одобрение заказчика. Zhuorui Laser может протестировать реакцию на маркировку, а владелец материала должен утвердить финальный компаунд для конечного изделия.
| Контролируемый параметр | Без добавки для лазерной маркировки | С добавкой для лазерной маркировки / мастербатчем | Что должно оставаться неизменным |
|---|---|---|---|
| Идентификация материала | Используйте производственную марку PP в качестве базовой. | Используйте ту же базовую марку PP, изменив только одобренную добавку для лазерной маркировки или мастербатч. | Марку поставщика, целевой цвет, текстуру после формования, толщину стенки и геометрию детали следует сопоставить как можно точнее. |
| Отклик на маркировку | Контраст может быть слабым, а рабочее окно процесса — узким, в зависимости от пигмента, наполнителя и состава смолы. | Добавка предназначена для улучшения поглощения лазерной энергии или видимого изменения цвета, но достигнутый результат всё ещё зависит от рецептуры и настроек лазера. | Для A/B-сравнения используйте один и тот же лазерный источник, длину волны, линзу, фокус, макет, размер кода и метод оценки. |
| Проверки качества | Зафиксируйте контраст, оплавление, изменение блеска, вспучивание кромок, остатки и читаемость кода. | Зафиксируйте те же параметры и проверьте, не приводит ли улучшенный контраст к помутнению, хрупкости, изменению цвета или другим побочным эффектам. | Примените одинаковые критерии приёмки и испытание на долговечность к обоим образцам. |
| Решение | Оставьте базовую рецептуру, если она уже обеспечивает требуемое качество маркировки и долговечность. | Используйте метод с добавками только тогда, когда улучшение воспроизводимо, а владелец материала одобряет полученную рецептуру. | Задокументируйте марку смолы, идентификацию/дозировку добавки (при наличии), фотографии образцов и подтверждённый диапазон параметров лазера. |
Риски и режимы отказов
Распространённые причины, по которым маркировка на ПП не проходит квалификацию
Маркировка может выглядеть приемлемо на одной фотографии и всё равно не пройти проверку в производстве. Прежде чем фиксировать конфигурацию станка, разграничьте проблемы с контрастом, термические повреждения, качество кода, вариативность рецептуры и требования к контролю дыма.
Слабый или нестабильный контраст
Натуральный или слабо пигментированный ПП может поглощать слишком мало энергии для стабильного видимого изменения. Различия в смоле, пигменте или добавках также могут приводить к тому, что одна партия маркируется иначе, чем другая.
Расплавление, изменение блеска или вспучивание краёв
Слишком высокая локальная энергия может размягчить поверхность, скруглить мелкие символы, изменить блеск или деформировать тонкостенные участки. Сузьте окно процесса до значений, которые может выдержать готовая формованная деталь.
Мутность, хрупкость или изменение цвета
Рецептура или настройка, улучшающая контраст, всё равно может вызвать неприемлемое изменение внешнего вида или целостности поверхности. Сравните приемлемый результат с фактической спецификацией продукта.
Плохая считываемость кода
Небольшие Data Matrix или QR-коды могут не считываться, когда ячейки сливаются, края размываются, контраст меняется из-за текстуры или кривизны, или код находится вне стабильного диапазона фокусировки. Проверьте с предполагаемым сканером.
Изменение материала или партии
Смена поставщика, изменение доли вторичного сырья, замена мастербатча или пересмотренная дозировка добавки могут сместить окно маркировки. Повторно проведите испытания, если состав существенно изменился.
Дым, остатки & лазерная безопасность
Проверьте марку PP, SDS, пигменты, наполнители, антипирены, содержание вторичного сырья, а также любое покрытие или краску. Производственные испытания могут потребовать локальной вытяжки, фильтрации и стратегии с защитным корпусом/блокировкой, подходящей для выбранного источника лазера.
Квалификация образца
Как подготовить полезный тест лазерной маркировки PP
Самый быстрый способ избежать неправильного выбора оборудования — отправить производственные образцы PP и определить критерии «годен/не годен» до расчёта стоимости станка. Если окончательный состав смолы ещё не зафиксирован, протестируйте несколько PP-компаундов параллельно.
Определите ПП
Марка, поставщик, цвет, пакет добавок, SDS и статус конечного материала → безопасная схема испытаний и вероятность того, что потребуется маркировка с использованием добавок.
Определите маркировку
Макет, размер кода, ширина линии, целевой контраст, требование к считыванию сканером и предел повреждения поверхности → критерии приемки по внешнему виду, прослеживаемости, кодированию или функциональной маркировке.
Отбор лазерных источников
Пробные испытания кандидатов: УФ 355 нм, волоконный/MOPA 1064 нм, зелёный 532 нм или CO2 → шорт-лист по типу источника, диапазону мощности, линзе и рабочему окну параметров.
Проверка пригодности для производства
Геометрия детали, оснастка, время цикла, размер партии, ориентация, вытяжка и требования к автоматизации → направление решения: рабочая станция, машинное зрение, оснастка, поворотное устройство или линейное решение.
Задокументируйте результат
Фотографии, заметки о параметрах, читаемость кода, результат оценки стойкости и отклонённые условия → рекомендация по оборудованию с зафиксированным проверенным технологическим окном и известными ограничениями.
Выбор оборудования
Сопоставьте результат по PP с конфигурацией оборудования
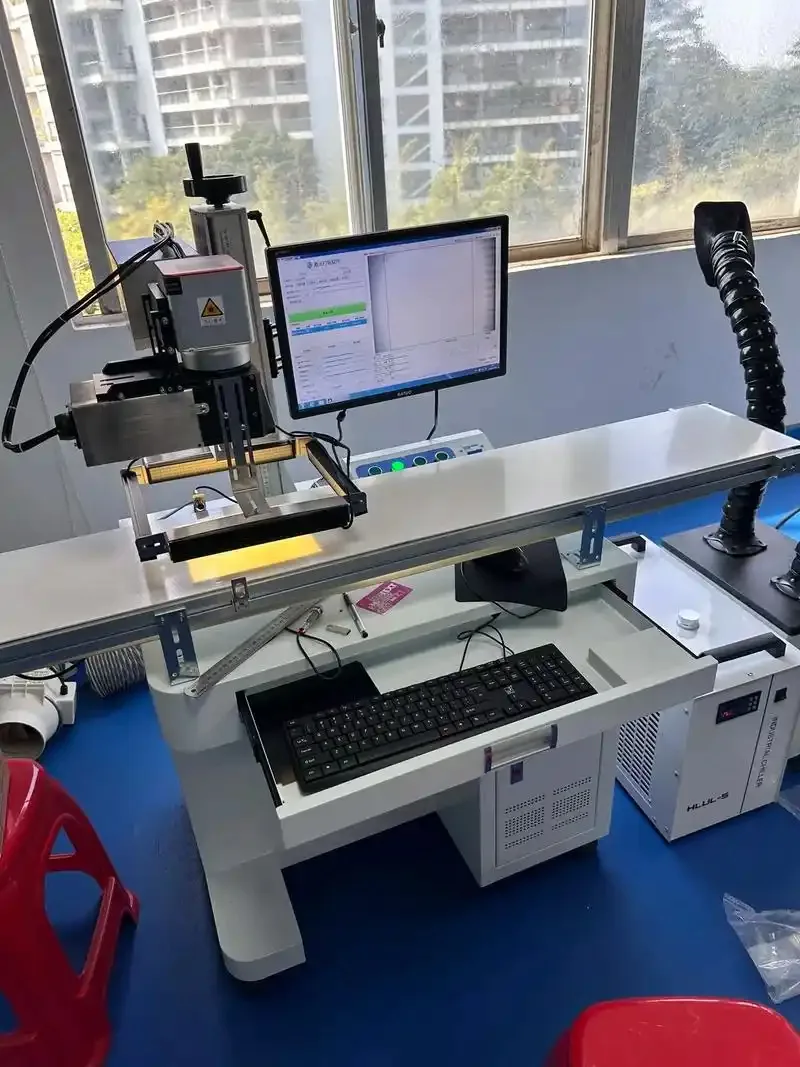
После тестирования образцов компания Zhuorui может подобрать источник лазера, гальвосканер, полевую линзу, корпус, оснастку, поворотное устройство, систему машинного зрения, вытяжку и опциональную автоматизацию. Конфигурация оборудования должна определяться проверенной реакцией PP, а не только названием полимера.
Для небольших деталей из PP, косметических поверхностей или повторяющейся загрузки деталей заранее предусматривайте планирование оснастки и контроля. Для маркировки в линии проверяйте контраст на PP при реальной скорости и условиях фокусировки, прежде чем определять оборудование для линии.
Проверка доказательств и спецификаций
Что считается надёжным доказательством для решения о маркировке ПП?
Одна только фотография пластика не доказывает, что конкретная марка полипропилена будет маркироваться так же. Надёжные доказательства должны связывать фактическую рецептуру ПП, конфигурацию лазера и результат приёмки в одной записи.
Запись образца ПП
Укажите поставщика смолы и марку, цвет, пакет наполнителей, содержание переработанного материала, добавку или суперконцентрат для лазерной маркировки, формованную поверхность и любое покрытие. Зафиксируйте, является ли образец окончательным производственным материалом.
Протокол лазерных испытаний
Фиксируйте длину волны/тип источника, класс мощности, полевую линзу, размер маркировки, условия фокусировки и окно параметров, при котором был получен приемлемый результат. Включайте неудачные условия, если они определяют узкое окно процесса.
Доказательство приемки
Сохраняйте четкие фотографии образцов, а также необходимые результаты испытаний на читаемость, контрастность, истирание, химическую стойкость или эксплуатационные характеристики. Для кодов проверяйте качество считывания на реальной детали, а не оценивайте только по внешнему виду.
| Справочная информация | Опубликованная спецификация | Как использовать для PP |
|---|---|---|
| Волоконная лазерная маркировочная машина ZR-FL-H04 | На опубликованной странице продукта указаны волоконный источник 1064 нм, опции 20 Вт / 30 Вт / 50 Вт и поля маркировки, включая стандартное 120 x 75 мм, а также варианты 110 x 110 мм и 150 x 150 мм. | Это подтверждает наличие доступного варианта оборудования с длиной волны 1064 нм для контролируемых испытаний. Это не означает, что каждая рецептура PP подходит для волоконной маркировки; фактическая совместимость всё ещё определяется конкретным образцом PP. |
Часто задаваемые вопросы
Вопросы и ответы по лазерной маркировке полипропилена
Почему PP сложнее маркировать лазером, чем некоторые другие пластики?
Многие композиции на основе ПП слабо поглощают излучение на распространённых длинах волн маркировки в ближней инфракрасной области, поэтому без подходящего пигмента, наполнителя или лазерочувствительной добавки на поверхности может не формироваться контрастная тёмная метка. Необходимо провести испытания конкретного компаунда.
Может ли волоконный лазер маркировать полипропилен?
Иногда, особенно когда композиция ПП содержит подходящие добавки или пигменты. Для натурального, белого или немодифицированного ПП проверка волокна может давать слабый контраст или тепловые эффекты, поэтому не выбирайте волокно только по названию материала.
Лучше ли УФ-лазер для PP?
УФ может быть сильным кандидатом для термочувствительных пластиковых деталей и небольших кодов, но это не обязательно лучший выбор. Контраст, скорость, изменение поверхности и стоимость оборудования следует сравнивать на финальных образцах PP.
Нужны ли мне лазерные маркировочные добавки для ПП?
Многие проекты с ПП выигрывают от использования добавок или лазерно-маркируемого мастербатча. Владелец материала должен утвердить компаунд по цвету, механическим свойствам, соответствию нормативным требованиям и требованиям конечного применения до начала производства.
Какие образцы мне следует отправить для тестирования PP?
Отправьте окончательные формованные детали из ПП в реальном цвете и марке, а также информацию о материале, SDS, если имеется, макет или код, целевой контраст, минимальный размер элемента, целевое время цикла и требования к долговечности.
Может ли одна и та же марка ПП маркироваться по-разному после добавления добавки для лазерной маркировки?
Да. Лазерочувствительная добавка или мастербатч может изменить то, как композиция поглощает энергию лазера, и может существенно изменить контраст или рабочее окно процесса. При сравнении следует сохранять неизменными базовую марку ПП, целевой цвет, состояние формованного изделия, источник лазера, линзу, графическое изображение и метод приемки, чтобы эффект добавки не был спутан с другой переменной.
Какая информация по технике безопасности необходима перед проведением испытаний лазерной маркировки PP?
Предоставьте марку ПП, SDS, цветной суперконцентрат, добавки, содержание переработанного материала и любую информацию о покрытии или чернилах. Zhuorui следует проверить потребности в вытяжке, фильтрации и изоляции перед повторными испытаниями или производственной маркировкой.
Подготовьте практическое испытание
Перед выбором станка отправьте реальную деталь из ПП
Сообщите марку ПП, цвет, добавки, состояние формованной поверхности, содержимое маркировки, целевой контраст, время цикла и требования к долговечности. По результату на образце Zhuorui Laser сможет порекомендовать конфигурацию станка с четкими ограничениями.