
Руководство по металлическим материалам с покрытием
Лазерная маркировка окрашенного металла
Да, окрашенный металл можно маркировать лазером, но результат зависит от полной многослойной структуры покрытия. Химический состав краски, толщина покрытия, отверждение, пигмент, грунт, отражательная способность подложки и предварительная обработка определяют, изменит ли лазер верхнее покрытие, избирательно удалит его до заданного слоя или повредит кромку.
01 · Осуществимость
Можно ли наносить лазерную маркировку на окрашенный металл?
Да. Окрашенная сталь, окрашенный алюминий и другие детали из металла с покрытием можно маркировать лазером, когда взаимодействие лазера подобрано под фактическую слоистую структуру краска/грунт/подложка. Первое решение — должен ли процесс удалять слой покрытия или создавать видимое изменение, сохраняя покрытие функционально закрытым.
Удаление краски до заданного слоя
Используйте лазер для избирательного вскрытия верхнего слоя покрытия, чтобы грунт или металлический слой создавал требуемый контраст. Этот способ должен контролировать слой остановки, ширину кромки, остатки, адгезию вокруг маркировки и состояние любого вновь обнажённого металла.
Изменение покрытия без полного обнажения металла
Используйте лазер для изменения цвета, отражательной способности или текстуры внутри краски, когда покрытие должно оставаться закрытым. Проверка приёмки должна по-прежнему выявлять ореол, истончение, точечные поры, вспучивание, изменение глянца и долговечность после очистки или обращения.

02 · Состояние поверхности
Готовая система покрытия определяет технологическое окно
“Окрашенная сталь” или “окрашенный алюминий” — недостаточно для выбора машины. Фиксируйте фактическое верхнее покрытие, грунтовку, отверждение, толщину, глянец, подложку и предварительную обработку, поскольку каждый слой изменяет поглощение, тепловой поток, селективность удаления и состояние открытой кромки.
Химический состав верхнего покрытия и пигмент
Смола, пигмент, наполнитель, глянец и рецептура поставщика влияют на поглощение, контраст, дымовой шлейф и остаток. Название цвета — это ориентир для предварительного отбора, а не спецификация процесса.
Толщина, отверждение и адгезия
Разброс толщины покрытия, недостаточное отверждение, переотверждение, переделка и адгезия изменяют порог удаления и риск приподнятых или размытых кромок.
Грунт и металл под ним
Грунт, предварительная обработка, сплав, шероховатость поверхности, отражательная способность и защита от коррозии определяют, что может быть обнажено и насколько быстро распространяется тепло после вскрытия краски.
| Входные данные | Что она может изменить | Минимальная запись | Почему это важно |
|---|---|---|---|
| Верхнее покрытие / пигмент | Поглощение, видимый контраст, шлейф и остаток | Поставщик, продукт, цвет, блеск и SDS при наличии | Две краски одного цвета могут требовать разных проверок. |
| Толщина и отверждение | Порог удаления, ширина кромки и подрез | Номинальная толщина, маршрут отверждения, разброс партии и состояние переделки | Одна настройка по центральной точке может не сработать на утолщённой или недостаточно отверждённой кромке. |
| Грунт / предварительная обработка | Адгезия, коррозионный барьер и тормозящее действие | Тип грунтовки, предварительная обработка, допустимая экспозиция и защита после маркировки | “Обнажение металла” не является автоматически приемлемым результатом. |
| Сплав подложки и отделка | Отражательная способность, тепловой поток, изменение цвета и коррозионное поведение | Сплав/марка, шероховатость поверхности, полированное или пескоструйное состояние | Состояние подложки определяет качество проявляемого слоя. |
03 · Продукция и назначение маркировки
Где применяются окрашенные металлические детали и почему их маркируют?
Окрашенные металлические детали применяются там, где покрытие обеспечивает внешний вид, защиту от коррозии, защиту от воздействия окружающей среды или готовую поверхность, обращенную к клиенту. Лазерная маркировка обычно рассматривается, когда информация должна быть постоянной, точно позиционированной или интегрированной в рабочий процесс прослеживаемости без добавления отдельной этикетки.
Корпуса оборудования и панели управления
На окрашенных стальных или алюминиевых корпусах может потребоваться идентификация модели, обозначения элементов управления, предупреждающие символы, шкалы или серийная информация. Задача заключается в нанесении четкой информации без повреждения отделанной поверхности вокруг маркировки.
Автомобильные компоненты и компоненты электромобилей
Окрашенные кронштейны, крышки, корпуса и изготовленные детали могут требовать идентификации или прослеживаемости в процессе сборки и обслуживания. Приемлемый результат зависит от того, допускается ли обнажение грунта или металла в зоне маркировки.
Бытовая техника, инструменты и товары длительного пользования
Панели с покрытием, ручки, корпуса и рамы могут нести брендинг, информацию о модели, эксплуатационные символы или постоянную идентификацию. Единообразие внешнего вида часто так же важно, как базовая читаемость.
Изготовленные детали из листового металла и шкафы
Окрашенные панели, электротехнические шкафы, защитные ограждения станков и типовые изготовленные детали могут нуждаться в идентификаторах сборки, метках ориентации или постоянной информации об активах. Большие площади и формованная геометрия могут сделать позиционирование и контроль фокусировки частью выбора оборудования.
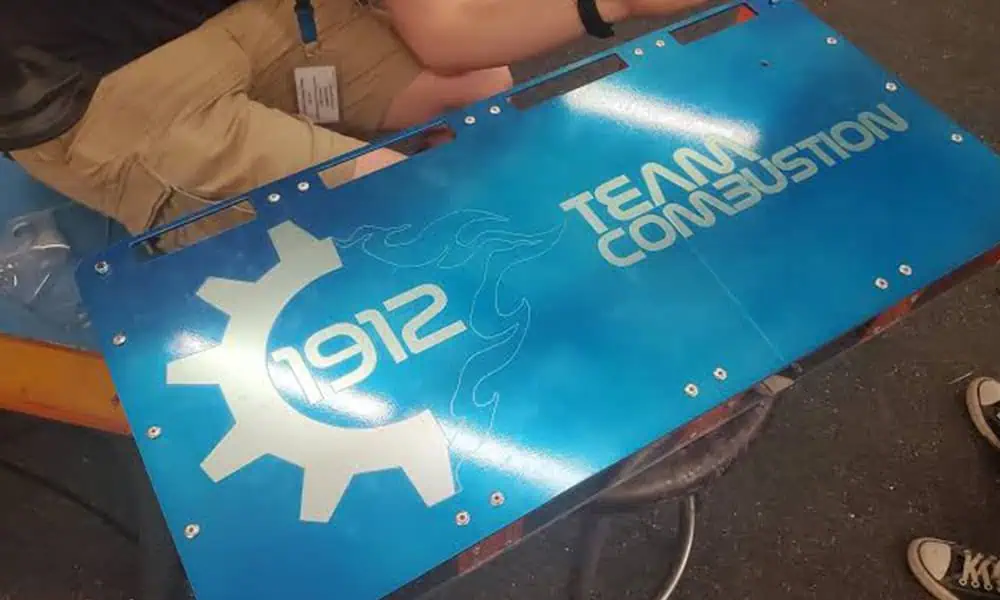
04 · Содержание маркировки
Что обычно маркируется на окрашенном металле?
Содержание определяет размер элемента, требование к контрасту, допуск позиционирования и метод верификации. Большой логотип, небольшой код Data Matrix и мелкая надпись на панели управления могут использовать одну и ту же окрашенную подложку, но требовать разных оптических систем, технологических окон и правил контроля.
Идентификация
Номера деталей, серийные номера, коды партии или лота, идентификаторы активов и информация о модели, используемые для производства, учёта запасов или обслуживания.
Коды прослеживаемости
Data Matrix, QR-коды и штрихкоды, когда применение требует машиночитаемой идентификации. Размер кода, свободная зона, контраст и метод верификации должны быть определены до тестирования.
Функциональная информация и информация о безопасности
Шкалы, символы, обозначения на панели управления, метки ориентации, предупреждения и эксплуатационная информация, когда важны читаемость и положение относительно органов управления или элементов.
Брендинг и информация о продукте
Логотипы, названия продуктов и постоянная информация для клиентов, когда качество краёв, внешний вид поверхности и согласованность между деталями могут быть основными критериями приёмки.
05 · Определите результат
Как должна выглядеть приемлемая маркировка на окрашенном металле?
После подтверждения осуществимости определите критерии приемки по стопорному слою, контрасту, качеству края, целостности покрытия, состоянию подложки и долговечности. Видимая маркировка полезна только в том случае, если эти пределы соблюдены на реальной готовой детали.
Селективная абляция покрытия и обнажение подложки
Удалите краску до заданной границы, чтобы грунт или металл создавал требуемый контраст. Проверьте полноту удаления покрытия, состояние обнаженного слоя, положение края, подрез, остатки, адгезию вокруг маркировки и любые последствия для антикоррозионной защиты.
- Целевой стопорный слой задан явно.
- Край чистый, без размытия и отслаивания.
- Подложка не перегрета и не имеет изменения цвета сверх допустимого предела.
- Очистка и последующая защита включены в испытание.
Контролируемое изменение цвета или текстуры внутри краски
Изменение отражательной способности, цвета или текстуры при сохранении сплошности покрытия. Результат всё ещё требует проверки на изменение блеска, ореол, шероховатость, точечные поры, локальное утонение, изменение адгезии и долговечность в конечных условиях эксплуатации.
- Контраст остаётся читаемым при фактическом освещении.
- Покрытие остаётся функционально неповреждённым там, где это требуется.
- После очистки не возникает скрытого повреждения кромок или вспучивания.
- Проверки на износ, химическое воздействие и температуру соответствуют требованиям к детали.
Одобренный результат покрытия
Рисунок, контраст или зона удаления, положение кромки и состояние открытого слоя соответствуют чертежу и согласованному правилу контроля.
Читается, но не является автоматически приемлемым
Ореол, изменение блеска, шероховатость, остатки, смещение кромки, локальное утонение или неопределенное обнажение грунта требуют проверки.
Повреждение функциональности или защиты
Непреднамеренное повреждение подложки, расслоение, потеря коррозионного барьера, прожог, вспучивание или неконтролируемая открытая область блокируют утверждение.
06 · Геометрия и доступ
Как форма, толщина и размер детали изменяют процесс?
Стек покрытий определяет, как реагирует поверхность, но геометрия детали определяет, сможет ли лазер сохранять одинаковую фокусировку, состояние пятна и положение по всей реальной зоне маркировки. Оценивайте производственную деталь, а не только плоский образец с покрытием.
Плоский лист и плоские панели
Плоские области — самый простой случай для поддержания постоянной фокусировки и глубины удаления. Даже здесь следует проверять толщину покрытия и вариацию положения в поле по всей реальной зоне маркировки.
Изогнутые или формованные корпуса
Изменения высоты меняют фокусировку и эффективную плотность энергии по всей маркировке. Небольшая кривизна может укладываться в рабочий допуск фокусировки; больший разброс высоты может потребовать перепозиционирования, 3D-компенсации фокуса или иной стратегии маркировки.
Цилиндрические детали
Узкая маркировка может поместиться на видимой касательной области, тогда как маркировка, охватывающая окружность, может потребовать вращательного движения или скоординированного позиционирования, чтобы сохранять контроль геометрии и фокуса.
Тонкий листовой металл
Лазер в основном взаимодействует с покрытием, но повторные проходы или чрезмерное тепло всё равно могут обесцветить подложку или способствовать локальной деформации. Тонкие детали следует проверять в реальных условиях их закрепления и поддержки.
Крупные панели и корпуса
Крупные детали смещают проблему с одной лишь мощности источника на размер поля, доступ к детали, стабильность фокуса, повторяемость приспособления, оси движения и иногда позиционирование с машинным зрением.
Кромки, изгибы, отверстия и углублённые участки
Толщина краски и покрытие при распылении могут различаться вблизи сформованных элементов, тогда как угол доступа и локальный тепловой поток также изменяются. Включайте критические кромки и угловые зоны в матрицу образцов вместо проверки только центра плоской поверхности.
07 · Выбор лазерного маршрута
Какой лазерный маршрут следует проверить первым?
Для многих непрозрачных окрашенных металлических деталей, где цель — контролируемое удаление покрытия, логичными первыми вариантами для сравнения являются волоконные лазеры с модуляцией добротности и MOPA-волоконные лазеры. УФ становится более актуальным, когда мелкие элементы, отклик покрытия или чувствительность к нагреву требуют более узкого взаимодействия, тогда как CO2 или другая длина волны могут быть полезны для отдельных химических составов покрытий. Окончательный выбор по-прежнему зависит от точной структуры покрытия, стопорного слоя и критериев приёмки.
| Направление | Где может подойти | Основное ограничение | Требуются доказательства |
|---|---|---|---|
| Волоконный / с модуляцией добротности 1064 нм | Обычное первое направление скрининга при удалении непрозрачной краски или создании контраста на отдельных металлических деталях. | Может нагревать обнажённый металл, расширять кромку, изменять цвет подложки или непредсказуемо взаимодействовать через пигмент и грунтовку. | Селективное удаление, состояние подложки, качество кромки, остатки и повторяемость при изменении покрытия. |
| MOPA 1064 нм | Сравните, когда управление длительностью импульса и частотой повторения может помочь сопоставить удаление покрытия с нагревом подложки на конкретной структуре слоёв. | MOPA не гарантирует автоматически меньшие повреждения или лучший результат; энергия импульса, перекрытие, фокусировка и накопление тепла всё ещё могут отслоить краску или повредить открытый слой. | Сравнение бок о бок: ширина кромки, контроль стопорного слоя, состояние подложки, остатки и воспроизводимое окно при изменении покрытия. |
| УФ-лазер | Тонкие элементы или покрытия, которые полезно поглощают на УФ-длинах волн; результат с меньшим термическим влиянием — это вопрос для проверки, а не допущение по умолчанию. | УФ не гарантирует отсутствия повреждений; чрезмерный флюенс, плохая фокусировка или несоответствующая химия всё ещё могут вызвать отслоение, остатки или слабую кромку. | Точность воспроизведения элементов, целостность покрытия, факел выброса, ширина кромки и стабильное окно на реальной производственной краске. |
| CO2-лазер | Условное взаимодействие с органическими верхними покрытиями, более масштабное декоративное удаление или проекты, в которых краска сильнее реагирует на длинах волн CO2. | Сильное взаимодействие с поверхностью может увеличить зону термического влияния, шероховатость, дымообразование или обнажение подложки. | Равномерность удаления, выгорание кромок, отвод факела, нагрев подложки и внешний вид после последующих операций. |
| Зелёный лазер или другой маршрут проекта | Особые комбинации покрытия/подложки, в которых поглощение или требование к мелким элементам оправдывает сравнительное испытание. | Доступность и оптическую конфигурацию необходимо подтвердить; длину волны не следует выбирать только по цвету краски. | Сравнительные данные по образцам, качество элементов, контроль стопорного слоя и воспроизводимость в производстве. |
08 · Риски и виды отказов
Прежде чем увеличивать энергию, определите вид отказа
Низкий контраст не обязательно означает «добавить мощность». Видимый дефект должен подсказать, что именно проверять: поглощение, фокусировку, стратегию сканирования, идентичность слоя, напряжение в оснастке или направление источника.
Обожжённая или расширенная кромка
Затемнённая подложка, широкая зона термического влияния или мягкая кромка могут указывать на чрезмерный локальный нагрев, многократные проходы, плохую фокусировку или на подложку, которая после вскрытия краски начинает сильно поглощать излучение.
Отслаивание и расслоение краски
Отслоившиеся края, вспучивание или размытая граница могут указывать на адгезию покрытия, недостаточное отверждение, накопление тепла или неподходящий механизм удаления. Осматривайте после очистки и обращения с деталью.
Остатки и повторное осаждение
Остатки могут появляться из-за верхнего покрытия, грунтовки, загрязнений или неполного удаления. Различайте «чистый центр» и «чистый край» и фиксируйте процесс очистки, который будет использоваться для готовой детали.
Неравномерный контраст или экспозиция
Неоднородные метки могут быть связаны с вариацией толщины, распределением пигмента, кривизной поверхности, положением в поле или дрейфом фокуса. Сравните репрезентативные партии и позиции, прежде чем изменять номинальную мощность.
| Наблюдаемый симптом | Проверить далее | Направление решения |
|---|---|---|
| Подгорание кромки или изменение цвета подложки | Плотность энергии, количество проходов, фокусировка, скорость сканирования, сплав подложки и выдержка в зоне экспонирования | Сузить зону взаимодействия, изменить маршрут или отбраковать по состоянию кромки. |
| Отслаивание краски, пузырение или размытая кромка | Отверждение покрытия, адгезия, толщина, накопление тепла и очистка | Прежде чем считать дефект косметическим, проведите повторную квалификацию системы слоёв. |
| Остатки или повторное осаждение | Точка вытяжки, путь факела, химический состав покрытия, загрязнение и последующая очистка | Отрегулируйте вытяжку/очистку и осмотрите оптику и оснастку на предмет отложений. |
| Неравномерный или нестабильный контраст | Вариация партии, пигмент, глянец, кривизна, положение в поле и допуск фокусировки | Расширьте матрицу образцов или выберите маршрут с более широким рабочим окном. |
09 · Валидация образца
Создайте матрицу образцов, которая выявляет вариации покрытия и кромок
Одна эффектная фотография или один простой тестовый образец не подтверждают наличие производственного окна. В испытании следует использовать готовую систему покрытий, критические позиции маркировки и метод контроля, который будет определять допуск к выпуску.
Зафиксируйте целевой механизм
Отделите селективную абляцию от изменения цвета/текстуры. Предоставьте макет, минимальный элемент, допуск по краю и допустимый слой остановки.
Сгруппируйте готовые поверхности
Зафиксируйте верхнее покрытие, грунт, поставщика, цвет, блеск, отверждение, толщину, подложку, предварительную обработку и соответствующие различия между партиями.
Сравните технологическое окно
Поддерживайте неизменными освещение, очистку и контроль при сравнении повторяющихся меток в репрезентативных партиях, позициях и при вариации фокуса.
Перенос в производство
Добавьте повторяемость приспособления, допуск по высоте/положению, вытяжку, верификацию, обработку данных и полное время цикла, прежде чем подбирать станок.
Рекомендация по маршруту
Условное направление выбора семейства источников в зависимости от представленного набора покрытий, стопорного слоя и размера элемента.
Запись подтверждающих данных
Наблюдения по маркированным образцам в отношении контраста, качества края, обнажённого слоя, остатков и повторяемости, при этом открытые риски чётко отделены.
Входные данные конфигурации
Подтверждённые требования к оптике, оснастке, вытяжке, контролю, обработке данных и следующему этапу проверки на машине.
Чтобы запрос был содержательным: приложите готовые детали или репрезентативные образцы, информацию о покрытии и грунтовке, чертёж или макет маркировки, наименьший элемент, допустимую экспозицию, метод очистки, целевое время цикла и требования к контролю или стойкости. Запрос коммерческого предложения запускает рассмотрение; он не заменяет валидацию готовой структуры покрытий.
| Запись | Минимальные данные | Почему |
|---|---|---|
| Идентификация поверхности | Верхнее покрытие, грунтовка, поставщик, цвет, глянец, отверждение, толщина, подложка и предварительная обработка | Не позволяет рассматривать разные сочетания поверхностных слоёв как один материал. |
| Целевой механизм | Селективная абляция или изменение цвета/текстуры закрывающего покрытия; макет и минимальный элемент | Определяет взаимодействие и границу остановки. |
| Кромка и подложка | Ширина кромки, подрез, отслоение, состояние открытого слоя, обесцвечивание и предел остатков | Отделяет читаемые от контролируемых и долговечных. |
| Проверки после обработки | При необходимости — проверки очистки, адгезии, износа, химических, термических и коррозионных воздействий | Подтверждает, что маркировка не удаляет защиту, необходимую детали. |
| Исходные данные для производства | Размеры детали, рабочее поле, вариация фокуса, оснастка, техническое зрение, данные, загрузка и целевой показатель полного цикла | Направляет результат по материалу в полную конфигурацию станка. |
10 · Конфигурация станка и безопасность
Одобренный результат по краске — лишь одна часть всей системы
Когда маршрут обработки материала становится надёжным, проверка станка сопоставляет принятый вариант взаимодействия с оптикой, оснасткой, корпусом, аспирацией, управлением и производственным процессом. При удалении краски могут образовываться пары и мелкие частицы, поэтому точку процесса и план фильтрации следует включить в проверку.
Источник излучения и оптика
Согласуйте длину волны, параметры импульсов, размер пятна, поле и фокусировку с наименьшим элементом, толщиной покрытия и допуском на кромку. Большее поле не всегда автоматически является лучшим выбором для качества кромки.
Оснастка и доступ к детали
Обеспечьте поддержку с учётом плоскостности, кривизны, ориентации и расстояния до кромки, не царапая покрытие и не создавая в нём напряжений. Для поверхностей с перепадами может потребоваться поворотное устройство или компенсация по высоте.
Вытяжка и уборка
Изучите информацию о покрытии или SDS, когда они доступны, локальный отсос, фильтрацию, обращение с остатками, чистоту оптики и накопление загрязнений на оснастке. Фактический шлейф дыма определяет план вытяжки.
Данные и верификация
Переменные данные, позиционирование машинным зрением, верификация кода, обработка отбраковки и интеграция в линию относятся к настроенному приложению. Используйте соответствующее решение машинного зрения после утверждения пригодности материала.
11 · Часто задаваемые вопросы
Вопросы по лазерной маркировке окрашенного металла
Может ли лазер удалить краску и оставить чистую отметку на металле?
Это можно оценить на конкретной системе краска/грунт/подложка. Для одобрения требуется больше, чем видимое удаление: проверьте положение кромки, подрез, остатки, нагрев/изменение цвета подложки, адгезию вокруг отметки и любые последствия для защиты от коррозии.
Всегда ли волоконный источник с длиной волны 1064 нм является лучшим выбором для окрашенного металла?
Нет. Волоконные источники с модуляцией добротности и источники MOPA следует сравнивать по поведению импульса, пятну, перекрытию и накоплению тепла на конкретной системе покрытия. УФ, CO2 или другой подход могут быть более полезны для определённого размера элемента, стопорного слоя или ограничения по нагреву. Решать должны результаты испытаний образцов.
Могут ли окрашенный алюминий и окрашенная сталь использовать одну настройку?
Не автоматически. Отражательная способность подложки, тепловой поток, грунт, химический состав краски и толщина могут изменить окно процесса. Рассматривайте сплав и готовую поверхность как отдельные группы квалификации, если только испытания не докажут наличие общего окна.
Как оценить качество кромки?
Определите ширину кромки, размытие кромки, подрез, отслоение, остатки, ореол, изменение цвета подложки и метод контроля перед испытаниями. Проверяйте расположение критической отметки и состояние после очистки, а не только увеличенную фотографию центра.
Всегда ли маркировка на окрашенном металле должна обнажать чистый металл?
Нет. В некоторых случаях верхнее покрытие намеренно удаляют до грунта или металлического слоя, тогда как в других требуется видимое изменение цвета или текстуры без полного вскрытия покрытия. Допустимый слой остановки следует определить до лазерных испытаний, поскольку обнажение может изменить внешний вид, адгезию и коррозионную защиту.
Что мне следует отправить для испытания образца окрашенного металла?
Отправьте готовые производственные детали или репрезентативные образцы с информацией о верхнем покрытии/грунте, цвете и глянце, отверждении и толщине, подложке и предварительной обработке, макете, наименьшем элементе, целевом механизме, допустимом обнажении, методе очистки и производственном контексте.