
Data Matrix в аэрокосмической отрасли · Верификация · Прослеживаемость
Маркировка Data Matrix в аэрокосмической отрасли
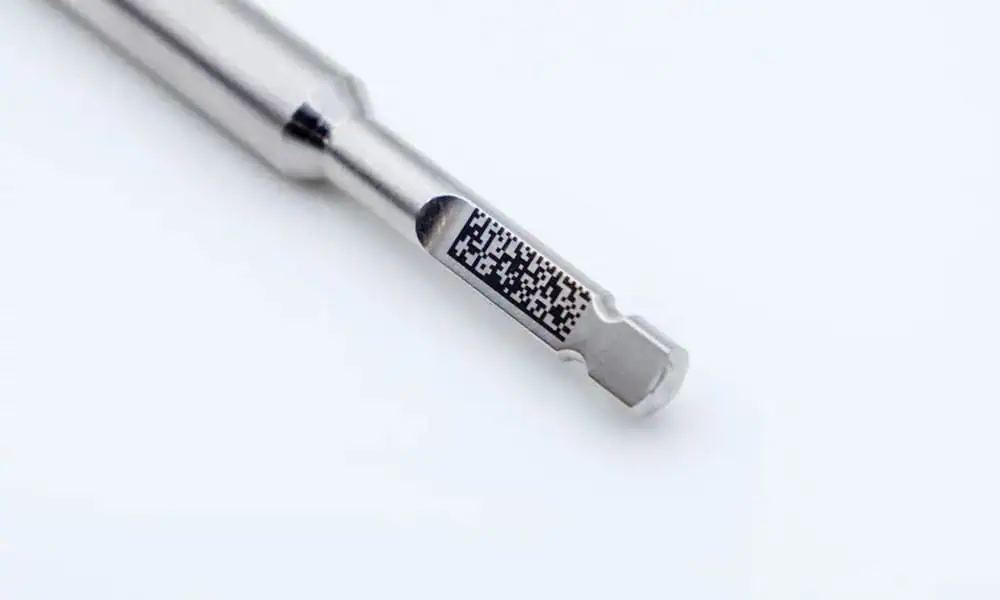
Маркировка Data Matrix в аэрокосмической отрасли — это не только создание небольшого машиночитаемого кода. Полная задача — нанести правильные утверждённые данные на правильную деталь, в пределах разрешённой зоны маркировки, с приемлемым воздействием на поверхность, определённым результатом верификации и производственными записями, необходимыми для поддержания прослеживаемости.
Поэтому инженерный путь должен начинаться с фактической заготовки, финальной поверхности, закодированных данных, границ зоны маркировки, целевого результата, способа загрузки, производительности, правила верификации и требования к стойкости. Затем первый лазерный маршрут проверяется на представительных образцах, а окончательная конфигурация станка определяется результатом испытаний, а не выбирается только из-за слова “аэрокосмический”.
Какие аэрокосмические детали обычно требуют идентификации Data Matrix?
Идентификация Data Matrix наиболее актуальна, когда аэрокосмическому изделию требуется компактный контролируемый идентификатор, который можно привязать к правильной производственной записи или записи жизненного цикла. Точный тип детали не определяет, разрешена ли лазерная маркировка, но помогает определить зону маркировки, метод обращения и условия квалификации, которые необходимо оценить.
- Механически обработанные корпуса и кронштейны: часто обеспечивают заданную зону идентификации, но могут содержать карманы, ребра, радиусы или обработанные поверхности, которые ограничивают место размещения кода.
- Крепежные изделия, фитинги, клапаны и компоненты жидкостных систем: могут иметь очень ограниченную зону маркировки, цилиндрическую геометрию или контролируемые функциональные поверхности, из-за чего выбор места и фиксация становятся критически важными.
- Приводные и механические компоненты: могут требовать серийной идентификации, одновременно налагая определенные чертежом ограничения на то, где допускается постоянная маркировка.
- Корпуса разъемов и электрические или мехатронные корпуса: может сочетать небольшие зоны маркировки с разнородными материалами, покрытиями, формованными поверхностями или загрузкой, чувствительной к ориентации.
- Небольшие прецизионные металлические компоненты: могут предъявлять более высокие требования к плотности символов, четкости ячеек, стабильности фокусировки и воспроизводимости представления, чем на большой плоской пластине.
- Сериализованные сменные или сервисные детали: могут требовать, чтобы физический идентификатор оставался корректно связанным с контролируемыми записями о проверках, техническом обслуживании или жизненном цикле.
Важно: типовая категория детали не дает права на лазерную маркировку. Технический чертеж, требование заказчика или договора, материал и окончательная отделка, утвержденный процесс и применимые процедуры обеспечения качества определяют, допустима ли предлагаемая маркировка непосредственно на детали.
Почему аэрокосмические детали маркируют кодами Data Matrix?
Маркировка Data Matrix в аэрокосмической отрасли обеспечивает компактный машиночитаемый идентификатор, который может поддерживать сериализацию, идентификацию деталей, контроль партий и прослеживаемость, когда пространство для маркировки ограничено.
Ключевое требование заключается не только в том, чтобы код выглядел четко, но и в том, чтобы правильные данные были нанесены на правильную деталь в утвержденном месте и оставались связанными с требуемой производственной записью.
Какая информация обычно кодируется в Data Matrix?
Начните с реальной выпущенной структуры данных, включая самую длинную ожидаемую строку. Большее количество кодируемых символов может увеличить плотность символа и уменьшить доступный размер ячейки (размер каждого отдельного модуля Data Matrix) внутри габаритная область символа (максимальная ширина и высота, доступные для полного кода).
| Тип информации | Типичная роль в задаче маркировки | Что необходимо контролировать |
|---|---|---|
| Номер детали или идентификатор элемента | Идентифицирует семейство деталей или контролируемое изделие | Выпущенный формат, взаимосвязь редакций и утверждённый источник данных |
| Серийный номер | Создаёт уникальную идентификацию детали, когда требуется сериализация | Создание номеров, предотвращение дублирования, обработка повторных попыток и правила расходования |
| Идентификатор партии или серии | Связывает деталь с производственной группой или партией материала/процесса | Утверждённый синтаксис и правильная связь с рабочим заказом |
| Идентификатор поставщика или производителя | Поддерживает идентификацию источника, когда это требуется программой | Утверждённый идентификатор и правила форматирования |
| Строка данных, определяемая заказчиком | Поддерживает специфичную для программы логику идентификации или прослеживаемости | Набор символов, разделители, префиксы, обязательные поля и проверка данных |
Полную историю изготовления, контроля, технического обслуживания или жизненного цикла не обязательно предполагать содержащейся внутри самого символа. Во многих рабочих процессах именно нанесённый идентификатор связывает физическую деталь с управляемой записью. В требованиях проекта следует определить, какие поля кодируются непосредственно, а какие записи связываются через систему прослеживаемости.
Что определяет результат маркировки Data Matrix в аэрокосмической отрасли?
Лазерный источник — лишь одна переменная. Возможность реализации и повторяемость определяются взаимодействием между заготовкой, требованиями к символу, геометрией, методом верификации, производственной последовательностью и условиями обращения. Технологическое окно окно процесса представляет собой диапазон настроек и рабочих условий, которые продолжают давать приемлемый результат, а не только один хорошо выглядящий образец.
| Переменная решения | Вопросы, которые следует определить перед испытаниями | Почему это важно |
|---|---|---|
| Материал и конечная поверхность | Что представляет собой подложка? Она без покрытия, анодированная, окрашенная, с гальваническим покрытием, с конверсионным покрытием, текстурированная, полированная или иным образом отделанная? | Отклик на лазерное излучение, контраст, локальный эффект на поверхности, отражательная способность и окно технологического процесса — все они могут изменяться. |
| Плотность данных и символов | Каковы самые длинные и самые короткие реальные строки? Каковы допустимые габариты символа и требуемый текст, читаемый человеком? | Длина данных и доступная область влияют на размер символа, размер ячейки, оптическое разрешение и стабильность процесса. |
| Зона маркировки и геометрия | Является ли зона плоской, изогнутой, цилиндрической, углублённой, находящейся рядом с краем или вблизи контролируемой функциональной поверхности? | Геометрия изменяет фокусировку, доступ, искажение, конструкцию приспособления, освещение и представление верификации. |
| Технологическая последовательность | Наносится ли маркировка до или после механической обработки, очистки, абразивоструйной обработки, термообработки, анодирования, окрашивания, пассивации, сборки или другой отделочной обработки? | Последующая обработка может снизить контрастность, заполнить ячейки, изменить отражательную способность или удалить часть маркировки. |
| Требование к верификации и стойкости | Требуется ли только декодирование, формальная верификация, размерный контроль, сравнение содержимого или их комбинация? Какие воздействия должна выдерживать маркировка? | Метод приемки определяет, что должно быть измерено и что на самом деле означает успешный образец. |
| Производственное требование | Каковы размер партии, время такта (требуемый темп производства) или целевая производительность, способ загрузки, номенклатура деталей, частота переналадок, уровень автоматизации и требуемые интерфейсы данных? | Стабильный процесс изготовления образцов всё ещё может требовать иной оснастки, средств управления, верификации или автоматизации, чтобы стать производственным процессом. |
Чего должна достигать приемлемая маркировка Data Matrix для аэрокосмической отрасли?
Определите целевой результат до выбора окончательного оборудования. Квалифицированная маркировка — это не просто “достаточно темная” или “легко сканируемая”. В пакете приемки должно быть указано, каким требованиям должны соответствовать данные, местоположение, оптический результат, состояние поверхности, долговечность и запись о прослеживаемости.
- Корректные данные: выпущенный идентификатор и правила форматирования воспроизводятся точно.
- Правильная деталь и местоположение: символ нанесен на утвержденную заготовку и в пределах разрешенной зоны маркировки.
- Требуемая читаемость или верификация: маркировка соответствует заданному методу и пороговому значению, а не только беглой проверке сканером.
- Допустимое воздействие на поверхность: процесс не создает недопустимого изменения в контролируемом материале или отделке.
- Требуемая долговечность: результат остается приемлемым после заданных испытаний на воздействие на последующих этапах или в течение жизненного цикла.
- Правильное сопоставление записей: метка, рабочий заказ, результат проверки и принятое решение связаны в соответствии с требованиями.
- Воспроизводимый результат производства: характерные вариации поверхности, нагрузки, ориентации и состояния детали остаются в пределах принятого окна процесса.
Читаемость не то же самое, что верификация
Считыватель штрихкодов отвечает на практический вопрос: может ли это устройство декодировать символ при текущем освещении, угле, оптике и настройках программного обеспечения? Верификатор верификатор представляет собой контролируемое измерительное устройство, используемое для оценки заданных характеристик качества символа по установленной методике; это не просто ещё один считыватель штрихкодов. Символ может считываться на одном устройстве и всё же не соответствовать требуемому правилу верификации.
Таким образом, производственная верификация должна определять верификатор, объектив или поле зрения, метод освещения, порядок калибровки, представление детали, контролируемое программное обеспечение (где применимо), порог приемки, частоту выборки и необходимость сохранения результата.
- Используйте репрезентативные производственные поверхности, а не только идеальные плоские образцы.
- При квалификации проверяйте самые длинные или наиболее требовательные из утвержденных форматов данных.
- Отделяйте точность содержимого от оптического качества символа.
- Определите, что происходит, когда символ считывается, но не соответствует требуемому порогу верификации.
- Определите, что происходит, когда предъявление, кривизна, отражательная способность или ориентация препятствуют получению достоверного результата верификации.
Как зона маркировки, геометрия и обращение с деталью влияют на процесс?
Номинальное поле маркировки не всегда является полезной областью
Кромки, радиусы, углубления, зоны крепежа, уплотнительные поверхности, контактные поверхности, припуски на обработку, покрытия и допуски между деталями могут уменьшать стабильную площадь, доступную для символа. В чертеже или утвержденной рабочей инструкции должны быть указаны разрешенное место и любые запретные зоны.
Плоские, криволинейные, с углублениями и малогабаритные заготовки ведут себя по-разному
Плоскую доступную поверхность легче сфокусировать и проверить, чем криволинейное отверстие, узкий фланец, углубленный карман или небольшой цилиндрический компонент. Кривизна может изменять геометрию ячеек по всему символу. Углубления могут блокировать луч маркировки, освещение или обзор верификатора. Мелкие детали могут смещаться при загрузке, и им может потребоваться воспроизводимое установочное гнездо.

Стабильное позиционирование важнее ненужной компенсации
Определите направление загрузки, базовые поверхности (базовые поверхности или элементы, используемые для базирования детали), допуск расположения, допустимая ориентация и вариативность внутри семейства деталей. Стабильное приспособление часто эффективнее, чем попытки компенсировать неконтролируемую деталь с помощью дополнительного программного обеспечения. Автофокус, позиционирование с помощью машинного зрения, вращательное движение или трёхмерное управление фокусом следует оценивать только тогда, когда этого действительно требует геометрия или метод производства.
Какой лазерный маршрут следует проверять в первую очередь?
Начните с реального материала и конечной поверхности, затем выберите первое направление проверки в соответствии с механизмом формирования маркировки, который вам разрешено создавать. Приведённая ниже таблица — это исходная логика для тестирования образцов, а не универсальный аэрокосмический рецепт. Окончательный источник, поведение импульсов, оптику и настройки всё ещё необходимо квалифицировать на представительной детали.
| Фактическое состояние заготовки / поверхности | Первое направление проверки | Что определяет, оставлять ли этот маршрут |
|---|---|---|
| Открытая или чувствительная к лазеру металлическая поверхность | Начните со скрининга варианта с ближним инфракрасным волоконным лазером. Если более точный контроль ширины импульса может помочь сбалансировать контраст, четкость ячеек и воздействие на поверхность, включите в этот скрининг конфигурацию MOPA-волоконного лазера. | Требуемый контраст, геометрия ячеек, допустимое изменение поверхности, ограничение глубины или текстуры, результат верификации и повторяемость на фактическом сплаве и отделке поверхности. |
| Металл с анодированием, окрашиванием, гальваническим или иным покрытием. | Сначала определите, чем является требуемый механизм: изменением цвета в верхнем слое, контролируемым изменением или удалением покрытия либо маркировкой подложки. Подбирайте лазерный маршрут исходя из этого механизма, а не только из названия основного металла. | Сохраняется ли покрытие в допустимом состоянии, не обнажена ли или не повреждена ли подложка непреднамеренно, и выдерживает ли итоговый код последующие операции и требование верификации. |
| Полимер, краска, изоляционный слой или другая термочувствительная поверхность | УФ на 355 нм может быть маршрутом раннего скрининга, когда фактический материал выигрывает от поглощения на более короткой длине волны или более тонкого формирования элементов. Маршрут с волоконным лазером 1064 нм всё ещё может быть жизнеспособным для материалов, пигментов, наполнителей или добавок, которые хорошо на него реагируют. | Контраст, плавление или вспенивание, чёткость краёв, однородность ячеек, повреждение поверхности, результат верификации и отклик материала от партии к партии. |
| Поверхность, которая плохо реагирует на первоначальный маршрут 1064 нм | Рассмотрите, оправдана ли другая длина волны фактическим поглощением и целевым эффектом. Зелёный 532 нм может быть кандидатом для скрининга отдельных отражающих поверхностей или поверхностей, сложных для поглощения; это не автоматический выбор по умолчанию для аэрокосмической отрасли. | Измеренное качество маркировки на реальной подложке, допустимый термический и поверхностный эффект, верификация символа и то, обеспечивает ли альтернативная длина волны более широкое стабильное окно процесса. |
| Очень маленький или высокоплотный код Data Matrix на любом материале | Проверяйте совместимый с материалом источник вместе с оптическим полем, формированием пятна, стратегией фокусировки и методом позиционирования. Не рассматривайте длину волны как единственную переменную разрешения. | Определение ячейки при реальном размере символа, чувствительность к фокусировке, вибрация, вариация положения детали, текстура поверхности и представление верификатора. |
Используйте реальное требование при проверке.
- Используйте реальную поверхность. Записывайте подложку, покрытие или отделку, цвет, текстуру, отражательную способность и ожидаемую вариацию партии.
- Определите допустимое влияние процесса. Подтвердите, разрешены ли локальное изменение цвета, модификация покрытия, изменение текстуры или удаление материала.
- Используйте реальный символ. Проверьте фактическую плотность данных, контур символа, размер ячейки, ориентацию и соседний текст, читаемый человеком.
- Включайте реальную геометрию. Проводите проверку на фактическом плоском, изогнутом, углублённом или цилиндрическом условии маркировки, когда геометрия может влиять на фокусировку или верификацию.
- Сравнивайте маршруты с целевым результатом. Оценивайте формирование маркировки, верификацию, воздействие на поверхность, долговечность и повторяемость, прежде чем выбирать предпочтительное окно процесса.
Оптика и рабочее поле должны обеспечивать требуемое формирование ячеек, а также всю область маркировки. Большее поле может снизить доступное разрешение маркировки, тогда как маленький плотный символ может стать более чувствительным к фокусировке, вибрации, положению детали и вариациям поверхности. Именно поэтому первый лазерный маршрут и оптическую конфигурацию следует проверять совместно, когда плотность кода предъявляет высокие требования.
Какие распространённые отказы маркировки Data Matrix следует проверять?
Диагностику отказов следует начинать с наблюдаемого симптома. Не рассматривайте каждую проблему как проблему мощности лазера; управление данными, повторяемость оснастки, состояние поверхности, геометрия, настройка верификации и последующая обработка могут создавать разные картины отказов.
| Наблюдаемая проблема | Что проверить в первую очередь | Почему это важно |
|---|---|---|
| Код считывается, но не проходит формальную верификацию | Формирование ячеек, контраст, отражательная способность поверхности, представление, освещение, настройка верификатора и указанный метод верификации | Успешное декодирование не доказывает соответствие требуемому правилу верификации. |
| Ячейки неравномерны по всему символу | Фокус, кривизна, локальные перепады высоты, повторяемость приспособления и положение детали | Геометрия и позиционирование могут изменять эффективную маркировку по всему коду, даже когда одна область выглядит приемлемо. |
| Контраст снижается после отделки или очистки | Последовательность маркировки, взаимодействие с покрытием или отделкой, последующая обработка и воздействия в течение жизненного цикла | Образец, который выглядит приемлемо перед следующим этапом производства, может перестать быть приемлемым после него. |
| Метка выглядит корректной, но содержит неверные данные | Утверждённый источник данных, средства контроля ручного ввода, выбор программы и подтверждение детали | Это нарушение прослеживаемости, а не отказ по качеству лазерной обработки. |
| Появляется дублирующийся идентификатор или ошибочная привязка детали | Правила сериализации, предотвращение дублирования, логика повторных попыток, связь с рабочим заказом и обработка исключений | Качественная оптическая метка всё равно может создать недействительную запись прослеживаемости. |
| Контраст сильный, но воздействие на поверхность недопустимо | Допустимое воздействие процесса, лазерный маршрут, окно процесса и требование к контролируемой поверхности | Самая визуально тёмная метка не обязательно является правильным инженерным результатом. |
| Результаты различаются у номинально схожих деталей | Разброс свойств поверхности по партиям, толщина покрытия, текстура, повторяемость фиксации, фокусировка и ориентация при загрузке | Надежность производства зависит от разброса вокруг номинального образца, а не только от наилучшего единичного результата. |
Что должен включать рабочий процесс производственной маркировки?
Производственный процесс должен одновременно контролировать данные и физическую деталь. Надежный рабочий процесс затрудняет нанесение правильного кода на неправильную деталь, повторное использование уже использованного идентификатора, потерю записи о неудачной верификации или перезапись исключения без санкционированного решения о дальнейших действиях.
- Выпустите утвержденные данные. Получите правильный идентификатор из утвержденного производственного заказа, контролируемого файла, базы данных, PLC, MES, ERP или другого санкционированного источника.
- Подтвердите деталь и программу. Проверьте идентификацию заготовки, чертеж или ревизию (при необходимости), рецепт маркировки и разрешенное место нанесения метки.
- Загрузите и позиционируйте деталь. Используйте заданную базу, приспособление, ориентацию и условие фокусировки.
- Нанесите метку. Запустите квалифицированный рецепт и предотвратите несанкционированные изменения параметров.
- Декодируйте или верифицируйте в соответствии с требованиями. Примените заданный метод считывателя или верификатора и зафиксируйте требуемый результат.
- Привяжите метку к записи. Свяжите идентификатор детали, закодированное содержимое, производственный заказ, версию рецепта, результат, станцию, время и другие обязательные поля.
- Примите решение по результату. Определите правила приемки, доработки, отклонения, замены, повторной попытки или эскалации до начала производства.

Планируйте исключения и доработку до выпуска
Решите, как процесс обрабатывает дублирующийся номер, неверную деталь, прерванный цикл, частичную маркировку, неудачную проверку, нечитаемый символ, забракованную деталь, заменяющую деталь или утвержденную доработку. Не перезаписывайте автоматически неудачную маркировку и не присваивайте новый серийный номер без санкционированного решения.
Как следует квалифицировать репрезентативные аэрокосмические образцы?
Раздел целевого результата определяет Что чего должна достичь маркировка. Квалификация должна установить как этот результат был продемонстрирован на представительных деталях и сохранить достаточно доказательств, чтобы воспроизвести принятое состояние.
- Зафиксируйте пакет требований. Подтвердите чертеж, зону нанесения маркировки, фактические строки данных, габарит символа, материал, отделку, последовательность технологического процесса, метод верификации, пороговое значение, выборку, регистрацию и требования к долговечности.
- Проведите испытания на представительных деталях. Используйте фактические геометрию и состояние поверхности, включая ожидаемые производственные отклонения. Образцы-свидетели могут помочь на этапе предварительного отбора, но не должны заменять окончательную представительную деталь, когда геометрия или отделка влияют на результат.
- Установите контролируемое окно технологического процесса. Оцените формирование маркировки, точность данных, положение, чувствительность к фокусировке, воздействие на поверхность, результат верификации и риск для детали. Фиксируйте проверенный технологический режим, оптику и состояние оснастки, а не сохраняйте только лучший по внешнему виду образец.
- Проведите последующие испытания и испытания жизненного цикла. Примените требуемую очистку, финишную обработку, абразивное воздействие, климатические воздействия или другие заданные программой воздействия, затем повторите требуемые проверки читаемости и верификации.
- Подтвердите производственные меры контроля. Проверьте выпуск данных, предотвращение дублирования, доступ к рецептам, идентификацию деталей, периодичность проверок, хранение записей, обработку сбоев, разрешение на переделку и проверки технического обслуживания перед выпуском.
Какие доказательства должен сохранять протокол квалификации?
- Идентификация образца: номер детали или идентификатор образца, материал, отделка, соответствующая партия или состояние и репрезентативная геометрия.
- Требование к реальной маркировке: закодированные данные, размер символа, размер ячейки, ориентация, читаемый человеком текст и утвержденная зона маркировки.
- Испытанное условие процесса: маршрут лазерной обработки, управляемый рецепт, оптика или поле, условие фокусировки и технологическое окно, которое было оценено.
- Закрепление и подача: база, состояние гнезда или приспособления, ориентация при загрузке и любой метод вращения, фокусировки или машинного зрения, использованный во время испытания.
- Свидетельства контроля: проверка содержимого, метод проверки читаемости или верификации, использованное оборудование/настройка, измеренный результат, где это требуется, и любой размерный или поверхностный контроль.
- Воздействие и повторный контроль: выполненные последующие финишная обработка, очистка, испытание на истирание, климатическое испытание или испытание жизненного цикла и результат контроля после воздействия.
- Свидетельства производственной вариабельности: Оценивается релевантная вариация от детали к детали, по поверхности, ориентации, загрузке или партии, а не только единичный идеальный образец.
- Принятое условие выпуска: рецептура, оснастка, метод верификации, производственные средства контроля, правила исключений и граница управления изменениями, соответствующие принятому испытанию.
Образец, прошедший испытание, подтверждает только определённую протестированную комбинацию. Он не является одобрением для каждого сплава, покрытия, геометрии, плотности данных или производственного условия. Изменения, которые могут повлиять на аттестованный результат, должны рассматриваться в рамках применимого процесса управления изменениями.
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Итоговый станок должен быть сконфигурирован исходя из того, что демонстрирует испытание образца, а не из общего ярлыка применения. Испытание показывает, какое технологическое окно, какая оптика, какой метод позиционирования, какой рабочий процесс верификации, какой интерфейс данных и какие производственные средства контроля действительно необходимы.
| Результат тестирования образца | Влияние на конфигурацию, подлежащее оценке | Граница принятия решения |
|---|---|---|
| Материал и отделка поверхности обеспечивают целевой результат только в пределах одного стабильного технологического окна | Итоговый лазерный источник, характеристики импульсов, диапазон мощности и управление рецептом должны следовать аттестованному маршруту | Не переносите результат испытания образца на другой материал или отделку поверхности без проверки. |
| Небольшой или плотный символ чувствителен к размеру поля и фокусировке | Оцените оптическое разрешение, размер поля, стабильность фокусировки, контроль вибраций и повторяемость позиционирования | Окончательная осуществимость всё ещё зависит от реального символа и состояния поверхности. |
| Кривизна или изменение высоты изменяет формирование ячеек | Оцените конструкцию приспособления, поворотную обработку или контролируемую трёхмерную фокусировку, когда это оправдано | Используйте самый простой метод, обеспечивающий принятый результат. |
| Положение загруженной детали варьируется | Сначала улучшите механическую фиксацию; оцените позиционирование с помощью машинного зрения, когда оставшееся отклонение требует коррекции | Система технического зрения должна решать определённую задачу размещения, а не компенсировать нестабильность процесса, которой можно избежать. |
| Требуются формальная верификация и сохранение результатов | Добавьте совместимый верификатор, контролируемое представление, методику калибровки и рабочий процесс хранения записей | Требование заказчика или программы определяет метод верификации и порог. |
| Требуются несколько деталей, рецептов или частые переналадки | Оцените управление рецептами, подтверждение деталей, стратегию оснастки, права доступа и средства управления переналадкой | Сложность производства может диктовать средства управления системой, даже когда само лазерное маркирование остаётся неизменным. |
| Сериализация при выпуске должна быть привязана к производственным записям | Оцените контролируемый файл, базу данных, ПЛК, MES, ERP или другой утверждённый интерфейс данных и связь с записями | Требуемая архитектура зависит от производственной системы и системы прослеживаемости заказчика. |
| Производительность или автоматическая обработка является требованием к выпуску | Оцените метод загрузки, количество приспособлений, логику срабатывания, уровень автоматизации и время верификации | Возможность соблюдения времени цикла должна быть продемонстрирована в рамках реальной производственной последовательности, а не выведена только из скорости лазерного сканирования. |
Какие стандарты и требования заказчиков регулируют приёмку?
Символика Data Matrix, верификация прямой маркировки деталей, качество маркировки в аэрокосмической отрасли и специфичные для заказчика требования к внедрению связаны между собой, но не взаимозаменяемы. Команда проекта должна определить, какие документы регулируют построение символа, метод маркировки, верификацию, утверждение процесса, содержание данных и производственные записи.
- SAE AS9132B: определяет единые требования к качеству Data Matrix и технические требования конкретно для маркировки металлических деталей в авиационной, космической и оборонной промышленности. Лазер — один из охватываемых процессов маркировки. Стандарт не определяет, какая информация должна быть закодирована; подтвердите применимость для программы и передачу требований заказчика по цепочке.
- ISO/IEC 29158:2025: спецификация испытаний качества символа прямой маркировки деталей, используемая для установленных методов верификации DPM.
- ISO/IEC 16022:2024: Спецификация символики штрихового кода Data Matrix.
- ISO/IEC 15415:2024: спецификация испытаний качества печати двумерного символа, которая может применяться при необходимости, а не автоматически заменять метод DPM.
Применяйте правильный порядок приоритета
Действующий контракт, спецификация заказчика, инженерный чертёж, утверждённый производственный план и процедуры системы качества определяют фактический маршрут приёмки. Стандарты поддерживают решение, но сами по себе не дают разрешения на расположение маркировки, изменение материала, отклонение от процесса или переделку. Перед квалификацией или выпуском подтвердите применимую редакцию и поправки заказчика.
Технические ссылки
- SAE International — AS9132B: Требования к качеству Data Matrix при маркировке деталей
- ISO — ISO/IEC 29158:2025, Спецификация испытаний качества символов прямой маркировки
- ISO — ISO/IEC 16022:2024, Спецификация символики штрихового кода Data Matrix
- ISO — ISO/IEC 15415:2024, Спецификация испытаний качества печати двумерных символов
Подготовьте репрезентативный комплект образцов для испытаний
Для полезной оценки осуществимости пришлите исходные данные, которые определяют решение, а не только фотографию изделия.
- Репрезентативные детали или контрольные образцы: включайте реальную геометрию, когда фокусировка, доступ или предъявление для проверки могут повлиять на результат.
- Материал и состояние поверхности: марка, покрытие, отделка, цвет, текстура и соответствующая вариация партии.
- Зона маркировки, заданная чертежом: полезная площадь, запретные зоны, установочная база или элемент привязки и допустимая ориентация.
- Требования к реальным данным: самая длинная и самая короткая строки, габарит символа, ориентация и текст, читаемый человеком.
- Требование к приемке: требуемый стандарт или метод заказчика, порог проверки, план выборки и требование к сохранению записей.
- Последовательность изготовления и испытания на воздействие: требования к очистке, отделке, истиранию, воздействию окружающей среды или другие требования жизненного цикла.
- Производственные условия: метод загрузки, семейство деталей, размер партии, целевая производительность, потребности в переналадке, уровень автоматизации и требуемые интерфейсы производственной системы.
Результат испытания образца затем следует использовать для выбора окончательного маршрута лазерной обработки, оптики, приспособления или метода перемещения, системы верификации, интерфейса данных и производственной конфигурации.