
Lasermarkierung von Papier und Karton
Papier ist kein einheitliches Lasermaterial. Faserstoffzusammensetzung, Recyclinganteil, Farbe, Beschichtung, Druck, Klebstoff und Wellpappenkonstruktion können alle Kontrast, Verkohlung, Kantenqualität und Rauchentwicklung verändern. Dieser Leitfaden hilft Ihnen, das Material zu definieren, bevor Sie eine Laserrichtung auswählen oder ein Muster freigeben.
Können Papier und Karton mit Laser markiert werden?
Oft ja, aber die nützliche Antwort hängt von der genauen Oberfläche und dem akzeptablen thermischen Effekt ab. Ein Ergebnis, das auf braunem Kraftpapier klar ist, kann auf einem weiß beschichteten Etikett schwach, ungleichmäßig oder schädigend sein.
CO₂-Lasermarkierung ist ein häufiger Ausgangspunkt für Papier und Karton auf Zellulosebasis, weil das Material stark auf Infrarotenergie reagieren kann. Das sichtbare Ergebnis kann von kontrollierter Dunkelfärbung, leichtem Oberflächenabtrag oder Wechselwirkung mit einer Beschichtung oder gedruckten Schicht stammen. Dieselbe Reaktion, die Kontrast erzeugt, kann auch eine Kante versengen, dünnes Material wellen, eine Wellpappenrippe freilegen oder Rauchrückstände erzeugen.
Wählen Sie eine Maschine nicht allein anhand der Wörter “Papier” oder “Karton” aus. Stellen Sie zuerst fest, ob der Laser auf rohe Fasern, eine Ton- oder Polymerbeschichtung, Druckfarbe, Lack, Laminat, Thermoschicht oder einen klebstoffbeschichteten Aufbau trifft. Definieren Sie dann den erforderlichen Kontrast, das kleinste Merkmal, den zulässigen Hof und ob die Markierung nach Reiben, Falten oder Handhabung lesbar bleiben muss.
Die Außenoberfläche kann wichtiger sein als die Bezeichnung des Kartons
Zwei als “weißer Karton” bezeichnete Schachteln können unterschiedliche Decklagen, Füllstoffe, Beschichtungen, Tintendeckung und Recyclingfasern aufweisen. Ihre Laserfenster lassen sich möglicherweise nicht von einem Lieferanten oder Drucklauf auf einen anderen übertragen. Bei Etiketten bilden Trägermaterial, Deckbeschichtung und Klebstoff eine Einheit; die Freigabe nur eines losen Blatts bestätigt nicht das Produktionsetikett.
Fordern Sie eine Materialspezifikation oder Sicherheitsinformationen an, wenn eine Beschichtung, ein Laminat oder ein Klebstoff unbekannt ist. Der Prüfplan sollte das tatsächliche gedruckte und weiterverarbeitete Teil einschließen, wann immer diese Schichten vorhanden sind.
Materialentscheidung: Bestimmen Sie die Schicht, die die Markierung erzeugt, und die Schicht, die am wahrscheinlichsten versagt. Diese Wahl bestimmt den anfänglichen Laserweg und die Prüfkriterien.
Papier- und Kartonarten weisen kein gemeinsames Parameterfenster auf
Die folgenden Kategorien sind Ausgangspunkte für die Musterplanung, keine universellen Einstellungen. Lieferantenklasse, Flächengewicht bzw. Grammatur, Dicke, Feuchtigkeitszustand, Farbe, Druck und Veredelung bleiben alle Teil der Materialidentität.
Ungestrichenes Papier
Direkte Faserfreilegung kann eine Verdunkelung relativ leicht beobachtbar machen, aber dünnes Material hat nur wenig thermische Reserve. Auf Wellenbildung, Randverfärbung und Handhabungsschäden sollte geprüft werden.
Prüfschwerpunkte: Detail, Halo, Ebenheit und Abrieb.
Kraftpapier und Karton
Der natürliche braune Farbton kann eine dunklere Markierung unterstützen, während Faservariation und Recyclinganteil den Kontrast weniger gleichmäßig machen können. Ein lesbarer Code muss gegen den tatsächlichen Hintergrundbereich bewertet werden.
Prüfschwerpunkte: Kontrast über Farbvariationen und normale Chargen hinweg.
Gestrichener Karton
Die Beschichtung kann anders reagieren als die darunterliegende Faser. Überschüssige Energie kann Rissbildung, einen breiten braunen Hof oder eine freiliegende Schicht mit einer unerwarteten Farbe verursachen.
Prüfschwerpunkte: Reaktion der Beschichtung, Kantenreinheit und Oberflächenintegrität.
Wellpappe
Die Außendecke ist die Markierungsoberfläche, während sich ihre Faserzusammensetzung, Farbe, Beschichtung und ihr Recyclinganteil von den Innendecken unterscheiden können. Betrachten Sie den Aufbau der Wellpappe als Teil der Materialidentität, statt die Gesamtdicke der Wellpappe als einzige Beschreibung zu verwenden.
Prüfschwerpunkte: Reaktion der Außendecke, Hintergrundvariation und normale Wellpappsorten.
Bedruckte Faltschachteln
Die Farbdeckung kann die Markierung entweder unterstützen oder beeinträchtigen. Tests sollten jeden repräsentativen Farbblock und den realen Druckprozess einbeziehen, statt nur einen unbedruckten Rohling zu verwenden.
Prüfschwerpunkte: Kontrastkonsistenz über Druckfarben und Registerzonen hinweg.
Klebeetiketten
Obermaterial, Deckstrich, Klebstoff und Trennpapier sind separate Schichten. Das Hitze- und Rauchverhalten muss am konvertierten Etikett bewertet werden, insbesondere wenn die Markierung in das Obermaterial eindringt.
Prüfschwerpunkte: Integrität des Obermaterials, Klebstoffwirkung und Handhabung konvertierter Teile.
Anwendungen & warum Papierprodukte markiert werden
Das Produktformat verändert sowohl den Zweck der Markierung als auch die Oberflächenbedingungen, die der Laser bewältigen muss. Beginnen Sie mit dem echten Karton, dem Etikett, der Schachtel oder dem Anhänger – nicht mit einem abstrakten Materialnamen.
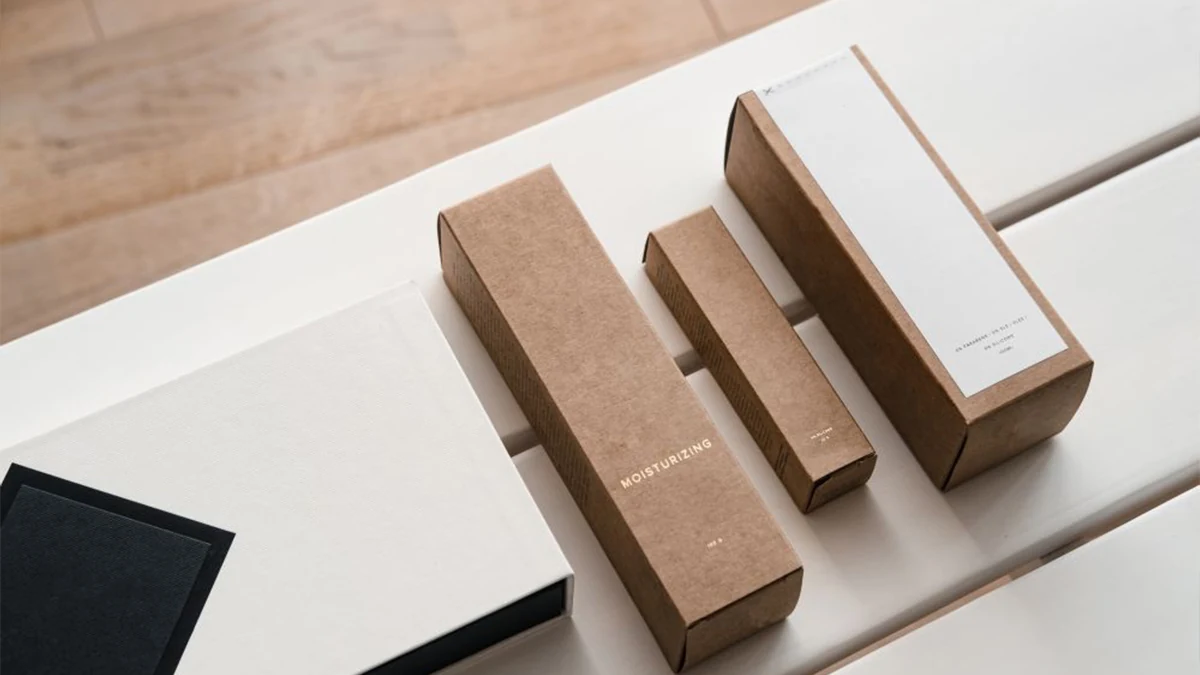
Beginnen Sie mit der tatsächlichen Verpackungskonstruktion
Eine Faltschachtel, ein Versandkarton aus Wellpappe, ein Etikett oder ein Anhänger aus Kraftpapier können alle als papierbasiert beschrieben werden, aber die vom Laser gesehene Oberfläche kann sehr unterschiedlich sein. Produktformat, Druckabdeckung, Beschichtung und die zu markierende Fläche sollten definiert werden, bevor die Laserroute ausgewählt wird.
Faltschachteln
Konsumgüter-, Pharma-, Kosmetik- und Elektronikschachteln können variable Produktions- oder Rückverfolgbarkeitsinformationen erfordern, ohne im Codierungsschritt Tinte oder Etiketten hinzuzufügen.
Wellpappkartons
Versandkartons und Sekundärverpackungen benötigen häufig lesbare Produktions- oder Logistikidentifikatoren auf einem großen, kostengünstigen Substrat.
Papieretiketten
Etiketten können auf kleiner Fläche dichte variable Informationen tragen, daher kann die Codequalität vom gesamten konfektionierten Aufbau abhängen und nicht nur vom Obermaterial allein.
Kraft-Anhänger und Papierkarten
Anhänger, Kraftpapierkarten und Papier-Identifikationselemente können eine dauerhafte berührungslose Markierung für Branding, Identifizierung oder Chargeninformationen verwenden.
Wenn die Hauptfrage ist, wie Kartons oder Etiketten während der Bewegung auf einer Produktionslinie codiert werden, muss das Materialergebnis weiterhin mit Liniengeschwindigkeit, Auslösezeitpunkt, Produktabstand und Codeposition kombiniert werden. Siehe Karton- und Etiketten-Lasercodierung.
Was wird üblicherweise auf Papier und Pappe markiert?
Der Inhalt ist wichtig, weil ein großer menschenlesbarer Datumscode und ein kleines maschinenlesbares Symbol nicht dieselbe Kantendefinition, Merkmalsgröße oder Prüfmethode erfordern.
Variable Produktionsdaten
Herstellungsdatum, Verfalls- oder Mindesthaltbarkeitsdatum, Chargen- oder Losnummer und andere Informationen, die sich während der Produktion ändern.
Rückverfolgbarkeitscodes
Seriennummern, QR-Codes, Data-Matrix-Codes, Barcodes und andere Identifikatoren, die möglicherweise per Scanner verifiziert werden müssen.
Produktidentifikation
Modell, SKU, Produktreferenz, interne ID oder anderer fester und variabler Text, der zur Unterscheidung des verpackten Produkts verwendet wird.
Branding und Grafiken
Logos, Symbole, einfache Grafiken und dekorative Markierungen, bei denen das Aussehen wichtiger sein kann als die maschinelle Lesbarkeit.
Die Abnahme ändert sich mit dem Inhalt: eine Markierung kann dem Auge dunkel genug erscheinen und dennoch nicht bestehen, wenn kleine Zeichen an Randschärfe verlieren oder ein Codemodul verzerrt wird. Testen Sie das kleinste reale Merkmal, nicht nur ein großes Demonstrationslogo.
Gewünschte Markierungsergebnisse
“Eine sichtbare Markierung” ist zu weit gefasst für die Laserauswahl. Definieren Sie zuerst das visuelle oder funktionale Ergebnis und vergleichen Sie dann den Laserweg und das Prozessfenster, die es ohne inakzeptable Schäden erreichen können.
Eine sichtbare Markierung ist nur die erste Abnahmeprüfung
Dieses Kartonbeispiel zeigt, warum der visuelle Kontrast auf der realen Kartonoberfläche bewertet werden sollte. Die endgültige Freigabe muss weiterhin Kanten-Halo, Oberflächenschäden, Abrieb und – wenn Codes verwendet werden – die Maschinenlesbarkeit berücksichtigen.

Dunkle, lesbare Oberflächenmarkierung
Häufig auf Kraftpapier und anderen Oberflächen mit freiliegenden Fasern, bei denen kontrollierte Abdunkelung einen nützlichen Kontrast erzeugen kann.
Beurteilen: Kontrast, Kantenhalo, lose Verkohlungsrückstände, Abrieb und Hintergrundschwankungen.
Sauberer Kontrast auf beschichtetem oder bedrucktem Karton
Der nutzbare Effekt kann durch das Verändern oder Entfernen einer reagierenden Oberflächenschicht entstehen, statt einfach die darunterliegende Faser zu verdunkeln.
Beurteilen: Beschichtungsintegrität, Kantenreinheit, Farbkonsistenz und ob das Substrat unbeabsichtigt freigelegt wird.
Feiner Text oder maschinenlesbarer Code
Kleine Zeichen und Code-Module erfordern eine engere Kontrolle von Spotgröße, Überlappung, Fokus und Wärmeausbreitung als großer Text oder dekorative Grafiken.
Beurteilen: minimale Merkmalsgröße, Modulform, Scanner-Lesbarkeit und Konsistenz über das gesamte Markierungsfeld.
Minimale thermische Schädigung
Dünnes Premiumpapier, Etiketten und optisch sensible Kartonagen können ein enges Prozessfenster erfordern, das Bräunung, Einrollen, Rissbildung oder Durchdringung begrenzt.
Beurteilen: Planlage, Rückseitenveränderung, Durchtrennung, Verfärbung, Rückstände und Handhabung nach der Markierung.
Bauteilgeometrie, Dicke & Größe
Papier und Pappe werden oft durch die Gesamtdicke beschrieben, doch der Laser sieht nur die lokale Oberfläche, die im Fokus vorliegt. Flächengewicht bzw. Grammatur, Stärke, Feuchtigkeitszustand, Bogensteifigkeit, Wellenstruktur, Falten, Höhenänderungen und Markierungsbereich können daher das Wärmeverhalten, die Planlage, die Prozesswiederholbarkeit und die Maschinenkonfiguration verändern.
Dünne Bögen und Etiketten
Geringe thermische Masse lässt weniger Spielraum, bevor es zu Aufrollen, Randverfärbung oder Durchdringung kommt. Unterstützung durch die Aufnahmevorrichtung und Luftströmung können beeinflussen, ob ein gutes optisches Ergebnis physisch flach bleibt.
Prüfen: Planheit, Veränderung der Rückseite, Handhabung nach der Markierung und der Aufbau des konfektionierten Etiketts.
Wellpappe
Die Gesamtdicke der Wellpappe kann irreführend sein, weil die bedruckbare äußere Decklage dünn sein kann und über einen Luftspalt über der Welle hinweg gestützt wird. Lokaler Druck, Wellengeometrie und Planheit der Wellpappe können den Fokus und das Durchbrennverhalten verändern.
Prüfen: Prüfen: Schutz der Deckschicht, lokale Planheit, Fokustoleranz und ob die Markierung die Welle freilegt.
Gefaltete oder konfektionierte Kartons
Falze, Nähte, erhabene Flächen und lokale Krümmungen können die Markierungsoberfläche von der nominellen Fokusebene weg verschieben oder verändern, wie das Teil unter dem Scan-Kopf positioniert ist.
Prüfen: Prüfen: Position der Markierung, Höhenvariation, Vorrichtungs- oder Förderbandauflage und Freiraum an Kanten oder Falzen.
Große Bögen und große Markierungsfelder
Ein größeres nutzbares Feld verändert die optischen Anforderungen und kann den Spielraum für feine Details an den Rändern verringern. Betrachten Sie ein größeres Feld nicht als kostenlose Vergrößerung der Arbeitsfläche.
Prüfen: kleinstes Merkmal und Kontrast in der Mitte und am Rand, Feldabdeckung, Positionierung des Werkstücks und erforderliche Fokustoleranz.
Wählen Sie den Startlaser nach Schicht und Ergebnis
Die Wattzahl der Maschine ist nicht das Auswahlkriterium. Wellenlänge, Pulsverhalten, Spotgröße, Feld, Fokus, Scanstrategie und die thermische Reserve des Materials müssen gemeinsam geprüft werden.
CO₂: häufige Startrichtung
Oft lohnt es sich, ihn für freiliegende Papierfasern, Kraftpapier und viele Kartonoberflächen zu prüfen. Er kann eine Verdunkelung erzeugen oder eine reaktionsfähige Oberflächenschicht abtragen, doch zu viel eingebrachte Energie kann die Wärmeeinflusszone verbreitern oder das Material durchtrennen.
Starten Sie hier für viele CelluloseoberflächenUV: bedingte Präzisionsroute
Kann einen Vergleich verdienen, wenn die Oberfläche dünn, beschichtet, wärmeempfindlich ist oder eine kleinere Struktur erfordert. Die Eignung ist nicht garantiert: Die tatsächliche Beschichtung und der gewünschte Kontrast bestimmen weiterhin das Ergebnis und die Wirtschaftlichkeit der Produktion.
Vergleichen Sie, wenn der thermische Spielraum gering istFaser: oberflächenabhängige Ausnahme
Für reines Zellulosepapier ist dies normalerweise nicht der erste Ansatz. Es kann mit bestimmten bedruckten, metallisierten oder additivhaltigen Schichten in Wechselwirkung treten, daher sollte es nur vorgeschlagen werden, wenn die Produktionsoberfläche Anlass gibt, es zu testen.
Beurteilen Sie die Beschichtung, nicht die Bezeichnung “Papier”| Variable | Warum es wichtig ist | Was zu beobachten ist |
|---|---|---|
| Eingebrachte Energie und Durchgänge | Mehr Energie kann die Abdunklung verstärken, erhöht aber auch die Wärmeakkumulation. | Kontrast, Halo, lose Verkohlungsreste, Durchtrennung und Veränderung der Rückseite. |
| Scangeschwindigkeit und Linienabstand | Sie verändern die Energieüberlappung und die Gleichmäßigkeit gefüllter Zeichen. | Fleckigkeit, Streifenbildung, Kantendefinition und Zyklusbeitrag. |
| Spotgröße und Fokus | Feine Details und nutzbare Fokustoleranz hängen von der Optik und der Oberflächenebenheit ab. | Kleinste Struktur, Kantenschärfe und Gleichmäßigkeit von der Mitte bis zum Rand. |
| Markierfeld | Ein größeres Feld kann den Spot und die Energiedichte verändern; es ist kein kostenloses Upgrade. | Detail und Kontrast über die erforderliche Fläche. |
| Oberflächenfarbe und Druck | Die gleiche physikalische Veränderung kann auf einem Hintergrund sichtbar und auf einem anderen unlesbar sein. | Kontrast auf jeder Produktionsfarbe und Codeverifizierung, falls erforderlich. |
Häufige Fehler bei der Papier-Markierung und was zuerst zu prüfen ist
Eine Leistungserhöhung ist selten die beste erste Reaktion. Ermitteln Sie, ob der Fehler vom Schichtstapel, der eingebrachten Energie, dem Fokus, der Rauchkontrolle oder der Abnahmemethode stammt.
Breiter brauner Halo
Reduzieren Sie die akkumulierte Wärme, überprüfen Sie die Scanstrategie und bestätigen Sie, dass die Beschichtung den thermischen Effekt nicht ausbreitet. Vergleichen Sie weniger Durchgänge und eine andere Geschwindigkeit, bevor Sie die Maschinenklasse wechseln.
Durchbrennen oder Freilegung der Wellen
Prüfen Sie die Deckschichtdicke, den Fokus und die abgegebene Spitzenenergie. Eine Wellpappe kann eine dünne bedruckbare Deckschicht über einem Luftspalt aufweisen, sodass die Gesamtdicke der Pappe irreführend ist.
Schwacher oder ungleichmäßiger Kontrast
Testen Sie unbedruckte und bedruckte Bereiche getrennt. Erfassen Sie Hintergrundfarbe, Beschichtung und Schwankungen bei Recyclingfasern; entscheiden Sie dann, ob der Markierungsmechanismus oder das Prüfverfahren geändert werden muss.
Einrollen oder Verformung
Dünnes Material kann sich verschieben, wenn sich Wärme und Feuchtigkeit umverteilen. Überprüfen Sie die eingebrachte Energie, die Vorrichtungsauflage, den Luftstrom und die Zeit zwischen Markierung und Prüfung.
Rauchablagerung um den Code
Rücken Sie die Absaugung näher heran, überprüfen Sie die Luftstromrichtung und reinigen Sie den Strahlengang. Rückstände können den scheinbaren Kontrast verringern und Wiederholungstests inkonsistent erscheinen lassen.
Gute Probe, instabile Charge
Wiederholen Sie die Matrix an normalen Lieferantenchargen, Druckfarben und konfektionierten Teilen. Die erste Probe ist möglicherweise nicht repräsentativ für Beschichtungsgewicht, Faserfarbe oder Feuchtigkeitsschwankungen.
Identifizieren Sie jede Schicht, bevor Sie sie erhitzen
Papier ist brennbar, und Verpackungsoberflächen können Materialien enthalten, die ohne Lieferanteninformationen nicht bewertet werden sollten. Absaugung und Betriebskontrollen sind Teil der Prozessdefinition.
Den vollständigen Aufbau dokumentieren
Ermitteln Sie die Papiersorte und die Sicherheitsinformationen des Lieferanten für jede Beschichtung, Tinte, Laminat und jeden Klebstoff, die der Strahl erreichen kann. Bearbeiten Sie einen unbekannten Aufbau nicht mit dem Laser, bis dessen Zusammensetzung und Emissionsrisiko geprüft wurden. Halogenhaltige oder anderweitig eingeschränkte Schichten erfordern eine materialspezifische SDB- und EHS-Prüfung; behandeln Sie sie nicht wie gewöhnliches Papier.
Emissionen nah an der Markierung erfassen
Das Absauglayout sollte auf das Markierungsfeld, die Rauchrichtung und den Arbeitszyklus abgestimmt sein. Eine schlechte Erfassung kann Rückstände auf dem Werkstück und den optischen Komponenten ablagern.
Zünd- und Schwelbrandrisiko beherrschen
Die endgültige Installation sollte Beobachtung, brennbare Abfälle, angesammelten Staub, die Wartung der Absaugung, Not-Aus und sichere Handhabung nach der Markierung berücksichtigen. Die Anforderungen hängen vom Gesamtsystem und der Arbeitsplatzbeurteilung ab.
Bei repräsentativer Belastung validieren
Ein paar Zeichen zeigen möglicherweise keinen Geruch, keine Filterbeladung oder Wärmeentwicklung während einer Charge. Bestätigen Sie den Prozess mit realistischer Wiederholung und Produktionsmaterial.
Schutzmaßnahmen für das Lasersystem festlegen
Materialeignung belegt nicht die Maschinensicherheit. Wählen Sie Umhausung, Schutzvorrichtungen, Zugangsverriegelungen, Sicherheitsschaltkreis und Reaktion auf unplanmäßige Stopps anhand der Gefahren durch Laserquelle, Strahl und Reflexion, der Beschickungsmethode und der Gefährdungsbeurteilung am Arbeitsplatz aus. Automatisierte Zellen benötigen außerdem eine kontrollierte Reaktion auf Zutritt, Staus und Absaugstörungen.
Erstellen Sie einen Test, der in die Produktion übertragen werden kann
Ein nützlicher Test vergleicht kontrollierte Parameteränderungen an repräsentativem Produktionsmaterial und dokumentiert, welches Fenster die geforderte Markierungsqualität erfüllt. Er ist nicht eine einzelne attraktive Probe, die unter idealem Licht fotografiert wurde.
Material-Set
Senden Sie die tatsächliche Sorte, das Flächengewicht bzw. die Grammatur, die Materialstärke bzw. Dicke, den Feuchtigkeitszustand, sofern relevant, Farbe, Druck, Beschichtung, Klebstoffaufbau und mindestens zwei normale Chargen, wenn Abweichungen zu erwarten sind.
Grafik und Feld
Geben Sie das kleinste Zeichen oder Modul, gefüllte Bereiche, den Codetyp, das vollständige Markierungsfeld und die Position auf dem konvertierten Bauteil an.
Abnahmeziel
Nennen Sie die Gut-/Schlecht-Grenzwerte, die für das reale Bauteil von Bedeutung sind, wie visueller Kontrast, Kantenbeschaffenheit, Rückseitenveränderung, Rückstände, Reibfestigkeit oder Code-Lesbarkeit.
Parametermatrix
Vergleichen Sie kontrollierte Änderungen bei Geschwindigkeit, Überlappung, Durchgängen, Fokus und Laserweg. Bewahren Sie die Probenkarte auf, damit das Ergebnis nachvollziehbar ist.
Variationsprüfung
Wiederholen Sie das gewählte Fenster über Druckfarben, Lieferlose, Kartonplanlage sowie konfektionierte Etiketten oder Faltschachteln hinweg.
Produktionsübergabe
Erst nach der Materialfreigabe sollten Linengeschwindigkeit, Auslösung, Bereitstellung durch Vorrichtung oder Förderband, Absaugung und Inspektion gemeinsam validiert werden.
Vom Materialergebnis zur Anlagenkonfiguration
Das Musterergebnis sollte die Konfiguration bestimmen und nicht umgekehrt. Das nachgewiesene Materialverhalten grenzt den Laserweg ein; Grafik und das kleinste erforderliche Merkmal beeinflussen Optik und nutzbares Markierfeld; die Bauteilgeometrie bestimmt Fokustoleranz sowie Anforderungen an Vorrichtung oder Bereitstellung; der Produktionsmodus bestimmt stationäre oder Online-Handhabung; und Rauch-, Geruchs- oder Zündverhalten beeinflussen Absaugung, Einhausung und Sicherheitssteuerungen.
Ein stationärer Bogentest kann die Materialtauglichkeit belegen, aber er beweist weder die Leistung bei Linienbandgeschwindigkeit noch die Code-Position. Nachdem ein praktikables Prozessfenster identifiziert wurde, vergleichen Sie die verfügbaren CO₂-Lasermarkierungsmaschinen-Konfigurationen Konfigurationen von CO₂-Lasermarkierungsmaschinen. Wenn Kartons oder Etiketten während der Bewegung markiert werden, muss die Flying-&-Online-Lasermarkierungslösung auch Trigger-Timing, Geschwindigkeitssynchronisation, Produktabstände, Absaugung und Linienintegration berücksichtigen.
FAQ zur Laserbeschriftung von Papier und Karton
Kurze Antworten auf häufige Fragen, die nach der Planung von Material, Prozess und Mustertests offen bleiben.
Ist CO₂ immer der beste Laser für Papier?
Nein. CO₂ ist ein häufiger Ausgangspunkt für cellulosebasierte Oberflächen, aber eine Beschichtung, ein Aufdruck, eine metallisierte Schicht, eine Thermoschicht oder ein sehr enger thermischer Spielraum können den Vergleich mit einem anderen Laser rechtfertigen. Testen Sie die Oberfläche, die tatsächlich vom Strahl getroffen wird.
Kann eine Einstellung für jeden Karton funktionieren?
Nein. Linerqualität, Farbe, Recyclinganteil, Beschichtung, Druck und Wellenkonstruktion können das Ergebnis verändern. Das freigegebene Prozessfenster sollte unter normalen Produktionsschwankungen geprüft werden.
Warum zeigt ein weiß beschichteter Karton eine braune Kante?
Die Beschichtung und die darunterliegende Faser können auf unterschiedliche Energieniveaus reagieren, während sich die Wärme über die beabsichtigte Markierung hinaus ausbreitet. Vergleichen Sie Scan-Überlappung, Geschwindigkeit, Durchgänge und Laserroute auf dem exakt beschichteten Material.
Kann ein Papieretikett als loses Blatt getestet werden?
Ein loses Deckmaterial kann für eine erste Prüfung nützlich sein, ist jedoch kein Nachweis für das konfektionierte Etikett. Der Topcoat, der Klebstoff, das Trägermaterial und die Montagefläche können die Wärme- und Rauchentwicklung sowie die Handhabung beeinflussen.
Wird der Code durch höhere Laserleistung schneller?
Nicht automatisch. Die nutzbare Geschwindigkeit hängt von der Materialreaktion, dem Feld, dem Spot, der Scanstrategie, dem erforderlichen Kontrast, der Codegeometrie und der zulässigen Beschädigung ab. Die Wattzahl der Maschine allein erlaubt keine Vorhersage der Zykluszeit.
Was sollte ich für einen aussagekräftigen Mustertest einsenden?
Senden Sie Material in Produktionsqualität, das echte Artwork und das Markierfeld sowie die Produktvariation, die der freigegebene Prozess tolerieren muss. Geben Sie die Prüfmethode an, wenn Lesbarkeit oder Erscheinungsbild entscheidend sind.
Senden Sie den tatsächlichen Papieraufbau und das Abnahmeziel
Für eine aussagekräftige Bewertung geben Sie bitte Lieferant und Sorte, Dicke, Farbe, Beschichtungs- oder Klebstoffaufbau, Druckvorlage, Markierungsfeld, kleinste Struktur, übliche Chargenvariation, Abnahmekriterien und Produktionskontext an. Zhuorui Laser kann dann das Material und den Testumfang prüfen, bevor eine Konfiguration empfohlen wird.