
Anwendungsleitfaden für Schmuck
Schmuckpunzierung Lasermarkierung
Konfigurieren Sie die Laserpunzierung für Edelmetallschmuck, indem Sie das Werkstück, den Punzierungszweck, das Zielergebnis, die Platzierung, die Prüfmethode und die Produktionsbedingungen vor der Maschinenauswahl festlegen. Nutzen Sie Probetests, um den Laserweg, den Bedarf an Vorrichtung oder Rundachse und die endgültige Maschinenkonfiguration zu bestätigen, während die marktspezifische Punzierungsgenehmigung getrennt vom Laserprozess bleibt.
Werkstückumfang
Welche Schmuckwerkstücke sind für die Laserpunzierung typisch?
Beginnen Sie mit der Definition des Schmucktyps und der genauen Markierungsposition. Derselbe Punzierungsinhalt kann eine andere Vorrichtung, Zugangsstrategie oder Bewegungsmethode erfordern, wenn er von einer ebenen Fläche auf eine Außenwölbung, eine Ringinnenseite, eine Kante oder eine Seitenwand übergeht.
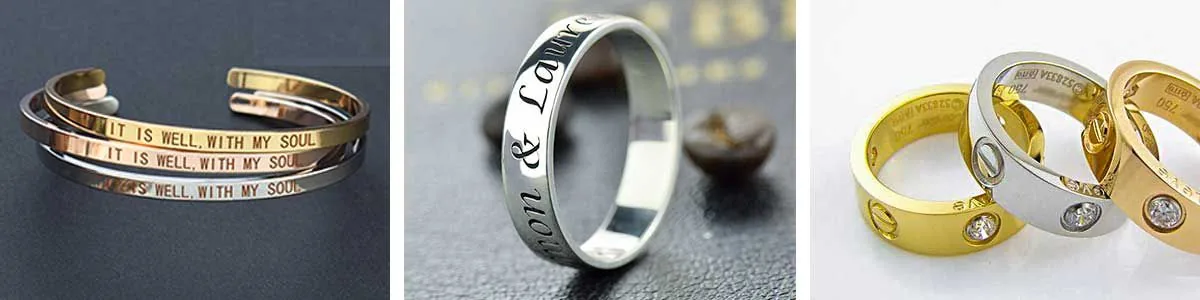
Ringe und Ringbänder
Positionen an der Innenseite des Bands, an der Außenseite des Bands und an der Kante können den Zugang, die Fokuskonsistenz, die Haltemethode und die Frage verändern, ob eine Drehbewegung getestet werden sollte.
Armbänder und Armreifen
Durchmesser, Krümmung, Ausrichtung des Werkstücks und Wiederholgenauigkeit der Einspannung werden wichtig, wenn die Punze über mehrere Stücke hinweg in einer kontrollierten Position bleiben muss.
Anhänger, Charms und Plaketten
Flache oder lokal flache Bereiche sind in der Regel leichter zu präsentieren, aber die Größe der Markierung, das Oberflächenfinish, die Prüfmethode und die wiederholbare Position der Vorrichtung müssen dennoch definiert werden.
Ohrringe und Schmuckkomponenten
Bei kleinen Werkstücken können Handhabung, Ausrichtung und sichere Zugänglichkeit wichtiger sein als die nominelle Laserleistung, insbesondere bei wiederholter Serienarbeit.
Warum markieren
Warum werden Feingehaltsstempel und kleine Identifikationsmarkierungen auf Schmuck angebracht?
Der Grund für die Markierung bestimmt, welcher Inhalt, welche Größe, Lesbarkeit, Freigabeeingabe und Prüfmethode festgelegt werden müssen, bevor das Laserverfahren ausgewählt wird.
Erforderliche Feingehaltsstempelkennzeichnung, sofern zutreffend
Wenn ein Zielmarkt, ein Prüfverfahren oder eine Käuferspezifikation definierte Feingehaltsstempel-Inhalte verlangt, wird die bestätigte Anforderung zu einer Eingabe für die Lasermarkierungsaufgabe. Der Laserprozess selbst begründet keine rechtliche Gültigkeit.
Kommunikation von Reinheit oder Feingehalt
Kleine Ziffern, Symbole oder Legierungsindikatoren müssen möglicherweise bei der erforderlichen Prüfskala und an der angegebenen Stelle lesbar bleiben.
Hersteller- oder Auftraggeberidentifikation
Hersteller-, Auftraggeber- oder Werkstattkennungen können kontrollierte Markierungsvorlagen, eine konsistente Platzierung und Wiederholbarkeit über Produktionschargen hinweg erfordern.
Serien-, Chargen- oder interne Identifikation
Serien- oder Chargendaten können die Produktidentifikation oder interne Rückverfolgbarkeit unterstützen, wenn der erforderliche Datenfluss und das Prüfverfahren getrennt von gesetzlichen Punzierungsanforderungen definiert werden.
Was wird markiert
Was wird bei Schmuck-Punzierungsanwendungen üblicherweise markiert?
Der Markierungsinhalt sollte vom Grund für die Markierung getrennt werden. Dieselbe Laserplattform kann für unterschiedliche Markierungsarten unterschiedliche Optiken, Vorlagenbehandlung, Positionierung oder Prüfung erfordern.
Reinheits-/Feingehaltsstempel
Kleine Ziffern, Symbole und Legierungsindikatoren erfordern lesbare Details, aber ihre rechtliche Bedeutung oder Zulassung muss aus dem anwendbaren Punzierungsverfahren stammen.
Hersteller- / Auftraggebermarken
Werkstattkennungen und Hersteller- oder Auftraggebermarken benötigen eine stabile Skalierung der Markierungsgrafik, Positionierung und Wiederholbarkeit auf der tatsächlichen Schmuckgeometrie.
Serien- / Chargen-IDs
Wechselnde Identifikatoren erfordern, dass Datenquelle, Zeichengröße, Platzierung und visuelle oder scannerbasierte Verifizierungsmethode definiert werden.
Logos / Kleine Symbole
Feine Linienführungen und Mikrosymbole erfordern eine angemessene Strichdefinition, Fokussteuerung und Musterbestätigung auf dem tatsächlichen Finish.
Compliance-Grenze
Die Konformität der Feingehaltsstempelung hängt vom Zielmarkt ab
Vorschriften für Feingehaltsstempel variieren je nach Rechtsordnung. Erforderliche Stempelelemente, Formulierungen und Genehmigungswege sind als Vorgaben des Käufers oder der Behörde zu behandeln; die Auswahl des Laserprozesses kann rechtliche, feingehaltsamtliche oder marktspezifische Prüfungen nicht ersetzen.
Was der Laserprozess definieren kann
Der Markierungsprozess kann hinsichtlich Größe, Platzierung, Lesbarkeit, Oberflächenreaktion, Wiederholbarkeit und Handhabung in der Produktion am tatsächlichen Schmuckstück bewertet werden.
Was vom Zielmarkt kommen muss
Erforderliche Punzenelemente, Prüf- oder Genehmigungsweg, rechtliche Formulierungen und marktspezifische Akzeptanzregeln müssen unabhängig bestätigt werden.
Lesbar bedeutet nicht automatisch rechtlich gültig
Eine technisch lesbare Markierung kann dennoch an einer Markt- oder Genehmigungsanforderung scheitern, wenn der erforderliche Inhalt, das Verfahren oder die behördliche Akzeptanz abweicht.
Ergebnisvariablen
Was bestimmt die Ergebnisse der Laserpunzierung bei Schmuck?
Keine einzelne Variable entscheidet über das Ergebnis. Lesbarkeit, Oberflächeneffekt und Wiederholbarkeit ergeben sich aus der Kombination von Material, Oberflächenbeschaffenheit, Markierungsgeometrie, Werkstückgeometrie, Positionierung und Prüfbedingungen.
Legierung und Materialzustand
Gold, Silber und andere Edelmetalllegierungen können unterschiedlich reagieren. Feingehalt, Legierungszustand und das tatsächlich gelieferte Stück sollten Teil der Musterprüfung sein und nicht allein aus dem Materialnamen abgeleitet werden.
Politur, Plattierung, Beschichtung und Textur
Polierte, gebürstete, plattierte, beschichtete, oxidierte oder texturierte Oberflächen können den Kontrast, den sichtbaren Oberflächeneffekt und das akzeptable Prozessfenster verändern.
Zeichengröße, Strichbreite und Detail
Sehr kleine Zeichen, dünne Linien und dichte Symbole sind weniger tolerant gegenüber Fokusfehlern, Skalierung der Markierungsvorlage und übermäßiger Oberflächenveränderung.
Krümmung und Zugänglichkeit für die Markierung
Flache Positionen sowie Positionen an der Außenkrümmung, im Innenband, an der Kante und an der Seitenwand verändern den Arbeitsabstand, die Fokuskonsistenz und die Anforderungen an Vorrichtung oder Drehvorrichtung.
Wiederholgenauigkeit und Ausrichtung der Vorrichtung
Ein visuell gutes Muster kann in der Serienproduktion dennoch scheitern, wenn das Teil nicht konsistent relativ zum Markierfeld eingelegt und positioniert werden kann.
Beleuchtung, Vergrößerung und Lesemethode
Visuelle Prüfung, Vergrößerung, Scanner-Lesung und Abnahmebeleuchtung verändern, was „lesbar“ bedeutet, und sollten vor der Musterfreigabe festgelegt werden.
Zielergebnis
Welches Punzierungsergebnis sollten Sie vor der Prüfung festlegen?
“Lesbar” ist notwendig, aber nicht ausreichend. Ein sinnvolles Abnahmeziel kombiniert visuelle Qualität, Platzierung, Oberflächenbeschaffenheit, Wiederholbarkeit und nachgelagerte Handhabung.
Lesbare Größe und Strichkontinuität
Definieren Sie die minimal akzeptable Zeichen- oder Symbolgröße, ob feine Striche offen bleiben müssen und wie die Markierung betrachtet oder gelesen wird.
Kontrast und akzeptable Oberflächenveränderung
Geben Sie an, ob der Schwerpunkt auf sichtbarem Kontrast, einem kontrollierten gravierten Erscheinungsbild, geringer sichtbarer Beeinträchtigung oder einem anderen vom Käufer freigegebenen Effekt auf der tatsächlichen Oberflächenausführung liegt.
Lage und Wiederholbarkeit der Position
Definieren Sie, wo die Markierung relativ zu Kanten, Rundungen, dekorativen Merkmalen oder anderen Bezugspunkten sitzen muss und wie viel Abweichung akzeptabel ist.
Wiederholbarkeit bei repräsentativen Werkstücken
Die Abnahme sollte mehr als ein optisch gutes Muster umfassen, wenn Fertigungsschwankungen bei Geometrie, Oberflächenbeschaffenheit oder Beschickung das Ergebnis beeinflussen können.
Zustand nach Reinigung oder Polieren
Wenn nach dem Markieren eine Reinigung, Politur oder eine andere nachgelagerte Handhabung erfolgt, legen Sie fest, ob die Markierung nach diesem Prozess weiterhin akzeptabel sein muss.
Abnahme durch Käufer oder Behörde, sofern zutreffend
Die technische Abnahme der Markierung ist von der gesetzlichen Genehmigung der Punzierung getrennt zu halten. Das erforderliche, je nach Rechtsordnung geltende Abnahmeverfahren muss unabhängig bereitgestellt oder verifiziert werden.
Geometrie & Handhabung
Wie beeinflussen Schmuckgeometrie, Positionierung und Handhabung der Teile die Punzierung?
Drehachsen, Vorrichtungen und Bildverarbeitung sollten durch tatsächliche Werkstück- und Beladebedingungen ausgelöst werden, nicht als pauschale Upgrades behandelt werden.
Flache oder lokal flache Markierungsbereiche
Eine einfache Aufnahme oder Vorrichtung kann ausreichen, wenn die Markierung in einem stabilen Fokusbereich liegt und das Werkstück mit einer wiederholbaren Referenz beladen werden kann.
Außenkurven und Umfangsbahnen
Die Krümmung allein erfordert nicht automatisch eine Drehbewegung. Testen Sie zuerst die Markierungsausdehnung, die Fokusvariation und die Platzierungsanforderung; verwenden Sie eine Drehvorrichtung nur dann, wenn eine kontrollierte Drehung tatsächlich erforderlich ist.
Stellen im Ringinneren und mit eingeschränktem Zugang
Arbeiten an der Ringinnenseite können durch Arbeitsfreiraum, Halteausrichtung, Fokuszugang und die physische Beziehung zwischen Werkstück, Vorrichtung und Markierkopf eingeschränkt werden.
Nester, Klemmen und kundenspezifische Vorrichtungen
Wenn Teile in Chargen wiederholt werden, sollte die Vorrichtung Orientierungsfehler reduzieren und Bediener dabei unterstützen, jeden Markierungsbereich wieder in die getestete Position zu bringen.
Wann Vision-Positionierung relevant wird
Vision-Positionierung Eine Bewertung der Vision-Positionierung lohnt sich, wenn die Ausrichtung oder Position von Teilen variiert und eine kamerabasierte Identifikation den manuellen Ausrichtungsaufwand reduzieren kann. Höhen- oder Fokusabweichungen lassen sich dadurch nicht automatisch lösen.
Einzelanfertigung vs. Serienfertigung
Manuelles einmaliges Beladen kann die Flexibilität begünstigen, während wiederholte Produktion mehr Gewicht auf Wiederholbarkeit der Vorrichtung, Bedienerzugang, Umrüstung und Prüfablauf legt.
Laser-Route
Welche Laserroute sollte zuerst für die Schmuckpunzierung getestet werden?
Beginnen Sie mit dem plausibelsten Verfahren für das tatsächliche Material, die Oberfläche und das Zielergebnis. Lassen Sie dann den Mustertest entscheiden, ob zusätzliche Pulssteuerung oder eine andere Maschinenkonfiguration gerechtfertigt ist.
Faserlasermarkierung
Für viele Punzierungsaufgaben bei Edelmetallen ist eine Faserlaser-Markierungsplattform eine praktische erste Bewertungsrichtung. Das Ergebnis muss noch an der tatsächlichen Legierung, Oberfläche und Markengeometrie des Käufers bestätigt werden.
Q-Switched-Faser vs. MOPA-Faser
MOPA ist nicht automatisch erforderlich. Vergleichen Sie es, wenn die Pulsweitensteuerung den akzeptierten Oberflächeneffekt, Kontrast, Wärmeeintrag oder die Feinabstimmung des Ergebnisses für das getestete Werkstück wesentlich verbessern kann.
Optik, Feldgröße und Prozessfenster sind entscheidend
Der Quellenname oder die Nennleistung entscheidet nicht für sich allein über das Ergebnis. Markierungsgröße, optisches Feld, Fokustoleranz, Artwork und das akzeptable Prozessfenster müssen ebenfalls validiert werden.
Fehlerarten
Welche häufigen Fehlermodi sollten bei Prüfungen zur Schmuckpunzierung überprüft werden?
Ein gutes Muster ist nicht nur eine Markierung, die einmal akzeptabel aussieht. Die Prüfung sollte die Fehlermodi aufdecken, die bei der Inspektion oder wiederholten Produktion am wahrscheinlichsten auftreten.
An der Maschine lesbar, vom Käufer abgelehnt
Der Test kann andere Beleuchtungs-, Vergrößerungs-, Betrachtungsabstands- oder Scannerbedingungen verwenden als die tatsächliche Abnahmemethode des Käufers.
Dünne Striche bei Nahaufnahme oder Verlust der Definition
Der Grafikmaßstab, die Strichbreite, der Fokus oder das ausgewählte Prozessfenster können für das erforderliche Mikrodetail zu aggressiv sein.
Ein gutes Teil, uneinheitliche Chargenergebnisse
Position der Vorrichtung, Ausrichtung des Teils, Fokushöhe, Variation der Oberflächenbeschaffenheit oder Beschickung durch den Bediener können zu Inkonsistenzen von Teil zu Teil führen.
Markierungsposition driftet bei gekrümmtem Schmuck
Krümmung und schlechte Werkstückaufspannung können den markierten Bereich relativ zur vorgesehenen Referenz verschieben oder einen Teil der Markierung aus der getesteten Fokusbedingung herausbewegen.
Nicht akzeptable sichtbare Auswirkung auf polierten oder beschichteten Oberflächen
Die Markierung kann technisch lesbar sein, aber dennoch die Anforderung des Käufers an das Aussehen nicht erfüllen, weil die Legierung, das Oberflächenfinish, die Plattierung oder die Beschichtung anders als erwartet reagiert.
Markierung schlägt nach der Verarbeitung fehl oder scheitert an der erforderlichen Freigaberoute
Eine Markierung kann nach dem Reinigen oder Polieren ihre Akzeptanz verlieren oder technisch lesbar bleiben und dennoch eine separate, rechtsraumspezifische Punzierungsanforderung nicht erfüllen.
Produktionsablauf
Wie gelangt die Schmuckpunzierung vom Probentest in die Produktion?
Das Produktionsdesign sollte die geprüfte Markierungsposition, den Fokuszustand, die Grafik oder Daten, die Inspektionsmethode und die Sicherheitskontrollen beibehalten, während sich die Teile durch die Arbeitsstation bewegen.
Schmuck präsentieren und ausrichten
Definieren Sie, wie der Bediener oder das Handhabungssystem jedes Stück präsentiert und welches physische Merkmal als wiederholbare Beladungsreferenz dient.
Vorrichtung, Klemme, Drehvorrichtung oder Bildverarbeitung
Verwenden Sie die getestete Positionierungsmethode, um Position und Ausrichtung des Bauteils zu steuern. Fügen Sie Bewegung oder Bildverarbeitung nur hinzu, wenn der Zustand des Werkstücks es erfordert.
Artwork oder variablen Markierungsinhalt bestätigen
Festes Hallmark-Artwork und wechselnde Serien- oder Chargendaten haben unterschiedliche Risiken beim Umgang mit Daten. Definieren Sie, wer den korrekten Markierungsinhalt bereitstellt, auswählt und verifiziert.
Die freigegebene Prozessrichtung ausführen
Verwenden Sie die getestete Quelle, Optik, Fokusbedingung und das Prozessfenster als Ausgangs-Produktionseinstellung, anstatt Parameter aus einem nicht verifizierten generischen Rezept neu aufzubauen.
Prüfung mit der vereinbarten Abnahmemethode
Visuelle, vergrößerte oder scannerbasierte Prüfung sollte dieselben vereinbarten Kriterien verwenden, die zur Freigabe des Musters verwendet wurden.
Annehmen, Ablehnen, Nacharbeiten oder Eskalieren
Definieren Sie, was passiert, wenn eine Markierung unlesbar, falsch platziert oder optisch nicht akzeptabel ist, und ob eine Neumarkierung für dieses Produkt und diese Anforderung zulässig ist.
Produktionskontrollen
Produktionssicherheit & Prozesskontrollen
Dies sind Arbeitsplatzbeschränkungen und keine zusätzlichen Workflow-Schritte. Überprüfen Sie sie im Zusammenhang mit dem validierten Markierungsprozess und dem tatsächlichen Schmuckstück, der Vorrichtung und der Installation.
Reflexions- und Strahlengangkontrolle
Fasersysteme arbeiten üblicherweise bei etwa 1064 nm, was für das Auge nicht sichtbar ist. Polierte Edelmetalloberflächen können starke Reflexionen erzeugen, daher erfordert die vollständige Ausrichtung von Maschine und Vorrichtung eine dokumentierte Laser-Sicherheitsüberprüfung.
Einhausung, Verriegelung und Not-Aus
Konfigurationen mit offenem Strahlengang oder der Klasse 4 erfordern Laser-Sicherheitsmaßnahmen, die für die endgültige Maschine und Installation geeignet sind. Einhausung, Abschirmung, kontrollierter Zugang, Verriegelungen, Strahlbegrenzung und Not-Aus-Vorkehrungen müssen als Gesamtsystem überprüft werden.
Anforderungen an Dämpfe, Rückstände und Absaugung
Galvanisieren, Beschichtungen, Öle, Klebstoffe und Polierrückstände können die luftgetragenen Emissionen verändern. Sorgen Sie für Absaugung, Filtration oder Belüftung, wo das tatsächliche Material und der Prozess es erfordern.
Musterabnahme
Wie sollte eine Probe für die Schmuckpunzierung geprüft und abgenommen werden?
Legen Sie die Abnahmekriterien vor dem Testen fest, damit die Probe eine Konfigurationsentscheidung ermöglicht und nicht nur eine optisch ansprechende Markierung erzeugt.
| Test-/Abnahmeeingabe | Warum es wichtig ist | Abnahmeentscheidung |
|---|---|---|
| Repräsentative Schmuckmuster | Legierung, Oberflächenbeschaffenheit und Geometrie können das Markierverhalten verändern. | Bestätigen Sie, ob die ausgewählte Laserroute auf dem tatsächlichen Werkstück ein akzeptables Ergebnis liefert. |
| Reale Markierungsgrafik oder Text | Zeichenhöhe, Strichbreite und Detailgrad beeinflussen die Lesbarkeit. | Bestätigen Sie die praktische Markierungsgröße, Anpassungen der Druckvorlage und Anforderungen an das optische Feld. |
| Tatsächliche Zielposition | Flache, gekrümmte, bandinterne, Rand- und Seitenwandbereiche haben unterschiedliche Zugangs- und Fokusbedingungen. | Bestätigen Sie die Machbarkeit von Vorrichtung, Rotation, Maschinenfreiraum und Fokussierung. |
| Prüfmethode | Visuelle, mit Vergrößerung durchgeführte oder scannerbasierte Prüfungen können zu unterschiedlichen Bestanden-/Nicht-bestanden-Beurteilungen führen. | Geben Sie die Markierung unter Verwendung der vom Käufer vereinbarten Beleuchtung, Betrachtung, Vergrößerung oder Lesemethode frei. |
| Repräsentative Wiederholteile | Eine einzelne gute Probe beweist weder Positionierungs- noch Oberflächenkonsistenz über eine Charge hinweg. | Prüfen Sie die Wiederholbarkeit, die Lastempfindlichkeit und ob die Vorrichtung oder Positionierungsmethode stabil genug ist. |
| Zustand nach der Nachbearbeitung | Reinigen, Polieren und Handhabung können Kontrast oder Aussehen verändern. | Bestätigen Sie, ob die Markierung nach dem angegebenen nachgelagerten Prozess noch akzeptabel bleibt. |
Testergebnis zur Maschinenkonfiguration
Wie bestimmen Ergebnisse von Probe-Tests die endgültige Konfiguration der Punziermaschine?
Die endgültige Maschine sollte die physische Umsetzung der akzeptierten Musterbedingungen und des Produktionsablaufs sein. Jeder Konfigurationspunkt sollte einen Testbefund oder eine Betriebsanforderung beantworten.
| Muster-Testbefund | Konfigurationsrichtung | Warum |
|---|---|---|
| Standard-Faserweg erfüllt das vereinbarte Ergebnis | Die validierte Faserquellenrichtung beibehalten | Eine komplexere Quelle ist nicht gerechtfertigt, wenn das akzeptierte Ergebnis bereits erreicht wird. |
| Pulssteuerung verbessert das akzeptierte Ergebnis wesentlich | MOPA-Faserkonfiguration bewerten oder auswählen | Die zusätzliche Pulsbreitensteuerung hat einen bestimmten Wert am getesteten Werkstück gezeigt. |
| Erforderliche Detail- oder Feldgröße hängt von einem getesteten optischen Aufbau ab | Die passende Objektiv-/Markierfeldkonfiguration fixieren | Die Optik muss das getestete Gleichgewicht zwischen Detail, Feldgröße und Arbeitsbedingung reproduzieren. |
| Gekrümmte Markierung erfordert kontrollierte Rotationsbewegung | Rotationsunterstützung und die entsprechende Vorrichtung hinzufügen | Die Bewegungsanforderung ergibt sich aus dem realen Markierpfad, nicht aus der Maschinenleistung. |
| Wiederholte Platzierung ist das dominierende Produktionsrisiko | Verwenden Sie ein dediziertes Nest, eine Klemme oder eine kundenspezifische Vorrichtung | Die Vorrichtung sollte die Probenposition beibehalten und die Variation beim Beladen durch den Bediener reduzieren. |
| Position oder Ausrichtung des Bauteils variiert zwischen den Beladungen | Bewerten Sie die Vision-Positionierung | Kamerabasierte Identifikation kann Platzierungsvariationen beheben, wenn dies das verifizierte Workflow-Problem ist. |
| Inside-Band- oder eingeschränkter Zugang schränkt den Probenaufbau ein | Wählen Sie die Maschinenstruktur und den Freiraum im Arbeitsbereich um die getestete Geometrie herum | Der mechanische Zugang kann die Beziehungen zwischen Säule, Tisch, Kopf und Vorrichtung bestimmen. |
| Serien- oder Chargendaten ändern sich je Stück oder Charge. | Definieren Sie den Software-/Dateneingabe- und Verifizierungs-Workflow | Die Maschine muss sowohl den richtigen Inhalt als auch die richtige Markierungsqualität reproduzieren. |
| Die Käuferabnahme erfordert eine spezielle visuelle Prüfung oder eine Prüfung mit einem Lesegerät. | Integrieren Sie die erforderliche Prüfanordnung in die Arbeitsstation. | Der Produktionsprozess sollte Markierungen mithilfe derselben Abnahmelogik verifizieren, die während der Validierung verwendet wird. |
| Material, Beschichtung oder Prozess erzeugt luftgetragene Emissionen, oder die Sicherheitsprüfung erfordert eine zusätzliche Einhausung. | Fügen Sie bei Bedarf Absaugung / Belüftung hinzu und definieren Sie Einhausungs-/Verriegelungssteuerungen für das gesamte System. | Sicherheits- und Prozessluftsteuerungen werden durch das tatsächliche Material, den Prozess und die abschließende Risikobewertung der Maschine bestimmt. |
Vorbereitung der Angebotsanfrage
RFQ-Eingaben für eine Laser-Punzierungslösung für Schmuck
Eine nützliche RFQ sollte genügend Informationen enthalten, um das beabsichtigte Werkstück, das Markierungsergebnis, die Handhabungsmethode und die Produktionsabnahmebedingungen zu reproduzieren.
Werkstück
Schmucktyp, Abmessungen, Material, Oberflächenfinish, Krümmung und ob sich die Markierung auf einer flachen Fläche, einer Außenwölbung, einer Ringinnenseite, einer Kante oder einer Seitenwand befindet.
Markierungsinhalt
Reinheits- oder Feingehaltsstempel, Hersteller- oder Sponsorenzeichen, Logo, Text, Seriennummer, Chargen-ID oder anderes Symbol, mit echtem Artwork und Zielgröße.
Zielergebnis
Erforderliche Lesbarkeit, Kontrast oder Oberflächenaussehen, Platzierungsanforderung, akzeptable sichtbare Oberflächenveränderung und nachgelagerte Bedingung.
Compliance-Eingabe
Zielmarkt, erforderliche Wortlaute oder Symbole, Genehmigungsreferenz und alle Anforderungen an die Punzierung seitens des Käufers oder der Behörde, die der Laserprozess reproduzieren muss.
Geometrie und Handhabung
Belademethode, Vorrichtungsreferenz, Rotationsbedarf, Zugangsbeschränkung, zufällige Ausrichtung und ob Bildverarbeitung oder eine andere Positionierungshilfe möglicherweise bewertet werden muss.
Produktion und Abnahme
Einzel- oder Chargenmodus, erwartetes Volumen oder Durchsatzanforderung, wechselnde Datenanforderungen, Prüfmethode, Umgang mit Ausschuss und Abnahmekriterien für Stichproben.
FAQ
FAQ zur Laserpunzierung von Schmuck
Kann ein Laser Punzen auf Schmuck erzeugen?
Viele Schmuckaufträge können im Hinblick auf lesbare punzenartige Markierungen bewertet werden. Das praktische Ergebnis hängt vom Material, der Oberflächenbeschaffenheit, der Markierungsgröße, der Geometrie, der Positionierung und dem Verfahren zur Musterabnahme ab.
Macht die Lasermarkierung selbst eine Schmuckpunze rechtlich gültig?
Nein. Die Lasermarkierung kann sichtbare Inhalte erzeugen, aber die rechtliche Gültigkeit hängt von der geltenden Rechtsordnung, dem Prüf- oder Zulassungsweg und den bestätigten Anforderungen an die Punzierung ab.
Brauche ich für jeden Schmuckpunzierungsauftrag eine Drehachse?
Nein. Eine Drehvorrichtung wird relevant, wenn der tatsächliche Markierungsweg oder die Positionierungsanforderung eine kontrollierte Drehung erfordert. Einige gekrümmte Teile können weiterhin ohne Drehbewegung markiert werden, wenn die getesteten Fokus- und Platzierungsbedingungen akzeptabel sind.
Ist MOPA für die Schmuckpunzierung immer besser?
Nein. Eine Standard-Faserroute kann das geforderte Ergebnis bereits erfüllen. Ein MOPA ist einen Vergleich wert, wenn seine Pulsbreitensteuerung eine bestimmte Anforderung an Oberflächeneffekt, Kontrast, Wärmeeintrag oder Feinergebnis erfüllt, die sich beim Testen gezeigt hat.
Was sollte ich für die Musterprüfung einsenden?
Senden Sie repräsentative Schmuckstücke, die echte Markierungsvorlage oder den echten Text, die Zielposition, die erforderliche Markierungsgröße, das Zielergebnis, die Inspektionsmethode, die Bedingung des nachgelagerten Prozesses und alle bestätigten marktspezifischen Punzenvorgaben.
Konfigurationsprüfung
Senden Sie Ihr Schmuckmuster zur Punzierungsbewertung ein
Zhuorui kann nach Prüfung des tatsächlichen Schmuckstücks, der Oberflächenbeschaffenheit, des Markierungsinhalts, des Zielergebnisses und des Produktionsworkflows die Ausrichtung der Laserquelle, die Optik, die Maschinenstruktur, den Vorrichtungs- oder Drehachsbedarf, die Positionierungsmethode sowie OEM-/Private-Label-Optionen bewerten.