
Guía de aplicación para joyería
Marcado láser de sellos de joyería
Configure el contraste por láser para joyería de metales preciosos definiendo la pieza de trabajo, el propósito de la marca, el resultado objetivo, la colocación, el método de inspección y las condiciones de producción antes de seleccionar la máquina. Utilice pruebas con muestras para confirmar la ruta láser, las necesidades de sujeción o de rotación y la configuración final de la máquina, manteniendo la aprobación del contraste específica del mercado separada del proceso láser.
Alcance de la pieza de trabajo
¿Qué piezas de joyería son típicas para el contraste por láser?
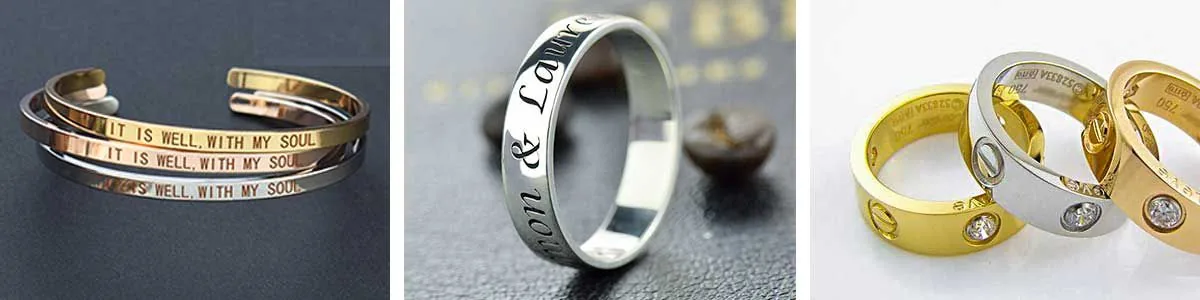
Comience por definir el tipo de joyería y la ubicación exacta del marcado. El mismo contenido de contraste puede requerir un dispositivo de sujeción, una estrategia de acceso o un método de movimiento diferentes cuando pasa de una superficie plana a una curva exterior, el interior de un aro, un borde o una pared lateral.
Anillos y aros
Las ubicaciones en el interior del aro, en el exterior del aro y en el borde pueden cambiar el acceso, la consistencia del enfoque, el método de sujeción y si se debe probar el movimiento giratorio.
Pulseras y brazaletes
El diámetro, la curvatura, la orientación de la pieza y la repetibilidad de sujeción cobran importancia cuando el contraste debe mantenerse en una posición controlada entre piezas.
Colgantes, dijes y etiquetas
Las áreas planas o localmente planas suelen ser más fáciles de presentar, pero el tamaño de la marca, el acabado, el método de inspección y la ubicación repetible del dispositivo de sujeción aún deben definirse.
Pendientes y componentes de joyería
Las piezas de trabajo pequeñas pueden hacer que la manipulación, la orientación y el acceso seguro sean más importantes que la potencia nominal del láser, especialmente en trabajos repetitivos por lotes.
Por qué marcar
¿Por qué se aplican contrastes y pequeñas marcas de identificación a la joyería?
El motivo del marcado determina qué contenido, tamaño, legibilidad, información de aprobación y método de inspección deben definirse antes de seleccionar el proceso láser.
Identificación de contraste requerida cuando sea aplicable
Cuando un mercado objetivo, un proceso de ensayo o una especificación del comprador exijan un contenido de contraste definido, el requisito confirmado se convierte en una entrada para la tarea de marcado láser. El proceso láser en sí no establece validez legal.
Comunicación de pureza o ley
Los dígitos, símbolos o indicadores de aleación pequeños pueden necesitar permanecer legibles a la escala de inspección requerida y en la ubicación especificada.
Identificación del fabricante o patrocinador
Los identificadores del fabricante, patrocinador o taller pueden requerir arte gráfico controlado, colocación uniforme y repetibilidad entre lotes de producción.
Identificación por número de serie, lote o interna
Los datos de serie o de lote pueden respaldar la identificación del producto o la trazabilidad interna cuando el flujo de datos requerido y el método de inspección se definen por separado de los requisitos legales de contraste.
Qué se marca
¿Qué se suele marcar en las aplicaciones de contraste para joyería?
El contenido de la marca debe separarse del motivo para marcarla. La misma plataforma láser puede necesitar diferentes ópticas, tratamiento de arte gráfico, posicionamiento o inspección para distintos tipos de marca.
Marcas de pureza / ley
Los dígitos pequeños, los símbolos y los indicadores de aleación requieren un detalle legible, pero su significado legal o aprobación debe provenir de la vía de contraste aplicable.
Marcas de fabricante / patrocinador
Los identificadores de taller y las marcas de fabricante o patrocinador necesitan una escala de diseño estable, colocación y repetibilidad sobre la geometría real de la joya.
IDs de serie / lote
Los identificadores cambiantes requieren que se definan la fuente de datos, el tamaño de los caracteres, la ubicación y el método de verificación visual o basado en escáner.
Logotipos / símbolos pequeños
El trazado fino y los microsímbolos necesitan una definición de trazo adecuada, control de enfoque y confirmación de muestra sobre el acabado real.
Límite de cumplimiento
El cumplimiento del contraste depende del mercado objetivo
Las normas de contraste varían según la jurisdicción. Considere los elementos de marca requeridos, la redacción y la vía de aprobación como datos de entrada del comprador o de la autoridad; la selección del proceso láser no puede sustituir la revisión legal, la de la oficina de ensayo ni la específica del mercado.
Lo que el proceso láser puede definir
El proceso de marcado puede evaluarse en cuanto a tamaño, colocación, legibilidad, respuesta superficial, repetibilidad y manejo de producción en la pieza de joyería real.
Qué debe provenir del mercado objetivo
Los elementos de contraste requeridos, la ruta de ensayo o aprobación, el texto legal y las reglas de aceptación específicas del mercado necesitan confirmación independiente.
Legible no significa automáticamente legalmente válido
Una marca técnicamente legible aún puede fallar un requisito de mercado o aprobación si el contenido requerido, el proceso o la aceptación de la autoridad son diferentes.
Variables de resultado
¿Qué determina los resultados del marcado de contraste con láser en joyería?
Ninguna variable única decide el resultado. La legibilidad, el efecto superficial y la repetibilidad provienen de la combinación de material, acabado, geometría de la marca, geometría de la pieza, posicionamiento y condiciones de inspección.
Condición de la aleación y del material
El oro, la plata y otras aleaciones de metales preciosos pueden responder de manera diferente. El grado, la condición de la aleación y la pieza realmente suministrada deben formar parte de las pruebas de muestra en lugar de inferirse solo a partir del nombre del material.
Pulido, enchapado, recubrimiento y textura
Las superficies pulidas, cepilladas, enchapadas, recubiertas, oxidadas o texturizadas pueden cambiar el contraste, el efecto superficial visible y la ventana de proceso aceptable.
Tamaño de los caracteres, ancho del trazo y detalle
Los caracteres muy pequeños, los trazos finos y los símbolos densos toleran menos los errores de enfoque, el escalado del arte y los cambios excesivos en la superficie.
Curvatura y acceso para el marcado
Las ubicaciones planas, de curva exterior, de banda interior, de borde y de pared lateral cambian la holgura de trabajo, la consistencia del enfoque y los requisitos de utillaje o rotación.
Repetibilidad y orientación del utillaje
Una muestra visualmente buena aún puede fallar en producción repetitiva si la pieza no puede cargarse y ubicarse de manera consistente con respecto al campo de marcado.
Iluminación, aumento y método de lectura
La inspección visual, el aumento, la lectura por escáner y la iluminación de aceptación cambian lo que significa “legible” y deben fijarse antes de la aprobación de la muestra.
Resultado objetivo
¿Qué resultado de marcado de garantía debe definir antes de realizar las pruebas?
“Legible” es necesario, pero no lo es todo. Un objetivo de aceptación útil combina la calidad visual, la ubicación, el estado de la superficie, la repetibilidad y la manipulación posterior.
Tamaño legible y continuidad del trazo
Defina el tamaño mínimo aceptable de caracteres o símbolos, si los trazos finos deben permanecer abiertos y cómo se verá o se leerá la marca.
Contraste y cambio superficial aceptable
Indique si la prioridad es el contraste visible, una apariencia grabada controlada, una baja alteración visible u otro efecto aprobado por el comprador sobre el acabado real.
Ubicación y repetibilidad posicional
Defina dónde debe situarse la marca en relación con bordes, curvas, elementos decorativos u otros puntos de referencia, y cuánta variación es aceptable.
Repetibilidad en piezas representativas
La aceptación debe abarcar más de una muestra visualmente buena cuando la variación de producción en la geometría, el acabado o la carga puede afectar el resultado.
Condición posterior a la limpieza o al pulido
Si la limpieza, el pulido u otra manipulación posterior ocurren después del marcado, defina si la marca debe seguir siendo aceptable después de ese proceso.
Aceptación del comprador o de la autoridad cuando corresponda
Mantenga la aceptación técnica de la marca separada de la aprobación legal del sello. La vía de aceptación requerida específica de la jurisdicción debe proporcionarse o verificarse de forma independiente.
Geometría y manipulación
¿Cómo afectan la geometría de la joyería, el posicionamiento y la manipulación de las piezas al marcado de contraste?
Los sistemas rotativos, los dispositivos de fijación y la visión deben activarse en función de las condiciones reales de la pieza de trabajo y de carga, no tratarse como mejoras genéricas.
Áreas de marcado planas o localmente planas
Un nido o dispositivo de fijación simple puede ser suficiente cuando la marca se encuentra dentro de un área focal estable y la pieza de trabajo se puede cargar hasta una referencia repetible.
Curvas exteriores y trayectorias circunferenciales
La curvatura por sí sola no requiere automáticamente movimiento rotativo. Pruebe primero la extensión de la marca, la variación de enfoque y el requisito de colocación; use soporte rotativo cuando realmente se necesite una rotación controlada.
Ubicaciones dentro de anillos y de acceso restringido
Los trabajos dentro de una banda pueden verse limitados por la holgura de trabajo, la orientación de sujeción, el acceso focal y la relación física entre la pieza, el dispositivo de fijación y el cabezal de marcado.
Nidos, abrazaderas y dispositivos de fijación personalizados
Cuando las piezas se repiten en lotes, el dispositivo de fijación debe reducir el error de orientación y ayudar a los operadores a devolver cada zona de marcado a la posición probada.
Cuándo resulta relevante el posicionamiento por visión
Posicionamiento por visión vale la pena evaluarlo cuando la orientación o la ubicación de la pieza varía y la identificación basada en cámara puede reducir la alineación manual. No resuelve automáticamente la variación de altura ni de enfoque.
Trabajo único vs. producción repetitiva
La carga manual de una sola vez puede favorecer la flexibilidad, mientras que la producción repetitiva da más peso a la repetibilidad del dispositivo de fijación, el acceso del operador, el cambio de configuración y el flujo de inspección.
Trayectoria del láser
¿Qué ruta láser debe probarse primero para el contraste de joyas?
Empiece con la ruta más plausible para el material real, el acabado y el resultado objetivo, luego deje que la prueba de la muestra decida si se justifica un control de pulso adicional o una configuración de máquina diferente.
Marcado láser de fibra
Para muchas tareas de contraste de metales preciosos, una plataforma de marcado láser de fibra plataforma de marcado con láser de fibra es una dirección práctica de evaluación inicial. El resultado aún debe confirmarse con la aleación, el acabado y la geometría de la marca reales del comprador.
Fibra Q-Switched vs. fibra MOPA
MOPA no se requiere automáticamente. Compárelo cuando el control del ancho de pulso pueda mejorar sustancialmente el efecto superficial aceptado, el contraste, el aporte térmico o el ajuste fino del resultado para la pieza de trabajo probada.
La óptica, el tamaño de campo y la ventana de proceso importan
El nombre de la fuente o la potencia nominal no deciden el resultado por sí mismos. También deben validarse el tamaño de la marca, el campo óptico, la tolerancia de enfoque, el diseño y la ventana de proceso aceptable.
Modos de fallo
¿Qué modos comunes de falla se deben revisar durante las pruebas de marcado de joyería?
Una buena muestra no es solo una marca que se ve aceptable una vez. Las pruebas deben exponer los modos de falla con mayor probabilidad de aparecer en la inspección o en la producción repetida.
Legible en la máquina, rechazado por el comprador
La prueba puede usar condiciones de iluminación, aumento, distancia de visualización o escáner diferentes de las del método de aceptación real del comprador.
Trazos finos en primer plano o pérdida de definición
La escala del diseño, el ancho del trazo, el enfoque o la ventana de proceso seleccionada pueden ser demasiado agresivos para el microdetalle requerido.
Una pieza buena, resultados inconsistentes en el lote
La ubicación del dispositivo de sujeción, la orientación de la pieza, la altura de enfoque, la variación del acabado o la carga por parte del operador pueden crear inconsistencia de una pieza a otra.
La posición de la marca se desplaza en joyas curvas
La curvatura y una sujeción deficiente de la pieza pueden desplazar el área marcada respecto a la referencia prevista o mover parte de la marca fuera de la condición focal probada.
Efecto visible inaceptable en superficies pulidas o recubiertas
La marca puede ser técnicamente legible, pero aun así no cumplir el requisito de apariencia del comprador porque la aleación, el acabado, el chapado o el recubrimiento responden de forma diferente a lo esperado.
La marca falla después del procesamiento o no supera la ruta de aprobación requerida
Una marca puede perder aceptabilidad después de la limpieza o el pulido, o seguir siendo técnicamente legible sin cumplir aún con un requisito de contraste independiente específico de la jurisdicción.
Flujo de trabajo de producción
¿Cómo pasa el contraste de joyas de la prueba de muestra a la producción?
El diseño de producción debe preservar la posición de la marca probada, la condición de enfoque, el arte o los datos, el método de inspección y los controles de seguridad a medida que las piezas se desplazan por la estación de trabajo.
Presentar y orientar las joyas
Defina cómo el operador o el sistema de manipulación presenta cada pieza y qué característica física se convierte en la referencia de carga repetible.
Dispositivo de fijación, abrazadera, rotativo o visión
Use el método de posicionamiento probado para controlar la ubicación y orientación de la pieza. Agregue movimiento o visión solo cuando la condición de la pieza de trabajo lo requiera.
Confirme el arte gráfico o el contenido de marcado variable
El arte gráfico de sello fijo y los datos variables de serie o lote conllevan diferentes riesgos de manejo de datos. Defina quién suministra, selecciona y verifica el contenido de marcado correcto.
Ejecute la dirección de proceso aprobada
Use la fuente, la óptica, la condición de enfoque y la ventana de proceso probadas como configuración inicial de producción, en lugar de reconstruir parámetros a partir de una receta genérica no verificada.
Inspeccione utilizando el método de aceptación acordado.
La inspección visual, con aumento o mediante escáner debe utilizar los mismos criterios acordados que se usaron para aprobar la muestra.
Aceptar, rechazar, retrabajar o escalar
Defina qué ocurre cuando una marca es ilegible, está mal colocada o es inaceptable estéticamente, y si se permite volver a marcar para ese producto y requisito.
Controles de producción
Seguridad de producción y controles de procesos
Estas son restricciones del puesto de trabajo en lugar de pasos adicionales del flujo de trabajo. Revíselas en torno al proceso de marcado validado y a las joyas, el dispositivo de sujeción y la instalación reales.
Control de reflexión y de la trayectoria del haz
Los sistemas de fibra suelen funcionar alrededor de 1064 nm, que no es visible a simple vista. Las superficies pulidas de metales preciosos pueden crear reflejos intensos, por lo que la orientación completa de la máquina y del dispositivo de sujeción requiere una revisión documentada de seguridad láser.
Carcasa, enclavamiento y parada de emergencia
Las configuraciones de haz abierto o de Clase 4 requieren controles de seguridad láser apropiados para la máquina final y la instalación. La carcasa, el resguardo, el acceso controlado, los enclavamientos, la contención del haz y las disposiciones de parada de emergencia deben revisarse como un sistema completo.
Requisitos de humos, residuos y extracción
Los residuos de galvanoplastia, recubrimientos, aceites, adhesivos y pulido pueden cambiar las emisiones al aire. Proporcione extracción, filtración o ventilación donde el material y el proceso reales lo requieran.
Aceptación de muestras
¿Cómo se debe probar y aceptar una muestra de marcado de joyería?
Acuerde los criterios de aceptación antes de realizar las pruebas para que la muestra produzca una decisión de configuración en lugar de solo una marca visualmente atractiva.
| Entrada de prueba / aceptación | Por qué es importante | Decisión de aceptación |
|---|---|---|
| Muestras representativas de joyería | La aleación, el acabado y la geometría pueden cambiar la respuesta al marcado. | Confirme si la ruta de láser seleccionada produce un resultado aceptable en la pieza de trabajo real. |
| Arte de marcado real o texto | La altura de los caracteres, el ancho del trazo y el detalle afectan la legibilidad. | Confirme el tamaño práctico de la marca, los ajustes del diseño y los requisitos del campo óptico. |
| Ubicación real del objetivo | Las áreas planas, curvas, el interior del aro, los bordes y las paredes laterales tienen diferentes condiciones de acceso y enfoque. | Confirme la viabilidad del dispositivo de sujeción, el sistema rotativo, la holgura de la máquina y el enfoque. |
| Método de inspección | Las comprobaciones visuales, con aumento o basadas en escáner pueden producir distintos juicios de aprobado/rechazado. | Apruebe la marca utilizando la iluminación, la forma de observación, el aumento o el método de lectura acordados con el comprador. |
| Piezas repetidas representativas | Una sola muestra buena no demuestra la consistencia de posicionamiento o acabado en todo un lote. | Compruebe la repetibilidad, la sensibilidad a la carga y si el dispositivo de fijación o el método de posicionamiento son lo suficientemente estables. |
| Condición posterior al procesamiento | La limpieza, el pulido y la manipulación pueden cambiar el contraste o la apariencia. | Confirme si la marca sigue siendo aceptable después del proceso posterior indicado. |
Del resultado de prueba a la configuración de la máquina
¿Cómo determinan los resultados de las pruebas de muestra la configuración final de la máquina de marcado de contraste?
La máquina final debe ser la implementación física de las condiciones de muestra aceptadas y del flujo de trabajo de producción. Cada elemento de configuración debe responder a un hallazgo de la prueba o a un requisito de funcionamiento.
| Hallazgo de la prueba de muestra | Dirección de configuración | Por qué |
|---|---|---|
| La ruta de fibra estándar cumple con el resultado acordado | Conserve la dirección validada de la fuente de fibra | Una fuente más compleja no se justifica cuando ya se ha alcanzado el resultado aceptado. |
| El control de pulsos mejora sustancialmente el resultado aceptado | Evalúe o seleccione una configuración de fibra MOPA | El control adicional del ancho de pulso ha demostrado un valor específico en la pieza de trabajo probada. |
| El detalle requerido o el tamaño de campo depende de una configuración óptica probada | Bloquee la configuración adecuada de lente / campo de marcado | La óptica debe reproducir el equilibrio probado entre detalle, tamaño de campo y condición de trabajo. |
| El marcado curvo requiere movimiento rotacional controlado | Añada soporte rotativo y el dispositivo de fijación correspondiente | El requisito de movimiento proviene de la trayectoria real de marcado, no de la potencia de la máquina. |
| La colocación repetida es el riesgo dominante de producción | Use un alojamiento dedicado, una abrazadera o un dispositivo de fijación personalizado | El dispositivo de fijación debe preservar la posición de la muestra y reducir la variación en la carga por parte del operador. |
| La ubicación o orientación de la pieza varía entre cargas | Evalúe el posicionamiento por visión | La identificación por cámara puede resolver la variación de colocación cuando ese es el problema verificado del flujo de trabajo. |
| El acceso dentro de la banda o el acceso restringido limita la configuración de la muestra | Elija la estructura de la máquina y el espacio libre del área de trabajo alrededor de la geometría evaluada | El acceso mecánico puede determinar las relaciones entre columna, mesa, cabezal y dispositivo de fijación. |
| Los datos de serie o lote cambian por pieza o por lote | Defina el flujo de trabajo del software / entrada de datos y verificación | La máquina debe reproducir el contenido correcto, así como la calidad correcta de la marca. |
| La aceptación del comprador requiere una inspección visual o con lector dedicada | Incluya la disposición de inspección requerida en el puesto de trabajo | El proceso de producción debe verificar las marcas utilizando la misma lógica de aceptación empleada durante la validación. |
| El material, el recubrimiento o el proceso generan emisiones aéreas, o la revisión de seguridad requiere contención adicional | Añada extracción / ventilación donde sea necesario y defina controles de cerramiento / enclavamiento para el sistema completo | Los controles de seguridad y de aire de proceso se determinan mediante la evaluación de riesgos real del material, del proceso y de la máquina final. |
Preparación de la solicitud de cotización
Datos de entrada de RFQ para una solución de marcado de contraste láser para joyería
Una RFQ útil debe contener suficiente información para reproducir la pieza de trabajo prevista, el resultado de la marca, el método de manipulación y las condiciones de aceptación de producción.
Pieza de trabajo
Tipo de joya, dimensiones, material, acabado superficial, curvatura y si la marca está en una zona plana, en la curva exterior, en el interior de la banda, en el borde o en la pared lateral.
Contenido del marcado
Marca de pureza o de ley, marca del fabricante o del patrocinador, logotipo, texto, número de serie, ID de lote u otro símbolo, con arte final real y tamaño objetivo.
Resultado objetivo
Legibilidad, contraste o apariencia superficial requeridos, requisito de ubicación, cambio superficial visible aceptable y condición posterior.
Entrada de cumplimiento
Mercado objetivo, texto o símbolos requeridos, referencia de aprobación y cualquier requisito de marcado de contraste del lado del comprador o de la autoridad que el proceso láser deba reproducir.
Geometría y manipulación
Método de carga, referencia del dispositivo de sujeción, necesidad de rotación, restricción de acceso, orientación aleatoria y si la visión u otra ayuda de posicionamiento podría necesitar evaluación.
Producción y aceptación
Modo único o por lotes, requisito esperado de volumen o rendimiento, necesidades de datos cambiantes, método de inspección, gestión de rechazos y criterios de aceptación de muestras.
Preguntas frecuentes
Preguntas frecuentes sobre el marcado láser de joyería
¿Puede un láser crear marcas de contraste en joyería?
Muchos trabajos de joyería pueden evaluarse para obtener marcas legibles al estilo de contraste. El resultado práctico depende del material, el acabado, el tamaño de la marca, la geometría, el posicionamiento y el método de aceptación de la muestra.
¿El marcado láser por sí mismo hace que una marca de contraste de joyería sea legalmente válida?
No. El marcado láser puede crear contenido visible, pero la validez legal depende de la jurisdicción aplicable, la vía de ensayo o aprobación y los requisitos de contraste confirmados.
¿Necesito un eje rotativo para cada trabajo de marcado de contraste de joyería?
No. El soporte rotativo cobra relevancia cuando la trayectoria de marcado real o el requisito de posicionamiento necesita una rotación controlada. Algunas piezas curvas aún se pueden marcar sin movimiento rotativo si las condiciones de enfoque y colocación probadas son aceptables.
¿MOPA siempre es mejor para el marcado de contraste de joyas?
No. Una ruta de fibra estándar ya puede cumplir con el resultado requerido. Vale la pena comparar MOPA cuando su control de ancho de pulso aborda un requisito específico de efecto superficial, contraste, aporte térmico o resultado fino que se haya mostrado durante las pruebas.
¿Qué debo enviar para probar una muestra?
Envíe piezas de joyería representativas, el diseño o texto real de la marca, la posición objetivo, el tamaño de marca requerido, el resultado objetivo, el método de inspección, la condición del proceso posterior y cualquier dato de contraste específico del mercado confirmado.
Revisión de configuración
Envíe su muestra de joyería para la evaluación de marcado de contraste
Zhuorui puede evaluar la dirección de la fuente láser, la óptica, la estructura de la máquina, las necesidades de sujeción o rotación, el método de posicionamiento y las opciones OEM/marca privada después de revisar la pieza de joyería real, el acabado, el contenido de la marca, el resultado objetivo y el flujo de producción.