
Lasermarkierung für Lederwaren
Ein Markierungsprojekt für Lederwaren wird durch das Produkt, die genaue Leder- oder Oberflächenkonstruktion, die zu erzeugende Markierung, das akzeptierte Erscheinungsbild, die Art der Positionierung des Teils und das Produktionsvolumen definiert. Die Musterprüfung sollte sowohl das Prozessfenster als auch die für eine wiederholbare Produktion erforderlichen Maschinenmerkmale bestätigen.
- Produkt und Markierungsbereich
- Lederaufbau und Oberflächenfinish
- Angestrebtes Erscheinungsbild und Haltbarkeit
- Beschickung, Positionierung und Produktionsvolumen
Bei welchen Lederwaren wird häufig Lasermarkierung eingesetzt?
Beginnen Sie mit dem tatsächlichen Produkt und nicht mit dem Wort “Leder”. Ein flacher Patch, ein langer Gürtel und eine fertige Handtasche schaffen unterschiedliche Anforderungen an Zugänglichkeit, Fokussierung, Vorrichtung und Produktion, selbst wenn das Motiv ähnlich ist.
Taschen, Etuis und Paneele
Handtaschen, Tragetaschen, Etuis, Klappenpaneele und andere Lederabschnitte, bei denen Logos, Grafiken oder Kennzeichnungen vor oder nach der Montage markiert werden können.
Geldbörsen und Kartenetuis
Kompakte Fertigprodukte mit kleinen kosmetischen Markierungsbereichen, Falten, Taschen, Nähten und engen Positionstoleranzen.
Gürtel und Riemen
Lange, schmale Teile, die wiederholte Markierungen, einen kontrollierten Randabstand, eine gerade Auflage und indexiertes oder manuelles Umpositionieren erfordern können.
Anhänger, Aufnäher und Etiketten
Flache oder leicht strukturierte Komponenten, die sich oft leichter fixieren lassen, bevor sie vernäht oder am fertigen Produkt befestigt werden.
Kleine Lederaccessoires
Schlüsseletuis, Hüllen, Halterungen und ähnliche Produkte, bei denen der nutzbare Markierungsbereich durch Kanten, Falten, Beschläge oder dekorative Merkmale eingeschränkt sein kann.
Fertiggestellte personalisierte Waren
Fertiggestellte Produkte, die mit Namen, Initialen oder auftragsspezifischen Grafiken markiert werden, wobei Zugänglichkeit, Produktschutz und die Steuerung variabler Daten Teil des Prozesses werden.
Warum werden Lederwaren markiert?
Der Kennzeichnungszweck bestimmt, was sichtbar sein muss, wie konsistent es sein muss, ob jedes Stück identisch oder variabel ist und welche nachgelagerten Prüfungen relevant sind.
Branding
Logos, Kollektionsgrafiken und Markenelemente direkt auf ein Produkt, einen Aufnäher oder ein Panel aufbringen, ohne ein separates gedrucktes Etikett hinzuzufügen.
Personalisierung
Fügen Sie Namen, Initialen, kurze Botschaften oder auftragsspezifische Grafiken für kleine Serien und Einzelstücke hinzu, bei denen die Zuordnung von Datei zu Produkt wichtig ist.
Produktidentifikation
Fügen Sie Modellreferenzen, Größenangaben, Chargenidentifikatoren oder interne Codes hinzu, wenn die Markierung lesbar und optisch akzeptabel bleiben muss.
Dekorative Differenzierung
Kontrollierte Grafiken und Oberflächenmuster erstellen, bei denen das visuelle Ergebnis Teil des Produktdesigns ist und nicht nur eine Identifikationsmarkierung.
Was wird üblicherweise auf Lederwaren markiert?
Trennen Sie die zu markierenden Informationen oder Grafiken von dem Oberflächeneffekt, der zu ihrer Erstellung verwendet wird. Dasselbe Logo kann ein anderes Verfahren erfordern, wenn sich Lederkonstruktion, Oberflächenbehandlung oder gewünschtes Aussehen ändern.
Feste Grafik
Markenlogos, Kollektionsgrafiken, dekorative Motive, Randmuster und andere Designs, die über eine Charge hinweg gleich bleiben.
Variable Personalisierung
Namen, Initialen, kurzer Text und auftragsspezifische Grafiken, die mit einem einzelnen Produkt oder Kundendatensatz verknüpft sind.
Produktinformationen
Modell-, Größen-, Chargen-, Datums- oder interne Referenzinformationen, wenn die Lederoberfläche ausreichend Kontrast und Merkmalsdefinition bietet.
Positionsspezifische Markierungen
Grafik, die relativ zu einer Naht, Kante, Schnalle, Tasche, Falte, Schnittkontur oder einem anderen Produktmerkmal platziert wird, das als Vorrichtung oder visuelle Referenz dient.
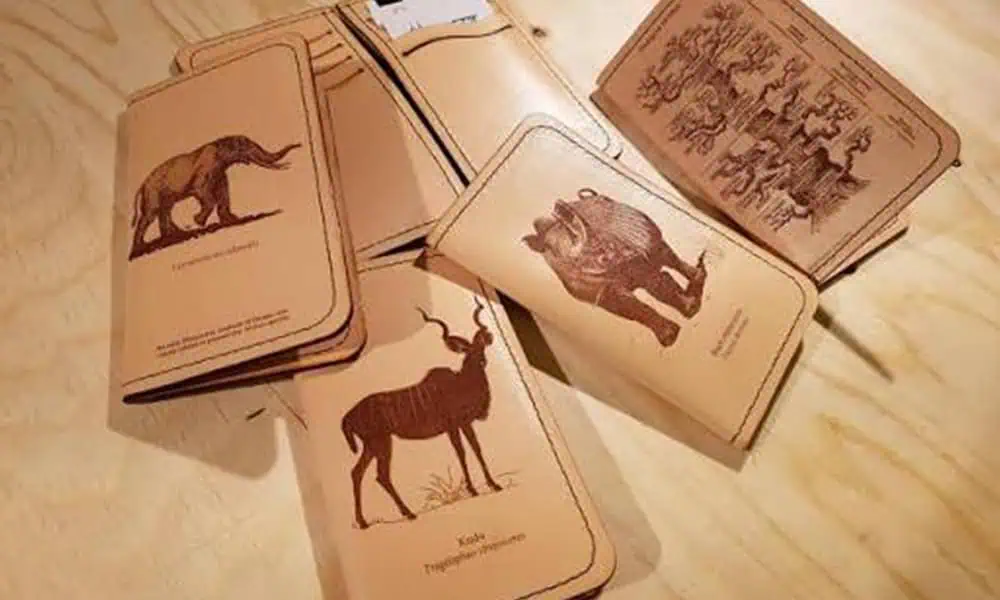
Repräsentative Beispiele für Ledermarkierungen
Dieses Beispielbild veranschaulicht die Arten von grafischem Kontrast, gefüllten Flächen und feinem dekorativem Detail, die vor der Prozessprüfung definiert werden sollten. Es ist eine visuelle Referenz, keine allgemeingültige Parameterangabe und keine Zusage zu Produktionsergebnissen.
Was bestimmt das Ergebnis der Lasermarkierung auf Lederwaren?
Der Materialname allein reicht nicht aus. Die Ergebnisqualität wird durch das Zusammenspiel von Leder- oder Synthetikaufbau, Oberflächenfinish, Artwork, Geometrie, Zieleffekt und Produktionsbedingungen bestimmt.
| Variable | Warum es das Ergebnis verändert | Was zu erfassen ist |
|---|---|---|
| Leder- oder Synthetikaufbau | Naturleder, beschichtetes Leder und Synthetikverbunde absorbieren Laserenergie unterschiedlich und reagieren unterschiedlich darauf. | Lieferant, Güteklasse, Grundmaterial, Deckschicht, Trägerschicht und alle bekannten Zusatzstoffe. |
| Farbe, Farbstoff und Oberflächenfinish | Pigment, Decklack, Glanz, Textur und Chargenschwankung können Kontrast, Kantenoptik und Rückstände verändern. | Farbe/SKU, Finish, Textur, Charge und alle Informationen zu Beschichtung oder Behandlung. |
| Zieleffekt | Tonwertänderung, sichtbarer Kontrast, flache Gravur oder kontrollierte Wechselwirkung mit dem Finish erfordern unterschiedliche Prozessfenster. | Freigegebenes Muster, Zielfarbe, akzeptable Tiefe, Haptik und Oberflächenaussehen. |
| Grafiken | Kleiner Text, dünne Linien, große gefüllte Bereiche und dichte Grafiken reagieren unterschiedlich auf Energiedichte und Scanstrategie. | Vektordatei, Markierungsgröße, kleinste Struktur, gefüllter Bereich und erforderliche Ausrichtung. |
| Geometrie und Fokus | Krümmung, Falten, Nähte, Höhenvariationen und nicht unterstützte Oberflächen können Fokus, Position und lokale Wärmereaktion verändern. | Nutzbare Markierungszone, Höhenbereich, Bezugspunkt, Naht-/Kantenabstand und Auflagebedingung. |
| Produktionsanforderung | Volumen, SKU-Mix, Personalisierung und Umrüsthäufigkeit bestimmen, ob eine manuelle Einrichtung ausreicht oder ein stärker kontrollierter Arbeitsplatz erforderlich ist. | Menge, Takt-/Zyklus-Erwartung, SKU-Mix, Umrüstmuster und Beschickungsmethode. |
Für materialspezifisches Verhalten verwenden Sie den Laserbeschriftung von Leder Leitfaden zusammen mit repräsentativen Musterprüfungen. Die Anwendungsentscheidung hängt weiterhin vom fertigen Produkt, der Vorrichtung und der Produktionsanforderung ab.
Wie soll die fertige Markierung aussehen?
Definieren Sie das Ergebnis, bevor Sie den Laser abstimmen. Eine “gute Markierung” ist nicht nur sichtbar; sie muss auch die Anforderungen des Produkts an Aussehen, Position, Oberfläche und Haltbarkeit erfüllen, ohne inakzeptable Schäden zu verursachen.
Visuelles und Oberflächenergebnis
- Erforderliche Kontrast- oder Tonwertänderung.
- Saubere Kantendefinition bei der kleinsten Struktur.
- Akzeptabler Glanz, akzeptable Textur und akzeptable Haptik.
- Kontrollierte Tiefe oder Finish-Interaktion, sofern erforderlich.
- Keine unzulässigen Brandspuren, Höfe, Schmelzspuren, Risse oder Rückstände.
Position, Haltbarkeit und Konsistenz
- Position und Ausrichtung der Druckvorlage bleiben innerhalb der Produkttoleranz.
- Wiederholte Teile zeigen eine akzeptable Bandbreite im Erscheinungsbild.
- Biege-, Reib-, Reinigungs-, Schweiß-/Kontakt- oder Witterungsprüfungen entsprechen der tatsächlichen Produktanforderung.
- Personalisierter Text oder Identifikatoren bleiben lesbar und korrekt dem Produkt zugeordnet.
- Chargenunterschiede werden vor der Produktionsfreigabe identifiziert.
Wie beeinflussen Produktgeometrie und Beladung die Kennzeichnung von Lederwaren?
Dasselbe Design kann eine andere Halterung, Fokusstrategie und Produktionsstufe erfordern, wenn es von einem flachen Zuschnittteil zu einem langen Gürtel oder einer fertigen Tasche übergeht.
| Lederware | Typische Markierungsfläche | Hauptbeschränkung | Was überprüft werden muss |
|---|---|---|---|
| Taschenzuschnitte und Aufnäher | Flache oder leicht strukturierte Bereiche vor der Montage | Druckvorlagen-Registrierung, Maserungsvariation und Chargenkonsistenz | Paneelbezug, Nest-Design, Losvariation und ob die Markierung vor dem Nähen erfolgt. |
| Gürtel und Riemen | Lange schmale Oberflächen, wiederholte Positionen oder Endbereiche | Geradheit, Vorschubunterstützung, Wiederholabstand und Randabstand | Teilelänge, Markierungsabstand, nutzbare flache Zone, Beeinträchtigung durch Ausbeulen und manuelles versus indexiertes Beladen. |
| Geldbörsen und Kartenetuis | Kleine kosmetische Bereiche nahe Falten, Nähten oder Taschen | Feinausrichtung und Vermeidung von Verformung | Zustand offen/geschlossen, Nahtfreiraum, Auflageunterstützung, kleinstes Merkmal und akzeptable Farbtonänderung. |
| Fertige Taschen und Etuis | Gekrümmte, vertiefte oder montierte Oberflächen | Fokusvariation, Kollisionsrisiko und schwierige Einspannung | Zugriffsbereich, Produktauflage, Höhenvariation, Kamerabedarf und ob die Markierung früher in der Produktion erfolgen sollte. |
| Metallschnallen und Beschläge | Separates Metallbauteil | Anderes Substrat und Laserroute | Bewerten Sie dies als Aufgabe zur Metallmarkierung; gehen Sie nicht davon aus, dass die Lederkonfiguration die Beschläge markiert. |
Wann sollte die Markierung vor der Montage angebracht werden?
Ein flaches Panel lässt sich in der Regel leichter abstützen und positionieren als eine fertige Tasche. Wählen Sie die Markierungsphase anhand der endgültigen Ausrichtung, nachgelagerter Arbeitsgänge und der Produktqualität – nicht allein anhand des Maschinenkomforts.
Vor dem Schneiden oder Nähen
Nützlich, wenn das Motiv auf einem stabilen Bogen oder Panel registriert werden kann und spätere Arbeitsgänge die Markierung nicht verzerren, verdecken oder beschädigen.
Nach dem Zuschnitt des Panels
Nützlich, wenn die Schnittkontur ein wiederholbares Vorrichtungs-Bezugsdatum liefert und jedes Panel vor der Montage konsistent verschachtelt werden kann.
Nach der Endmontage
Nützlich für die abschließende Personalisierung oder Codierung, jedoch müssen Krümmung, Nähte, Beschläge, Fokusbereich und Kollisionsabstand in die Systemprüfung einbezogen werden.
Praktische Entscheidung: wenn das Fertigprodukt Fokus, Zugang oder Einspannung instabil macht, vergleichen Sie die Bearbeitung am Fertigprodukt mit einem früheren Arbeitsgang am flachen Panel, bevor Sie die Maschine komplexer machen.
Welcher Laser sollte zuerst getestet werden?
Prüfen Sie zunächst das Material auf sichere Laserkompatibilität. Vergleichen Sie dann die Laserroute mit dem Zieleffekt, dem kleinsten Merkmal, der Wärmeempfindlichkeit und der tatsächlichen Produktgeometrie.
Das Materialsicherheits-Screening steht an erster Stelle. Verwenden Sie keinen Laser, um unbekanntes Kunstleder oder eine unbekannte Beschichtung zu “identifizieren”. Bearbeiten Sie PVC/Vinyl, chlorhaltige oder andere halogenhaltige Schichten sowie Leder/Kunstleder, das bekanntermaßen Chrom(VI) enthält, nicht mit dem Laser. Wenn die Zusammensetzung ungewiss ist, stoppen Sie und holen Sie vor dem Test die Lieferantendokumentation und Sicherheitsinformationen ein.
| Route für den ersten Test | Wo es passen könnte | Warum es bewertet wird | Was das Muster beweisen muss |
|---|---|---|---|
| CO₂-Laserbeschriftungsmaschine | Viele Oberflächen aus echtem Leder und ausgewählte bestätigte laserverträgliche, chlorfreie synthetische oder beschichtete Konstruktionen | Üblicher Startweg für sichtbare Farbtonänderung, Oberflächenwechselwirkung und flaches Gravieren bei vielen organischen Produkten. | Erforderlicher Kontrast, Kantenqualität, akzeptabler thermischer Effekt, Rückstands-/Geruchsniveau und Wiederholbarkeit über repräsentative Proben hinweg. |
| UV-Laserbeschriftungsmaschine | Ausgewählte kompatible Beschichtungen oder wärmeempfindliche synthetische Schichten, wenn feine Details oder ein reduzierter thermischer Fußabdruck Priorität haben | Nützlich als Vergleichsroute, wenn CO₂ zu viel lokale Wärmewirkung erzeugt oder das erforderliche Merkmal besonders fein ist. | Ob Detailgenauigkeit, Oberflächenzustand und Zykluszeit auf der tatsächlichen Konstruktion wirklich besser sind. |
| Faserlaser-Beschriftungsmaschine | Metallschnallen, Plaketten, Verschlüsse oder separate Beschläge | Die Hardware ist ein anderes Substrat und erfordert normalerweise eine metallorientierte Testroute. | Erforderlicher Metallkontrast bzw. erforderliche Metalltiefe und ob eine separate Station oder ein separater Prozessschritt benötigt wird. |
Was beim ersten Test verglichen werden sollte
- Kontrast oder Tonwert bei der erforderlichen Motivgröße.
- Kantenqualität bei kleinstem Text, Linien und gefüllten Flächen.
- Versengung, Glanzveränderung, Schmelzen, Hofbildung, Rückstände und Haptik.
- Fokustoleranz auf der tatsächlichen Markierungsfläche.
- Wiederholbarkeit über den tatsächlichen Farb-, Oberflächen- und Chargenbereich hinweg.
- Zykluszeit erst, nachdem das Qualitätsfenster stabil ist.
Testen kommt vor der endgültigen Konfiguration. Quelle, Optik, Arbeitsbereich, Gehäuse, Absaugung und Vorrichtung sollten anhand des qualifizierten Musters und der Produktionsanforderung ausgewählt werden.
Was geht beim Lasermarkieren von Lederwaren häufig schief?
Ein fehlgeschlagenes Ergebnis ist nur dann nützlich, wenn es zu einer konkreten Prüfung führt. Trennen Sie Materialvariation, thermisches Verhalten, Fokus- und Positionierungsprobleme, bevor Sie mehrere Lasereinstellungen auf einmal ändern.
| Beobachtetes Problem | Wahrscheinliche Variablen | Was als Nächstes prüfen |
|---|---|---|
| Schwacher oder ungleichmäßiger Kontrast | Oberflächenbeschaffenheit, Farbstoff, Farb-/Chargenvariation, unzureichende oder inkonsistente Energiedichte, Fokusvariation | Vergleichen Sie dasselbe Artwork an dokumentierten Mustern aus der betroffenen Charge, bevor Sie die Produktionsroute ändern. |
| Starke Brandspuren, spröde Kante oder übermäßige Rückstände | Zu hoher Wärmeeintrag, langsamer Scan, wiederholte Durchgänge, Oberflächenchemie, schlechte Absaugung | Reduzieren Sie die thermische Belastung systematisch und bestätigen Sie, dass das Material für die Laserbearbeitung geeignet ist. |
| Unerwünschtes Schmelzen oder glänzender Grat | Wärmeempfindliche synthetische Deckschicht oder Beschichtung, übermäßige lokale Energie | Zusammensetzung prüfen, bei unsicherem Material stoppen und dann ein Prozessfenster mit geringerer thermischer Belastung oder einen alternativen kompatiblen Prozessweg vergleichen. |
| Hof oder Veränderung des Finish außerhalb des Motivs | Reaktion der Beschichtung, große gefüllte Flächen, Wärmeausbreitung, wiederholte Exposition | Überprüfen Sie die Grafikfüllung, die Scanstrategie und die Energiedichte bei unverändertem Material und Fokus. |
| Änderungen der Markierungsposition zwischen Teilen | Schwache Bezugsfläche, flexible Werkstückauflage, uneinheitliche Beladung, Naht- oder Kantenvariation | Verbessern Sie Anschläge/Aufnahmen der Vorrichtung oder verwenden Sie Bildverarbeitung nur, wenn die tatsächliche Positionierabweichung dies rechtfertigt. |
| Gutes flaches Muster, aber schlechtes Ergebnis beim Fertigprodukt | Krümmung, Höhenvariation, Kollisionsabstand, instabile Auflage | Vergleichen Sie eine bessere Vorrichtungs-/Fokusstrategie mit der Verlagerung der Markierung auf eine frühere Flachpanel-Fertigungsstufe. |
| Eine Farbe oder Charge funktioniert, eine andere nicht | Färbung, Finish, Beschichtungsdicke oder Lieferantenschwankung | Repräsentative Worst-Case-Farben/-Chargen qualifizieren und bei Bedarf separate freigegebene Prozessfenster speichern. |
Was muss kontrolliert werden, bevor die Kennzeichnung von Lederwaren in die Produktion geht?
Bevor ein Kandidatenprozess für die Produktion freigegeben wird, definieren Sie, wie Material/SKU, Auftragsdatei, Teileposition, Erststückkontrolle, Chargenprüfung und Umrüstung verknüpft bleiben. Der unten stehende Abschnitt zur Musterqualifizierung bildet das Freigabe-Gate für diesen Workflow.
1. Material und SKU verifizieren
Bestätigen Sie Produkt, Farbe, Finish, Charge und jedes freigegebene materialspezifische Prozessfenster, bevor der Auftrag geladen wird.
2. Die richtige Grafik oder die richtigen Daten laden
Feste Grafiken von variablen Namen, Seriennummern oder Auftragsdaten trennen und den Datensatz dem richtigen Produkt zuordnen.
3. Teil positionieren und fokussieren
Verwenden Sie das freigegebene Nest, den Anschlag, das Bezugselement, die Höheneinstellung oder die Vision-Routine, damit der tatsächliche Markierungsbereich wieder den qualifizierten Zustand erreicht.
4. Erstmuster freigeben
Prüfen Sie Position, Aussehen und Lesbarkeit, bevor Sie die Charge freigeben, insbesondere nach einem SKU-, Artwork- oder Vorrichtungswechsel.
5. Die Charge kontrollieren
Prüfen Sie mit der durch das Produktrisiko geforderten Häufigkeit, überwachen Sie Chargen-/Farbabweichungen und trennen Sie Ausschuss oder zu prüfende Teile ab.
6. Umrüstbedingungen dokumentieren
Halten Sie den freigegebenen Auftrag, die Vorrichtung, die Fokusreferenz und das Prozessfenster an die SKU gebunden, damit der nächste Lauf nicht wieder mit Versuch und Irrtum beginnt.
Wie sollten repräsentative Lederwarenmuster qualifiziert werden?
Das Ziel ist nicht, ein einziges attraktives Muster herzustellen. Es geht darum, ein wiederholbares Prozessfenster auf repräsentativem Material zu bestätigen und dann nachzuweisen, dass das Ergebnis die visuellen, positionellen und Haltbarkeitsanforderungen des Produkts erfüllt.
Eingaben für einen sinnvollen Test
- Produkt: Tasche, Gürtel, Geldbörse, Etikett, Aufnäher oder zusammengesetztes Accessoire.
- Material: echte oder synthetische Verarbeitung, Lieferant, Güteklasse, Farbe, Finish und Charge.
- Sicherheitsinformationen: SDB plus Lieferantenbestätigung, wenn synthetische, beschichtete oder unklare Schichten betroffen sind.
- Grafik: Vektordatei, Markierungsgröße, kleinstes Merkmal, Positions- und Orientierungstoleranz.
- Geometrie: flache/gewölbte Fläche, Nähte, Falten, Randabstand, Hardware und verfügbarer Vorrichtungsbezug.
- Zielergebnis: Kontrast/Ton, akzeptable Tiefe, Haptik, Glanz und inakzeptable Brandspuren/Höfe/Rückstände.
- Dauerhaftigkeit: Biegen, Reiben, Reinigen, Schweiß/Kontakt, für das Produkt relevante Lösemittel- oder Bewitterungsmethode.
- Produktion: Stückzahl, SKU-Mix, Personalisierungsdaten, Zykluserwartung und Beschickungsmethode.
1. Materialsicherheit bestätigen
Identifizieren Sie den Aufbau und schließen Sie unsichere PVC-/chlorierte, halogenhaltige oder Chrom(VI)-haltige Materialien vor der Laserexposition aus.
2. Repräsentative Muster auswählen
Beziehen Sie die tatsächliche Farb-, Oberflächen-, Chargen- und Geometrievielfalt ein – einschließlich schwieriger oder Worst-Case-SKUs, wenn diese relevant sind.
3. Prozessfenster screenen
Material, Motiv und Einrichtung konstant halten, während die kontrollierten Laservariablen verändert werden, um einen stabilen Qualitätsbereich zu finden.
4. Aussehen und Position prüfen
Kontrast, Kantendefinition, Glanz/Textur, Rückstände, Verformung, Position und das kleinste erforderliche Merkmal prüfen.
5. Erforderliche Dauerhaftigkeitsprüfungen durchführen
Wenden Sie die echte Biege-, Reib-, Reinigungs-, Schweiß-/Kontakt- oder andere produktspezifische Abnahmemethode des Kunden an.
6. Wiederholen und dokumentieren
Bestätigen Sie das Ergebnis anhand repräsentativer Teile, dokumentieren Sie das freigegebene Fenster und geben Sie erst dann die Konfiguration für die Produktion frei.
Wie bestimmen Testergebnisse die endgültige Maschinenkonfiguration?
Der Mustertest sollte Produktanforderungen in Maschinenentscheidungen umsetzen. Das endgültige System wird anhand des qualifizierten Prozessfensters, der Werkstückhüllkurve, der Positionstoleranz, der Absauglast und der Produktionsmethode ausgewählt – nicht allein aufgrund des Wortes “Leder”.
| Was der Test oder das Produkt zeigt | Was es in der Maschine verändert | Warum |
|---|---|---|
| CO₂ liefert das erforderliche stabile Erscheinungsbild | CO₂-Quellenfamilie und Leistungsbereich werden zum primären Kandidaten | Die Quellenauswahl folgt der qualifizierten Materialreaktion und der Taktanforderung. |
| UV liefert bessere Details oder eine geringere thermische Wirkung auf einer kompatiblen Oberfläche | Die UV-Quelle wird zur Kandidatenroute | Die alternative Route wird durch gemessene Probenqualität gerechtfertigt, nicht durch die Annahme, dass UV universell besser ist. |
| Sehr kleiner Text oder feine Grafiken | Feldlinse, Markierfeld, Optik und Arbeitsabstand | Merkmalsgröße und Feldgröße müssen gegeneinander abgewogen werden; ein größeres Feld ist nicht automatisch die beste Wahl. |
| Große Druckvorlage oder große Produktmarkierungsfläche | Größeres Feld, indexierte Bewegung oder Mehrpositionsvorrichtung | Der erforderliche Markierungsbereich kann ein praktikables Scanfeld überschreiten. |
| Gekrümmte oder höhenvariierende Fertigprodukte | Z-Verfahrweg, Fokuseinstellung, Halterung/Auflage und mögliche Fokusregelungsstrategie | Die Markierung muss innerhalb des qualifizierten Fokusbereichs bleiben. |
| Lange Bänder oder wiederholte Gurtpositionen | Lange Aufspannvorrichtung, getaktete Zuführung, Arbeitstischauflage oder förderbandartige Handhabung, falls gerechtfertigt | Teilelänge und Wiederholabstand bestimmen die Beschickungsmethode. |
| Variable Platzierung auf zugeschnittenen Platten oder gemischte Ausrichtung | Vision-Positionierung nur wenn die Toleranz es erfordert | Bildverarbeitung löst Variationen der Teileposition; sie ersetzt weder die Fokussteuerung noch die Materialqualifizierung. |
| Große fertige Taschen oder Koffer | Arbeitsstationsfreiraum, Gehäuseöffnung, Tischgröße und Z-/Werkstückhüllkurve | Das Produkt muss physisch ohne Kollision hineinpassen und dennoch die freigegebene Markierungszone erreichen. |
| Hoher SKU-Mix oder Personalisierung | Auftragssteuerung, Workflow für variable Daten, Barcode-/Auftragseingabe und Dateiberechtigungsstrategie nach Bedarf | Der Abgleich von Daten und Produkt wird Teil der Produktionsqualität. |
| Wahrnehmbare Dampf-, Partikel- oder Geruchsbelastung | Überprüfung von Absaugleistung, Kanalführung/Filtration und Gehäuseluftströmung | Die Absaugung muss auf das tatsächliche Material und die Produktionslast abgestimmt sein. |
| Knappe Taktzeit oder höheres Volumen | Ladeverfahren, Anzahl der Vorrichtungen, Scanstrategie, Leistungsbereich der Quelle und Automatisierungsgrad | Der Durchsatz ist ein Systemergebnis; die Leistung der Quelle allein bestimmt nicht die Gesamtzykluszeit. |

Abschließendes Prüfpaket: qualifizierte Muster + freigegebene Kriterien für Aussehen/Haltbarkeit + Produkthüllkurve + Vorrichtungsbezug + SKU-Mix + Zyklusziel + Absauganforderung. Zusammen sollten diese maßgeblich für das Angebot und die Maschinenkonfiguration sein.
FAQs zur Lasermarkierung von Lederwaren
Kann die Lasermarkierung das Heißprägen oder Prägen ersetzen?
Es kann unterschiedliche visuelle und haptische Effekte erzeugen, ist aber kein automatischer Ersatz. Vergleichen Sie die erforderlichen Farboptionen, das Griffgefühl, die Tiefe, die Haltbarkeit, den Werkzeugbau, den Personalisierungsbedarf und die Produktionskosten an repräsentativen Produkten.
Kann eine Maschinenkonfiguration sowohl Leder als auch Metallbeschläge markieren?
Manchmal kann eine Arbeitsstation mehrere Aufgaben unterstützen, aber die Lederoberfläche und die Metallschließe oder Metallplakette erfordern üblicherweise eine unterschiedliche Laserprozessbewertung. Gehen Sie nicht davon aus, dass die Ledereinstellungen oder die Quellenwahl auch für die Metallbeschläge geeignet sind.
Senden Sie das Produkt, Material, Artwork und den Abnahmestandard
Geben Sie Produktfotos, Lederkonstruktion und Oberflächenfinish, Artwork, Markierungsposition, Sollaussehen, Haltbarkeitsprüfungen, Produktabmessungen, SKU-Mix, Personalisierungsbedarf, Taktzeiterwartung sowie alle Einschränkungen hinsichtlich Vorrichtung, Vision, Gehäuse oder Absaugung an.