
ジルコニアセラミックレーザーマーキング
ジルコニアは多くの場合レーザーマーキングできますが、その結果はグレード、安定化剤、焼結状態、色、表面仕上げ、コーティングまたは釉薬、部品形状、そして実際に必要なマークによって異なります。このガイドを使用して、最初にテストすべきレーザー経路、注意すべき故障モード、および成功したサンプルを生産機の構成に変換するために必要な情報を明確にしてください。.
ジルコニアサンプルレビューを依頼する部品について相談するジルコニアセラミックはレーザーマーキングできますか?
多くの場合可能ですが、良好な結果が得られるかは条件によって異なります。白色の完全焼結ジルコニア、着色ブランク、研磨された精密部品、釉薬またはコーティングされた部品では、反応が大きく異なることがあります。実用的な問いは「ジルコニアにマーキングできるか?」だけでなく、「この特定の部品の許容基準を満たせるのは、どの表面、どの結果、どのレーザー方式か?」でもあります。“
マーキング適性はグレードごとに異なります
安定剤含有量、添加物、密度、気孔率、顔料、焼結履歴は、吸収、熱流、破壊応答、可視コントラストを変化させる可能性があります。.
表面状態は目に見える効果を変化させます
研磨、ブラスト処理、機械加工痕、釉薬、コーティング、汚染は、セラミック本体と同じくらい重要である場合があります。汎用の白色試験片ではなく、供給された生産表面で試験してください。.
外観だけでは承認とはなりません
量産準備が整ったマークは、要求される判読性を満たしつつ、粗さ、チッピング、割れ、寸法変化、洗浄、および使用環境曝露についての許容限界内にとどまらなければならない。.
ジルコニアのレーザー応答を変化させるものは何か?
“「白色ジルコニア」は十分なプロセス仕様ではない。各変数が目に見えるマークと表面損傷のリスクの両方を変化させ得るため、試験記録にはセラミック状態と表面スタックを明記すべきである。.
グレードと安定化剤
判明している場合は、3Y-TZP、4Y/5Yジルコニア、Mg-PSZ、アルミナ強化ジルコニア、または別の配合を記録する。組成は、光学応答、相挙動、および局所的なレーザー加熱への耐性を変化させ得る。.
グリーン、部分焼結、または完全焼結
予備焼結材は、最終部品と寸法的に同等ではない。最終焼結前に付けたマークは、収縮、歪み、エッジ品質、および最終コントラストについて再度確認しなければならない。.
色、顔料、釉薬、およびコーティング
レーザーがジルコニア本体と相互作用しているのか、表面層と相互作用しているのかを判断する。顔料付与、釉薬処理、コーティング、または金属化された表面は、裸の白色ジルコニアとは異なる経路を必要とする場合がある。.
研磨、ブラスト、または機械加工仕上げ
表面粗さと光沢は、コントラストの見え方と浅いテクスチャの見え方を変える。同じレーザー条件でも、研磨、洗浄、または別の仕上げ工程の後では異なって見える場合がある。.
有用なプロセス記録: 材料グレード + 焼結状態 + 色 + 仕上げ + コーティング/釉薬 + 該当する場合はサプライヤー/ロット。製造上の変更が可視化されるように、これらの入力は承認済みのプロセスウィンドウとともに保持してください。.
ジルコニア部品に識別または装飾が必要となる場面
ジルコニアは、精密用途、耐摩耗用途、審美用途の製品で異なる理由から選定されます。マーキング要件は通常、材料名そのものではなく、トレーサビリティ、組立管理、識別、または外観から生じます。.
歯科用ジルコニアブランクと管理表面
ブランク、キャリア、または選択された非機能表面には、ロット、色調、ラボ、または部品の識別が必要になる場合があります。完成した修復物または機能表面へのマーキングを提案する場合は、一般的な材料設定ではなく、用途固有のレビューで位置と受入要件を検討する必要があります。.
医療用およびラボ用部品
精密セラミック部品には、シリアル、バッチ、または部品識別が必要になる場合があります。表面の完全性、洗浄、および該当する検証要件は、マークを製造にリリースする前に定義する必要があります。.
耐摩耗性産業部品
ガイド、ブッシュ、シール、その他のジルコニア部品には、耐久性のある部品IDまたはトレーサビリティマークが必要になる場合があります。マークは、許容される深さ、エッジ距離、耐用年数の限界内に収める必要があります。.
精密セラミック部品
小型の技術部品には、組立および検査用の英数字ID、方向マーク、または機械可読コードが必要になる場合があります。微細な形状では、フォーカス、治具の再現性、コードサイズが特に重要になります。.
ジュエリー、時計、化粧品部品
ロゴ、パーソナライゼーション、装飾グラフィックスでは、研磨または着色されたジルコニアにおいて、均一な色合い、きれいなエッジ、目に見える表面損傷の最小化が優先される場合があります。.
工程を選ぶ前にマーキング内容を定義する
ロゴ、シリアル番号、小さなデータマトリックスは、同じ光学、位置決め、検査要件を生み出すわけではありません。マーキング内容は、スポットサイズ、フィールドサイズ、治具精度、およびビジョン検査またはコード検証が必要かどうかを決定する入力の1つです。.
トレーサビリティ
シリアル番号、バッチまたはロットコード、部品ID、日付コード、製造参照情報。.
機械可読コード
セル定義と検証が重要となるデータマトリックス、QRコード、またはコンパクトなエンコード識別子。.
製品識別
ロゴ、ブランドマーク、モデル参照、方向マーク、またはアセンブリ識別子。.
装飾マーキング
エッジ品質、色合い、視覚的一貫性が主な合格基準となるパターン、パーソナライズ、装飾グラフィック。.
ジルコニア表面に実際に必要な結果は何ですか?
目標とする効果は、波長または装置の選択前に定義する必要があります。同じ部品が複数の機構で技術的にマーキング可能であっても、要求される外観、読み取り性、表面完全性の限界を満たすのは1つだけかもしれません。.
高コントラスト表面マーク
読み取り性が測定可能な深さよりも重要な場合、シリアル、小さな文字、コードに使用されます。受け入れ基準には、実際の照明下でのコントラストと、必要なコードグレーディングを含める必要があります。.
明色、暗色、または色変化効果
着色または添加物を含むジルコニアは、特定の条件下で目に見える色調変化を示すことがあります。すべてのジルコニアが同じように挙動すると仮定するのではなく、正確な色と配合を試験変数として扱ってください。.
グレーズまたはコーティングの除去
表面層を除去することによって識別が作成される場合、層の厚さ、密着性、基材の露出、および最終的な外観が受け入れ基準の一部になります。.
浅い彫刻またはテクスチャ
ある程度のレリーフが必要な場合は、深さ、粗さ、再付着材料、エッジ品質を管理してください。脆い精密セラミックでは、より深いことが自動的に優れているわけではありません。.
機械読み取り可能コード
必要なモジュールサイズ、クワイエットゾーン、コントラスト、検証方法は、光学フィールドとプロセスウィンドウを固定する前に定義する必要があります。.
外観マーク
研磨面や装飾部品では、光沢の変化、ヘイズ、エッジの清浄さ、可視表面全体にわたる均一性が、単純な暗さよりも重要になる場合があります。.
形状、厚さ、サイズがマーキング設定をどのように変えるか
幾何形状は、焦点、熱流、固定具の圧力、光学アクセス、使用可能なマーキングフィールドに影響します。平らな試験片で機能するプロセスが、曲面、薄肉、または厳しい公差の生産部品では失敗することがあります。.
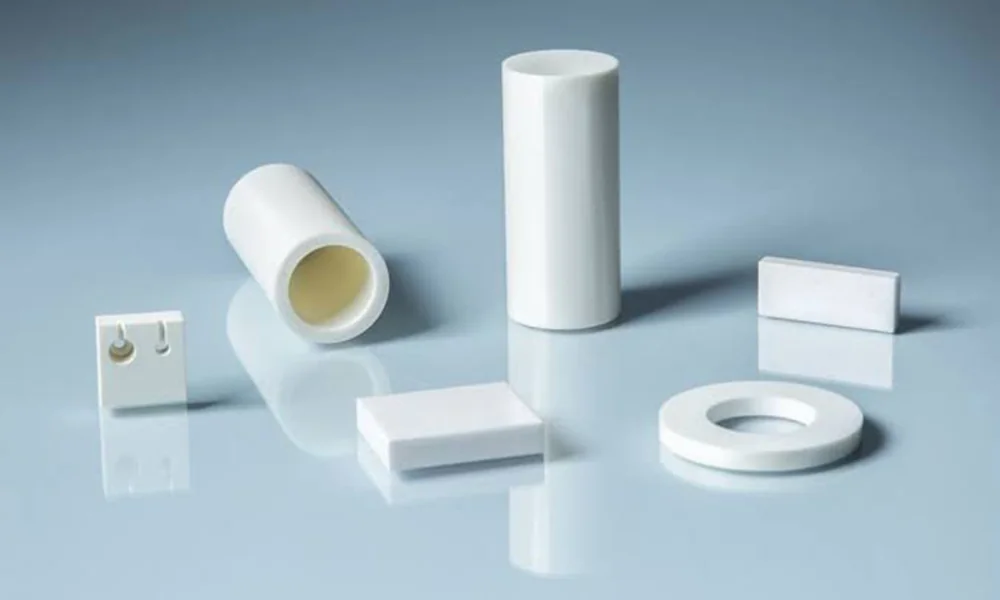
曲面または円筒面
曲率は、表面を使用可能な焦点範囲外へ移動させ、小さなコードを歪める可能性があります。部品によっては、回転式治具、制御されたZ位置決め、3D焦点補正、またはより小さな局所マーキングフィールドを検討してください。.
薄肉、エッジ、小さな特徴
これらの領域は、局所的な加熱、欠け、固定具の圧力に対してより敏感な場合があります。重要なエッジから十分な距離を保ち、保守的な深さまたは表面変化の限度を定義してください。.
小さな精密部品
再現可能なクランプ、部品の向き、フィールドサイズ、焦点位置は、レーザー出力そのものよりも重要になる場合があります。部品位置が変動する場合、ビジョンは役立ちますが、高さ変動に対する焦点制御の代わりにはなりません。.
大型または長尺の部品
完全なマークが1つのフィールド内に収まるか確認する。より大きなフィールドではスポットサイズとディテールが変化する可能性がある。位置の変更、XYステージ、または複数のマーキング位置の方が好ましい場合がある。.
凹部、穴、肩部
光路の見通し、焦点合わせのアクセス、および治具や部品形状がビーム経路を遮るかどうかを確認する。到達可能な表面が、要求される品質でマーキング可能な表面であるとは限らない。.
厳しい寸法公差
マーキング領域が機能的に重要である場合、製造承認の前に、許容される深さ、粗さ、寸法変化をサンプルの受入れ基準に含める。.
どのレーザールートを最初にテストすべきか?
実際の表面と必要なマーク効果から始める。以下の表はスクリーニング順序であり、万能の保証ではない。最終的なルートは、提供されたジルコニアのグレード、表面仕上げ、形状で実証する必要がある。.
| 部品 / 対象条件 | 最初にスクリーニングするルート | 次に比較するもの | 主な受入リスク |
|---|---|---|---|
| 目に見える熱影響を最小限に抑えることが重要な、仕上げ済みジルコニア表面への微細な文字、小さなコード、または浅いマーク | UV は、最初のスクリーニング経路として妥当です。. | コントラストまたはサイクルタイムが不十分な場合は、損傷を確認せずにエネルギーを上げるのではなく、同じワーク上で別の波長を比較してください。. | プロセスウィンドウが攻めすぎていると、マイクロクラック、白化、粗さ、または色調/光沢の変化が依然として発生する可能性があります。. |
| 顔料添加、釉薬、コーティング、または金属化された表面で、最上層が実際のマーキング対象であるもの | ファイバー / MOPA または UV, 、どの層が反応する必要があるかに応じて選択されます。. | 層の除去、コントラスト、基板の損傷を比較してください。金属の設定をセラミック積層体に直接転用しないでください。. | 除去不足、基板への過剰な侵食、エッジの粗さ、または色ムラ。. |
| フロスティング、広範囲の表面変化、または制御されたアブレーションは許容されます。 | CO2 供給された表面が効果的に吸収する場合に評価できます。. | 細部または低熱の視覚的結果がより重要な場合は、UV と比較してください。. | 熱影響によるテクスチャ、チッピング、粗さ、および外観仕上げの喪失。. |
| 緑色レーザー経路がすでに利用可能であるか、その正確なジルコニア表面に関する事前の証拠が存在する | グリーン 管理された比較として含めることができる。. | コントラストと完全性の目標を最もよく満たす経路に対して、それをベンチマークする。. | サンプルによる証拠なしに、波長だけから利点を仮定してはならない。. |
| 目標効果が未定義の未処理の白色ジルコニア | まだ装置を確定しないでください。. まず、必要な視覚的メカニズムと許容限界を定義してください。. | 金属マーキングプロセスが転用できると仮定するのではなく、実際の部品で小規模な経路スクリーニングを実施してください。. | 目に見えるマークが得られても、粗さ、微細亀裂、または一貫性が許容できないままである可能性がある。. |
経路スクリーニング中は: 波長、パルス方式、繰り返し周波数、出力/エネルギー、スポットサイズ、焦点、速度、およびハッチ/フィルを管理された試験マトリックスとして比較する。各条件について、コントラスト、コードの読み取りやすさ、粗さ、エッジ欠け、遊離粒子、および亀裂の兆候を記録する。.
ジルコニアレーザーマーキングが失敗するよくある原因
最良のプロセスは、最も暗いマークではなく、部品の表面、寸法、および使用上の限界を超えることなく、要求される識別結果に到達するプロセスである。.
コントラストが弱すぎる、または不安定
選択した波長またはメカニズムが、実際のグレード、顔料、仕上げと十分に結合しない可能性がある。単にエネルギーを増やす前に、目標とする効果を再確認し、ルートを比較する。.
微小亀裂、欠け、または剥離が生じる
過剰な局所熱負荷、繰り返しパス、薄肉、鋭利なエッジ、または既存の欠陥は、損傷リスクを高める可能性がある。マークとその周辺部の両方を検査する。.
表面が粗くなりすぎる
マークは判読可能であっても、機能面または美観面における粗さ、遊離粒子、再付着、もしくは許容できないテクスチャのために、不合格となることがある。.
色合い、ヘイズ、または光沢の変化
研磨された、着色された、または装飾用のジルコニアでは、意図したマークの外側に不要な光学変化が現れることがある。受入れに用いる同じ照明下で外観を評価する。.
予備焼結マークは焼成後に変化する
収縮と仕上げ加工は、マークのサイズ、エッジの鮮明さ、コントラストを変化させ得る。グリーン体のマークが成功しても、最終的な焼結および仕上げルートの後に再確認する必要がある。.
コードはラボでは読み取れるが、生産現場では失敗する
部品の位置、焦点変動、照明、汚染、ロット間の表面変化によって、コード品質が低下する可能性があります。生産を代表する複数の部品で再現性を検証してください。.
生産時の安全性は依然として重要です: 最終的な機械は、選択したレーザー波長、保護筐体とインターロック、ワークへのアクセス、排気、および釉薬、コーティング、顔料、接着剤、汚染物質、バインダー残留物からのヒュームや粒子に対応しなければなりません。サンプルへのマーキングが成功したからといって、それだけで最終機械の安全分類が確立されるわけではありません。.
生産前にジルコニアサンプルを検証する方法
有用なサンプル試験は、材料の識別からルートスクリーニング、受入試験、再現性へと進むべきです。目的は、防御可能なプロセスウィンドウを固定することであり、最初のサンプルが最も濃くなる設定を選ぶことではありません。.
- 材料と表面を特定します。. グレード、安定化剤、焼結状態、色、研磨/ブラスト状態、釉薬/コーティング、該当する場合はサプライヤー/ロットを記録します。.
- マークと受入目標を定義します。. 内容、サイズ、コントラストまたは深さ、コード要件、粗さ限界、エッジ/欠け限界、および洗浄またはサービス試験を指定します。.
- 最も実現可能性の高いレーザールートをスクリーニングします。. 実部品または生産相当部品で管理されたパラメータマトリクスを比較する。.
- 表面完全性を検査する。. マークとその周辺について、粗さ、欠け、ひび割れ、材料の剥離、色調/光沢の変化、寸法への影響を確認します。.
- 関連する使用試験を実施します。. 部品によっては、これにはコード検証、洗浄、摩耗、滅菌、化学薬品への曝露、またはアプリケーションで定義された別の確認が含まれる場合があります。.
- 量産を代表する部品で繰り返します。. 生産構成を確定する前に、複数の部品間で一貫性を確認し、重要な場合は複数のロットにわたっても確認します。.
次の場合に再試験します: ジルコニアのグレード、サプライヤー、色、焼結経路、コーティング/釉薬、表面仕上げ、形状、マークサイズ、または要求される受入れ結果が変更された場合。.
有用な試験を行うために送付するもの
- 材料: グレード、安定剤、色、サプライヤー、および該当する場合はロット。.
- 状態: グリーン、部分焼結または完全焼結、さらに残りの仕上げ工程。.
- 表面: 研磨、ブラスト、釉薬、顔料、コーティング、および洗浄状態。.
- 形状: 厚さ、曲率、エッジ距離、穴、凹部、および公差。.
- マーク対象: ロゴ、シリアル、データマトリックス/QR、装飾マーク、層除去、色変化、または浅いテクスチャ。.
- 生産目標: 数量、目標サイクルタイム、投入方法、検査要件。
サンプル結果から最終的な装置構成を決定する方法
レーザー方式と許容範囲が実証されたら、残る作業は、部品形状、マーキングフィールド、位置決めのばらつき、生産方法、安全要件に合わせて機械を構成することです。
| プロジェクト入力 | 何の決定に役立つか | 重要な理由 |
|---|---|---|
| 実証済みの波長とパルス経路 | レーザー光源ファミリーと制御可能なパラメータ範囲 | 装置は、材料試験の前に選定するのではなく、実際のジルコニア表面で実証されたルートを中心に構築すべきです。 |
| マークサイズ、コードモジュール、作業領域 | スキャンレンズ/フィールドサイズと光学系のセットアップ | より大きなフィールドでは詳細が低下する可能性があります。微細なコードでは、より小さなフィールドとより厳密なフォーカス制御が必要になる場合があります。 |
| 曲面、円筒形、または多面の部品 | 回転軸、Z軸戦略、3Dフォーカス、または多位置治具 | 形状は使用可能なフォーカス範囲内に収まる必要があり、マークは表面に沿って歪んではなりません。 |
| 部品間の位置変動 | 治具設計、および必要に応じたビジョン位置決め | ビジョンはXY/回転のばらつきを補正できますが、高さのばらつきには依然としてフォーカス戦略が必要です。 |
| 目標サイクルタイムとローディング方法 | 手動ステーション、補助治具、コンベア、またはプロジェクトベースの自動化の検討 | スキャン速度は全サイクルタイムの一部にすぎず、ロード、位置決め、検証、アンロードも重要です。 |
| ヒューム、粒子、およびオペレーターのアクセス | 排気、エンクロージャ、インターロック、および機械安全アーキテクチャ | 最終的な安全構成は、機械全体と生産ワークフローを対象に評価する必要があります。 |
| 可変シリアルまたは機械可読データ | ソフトウェア、データ入力、コード生成、検証のオプション | データ処理と検査の要件は、レーザー加工プロセスがすでに実証済みであっても、コントローラーとステーションの設計を変更させることがあります。 |
正確な見積もりのために: サンプル結果または受入基準を、部品図面/写真、最大寸法、マーキング範囲、サイクルタイム目標、投入方法、必要なコード/データワークフロー、排気・集塵要件、およびご要望の治具、ロータリー、ビジョン、エンクロージャー機能とともに送付してください。
ジルコニアセラミックのレーザーマーキングFAQ
ジルコニアセラミックにレーザーマーキングは可能ですか?
多くの場合可能ですが、結果は配合、安定化剤、色、表面仕上げ、焼結状態、および求められるマーク効果によって異なります。材料名だけでは、コントラストや表面の完全性を予測するには十分ではありません。
1つの設定で、すべての白色ジルコニアにマーキングできますか?
いいえ。白色ジルコニアでも組成、密度、表面仕上げ、サプライヤーの工程は異なり得るため、あるグレードやサプライヤーの設定を別のものにそのまま適用できると想定すべきではありません。
ジルコニアへのマーキングは、焼結前と焼結後のどちらに行うべきですか?
特定の工程によっては、どちらも検討対象になります。焼結前マーキングは収縮と仕上げに耐える必要があり、焼結後マーキングは完成部品の表面完全性と外観の許容範囲を満たす必要があります。
ジルコニアの場合、UVはファイバーより常に優れていますか?
いいえ。UVは、多くの敏感な仕上げ済みジルコニア表面に微細で浅いマーキングを行う際の実用的な初期スクリーニング手法です。一方、顔料、コーティング、釉薬、応答層そのものが実際の対象である場合は、ファイバー/MOPAを検討する価値があります。どのルートを選ぶかは、提供されたサンプルで判断すべきです。
研磨されたジルコニア表面や機能的なジルコニア表面にマーキングできますか?
それらは評価できますが、許容されるマーク位置、および粗さ、光沢変化、エッジ損傷、機能への影響に関する許容限界は、生産前に定義すべきです。重要な機能面では、用途固有のより厳格な承認が必要になる場合があります。
サンプルが成功すると、歯科用または医療用の使用が自動的に承認されますか?
いいえ。レーザーサンプルの成功は、特定の材料、表面、プロセス条件が定義されたマーキング検査を満たしたことだけを示します。製品固有の臨床、規制、生体適合性、滅菌、またはサービス検証は、該当する場合、別個の要件となります。
機械構成を確定する前に、実際のジルコニア部品を送付してください
ジルコニアのグレードと焼結状態、表面仕上げまたはコーティング、部品形状、マーク内容、目標結果、許容基準、生産数量、目標サイクルタイムを含めてください。その後、Zhuorui Laser が適切なレーザー方式を選定し、サンプルを検証し、実証された結果に基づいて、必要な光学系、治具、ロータリー/ビジョンオプション、エンクロージャー、生産ワークフローを構成できます。
お見積り依頼OEM・カスタムに関するお問い合わせお問い合わせ