
材料応答 · 熱的境界
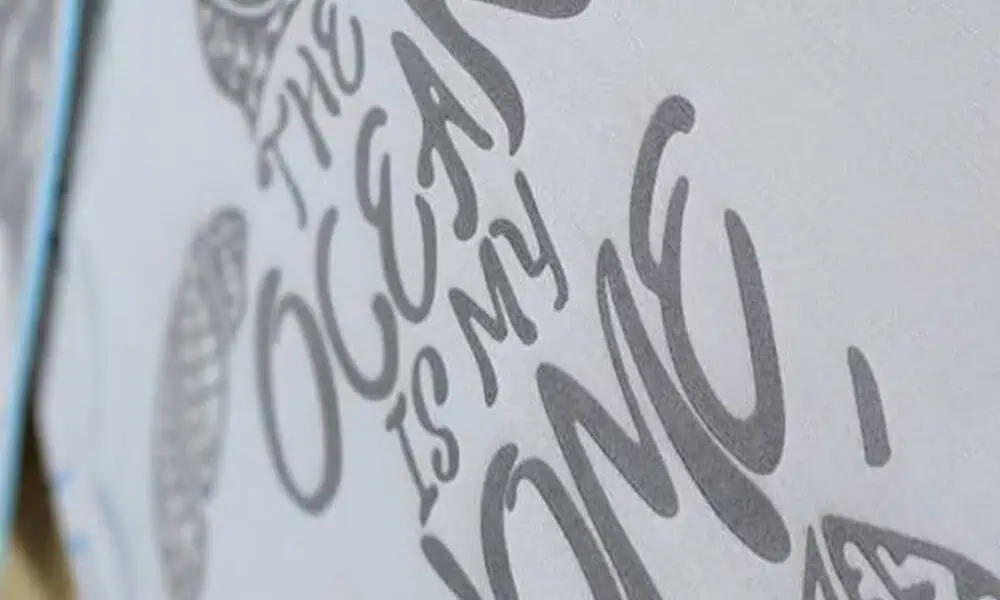
フォームおよびEVAのレーザーマーキング
発泡体とEVAはレーザーマーキングできますが、万能な発泡体レシピはありません。ポリマー系統、密度、セル構造、色、添加剤、スキン、粘着剤、圧縮が、許容できない溶融、崩壊、臭気、残留物、エッジ損傷を生じることなく、判読可能なコントラストを作り出せる有用なプロセスウィンドウがあるかどうかを左右します。.
エッジとセル構造を保護する
材料検討用のエンジニアリング図であり、試験済みの発泡体/EVA結果ではありません。.
直接回答
フォームとEVAはレーザーマーキングできますか?
はい、多くのフォームおよびEVA構造はレーザーマーキングを評価できます。有用な問いは、単にレーザーが表面を変化させるかどうかではなく、メルト、セル潰れ、臭気、残留物、寸法変化を許容範囲内に抑えながら、必要な識別表示や視覚的結果を作り出せるかどうかです。.
許容できない材料損傷なしで読み取り可能
成功したマークは、意図された検査条件下で判読可能であり続けるべきであり、周囲のフォームは必要な表面、柔軟性、エッジ状態、圧縮挙動を維持する必要があります。.
“「フォーム」と「EVA」は完全なプロセス仕様ではありません
EVA、PE、PU、およびブレンドフォームは異なる反応を示すことがあり、同じ呼称のフォームであっても、顔料、密度、厚さ、スキン、粘着剤、コーティング、または圧縮が変わると反応が変化する可能性があります。.
材料の変動要因
フォームとEVAのレーザーマーキング結果を決めるものは何か?
どちらも「EVAフォーム」と呼ばれる2つの製品でも、密度、顔料、スキン、粘着剤、または圧縮が変わると異なる反応を示すことがあります。レーザー処理条件を比較する前に、完成した構成を記録してください。.
ポリマーと添加剤
PU、PE、EVA、およびブレンド配合は、吸収、軟化挙動、フィラー反応、プルーム、残留物が異なる場合があります。顔料および難燃剤の配合は、使用可能なしきい値を変化させる可能性があります。.
密度と気泡構造
気泡サイズ、連続気泡または独立気泡構造、厚さ、および局所密度は、熱の広がり、崩壊、収縮、およびマークの視覚的なエッジに影響します。.
スキン、粘着剤、コーティング
積層スキン、感圧粘着剤、印刷、布地、コーティングは層を追加します。最上層では許容できるように見えるマークでも、下の層を露出させたり乱したりする可能性があります。.
色、汚染、圧縮
色はレーザー結合を変化させることがあります。油、ほこり、離型剤は局所的な応答を変化させる可能性があります。クランプまたは真空は、マーキング後の厚さと回復を変化させることがあります。.
| 変動要因 | 変化し得るもの | 故障シグナル | 試験対照 |
|---|---|---|---|
| ポリマー、顔料、または添加剤パッケージ | 吸収、溶融閾値、プルーム、および残留物 | 低コントラスト、焦げ、べたつき、または予期しない臭気 | 配合と色を分離する;可能な場合はサプライヤーとバッチを記録する。. |
| 密度、気泡サイズ、厚さ | 熱影響の広がり、崩壊、収縮、エッジ形状 | 巻き込み、ひけ、深さのばらつき、寸法変化 | 生産時の厚さと代表的な密度グループを使用してください。. |
| スキン、接着剤、または印刷層 | 層間結合と停止挙動 | 剥離、露出した接着剤、残留物、層間剥離、または偽のコントラスト | むき出しの発泡体試験片ではなく、最終的な積層構造を試験してください。. |
| 圧縮、汚染、または表面仕上げ | 局所的な焦点とエネルギー結合 | マークのムラ、位置ずれ、または復元変化 | 実際の治具条件と合意された洗浄方法を使用してください。. |
用途のコンテキスト
発泡体およびEVA部品はどこで使用され、なぜマークされるのか?
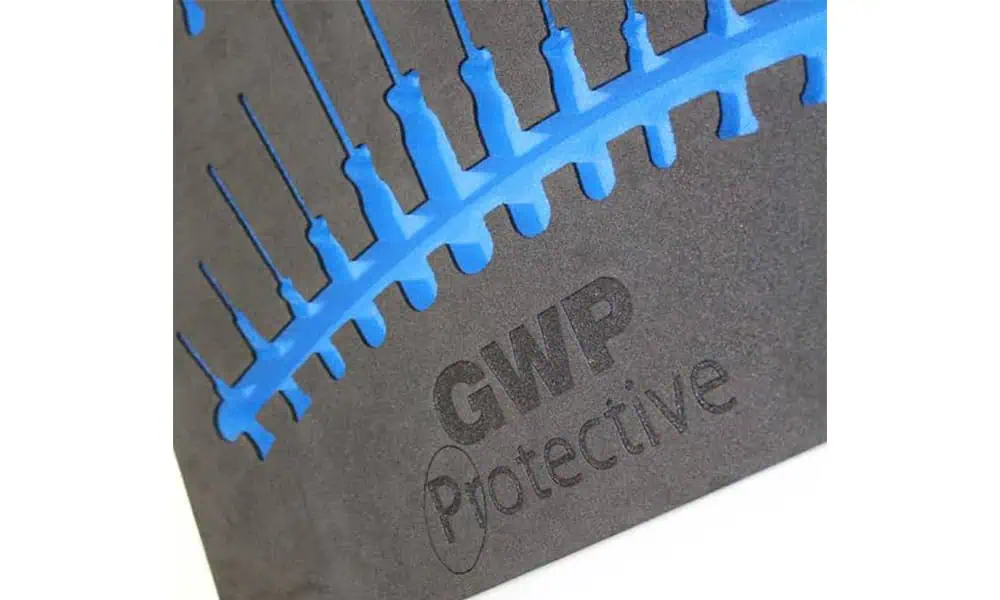
発泡体およびEVAは、クッション性、シール性、スペーサー性、断熱性、グリップ性、フィット性、または柔軟な保護が重要な製品に使用されます。用途によって、マークが表面、エッジ、接着層、および圧縮挙動に対して及ぼすことが許される作用は変わります。.
| 部品の状況 | マーキングされる理由 | プロセスで保護すべきもの |
|---|---|---|
| 保護包装、インサート、緩衝部品 | 部品の識別、向き、ブランディング、ロットまたは取り扱い情報 | 嵌合、清浄な表面状態、遊離残留物が少ないこと、許容できる臭気 |
| ガスケット、パッド、シール、型抜きフォーム部品 | 部品番号、バッチ、組立識別または向き | エッジ形状、寸法、圧縮応答、機能的な接触領域 |
| 履物、インソール、成形EVA部品 | サイズ/モデルの識別、位置合わせマーク、記号、ブランディング | 外観、柔軟性、局所的な気泡構造、表面の感触 |
| 断熱、間隔調整、組立支持用フォーム | 識別、方向、トレーサビリティ、設置ガイダンス | 寸法、粘着剤/裏材の状態、下流組立機能 |
マーキング内容
フォームおよびEVA部品には通常何がマーキングされますか?
アートワークが重要なのは、大きなロゴ、小さな記号、機械可読コードでは、同じ特徴サイズ、エッジの鮮明さ、コントラスト安定性が必要とされないからです。.
- 部品番号、モデル識別子、サイズ情報
- プロセスウィンドウが再現可能な読み取りやすさを支える場合の、バッチ、ロット、シリアル情報
- ロゴ、記号、シンプルなグラフィック
- 位置合わせ、向き、または組立用マーク
- バーコードまたは2Dコードは、実際の表面と読み取り方法が検証された後にのみ使用
アートワーク規則: 光学系とプロセス設定を選択する前に、最小の文字、線、ギャップ、またはコードセルを定義します。マークは大きなスケールでは許容できるように見えても、生産時のフィーチャサイズでは細部が失われることがあります。.
| 内容 | 主なプロセス上の懸念 | 確認すべき事項 |
|---|---|---|
| 大きな文字またはロゴ | 均一なコントラストと広面積の熱負荷 | 色の一貫性、ハロー、光沢変化、表面の崩壊 |
| 小さな文字または微細な記号 | エッジの鮮明さとフィーチャの損失 | 部品全体にわたる最小可読フィーチャと再現性 |
| 1D / 2Dコード | 柔らかいまたはテクスチャー加工された表面でのセルまたはバーの定義 | 意図した検査セットアップにおける実際のリーダー/ベリファイア性能 |
| 位置合わせマークまたは組立マーク | 部品の特徴に対する位置精度 | 治具の繰り返し精度、圧縮、およびマーク位置公差 |
目標結果
発泡体とEVAでは、どのようなマーキング結果を目標にすべきか?
マーキングプロジェクトでは、装置を比較する前に、許容できる外観と表面の結果を定義します。目標には、読み取り可能な状態を維持すべきものと、どのような材料変化まで許容できるかを記述する必要があります。.
読み取り可能な表面コントラスト
目標は、意図した検査方法に十分なコントラストを持つ目視可能なマークであり、周囲の発泡体を安定した状態に保つことです。読み取りやすさと併せて、局所的な光沢、メルトハロー、セルの潰れ、べたつき、臭気、残留物を確認します。.
制御されたディテールを備えた浅い表面改質
一部のプロジェクトでは、マークがきれいなままで、フォームが沈み込んだり、焦げたり、接着剤を露出したり、必要なフィーチャの輪郭を失ったりしないのであれば、限定的な表面後退やテクスチャの変化を受け入れられます。.
適用範囲に関する注記: 穿孔と貫通切断は関連するレーザー加工作業ですが、表面マーキングとは異なる許容ウィンドウを使用します。プロジェクトの一部である場合は、別個の要件として扱ってください。
部品形状
部品の形状、厚さ、サイズはプロセスをどのように変えるか?
柔らかく圧縮性のあるフォームは、剛性のある平らな試験片のようには挙動しません。形状は、焦点、固定方法、局所密度、そして試験済みのプロセスウィンドウをどの程度一貫して再現できるかに影響します。
厚さと密度のばらつき
厚さや局所的な密度は、熱拡散、表面応答、光学系からの距離を変化させる可能性があります。生産テストでは、理想的な1枚の試験片ではなく、代表的な厚さグループを含めるべきです。
平坦面、成形面、曲面
成形品や曲面品の高さの変化は、マークを意図した焦点から外してしまう可能性があります。高さの変動が大きい場合は、別の焦点合わせまたは位置決め戦略が必要になることがあります。
部品サイズとマーク位置
大きなワークピースは、治具へのアクセス、作動距離、およびマークが使用可能なフィールド内のどこに位置するかを変える可能性があります。アートワークの寸法だけからフィールドサイズを選ばないでください。
治具の圧縮
クランプ、真空、または支持圧は、フォームの厚さと復元性を変化させる可能性があります。サンプル試験と生産用治具では、同等の圧縮条件を使用する必要があります。
条件付きの光源スクリーニング
どのレーザールートを最初にテストすべきか?
CO2は、多くのポリマー発泡体構造にとって実用的な最初のスクリーニング方向であることがよくありますが、最終的には材料と目標とするマークによって決まります。UVは、微細な形状や異なる表面相互作用が有用な場合に評価できます。FiberまたはMOPAは、顔料、コーティング、フィラー、または露出した層が近赤外エネルギーと結合する場合には、条件付きに留めるべきです。
- 素材名や色だけに基づいて波長を承認してはならない。
- スポット径、パルス挙動、焦点、走査戦略、フィールド位置は、局所的な熱負荷に影響する。
- 密度、厚さ、色、層の変動にわたって、安定したプロセスウィンドウを比較する。
- 臭気に敏感な製品では、抽出および後処理後の臭気検査が受入の一部となる。
| 方向性 | なぜスクリーニング対象になり得るか | 主な境界 | 承認の根拠 |
|---|---|---|---|
| CO2 | 長波長吸収が有用な表面応答を生み出せる高分子発泡体では、しばしば検討対象となります。 | 熱拡散、メルトハロー、収縮、臭気、焦げ、エッジの巻れ込みなどが、使用可能なウィンドウを制限する可能性があります。 | コントラスト、エッジの状態、寸法変化、臭気/抽出物の確認、および再現性。 |
| UV | 微細形状や、より短波長の相互作用が有用な表面応答をもたらす選択された配合について評価される場合があります。 | UVだからといって自動的に低温になるわけではありません。化学的性質、変色、デブリ、達成可能なコントラストはサンプルによって異なります。 | 微細形状の忠実度、表面の完全性、残留物、臭気、およびサンプル間で安定した加工ウィンドウ。 |
| ファイバー / MOPA | 顔料、コーティング、充填剤、または露出した層が近赤外エネルギーと結合する場合の条件付き試験。 | フォームは反応が弱かったり不均一だったりする可能性があり、局所的な熱でも溶融、臭気、崩壊を生じることがあります。 | 最終的な構成に関する直接的なエビデンスと、要求される効果との比較。 |
選択ルール: 完成したフォーム/EVA 構造が、代表的な変動範囲全体にわたって外観、寸法、臭気、残留物の基準を満たした場合にのみ、供給元を承認する。
故障マップ
一般的なリスクと故障モードとは何ですか?
局所的なエネルギーを増やすと、マークは濃くなる可能性がありますが、同時にフォームを溶融、臭気、崩壊、または残留物の領域に移行させます。異なるレーザー光源が解決策だと想定する前に、故障モードを特定してください。.
溶融とセル崩壊
軟化により、セルが閉じ、表面が沈み、光沢のあるハローが生じたり、マーク周辺の圧縮回復が変化したりすることがあります。.
弱いまたは不均一なマーキング
色、密度、表皮、汚染、または層構造の変化は、名目上同様の部品間で、ムラのあるコントラストや不安定な特徴の描画を生じさせることがあります。.
臭気とプルーム
ポリマーと添加剤の化学組成は、臭気、煙、微粒子を発生させることがあります。排気およびSDSの確認は、構成済みの装置評価に含まれます。.
炭化、残留物、エッジ損傷
より高エネルギーの表面改質では、エッジの黒ずみ、べたつく再付着物、遊離した異物、または外観検査や後工程の組立要件を満たさない露出した接着剤が残ることがあります。.
代表的な検証
フォーム/EVAサンプルは、どのように試験および評価すべきですか?
1つのクーポン上の単一の見映えの良いマークは、生産ウィンドウを証明するものではありません。最終的なフォーム構成、最終的な治具条件、および生産で実際に使用される合否判定方法を使用してください。.
マーキング要件を確定する
目標とするコントラストまたは浅い表面効果、アートワーク、最小の特徴、マーク位置、エッジ限界、許容される寸法変化を明記する。
構成をグループ化する
入手可能な場合は、ポリマー系統、密度、厚さ、色、スキン、接着剤、コーティング、サプライヤー、バッチを記録する。
プロセスウィンドウを比較する
光源方向と制御されたパラメータマトリクスを比較する間、照明、測定、洗浄を一定に保つ。.
生産条件で繰り返す
機械構成に結果を採用する前に、圧縮、焦点公差、治具の再現性、抽出、装填、検査を追加する。.
| 記録 | 最低限の詳細 | 重要な理由 |
|---|---|---|
| 材料の識別 | ポリマー、密度、厚さ、色、表皮/接着剤/コーティング、ロット | 「EVAフォーム」の下で異なる構造を一括りにすることを防ぐ。. |
| マーキング要件 | 表面コントラストまたは浅い表面改質;アートワーク、マークサイズ、最小フィーチャ | プロセスが実際に再現しなければならないものを定義する。. |
| 表面と寸法 | 溶融ハロー、セル崩壊、炭化、残留物、収縮および圧縮回復 | 読み取り可能なマークと、機能的に許容できる部品とを区別する。. |
| 取り扱い耐久性(該当する場合) | マーキングされた領域が擦られ、圧縮され、洗浄され、または繰り返し取り扱われる場合は、マーキング後に該当する接触または圧縮条件を再現する。. | 許容できる新しいマークが判読可能なままであり、実際の取り扱い条件下でフォーム表面が機能を維持することを確認する。. |
| 臭気と残留物 | 直後および静置後の臭気確認、目視可能なプルーム/残留物、および洗浄方法 | 製品、作業者、および下流の組立要件を保護します。. |
| 生産入力 | 治具、圧縮、焦点、フィールド、ローディング、検査方法、データ、サイクル目標 | 材料の適格性結果を装置仕様に変換します。. |
サンプルからシステムへ
最終的な機械構成はどのように選定されますか?
サンプル試験により、材料にマーキング可能かどうか、およびどのレーザー経路に安定した加工ウィンドウがあるかが確認されます。その後、最終装置は、検証済みプロセス、実際の部品形状、必要なマーキングフィールド、排気、ローディング、検査、生産目標に合わせて構成されます。.
| 検証済み入力 | 影響する対象 | 構成に関する質問 |
|---|---|---|
| 安定したレーザー経路とプロセスウィンドウ | 光源ファミリーと利用可能な動作マージン | どの光源ファミリーと制御範囲が、フォームを溶融や崩壊に追い込むことなく、合格したマークを再現するか? |
| マークサイズと最小フィーチャー | 光学系、フィールドサイズ、および機能能力 | 作業領域全体で必要な詳細を維持するには、どのようなマーキングフィールドと光学系の設定が必要ですか? |
| 部品の厚さ、形状、高さのばらつき | 焦点調整、Z移動、および治具戦略 | システムは、マーキングされる表面を適正な焦点範囲内にどのように維持しますか? |
| 柔らかさと圧縮挙動 | 治具、支持、および装着方法 | 試験時に見られた材料応答を変えずに、部品をどのように保持しますか? |
| 臭気、煙、残留物レベル | 囲い込み、排気、ろ過のレビュー | 実際の配合とプロセスには、どのような捕集および保守体制が必要ですか? |
| 生産数量とサイクル目標 | 手動投入、多位置治具、または自動化の検討 | 位置決めと再現性を犠牲にせずに、スループットを満たすハンドリング方法は何ですか? |
| 可変データ、コード、または検査要件 | ソフトウェア、データ入力、ビジョン、または検証オプション | このプロジェクトでは、可変データ処理、位置決め支援、またはリーダー/ベリファイア連携が必要ですか? |
RFQの場合: RFQの場合は、完成したフォーム/EVA部品、材質/密度/厚さ情報、層、アートワーク、最小特徴、要求されるマーク結果、許容されるエッジ/臭気/残留物の限度、部品寸法、治具の状態、サンプル数量、サイクルタイム目標を送付してください。これらの入力により、サンプル結果を一般的な出力推奨ではなく、装置構成へ変換できます。
よくある質問
フォームおよびEVAのレーザーマーキングに関するFAQ
EVAフォームにレーザーマーキングはできますか?
評価は可能ですが、「EVA」は完全なプロセス仕様ではありません。密度、気泡構造、顔料、添加剤、厚さ、表皮層、接着層によって、溶融、臭気、エッジ、コントラストが変化する可能性があります。最終構成でサンプルテストを実施してください。
レーザーマーキングによってフォームは溶けますか?
局所的な熱負荷が材料の許容範囲を超えれば、起こり得ます。メルトハロー、セル潰れ、収縮、光沢変化は、読み取り性と併せて検査する必要があります。見た目が最も良い単一のマークが、自動的に許容されるわけではありません。
フォームに最適なレーザーはどれですか?
CO2 は、多くの高分子発泡体にとって、まず検討する方向性となることがよくあります。一方、UV またはファイバー/MOPA は、特定の配合、微細な特徴、表層部に対して評価される場合があります。最終的な構成と目標結果によって決まります。
フォームのレーザー加工による臭気を抑えるにはどうすればよいですか?
入手可能な場合は配合と SDS を確認し、マーク部のプルームを捕集し、ろ過と清掃を定義し、直後および放置後の臭気チェックを検収に含めます。臭気対策は、レーザー光源だけでなく、構成されたシステムの一部です。
テストには、未加工のフォームと完成部品のどちらを送るべきですか?
可能な限り、生産仕上げ済みの構成物を送付してください。スキン、印刷、粘着剤、裏材、圧縮、表面汚染は応答を変える可能性があるため、発泡体だけのクーポンは最終部品を代表しない場合があります。
フォーム/EVAのサンプルテストには何を送ればよいですか?
生産完了品のサンプル、ポリマー/密度/厚さの情報、色、スキンまたは粘着剤の詳細、目標結果、図案、最小特徴、エッジおよび臭気の許容限界、治具の状態、ならびに後工程の洗浄または組立て要件があれば送付してください。
次のステップ
完成したフォーム部品、マーキング内容、合格基準を送付してください
フォーム/EVAの構成、密度、厚さ、層、部品寸法、図案、最小特徴、目標マーク結果、臭気およびエッジの許容限界、治具の状態、検査方法、サイクル目標を共有してください。Zhuorui Laserはこれらの情報を使用してサンプル試験を定義し、検証済みプロセスに適合する装置構成を提案できます。
お見積り依頼 OEM・カスタムに関するお問い合わせ お問い合わせ