
ジュエリー用途ガイダンス
ブレスレットとバングルのレーザー彫刻
ブレスレットとバングルのレーザー彫刻は、実際の製品、目標結果、生産方法を中心に計画します。製品タイプ、合金と仕上げ、バンド内側または外側の位置、曲率、クランプ、マーク内容、合否基準によって、最初に何をテストすべきか、どのレーザー、レンズ、ロータリー、治具、位置決め構成が妥当かが決まります。.
製品スコープ
このガイダンスは、どのブレスレットおよびバングル製品を対象としていますか?
最初の判断は、単に「金か銀か」ではありません。製品形状、バンド幅、曲率、マーク位置によって、その作業が単純な局所マークなのか、円周方向のロータリー作業なのか、難しいバンド内側アプリケーションなのかが決まります。.
このページは、硬質バングル、オープンカフブレスレット、ヒンジ付きまたは構造化されたブレスレット、幅広または幅の狭い金属バンド、その他マークがブレスレット本体に直接配置される湾曲したジュエリー製品を対象としています。別個の平らなプレートまたはタグが付いたチェーンブレスレットは、マーキング面が平らなジュエリー部品のように振る舞う場合があるため、より簡単なことがあります。.
機械構成を検討する前に、実際の部品に最もよく一致する形状カテゴリを使用します。剛性のある円形バンドではマンドレルまたはロータリーセットアップが必要になる場合があります。オープンカフはクランプ圧に敏感な場合があります。幅広の湾曲バンドは焦点高さの変動がより大きくなる場合があります。バンド内側のマークは、光学アクセスと治具クリアランスによって制限される場合があります。.
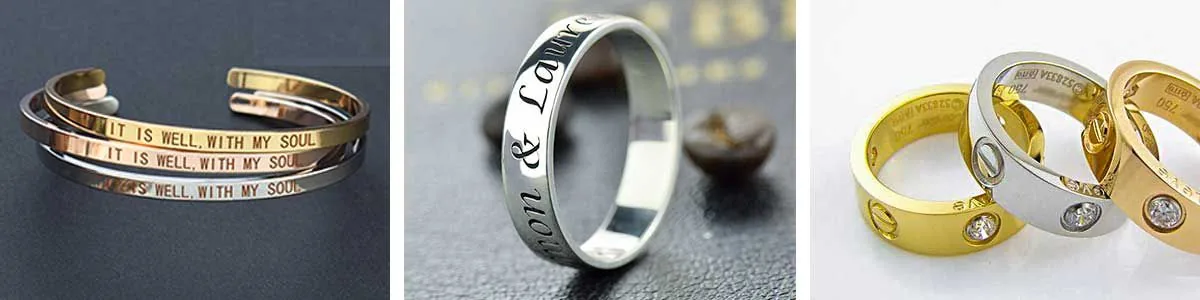
リジッドバングル
閉じた円形バンドは通常、角度位置や円周方向のマーキングが重要な場合、マンドレル、ネスト、または回転治具上で再現可能な支持を必要とします。.
カフブレスレット
オープン形状はアクセスしやすい場合がありますが、クランプ時に変形する可能性があるため、試験中に保持圧力と形状変化を確認する必要があります。.
ワイド湾曲バンド
より大きな表面幅と湾曲は、マーク領域全体で焦点高さの変動を生じさせる可能性があり、より小さなマーキングゾーン、回転動作、または異なる焦点戦略が必要になる場合があります。.
内部パーソナライゼーション
バンド内側の名前、日付、記号、識別子には、マシン構成を確定する前に、十分な光学アクセス、治具のクリアランス、安定した焦点が必要です。.
目的とマーク内容
ブレスレットやバングルにレーザーマーキングするのはなぜですか?
マーキングの理由によって、結果をどのように判断すべきかが決まります。パーソナライズ、ブランド識別、トレーサビリティ、装飾作業は、同じ受け入れ基準を共有するものではありません。.
ブランド識別
製作者のマーク、工房の識別子、ブランド記号は、生産者や製品ラインを識別するのに役立ち、通常は一貫した配置と精細なディテールが求められます。.
顧客パーソナライズ
名前、イニシャル、日付、短いメッセージは、一点物または小ロットのカスタマイズを生み出します。そこでは、アートワークの正確さとデータミスの防止が、マーキング速度と同じくらい重要になることがあります。.
製品識別
シリアル番号、バッチ識別子、データマークは、ジュエリー生産者がアイテム単位またはバッチ単位の識別を必要とする場合に、在庫管理やトレーサビリティのワークフローを支えることがあります。.
装飾カスタマイズ
パターン、繊細な線描、表面ディテールでは、レーザーを制御されたデザインプロセスとして用いるため、視覚的な一貫性と許容できる表面効果が主な判断基準になります。.
通常マーキングされるもの
ブレスレットやバングルには、通常どのような内容が刻印されますか?
実際のマーク内容とサイズは早い段階で定義してください。アートワークの細部、フィールドサイズ、ストローク幅、データ処理によって実際の設定が変わり得るためです。.
ロゴと製作者マーク
読みやすいエッジと再現可能な向きが必要な、小さなロゴ、工房のシンボル、ブランドマーク。.
名前、イニシャル、日付
一点ごとに変わり得る可変のパーソナライズ内容で、そのため制御されたデータ入力と位置決めが必要です。.
シリアルとデータマーク
製造前にサイズ、可読性、検証方法を定義する必要があるシリアル番号、バッチコード、QR/データマーク。.
パターンと繊細なディテール
装飾的なライン、モチーフ、微細なディテール。ここでは、フォーカス、フィールド選択、表面応答が、意図した視覚品質を実現できるかどうかを決定します。.
結果の変動要因
ブレスレットまたはバングルへのレーザーマーキングの結果を決めるものは何ですか?
素材名だけでは、レーザーを選択したり仕上がりを予測したりするには十分ではありません。結果は、基材、表面、形状、アートワーク、プロセスウィンドウ、位置決め安定性の組み合わせによって決まります。.
合金と基材
金、銀、その他の金属は、合金組成や状態によって異なる反応を示すことがあります。1つの結果がすべてのジュエリー用合金に当てはまると仮定するのではなく、代表的な量産材料を使用してテストしてください。.
仕上げとコーティング
研磨、ブラシ加工、めっき、コーティング、酸化、またはテクスチャ加工された表面は、コントラスト、熱応答、目に見えるテクスチャ、および周囲の表面変化の量を変える可能性があります。.
曲率とマーク位置
直径、バンド幅、内側か外側かの配置、および局所的な曲率は、焦点、ビームアクセス、治具のクリアランス、そしてロータリーまたは3Dサポートを評価すべきかどうかに影響します。.
マークサイズとディテール
文字の高さ、ストローク幅、ロゴのディテール、コードセルサイズ、および総マーキング面積は、実用上の読み取りやすさ、フィールドの選択、およびテストする必要があるプロセスウィンドウに影響します。.
レーザーとプロセスウィンドウ
光源タイプ、出力範囲、パルス挙動、レンズ、焦点、およびマーキングパラメータは、目的の効果と相互作用します。出力が高いことだけでは、より良い結果やより速い結果は保証されません。.
治具とモーション安定性
クランプの再現性、回転方向の位置合わせ、ワークの振れ、およびローディングの一貫性が、良好なサンプルを複数のワーク間で再現できるかどうかを左右します。.
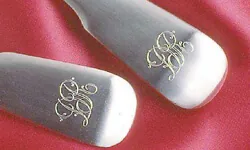
目標結果
どのようなマーキング結果を目標にすべきですか?
発注者が「良好」とは何かを定義するまで、サンプルは承認できません。「鮮明な刻印」のような曖昧な目標を使用するのではなく、外観、表面効果、配置、可読性、耐久性の要件を切り分けてください。“
視覚的外観
必要なコントラスト、エッジのきれいさ、装飾の一貫性、および完成表面でマークを控えめにするか視覚的に目立たせるかを定義してください。.
深さと表面変化
目標が、浅く目に見えるマーク、より深い彫刻、または周囲の表面変化を最小限に抑えることのいずれであるかを明示してください。これらの目標では、異なるプロセスウィンドウが必要になる場合があります。.
配置と向き
バンド内側、バンド外側、または円周方向のマークについて、許容される位置、センタリング、角度、再現性を設定してください。.
可読性
小さな文字、シリアル、データマークについては、読み取り可能な最小サイズを定義し、機械検証またはコードスキャンが必要かどうかを定めます。.
耐久性
取り扱い、洗浄、耐摩耗性が重要である場合は、外観だけで耐久性があると想定するのではなく、サンプルが耐えなければならない該当するマーキング後の条件を定義します。.
サイクルタイム目標
スキャン速度をサイクルタイム全体とみなすのではなく、ローディング、位置決め、マーキング、アンローディング、検査の時間を用いて現実的な生産目標を設定します。.
形状、アクセス、保持
曲率、マーク位置、治具固定は段取りにどのように影響しますか?
このセクションでは、物理的アクセスと再現可能な位置決めについて扱います。生産データフロー、検査、不良品処理は、生産ワークフロー内で別途扱います。.
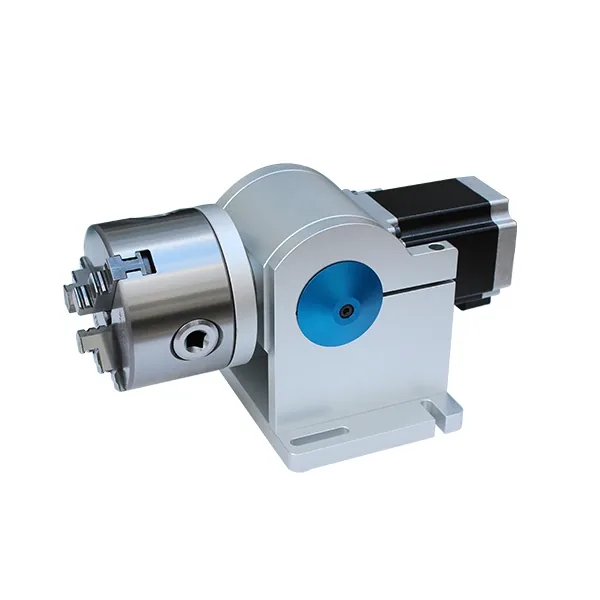
安定した外面への局所的なマークは、再現可能な治具だけで済む場合があります。円周に沿うマークには回転動作が必要になる場合があります。バンド内側へのマーキングでは、ビームアクセス、焦点、治具クリアランスの制約が加わり、幅の広い湾曲バンドではマーキング領域全体で焦点高さの変動が大きくなる可能性があります。.
治具は、許容できない傷、変形、滑りを生じさせることなく部品を位置決めする必要があります。したがって、テストでは、レーザーがマークを形成できるかどうかだけでなく、代表的な複数のワークピースにわたって同じ位置と向きを再現できるかどうかも評価する必要があります。.
- 外側バンド: マーク角度、局所的な曲率、回転位置合わせ、直径範囲を確認します。.
- バンド内側: 光学アクセス、フォーカス、治具のクリアランス、および使用可能なマーキング領域を確認します。.
- オープンカフ: クランプ圧が形状や仕上げを変化させるかどうかを確認します。.
- 硬質バングル: バッチの一貫性のために、マンドレル、ネスト、または再現性のある位置決め機能を評価します。.
- 可変サイズ: 調整可能な治具1つで十分か、複数のネストの方が再現性が高いかを判断します。.
レーザー方式
最初にテストすべきレーザールートはどれですか?
実際の金属、仕上げ、および目標結果に基づいて、最初のテストルートを選択してください。ロータリー、治具、ビジョン、および3Dフォーカス制御は構成機能であり、正しいレーザープロセスを選択することの代替にはなりません。.
多くの金属ブレスレットおよびバングルのマーキング作業では、 ファイバーレーザーマーキングプラットフォーム 実用的な最初の評価方向です。QスイッチファイバとMOPAファイバはどちらも関連し得ますが、選択は光源名だけでなく、サンプル結果、要求される表面効果、有効なプロセスウィンドウに従うべきです。.
マークが円周に沿わなければならない場合は、レーザープロセスを回転運動と併せてテストしてください。動作精度とワークの振れが目に見える結果に影響するからです。通常の2Dフォーカスが必要な高さ変動に対応できない場合は、ある 3D曲面構成 評価できます。ビジョンは、認識または配置のばらつきが実際のワークフロー上の問題である場合にのみ追加すべきです。.
- 必要な結果から始めてください: 外観、深さ、読みやすさ、表面変化、サイクルタイム目標。.
- 適切な場合は、まずファイバをテストしてください: アプリケーションがその違いによるメリットを得る場合にのみ、QスイッチとMOPAを比較してください。.
- 動作が必要な場合はロータリを追加してください: 円周マーキングと角度位置決めのためにであり、単に部品が丸いからではありません。.
- 焦点高さのニーズにのみ3Dを追加する: より簡素な構成では曲率や高さの変動に確実に対応できない場合。.
- 位置決めのニーズにビジョンを追加する: 識別と位置変動のためであり、焦点や曲率の問題を解決する策としてではありません。.
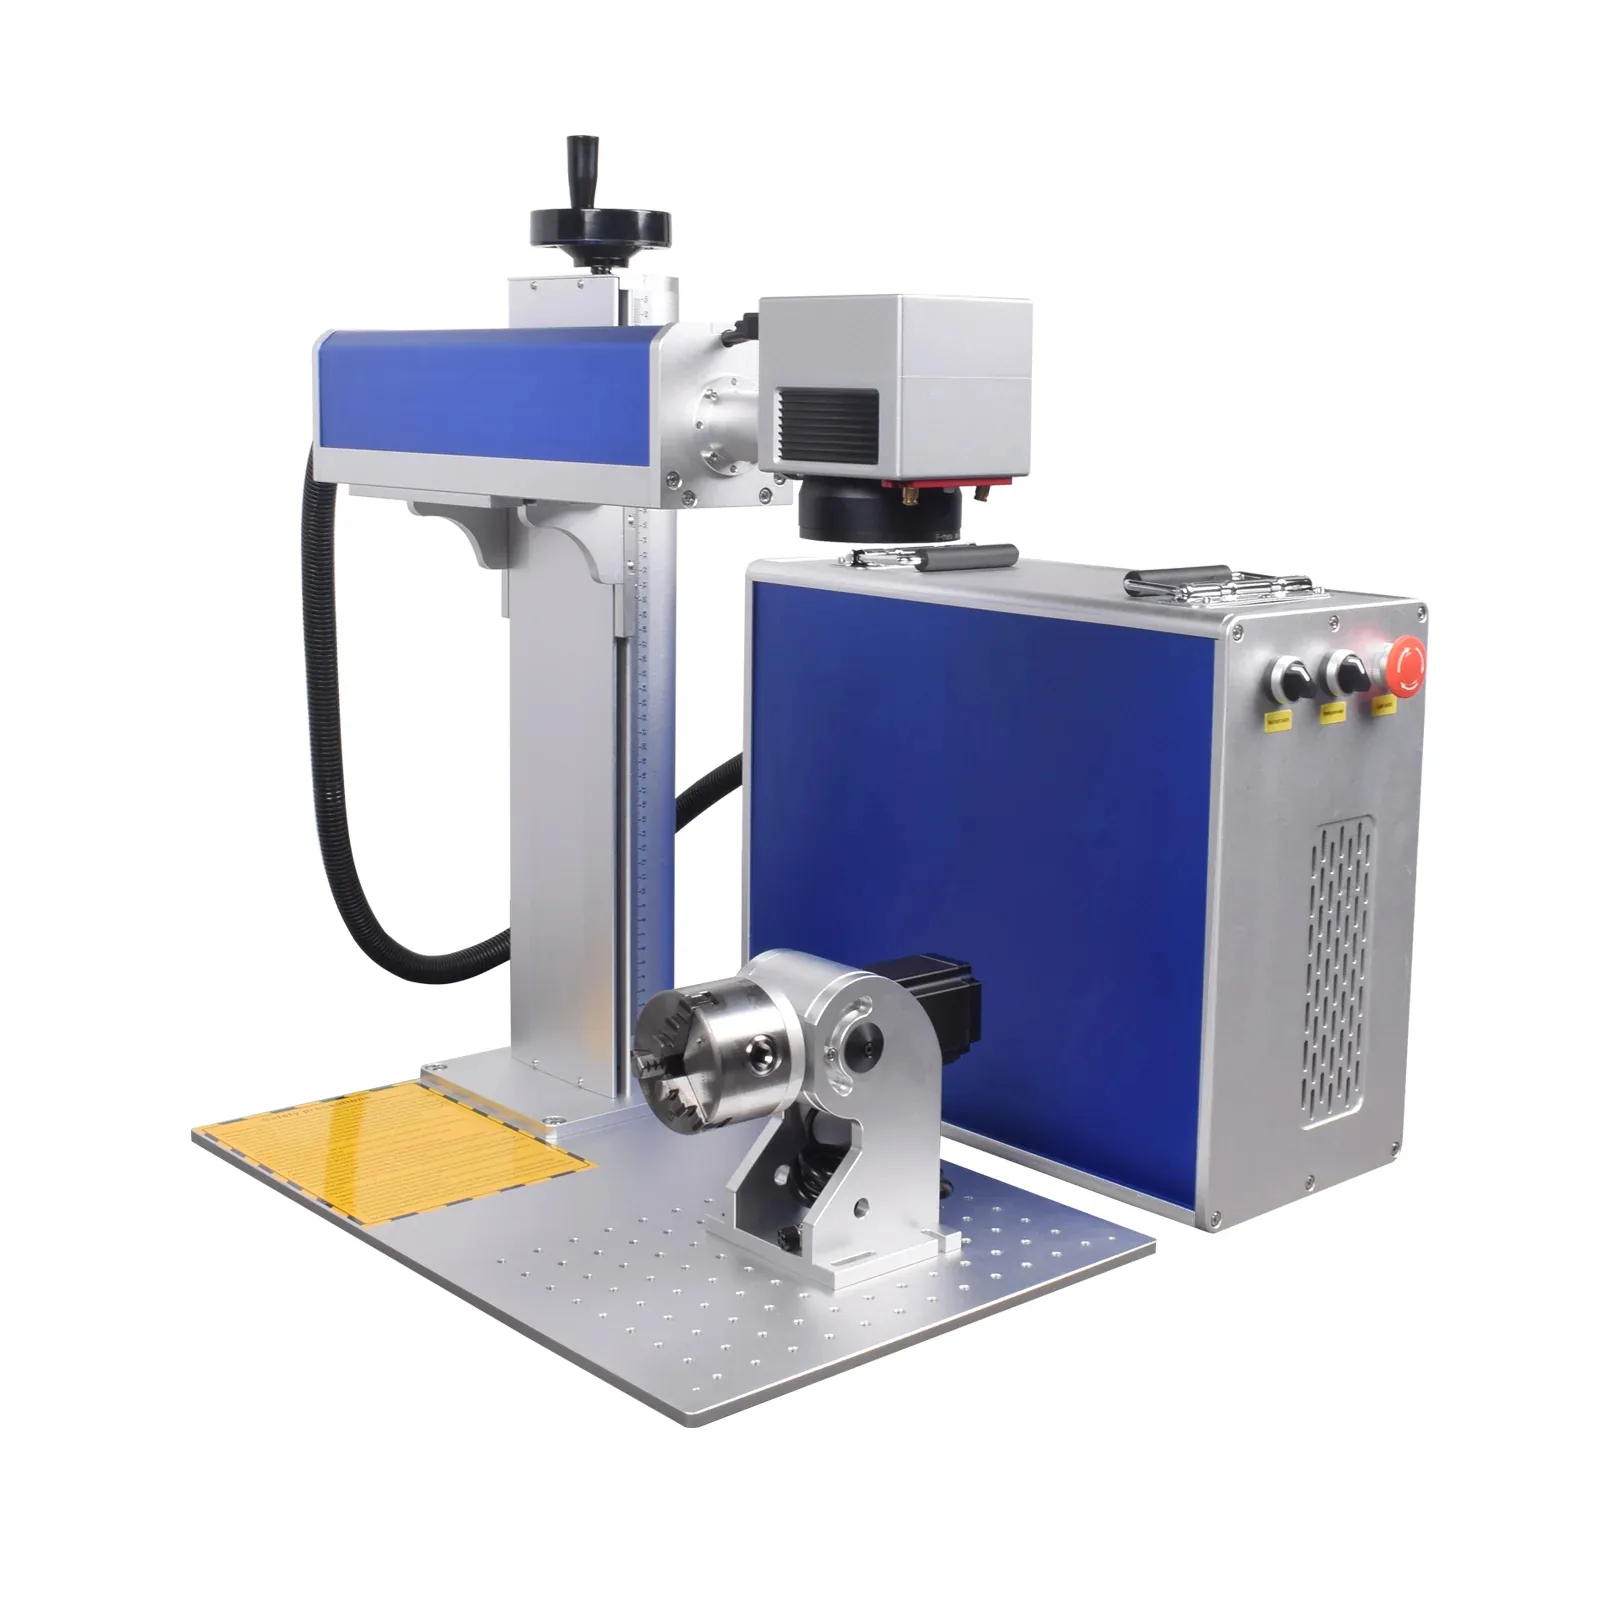
故障モード
レーザーでブレスレットやバングルをマーキングするとき、よく何がうまくいかないのでしょうか?
ほとんどの不具合は、単一のパラメータだけが原因ではありません。機械仕様を変更する前に、目に見える欠陥から焦点、動作、保持、アートワーク、表面状態、プロセスウィンドウの問題へと遡って追跡してください。.
曲線部におけるマークのムラ
フォーカス高さの変動、回転方向の位置合わせ、部品の振れ、およびマーキング領域が現在の2Dセットアップで安定して保持できる範囲を超えているかどうかを確認してください。.
ピース間の位置ずれ
治具の位置決め機能、直径のばらつき、不安定な装着、およびマーク開始前に部品が回転または滑る可能性があるかどうかを確認してください。.
回転スリップまたはアートワークの歪み
把持力不足、マンドレルへの適合不良、または動作設定の誤りにより、円周上のテキストやパターンが伸びたり、重なったり、位置ずれしたりする可能性があります。.
治具がジュエリーに跡を付ける
硬い接触面、過度なクランプ圧、または不適切なネストは、研磨仕上げに傷を付けたり、オープンブレスレットを変形させたりする可能性があります。.
バンド内側のフォーカスまたはアクセス不良
治具、光路、または局所的な曲率により、レーザーがマーク全体にわたって安定した焦点で意図した領域に到達できない場合があります。.
微細なディテールが判読不能になる
レーザー出力を上げれば問題が解決すると決めつける前に、アートワークのサイズ、線幅、レンズ/フィールドの選択、焦点、およびプロセス設定を見直してください。.
ハンドリング&生産ワークフロー
ブレスレットとバングルのマーキングは、どのように生産へ移行しますか?
生産準備の整ったセットアップでは、投入、位置決め、データ、マーキング、検証、および不良品処理を管理する必要があります。レーザー照射は、全サイクルのほんの一部にすぎません。.
部品の投入と識別
クランプする前に、ブレスレットの種類、サイズ、仕上げ、および正しい作業指示書またはパーソナライズ記録を確認してください。.
位置決めとクランプ
規定の治具、ネスト、または回転セットアップを使用し、ジュエリー表面を損傷することなく、向きとマーク位置を再現可能にします。
アートワークまたは可変データの読み込み
マーキング前に、名前、日付、シリアル、その他の可変内容を管理し、正しいファイルが正しい部品に紐づくようにします。
マーク
該当する材質、仕上げ、形状について、サンプル検証時に確立された承認済みのレシピと動作シーケンスを実行します。
検証と承認
外観、位置、可読性を検査し、ワークフローで必要な場合はデータマークをスキャンし、トレーサビリティが必要な場合は受け入れを記録します。
不合格、再加工、またはリリース
マークが誤っている、読み取れない、または位置ずれしている場合にどうするかを定義します。安全に再加工できないジュエリーは、後工程の梱包や洗浄の前に分離する必要があります。
サンプル受入
ブレスレットやバングルのサンプルは、どのように受け入れ判定すべきですか?
サンプル試験では、見た目に魅力的なデモ品を1点作るだけでなく、バイヤーの実際の目標に対して合否判定を下す必要があります。
| 受入確認 | 確認項目 | なぜ重要か |
|---|---|---|
| 正しい内容 | ロゴ、名称、日付、シリアル、コード、またはパターンが承認済みファイルと一致している。 | アートワークや可変データのエラーが、レーザー加工の問題と誤認されるのを防ぎます。 |
| 位置と向き | マークが、指定された内側、外側、または円周位置に正しくセンタリング/位置合わせされている。 | 治具、回転、および装着の再現性を確認する。 |
| 外観と表面効果 | コントラスト、エッジ品質、深さ、および周囲の表面変化が、規定の目標を満たしている。 | 選択したレーザー経路とプロセスウィンドウが許容できるかどうかを確認する。 |
| 微細ディテールの判読性 | 実際の生産サイズでも、小さな文字、記号、データマークが判読可能なままである。 | アートワーク、レンズ/フィールド、焦点が適切であることを確認します。 |
| 治具の影響 | 許容できない傷、へこみ、変形、クランプ痕が生じないこと。 | 保持方法が完成したジュエリーにとって生産上安全であることを確認します。 |
| 再現性 | 代表的な複数の製品が、同じ位置と品質基準を満たしている。 | 一度限りの良品サンプルと、再現可能な生産プロセスを切り分ける。 |
| 必要に応じた検証/耐久性 | コードをスキャンし、関連する洗浄/取り扱い後に検査する、または購入者が定義した確認を適用する。 | 初期の外観確認にとどまらず、機能要件を確認する。 |
| フルサイクルタイム | ローディング、位置決め、マーキング、アンローディング、検査をまとめて測定する。 | 実際のボトルネックがレーザー加工、治具のハンドリング、検査のいずれにあるかを示す。 |
テスト結果 → 装置構成
サンプルテスト結果は、最終的なマシン構成をどのように決定しますか?
最終的な機械は、承認された結果とワークフローを繰り返し満たす最もシンプルな構成であるべきです。光源、モーション、位置決め、自動化の機能は、テストで真の要件が示された場合にのみ追加します。
| サンプルテストの結果 | 構成上の帰結 | 何を解決するか |
|---|---|---|
| 局所的なマークは回転なしで合格する | 標準的なファイバーワークステーションと適切な治具があれば十分な場合があります。. | 動作が不要な場合に回転用ハードウェアを追加するのを避けられます。. |
| マークは円周に沿う必要があります。 | 互換性のある回転軸とマンドレルまたは治具を追加します。. | 角度動作と巻き付け配置を制御します。. |
| 部品の直径や形状が変動する | 調整可能な治具、複数の専用ネスト、または別の再現可能な保持戦略を使用する。. | 投入時および位置決めのばらつきを制御する。. |
| 内側バンドへのアクセスが制限されている | ワークステーションを確定する前に、治具/アクセス形状を再設計する。. | マーク領域に物理的に到達できない装置の購入を防ぐ。. |
| 2Dフォーカスでは必要な曲面領域を保持できない | 3D曲面マーキング構成を評価する。. | 位置決めの問題ではなく、焦点高さの変動に対処する。. |
| 標準ファイバ経路は許容される目標を満たす | よりシンプルな承認済みファイバ光源とプロセスウィンドウを維持する。. | 不要な光源の複雑さやコストを回避する。. |
| MOPAは実質的により優れた許容プロセスウィンドウを提供する | サンプル結果によって裏付けられたMOPAファイバ構成を選択する。. | 光源の選択を、要求される表面効果とプロセス安定性に結び付ける。. |
| 小さな細部には、より狭い使用可能フィールドが必要 | 許容されるマークサイズとワーク形状に基づいて、レンズ/フィールドサイズを選択します。 | マーキング可能領域と細部要件のバランスを取ります。 |
| 配置ばらつきが不良を引き起こす | まず位置決め機能を改善し、認識または部品位置のばらつきが依然として実際の問題である場合は、ビジョン位置決めを評価します。 | 焦点補正ではなく、識別/位置決めにビジョンを使用する。. |
| 可変パーソナライゼーションはデータリスクを生じさせる | 必要なソフトウェア/データワークフロー、テンプレート管理、または検証ステップを追加する。. | 誤った名前、誤ったシリアル、誤ったファイルのエラーを削減する。. |
| 許容されるマーク品質は再現可能だが、レーザー加工時間は依然として十分なプロセスマージンをもって要求サイクルタイム目標を満たしていない | 適切な光源と出力範囲を評価し、代表的な部品で表面効果、入熱、プロセス安定性、および全サイクルタイムを再確認する。. | 出力範囲を、あらかじめ選択された仕様ではなく、試験から導出される構成上の決定事項にする。. |
| ローディングまたは検査がサイクルタイムを支配している | レーザー出力を上げる前に、治具、複数部品のハンドリング、またはワークフローを改善してください。. | 実際の生産ボトルネックを対象とします。. |
RFQの準備
ブレスレットとバングルのサンプルテストには何を送ればよいですか?
見積依頼(RFQ)には、上記の決定事項を引き継ぐ必要があります。実際のワークピース、目標結果、ワークフローが明確に定義されているほど、有用なサンプルテストを計画しやすくなり、不要な機械オプションを避けられます。.
ワークピースと表面
ブレスレットのタイプ、寸法、直径範囲、材質/合金(既知の場合)、表面仕上げ、曲率、および写真または代表的なサンプル。.
マーク内容と位置
ロゴ、テキスト、名前、日付、, ホールマーク風のシンボル, 、シリアルまたはデータマーク、アートワーク付き、目標サイズ、および正確な内側/外側/円周方向位置。.
目標結果
必要な外観、コントラストまたは深さ、許容される周囲表面変化、配置公差、可読性、および関連する耐久性チェック。.
生産とローディング
単発のパーソナライゼーション、小ロットまたは反復生産;予想数量;部品の装填方法;および直径/仕上げのばらつきが予想されるかどうか。.
データと検証
内容が個体ごとに変わるかどうか、コードをスキャンする必要があるかどうか、リリース前にオペレーターが正しいデータをどのように確認すべきかを明記してください。
受入基準
サンプルの合格基準を定義してください:外観、位置、再現性、治具への影響、可読性、サイクルタイム、および後工程のハンドリング要件。
FAQ
ブレスレットとバングルのレーザー彫刻FAQ
レーザーはブレスレットやバングルにマーキングできますか?
はい。多くの金属製ブレスレットおよびバングルのマーキング作業は、ファイバーレーザーマーキングシステムで評価できます。有効なプロセスと最終結果は、実際の合金、仕上げ、形状、マークサイズ、および受け入れ目標によって異なります。.
回転軸は必要ですか?
常に必要というわけではありません。局所的なマークには、安定した治具だけで足りる場合があります。回転支持が関係するのは、マークが円周に沿う場合、または制御された角度動作が必要な場合です。.
機械は湾曲したブレスレットやバングルの内側にマーキングできますか?
可能な場合もありますが、バンド内側へのマーキングは、システムを最終決定する前に、光学アクセス、焦点、使用可能なフィールド、治具のクリアランス、保持安定性についてテストする必要があります。.
開いたブレスレットと硬質バングルは同じ治具を使用できますか?
必ずしもそうではありません。オープンブレスレットはクランプ時に変形する可能性があり、剛性のあるバングルはより制御された位置決めやマンドレル支持が必要になる場合があります。治具設計は、実際の形状と仕上げの敏感さに従うべきです。.
標準ファイバーではなくMOPAファイバーを選ぶべきですか?
光源名だけで判断しないでください。実際の材料、仕上げ、目標効果をテストし、承認されたサンプルがその用途にとって意味のあるプロセス上または結果上の優位性を示す場合にのみ、MOPAを選択してください。.
レーザーマーキングは法的なホールマーク承認に代わるものになりますか?
レーザーマーキングは読み取り可能なシンボルやホールマーク風の内容を作成できますが、マーキングプロセス自体が法的なホールマーキング承認を構成するものではありません。.
サンプル検証では、何が合格基準を満たすべきですか?
正しい内容、位置、外観、表面効果、読み取りやすさ、治具への影響、再現性、フルサイクルタイムについて合格基準を定義します。実際のワークフローで必要とされる場合は、スキャンや耐久性のチェックを追加します。.
サンプルテストは最終的な機械にどのように影響しますか?
承認された結果は、事前にそれらのオプションを選択するのではなく、光源と出力範囲、レンズ/フィールド、回転または3D要件、治具/マンドレル、オプションのビジョン、データワークフロー、その他のワークステーション機能を決定するべきです。.
サンプルテスト構成レビュー
代表的なブレスレットまたはバングルのサンプルを使用して装置を選定
実際のジュエリーの形状、材質と仕上げ、マーキング用のアートワークと位置、目標とする結果、生産数量、合格基準をお送りください。Zhuoruiはこれらの情報を使用して、サンプルテストを計画し、光源、レンズ、ロータリー、治具、位置決め、ワークステーション構成を評価できます。