
金属およびプラスチック銘板 · 可変データ · サンプル検証
工業用銘板マーキング
最終的なレーザーマーキング構成を選定する前に、実際の基材と表面、必要なマーク内容、プレート形状、生産方法、合格基準を定義することにより、機器銘板、定格銘板、資産タグ、識別プレート用のレーザーマーキングを計画します。.
銘板 / ワークピース範囲
どのような銘板構造とワークピース条件を定義する必要がありますか?
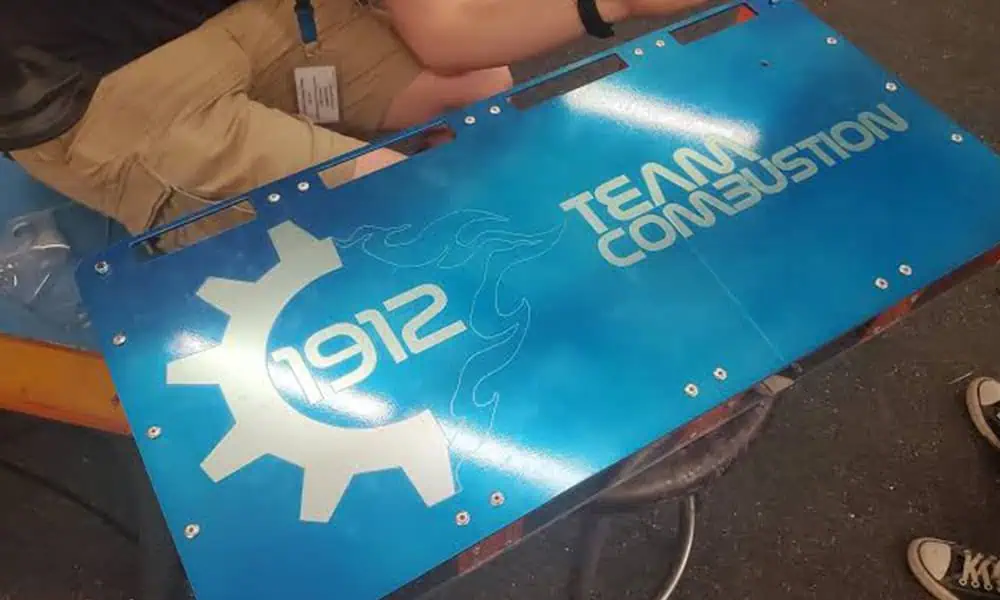
一般的な用途には、機械、モーター、電気機器、制御盤、その他の産業機器に取り付けられる定格銘板および識別銘板が含まれます。「銘板」という言葉だけでなく、実際の銘板構造から始めてください。基材、表面層、および銘板がマーキングステーションに到達する際の状態は、いずれもプロセスを変える可能性があります。.
表面状態が規定された金属基材
アルミニウム、ステンレス鋼、その他の金属板は、未処理、陽極酸化、塗装、粉体塗装、めっき、またはその他の仕上げが施されている場合があります。目に見える最上層は、下地の金属と同じくらい重要になることがあります。.
- 可能な場合は合金または供給元の材料を確認する
- 陽極酸化、コーティング、塗装、または仕上げを記録する
- 対象が表面マーキング、制御された除去、または彫刻のいずれであるかを明記してください
プラスチック樹脂、色、表面構造が重要です
プラスチック銘板は、樹脂、顔料、充填剤、レーザー添加剤、コーティング、積層構成によって反応が大きく異なることがあります。外観だけでレーザーを選定するには十分ではありません。.
- 判明している場合は、樹脂またはサプライヤーのグレードを提供してください
- 色、添加剤、コーティング、およびラミネート層を記録してください
- 近接する接着剤または熱に敏感な構造を特定してください
シート、切断板、組立板、または取り付け済み銘板
マーキングは、切断前、切断後、接着剤塗布後、リベット締結後、または機器への取り付け後に実施される場合があります。各段階で、アクセス、位置決め、ハンドリングが変わります。.
- 板の幅、高さ、厚さ
- 平坦度、曲げ、穴、端部、および使用可能なマーキング領域
- バラ板、ストリップ、トレイ、治具、または設置済み設備へのローディング
なぜマーキングするのか
産業用銘板はなぜマーキングされるのか?
マーキングの理由によって、どの情報が重要か、どのくらいの期間読み取り可能でなければならないか、結果をどのように試験すべきかが決まります。.
機器とその定格情報を識別する
製品名、型式、電気定格、容量などの固定された技術情報は、機器を識別し、承認済みの製品データを伝達するのに役立ちます。
各銘板を生産およびライフサイクル記録に紐付ける
シリアル番号、ロット、日付、機械可読コードは、データワークフローが管理されていれば、現物製品を製造、サービス、資産記録に紐付けることができます。
警告とサービス情報を利用できるようにしておく
銘板には、操作情報、警告、保守参照情報、および必要なサービス環境で判読可能な状態に維持しなければならないその他のテキストが記載されている場合があります。.
マーキング内容
産業用銘板には通常どのような情報が表示されますか?
| 銘板の内容 | 生産目的 | 必要な入力 | 受入確認 |
|---|---|---|---|
| ブランド、製品名、モデル | 機器の識別情報 | 承認済みのアートワーク、フォント、マークのサイズと位置 | 外観、配置、一貫性 |
| 電圧、電力、容量または定格データ | 技術的識別 | フィールド一覧、単位、リビジョン管理、最小文字サイズ | 正確な値と判読性 |
| シリアル番号、日付、バッチ | 製造トレーサビリティ | データソース、形式、順序、重複管理ルール | 正確なデータと記録の関連付け |
| QRコードまたはデータマトリックスコード | デジタル検索とライフサイクル記録 | コード内容、サイズ、クワイエットゾーン、必要に応じてスキャナおよびグレード目標 | 定義された検査条件での可読性 |
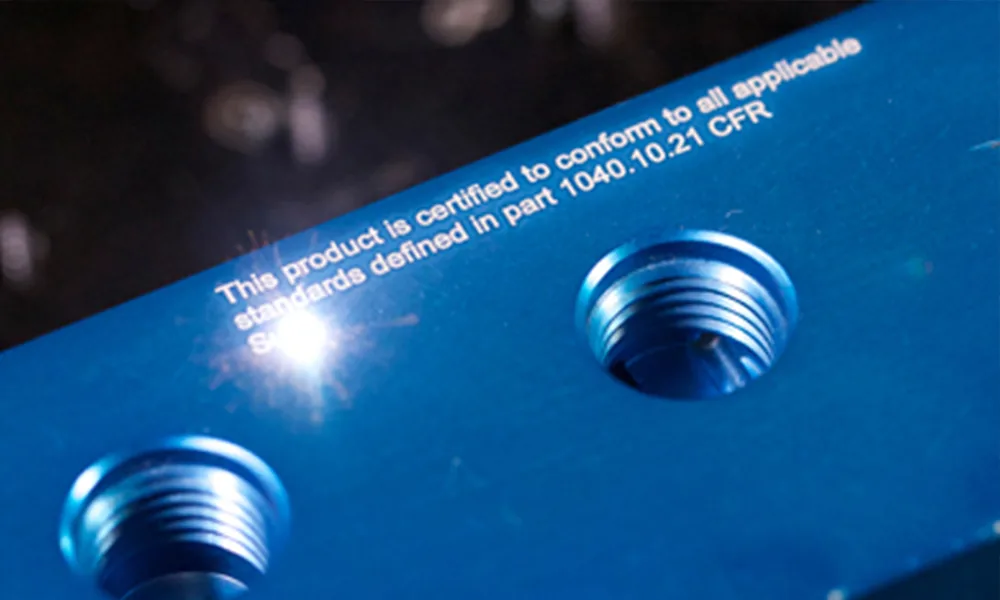
| 警告、コンプライアンスまたはサービスに関するテキスト | 使用、保守および製品情報 | 承認済みの文言、言語、改訂、および要求されるサービス条件 | テキストの完全性と保持された可読性 |

結果の変動要因
レーザーマーキングの結果を決定するものは何か?
結果は銘板カテゴリだけで決まるものではない。材料、表面構造、レイアウト、形状、環境、データワークフロー、および生産速度を総合的に評価する必要がある。.
| 変動要因 | 定義すべき項目 | なぜ結果が変わるのか |
|---|---|---|
| ベース基板 | 金属合金、プラスチック樹脂、または既知のサプライヤーグレード | 異なる基材はレーザーエネルギーを異なる形で吸収し、異なるコントラスト、深さ、テクスチャ、熱応答を生じることがあります。. |
| 表面構成 | 陽極酸化処理、塗料、粉体塗装、めっき、ラミネート、顔料、または添加剤 | 目に見えるマークは、下地の基材ではなく、主に最上層に形成される場合があります。. |
| ターゲットマーク | 暗いマーク、明るいマーク、コーティング除去、浅い彫刻、微細な文字またはコード | 異なる効果には、異なるレーザー波長、パルス特性、プロセスウィンドウが必要になる場合があります。. |
| レイアウト | 文字サイズ、線幅、コードサイズ、クワイエットゾーン、使用可能なマーク領域 | 細かい文字や小さなコードセルは、焦点、ライン定義、位置決めのより厳密な制御を要求します。. |
| 形状 | プレート寸法、厚さ、平坦度、穴、エッジ、データム、設置状態 | 形状は、アクセス、焦点の一貫性、治具設計、再現可能なマーク配置を制御します。. |
| 環境 | 屋内または屋外での使用、洗浄、薬品、油、摩耗、温度暴露 | 見た目が良い初期マークでも、要求される使用条件や洗浄条件を満たさない可能性があります。. |
| データワークフロー | 固定フィールド、可変フィールド、ソース、シーケンス、重複制御、検証 | 物理的なマークが良好であっても、誤ったシリアル番号、バッチ、コードが銘板に割り当てられていれば許容されません。 |
| スループット | バッチサイズ、タクトタイム、投入方法、段取り替え頻度 | 1つのサンプルで成立するプロセスであっても、マーク品質を損なわずに、要求される生産速度を満たさなければなりません。 |
目標結果
許容可能な銘板マークは何を達成すべきか?
機械を選ぶ前に、受け入れ基準を定義しましょう。銘板に可変データ、機械可読コード、耐久性要件もある場合、「見た目が良い」だけでは十分ではありません。
- コントラスト & 外観必要な明暗効果、一貫性、許容できる表面テクスチャを定義します。
- 微細文字の可読性最小文字サイズ、線幅、および鮮明に保つ必要のある重要な記号を設定します。
- コード可読性コードの種類、サイズ、クワイエットゾーン、使用するスキャナー、およびプロジェクト固有の検証目標を定義します。
- 位置データム、使用可能なマーキング領域、およびエッジ、穴、その他の参照フィーチャーに対する許容公差を設定します。
- 表面健全性コーティングの除去、彫り込み、変色、溶融、または目に見える熱影響が許容できるかどうかを判断します。
- データの正確性シリアル、バッチ、モデル、日付、およびエンコードされた内容が、承認済みのソースおよび生産記録と一致することを必須とします。
- 耐久性該当する場合は、マークが耐えなければならない洗浄、摩耗、薬品、温度、または屋外曝露を定義します。
- 生産結果承認された品質が、代表的なバッチサイズ、タクトタイム、段取り替え条件において再現可能であり続けることを要求します。
形状とハンドリング
プレートの形状、穴、エッジ、ローディングは、マーキングにどのような影響を与えますか?
レイアウトをテストする前に、使用可能な領域を定義する
板の幅、高さ、厚さ、平坦度、および穴、スロット、曲げ、エッジの位置を記録する。マーキングゾーンは、安定した基準フィーチャーを基準にして定義する必要がある。
- 穴および板エッジからの距離
- 取り付け部または成形部の周囲のキープアウト領域
- 最大および最小の銘板バリエーション
再現性のあるローディングは、アートワークと同じくらい重要です
作業者がサイクルごとに銘板を違う置き方で配置できると、安定したレーザープロセスであっても位置誤差が生じることがあります。
- データムフィーチャと向きを定義する
- 1つの治具で複数のバリエーションに対応できるか確認する
- 追加の位置検証が必要かどうかを判断する
バラのプレート、トレイに載せたプレート、取り付け済みのプレートは、それぞれ異なる取り扱いが必要
平らなバラのプレートへのマーキングは、完成設備上にリベット止めされたプレートまたは取り付け済みのプレートへのマーキングとは異なります。アクセス、ロード時間、フォーカス制御は、実際の生産状態でテストする必要があります。
- 単一プレート、ストリップ、トレイ、または完成機器
- 手動、半自動、またはラインサイドでのローディング
- プレートの種類を切り替えるのに必要な段取り替え時間
初回テストのレーザールート
どのレーザールートを最初にテストすべきか?
表は、万能な材料ルールとしてではなく、最初に試す方向性として使用してください。実際の表面構造と求められる結果は、代表的なプレートで確認する必要があります。
| ワークピース/ターゲット | 有用な初回テストの方向性 | なぜそこから始めるのか | 別のルートを比較すべきタイミング |
|---|---|---|---|
| 未処理のステンレス鋼、鋼、またはその他の直接マーキングされる金属 | ファイバーレーザー | ファイバーレーザーは、多くの産業用金属に直接マーキングや彫刻を行う際の実用的な最初のルートです。 | より厳密なパルス制御、異なるダークマーク応答、またはより狭い熱プロセスウィンドウが必要な場合は、MOPAファイバーを比較検討してください。 |
| ダークまたは黒色のマークを目標とするナチュラルアルマイトアルミニウム | MOPAファイバー | アルマイトアルミニウム上でダークマークを形成する際、調整可能なパルス特性は重要な追加の制御変数となります。 | ダークな結果ではなく、淡色マークまたは除去型マークが許容できる場合は、別のファイバープロセスを比較検討してください。 |
| 着色陽極酸化処理またはコーティングされた金属で、マークが主に制御された表層の変化または除去によって形成されるもの | ファイバー / CO₂ スクリーニング | 関連する相互作用は、母材ではなく、主にコーティングまたは顔料内で生じる可能性があります。 | コーティングの吸収、エッジ品質、除去深さ、または基材の露出が不確かな場合は、両方の方式を比較してください。 |
| 熱に敏感なプラスチック、微細な文字、または小型の機械可読コード | UVレーザー | UVは、適切なプラスチックに熱変形を抑えて微細マーキングを施すことが目的の場合、有力な第一の選択肢です。 | 実際の樹脂、顔料、またはレーザー添加剤がそれらの波長によりよく反応する場合は、1064 nmまたはCO₂と比較してください。 |
| 表面彫刻用に設計された、レーザー加工可能なプラスチックラミネートまたはプラスチック構造体 | CO₂レーザー | CO₂は、材料の構成が表面彫刻または層除去によって反応するように設計されている場合に有効です。 | 細部、熱影響、または実際のサプライヤー材料が異なるプロセスを必要とする場合は、UVまたは別の方法を比較検討してください。 |
| 不明なプラスチック、不明なコーティング、または混在したサプライヤーロット | まず特定し、サンプルを採取する | 外観だけでは、樹脂、コーティングの化学組成、レーザー吸収性を確定することはできません。 | 実際の材質と求められるマーク効果を定義した後にのみ、該当するレーザールートを絞り込んでください。 |
故障診断
産業用銘板マーキングでよくある故障モード
目に見える症状は、次に行うべき正しい確認へとつながって初めて役立つ。すべての不具合を、単にレーザー出力を上げるだけで補正しようとしてはならない。
| 観察された問題 | 最初に確認すべき変数 | 有効な次のアクション |
|---|---|---|
| コントラストが低い、または不均一 | 表面仕上げ、コーティング厚さ、焦点、材料ロット、プロセスウィンドウ | 機械構成全体を変更する前に、代表的な領域とサプライヤーロットを比較してください。 |
| 焼けハローまたは過度な変色 | エネルギー入力、パルス挙動、スキャン戦略、コーティング厚さ、および熱蓄積 | 不要な熱入力を減らし、求められる表面効果により適したプロセスルートを比較検討する。 |
| プラスチックの溶融、エッジの盛り上がり、または変形 | 樹脂、顔料、熱感受性、エネルギー密度、繰り返しパス | UV などの熱影響のより小さいルートを次回のサンプルマトリクスに含めるべきか確認する。 |
| 細かい文字が鮮明さを失う | 文字サイズ、行間隔、焦点、フィールドサイズ、加工エネルギー | 大きなロゴのサンプルだけで承認するのではなく、実際の最小文字サイズと線幅をテストしてください。 |
| QR または Data Matrix のスキャンが不安定 | セルの定義、コードサイズ、クワイエットゾーン、コントラスト、反射、歪み、スキャナ設定 | 使用予定のリーダーでテストし、合格する正確なコードレイアウトとプロセス条件を記録します。 |
| 穴やエッジの周囲でマーク位置がずれる | プレート公差、データム選定、治具の再現性、作業者による装着 | マーキングパラメータを変更する前に、レーザー加工の再現性とワーク位置決め誤差を切り分けます。 |
| ロットが異なると外観が変わる | 合金、樹脂、顔料、添加剤、コーティングの配合または厚さ | 重要なサプライヤーまたは材料バリエーションごとに保管サンプルにマーキングし、利用可能なプロセスウィンドウを比較します。 |
| マークは正しく見えるが、シリアルまたはコードが誤っている | データソース、シーケンス、オペレーター入力、重複管理、記録の関連付け | 問題をレーザー品質の欠陥として扱うのではなく、データワークフローを修正する。 |
| サンプル品質は合格するが、サイクルタイムが長すぎる | マーク内容、処理時間、フィールドサイズ、ローディング、検証、段取り替え | 生産サイクル全体を測定し、プロセスとハンドリングを一緒に最適化します。 |
生産ワークフロー
可変データ銘板マーキングは、どのように生産工程に導入されるのか?
可変データマーキングは、単なるレーザー加工ではありません。データの選択、ワークの位置決め、検証、生産記録は、現物のマークと結び付いた状態を保つ必要があります。
1. プレートをセットして識別する
マーキングを行う前に、銘板の種類、向き、材質バリアント、および正しい製造ジョブを確認してください。
2. レシピとデータを選択する
承認済みのレイアウトを読み込み、定義されたソースからシリアル、バッチ、日付、定格、またはコードのデータを取得または入力します。
3. ワークを位置決めする
銘板を定義されたデータムに当てて位置決めし、実際のマーキング領域にアクセスできることを確認します。
4. 銘板にマーキングする
互換性のない銘板または表面のバリエーション間でパラメータを混在させることなく、検証済みのプロセスレシピを適用します。
5. 結果を検証する
外観、位置、テキスト、機械可読コード、およびデータの正確性の必要な組み合わせを確認します。
6. 合格、不合格、および記録
不合格となったプレートの処理、再作業の管理方法、および保持する製造記録またはトレーサビリティ記録を定義します。
サンプル受入
産業用銘板のサンプルは、どのように試験し、合格判定すべきですか?
上記の目標結果基準を合否基準として使用し、管理されたサンプルプロセスを通じてそれらを検証します。一般的なデモンストレーション用マークを承認するのではなく、実際の構造と、意味のある最も厳しい生産条件を試験します。
- 代表的なサンプルセットを作成する
現実的に結果を変え得る実際の基材と表面のバリエーションを含める:関連する色、コーティング、サプライヤーロット、最小フィーチャサイズ、および難しい穴/エッジ形状。
- 実際のアートワークと可変データを確定する
大きなロゴや簡略化したテストファイルだけを承認するのではなく、本番レイアウト、実際の最小テキスト、シリアル/バッチの例、および実際のQRまたはData Matrixの内容を使用する。
- 限定的なプロセス マトリクスを定義する
関連する初回テストのレーザー経路から開始し、波長、パルス挙動、または表面応答の違いを判別するために必要なプロセスウィンドウのみを比較します。
- マーキング済みサンプルを検査する
コントラスト、微細文字、コードの可読性、マーク位置、表面の健全性、データの正確性について既に定義された基準を確認し、各結果がどのプロセス条件によって得られたかを記録します。
- 必要な暴露試験を実施する
用途で必要な場合は、合意された洗浄、摩擦、薬品、油、温度、または屋外暴露を、代表的な合格サンプルに適用する。
- 暴露後に再検査する
暴露試験後は、初期の外観が耐久性を証明すると決めつけず、関連する目視、寸法、またはスキャナーによる検査を繰り返す。
- 生産再現性を確認する
意図した投入方法、位置決め、データ変更、段取り替え条件で代表的なバッチを実行し、品質とサイクルタイムが許容範囲内に保たれることを確認します。
- 承認されたプロセスを記録する
承認された材料/表面バリアントを、承認済みレシピ、検証方法、合否結果、および生産で再現する必要がある取り扱い条件またはデータ管理条件に紐付けます。
最終機械構成
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
サンプルテストの目的は、単にレーザーが可視マークを形成できることを証明することではありません。テストでは、マーク品質、データ、耐久性、生産の各要件を満たすプロセスウィンドウを特定し、それを再現するために必要なハードウェアとワークフローを定義する必要があります。
| サンプルテストで明らかになること | それが情報提供する構成上の決定 |
|---|---|
| 許容できない表面損傷を生じさせることなく、要求されるマークを形成する波長とパルス挙動はどれか | レーザー系統、および該当する場合はファイバーとMOPAファイバーのどちらを指向するか、ならびに使用可能なプロセスウィンドウ |
| 明瞭に維持する必要がある最小の文字、線、またはデータマトリックス要素 | 光学フィールドサイズ、焦点合わせ要件、およびマーキングフィールドの選択 |
| 高さ、平坦度、または設置状態によってマーク品質が変化するかどうか | Z軸戦略、ワーク高さ制御、および治具要件 |
| 位置がプレート公差、穴、または作業者による装着によって変化するかどうか | データム戦略、治具設計、およびビジョンベースの位置検証を評価すべきかどうか |
| プレートサイズの数とジョブの変更頻度 | 治具の交換方法、レシピ管理、オペレーターの作業フロー |
| シリアル番号、バッチ、コードの生成元 | ソフトウェアのワークフロー、および必要なスキャナー、ファイル、PLC、データベースとの通信 |
| コードまたはマーク位置を自動的に検証する必要があるかどうか | コードリーダー、カメラ、その他の検証方法、および不良品の処理 |
| 採用したプロセスが実際の負荷条件でタクトタイムを満たすかどうか | プロセス最適化、レーザー構成、投入方法、自動化の程度;レーザー出力が高いことが自動的に正しい解決策とは限らない |
| サプライヤー、色、コーティングのバリエーションが許容プロセスウィンドウを狭めるかどうか | レシピ管理、材料の分別、および生産に必要な検証済みパラメータセットの数 |
関連する技術ガイド
用途が定義された後で、材料と機械の詳細を確認する
実際の基材と表面を確認する
実際の金属やプラスチックがレーザーエネルギーにどのように反応するかについて、さらに詳しい情報が必要な場合は、関連する材料ガイドを参照してください。
マーキング作業が明確になってから設備を比較する
基材、表面、目標結果、形状、可変データ、およびサンプル承認要件を定義した後で初めて、機種ファミリーの情報がより有用になります。
次のステップ
産業用銘板マーキングの要件を評価する
実際の銘板構造、必要なマーク内容、形状、可変データのワークフロー、生産速度、および受入基準をお知らせください。Zhuorui Laser は代表的なサンプル試験を用いて、関連するレーザー方式を比較し、承認された結果を再現するために必要な構成を決定できます。
準備: プレートの写真またはサンプル、合金またはプラスチック樹脂、陽極酸化・コーティング・塗装または色、最終デザインデータ、固定フィールドと可変フィールド、QRまたはデータマトリックスの要件、スキャナー要件、寸法・厚さ・穴・エッジ・データム、バッチサイズとタクトタイム、投入方法、必要な耐久性試験、仕向地と電圧。