
Plaques signalétiques métalliques et plastiques · Données variables · Validation d'échantillons
Marquage de plaques signalétiques industrielles
Planifier le marquage laser des plaques signalétiques d'équipement, des plaques de caractéristiques, des étiquettes d'actifs et des plaques d'identification en définissant le substrat et la surface réels, le contenu de marquage requis, la géométrie de la plaque, le procédé de production et les critères d'acceptation avant de sélectionner la configuration finale de marquage laser.
Périmètre de la plaque signalétique / de la pièce à marquer
Quelle construction de plaque signalétique et quelles conditions de la pièce à marquer doivent être définies ?
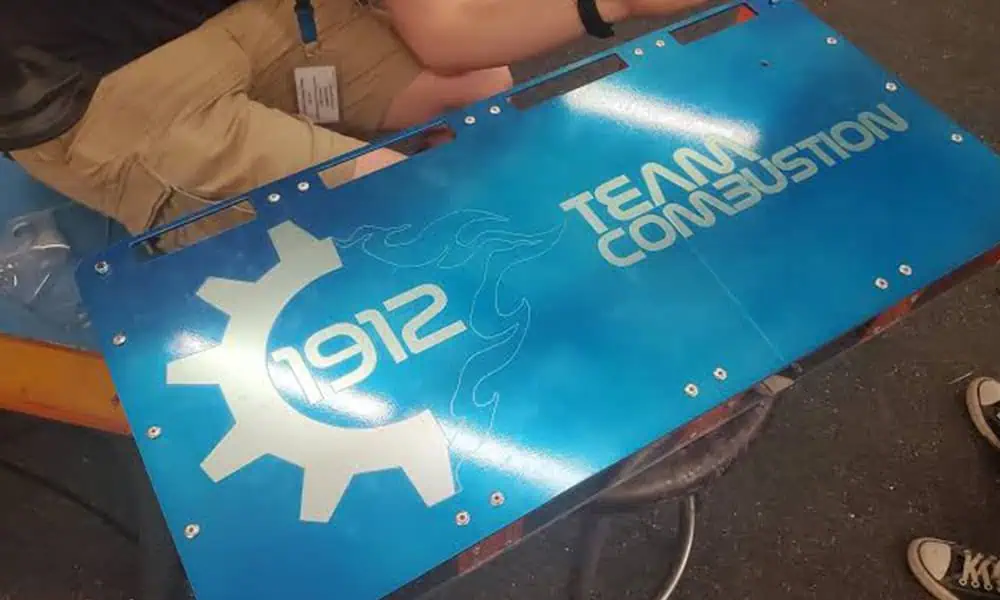
Les applications typiques incluent les plaques de caractéristiques et d'identification fixées aux machines, aux moteurs, aux équipements électriques, aux armoires de commande et à d'autres équipements industriels. Partez de la construction réelle de la plaque signalétique plutôt que du seul mot “ plaque signalétique ” : le substrat, la couche de surface et l'état dans lequel la plaque arrive au poste de marquage peuvent tous modifier le processus.
Substrat métallique avec un état de surface défini
Les plaques en aluminium, en acier inoxydable et en d'autres métaux peuvent être nues, anodisées, peintes, thermolaquées, plaquées ou autrement finies. La couche supérieure visible peut être aussi importante que le métal sous-jacent.
- Confirmer l'alliage ou le matériau du fournisseur lorsque disponible
- Consigner l'anodisation, le revêtement, la peinture ou la finition
- Indiquez si la cible est un marquage de surface, un enlèvement contrôlé ou une gravure
La résine plastique, la couleur et la construction de surface comptent
Les plaques d'identification en plastique peuvent réagir très différemment selon la résine, le pigment, la charge, l'additif laser, le revêtement et la construction du stratifié. L'apparence seule ne suffit pas pour sélectionner le laser.
- Indiquez la résine ou la nuance du fournisseur lorsqu'elle est connue
- Consignez la couleur, les additifs, le revêtement et les couches de stratifié
- Identifiez à proximité tout adhésif ou construction sensible à la chaleur
Tôle, plaque découpée, plaque assemblée ou plaque signalétique installée
Le marquage peut avoir lieu avant la découpe, après la découpe, après l’application d’adhésif, après le rivetage ou après l’installation sur l’équipement. Chaque étape modifie l’accès, le positionnement et la manutention.
- Largeur, hauteur et épaisseur de la plaque
- Planéité, pliage, trous, bords et zone de marquage utilisable
- Chargement de plaques libres, de bandes, de plateaux, de gabarits ou d’équipements installés
Pourquoi marquer
Pourquoi les plaques signalétiques industrielles sont-elles marquées ?
La raison du marquage détermine quelles informations sont importantes, combien de temps elles doivent rester lisibles et comment le résultat doit être testé.
Identifier l’équipement et ses informations nominales
Les noms de produits, les modèles, les caractéristiques électriques, les capacités et d’autres informations techniques fixes aident à distinguer les équipements et à communiquer les données produit approuvées.
Relier chaque plaque aux enregistrements de production et de cycle de vie
Les numéros de série, les lots, les dates et les codes lisibles par machine peuvent relier le produit physique aux enregistrements de fabrication, de maintenance ou d’actifs lorsque le flux de données est maîtrisé.
Gardez les avertissements et les informations d'entretien disponibles
Les plaques signalétiques peuvent porter des informations de fonctionnement, des avertissements, des références de maintenance et d'autres textes qui doivent rester lisibles pour l'environnement de maintenance requis.
Contenu du marquage
Quelles informations sont habituellement indiquées sur une plaque signalétique industrielle ?
| Contenu de la plaque signalétique | Finalité de production | Entrée requise | Contrôle d'acceptation |
|---|---|---|---|
| Marque, nom du produit et modèle | Identification de l'équipement | Graphisme approuvé, police, taille et emplacement de la marque | Aspect, emplacement et uniformité |
| Données de tension, de puissance, de capacité ou de caractéristiques nominales | Identification technique | Liste des champs, unités, contrôle des révisions et taille minimale des caractères | Valeurs correctes et lisibilité |
| Numéro de série, date et lot | Traçabilité de fabrication | Source des données, format, séquence et règle de contrôle des doublons | Données correctes et association des enregistrements |
| Code QR ou Data Matrix | Recherche numérique et enregistrements du cycle de vie | Contenu du code, taille, zone de silence, scanner et niveau de qualité cible si requis | Lisibilité dans la condition d'inspection définie |
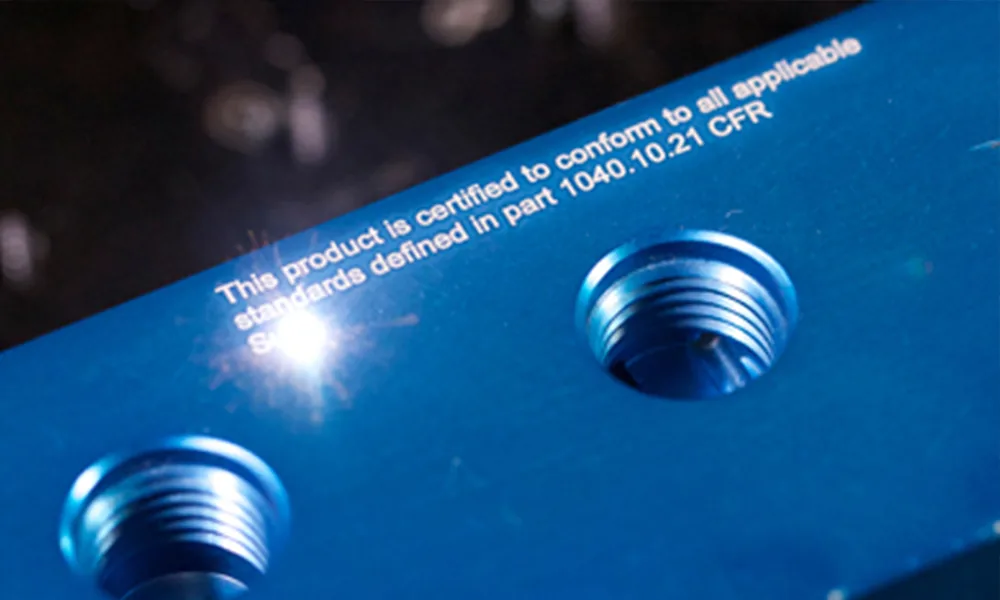
| Texte d'avertissement, de conformité ou de service | Informations d'utilisation, de maintenance et sur le produit | Libellé approuvé, langue, révision et condition de maintenance requise | Intégralité du texte et lisibilité conservée |

Variables de résultat
Qu’est-ce qui détermine le résultat du marquage laser ?
Le résultat n'est pas déterminé par la seule catégorie de plaque signalétique. Le matériau, la construction de surface, la disposition, la géométrie, l'environnement, le flux de données et la vitesse de production doivent être évalués ensemble.
| Variable | Quoi définir | Pourquoi cela modifie le résultat |
|---|---|---|
| Substrat de base | Alliage métallique, résine plastique ou nuance de fournisseur connue | Différents substrats absorbent l’énergie laser différemment et peuvent produire un contraste, une profondeur, une texture et une réponse thermique différents. |
| Construction de surface | Anodisation, peinture, revêtement en poudre, placage, stratifié, pigment ou additif | La marque visible peut être créée principalement dans la couche supérieure plutôt que dans le substrat sous-jacent. |
| Marquage cible | Marque sombre, marque claire, élimination du revêtement, gravure superficielle, texte fin ou code | Différents effets peuvent nécessiter différentes longueurs d’onde de laser, caractéristiques d’impulsion et fenêtres de traitement. |
| Disposition | Taille des caractères, largeur de trait, taille du code, zone de silence et zone de marquage utilisable | Les caractères fins et les petites cellules de code exigent un contrôle plus strict de la mise au point, de la définition de trait et du positionnement. |
| Géométrie | Dimensions de la plaque, épaisseur, planéité, trous, bords, référence et état d'installation | La géométrie détermine l'accès, la constance de la mise au point, la conception du montage et le placement reproductible des marques. |
| Environnement | Utilisation en intérieur ou en extérieur, nettoyage, produits chimiques, huile, abrasion et exposition aux températures | Une marque initiale visuellement bonne peut malgré tout ne pas satisfaire aux conditions de service ou de nettoyage requises. |
| Flux de données | Champs fixes, champs variables, source, séquence, contrôle des doublons et vérification | Un bon marquage physique n'est pas acceptable si un numéro de série, un lot ou un code erroné est attribué à la plaque. |
| Débit | Taille des lots, temps de takt, méthode de chargement et fréquence des changements de série | Un procédé qui fonctionne sur un seul échantillon doit également respecter la cadence de production requise sans dégrader la qualité du marquage. |
Résultat cible
Que doit accomplir un marquage de plaque signalétique acceptable ?
Définissez les critères d’acceptation avant de choisir la machine. « Ça a l’air bien » ne suffit pas lorsque la plaque comporte également des données variables, des codes lisibles par machine ou des exigences de durabilité.
- Contraste & apparenceDéfinissez l’effet foncé/clair requis, l’homogénéité et la texture de surface acceptable.
- Lisibilité des textes finsDéfinissez la taille minimale des caractères, la largeur de trait et tout symbole critique qui doit rester lisible.
- Lisibilité du codeDéfinissez le type de code, sa taille, sa zone de silence, le lecteur prévu et toute cible de vérification propre au projet.
- PositionDéfinissez la référence, la zone de marquage utilisable et la tolérance autorisée par rapport aux bords, aux trous ou à d’autres éléments de référence.
- Intégrité de la surfaceDéterminez si le retrait du revêtement, la gravure, la décoloration, la fusion ou un effet thermique visible sont acceptables.
- Exactitude des donnéesExigez que le numéro de série, le lot, le modèle, la date et le contenu encodé concordent avec la source approuvée et le dossier de production.
- DurabilitéDéfinir le nettoyage, l'usure, l'exposition chimique, à la température ou en extérieur auxquels la marque doit survivre lorsque ces conditions s'appliquent.
- Résultat de productionExiger que la qualité acceptée reste reproductible à la taille de lot représentative, au takt time et aux conditions de changement de série.
Géométrie et manutention
Comment la géométrie de la plaque, les trous, les bords et le chargement affectent-ils le marquage ?
Définir la zone utilisable avant de tester l'implantation
Relever la largeur, la hauteur, l'épaisseur et la planéité de la plaque, ainsi que la position des trous, des fentes, des plis et des bords. La zone de marquage doit être définie par rapport à des caractéristiques de référence stables.
- Distance par rapport aux trous et aux bords de la plaque
- Zones d'exclusion autour des éléments de montage ou des caractéristiques formées
- Variantes de plaque maximales et minimales
La répétabilité du chargement compte autant que le graphisme
Si l’opérateur peut placer la plaque différemment à chaque cycle, même un procédé laser stable peut produire des erreurs de position.
- Définir les éléments de référence et l’orientation
- Confirmer si un seul montage prend en charge plusieurs variantes
- Déterminer si une vérification supplémentaire de la position est nécessaire
Les plaques libres, chargées sur plateau et installées nécessitent une manipulation différente
Le marquage d'une plaque plate libre diffère du marquage d'une plaque rivetée ou installée sur un équipement fini. L'accès, le temps de chargement et le contrôle de la mise au point doivent être testés dans l'état de production réel.
- Plaque seule, bande, plateau ou équipement fini
- Chargement manuel, semi-automatique ou en bord de ligne
- Temps de changement requis entre les variantes de plaque
Itinéraire laser du premier essai
Quel itinéraire laser doit être testé en premier ?
Utilisez le tableau comme orientation pour un premier essai plutôt que comme une règle matériau universelle. La construction réelle de la surface et le résultat requis doivent encore être confirmés sur des plaques représentatives.
| Pièce / cible | Orientation utile pour un premier essai | Pourquoi commencer par là | Quand comparer une autre voie |
|---|---|---|---|
| Acier inoxydable nu, acier ou autre métal marqué directement | Laser à fibre | Le laser à fibre est une solution de départ pratique pour le marquage et la gravure directs sur de nombreux métaux industriels. | Comparez le laser à fibre MOPA lorsque la cible exige un contrôle plus serré des impulsions, une réponse différente en marquage foncé ou une fenêtre de traitement thermique plus étroite. |
| Aluminium anodisé naturel avec une cible foncée ou noire | Laser à fibre MOPA | Des caractéristiques d’impulsion réglables constituent une variable de contrôle supplémentaire importante pour obtenir des marques sombres sur de l’aluminium anodisé. | Comparez un autre procédé à fibre si un marquage clair ou de type retrait est acceptable au lieu d'un résultat sombre. |
| Métal anodisé ou revêtu coloré où le marquage est créé principalement par modification ou retrait contrôlé de la couche supérieure | Sélection fibre / CO₂ | L'interaction concernée peut se produire principalement dans le revêtement ou le pigment plutôt que dans le métal de base. | Comparez les deux voies lorsque l'absorption du revêtement, la qualité des bords, la profondeur d'enlèvement ou l'exposition du substrat sont incertaines. |
| Plastique thermosensible, texte fin ou petit code lisible par machine | Laser UV | L'UV est une première voie de choix lorsque l'objectif est un marquage fin avec une déformation thermique réduite sur des plastiques adaptés. | Comparez le 1064 nm ou le CO₂ lorsque la résine, le pigment ou l'additif laser réellement employé répond mieux à ces longueurs d'onde. |
| Stratifié plastique laserable ou construction plastique conçue pour la gravure de surface | Laser CO₂ | Le CO₂ peut être efficace lorsque la construction du matériau est conçue pour réagir par gravure de surface ou élimination de couches. | Comparez l'UV ou une autre voie lorsque le détail, l'effet thermique ou le matériau réel du fournisseur nécessite un procédé différent. |
| Plastique inconnu, revêtement inconnu ou lots de fournisseurs mélangés | Identifier et échantillonner d'abord | L'apparence visuelle seule ne permet pas d'établir la résine, la composition chimique du revêtement ou l'absorption laser. | Évaluer les voies laser pertinentes uniquement après avoir défini le matériau réel et l'effet de marquage requis. |
Diagnostic de défaillance
Modes de défaillance courants du marquage des plaques signalétiques industrielles
Le symptôme visible n’est utile que s’il conduit à la bonne vérification à effectuer ensuite. Évitez de corriger chaque défaut en augmentant simplement la puissance du laser.
| Problème observé | Variables à vérifier en premier | Prochaine action utile |
|---|---|---|
| Contraste faible ou irrégulier | Finition de surface, épaisseur du revêtement, mise au point, lot de matériau, fenêtre de process | Comparez des zones représentatives et des lots de fournisseurs avant de modifier la configuration complète de la machine. |
| Halo de brûlure ou décoloration excessive | Apport d'énergie, comportement des impulsions, stratégie de balayage, épaisseur du revêtement et accumulation de chaleur | Réduire l'apport thermique inutile et comparer une voie de traitement mieux adaptée à l'effet de surface requis. |
| Fusion du plastique, bords surélevés ou déformation | Résine, pigment, sensibilité à la chaleur, densité d'énergie et passes répétées | Vérifiez si une voie à plus faible impact thermique, comme les UV, doit être incluse dans la prochaine matrice d’échantillons. |
| Le texte fin perd sa définition | Taille des caractères, interligne, mise au point, taille du champ et énergie du procédé | Testez la taille minimale réelle du texte et la largeur de ligne plutôt que d’approuver uniquement un échantillon avec un grand logo. |
| La lecture des codes QR ou Data Matrix est incohérente | Définition des cellules, taille du code, zone de silence, contraste, réflexion, distorsion et configuration du scanner | Testez avec le lecteur prévu et consignez la disposition exacte du code ainsi que la condition de process qui réussit. |
| Décalage de la position du marquage autour des trous ou des bords | Tolérance de la plaque, sélection des références, répétabilité du montage et chargement par l'opérateur | Séparez la répétabilité du procédé laser de l’erreur de positionnement de la pièce avant de modifier les paramètres de marquage. |
| Des lots différents produisent un aspect différent. | Alliage, résine, pigment, additif, formulation ou épaisseur du revêtement. | Marquez des échantillons conservés de chaque fournisseur ou variante de matériau présentant un intérêt et comparez la fenêtre de procédé disponible. |
| Marquage d’apparence correcte mais numéro de série ou code erroné | Source des données, séquence, saisie de l’opérateur, contrôle des doublons et association des enregistrements | Corrigez le flux de données plutôt que de traiter le problème comme un défaut de qualité du laser. |
| La qualité de l’échantillon est conforme, mais le temps de cycle est trop long | Contenu du marquage, temps de traitement, taille du champ, chargement, vérification et changement de série | Mesurez le cycle de production complet et optimisez ensemble le processus et la manutention. |
Flux de production
Comment le marquage de plaques signalétiques à données variables entre-t-il en production ?
Le marquage à données variables n’est pas qu’une tâche laser. La sélection des données, le positionnement des pièces, la vérification et les enregistrements de production doivent rester liés au marquage physique.
1. Charger et identifier la plaque
Confirmer le type de plaque, son orientation, la variante de matériau et le bon travail de production avant le marquage.
2. Sélectionner la recette et les données
Charger le gabarit approuvé et récupérer ou saisir les données de numéro de série, de lot, de date, de caractéristique ou de code à partir de la source définie.
3. Positionner la pièce
Plaquez la plaque contre la référence définie et confirmez que la zone de marquage réelle est accessible.
4. Marquer la plaque
Appliquez la recette de procédé validée sans mélanger les paramètres entre des variantes de plaques ou de surfaces incompatibles.
5. Vérifier le résultat
Vérifiez la combinaison requise d'aspect, de position, de texte, de code lisible par machine et d'exactitude des données.
6. Accepter, rejeter et enregistrer
Définissez ce qu'il advient des plaques non conformes, comment les reprises sont contrôlées et quel enregistrement de production ou de traçabilité est conservé.
Acceptation des échantillons
Comment les échantillons de plaques signalétiques industrielles doivent-ils être testés et acceptés ?
Utilisez les critères de résultat cible ci-dessus comme norme d'acceptation ou de refus, puis validez-les au moyen d'un processus d'échantillonnage contrôlé. Testez la construction réelle et les conditions de production les plus difficiles et pertinentes plutôt que d'approuver un marquage de démonstration générique.
- Constituez un jeu d'échantillons représentatif
Incluez les variantes réelles de substrat et de surface susceptibles de modifier le résultat : couleurs pertinentes, revêtements, lots de fournisseurs, dimensions minimales des motifs et géométries difficiles des trous/bords.
- Figez le fichier graphique réel et les données variables
Utilisez la mise en page de production, le texte minimal réel, des exemples de numéros de série et de lots ainsi que le contenu réel du QR code ou du code Data Matrix, au lieu d'approuver uniquement un grand logo ou un fichier de test simplifié.
- Définissez une matrice de processus limitée
Partez de la voie laser de premier essai pertinente et comparez uniquement les fenêtres de processus nécessaires pour distinguer les différences de longueur d'onde, de comportement des impulsions ou de réponse de surface.
- Inspectez les échantillons marqués
Vérifiez les critères déjà définis pour le contraste, les textes fins, la lisibilité des codes, la position du marquage, l'intégrité de la surface et l'exactitude des données, et consignez quelle condition de procédé a produit chaque résultat.
- Effectuez le test d'exposition requis
Lorsque l'application l'exige, appliquez à des échantillons représentatifs acceptés les opérations convenues de nettoyage, de frottement, d'exposition chimique, d'exposition à l'huile, d'exposition à la température ou d'exposition en extérieur.
- Inspectez à nouveau après exposition
Répétez les contrôles visuels, dimensionnels ou par scanner pertinents après l’essai d’exposition, plutôt que de supposer que l’aspect initial prouve la durabilité.
- Vérifier la répétabilité de la production
Exécutez un lot représentatif avec la méthode de chargement, le positionnement, les changements de données et la condition de changement de série prévus, afin de confirmer que la qualité et le temps de cycle restent acceptables.
- Consigner le procédé accepté
Associez la variante de matériau/surface acceptée à la recette approuvée, à la méthode de vérification, au résultat de réussite/échec et à toute condition de manipulation ou de contrôle des données qui doit être reproduite en production.
Configuration finale de la machine
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
L'objectif des essais sur échantillons n'est pas simplement de prouver qu'un laser peut produire une marque visible. Les essais doivent identifier une fenêtre de procédé qui satisfait aux exigences de qualité de marquage, de données, de durabilité et de production, puis définir le matériel et le flux de travail nécessaires pour la reproduire.
| Ce que révèle l'essai sur échantillon | Décision de configuration qu’elle éclaire |
|---|---|
| Longueur d'onde et comportement d'impulsion permettant de produire la marque requise sans endommagement inacceptable de la surface | Famille de laser et, le cas échéant, choix d'orientation entre fibre et fibre MOPA, ainsi que fenêtre de process utilisable |
| Plus petit texte, trait ou motif Data Matrix devant rester lisible | Taille du champ optique, exigence de focalisation et choix du champ de marquage |
| Si la qualité du marquage varie selon la hauteur, la planéité ou les conditions d'installation | Stratégie d'axe Z, contrôle de la hauteur de travail et exigences relatives au dispositif de fixation |
| Si la position change selon la tolérance de la plaque, les trous ou le chargement par l'opérateur | Stratégie de référence, conception du dispositif de fixation et s'il faut évaluer une vérification de position par vision |
| Nombre de tailles de plaques et fréquence des changements de production | Méthode de changement de montage, gestion des recettes et flux de travail de l'opérateur |
| Origine des numéros de série, des lots et des codes | Flux de travail logiciel et communication requise avec scanner, fichier, PLC ou base de données |
| Si les codes ou les positions de marquage doivent être vérifiés automatiquement | Lecteur de codes, caméra ou autre méthode de vérification et gestion des rejets |
| Si le procédé accepté respecte le takt time dans des conditions réelles de chargement | Optimisation du procédé, configuration laser, méthode de chargement et degré d'automatisation ; une puissance laser plus élevée n'est pas automatiquement la solution correcte |
| Si les variantes de fournisseur, de couleur ou de revêtement restreignent la fenêtre de process acceptable | Contrôle des recettes, séparation des matériaux et nombre de jeux de paramètres validés nécessaires à la production |
Guides techniques associés
Examiner les détails du matériau et de la machine une fois l'application définie
Vérifier le substrat et la surface réels
Utilisez le guide des matériaux correspondant lorsque vous avez besoin de plus de détails sur la manière dont le métal ou le plastique réel réagit à l'énergie laser.
Ne comparer les équipements qu’une fois la tâche de marquage clairement définie
Les informations sur les familles de machines deviennent plus utiles après la définition du substrat, de la surface, du résultat cible, de la géométrie, des données variables et des exigences d’acceptation des échantillons.
Étape suivante
Évaluez votre besoin de marquage de plaques signalétiques industrielles
Partagez la construction réelle de la plaque signalétique, le contenu de marquage requis, la géométrie, le flux de travail des données variables, la cadence de production et les critères d'acceptation. Zhuorui Laser peut utiliser des essais sur échantillons représentatifs pour comparer la voie laser pertinente et déterminer la configuration nécessaire pour reproduire le résultat accepté.
Préparez : photos ou échantillons de plaque ; alliage ou résine plastique ; anodisation, revêtement, peinture ou couleur ; artwork final ; champs fixes et variables ; exigence QR ou Data Matrix ; exigence de scanner ; dimensions, épaisseur, trous, bords et datum ; taille de lot et takt time ; méthode de chargement ; test de durabilité requis ; destination et tension.