
Zhuorui Laser / テクノロジーガイド / UVレーザーマーキング技術
レーザー技術ガイド
UVレーザーマーキング技術
UVレーザーマーキングは、レーザー出力を上げるだけでは解決できないマーキング課題がある場合に最も価値を発揮します。.
産業用UVマーキングシステムは通常355 nmで動作し、これは従来のファイバーマーキングレーザーで使用される近赤外出力よりもかなり短い波長です。この違いにより、材料がビームをどのように吸収するか、ビームをどれだけ細く集光できるか、エネルギーが表面近くにどのように付与されるか、そして最終的に、そのプロセスが有用なコントラスト、きれいなアブレーション、過剰な熱、または許容できるマークをまったく生み出さないのかが変わり得ます。.
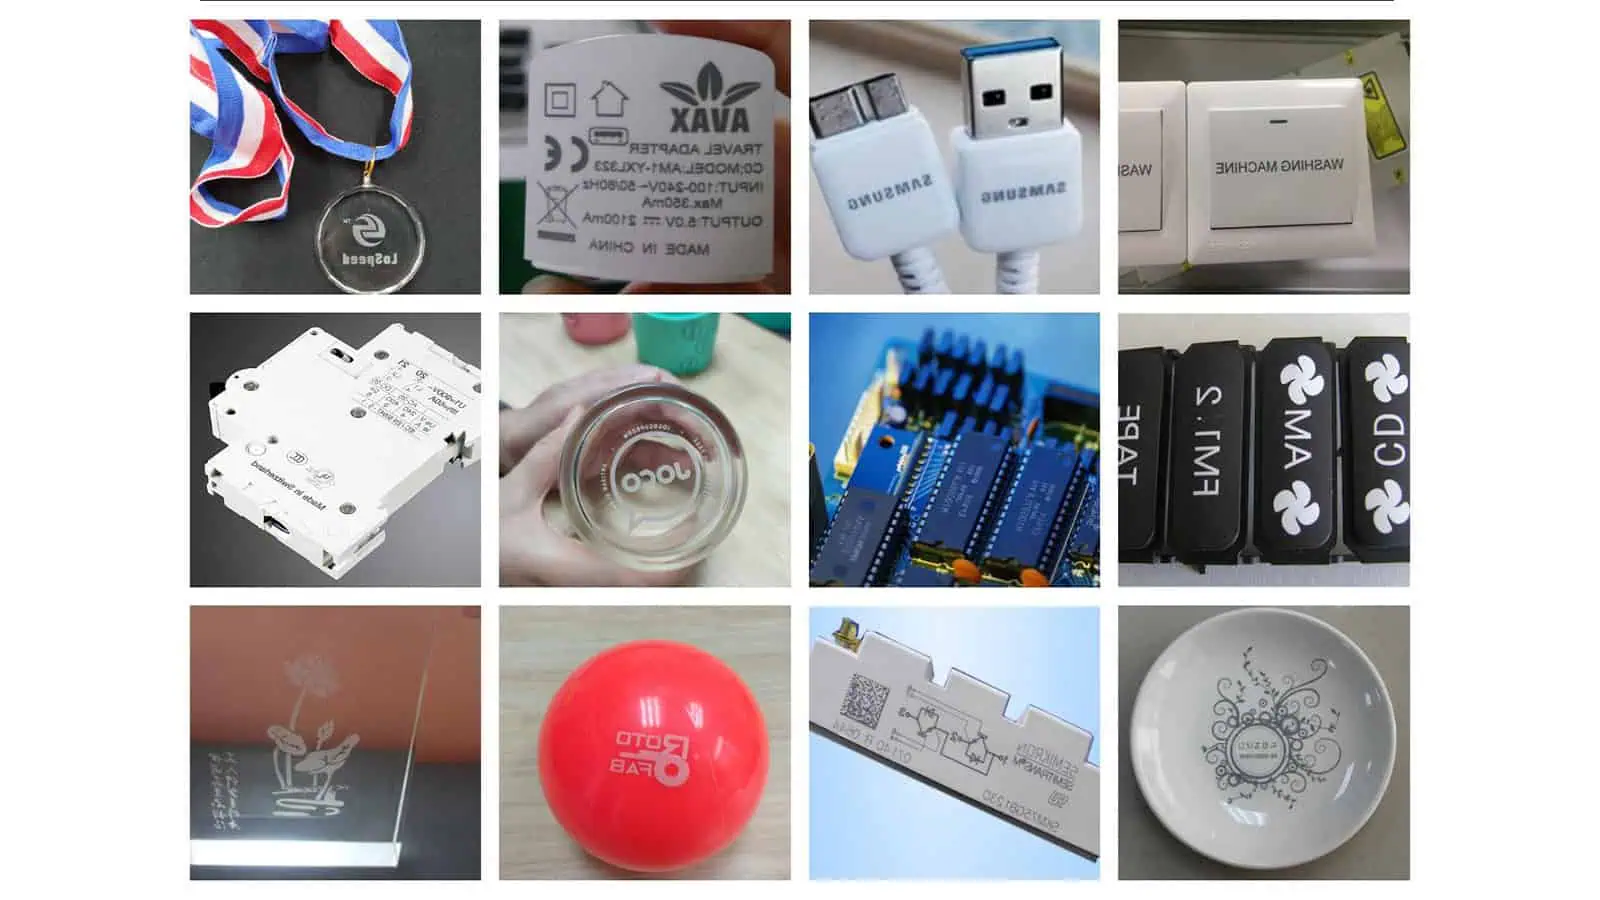
熱に敏感なポリマー、電子材料、コーティング、薄膜、ガラス、セラミック、および非常に小さなトレーサビリティ用特徴部にとって、これらの違いは有用なプロセスウィンドウを生み出す可能性があります。深い金属彫刻、高い材料除去量を要する作業、または多くの日常的な金属識別作業では、同じUVシステムはファイバーレーザーに対して実用的な優位性をほとんど提供できない場合があります。.
有用なエンジニアリング上の問いは、UVがファイバーやCO2より進んでいるかどうかではありません。355 nmが、要求されるマーク品質、サイクルタイム、生産条件を満たしつつ、実際の材料とのより良好でより安定した相互作用を生み出すかどうかです。.
UVレーザーマーキングとは?
UVレーザーマーキングは、紫外レーザー放射を用いて、材料に制御された光学的、化学的、熱的、または物理的変化を生じさせます。.
多くの産業用固体UVシステムでは、355 nmの光は元のレーザー波長で直接生成されるわけではない。近赤外固体レーザーは約1064 nmの基本波を生成し、それが非線形光学結晶を通して変換される。周波数二倍化により532 nmの光が生成され、さらに非線形混合段を経ることで355 nmの第三高調波を生成できる。Coherentは、自社の産業用UVレーザー技術資料でこの周波数三倍化アーキテクチャについて説明している。. Coherent:非線形結晶
その詳細が重要であるのは、UVが単に低出力のファイバーレーザーではないからだ。それはワークピースに異なる波長を届ける、異なる光学アーキテクチャである。.
ビームが部品に到達すると、マークはいくつかのメカニズムによって生じ得る。材料とプロセス条件に応じて、レーザーは顔料の化学的性質を変化させたり、分子構造を改変したり、薄いコーティングを除去したり、表面層をアブレーションしたり、局所的な変色を生じさせたり、浅い材料除去を生じさせたりする可能性がある。.
たとえばTRUMPFは、色変化や層アブレーションといったプラスチックのレーザーマーキングメカニズムを区別し、その結果は材料ファミリー名だけでなく、プラスチック、波長、添加剤に依存すると述べている。. TRUMPF:プラスチックのレーザーマーキング
UVレーザーマーキングは主に波長と材料の相互作用の問題であり、ワット数の問題ではない。.
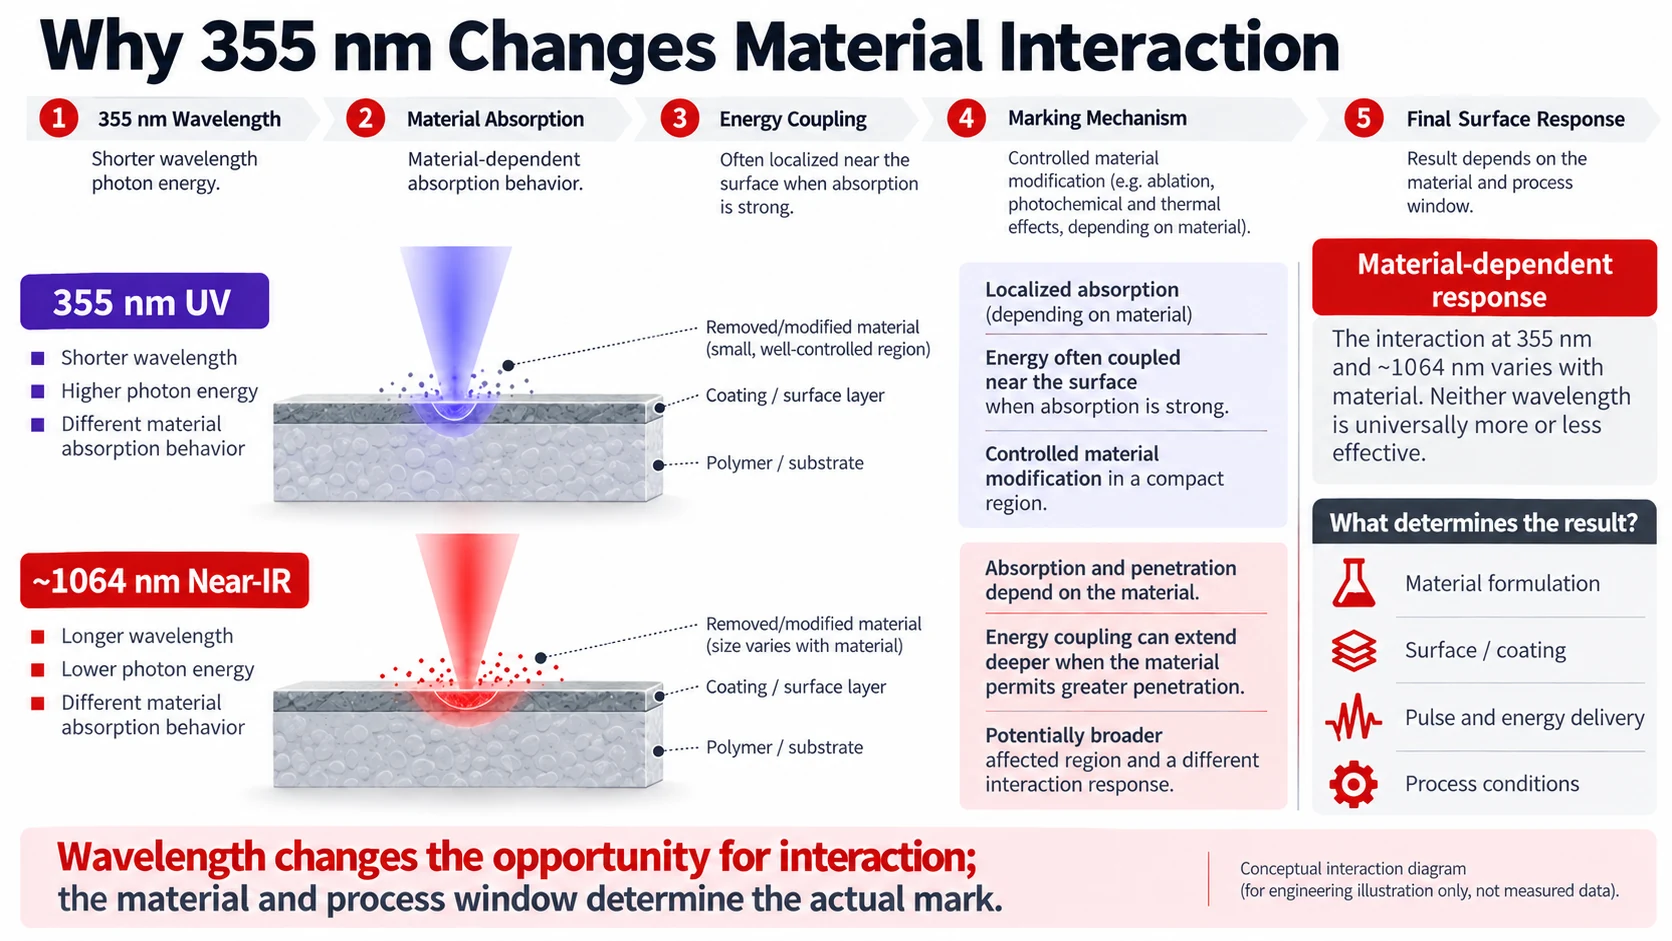
なぜ355 nmの波長は材料との相互作用を変化させるのか?
レーザーは、そのエネルギーの十分な量が適切な位置で対象材料に結合して初めて、意図したプロセスを生み出せます。光がワークピースに到達すると、エネルギーの一部は反射、透過、散乱、または吸収されることがあります。材料の応答を引き起こすのは、吸収された部分です。
波長を変えると、これらの割合が変化します。
これは特にポリマーにとって重要です。TRUMPFは、プラスチックの高分子構造は特定のスペクトル領域で吸収する傾向がある一方、顔料、カーボンブラック、染料、その他の添加剤は異なる吸収スペクトルを持ち得ると述べています。同社は、532 nmおよび355 nmの光源を、従来の近赤外マーキング波長と比べて、効果的にマーキングできるプラスチックの範囲を広げられる波長として特に挙げています。 TRUMPF:プラスチックのレーザーマーキング
このことは、どちらもPCまたはABSと表示された2つの部品が同じようには反応しない可能性がある理由を説明しています。一方には、355 nmと強く結合し、鮮明なコントラストを生じる顔料または添加剤パッケージが含まれている場合があります。名目上は類似したもう一方の配合では、異なるエネルギー量、あるいは異なる波長さえ必要とする場合があります。
吸収は始まりにすぎない
UVマーキングを、UV光子が材料を加熱するのではなく分子結合を切断するのだと説明したくなる。だが、それはあまりに断定的だ。
ポリイミドの355 nm加工に関する研究は、光化学的機構と光熱的機構が共存し得ることを示している。355 nmでのポリイミド加工に関する実験とモデルは、材料やプロセス条件に応じて相対的な寄与が異なることを示している。先行研究もまた、UVポリマー加工における熱的影響を単純に無視することはできないと警告している。 ScienceDirect: 355 nm ポリイミド処理研究
このことは、コールドマーキングをどのように理解すべきかを変える。熱がまったくないという意味ではない。より有用な工学的解釈は、355 nmは適切な材料と加工条件において、バルク加熱により大きく依存するプロセスよりも、周囲材料への不要な熱的影響を少なくして、必要な表面変化を生じさせることができる、というものである。
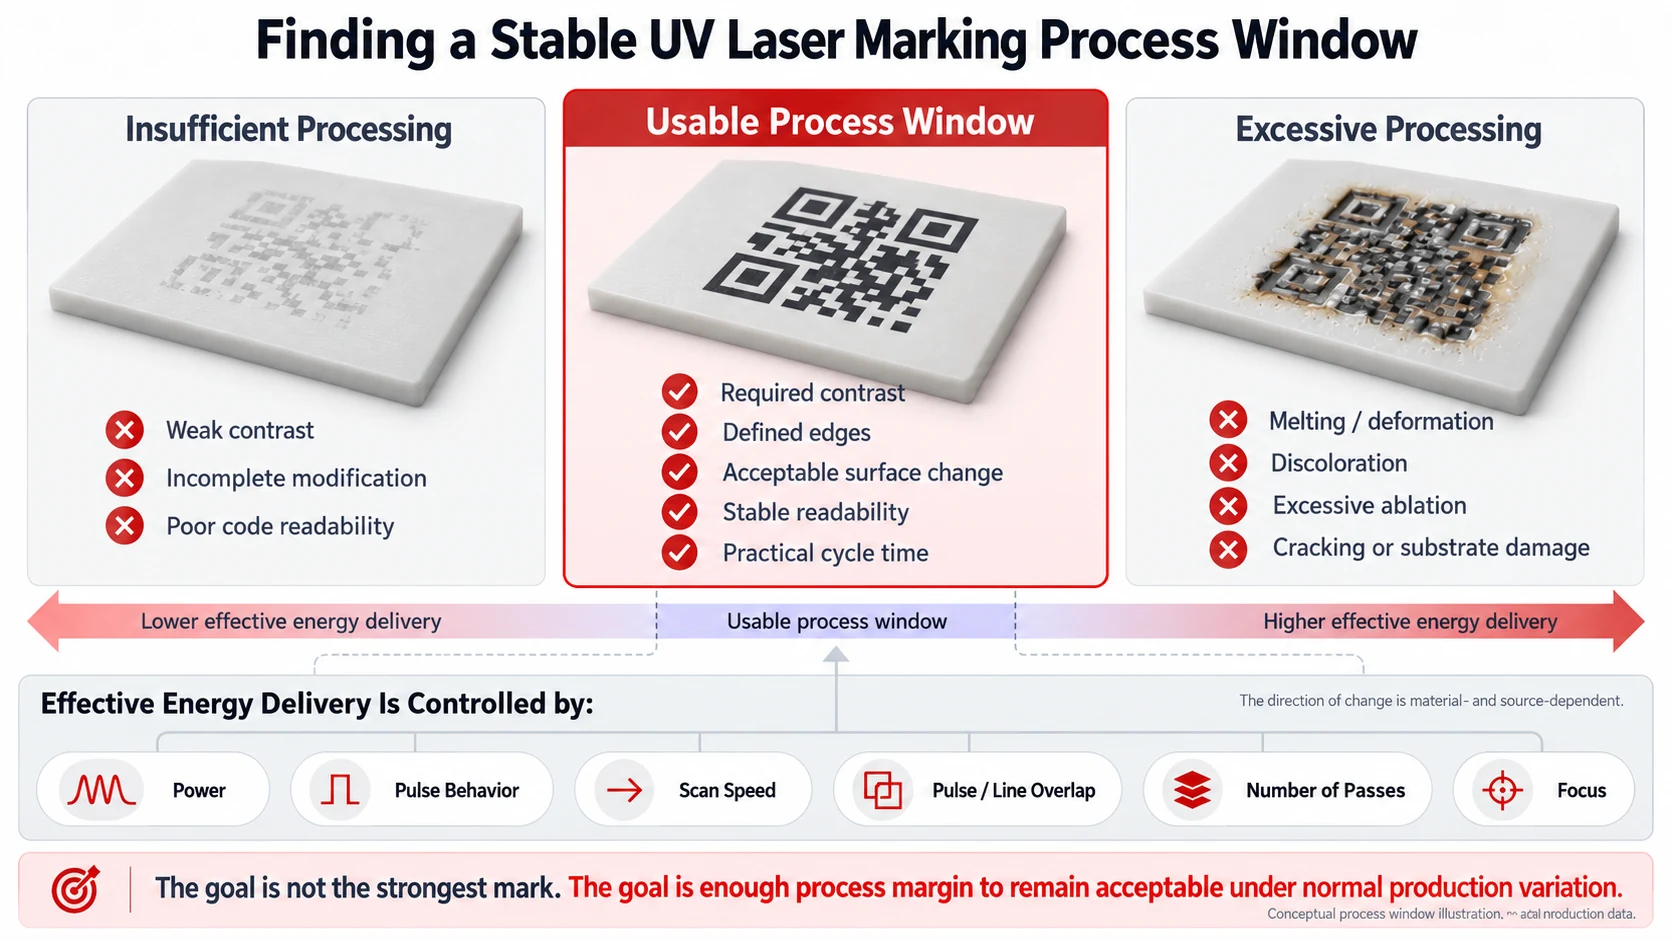
パルスエネルギー密度、オーバーラップ、繰り返しパス、または蓄積エネルギーが高くなりすぎると、同じUVプロセスでも依然として溶融、炭化、変形、クラック、破片、または不必要に大きな影響域を生じさせることがあります。.
したがって、正しい問いはUVが冷たいかどうかではありません。波長とプロセス条件の組み合わせが、許容できない熱損傷またはアブレーション損傷が始まる前に、必要な相互作用を生み出すかどうかです。その間隔が有用なプロセスウィンドウです。.
なぜUVはより低い熱影響で微細マーキングを可能にするのか?
UVの微細マーキング能力は、しばしば「波長が短いほどスポットが小さくなる」という一言に還元されます。その方向性は正しいものの、実際の光学的関係の方がより有用です。.
集光されたレーザービームでは、スポットサイズへの回折の寄与は、波長、ビーム品質(M2)、焦点距離、入射ビーム径に依存します。光学収差は追加の制限をもたらします。Edmund Opticsはこの関係を明確に説明しています。より短い波長とより短い焦点距離は回折限界スポットを小さくできますが、ビーム品質、ビーム径、収差も最終結果に影響します。. Edmund Optics: レーザービームエキスパンダーと焦点の関係
したがって、355 nm は光学的な利点をもたらしますが、それ単独で解像度を定義するわけではありません。.
2つのシステムを考えてみましょう。一方は355 nmを使用していますが、マーキングフィールドが大きく、焦点距離が長く、ビーム品質が不完全で、フォーカス制御も緩やかです。もう一方はより長い波長を使用していますが、適切に設計された小さいフィールド、良好なビーム品質、厳密に制御された部品高さを備えています。波長だけから、最初のシステムのほうがより微細な生産マークを生成するはずだと結論づけることはできません。.
さらに、もう一つの区別があります: 光学スポットサイズは、最終的な材料のフィーチャサイズと同じではありません。.
集光ビームが小さくても、材料が過剰なエネルギーを受けたり、近接したパルスや繰り返しスキャンによって熱が蓄積したりすると、影響を受ける領域は大きくなることがあります。.
微細なデータマトリックスセル、マイクロテキスト、薄いコーティングの除去、または狭い線の場合、したがって生産結果は2つの連動した条件に依存します。光学系がエネルギーを十分に小さな領域に集中させること、および材料プロセスが影響領域をその光学スケールに近い状態に保つことです。.

UVレーザーマーキングの主な利点は何ですか?
UVの最大の利点は、それ自体が高い精度であることではない。その真価は、短波長、吸収挙動、光学的集光の可能性、および許容される材料損傷が用途と合致したときに現れる。.
熱に敏感なポリマーでは、これは周囲の材料が溶融、発泡、炭化、または変形し始める前にコントラストを生成できることを意味し得る。.
コーティングされた部品では、下地の基材から十分なプロセス分離を保ちながら、上層を除去または改質できることを意味し得る。.
小型の電子部品では、敏感な構造の周囲で影響を受ける領域を限定しつつ、読み取り可能な識別子を作成できることを意味し得る。.
高密度のトレーサビリティコードでは、単に読み取れるようにするためにマークを大きくすることなく、より小さなフィーチャ形状を維持できることを意味し得る。.
UVは、望ましいマーキングメカニズムと望ましくない損傷メカニズムとの間に追加の分離を生み出すことができる。.
その分離は保証されているわけではない。それは実際の材料において存在していなければならない。355 nmを十分に吸収しないポリマー配合では、そのような利点が得られない可能性がある。同様のアブレーション挙動を示すコーティングと基材では、選択的除去のための余裕が小さすぎる可能性がある。高速生産の目標は、プロセスを品質ウィンドウの外に追いやる可能性がある。.
利点が存在するのは、それが実際の生産上の制約を乗り越えて維持されるときだけである。.
UVレーザーマーキングに最も適した材料はどれですか?
材料の適合性は、緑色のチェックマークの一覧に還元されるべきではありません。
| 材料 / 表面 | UVがしばしば評価される理由 | 代表的な目的 | 主な検証の境界 |
|---|---|---|---|
| プラスチック / ポリマー | 355 nmは、ポリマーまたはその添加剤とより効果的に結合し、低損傷のプロセスウィンドウを提供できる可能性があります。. | コントラストマーキング、微細な文字、データマトリックス、小さなロゴ | 正確な樹脂、顔料、充填剤、添加剤パッケージ、および色 |
| PCB / 電子材料 | 微小フィーチャの可能性に加え、ポリマー、ソルダーマスク、および薄い材料スタックとの有用な相互作用。. | トレーサビリティ、コーディング、選択的層処理 | スタックアップ、表面下の銅、封止材、ソルダーマスク |
| ガラス | UVは局所的な表面処理と微細フィーチャを支援できる。. | 識別、コード、表面改質 | ガラス化学、応力状態、蓄積エネルギー、亀裂形成 |
| セラミックス | 局所的な相互作用により、コントラストまたは制御された表面改質を生じさせることができる。. | 識別とトレーサビリティ | セラミック組成、釉薬、表面仕上げ |
| コーティング表面 | コーティングを選択的に改質または除去する可能性。. | 層の除去、コントラストの生成 | コーティングの厚さ、吸収差、基板の損傷 |
| 薄膜 / 包装 | 許容される熱変形が限られる微細コーディング。. | ロット/日付コード、可変データ、トレーサビリティ | 層構造、バリア層、ライン速度 |
| 金属 | 特定の微細用途や表面に敏感な用途に有用な場合があります。. | 微細な識別、コーティング関連マーク | 合金、仕上げ、必要な深さとスループット |
| 金属の深い彫刻 | 通常、主要なUVの利点には不向きです。. | 大幅な材料除去 | ファイバーは通常、最初に評価する価値があります。 |
プラスチックは配合レベルでの検討を要します。
これはこのページで最も重要な材料に関する教訓の1つです。TRUMPFは、吸収がカーボンブラックや染料などの添加剤によって変動し、異なるプラスチック配合には個別化されたマーキングソリューションが必要であると述べています。. TRUMPF:プラスチックのレーザーマーキング
UVはプラスチックに有効です。 まだエンジニアリング上の決定ではありません。.
より有用な入力情報は次のとおりです:PC、黒、ガラス充填、難燃グレード、サプライヤーX、成形表面、必要なライトグレーのData Matrix。この記述には、実際に結果を変え得る変数が含まれています。.
エレクトロニクスは多くの場合、単一の材料ではなく材料の積層体です。
エレクトロニクス用途は、汎用的な適合性表に限界がある理由も示しています。マーキング箇所には、ソルダーレジスト、エポキシ、ポリイミド、銅、コンフォーマルコーティング、封止材、またはこれらの層のいくつかが含まれる場合があります。.
ポリイミドおよび銅薄膜に355 nmを用いた研究では、ポリマー層と金属層で異なる加工挙動が見られ、同じUVビームが積層体内のすべての層と同一に相互作用すると仮定できないことを示しています。. ScienceDirect: 355 nm ポリイミド処理研究
PCBまたはエレクトロニクスのマーキングにおいて重要な問いは、プロセスが下層の機能層に到達または損傷を与える前に、目的の上層をマークを作成できる程度まで十分に改変できるかどうかです。.
ガラスには、単なる適合性チェックではなく、クラック境界が必要です。
ガラスもまた、単純に「UVはガラスに良い」と同一視する表現が安全ではないもう一つの領域です。.
ソーダ石灰ガラスに関する355 nmピコ秒の研究では、表面形態とクラック形成が累積レーザーエネルギーに伴って変化することが分かりました。研究者らは、クラックのない溝が可能な条件域と、損傷が生じる条件域を特定しました。それらの正確な値は、その特定の材料、パルス条件、光学系、および試験装置に属するものであり、普遍的なレシピとして転用すべきではありません。. ScienceDirect: 355 nm ソーダライムガラス加工研究
ガラスの場合は、UVが表面にマーキングできるかどうかだけでなく、許容できるプロセスがひび割れや損傷の閾値にどれだけ近いかも評価してください。
UVレーザーマーキングから最も大きなメリットを得られるアプリケーションはどれか?
UVは、必要なフィーチャーが小さく、意図しない材料変化に対する許容度も小さい場合に、最大の価値を発揮します。
典型的な例は、成形ポリマー上のコンパクトなデータマトリックスコードです。マークは信頼性の高い読み取りに十分な光学的コントラストを生み出す必要がある一方で、個々のセルは幾何学的に区別できる状態を保たなければなりません。エネルギーを増やすとマークは暗くなる可能性がありますが、影響領域が拡大したり、表面が変形したりすることもあります。したがって、最適条件は単に最も暗いマークではありません。.
もう一つの有力な用途は、選択的コーティング除去です。ここでは、有用なプロセスウィンドウが二つの閾値の間に存在します。すなわち、上層を改質または除去するには十分なエネルギーでありながら、下地材料に許容できない損傷を生じさせるほどではないエネルギーです。.
微細な電子部品の識別も同じ原理に従います。所望のマークは表面のみでよい場合がありますが、損傷深さは封止材またはコーティング層の厚さによって制約されます。.
薄い包装は、この問題の別の形です。マークのコントラスト、フィルムの完全性、バリア性能、生産ライン速度がすべて同時に重要になる場合があります。.
これらの用途は異なって見えますが、その工学的構造は似ています。 望ましい表面応答は、望ましくない故障メカニズムが顕著になる前に生じなければなりません。.
UVレーザーマーキングの限界とは?
UVは、他のあらゆるマーキング技術の上位版と解釈されるべきではありません。.
UVは自動的に最良の除去速度を提供するわけではない
UVを微細で繊細な加工に魅力的にするメカニズムは、深い材料除去において自動的にそれを効率的にするわけではない.
ステンレス鋼への深い彫刻、または別の金属からの大幅な材料除去が要件である場合、その用途は小さな熱フットプリントの最小化ではなく、除去速度と金属加工の生産性によって左右されるため、通常は従来のファイバープラットフォームを最初に評価する価値がある.
UVが材料をアブレーションできるという事実は、それが最良の生産プロセスであることを立証するものではない.
高品質はサイクルタイムと相反することがある
マークは顕微鏡下では優れて見えても、商業的には使用に耐えないことがある.
その結果を達成するために低いスキャン速度、多数のパス、または非常に保守的なエネルギー供給が必要な場合、生産タクトタイムが制約変数になる可能性がある.
UVの適格性をマークの外観だけで判断しないでください。品質とサイクルタイムを併せて適格性を判断してください.
UV光源のアーキテクチャはサービス面での検討に値する
多くの355 nm固体レーザーシステムは非線形周波数変換に依存している。コヒーレントは、3倍波UV生成における非線形結晶と位相整合要件について述べている。. Coherent:非線形結晶
正しい結論は、UVレーザーの寿命が普遍的に短いということではない。有用な結論は、光源アーキテクチャ、UV変換設計、熱管理、動作環境、およびメーカーのサービス戦略を生産システムの評価に含めるべきだということである。.
実際の寿命とメンテナンス間隔は、正確な光源および装置構成に基づく必要がある。.
UVレーザーマーキングが誤った選択となるのはどのような場合か?
最初の警告サインは、そのアプリケーションに355 nmのプロセスウィンドウを必要とする明確な理由がない場合である。.
要件が裸のステンレス鋼への通常のシリアルマーキングであり、特殊なフィーチャサイズ、コーティング、表面仕上げ、または熱的制約がない場合、 ファイバーレーザーマーキング技術 はよりシンプルなプロセスで同じビジネス成果を達成できる可能性がある。.
要求が深彫りである場合、UVは通常、その主な強みからさらに遠ざかります。
ワークピースが木材、紙、段ボール、皮革、または特別な精度制約のない他の一般的な有機材料である場合、 CO2レーザーマーキング技術は しばしばUVよりも先に評価する価値があります。
もう一つの不適切な使用例は、図面にプラスチックと書かれているというだけでUV機を選定することです。実際のグレード、色、添加剤、表面仕上げ、およびマーキング要件がなければ、材料の記述だけでは波長の適合性を判断するのに十分な情報が得られない可能性があります。
355 nmが解決すべき特定の材料、光学、熱、またはフィーチャーサイズの問題を特定できない場合、UVが自動的にデフォルトの選択肢になるべきではありません。
避けるべき一般的なUVレーザーマーキングの誤りとリスクは何か?
いくつもの誤りは、一つの変数を答えとみなすことから繰り返し発生する。.
- コールドマーキングを熱ゼロとみなすこと。. UVは不要な熱影響を低減できるが、355 nmのポリマー研究では、光熱的寄与が依然として重要であり、処理条件によって変化し得ることが示されている。. ScienceDirect: 355 nm ポリイミド処理研究
- より短い波長が最小の生産マークを保証すると仮定すること。. 光学スポットサイズは依然としてM2、焦点距離、ビーム径、収差、システム設計に依存し、一方で材料影響域はプロセス自体に依存する。. Edmund Optics: レーザービームエキスパンダーと焦点の関係
- 波長適合性を確認する前に出力を選択すること。. より多くの利用可能な出力は、材料に使用可能なプロセスウィンドウがある場合にのみ役立つ。そうでなければ、追加のエネルギーは単にアブレーション、熱蓄積、または損傷を増大させるだけである。.
- 汎用樹脂名でポリマーを承認する。 顔料、充填剤、添加剤は吸収特性を変え得るため、実際の生産処方が重要です。 TRUMPF:プラスチックのレーザーマーキング
- コーティングの下にある層を無視する。 表面がきれいに見えるマークでも、プロセスがその下の基材、導体、バリアフィルム、機能性コーティングにまで達している場合は、依然として許容できないことがあります。
- 完璧なパラメータを1つだけ検証する。 1つの成功した設定は、マークを形成できることを証明するにすぎません。焦点、部品位置、材料ロット、表面状態、サイクル要求などの通常の変動に対して、そのプロセスが堅牢であることを証明するものではありません。
- インクや化学消耗品を使用しないプロセスであるという理由で排出物を無視する。 レーザーと材料の相互作用自体が、粒子やガス状分解生成物を発生させる可能性があります。レーザーマーキングに関するNIOSHの評価では、材料に依存する排出物が確認され、局所排気装置による効果的な制御が実証されました。その研究はCO2プロセスを用いていたため、その測定濃度をUVシステムに当てはめるべきではありません。ここで関連するのは、実際の材料/プロセスの組み合わせからの排出物を評価するという、より広い必要性です。 NIOSH:レーザーマーキング曝露評価
消耗品が不要であることは、プロセス排出がないことを意味しません。.
UV 対 ファイバー 対 CO2:これらの技術はどのように異なりますか?
一次比較では、1つの波長が常に勝つかのように装うのではなく、なぜ1つの技術を最初にテストする価値があるのかを説明すべきである。.
| 要件 | UV | ファイバー | CO2 |
|---|---|---|---|
| 熱に敏感な配合プラスチック | 多くの場合、有力候補 | 配合に大きく依存 | ポリマー吸収に依存 |
| 非常に小さなコード/微細な特徴 | 光学系と材料応答がそれを支持する場合の有力候補 | 微細なマーキングも可能 | 通常、最小フィーチャサイズを主な目的として選択されることはない |
| 通常のベアメタルマーキング | 可能だが、多くの場合第一選択ではない | 通常は有力な第一選択肢 | 通常は不向き |
| 金属の深い彫刻 | 一般的に適合性が弱い | 通常は最も有力な候補 | 不向き |
| 薄膜コーティング/選択層の作業 | 多くの場合、テストする価値がある | 用途による | 用途による |
| ガラス/セラミックの精密加工 | 多くの場合、テストする価値がある | 材料とプロセスによる | 材料とプロセスによる |
| 木材/紙/皮革 | 特殊なケース | 通常は第一選択肢ではありません | 一般的な第一選択肢です |
この表は意図的に完全な比較ではありません。より詳細な横並び比較で判断するには、次を参照してください ファイバー vs UV レーザーマーキング および UV vs CO2 レーザーマーキング. より深い比較は、ここで重複させるのではなく、それらのガイドで扱うべきです。.
UVがあなたの用途に適しているかどうかは、どのように判断しますか?
有用な選定手順は、レーザーカタログからではなく、避けなければならない故障から始まります。.
- 実際の材料と表面構造を特定してください。. マーキング要件が厳しい場合、プラスチック、ガラス、またはコーティング金属ではほとんど不十分です。.
- 求められる結果を測定可能な基準で定義する。. このプロセスには、コントラストの生成、コーティングの除去、浅い凹みの形成、最小コードセルサイズの達成、または特定の表面外観の維持が期待されていますか?
- 許容できない結果を特定する。. 例としては、溶融、変形、ひび割れ、基板の露出、コードの可読性の喪失、過剰な彫刻深さ、サイクルタイムの悪化、機能層の損傷などが挙げられます。.
- 355 nm が、求められる応答と許容できない応答の間により大きな分離を生み出すかどうかを問う。. もしそうであれば、UV は選定に含める技術的な理由がある。そうでなければ、別の波長が同じ生産結果をより簡単に実現できるかもしれない。.
- その後に初めて、システム構成を確定する。. 出力クラス、マーキングフィールド、光学系、冷却、ハンドリング、ビジョン、自動化、およびマシン構成は、アプリケーションの決定に先行するのではなく、それに従うべきである。.
この順序は、よくある間違いを防ぐ。すなわち、先に 3 W、5 W、または 10 W の UV 機を選び、その後で購入した出力クラスにアプリケーションを合わせようとすることである。.
UV レーザーマーキングアプリケーションはどのようにテストすべきか?
有用なサンプルテストは、魅力的な写真を 1 枚作ることではなく、プロセスウィンドウを確立すべきである。.
テストは、可能な限り実際の生産材料から始めるべきである。ポリマーの場合、それは実際のグレードと色を意味する。コーティングされた部品の場合、それは実際のコーティング/基材の積層を意味する。包装の場合、それは実際の多層構造を意味する。.
レーザー設定を変更する前に、目標と不合格基準を定義する。.
たとえばデータマトリックスマークの場合、有用な出力にはコントラスト、セル形状、スキャナー可読性、エッジ品質、表面損傷、サイクルタイムが含まれ得ます。.

その後、変数は制御された方法で変更できます。重要な点は、このページを万能なパラメータレシピにしてしまわないことです。異なるUV光源は異なるパルス特性を持ち、異なる材料は関連するしきい値を大幅に動かす可能性があります。.
代わりに、試験では次のような関係を確立する必要があります。
- 投入エネルギーを増やすと、ある点までコントラストは改善しますが、その点を超えると表面損傷が始まります。;
- スキャン速度を下げると除去は改善しますが、蓄積した熱またはサイクルタイムが許容できなくなります。;
- 焦点を変更するとエネルギー密度が十分に変化し、マーク品質が通常の部品高さ変動に敏感になります。.
ロバストな試験では、ウィンドウの両側を意図的に探します。.
許容領域: プロセスがマーク要件を満たしている。.
不合格境界: プロセスが許容できない損傷、読み取り不良、不安定さ、またはサイクルタイムの悪化を生じ始める。.
多くの場合、両者の距離は、単一の最良サンプルの外観よりも情報量が多い。.
UVマーキングプロセスを承認する前に、何を確認すべきか?
最終承認では、3つの異なる問いに答える必要がある。.
レーザーは要求されたマークを作成したか? これには、コントラスト、寸法、コードの読み取りやすさ、表面外観、該当する場合の深さ、および顧客が定義した視覚要件が含まれます。
許容できない副作用を避けられましたか? これには、溶融、割れ、基材の損傷、変形、残留物、過剰なアブレーション、コーティングの貫通、汚染、または機能に影響を及ぼす可能性のある変化が含まれます。
その結果は生産環境でも安定を保てますか? つまり、複数の部品と、材料ロット、部品位置、焦点高さ、表面状態、取り扱い、生産速度の現実的なばらつきを確認することを意味します。
耐久性も実際の使用環境に適合している必要があります。初期の外観検査に合格したマークでも、摩耗、洗浄、化学薬品への曝露、熱、滅菌、その他用途固有の条件を経た後に不合格となる可能性があります。
機械可読識別では、スキャン可能性は目視で判断するのではなく測定する必要があります。.
ポリマー、コーティング、接着剤、またはフィルムの加工では、, ヒュームおよび粒子の排気 は、生産が始まってから追加されるだけではなく、システムの一部として評価されるべきです。.
したがって、承認の判断は、単にUVレーザーがマークを付けられるかどうかではありません。UVプロセスが、部品を損なわず、要求されるプロセスおよび安全上の境界内に収まりながら、生産速度で許容可能なマークを繰り返し付けられるかどうかです。.
UVレーザーマーキングに関するよくある質問
UVレーザーマーキングは本当に熱を発生しないのですか?
いいえ。コールドマーキングは、適切な用途において望ましくない熱的影響を低減できるプロセスを表す便利な略称です。熱がゼロであると解釈すべきではありません。公表されている355 nmのポリマー研究では、材料と処理条件に応じて、光化学的メカニズムと光熱的メカニズムの両方が寄与し得ることが示されています。. ScienceDirect: 355 nm ポリイミド処理研究
UVレーザーは金属にマーキングできますか?
はい。ただし、能力と適性は別問題です。UVは一部の金属やコーティングされた金属表面を加工できますが、従来の裸金属の識別、特に深彫りでは、ファイバーレーザーのほうが生産上の優位性が高いことがよくあります。.
UV出力は高ければ高いほど常に良いのでしょうか?
いいえ。利用可能な出力が高いと、アプリケーションがそれを活用できる場合にはスループットを高められますが、それだけで微細形状の精細さが向上したり、損傷が減ったりするわけではありません。適切な出力クラスは、使用可能な材料のプロセスウィンドウを理解したうえで選択すべきです。.
UVはファイバーレーザーよりも常に高精度ですか?
いいえ。短い355 nmの波長により、同等の光学条件下ではUVに根本的な集光上の優位性がありますが、実際のスポットサイズはビーム品質、ビーム径、焦点距離、収差にも依存し、最終的なマークはさらに材料応答にも依存します。. Edmund Optics: レーザービームエキスパンダーと焦点の関係
同じプラスチックで作られた2つの部品で、なぜ跡のつき方が異なることがあるのでしょうか?
なぜなら、名目上のポリマー種別は完全な光学応答を表しているわけではないからです。顔料、染料、充填剤、カーボンブラック、難燃剤パッケージ、レーザー添加剤、その他の配合変更が吸収を変化させる可能性があり、その結果としてマーキング結果が変わります。. TRUMPF:プラスチックのレーザーマーキング
UVレーザーマーキングを選ぶ主な理由は、355 nmがより新しく、より低温で、より高精度、あるいはより高価だからというわけではありません。.
その理由は、より短い波長がプロセスの3つの部分を同時に変え得るからです。すなわち、材料がビームをどのように吸収するか、エネルギーをどれだけ密に供給できるか、そして望ましい材料応答を不要な損傷メカニズムからどれだけ分離できるかです。.
その利点は、アプリケーションが微細な特徴と、熱的または構造的損傷に対する狭い許容範囲を組み合わせる場合に最も強くなります。深い材料除去、従来の金属マーキング、または別の波長がすでにより広く生産性の高い加工ウィンドウを提供している別のプロセスが主目的の場合、その利点は弱まります。.
最終的な決定は、次の流れに従うべきです: 実際の材料 → 必要なマーク → 許容できない故障 → 波長/材料相互作用 → 光学要件 → プロセスウィンドウの検証 → サイクルタイム → 生産承認。.
アプリケーション審査
355 nm UVがお使いの材料に適しているか確認する必要がありますか?
レーザー構成を確定する前に、技術レビューのために、実際の材料、必要なマーク、許容できない故障条件、および生産目標をお送りください。.