
Лазерная маркировка алюминия
Алюминий можно лазерно маркировать для получения видимого контраста, гравировать контролируемым удалением материала или обрабатывать путём выборочного удаления анодированного/покрытийного слоя, но результат зависит не только от слова “алюминий”. Марка сплава, механически обработанная поверхность, анодирование, краска, порошковое покрытие и требуемая маркировка — всё это меняет технологическое окно. Для большинства промышленных алюминиевых деталей в первую очередь следует оценить волоконный или MOPA-волоконный лазер; окончательный выбор должен основываться на реальной производственной поверхности и результате испытаний образца.
Запросить цену Запросите образцы алюминияПочему алюминий по-разному реагирует на лазерную маркировку
Алюминий сложен не потому, что он “не поддается маркировке”. Сложность в том, что лазер взаимодействует с поверхностной системой, которая может значительно меняться от детали к детали. Один и тот же файл маркировки может вести себя по-разному на обработанном, полированном, анодированном или покрытом алюминии.
Отражающая поверхность
Незащищенный или полированный алюминий может отражать больше падающей энергии, чем более темные или обработанные поверхности, поэтому рабочий диапазон параметров может быть уже.
Быстрый отвод тепла
Алюминий быстро проводит тепло. Поэтому тонкие детали, кромки и декоративные поверхности могут демонстрировать иное тепловое поведение, чем более массивные участки.
Оксид и покрытие
Естественный оксид, анодирование, краска и порошковое покрытие могут стать фактическим слоем, который изменяется или удаляется лазером.
Различия сплавов
Разные сплавы, условия литья и виды механической обработки могут изменять контраст, шероховатость, качество кромок и необходимое количество энергии.
Какую поверхность алюминия вы маркируете?
Итоговая поверхность определяет, что именно изменяет лазер. Металл без покрытия, анодированный алюминий и алюминий с покрытием следует рассматривать как разные условия процесса, даже если базовая деталь изготовлена из одного и того же сплава.
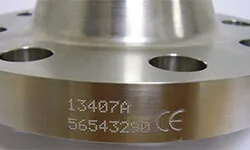
Алюминий без покрытия или механически обработанный
Лазер взаимодействует непосредственно с металлической поверхностью. Брашированная, полированная, фрезерованная, пескоструйная или литая обработка поверхности может давать разный результат, даже если семейство сплавов схоже.
Типичные задачи включают видимый контраст, серийную маркировку, 2D-коды и неглубокую гравировку.
Нельзя предполагать, что черная метка будет на любом алюминиевом сплаве без покрытия или виде отделки; проверьте требуемый контраст на фактической производственной поверхности.
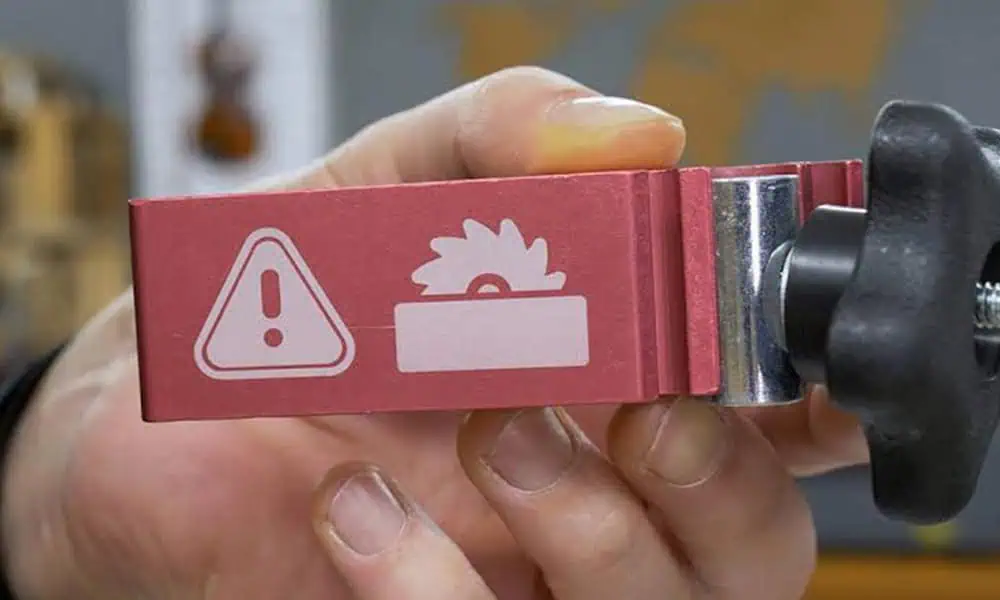
Анодированный алюминий
Анодированный слой часто становится объектом маркировки. В зависимости от отделки и желаемого внешнего вида процесс может изменять слой или удалять его для создания контраста.
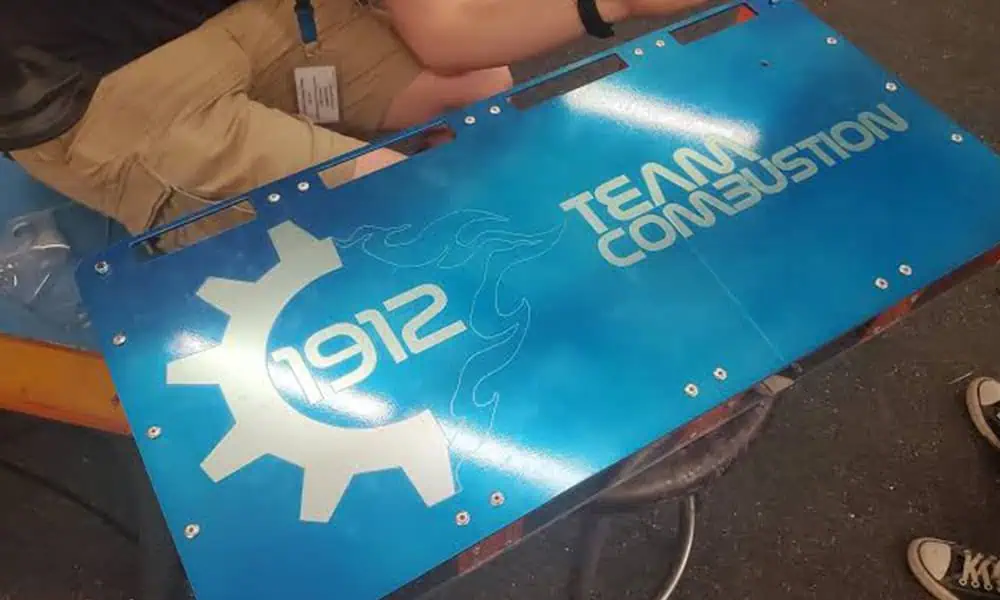
Алюминий с лакокрасочным или порошковым покрытием
Основной механизм обычно заключается в модификации или удалении покрытия, а не в прямом маркировании голого алюминия. Чистые края, обнажение подложки и дым становятся важными критериями приёмки.
Марка сплава по-прежнему имеет значение
Состояние поверхности — это первый фильтр, но оно не устраняет влияние марки сплава. Не следует предполагать, что 5xxx, 6xxx, 7xxx, литой алюминий и смешанные производственные партии имеют одинаковый контраст или окно гравировки. Если результат важен с косметической или функциональной точки зрения, утверждайте фактический производственный сплав, а не удобный заменяющий образец.
Что обычно маркируется лазером на алюминии?
Маркировка алюминия используется для идентификации, прослеживаемости, брендирования и постоянной информации о детали во многих типах готовых компонентов. Страница материала не должна решать каждый отраслевой рабочий процесс, но она должна делать задачу маркировки конкретной.
Типовое содержимое маркировки
- Серийные номера и номера партий
- Номера деталей и информация о модели
- Data Matrix и QR-коды
- Логотипы и брендирование продукции
- Шкалы, символы и эксплуатационные знаки
- Идентификаторы активов и информация о прослеживаемости
Распространённые алюминиевые заготовки
- Корпуса электронных устройств и панели управления
- Шильдики, бирки и таблички с техническими данными
- Механически обработанные механические компоненты
- Автомобильные компоненты и компоненты для мобильности
- Промышленные комплектующие и детали инструментальной оснастки
- Прецизионные компоненты и компоненты для аэрокосмической отрасли
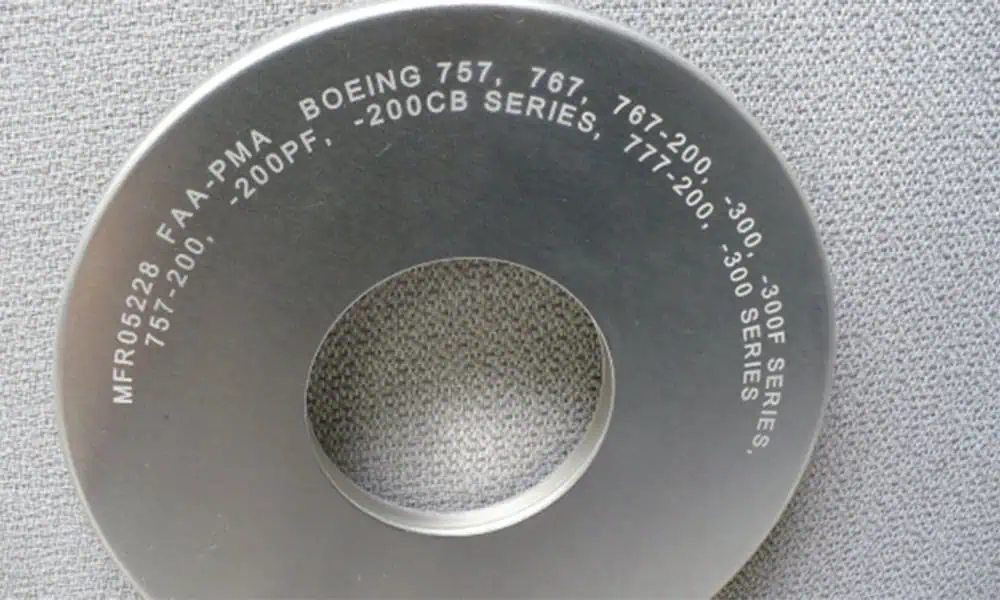
Типичные результаты маркировки алюминия и способы их получения
“Лазерная метка” — это не единый результат. Видимый контраст, удаление анодированного слоя, удаление покрытия, гравировка и машиночитаемые коды могут включать разные взаимодействия и должны валидироваться по разным критериям приёмки.
| Целевой результат | Обычная поверхность | Что делает лазер | Что проверять |
|---|---|---|---|
| Темный или светлый видимый контраст | Необработанный, механически обработанный или выборочно отделанный алюминий | Изменяет внешний вид локальной поверхности за счет контролируемого термического и поверхностного взаимодействия. | Стабильность контраста, тепловой ореол, однородность внешнего вида и видимость при реальном освещении. |
| Контраст анодированного слоя или его удаление | Цветной или натуральный анодированный алюминий | Модифицирует или удаляет анодированный слой для создания другого оптического вида. | Цветовой контраст, однородность слоя, обнажение подложки и поведение при износе. |
| Удаление краски / порошкового покрытия | Корпуса, панели и шильдики из алюминия с покрытием | Удаляет или изменяет покрытие, чтобы открыть контрастный слой или подложку. | Чистые края, следы прожига, дым, открытая подложка и последующие требования по коррозионной стойкости. |
| Неглубокая гравировка | Незащищенный или отделанный алюминий, где требуется тактильная метка | Удаляет контролируемое количество материала с поверхности. | Глубина, грат, шероховатость, тепловое воздействие, очистка и время цикла. |
| Data Matrix / QR / серийный код | Прослеживаемость деталей и идентификация активов | Создает контролируемый контраст или гравированную геометрию, которые должны оставаться машиночитаемыми. | Размер ячейки, настройка считывателя, требование к классу кода, повторяемость и долговечность приспособления. |
Что определяет долговечность маркировки?
Долговечность зависит от того, что именно изменяет лазер. Гравированные метки зависят от контролируемой глубины удаления материала и обработанной поверхности; анодированные метки зависят от того, как модифицируется или удаляется анодированный слой; метки, полученные удалением покрытия, могут обнажать алюминий, для которого затем требуется проверка коррозионной стойкости и внешнего вида. Один лишь начальный контраст не является испытанием на долговечность.
Стандартное оптоволокно vs MOPA-оптоволокно vs УФ для алюминия
Для большинства задач промышленной маркировки алюминия оптоволоконный лазер является стартовой технологией. MOPA — это всё ещё оптоволоконный лазерный метод, но его более широкий контроль импульса может быть полезен, когда требуемый внешний вид или технологическое окно трудно достичь со стандартным оптоволоконным источником с модуляцией добротности (Q-switched). УФ — это более избирательный вариант, а не выбор по умолчанию для алюминия.
Стандартный оптоволоконный лазер
Обычно первый выбор для прямой маркировки металла, серийных номеров, 2D-кодов и неглубокой гравировки на многих алюминиевых деталях. Фактический контраст зависит от сплава и отделки.
Волоконный MOPA
Полезен, когда более широкий диапазон регулировки длительности импульса и частоты помогает настроить декоративный контраст, отклик поверхности или сложное окно параметров. Он не является автоматически лучшим для каждой алюминиевой детали.
УФ-лазер
Рассматривается для отдельных задач с мелкими элементами, термочувствительными поверхностями или специфическими требованиями к поверхности, когда результаты оптоволоконного лазера неприемлемы. Отклик на образце, время цикла и стоимость должны оправдывать переход.
Где подходит CO₂
CO₂ обычно не является первым выбором для прямой маркировки непокрытого алюминия. Он всё ещё может быть актуален, когда задача маркировки фактически выполняется по покрытию, органическому слою или другому неметаллическому материалу, прикреплённому к алюминиевой сборке.
Распространённые проблемы при лазерной маркировке алюминия
Хороший тест на образце должен выявлять режим отказа, важный для готовой детали, а не только то, видна ли маркировка.
Низкий или нестабильный контраст
Небольшие изменения в сплаве, чистоте механической обработки или анодировании могут изменить видимый результат. Согласование внешнего вида должно проводиться на финальной производственной поверхности.
Тепловой ореол или обесцвечивание
Тонкие сечения, кромки или декоративные поверхности могут проявлять нежелательные термические эффекты, когда плотность энергии или выдержка слишком высоки.
Грубая гравировка или заусенец
Большая глубина не всегда означает лучшую маркировку. Агрессивное удаление может повысить шероховатость, количество загрязнений, заусенцев по краям и потребность в последующей очистке.
Прожигание края покрытия
Краска и порошковое покрытие могут обугливаться, плавиться или оставлять неровный край, если технологическое окно плохо согласовано с химическим составом и толщиной покрытия.
Потеря читаемости кода
Визуально тёмный код всё равно может не считываться считывателем из-за размера ячейки, зоны покоя, бликов, различий в приспособлении или неоднородного отражения поверхности.
Отражение, испарения и защитные ограждения
Открытый отражающий металл, невидимое ближнее инфракрасное излучение и испарения покрытия следует учитывать вместе с углом наклона приспособления, ограждением, вытяжкой и доступом оператора.
После подтверждения пригодности материала проверьте геометрию и последовательность операций
Поверхность алюминия определяет, будет ли работать процесс маркировки. Геометрия, повторяемость фиксации и последовательность операций определяют, как этот процесс надежно реализуется на реальных деталях.
Геометрия детали
Плоские пластины, цилиндрические детали, изогнутые корпуса и компоненты с переменной высотой могут требовать разных решений по фокусировке, закреплению или перемещению.
Последовательность маркировки
Определите, выполняется ли маркировка до или после механической обработки, анодирования, окрашивания, нанесения порошкового покрытия или очистки. Изменение последовательности может изменить требуемый механизм.
Повторяемость базирования
Положение кода, фокус и ориентация должны оставаться постоянными. Даже хороший лазерный процесс может привести к сбою в производстве, если деталь не базируется с достаточной повторяемостью.
Цикл и поток данных
Для нанесения серийных номеров или маркировки для прослеживаемости рассматривайте загрузку, маркировку, верификацию и передачу данных как единый производственный цикл, а не ограничивайтесь указанием только времени сканирования.
Когда стандартной оснастки для плоских деталей уже недостаточно
Для цилиндрических заготовок может потребоваться поворотное решение; при переменном положении деталей может потребоваться позиционирование с помощью машинного зрения; для непрерывно движущихся линий может потребоваться маркировка «на лету»; а производство с сериализацией может потребовать прослеживаемости и интеграции данных. Это системные решения, которые принимаются после того, как сам процесс маркировки алюминия подтверждён.
Чек-лист по проверке образцов для лазерной маркировки алюминия
Веб-сайт может сузить выбор маршрута, но не может гарантировать контраст, глубину, читаемость кода или долговечность на конкретной алюминиевой детали. Для утверждения следует использовать образцы производственного уровня и установленный метод приёмки.
| Входные данные | Что предоставить | Почему это важно |
|---|---|---|
| Материал | Марка сплава, литое/деформированное состояние (если известно) и спецификация конечной детали | Разные марки алюминия могут по-разному реагировать на одни и те же настройки лазера. |
| Конечная поверхность | Механическая обработка, браширование, полирование, анодирование, окрашивание, порошковое покрытие или другая обработка | Окончательная поверхность часто определяет фактическое взаимодействие с лазером. |
| Технологическая последовательность | Маркировка до или после анодирования, нанесения покрытия, механической обработки, очистки или сборки | Одна и та же деталь может требовать другого процесса в зависимости от того, когда выполняется маркировка. |
| Содержимое маркировки | Логотип, серийный номер, QR-код, Data Matrix, размер текста или файл макета | Размер элемента и машиночитаемость могут изменять требуемое окно процесса. |
| Целевой результат | Тёмный/светлый контраст, удаление слоя, неглубокая гравировка, глубина или косметический результат | Разные результаты не следует утверждать по одним и тем же критериям приёмки. |
| Долговечность | Истирание, очистка, нагрев, атмосферные воздействия, коррозия или последующая обработка | Одного внешнего вида может быть недостаточно, чтобы доказать, что маркировка выдерживает реальное использование. |
| Производственное требование | Геометрия детали, способ загрузки, требуемая производительность, допуск на положение и этап проверки | Конфигурация станка определяется полным производственным процессом, а не только мощностью лазера. |
Присылайте финальную поверхность, а не заменитель
Если производственная деталь после маркировки проходит анодирование, окрашивание, порошковую окраску, полировку или механическую обработку, испытательный образец должен пройти ту же последовательность производственных операций. Образец из необработанного алюминия может дать неверную рекомендацию для готовой производственной детали.
Часто задаваемые вопросы о лазерной маркировке алюминия
Может ли лазер наносить маркировку на алюминий без покрытия?
Да. На необработанном алюминии можно выполнять маркировку или гравировку, но видимый контраст и качество гравировки зависят от марки сплава, отделки поверхности и требуемого результата. Испытание образца производственного уровня — наиболее надежная основа для утверждения.
Легче ли маркировать анодированный алюминий, чем алюминий без покрытия?
Анодированный алюминий часто обеспечивает более четкий визуальный контраст, поскольку анодированный слой можно модифицировать или удалить, но результат по-прежнему зависит от цвета анодирования, толщины, качества поверхности и требуемой долговечности.
Нужен ли MOPA-волоконный лазер для алюминия?
Не всегда. Стандартный волоконный лазер подходит для многих задач маркировки алюминия. MOPA становится более ценным, когда более широкий контроль импульсов помогает достичь сложного контраста, косметического результата или технологического окна. Лучший вариант следует выбирать по результату на образце, а не только по названию источника.
Может ли лазерная маркировка нанести чёрную метку на алюминий?
Тёмные метки возможны на отдельных поверхностях алюминия, но их не следует обещать для каждого сплава и отделки. Алюминий без покрытия, анодированный и с покрытием ведёт себя по-разному, поэтому целевой внешний вид следует проверять на реальной производственной поверхности.
Маркируется ли алюминий 6061 так же, как другие алюминиевые сплавы?
Не следует делать универсальных предположений. 6061 может быть полезным эталонным материалом, но другой сплав, состояние литья или обработка поверхности могут изменить контраст, шероховатость и тепловой отклик. Утверждение должно основываться на фактической марке, используемой в производстве.
Следует ли маркировать алюминий до или после анодирования?
Это зависит от требуемого финального внешнего вида и производственной последовательности. Маркировка до анодирования выполняется по чистому металлу; маркировка после анодирования — по готовой анодированной поверхности. Испытание на образце должно воспроизводить ту же последовательность, которая используется в производстве.
Нужно ли отправлять образцы алюминия перед покупкой?
Для декоративного контраста, машиночитаемых кодов, поверхностей с покрытием, глубины гравировки или требований к стойкости отправка реального производственного образца снижает риск ошибки при выборе. Укажите конечный сплав, поверхность, макет, целевой результат и критерии приёмки.
Пришлите конечную алюминиевую поверхность и требования к маркировке
Укажите спецификацию алюминиевого сплава или детали, финишную обработку поверхности, выполняется ли маркировка до или после анодирования / нанесения покрытия, макет или код, целевой контраст или глубину, положение маркировки, требование к долговечности и ожидаемый производственный цикл. Затем Zhuorui Laser сможет проверить лазерный маршрут, план тестирования образцов и конфигурацию оборудования.
Запросить цену Запрос по OEM и индивидуальным заказам Связаться с нами