Выбор между UV-лазерным маркиратором мощностью 3 Вт, 5 Вт и 10 Вт — это не просто вопрос покупки более мощного лазера. Правильный выбор — это маркиратор, который обеспечивает приемлемую маркировку на вашем материале, соответствует времени производственного цикла и обеспечивает достаточный технологический запас без ненужных затрат на оборудование.
Для небольших детализированных маркировок при умеренных производственных требованиях может быть достаточно UV-лазера мощностью 3 Вт. Маркиратор мощностью 5 Вт стоит рассматривать, когда дополнительная мощность может сократить время обработки или улучшить полезное технологическое окно. Система мощностью 10 Вт заслуживает рассмотрения, когда объем работ по маркировке выше, а тестирование показывает, что дополнительная мощность дает значимый производственный эффект.
Это отправные точки, а не фиксированные ограничения применения. Лазер мощностью 10 Вт не обязательно обеспечивает более четкую маркировку или работает в три раза быстрее лазера мощностью 3 Вт. Источник лазерного излучения, характеристики импульсов, оптика, материал, рисунок маркировки и производственные условия — все это влияет на результат.
| Мощность UV-лазера | Когда рассматривать его в первую очередь | Что проверить |
|---|---|---|
| 3W | Небольшие метки, мелкие детали и умеренные объемы маркировки | Требуемые контраст, детализация, повторяемость и время цикла |
| 5W | Приложения, требующие большего запаса по обработке или потенциально более короткого времени маркировки | Измеримое улучшение по сравнению с приемлемым процессом 3W |
| 10W | Более высокие объемы маркировки, более крупные заполненные шаблоны или требовательные производственные циклы | Фактический прирост производительности без неприемлемого повреждения материала |
Наиболее надежный метод выбора — определить ваши требования к маркировке, сравнить подходящие конфигурации оборудования и проверить кандидатов на репрезентативных образцах.
Что следует проверить перед выбором мощности УФ-лазера?
Прежде чем сравнивать мощность в ваттах, определите, что должна выполнять машина. Двум производителям может требоваться маркировка пластиковых компонентов, но одному может быть нужен небольшой серийный номер каждые несколько минут, а другой должен получать читаемые коды на движущейся производственной линии. Это разные задачи выбора оборудования.
Материал, состояние поверхности и пределы повреждений
Для маркировки УФ-лазером обычно используется длина волны 355 нм. Ее взаимодействие со многими пластиками, покрытиями и чувствительными поверхностями делает ее полезной для применений, где обычная инфракрасная лазерная маркировка может вызывать чрезмерные тепловые эффекты. Однако УФ-маркировка не является автоматически свободной от нагрева или повреждения материала. Отклик зависит от фактической заготовки.
Для пластиковых компонентов марка полимера, пигменты, наполнители, добавки, текстура поверхности и условия формования могут влиять на контраст маркировки и поведение при обработке. Две детали, обозначенные просто как “ABS” или “поликарбонат”, могут требовать разных настроек.
Стекло создает другие проблемы. Видимая маркировка может быть достижима, но чрезмерная модификация поверхности, микротрещины, сколы или потеря механической целостности могут быть неприемлемы.
Перед выбором мощности подтвердите:
- Точный материал или состав, если он доступен.
- Цвет поверхности, покрытие, отделка и толщина.
- Должна ли маркировка быть темной, светлой, матовой или иным образом визуально различимой.
- Допускаются ли плавление, изменение цвета, растрескивание или деформация поверхности.
- Любые операции очистки, истирания, химического воздействия или последующей обработки, которые маркировка должна выдерживать.
Одно лишь описание материала не позволяет установить, будет ли достаточно 3 Вт, 5 Вт или 10 Вт. Более подробное объяснение процесса см. в нашем Руководство по технологии УФ-лазерной маркировки.
Размер маркировки, детализация и требуемое качество
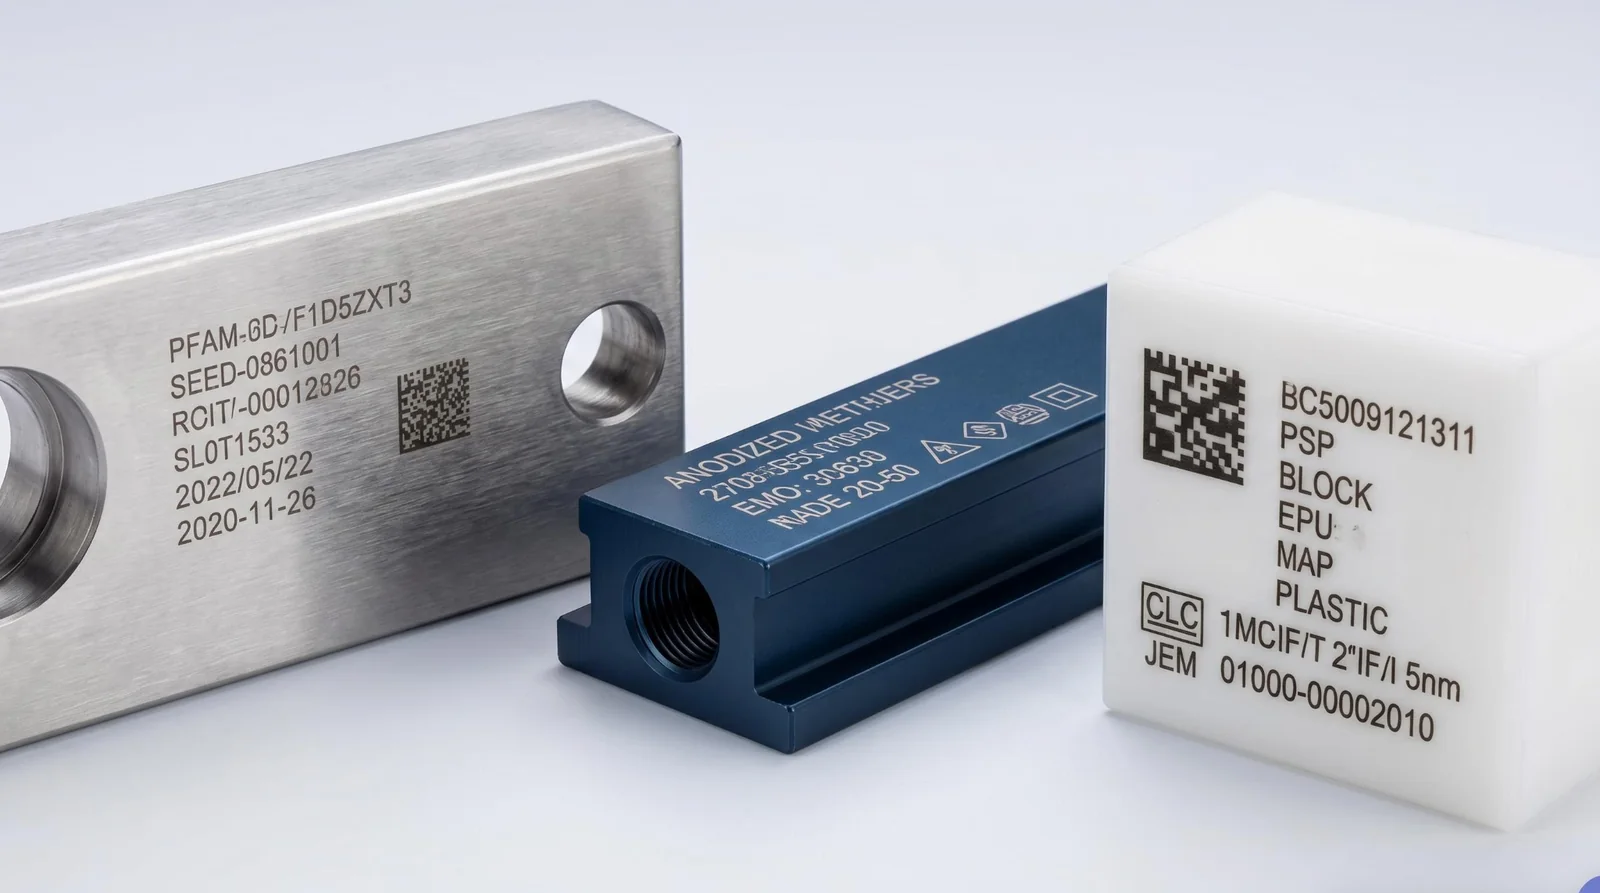
Небольшой серийный номер и крупный заполненный логотип могут создавать очень разную лазерную нагрузку, даже если они нанесены на один и тот же материал. Небольшой контур может требовать ограниченной обработки, тогда как заполненный дизайн включает множество близко расположенных линий сканирования. Увеличение заполненной площади, требуемого контраста или количества проходов может увеличить время маркировки.
Критерии приемки следует определить до тестирования. Для текста и графики полезные проверки включают разборчивость символов, четкость краев, равномерность заполнения и нежелательные изменения поверхности.
Для QR-кодов или символов Data Matrix одного лишь визуального вида недостаточно. Код должен соответствовать требуемым условиям считывания, включая его фактический размер, контраст, окружающую поверхность и предполагаемое считывающее устройство. Если деталь имеет деликатное покрытие, допустимое изменение поверхности может быть важнее, чем то, насколько темной выглядит маркировка.
Лазер большей мощности сам по себе не обеспечивает более тонкую детализацию. Сфокусированное пятно, качество пучка, полевая линза, точность сканирования и реакция материала также определяют, что способен обеспечить станок.
Объём производства и доступное время цикла
Производственная потребность часто является причиной, по которой покупатели рассматривают более высокую мощность УФ-лазера. Однако суточный выпуск и время лазерной маркировки — это не одно и то же измерение.
Полный производственный цикл может включать позиционирование, загрузку, фокусировку или регулировку высоты, маркировку, проверку кода и выгрузку. Когда эти операции доминируют в цикле, сокращение времени включения лазера может дать лишь незначительное улучшение фактического выпуска.
Рабочая станция, изготавливающая небольшие идентификационные метки партиями, может иметь достаточно времени, чтобы выполнить каждую метку с помощью системы мощностью 3 Вт. Производственная станция с коротким окном маркировки может требовать иных возможностей обработки, даже если сама метка относительно небольшая.
Соответствующий вопрос не сводится к тому, насколько быстро может перемещаться сканер. Вопрос в том, может ли полная система стабильно выпускать приемлемые детали в пределах доступного времени цикла.
Подготовьте базовое техническое задание на маркировку, содержащее материал, макет, размер метки, критерии приёмки, ожидаемый объём производства и целевое время цикла. Эти сведения делают сравнение мощности осмысленным.
Что на самом деле меняется между УФ-лазерами мощностью 3 Вт, 5 Вт и 10 Вт?
Мощность в ваттах в спецификации УФ-лазера обычно относится к номинальная средняя оптическая выходная мощность в заданных рабочих условиях. Она не отражает электрическую мощность, потребляемую всей машиной, и не полностью описывает энергию, передаваемую отдельными импульсами.
Средняя мощность, энергия импульсов и различия лазерных источников
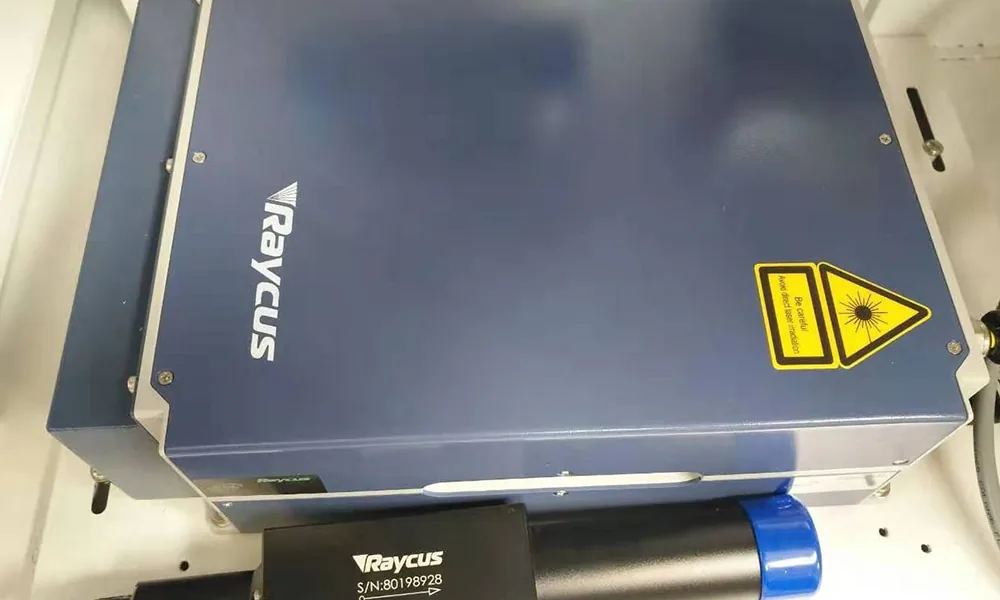
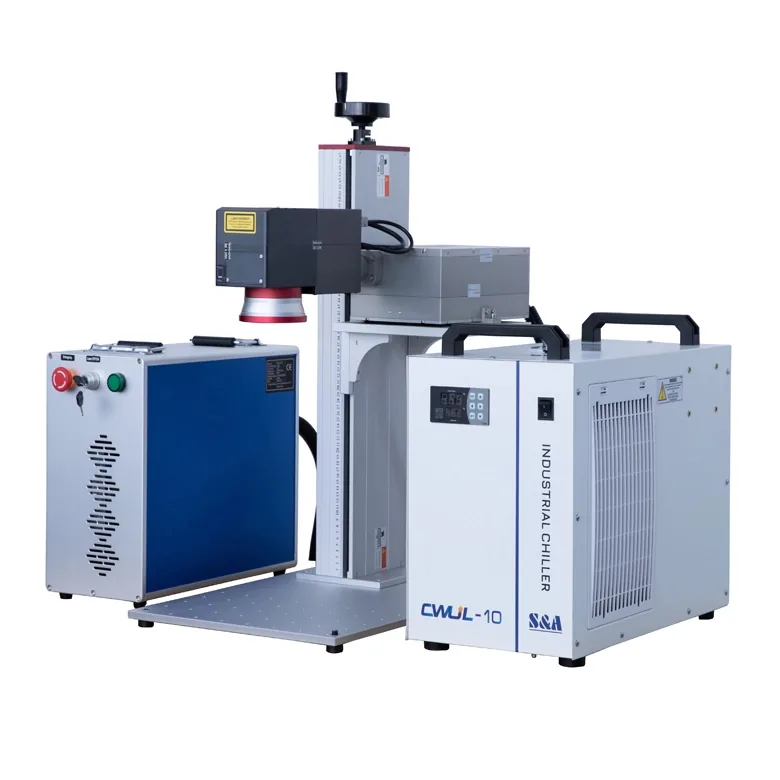
Многие промышленные UV-системы маркировки используют импульсные твердотельные лазерные источники с диодной накачкой. Их производительность зависит не только от номинальной выходной мощности.
Частота повторения импульсов указывает, как часто испускаются импульсы. В применимых рабочих условиях импульсного режима, средняя энергия импульса приблизительно равна средней оптической мощности, деленной на частоту повторения. Длительность импульса, качество пучка и зависимость мощности лазера от частоты также влияют на обработку. Источник может не поддерживать номинальную выходную мощность во всем диапазоне частот.
Данные производителя показывают, почему важна точная модель. Ниже приведены выбранные Характеристики УФ-лазерного источника JPT, а не измеренные эксплуатационные показатели готовых маркировочных машин или стандартных конфигураций, поставляемых Zhuorui Laser.
| Модель лазерного источника | Опубликованное условие выходной мощности | Указанный диапазон частоты повторения | Охлаждение источника |
|---|---|---|---|
| SEAL-355-3E | >3 Вт при 30 кГц | 20–200 кГц | С водяным охлаждением |
| SEAL-355-5E | >5 Вт при 40 кГц | 20–200 кГц | С водяным охлаждением |
| SEAL-355-10S | >10 Вт при 60 кГц | 40–300 кГц | С водяным охлаждением |
Источники: JPT Технические характеристики SEAL 355-3/5 и Технические характеристики SEAL 355-10/15/20/30. Приведённые значения описывают перечисленные лазерные источники при указанных условиях; они не устанавливают пропорциональные различия в скорости маркировки.
Охлаждение также зависит от семейства источников. Например, у JPT Серия LARK 355-3/5 включает воздушно-охлаждаемые модели 3 Вт и 5 Вт, тогда как модели SEAL в таблице используют водяное охлаждение. Комплектация станка должна соответствовать установленному в нём источнику лазерного излучения.
Скорость маркировки и доступный технологический запас
Дополнительная мощность лазера может быть полезной, когда текущий процесс ограничен энергией, доступной для приемлемой маркировки.
Рассмотрим заполненный узор, для которого требуется несколько проходов для достижения заданной контрастности. При подходящих свойствах материала и условиях работы лазера система большей мощности может обеспечивать иное сочетание скорости сканирования, частоты повторения и числа проходов, которое сокращает общее время маркировки.
Такое улучшение не гарантируется. Материал может не выдерживать дополнительное вложение энергии; источник может выдавать свою номинальную мощность на другой частоте повторения импульсов; либо сканер, условия фокусировки и производственная обработка уже могут ограничивать цикл. Поэтому удвоение средней мощности лазера не означает удвоения объёма выпускаемой годной продукции.
Технологический запас также важен. Станок, который даёт хороший результат только в очень узком диапазоне параметров, может быть менее пригодным для производства, чем станок, который сохраняет требуемый результат при реалистичных колебаниях материала и условий эксплуатации.
Полезная модернизация мощности должна улучшать хотя бы один значимый результат: приемлемую скорость маркировки, пригодный технологический запас или способность выполнить требование к маркировке, которое иначе было бы сложным.
Почему более высокая мощность не означает автоматически лучшее качество
Маркировка, которая выглядит лучше всего, не обязательно создается при максимально доступной мощности.
На термочувствительном полимере чрезмерная концентрация энергии может вызвать изменение цвета, плавление, приподнятые края или другие нежелательные изменения. На стекле процесс может требовать тщательного контроля, чтобы ограничить растрескивание и повреждение поверхности. И наоборот, лазер с более высоким номиналом, работающий в подходящем технологическом окне, не обязательно менее точен, чем модель меньшей мощности.
К значимым факторам относятся сфокусированное пятно и оптическая система; характеристики импульсов и распределение энергии; скорость сканирования, перекрытие импульсов и шаг штриховки; поглощение материалом и тепловая реакция; а также изменение фокуса по полю маркировки.
Когда точность является доминирующим требованием, сравнивайте фактические маркировки в предполагаемых условиях контроля, а не рассматривайте мощность в ваттах как замену качеству. Для более широкого объяснения см. почему мощность лазера не является единственным фактором.
Какую мощность УФ-лазера следует протестировать для вашего применения?
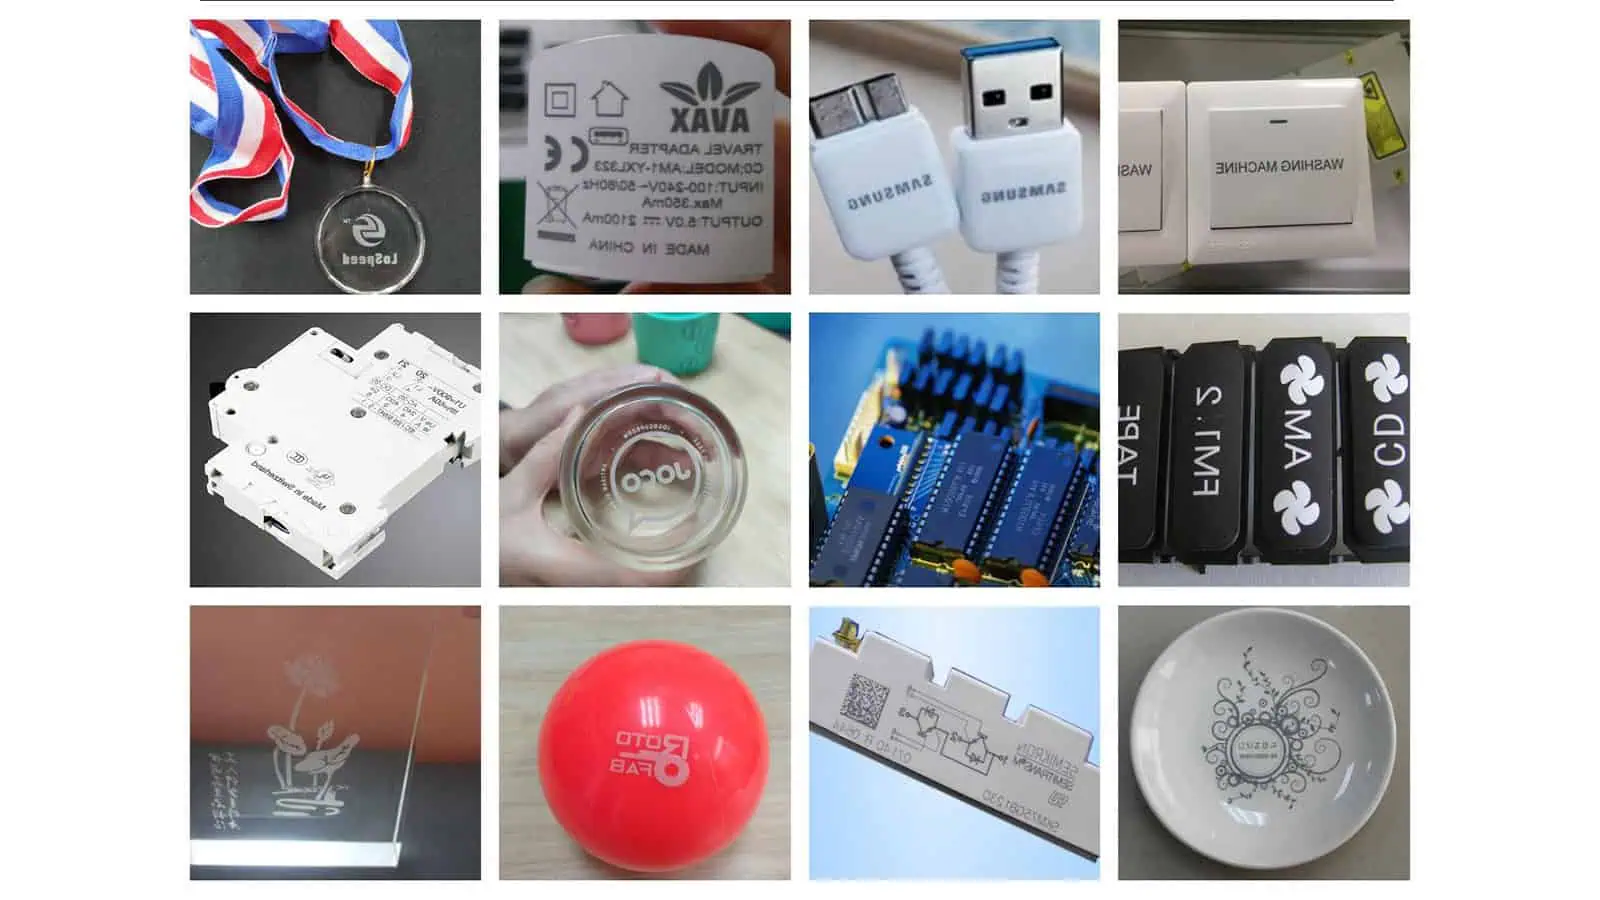
Наиболее полезный способ составить краткий список вариантов мощности УФ-лазера — рассматривать задачу маркировки, а не назначать фиксированную мощность для каждого материала. Следующая матрица предлагает начальные направления тестирования, а не гарантии совместимости материалов.
| Задача маркировки | Сравнение кандидатов | Основной вопрос приемки |
|---|---|---|
| Мелкие символы или компактные идентификационные метки | Начните с 3 Вт; при необходимости сравните с 5 Вт | Соответствует ли маркировка требованиям к качеству и времени цикла? |
| Стандартное нанесение кодов на пластиковые детали | Compare 3W and 5W | Does additional power improve accepted output? |
| Larger filled logos or demanding marking workloads | Compare 5W and 10W; retain a 3W baseline when useful | Is time reduced without unacceptable surface changes? |
| Glass or other damage-sensitive surfaces | Select candidates after reviewing the material and mark | Can the required effect be achieved without unacceptable defects? |
| Short marking windows or moving-part coding | Test power together with motion and control configuration | Can the complete system maintain quality at production speed? |
Three illustrative engineering scenarios show how these decisions differ. They are examples of selection logic, not recorded customer tests or measured Zhuorui Laser results.
Scenario 1: Fine identification marks on an electronic plastic housing. Suppose a molded housing requires a compact serial number or Data Matrix symbol without damaging the surrounding plastic. Begin by checking whether a 3W UV system can produce an acceptable mark within the available cycle time. If it can do so repeatedly with sufficient process margin, more power may offer little benefit. If quality is acceptable but the processing time is too long, comparing a suitable 5W configuration becomes reasonable. Judge both the code readability and surface condition, not simply which sample looks darker.
Scenario 2: A larger filled logo on a coated polymer component. A filled design may require substantially more scan coverage than a few small characters. Depending on the coating and target appearance, a 5W system may complete the accepted pattern faster than a 3W machine. If the required cycle time remains out of reach, a suitable 10W candidate can be tested. Check coating integrity, edge quality, uniformity, and whether the supposed speed improvement remains when only acceptable results are counted.
Scenario 3: Variable-data coding at a production station. A manufacturer may need changing codes within a short available marking window. If laser-on time is the verified bottleneck, comparing higher power could be justified. If the constraint comes from part positioning, trigger timing, data handling, or motion, increasing laser power will not correct the underlying cause. A machine-side review should cover marking time, positioning, control signals, data content, and verification. Flying or online marking needs configuration-specific confirmation.
Similar-looking applications may therefore justify different power choices. The actual acceptance requirement—not the material name or wattage alone—controls the shortlist.
When Is a 5W or 10W UV Laser Worth the Extra Cost?
A higher-power UV laser marking machine may cost more, but the difference between quotations is not determined by laser power alone. The more useful question is whether the proposed configuration delivers enough additional value for the actual application.
Compare Complete Machine Configurations, Not Wattage Alone
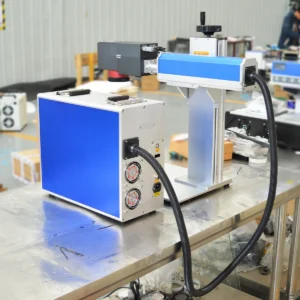
Two machines with similar cabinets and the same advertised power may contain different laser sources, optics, cooling systems, controllers, and accessories. Before comparing prices, request quotations that clearly identify:
- Лазерный источник: Brand, exact model, rated operating conditions, and supported parameters.
- Marking optics: Galvo scanner, field lens, marking area, and working-distance requirements.
- Cooling: Air- or water-cooled configuration and any supporting equipment required.
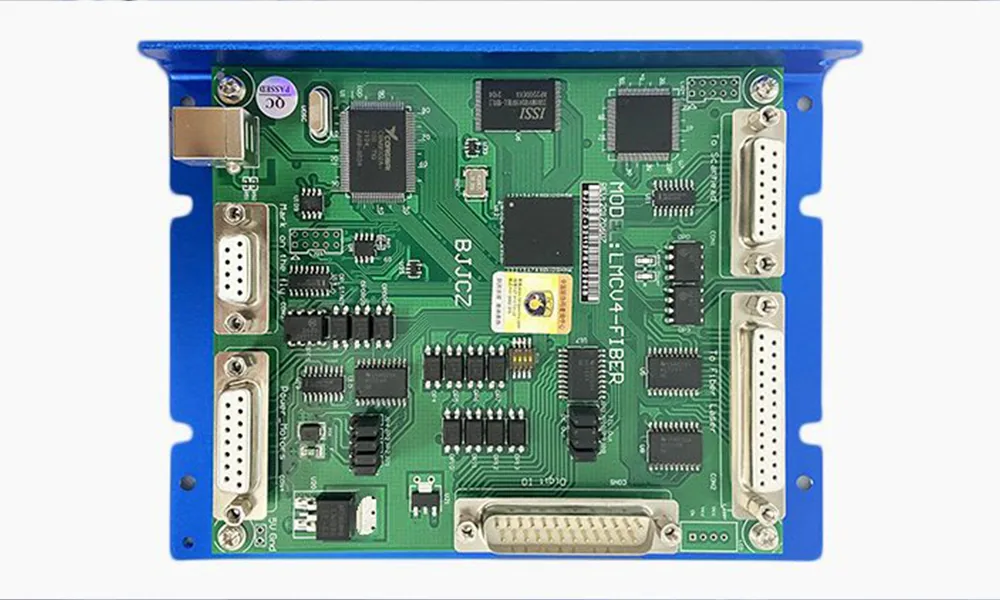
- Средства управления: Software, controller, variable-data functions, and required interfaces.
- Workpiece handling: Fixtures, positioning aids, and any installed rotary or vision functions.
- Безопасность и вытяжка: Actual enclosure, interlocks, and fume-control provisions.
- Delivery scope: Computer, accessories, commissioning, documentation, spare parts, and support terms.
A 5W quotation with a better-matched optical system and more suitable machine configuration may be more valuable than a nominally higher-powered system with the wrong marking field or missing production requirements. A cooling system or optional module should be evaluated as part of the actual equipment package, not assumed to be included because of wattage.
Compare Upgrade Cost Against Accepted Production Output
Power upgrades become easier to justify when they solve a measurable production problem. If a 3W machine produces acceptable marks at the required output rate, a 5W option may not generate enough additional value to justify its cost.
When an acceptable 3W process cannot meet the production target, test whether a 5W configuration improves the completed process sufficiently. A 10W system becomes attractive when the additional output is usable, the material remains within acceptable limits, and the gain matters to production.
Compare accepted parts produced over the required operating period, changes in complete cycle time, rejected marks and rework, recurring operating costs, and any justified need for future capacity. Higher power only adds useful capacity if the process can actually benefit from it.
There is no reliable universal price premium or payback period for moving from 3W to 5W or 10W. Those figures require specific equipment quotations and validated operating data.
How to Compare 3W, 5W, and 10W UV Lasers in a Sample Test
A sample test should answer a purchasing question, not merely demonstrate that a laser can leave a visible mark. The purpose is to determine which proposed configuration meets the same production requirements at an acceptable cost.
Use Representative Workpieces and the Same Acceptance Criteria
Use production-representative samples wherever possible. If the material has multiple grades, finishes, colors, or coatings, include the variations that could change marking behavior.
Each candidate should be evaluated against the same required task: identical marking content and intended dimensions; the same quality and readability criteria; applicable surface-damage limits; production cycle-time requirements; and comparable inspection methods.
For a Data Matrix code, compare whether each candidate produces an acceptable, readable symbol under the intended reader and inspection conditions. A visually darker symbol should not automatically be considered better if its geometry or surrounding material is damaged.
Optimize Each Laser Within Its Supported Process Window
A fair comparison does not necessarily mean forcing every laser to use identical operating settings. Different models may have different rated frequency ranges, pulse characteristics, and output behavior. Applying the same nominal frequency, software power percentage, and scan speed across all machines could unfairly disadvantage one system.
Instead, optimize each candidate within its supported range to meet the same acceptance criteria. Record the installed source model, optics, marking field, focus conditions, pulse frequency, scan speed, hatch spacing, and number of passes where relevant.
If the objective is to isolate laser-source power, control other influential conditions as closely as practical. If the objective is to choose between complete machines, compare their best validated production-ready configurations and document significant hardware differences. A complete-machine comparison can establish which configuration suits the task, but not necessarily that wattage alone caused the result.
Compare Quality, Repeatability, and Complete Cycle Time
Do not base a purchase decision on a single successful mark. Use repeated samples under representative working conditions. Depending on the application, inspect text readability, code verification, contrast, uniformity, surface damage, and any required durability after handling.
| Элемент записи | What to document |
|---|---|
| Заготовка | Material grade, batch, color, coating, thickness, and relevant geometry |
| Требования к маркировке | Artwork or code, size, location, and acceptance criteria |
| Конфигурация машины | Source model, optical system, field size, cooling, and relevant installed functions |
| Process settings | Frequency, scan speed, passes, focus, and other relevant parameters |
| Качество маркировки | Pass/fail outcome, readability, visual defects, and required durability checks |
| Processing time | Laser-only marking time and complete production cycle time |
| Повторяемость | Results across repeated samples and relevant production variation |
| Итоговое решение | Whether the configuration meets quality, throughput, and cost requirements |
Compare candidates using accepted output, not the maximum speed at which they can produce any visible mark. If a higher-powered system improves production performance, the gain must still justify the complete-machine configuration and cost.
For further preparation, see the контрольный список испытаний маркировки образца.
How to Make the Final 3W, 5W, or 10W Selection
The final decision should follow validated marking requirements rather than a fixed rule that every buyer must progress from 3W to 5W and then to 10W.
- Choose a suitable 3W configuration when it meets the specified quality, cycle time, repeatability, and production-margin requirements. There is no automatic need to upgrade.
- Choose a suitable 5W configuration when testing shows a meaningful improvement in accepted processing efficiency or operating margin that justifies its additional cost.
- Consider a 10W configuration when a verified power-related throughput or processing limitation makes the additional output useful and the marking quality remains acceptable.
- Reconsider the process instead of increasing power when results are limited by material response, focus, optics, positioning, or excessive surface damage.
Some projects justify testing 10W alongside a lower-power candidate from the beginning. The sequence is not mandatory; the acceptance criteria are.
For a useful machine recommendation, prepare representative workpieces or material specifications, marking artwork, marking area, target result, production quantity, and available cycle time. A supplier can then review appropriate source and machine configurations and validate samples before purchase.
Explore the available УФ-лазерные маркировочные машины или request an application-based quotation with your marking requirements.
Frequently Asked Questions About 3W, 5W, and 10W UV Lasers
Is a 10W UV Laser Marking Machine Always Water-Cooled?
Do not assume the cooling configuration from wattage alone. Many industrial 10W UV laser sources, including the published JPT SEAL models referenced above, use water cooling, but the required method must be confirmed for the exact source and complete machine. Lower-power UV sources can also be water-cooled, while some 3W and 5W models are air-cooled.
Is UV Laser Output Power the Same as Machine Power Consumption?
No. A 3W, 5W, or 10W rating generally refers to the laser’s optical output power under specified conditions, not complete-machine electricity consumption. Total consumption also depends on the source electronics, power supply, controller, computer, cooling system, and installed equipment. Request the complete machine’s electrical specifications when assessing operating costs or installation requirements.
Can a 3W UV Laser Marking Machine Be Upgraded to 5W or 10W Later?
An upgrade may be possible, but it is not necessarily a simple source replacement. A new laser source must be compatible with the power supply, controller, optical arrangement, cooling, mounting structure, and safety provisions. Recalibration and sample validation may also be needed. If future upgrading matters, ask the supplier whether the proposed platform supports the intended configuration and whether the change would be technically and economically reasonable.