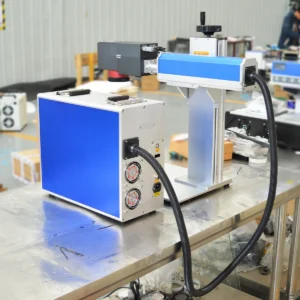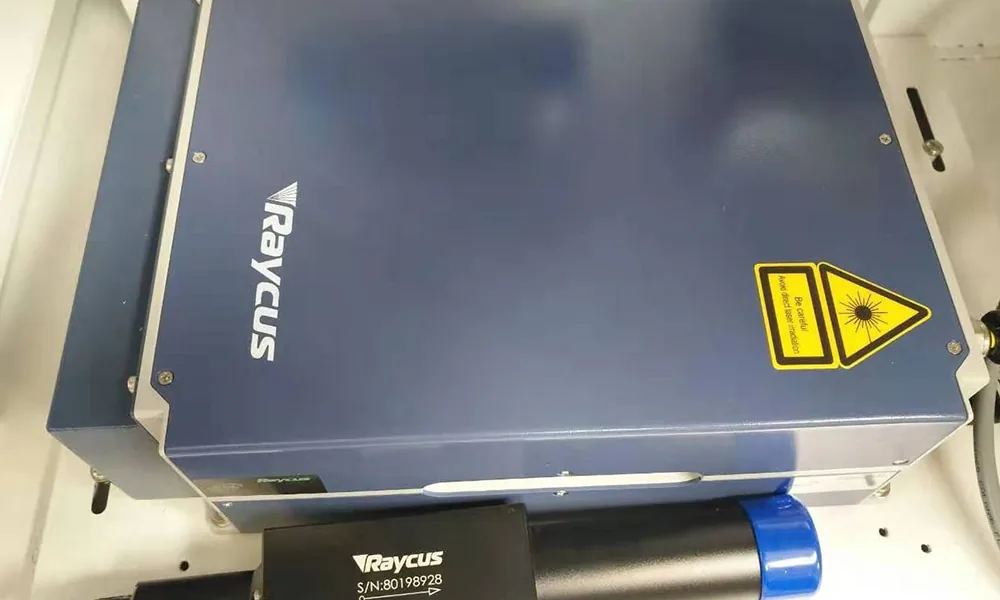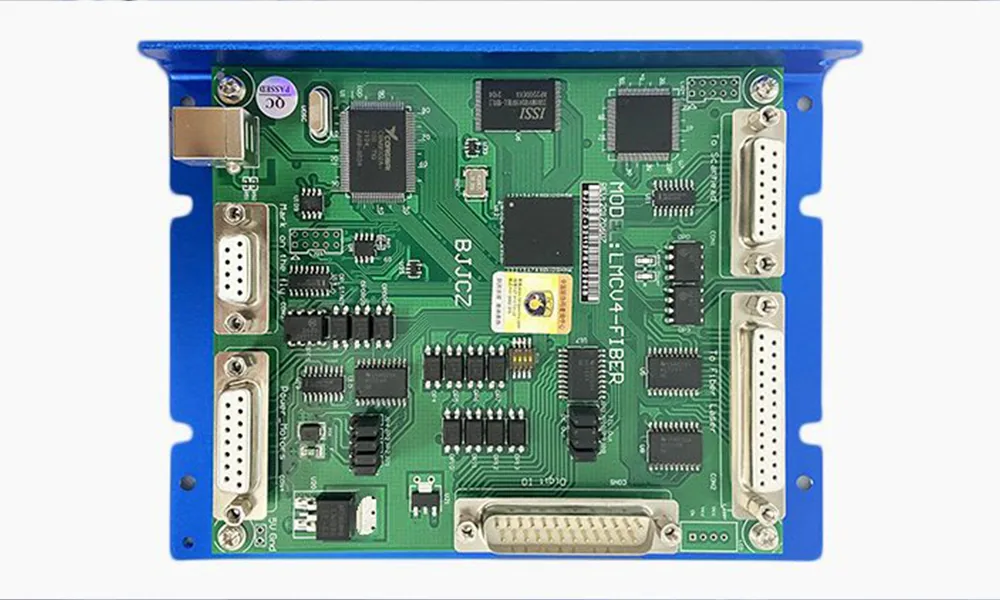
Choisir entre une machine de marquage laser UV de 3 W, 5 W et 10 W ne se résume pas simplement à acheter une puissance laser plus élevée. Le bon choix est la machine qui produit une marque acceptable sur votre matériau, respecte votre temps de cycle de production et offre une marge de processus suffisante sans coût d'équipement inutile.
Pour des marques petites et détaillées avec des exigences de production modérées, un laser UV de 3 W peut suffire. Une machine de 5 W devient intéressante à évaluer lorsqu'une puissance supplémentaire pourrait réduire le temps de traitement ou améliorer la fenêtre de processus utilisable. Un système de 10 W mérite d'être envisagé lorsque la charge de marquage est plus élevée et que les tests démontrent que la puissance supplémentaire apporte un avantage de production significatif.
Ce sont des points de départ, et non des limites d'application fixes. Un laser de 10 W ne produit pas automatiquement une marque plus nette ni ne fonctionne trois fois plus vite qu'un laser de 3 W. La source laser, les caractéristiques d'impulsion, l'optique, le matériau, le motif de marquage et les conditions de production influencent tous le résultat.
| Puissance du laser UV | Quand l'envisager en premier | Ce qu'il faut vérifier |
|---|---|---|
| 3W | Marques de petite taille, détails fins et charges de marquage modérées | Contraste, détail, répétabilité et temps de cycle requis |
| 5W | Applications nécessitant une marge de traitement plus importante ou potentiellement un temps de marquage plus court | Amélioration mesurable par rapport à un procédé 3W acceptable |
| 10W | Charges de marquage plus élevées, motifs remplis plus grands ou cycles de production exigeants | Gain de débit réel sans dommages matériels inacceptables |
La méthode de sélection la plus fiable consiste à définir vos exigences de marquage, à comparer les configurations de machine adaptées et à valider les candidates sur des échantillons représentatifs.
Que faut-il vérifier avant de choisir la puissance d’un laser UV ?
Avant de comparer la puissance en watts, déterminez ce que la machine doit accomplir. Deux fabricants peuvent tous deux avoir besoin de marquer des composants en plastique, mais l’un peut avoir besoin d’un petit numéro de série toutes les quelques minutes, tandis que l’autre doit produire des codes lisibles sur une ligne de production en mouvement. Ce sont des problèmes différents de sélection d’équipement.
Matériau, état de surface et limites d’endommagement
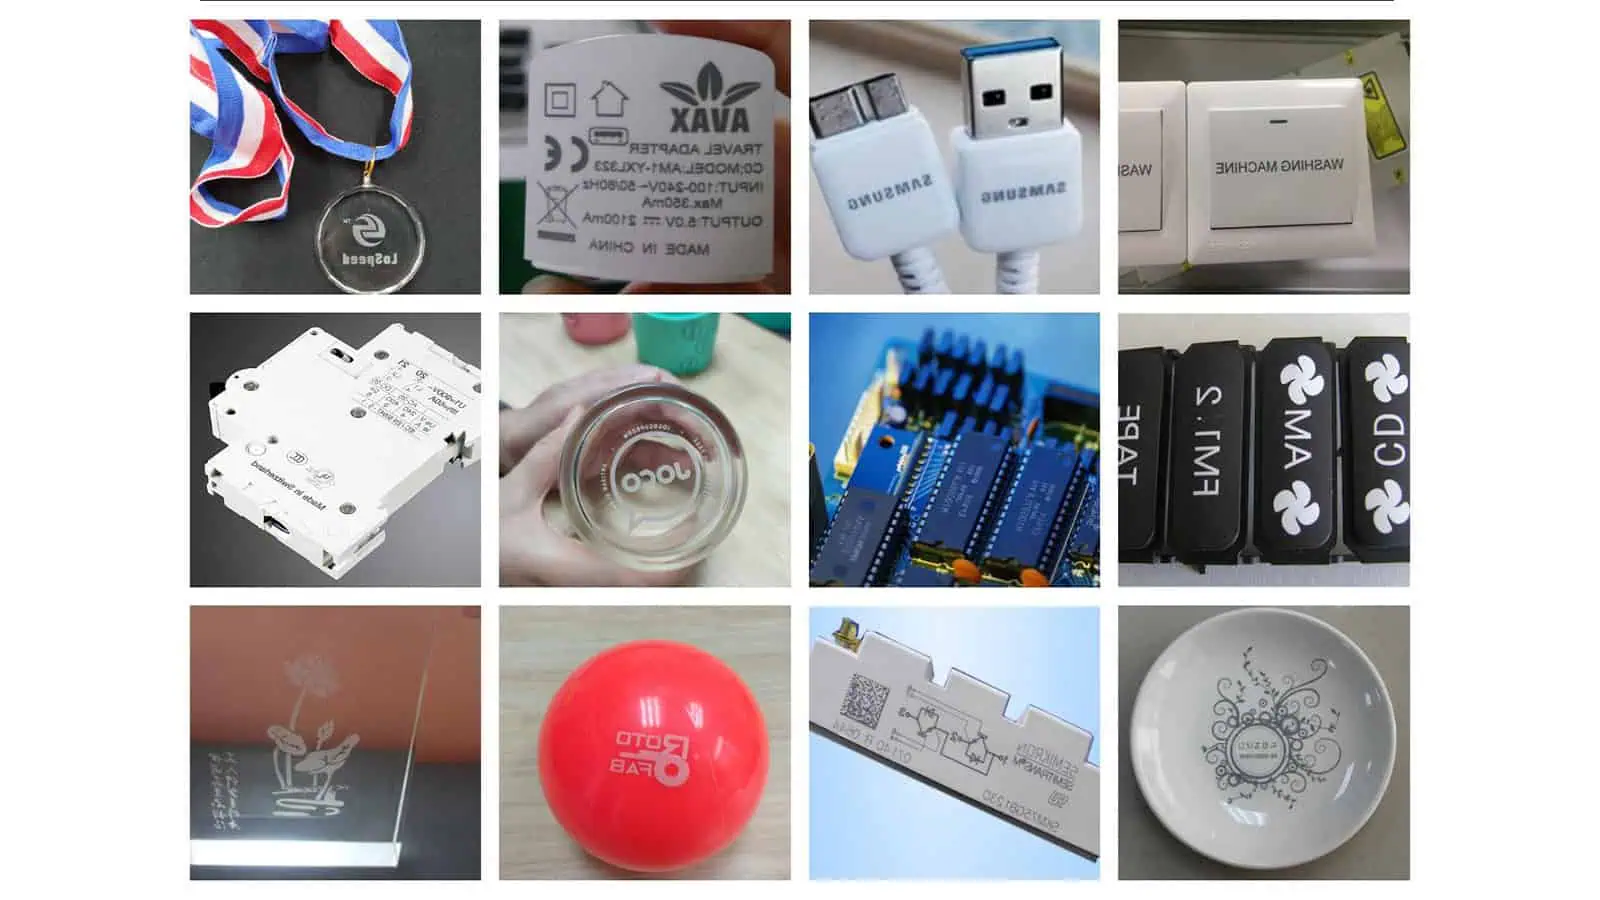
Le marquage au laser UV utilise généralement une longueur d’onde de 355 nm. Son interaction avec de nombreux plastiques, revêtements et surfaces sensibles le rend utile pour les applications où le marquage laser infrarouge conventionnel peut provoquer des effets thermiques excessifs. Toutefois, le marquage UV n’est pas automatiquement exempt de chaleur ni de dommages matériels. La réponse dépend de la pièce à usiner réelle.
Pour les composants en plastique, la qualité du polymère, les pigments, les charges, les additifs, la texture de surface et les conditions de moulage peuvent affecter le contraste du marquage et le comportement lors du traitement. Deux pièces simplement décrites comme “ ABS ” ou “ polycarbonate ” peuvent nécessiter des réglages différents.
Le verre introduit d’autres préoccupations. Une marque visible peut être réalisable, mais une modification excessive de la surface, une microfissuration, un écaillage ou une perte d’intégrité mécanique peuvent être inacceptables.
Avant de sélectionner la puissance, confirmez :
- Le matériau exact ou la formulation exacte, lorsque disponible.
- La couleur de surface, le revêtement, la finition et l’épaisseur.
- Si la marque doit être sombre, claire, dépolie ou autrement visuellement distincte.
- Si la fusion, la décoloration, la fissuration ou la déformation de surface sont autorisées.
- Tout nettoyage, toute abrasion, toute exposition chimique ou tout processus en aval auxquels la marque doit résister.
La seule description du matériau ne permet pas d’établir si 3W, 5W ou 10W suffiront. Pour une explication plus détaillée du processus, consultez notre guide sur la technologie de marquage laser UV.
Taille de marque, niveau de détail et qualité requise
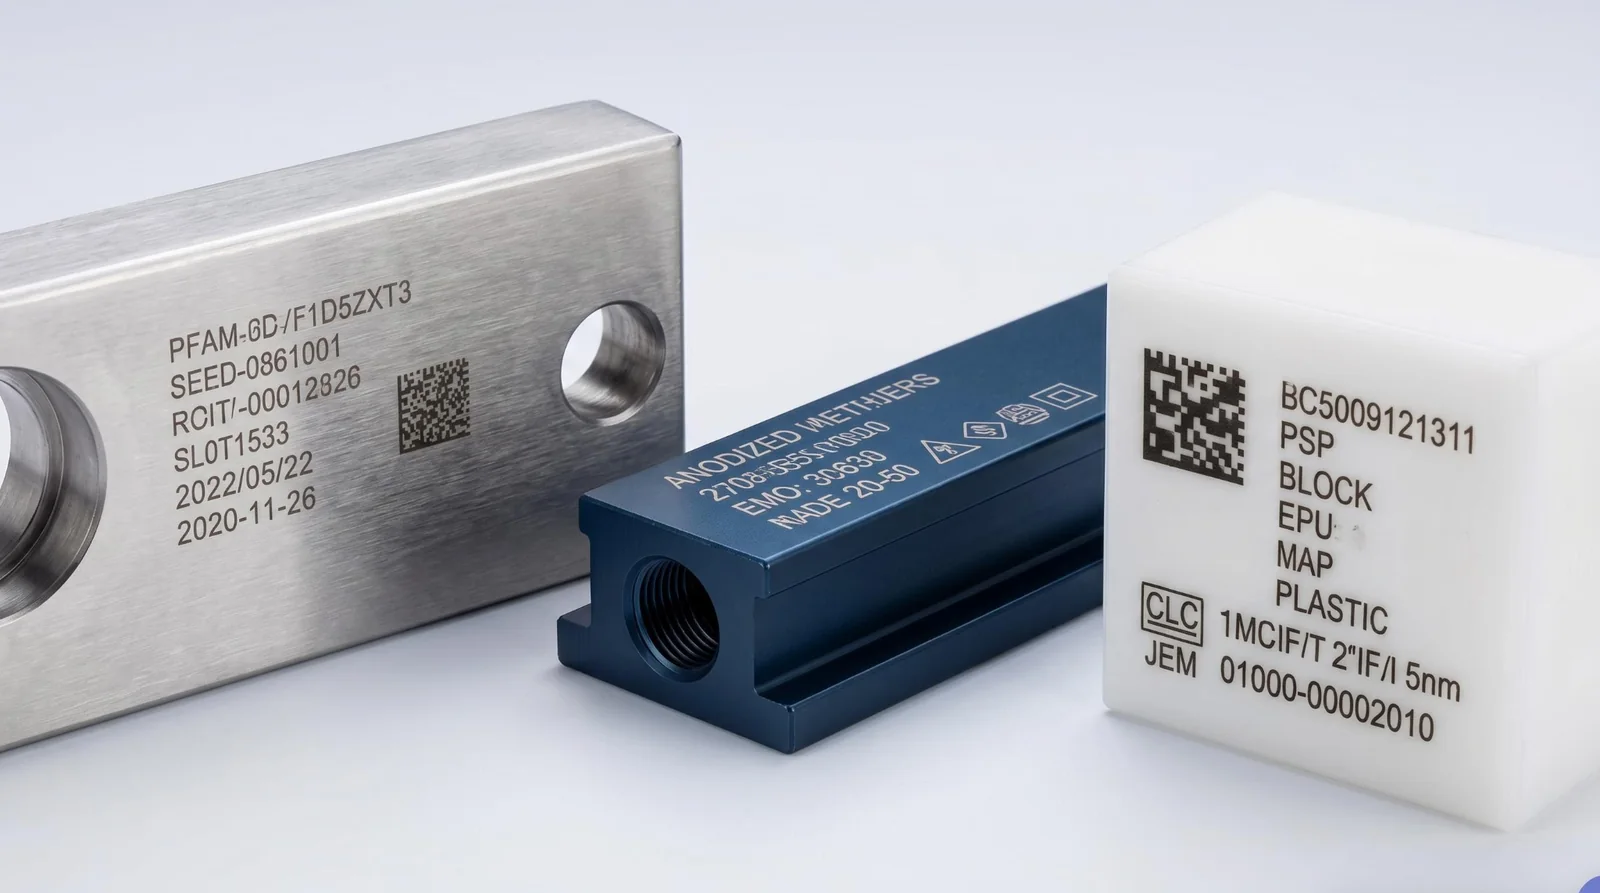
Un petit numéro de série et un grand logo rempli peuvent créer des charges de travail laser très différentes, même lorsqu’ils apparaissent sur le même matériau. Un petit contour peut nécessiter un traitement limité, tandis qu’un dessin rempli implique de nombreuses lignes de balayage très rapprochées. L’augmentation de la zone remplie, du contraste requis ou du nombre de passes peut augmenter le temps de marquage.
Les critères d’acceptation doivent être définis avant les tests. Pour le texte et les graphiques, les contrôles utiles comprennent la lisibilité des caractères, la définition des bords, l’uniformité du remplissage et les modifications indésirables de la surface.
Pour les codes QR ou les symboles Data Matrix, l’apparence visuelle seule ne suffit pas. Le code doit satisfaire aux conditions de lecture requises, notamment sa taille réelle, son contraste, la surface environnante et le lecteur prévu. Si la pièce possède un revêtement délicat, la modification de surface acceptable peut compter davantage que l’obscurité apparente du marquage.
Un laser de puissance supérieure ne fournit pas intrinsèquement des détails plus fins. Le spot focalisé, la qualité du faisceau, la lentille de champ, la précision de balayage et la réponse du matériau déterminent également ce que la machine peut produire.
Volume de production et temps de cycle disponible
La demande de production est souvent la raison pour laquelle les acheteurs envisagent une puissance de laser UV plus élevée. Toutefois, la production quotidienne et le temps de marquage laser ne sont pas la même mesure.
Le cycle de production complet peut inclure le positionnement, le chargement, la mise au point ou le réglage de la hauteur, le marquage, la vérification du code et le déchargement. Lorsque ces opérations dominent le cycle, la réduction du temps de marche du laser peut n'apporter qu'une faible amélioration de la production réelle.
Un poste de travail produisant de petites marques d'identification en lots peut disposer de suffisamment de temps pour réaliser chaque marque avec un système de 3 W. Un poste de production avec une courte fenêtre de marquage peut nécessiter une capacité de traitement différente, même lorsque la marque elle-même est relativement petite.
La question pertinente n'est pas simplement de savoir à quelle vitesse le scanner peut se déplacer. Il s'agit de savoir si le système complet peut produire de manière cohérente des pièces acceptables dans le temps de cycle disponible.
Préparez un cahier des charges de marquage de base comprenant le matériau, le graphisme, la taille de la marque, les critères d'acceptation, le volume de production prévu et le temps de cycle cible. Ces détails rendent la comparaison des puissances pertinente.
Qu'est-ce qui change réellement entre les lasers UV de 3 W, 5 W et 10 W ?
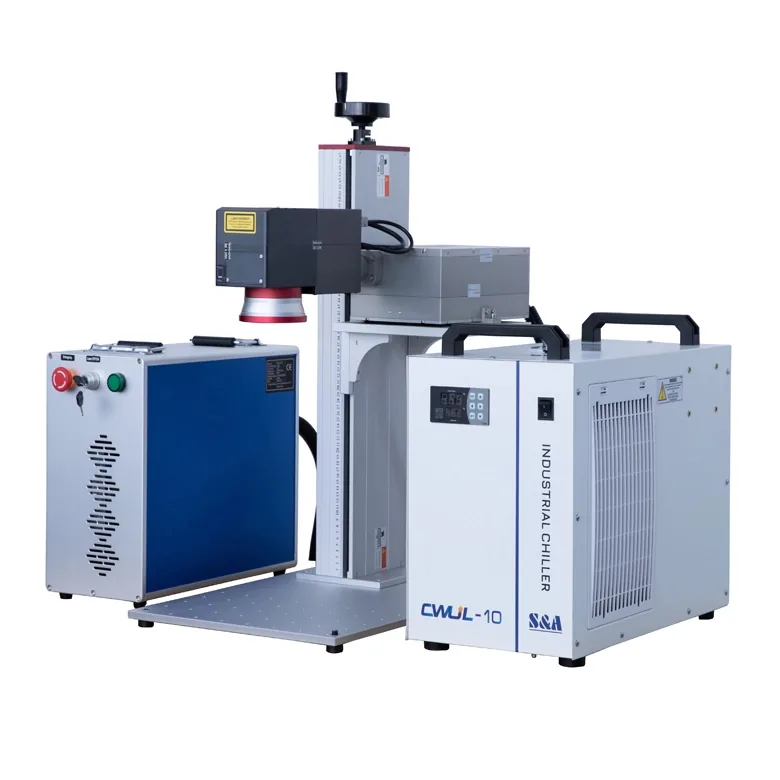
La puissance en watts indiquée dans les caractéristiques d'un laser UV fait généralement référence à puissance moyenne de sortie optique nominale dans des conditions de fonctionnement définies. Elle ne représente pas la puissance électrique consommée par la machine complète, et ne décrit pas non plus pleinement l’énergie délivrée par chaque impulsion.
Puissance moyenne, énergie des impulsions et différences entre sources laser
De nombreux systèmes de marquage UV industriels utilisent des sources laser à l’état solide pompées par diode et pulsées. Leurs performances dépendent d’autres paramètres que la puissance de sortie nominale.
La fréquence de répétition des impulsions indique à quelle fréquence les impulsions sont émises. Dans les conditions de fonctionnement en mode pulsé applicables, l’énergie moyenne par impulsion est approximativement égale à la puissance optique moyenne divisée par la fréquence de répétition. La largeur d’impulsion, la qualité du faisceau et le comportement de la puissance du laser en fonction de la fréquence influent également sur le traitement. La source peut ne pas maintenir sa puissance de sortie nominale sur toute la plage de fréquences.
Manufacturer data illustrates why the exact model matters. The following are selected JPT UV laser-source specifications, not measured performance figures for complete marking machines or the standard configurations supplied by Zhuorui Laser.
| Laser source model | Published output condition | Listed repetition-frequency range | Source cooling |
|---|---|---|---|
| SEAL-355-3E | >3 W at 30 kHz | 20–200 kHz | Water-cooled |
| SEAL-355-5E | >5 W at 40 kHz | 20–200 kHz | Water-cooled |
| SEAL-355-10S | >10 W at 60 kHz | 40–300 kHz | Water-cooled |
Sources: JPT’s SEAL 355-3/5 specifications et SEAL 355-10/15/20/30 specifications. The figures describe the listed laser sources at specified conditions; they do not establish proportional marking-speed differences.
Cooling also varies by source family. For example, JPT’s LARK 355-3/5 series includes air-cooled 3W and 5W models, while the SEAL models in the table use water cooling. The complete machine must be configured for its installed laser source.
Marking Speed and Available Processing Margin
Additional laser power can be useful when the current process is limited by the energy available for an acceptable mark.
Consider a filled pattern that requires multiple passes to reach the specified contrast. Under suitable material and laser conditions, a higher-power system may support a different combination of scan speed, repetition frequency, and passes that reduces total marking time.
That improvement is not guaranteed. The material may not tolerate additional energy deposition; the source may deliver its rated power at a different pulse frequency; or the scanner, focusing conditions, and production handling may already be limiting the cycle. Doubling average laser power therefore does not mean doubling accepted production output.
Processing margin also matters. A machine that produces a good result only within a very narrow parameter range may be less suitable for production than one that maintains the required result across realistic variations in material and operation.
A useful power upgrade should improve at least one relevant outcome: accepted marking speed, usable process margin, or the ability to meet an otherwise difficult marking requirement.
Why Higher Power Does Not Automatically Mean Better Quality
The best-looking mark is not necessarily produced at the highest available power.
On a heat-sensitive polymer, excessive energy concentration may cause discoloration, melting, raised edges, or other unwanted changes. On glass, the process may need careful control to limit cracking and surface damage. Conversely, a higher-rated laser operated within a suitable process window is not automatically less precise than a lower-power model.
The relevant factors include the focused spot and optical system; pulse characteristics and energy distribution; scan speed, pulse overlap, and hatch spacing; material absorption and thermal response; and focus variation across the marking field.
When precision is the dominant requirement, compare the actual marks under the intended inspection conditions rather than treating wattage as a substitute for quality. For a broader explanation, see why laser power is not the only factor.
Which UV Laser Power Should You Test for Your Application?
The most useful way to shortlist UV power is to consider the marking task rather than assign a fixed wattage to every material. The following matrix suggests initial testing directions, not material-compatibility guarantees.
| Tâche de marquage | Candidate comparison | Main acceptance question |
|---|---|---|
| Small characters or compact identification marks | Begin with 3W; compare 5W if needed | Does the mark meet quality and cycle-time requirements? |
| Routine plastic-part coding | Compare 3W and 5W | Does additional power improve accepted output? |
| Larger filled logos or demanding marking workloads | Compare 5W and 10W; retain a 3W baseline when useful | Is time reduced without unacceptable surface changes? |
| Glass or other damage-sensitive surfaces | Select candidates after reviewing the material and mark | Can the required effect be achieved without unacceptable defects? |
| Short marking windows or moving-part coding | Test power together with motion and control configuration | Can the complete system maintain quality at production speed? |
Three illustrative engineering scenarios show how these decisions differ. They are examples of selection logic, not recorded customer tests or measured Zhuorui Laser results.
Scenario 1: Fine identification marks on an electronic plastic housing. Suppose a molded housing requires a compact serial number or Data Matrix symbol without damaging the surrounding plastic. Begin by checking whether a 3W UV system can produce an acceptable mark within the available cycle time. If it can do so repeatedly with sufficient process margin, more power may offer little benefit. If quality is acceptable but the processing time is too long, comparing a suitable 5W configuration becomes reasonable. Judge both the code readability and surface condition, not simply which sample looks darker.
Scenario 2: A larger filled logo on a coated polymer component. A filled design may require substantially more scan coverage than a few small characters. Depending on the coating and target appearance, a 5W system may complete the accepted pattern faster than a 3W machine. If the required cycle time remains out of reach, a suitable 10W candidate can be tested. Check coating integrity, edge quality, uniformity, and whether the supposed speed improvement remains when only acceptable results are counted.
Scenario 3: Variable-data coding at a production station. A manufacturer may need changing codes within a short available marking window. If laser-on time is the verified bottleneck, comparing higher power could be justified. If the constraint comes from part positioning, trigger timing, data handling, or motion, increasing laser power will not correct the underlying cause. A machine-side review should cover marking time, positioning, control signals, data content, and verification. Flying or online marking needs configuration-specific confirmation.
Similar-looking applications may therefore justify different power choices. The actual acceptance requirement—not the material name or wattage alone—controls the shortlist.
When Is a 5W or 10W UV Laser Worth the Extra Cost?
A higher-power UV laser marking machine may cost more, but the difference between quotations is not determined by laser power alone. The more useful question is whether the proposed configuration delivers enough additional value for the actual application.
Compare Complete Machine Configurations, Not Wattage Alone
Two machines with similar cabinets and the same advertised power may contain different laser sources, optics, cooling systems, controllers, and accessories. Before comparing prices, request quotations that clearly identify:
- Source laser : Brand, exact model, rated operating conditions, and supported parameters.
- Marking optics: Galvo scanner, field lens, marking area, and working-distance requirements.
- Cooling: Air- or water-cooled configuration and any supporting equipment required.
- Commandes : Software, controller, variable-data functions, and required interfaces.
- Workpiece handling: Fixtures, positioning aids, and any installed rotary or vision functions.
- Sécurité et extraction : Actual enclosure, interlocks, and fume-control provisions.
- Delivery scope: Computer, accessories, commissioning, documentation, spare parts, and support terms.
A 5W quotation with a better-matched optical system and more suitable machine configuration may be more valuable than a nominally higher-powered system with the wrong marking field or missing production requirements. A cooling system or optional module should be evaluated as part of the actual equipment package, not assumed to be included because of wattage.
Compare Upgrade Cost Against Accepted Production Output
Power upgrades become easier to justify when they solve a measurable production problem. If a 3W machine produces acceptable marks at the required output rate, a 5W option may not generate enough additional value to justify its cost.
When an acceptable 3W process cannot meet the production target, test whether a 5W configuration improves the completed process sufficiently. A 10W system becomes attractive when the additional output is usable, the material remains within acceptable limits, and the gain matters to production.
Compare accepted parts produced over the required operating period, changes in complete cycle time, rejected marks and rework, recurring operating costs, and any justified need for future capacity. Higher power only adds useful capacity if the process can actually benefit from it.
There is no reliable universal price premium or payback period for moving from 3W to 5W or 10W. Those figures require specific equipment quotations and validated operating data.
How to Compare 3W, 5W, and 10W UV Lasers in a Sample Test
A sample test should answer a purchasing question, not merely demonstrate that a laser can leave a visible mark. The purpose is to determine which proposed configuration meets the same production requirements at an acceptable cost.
Use Representative Workpieces and the Same Acceptance Criteria
Use production-representative samples wherever possible. If the material has multiple grades, finishes, colors, or coatings, include the variations that could change marking behavior.
Each candidate should be evaluated against the same required task: identical marking content and intended dimensions; the same quality and readability criteria; applicable surface-damage limits; production cycle-time requirements; and comparable inspection methods.
For a Data Matrix code, compare whether each candidate produces an acceptable, readable symbol under the intended reader and inspection conditions. A visually darker symbol should not automatically be considered better if its geometry or surrounding material is damaged.
Optimize Each Laser Within Its Supported Process Window
A fair comparison does not necessarily mean forcing every laser to use identical operating settings. Different models may have different rated frequency ranges, pulse characteristics, and output behavior. Applying the same nominal frequency, software power percentage, and scan speed across all machines could unfairly disadvantage one system.
Instead, optimize each candidate within its supported range to meet the same acceptance criteria. Record the installed source model, optics, marking field, focus conditions, pulse frequency, scan speed, hatch spacing, and number of passes where relevant.
If the objective is to isolate laser-source power, control other influential conditions as closely as practical. If the objective is to choose between complete machines, compare their best validated production-ready configurations and document significant hardware differences. A complete-machine comparison can establish which configuration suits the task, but not necessarily that wattage alone caused the result.
Compare Quality, Repeatability, and Complete Cycle Time
Do not base a purchase decision on a single successful mark. Use repeated samples under representative working conditions. Depending on the application, inspect text readability, code verification, contrast, uniformity, surface damage, and any required durability after handling.
| Élément d'enregistrement | What to document |
|---|---|
| Pièce | Material grade, batch, color, coating, thickness, and relevant geometry |
| Exigence de marquage | Artwork or code, size, location, and acceptance criteria |
| Configuration de la machine | Source model, optical system, field size, cooling, and relevant installed functions |
| Process settings | Frequency, scan speed, passes, focus, and other relevant parameters |
| Qualité du marquage | Pass/fail outcome, readability, visual defects, and required durability checks |
| Processing time | Laser-only marking time and complete production cycle time |
| Répétabilité | Results across repeated samples and relevant production variation |
| Décision finale | Whether the configuration meets quality, throughput, and cost requirements |
Compare candidates using accepted output, not the maximum speed at which they can produce any visible mark. If a higher-powered system improves production performance, the gain must still justify the complete-machine configuration and cost.
For further preparation, see the liste de contrôle des essais de marquage sur échantillon.
How to Make the Final 3W, 5W, or 10W Selection
The final decision should follow validated marking requirements rather than a fixed rule that every buyer must progress from 3W to 5W and then to 10W.
- Choose a suitable 3W configuration when it meets the specified quality, cycle time, repeatability, and production-margin requirements. There is no automatic need to upgrade.
- Choose a suitable 5W configuration when testing shows a meaningful improvement in accepted processing efficiency or operating margin that justifies its additional cost.
- Consider a 10W configuration when a verified power-related throughput or processing limitation makes the additional output useful and the marking quality remains acceptable.
- Reconsider the process instead of increasing power when results are limited by material response, focus, optics, positioning, or excessive surface damage.
Some projects justify testing 10W alongside a lower-power candidate from the beginning. The sequence is not mandatory; the acceptance criteria are.
For a useful machine recommendation, prepare representative workpieces or material specifications, marking artwork, marking area, target result, production quantity, and available cycle time. A supplier can then review appropriate source and machine configurations and validate samples before purchase.
Explore the available Machines de marquage laser UV ou request an application-based quotation with your marking requirements.
Frequently Asked Questions About 3W, 5W, and 10W UV Lasers
Is a 10W UV Laser Marking Machine Always Water-Cooled?
Do not assume the cooling configuration from wattage alone. Many industrial 10W UV laser sources, including the published JPT SEAL models referenced above, use water cooling, but the required method must be confirmed for the exact source and complete machine. Lower-power UV sources can also be water-cooled, while some 3W and 5W models are air-cooled.
Is UV Laser Output Power the Same as Machine Power Consumption?
No. A 3W, 5W, or 10W rating generally refers to the laser’s optical output power under specified conditions, not complete-machine electricity consumption. Total consumption also depends on the source electronics, power supply, controller, computer, cooling system, and installed equipment. Request the complete machine’s electrical specifications when assessing operating costs or installation requirements.
Can a 3W UV Laser Marking Machine Be Upgraded to 5W or 10W Later?
An upgrade may be possible, but it is not necessarily a simple source replacement. A new laser source must be compatible with the power supply, controller, optical arrangement, cooling, mounting structure, and safety provisions. Recalibration and sample validation may also be needed. If future upgrading matters, ask the supplier whether the proposed platform supports the intended configuration and whether the change would be technically and economically reasonable.