
Anwendungen für Verpackung & Codierung
Laserbeschriftung & Codierung für Verpackungen
Die Laserbeschriftung ist eine Überlegung wert, wenn Kartons, Etiketten, Folien, Beutel, Flaschen, Behälter, Verschlüsse, Deckel oder andere fertige Verpackungen eine wiederholbare Kennzeichnung mit Datum, Charge, Los, Haltbarkeit, Identifikation, Barcode, 2D-Code oder einfacher Grafik benötigen.
Wählen Sie die Maschine nicht allein anhand des Verpackungsnamens. Beginnen Sie mit der tatsächlichen fertigen Verpackung, dem Codeinhalt, dem Oberflächenaufbau, dem Zielergebnis, der Geometrie, dem Datenfluss, dem Produktionsverfahren und den Abnahmekriterien. Diese Eingaben bestimmen die erste zu testende Laserroute, was validiert werden muss und wie die endgültige Maschine konfiguriert werden sollte.
Welche Verpackungsformate sollten bewertet werden?
Das Verpackungsformat definiert die Handhabungsaufgabe; das fertige Material und der Oberflächenaufbau bestimmen, ob ein Laserprozess technisch geeignet ist. Ein Karton, eine Flasche, ein Verschluss, ein Etikett oder ein Beutel ist kein Laser-Rezept. Dasselbe Verpackungsformat kann unterschiedliche Substrate, Pigmente, Beschichtungen, Laminate, Druckfarben, Lacke oder Barriereschichten verwenden, die auf dieselbe Wellenlänge unterschiedlich reagieren.
| Verpackungsformat | Typische Beschriftungsaspekte | Was vor dem Test zu klären ist |
|---|---|---|
| Kartons, Kartonagen & Wellpappe | Flache oder gefaltete Zuschnitte, bedruckte Oberflächen, Beschichtungen, Kontrast, Codedichte, Präsentation auf der laufenden Linie | Aufbau der Kartonage, Druck-/Beschichtungsschicht, Codefläche, Liniengeschwindigkeit, zulässige Verfärbung oder Ablation |
| Etiketten & beschichtete Etiketten | Reaktion der Deckschicht, Auswirkungen von Träger oder Klebstoff, feiner Text, Barcodes, 2D-Codes, Bahnhandling | Trägermaterial, Beschichtung/Farbe, Klebstoffaufbau, Codegröße, Prüfmethode, stehende oder laufende Bahn |
| Folien, Beutel & Schlauchbeutel | Dünne Wandstärken, Laminate, Barriereschichten, Wärmeempfindlichkeit, Verformung, Durchstichrisiko, bewegtes Material | Schichtaufbau, Dicke, Dicht-/Barriereanforderungen, zulässige Oberflächenveränderung, Linienpräsentation |
| Kunststoffflaschen & formstabile Behälter | Polymerformulierung, Pigment, Wandstärke, Krümmung, Fokus, Orientierung, Teilebewegung | Tatsächliches Harz/Farbe, Beschichtung oder Etikett, Markierzone, Krümmung, Auflageverfahren, Prüfanforderung |
| Verschlüsse & Verschlusskappen | Kleine gekrümmte Oberflächen, Formtextur, Pigment, wiederkehrende Orientierung, hohe Teilerate | Material/Farbe, obere oder seitliche Markierfläche, Orientierungswiederholbarkeit, Vorrichtung oder Linienpräsentation |
| Metall- oder Glasverpackungsoberflächen | Reaktion von blankem oder beschichtetem Metall, Lack-/Farbschichten, Integrität der Glasoberfläche, gekrümmte Präsentation | Ob das Ziel das Substrat oder die oberste Schicht ist, erforderliches visuelles Ergebnis, zulässige Oberflächenwirkung, Handhabungsverfahren |
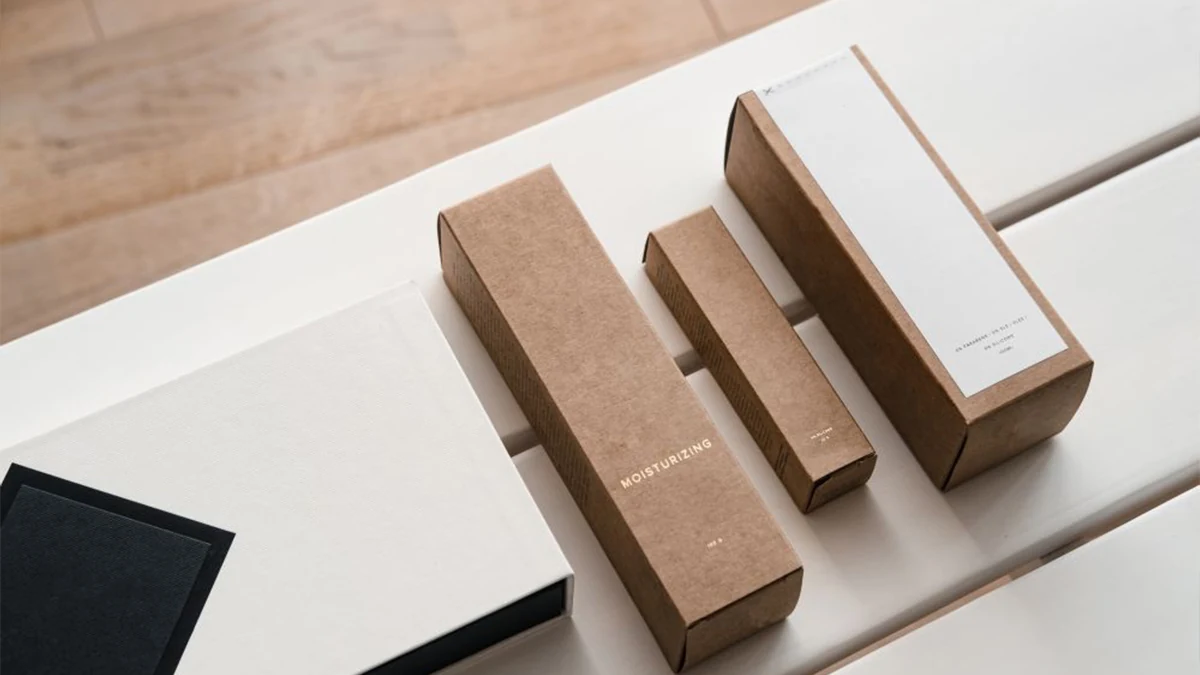
Verpackungsanwendungswege nach Branche
Die Branchenzuordnung erfolgt, nachdem das Verpackungsformat und die Prozessbedingungen verstanden wurden. Projekte in den Bereichen Lebensmittel, Getränke, Kosmetik und Pharma können ähnliche Verpackungsformate verwenden, weisen jedoch unterschiedliche Anforderungen an Code, Inspektion, Erscheinungsbild, Validierung und Produktionskontrolle auf.
Lebensmittelverpackungen
Bewerten Sie die fertige Verpackungskonstruktion, den Datums-/Chargeninhalt, die zulässige Oberflächenveränderung, die Inspektionsanforderung und den tatsächlichen Linientakt für das spezifische Lebensmittelverpackungsformat.
Getränkeflaschen & Verschlüsse
Gekrümmte Oberflächen, Verschlussausrichtung, Behälterfarbe, Verpackungsbewegung und Markierungsposition können das Handhabungs- und Fokussierungsproblem ebenso stark verändern wie die Laserquelle selbst.
Kosmetikverpackungen
Bei erscheinungskritischen Verpackungen muss der Code gemeinsam mit Beschichtung, Oberflächenfinish, markenrelevanter Oberflächenqualität, variablen Daten und akzeptabler sichtbarer Veränderung beurteilt werden.
Pharmazeutische Verpackungen
Beginnen Sie mit dem erforderlichen Identifikationsinhalt, der Verpackungskonstruktion, der Inspektionsmethode, den Produktionskontrollen und den projektspezifischen Validierungs- oder regulatorischen Anforderungen, bevor Sie das Markierungsverfahren auswählen.
Warum werden Verpackungen markiert oder codiert?
Die Markierungsanforderung sollte klar sein, bevor entschieden wird, ob der Laser das richtige Verfahren ist. Verpackungen werden üblicherweise codiert, damit Produktion, Vertrieb, Inspektion oder der Endverbraucher erkennen können, um welches Produkt es sich handelt, wann oder wo es hergestellt wurde und wie es verfolgt oder verifiziert werden soll.
Was wird üblicherweise auf Verpackungen markiert?
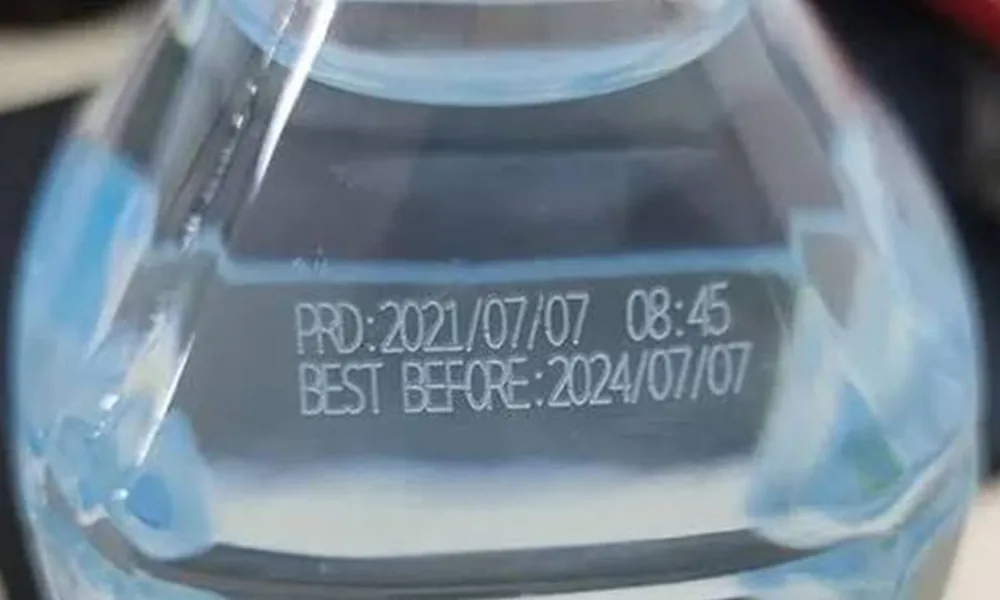
Typische Verpackungscodierungsinhalte umfassen Herstellungs- oder Verfallsdaten, Chargen- und Losnummern, Schicht- oder Linienkennungen, Serien- oder Produktvariantendaten, Text, Logos, Barcodes und 2D-Codes. Einige Felder bleiben für ein Produkt fest, während andere sich je Charge, Zeit, Linie oder Einzelstück ändern. Daher sollte die Anwendungsprüfung sowohl den sichtbaren Inhalt als auch den Workflow für variable Daten definieren.
Produktions- und Rückverfolgbarkeitsinformationen
Datum, Charge, Los, Schicht, Linie, Seriennummer, Produktvariante oder andere variable Daten können eine physische Verpackung mit dem richtigen Produktionsdatensatz verknüpfen und helfen, einen Durchlauf von einem anderen zu unterscheiden.
Haltbarkeits- und Verwendungsinformationen
Verfalls-, Mindesthaltbarkeits-, Herstellungsdatum oder ähnliche Informationen müssen möglicherweise unter den vorgesehenen Handhabungs- und Lagerbedingungen der Verpackung lesbar bleiben. Die genaue Anforderung ist projekt- und marktspezifisch.
Menschlich und maschinell lesbare Identifikation
Text, Logos, Barcodes und 2D-Codes können zur Identifikation, zum Scannen, zur Verifizierung, für die Bestandsverwaltung, die Serialisierung oder andere Produktionsabläufe verwendet werden. Eine sichtbar dunkle Markierung ist nicht automatisch eine maschinenlesbare Markierung.
Warum den Laser erst nach der Bedarfsdefinition bewerten?
Eine Laserroute ist einen Test wert, wenn das Projekt von berührungsloser digitaler Beschriftung, variablen Daten, einem verbrauchsmaterialfreien Markierungsmechanismus am Codierungspunkt oder der direkten Integration in einen stationären oder bewegten Produktionsprozess profitiert. Diese Vorteile zählen nur, wenn die reale Verpackung die erforderlichen Qualitäts- und Zyklustests besteht.

Was bestimmt das Laserbeschriftungsergebnis?
Die Ergebnisse der Laserbeschriftung werden von mehr als nur dem Namen des Verpackungsmaterials bestimmt. Die sinnvolle Testeingabe ist die Kombination aus Code, fertiger Oberfläche, gewünschtem Markiermechanismus, Geometrie, Darstellung, Prüfmethode und Produktionszyklus.
| Variable | Was bereitzustellen ist | Warum es das Ergebnis verändert |
|---|---|---|
| Codeinhalt | Datum, Charge, Los, Haltbarkeit, Text, Logo, Barcode, 2D-Code, feste Felder und variable Felder | Zeichendichte, gefüllte Flächen, Modulgröße und Datenänderungen beeinflussen Markierzeit, Kantendefinition, Software-Workflow und Verifizierung. |
| Markierungsgröße & verfügbare Fläche | Gesamtmaße, kleinste sinnvolle Struktur, verfügbare Markierzone und erforderliche Ausrichtung | Markierfeldgröße, Fokusbedingung, Positioniertoleranz und der Umfang der Laserarbeit pro Verpackung hängen von der tatsächlichen Codegeometrie ab. |
| Aufbau der fertigen Verpackung | Basissubstrat, Pigment, Farbe, Beschichtung, Tinte, Lack, Laminat, Klebstoff, metallisierte Schicht oder Schutzfinish, sofern bekannt | Der Laser interagiert mit der Schicht, die den Strahl tatsächlich empfängt. Ein ähnliches Grundmaterial kann sich nach Druck-, Beschichtungs-, Laminierungs- oder Formulierungsänderungen anders markieren lassen. |
| Zielmarkierungsmechanismus | Farbänderung, Oberflächenablation/-abtrag, Gravur/Ätzen, Aufschäumen oder ein anderer akzeptabler sichtbarer Effekt | Unterschiedliche Wellenlängen und Pulsbedingungen können unterschiedliche Mechanismen, Kontraste, Rückstände und thermische Belastungen erzeugen. |
| Grenzen der Verpackung | Zulässige Verfärbung, Schmelzen, Verformung, Beschichtungsverlust, Rückstände, Durchstich, Barrierebeschädigung oder Beeinträchtigung angrenzender Oberflächen | Das nutzbare Prozessfenster wird sowohl durch die Codequalität als auch durch die Verpackungsintegrität begrenzt. |
| Geometrie & Präsentation | Ebene oder gewölbte Oberfläche, Wandstärke, Ausrichtung, Vorrichtung, indexierte Position, Bahnbewegung, Förderbewegung oder freie Präsentation | Die Geometrie beeinflusst Fokus und Feldnutzung; die Präsentation beeinflusst die Positionswiederholbarkeit, das Trigger-Timing und ob die Bewegung synchronisiert werden muss. |
| Inspektion & Verifizierung | Menschliches Lesen, Barcode-/2D-Leser, Vision-Prüfung, erforderliche Gut-/Schlecht-Methode und Ausschleusungslogik | Das Abnahmeverfahren bestimmt, welcher Kontrast, welche Kantenqualität, welche Position und welche Datenkorrektheit tatsächlich erreicht werden müssen. |
| Produktionsziel | Losgröße, Umrüstungen, Beschickungsmethode, Linien-/Bandgeschwindigkeit, Zielzyklus für akzeptierte Teile und erwartete Ausbeute | Das System muss den vollständigen Produktionszyklus erfüllen, nicht nur die nominelle Scangeschwindigkeit oder die Laser-Einschaltzeit. |
Variable Daten sind Teil des Prozesses, nicht nur der Druckvorlage
Bestätigen Sie, welche Felder fest sind und welche sich je nach Produkt, Charge, Datum, Schicht, Seriennummer oder vorgelagerter Produktionseingabe ändern. Variable Daten verändern die Auftragsauswahl, Auslöslogik, Verifizierung, Umrüstung und Anforderungen an die Fehlerkontrolle sowie die Markierung selbst.
Welches Ergebnis der Verpackungsmarkierung sollten Sie anstreben?
Markierungsqualität ist ein Abnahmeproblem, keine einzelne Lasereinstellung. Der Prozess muss die erforderlichen Informationen erzeugen und dabei die Verpackung innerhalb der vereinbarten Oberflächen- und Funktionsgrenzen halten.
Kontrast und Lesbarkeit
Beurteilen Sie den Kontrast unter der Betrachtungs- oder Prüfbedingung, die in der Produktion maßgeblich ist. Feiner Text, kleine Merkmale und dichte Codes sollten in ihrer tatsächlichen Größe bewertet werden, statt sie aus einer größeren Demonstrationsmarkierung abzuleiten.
Verpackungsintegrität und Oberflächenbeschaffenheit
Ein kontrastreicher Code ist nicht akzeptabel, wenn dieselbe Einstellung eine dünne Wand verformt, eine Barriere oder Beschichtung beschädigt, unerwünschte Rückstände erzeugt, eine Folie durchsticht oder eine andere Oberflächenveränderung außerhalb der vereinbarten Grenzen hervorruft.
Maschinenlesbare Codes, wenn erforderlich
Wenn die Verpackung einen Barcode oder 2D-Code verwendet, validieren Sie ihn mit der tatsächlichen Prüfmethode des Anwenders und repräsentativen Produktionsmustern. Das sichtbare Erscheinungsbild allein sollte nicht als Nachweis für eine verifizierte Codequalität angesehen werden.
Welche Laser-Route sollte zuerst getestet werden?
Die Route für den ersten Test sollte sich aus der fertigen Oberfläche und dem gewünschten Markierungsmechanismus ergeben, nicht allein aus dem Verpackungsnamen. Die folgende Tabelle ist ein Screening-Leitfaden für Musterprüfungen, keine Garantie dafür, dass eine Wellenlänge bei jeder Formulierung, Beschichtung, Farbe, jedem Laminat oder jeder Produktionslinie funktioniert.
| Verpackung / Oberflächenzustand | Praktische erste Route zur Bewertung | Warum dort anfangen | Was die Route ändern kann |
|---|---|---|---|
| Karton, Faltschachteln, Wellpappe oder laserempfindliches bedrucktes/beschichtetes Papier | CO₂ ist oft ein praktischer erster Test; UV lohnt sich zum Vergleich, wenn feiner Kontrast oder eine geringere thermische Belastung wichtig ist. | Papier und viele organische/beschichtete Verpackungsoberflächen können gut auf längerwellige Infrarotbearbeitung ansprechen, während UV auf manchen Papieren und Beschichtungen eine andere kontrastreiche Oberflächenreaktion erzeugen kann. | Chemie von Tinte/Beschichtung, Kartonfarbe, gewünschte Ablationstiefe, Anforderung an feine Codes, Liniengeschwindigkeit, Rückstände und zulässige Verfärbung. |
| Dünne flexible Folien, Beutel, Portionspackungen oder wärmeempfindliche Etikettenkonstruktionen | UV ist oft die erste Route, die geprüft werden sollte, wenn die Minimierung thermischer Verformung oder des Durchstichrisikos Priorität hat; CO₂ bleibt relevant, wenn die Folie oder Deckschicht dafür ausgelegt ist, darauf anzusprechen. | Dünne mehrschichtige Verpackungen können ein enges thermisches Fenster haben, daher muss der Test Codekontrast gegen Verformung, Barriereschäden oder Nadellöcher abwägen. | Folienchemie, Dicke, Laminataufbau, metallisierte Schichten, Zielmechanismus, Siegel-/Barriereanforderungen und Geschwindigkeit der laufenden Bahn. |
| Kunststoffflaschen, starre Behälter oder Kunststoffverschlüsse | UV ist ein nützlicher erster Vergleich für wärmeempfindliche oder feine kontrastreiche Markierungen; CO₂ oder 1064-nm-Faser/MOPA können bei Formulierungen, Pigmenten, Additiven oder Beschichtungen, die auf diese Wellenlängen ansprechen, besser geeignet sein. | Die Reaktion von Kunststoff variiert stark mit Harzformulierung, Pigment, Additiven, Wandstärke und Oberflächenbeschaffenheit. | Tatsächliches Harz/Farbe, Transparenz, Markierungsadditive, Wandstärke, Beschichtung, gewünschter Kontrast, Krümmung und akzeptabler Wärmeeffekt. |
| Unbeschichtete Metallkappen, Dosen, Folien oder metallische Verpackungskomponenten | Faser/MOPA ist normalerweise der erste Weg, der auf der freiliegenden Metalloberfläche zu bewerten ist. | Nahinfrarot-Fasersysteme werden üblicherweise für die direkte Metallmarkierung eingesetzt und können je nach Legierung und Oberflächenbeschaffenheit unterschiedliche Mechanismen zur Oberflächenmarkierung unterstützen. | Metalllegierung, Eloxierung, Lack, Farbe, Schutzbeschichtung, gewünschte Farbe/Tiefe und ob das Ziel das Metall oder nur die oberste Schicht ist. |
| Gestrichene, lackierte, bedruckte, laminierte oder metallisierte Oberflächen | Testen Sie die oberste Schicht als eigenständiges Prozessproblem. CO₂, UV oder Faser/MOPA kann der richtige erste Ansatz sein, je nachdem, welche Schicht verändert werden soll und welche Schicht geschützt bleiben muss. | Der Strahl interagiert zuerst mit der freiliegenden Schicht; das Basissubstrat allein lässt nicht auf die Markierung schließen. | Schichtdicke, Absorption, Farbe, Haftung am Substrat, Abtragungstiefe, Rückstände und das zulässige Maß an Freilegung der darunterliegenden Schicht. |
| Glasflaschen oder -behälter | CO₂ oder UV können je nach gewünschter Oberflächenmarkierung und Schadenstoleranz getestet werden. | Die Glasmarkierung wird durch Oberflächenspannung, lokale thermische Effekte, Riss-/Absplitterungsrisiko, Markierungstextur und Anforderungen an die Code-Details eingeschränkt. | Glaszusammensetzung, Wandstärke, Beschichtung, Krümmung, erforderlicher Kontrast/erforderliche Textur und zulässige Mikroschäden. |
Häufige Fehlermodi und was zuerst zu prüfen ist
Wenn ein Versuch fehlschlägt, sollte der nächste Schritt die Diagnose sein, statt automatisch die Leistung zu erhöhen. Dokumentieren Sie das Symptom, trennen Sie Material-/Oberflächeneffekte von Fokus-, Geometrie-, Bewegungs- und Datenflussproblemen, und ändern Sie jeweils nur eine Variablengruppe.
| Beobachteter Fehler | Zuerst prüfen | Zu sammelnde Nachweise | Nächste Testrichtung |
|---|---|---|---|
| Schwacher oder inkonsistenter Kontrast | Verpackungscharge, Oberflächenbeschichtung/Tinte, Farbe, Fokus, Kontamination und ob die gewählte Wellenlänge den beabsichtigten Markierungsmechanismus erzeugt | Unmarkierte und markierte Proben aus mehreren Verpackungen/Chargen, Oberflächenbeschreibung, identische Codegeometrie und dokumentierte Testeinstellungen | Führen Sie eine kontrollierte Parametermatrix durch; wenn das akzeptable Fenster schmal bleibt, vergleichen Sie eine andere Wellenlänge oder einen anderen Markierungsmechanismus, anstatt nur Energie hinzuzufügen. |
| Folienverzerrung, Nadellöcher, geschmolzene Kanten oder Dünnwandverformung | Thermischer Eintrag, Verweilzeit/Überlappung, Fokus, ungestützte Gehäusewand und Materialdicke | Inspektion der Vorder- und Rückseite, Verformung um den Code, Foliendicke, Unterstützungsmethode und Proben über den vorgesehenen Geschwindigkeitsbereich | Reduzieren Sie die lokale thermische Belastung, ändern Sie Scanstrategie oder Geschwindigkeit, verbessern Sie die Unterstützung und vergleichen Sie einen Weg mit geringerer thermischer Wirkung wie UV, wo die Materialreaktion dies unterstützt. |
| Beschädigung der Beschichtung oder Freilegung des Substrats über die vorgesehene Markierung hinaus | Dicke/Variation der obersten Schicht, Abtragsmechanismus, Puls-/Energiebedingung und Reaktion des darunterliegenden Substrats | Gute und fehlerhafte Proben, Beschichtungsinformationen, sofern bekannt, Kantenqualität, Rückstände und ob die Basisschicht angegriffen wurde | Verengen Sie das Abtragsfenster, reduzieren Sie die Aggressivität des Prozesses oder testen Sie eine Wellenlänge, die selektiver an die Zielschicht ankoppelt. |
| Barcode oder 2D-Code ist sichtbar, lässt sich aber schlecht lesen | Kleinstes Modul/Merkmal, Kantendefinition, Kontrastgleichmäßigkeit, geometrische Verzerrung, Markierungsposition und Verifier-/Leser-Setup | Tatsächliches Leser-/Verifier-Ergebnis, Bild des fehlgeschlagenen Codes, tatsächliche Codegröße, Krümmung der Verpackung und Wiederholungsergebnisse über mehrere Proben | Korrigieren Sie zuerst Codegeometrie und Positionierung, optimieren Sie dann den Markierprozess. Beurteilen Sie den Erfolg nicht allein anhand der visuellen Dunkelheit. |
| Die Markposition driftet von Paket zu Paket. | Teilezuführung, Wiederholgenauigkeit von Vorrichtung/Anschlag, Sensor- oder Trigger-Timing, Förderbandbewegung, Encoder/Synchronisierung und Fokusvariation | Positionsfehlermuster, Paketausrichtung, Triggersignal-Timing, Liniengeschwindigkeit und wiederholte markierte Proben | Stabilisieren Sie die Teilezuführung oder Triggerung; ergänzen Sie Sensorik, Bildverarbeitung oder synchronisierte Bewegung nur, wenn die gemessene Variation dies rechtfertigt. |
| Statische Probe besteht, aber das Ergebnis auf der Linie fällt durch. | Produktionsgeschwindigkeit, Bewegungssynchronisation, Verweilzeit, wechselnder Fokus, Paketvibration, Zeitpunkt der Datenaktualisierung und Prüfzeitpunkt | Statische vs. bewegte Proben, Timing des vollständigen Zyklus, Geschwindigkeitsbereich der Linie, Trigger-/Datenprotokolle, sofern verfügbar, und akzeptierte/abgelehnte Proben | Erneut unter realen Linienbedingungen testen und das Markierungsfeld, den Datenfluss, die Trigger-Methode und die Bewegungsarchitektur auf das akzeptierte bewegte Ergebnis auslegen. |
| Korrekte Markierqualität, aber falsche variable Daten | Auftragsauswahl, vorgelagerte Datenquelle, Trigger-Logik, Feldzuordnung, Formatwechselsteuerung und Verifizierungslogik | Erwarteter vs. tatsächlicher Codeinhalt, Ereigniszeitpunkt, Auftrags-/Rezeptdatensatz und Prüfergebnis | Validieren Sie den Datenpfad unabhängig von den Laserparametern, bevor Sie die Produktionsgeschwindigkeit erhöhen. |
Wie fügt sich die Laserkodierung in den Produktionsworkflow ein?
Die maßgebliche Produktionskennzahl ist der Durchsatz akzeptierter Teile. Sie umfasst Umrüstung, Bereitstellung der Verpackung, Positionierung, das Laden variabler Daten, Auslösung, Kennzeichnung, Verifizierung, Ausschussbehandlung, Weitergabe an nachgelagerte Prozesse sowie Absaugung oder Belüftung, sofern der getestete Prozess dies erfordert.
| Workflow-Schritt | Zu testende Fragen |
|---|---|
| Rüsten & Umrüsten | Wie werden Produkt, Code, Rezept, Markierungsbereich und Abnahmekriterien zwischen Durchläufen geändert, und wie werden Fehler durch falsche Aufträge verhindert? |
| Paketdarstellung | Wird die Verpackung manuell geladen, in einer Vorrichtung fixiert, getaktet, als Bahn zugeführt oder kontinuierlich bewegt? Welche Orientierungs- und Fokusvariation muss der Prozess tolerieren? |
| Variable Daten & Auslöser | Woher kommen die Codedaten, wann werden sie aktualisiert, welches Ereignis löst die Markierung aus, und was verhindert, dass eine Verpackung den falschen Datensatz erhält? |
| Markierungsausführung | Wie verändern Codefläche, Dichte, Inhaltsänderungen, Durchläufe, Feldnutzung, Fokus und Bewegung die Laser-Einschaltzeit und die Prozessstabilität? |
| Verifizierung | Benötigt das Projekt eine Bedienerprüfung, Barcode-/2D-Lesung, Vision-Bestätigung, Positionsprüfung oder eine andere Gut-/Schlecht-Methode? |
| Ausschuss / Nacharbeit / Aufzeichnung | Was geschieht mit einer fehlerhaften Verpackung, wie wird sie von gutem Produkt getrennt, und welche Produktions- oder Qualitätsdaten müssen aufbewahrt werden? |

Eine höhere nominale Scangeschwindigkeit garantiert nicht mehr akzeptierte Verpackungen pro Stunde. Vergleichen Sie vollständige getestete Zyklen bei gleichem Qualitäts-, Daten-, Positionierungs- und Inspektionsstandard.
Was sollte als bestandener Verpackungsmustertest gelten?
Testen Sie die echte fertige Verpackung, nicht nur ein generisches Materialmuster oder eine einzige Best-Case-Demonstration. Beziehen Sie repräsentative Variationen bei Farbe, Beschichtung, Oberfläche, Dicke, Geometrie, Lieferantencharge und Verpackungspräsentation ein, wo immer diese Faktoren das Ergebnis verändern können.
| Abnahmebereich | Bestanden, wenn | Was zu erfassen ist |
|---|---|---|
| Markierungsqualität | Der vereinbarte Kontrast, die Lesbarkeit, die Zeichendefinition, die Codedefinition und die visuelle Konsistenz werden bei der tatsächlichen Markierungsgröße erreicht. | Repräsentative markierte Muster, Codeabmessungen, Betrachtungsbedingungen und Testeinstellungen. |
| Datenkorrektheit | Die erforderlichen festen und variablen Felder stimmen mit den vorgesehenen Produktionsdaten für jede Testverpackung überein. | Soll-/Ist-Daten, Auftrags-/Rezepturidentifikation, Auslösebedingung und Probenreihenfolge. |
| Verpackungsintegrität | Schmelzen, Verformung, Durchstich, Beschichtungsschäden, Rückstände, Verfärbung oder Auswirkungen auf angrenzende Oberflächen bleiben innerhalb der vereinbarten Grenzen. | Gute/fehlerhafte Muster, Vorder-/Rückseitenprüfung, sofern relevant, und alle vom Projekt geforderten funktionalen Verpackungsprüfungen. |
| Code-Verifizierung | Barcodes oder 2D-Codes bestehen die tatsächliche Prüf- oder Verifizierungsmethode des Nutzers, wenn Maschinenlesbarkeit erforderlich ist. | Ergebnis von Lesegerät/Verifizierer, Codegröße, Position und repräsentative Proben über die erwartete Variation hinweg. |
| Positionswiederholbarkeit | Die Markierung bleibt innerhalb der freigegebenen Zone und behält über repräsentative Verpackungen und Darstellungsvariationen hinweg einen akzeptablen Fokuszustand bei. | Positionsmessungen oder visuelle Referenz, Ausrichtung, Vorrichtungs-/Linienzustand und wiederholte Proben. |
| Produktionsergebnis | Der vollständige Zyklus Laden/Präsentation → Daten/Auslöser → Markieren → Verifizieren → Annehmen/Ablehnen erfüllt die geforderte Quote akzeptierter Teile. | Timing des vollständigen Zyklus, Zustand der Liniengeschwindigkeit, Prüfzeit, Ausschuss/Nacharbeit und akzeptierte Ausbeute. |
| Wiederholbarkeit | Mehrere repräsentative Packungen und, sofern relevant, mehr als eine normale Produktionscharge erfüllen dieselbe Abnahmelogik. | Stichprobenanzahl, Packungs-/Chargenidentität, Bestanden-/Nicht-bestanden-Ergebnis und das nutzbare Prozessfenster statt einer einzelnen optimal erscheinenden Einstellung. |
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Der Probetest sollte Konfigurationsfragen beantworten und nicht nur belegen, dass ein Package markiert werden kann. Jedes akzeptierte Testergebnis sollte in eine Systemanforderung übersetzt werden, damit die endgültige Maschine das nachgewiesene Prozessfenster und die Produktionsmethode widerspiegelt.
| Was der Test belegt | Was er in der endgültigen Konfiguration festlegt |
|---|---|
| Welche Wellenlänge und welches Prozessfenster die akzeptierte Markierung ohne inakzeptable Schäden am Package erzeugen | Laserquellenfamilie und, sofern relevant, Puls-/Energiesteuerungsrichtung; der endgültige Betriebsbereich sollte innerhalb des getesteten Akzeptanzfensters bleiben. |
| Erforderliche Codegröße, kleinste Struktur, Feldabdeckung und Fokusmarge | Auswahl von Objektiv/Markierfeld, optischer Aufbau, Arbeitsabstand und ob ein Feld ausreicht oder Indexierung/koordinierte Bewegung erforderlich ist. |
| Package-Krümmung, Höhenvariation, Orientierung und Auflagebedarf | Halterung, Package-Anschlag, Z-Höhenstrategie, rotatorische oder koordinierte Bewegung, wo angemessen, und ob eine bildverarbeitungsgestützte Positionierung gerechtfertigt ist. |
| Gemessene Positionsvariation auf einer stationären oder bewegten Linie | Mechanische Positionierung, Sensor-/Triggeranordnung, Encoder- oder Synchronisationsanforderung und die Notwendigkeit von Bildverarbeitungs- oder Bewegungskompensation. |
| Quelle variabler Daten und Verifizierung des korrekten Codes | Software-Workflow, Auftrags-/Rezepturverarbeitung, vorgelagerte Datenschnittstelle, Trigger-Logik, Inspektionsverknüpfung und Anforderungen an die Fehlervermeidung. |
| Tatsächliches Ergebnis der Barcode-/2D-Code-Prüfung | Ob das System ein Lesegerät oder eine Vision-Verifikationsstation benötigt, wie die Verifikation ausgelöst wird und wie fehlerhafte Packungen identifiziert oder ausgeschleust werden. |
| Dämpfe, Rauch, Rückstände oder Gerüche, die während des abgenommenen Markierungsprozesses beobachtet werden | Ob eine lokale Absaugung oder Belüftung erforderlich ist und wie sie positioniert werden sollte, ohne die Packungspräsentation oder die Markierung zu beeinträchtigen. |
| Akzeptiertes Ergebnis für Gesamtzykluszeit und Liniengeschwindigkeit | Manuelle Arbeitsstation, Indexstation, Förderband oder synchronisierte Moving-Line-Architektur, Handhabungskapazität und der Automatisierungsgrad, der erforderlich ist, um den Durchsatz akzeptierter Teile zu erreichen. |
Was Sie für eine Überprüfung einer Verpackungsanwendung senden sollten
Eine hilfreiche Maschinenempfehlung beginnt mit ausreichenden Informationen, um das reale Verpackungsentscheidungsproblem nachzubilden. Sie müssen den Laser nicht im Voraus auswählen; geben Sie die Anwendungseingaben an, die für einen aussagekräftigen Mustertest erforderlich sind:
- die reale fertige Verpackung oder repräsentative Produktionsmuster;
- Verpackungsformat, Abmessungen, Geometrie, Ausrichtung und Präsentationsmethode;
- Material-, Pigment-/Farb-, Beschichtungs-, Druck-, Laminier-, Lack- oder Lieferanteninformationen, sofern bekannt;
- das erforderliche Datum, Charge, Los, Ablaufdatum, Text, Logo, Barcode, 2D-Code oder andere feste/variable Inhalte;
- Gesamtabmessungen der Markierung, verfügbare Markierungsfläche und kleinstes aussagekräftiges Merkmal;
- Zielkontrast, Lesbarkeit, Codeinspektion, Positionstoleranz und Beispiele für unzulässige Verpackungsänderungen;
- Quelle für variable Daten, Auslöseverfahren, Inspektionsverfahren und Anforderung an Ausschuss/Nacharbeit;
- angestrebte Taktzeit für Gutteile, Linien-/Anlagengeschwindigkeit, sofern zutreffend, Losgröße und Erwartungen an Umrüstung;
- Handling, Vision, Absaugung/Lüftung, Sicherheit, Linienschnittstelle oder bereits bekannte Automatisierungseinschränkungen.
Für projektspezifisches Handling, Bewegung, synchronisierte Linienintegration oder andere nicht standardmäßige Automatisierung verwenden Sie die OEM- & Custom-Anfrage Route. Die Standardwege für Anwendung und Angebot bleiben im abschließenden Call-to-Action.
Häufig gestellte Fragen
Kann Laserbeschriftung auf jedem Verpackungsmaterial verwendet werden?
Es kann keine universelle Kompatibilität pauschal zugesichert werden. Die fertige Verpackung, die freiliegende Schicht, Farbe, Geometrie, die erforderliche Markierung sowie zulässige Oberflächen- oder Funktionsänderungen sollten vor der Geräteauswahl geprüft und getestet werden.
Welche Informationen können auf Verpackungen per Laser codiert werden?
Je nach Anwendung benötigen Benutzer möglicherweise Datumsangaben, Chargen- oder Losinformationen, Ablaufinformationen, Text, Logos, Barcodes, 2D-Codes, Seriennummern oder andere Identifikationsmerkmale. Der genaue Inhalt, die Quelle der variablen Daten und das kleinste erforderliche Merkmal sollten in der Anwendungsbeschreibung enthalten sein.
Welcher Laser sollte für Verpackungen zuerst getestet werden?
Beginnen Sie mit der fertigen Oberfläche und dem gewünschten Markierungsmechanismus. CO₂ wird oft zuerst bei Karton und vielen organischen/beschichteten Verpackungsoberflächen geprüft; UV ist oft nützlich bei hitzeempfindlichen Folien und Kunststoffen; Faser/MOPA ist üblicherweise der erste Weg bei freiliegendem Metall und kann auch bei reaktionsfähigen Kunststoffen oder Beschichtungen funktionieren. Die tatsächliche Verpackung muss die Route jedoch noch bestätigen.
Ist die schnellste Scan-Einstellung die beste Produktionseinstellung?
Nein. Das relevante Maß ist der Gutteil-Durchsatz über den vollständigen Zyklus, einschließlich Verpackungsbereitstellung, Datenladen, Auslösung, Markierung, Verifikation, Ausschuss, Nacharbeit und nachgelagerter Handhabung.
Wie beeinflusst der Mustertest die endgültige Maschinenkonfiguration?
Der Test legt den nutzbaren Laserprozess, die Feld- und Fokusanforderung, die Positionierungsmethode, den Daten-/Trigger-Workflow, den Inspektionsbedarf, den Absaugbedarf, sofern zutreffend, und die Zykluszeit fest, die die Handhabungs- oder Automatisierungsarchitektur unterstützen muss.
Was sollte für einen Verpackungscodierungstest eingesandt werden?
Senden Sie repräsentative fertige Verpackungen, Oberflächen-/Materialinformationen, sofern bekannt, den tatsächlichen Codeinhalt, Markierungsabmessungen, Abnahmekriterien, Produktionsmodus, Zielzyklus sowie etwaige Positionierungs-, Daten-, Prüf- oder Integrationsvorgaben.