
Zhuorui Laser / Technologie-Leitfäden / UV-Laser-Markierungstechnologie
Leitfaden zur Lasertechnologie
UV-Laser-Markierungstechnologie
UV-Laser-Markierung ist am wertvollsten, wenn ein Markierungsproblem nicht einfach durch Erhöhung der Laserleistung gelöst werden kann.
Industrielle UV-Markierungssysteme arbeiten üblicherweise bei 355 nm, einer deutlich kürzeren Wellenlänge als die Nahinfrarot-Ausgangsstrahlung, die von herkömmlichen Faser-Markierungslasern verwendet wird. Dieser Unterschied kann verändern, wie ein Material den Strahl absorbiert, wie eng der Strahl fokussiert werden kann, wie Energie nahe der Oberfläche eingebracht wird und letztlich, ob der Prozess brauchbaren Kontrast, saubere Ablation, übermäßige Wärme oder überhaupt keine akzeptable Markierung erzeugt.
Für wärmeempfindliche Polymere, elektronische Materialien, Beschichtungen, Dünnfilme, Glas, Keramik und sehr kleine Rückverfolgbarkeitsmerkmale können diese Unterschiede ein nutzbares Prozessfenster schaffen. Für tiefes Metallgravieren, Aufgaben mit hohem Materialabtrag oder viele routinemäßige Metallidentifikationsaufgaben bietet dasselbe UV-System möglicherweise kaum praktische Vorteile gegenüber einem Faserlaser.
Die entscheidende ingenieurtechnische Frage ist nicht, ob UV fortschrittlicher ist als Faser oder CO2. Sie lautet, ob 355 nm eine bessere und stabilere Wechselwirkung mit dem tatsächlichen Material erzeugt und dabei weiterhin die geforderte Markierungsqualität, Taktzeit und Produktionsbedingungen erfüllt.
Was ist UV-Laser-Markierung?
Bei der UV-Laser-Markierung wird ultraviolette Laserstrahlung genutzt, um eine kontrollierte optische, chemische, thermische oder physikalische Veränderung in einem Material zu erzeugen.
In vielen industriellen Festkörper-UV-Systemen wird 355-nm-Licht nicht direkt bei der ursprünglichen Laserwellenlänge erzeugt. Ein Nahinfrarot-Festkörperlaser kann eine Grundwellenlänge um 1064 nm erzeugen, die dann durch nichtlineare optische Kristalle umgewandelt wird. Frequenzverdopplung erzeugt 532-nm-Licht, während eine weitere nichtlineare Mischstufe die dritte Harmonische bei 355 nm erzeugen kann. Coherent beschreibt diese Architektur zur Frequenzverdreifachung in seiner technischen Dokumentation für industrielle UV-Lasertechnologie. Coherent: Nichtlineare Kristalle
Dieses Detail ist wichtig, weil UV nicht einfach ein Faserlaser mit geringerer Leistung ist. Es ist eine andere optische Architektur, die eine andere Wellenlänge an das Werkstück liefert.
Sobald der Strahl das Werkstück erreicht, kann die Markierung aus mehreren Mechanismen resultieren. Je nach Material und Prozessbedingungen kann der Laser die Pigmentchemie verändern, die Molekülstruktur modifizieren, eine dünne Beschichtung entfernen, eine Oberflächenschicht abtragen, eine lokale Verfärbung erzeugen oder einen flachen Materialabtrag bewirken.
TRUMPF beispielsweise unterscheidet Laserbeschriftungsmechanismen bei Kunststoff wie Farbänderung und Schichtabtrag und weist darauf hin, dass das Ergebnis vom Kunststoff, der Wellenlänge und den Additiven abhängt und nicht allein vom Namen der Materialfamilie. TRUMPF: Laserbeschriftung von Kunststoffen
UV-Laserbeschriftung ist in erster Linie ein Problem der Wechselwirkung zwischen Wellenlänge und Material, nicht ein Problem der Wattzahl.
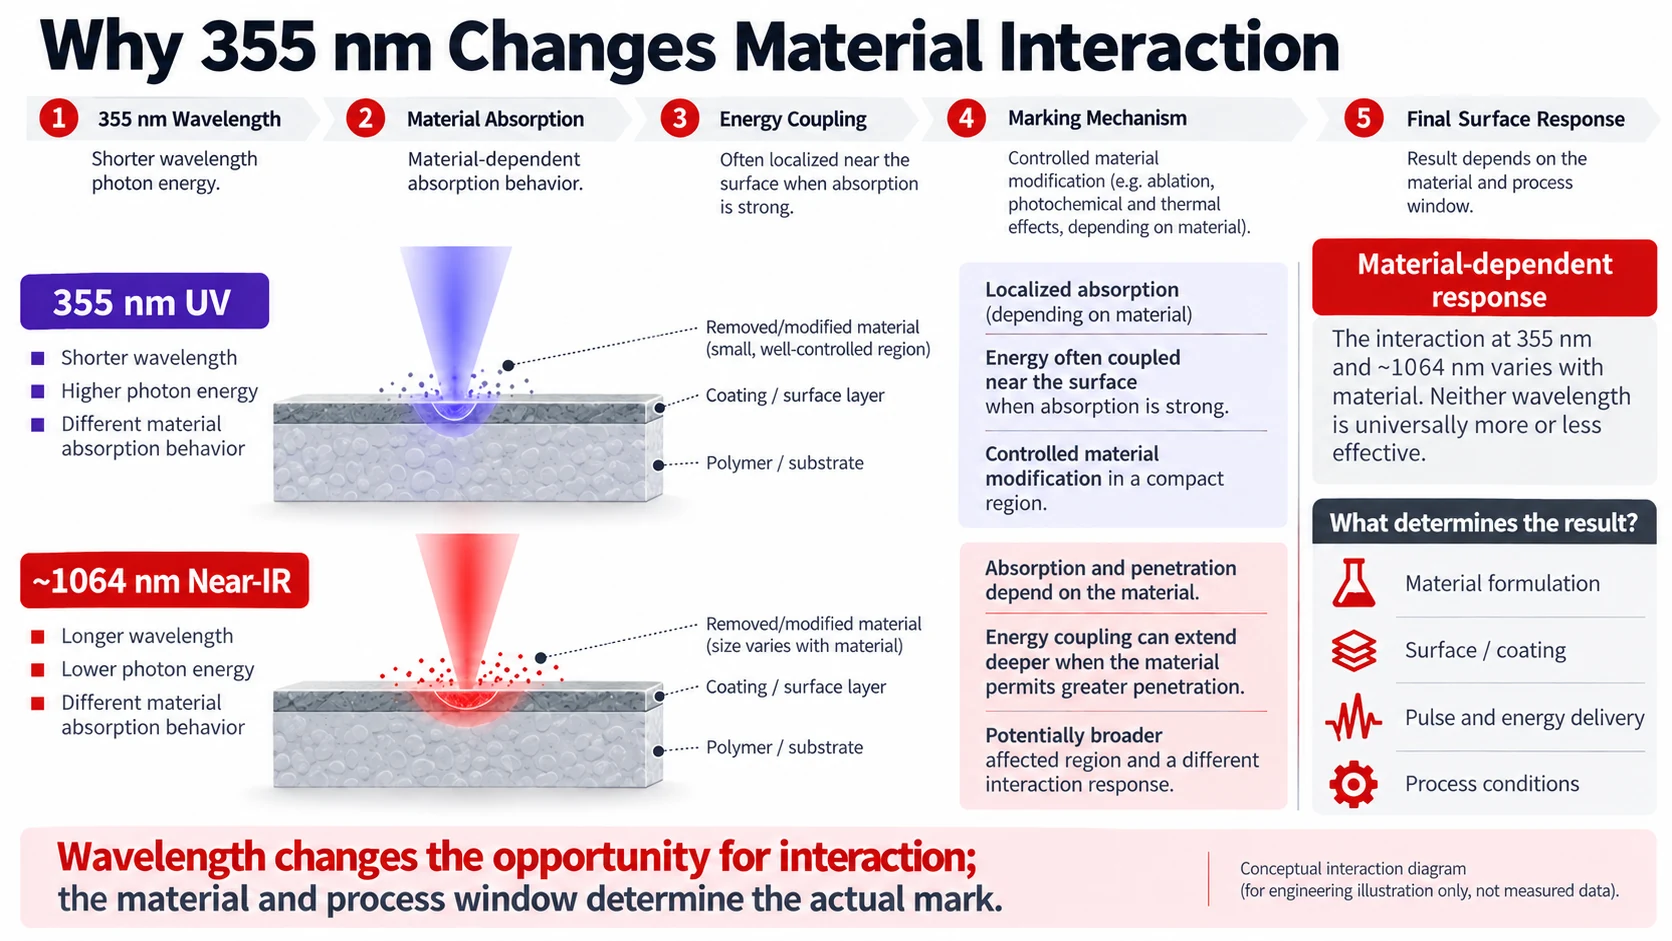
Warum verändert die 355-nm-Wellenlänge die Materialwechselwirkung?
Ein Laser kann den beabsichtigten Prozess nur dann erzeugen, wenn genügend seiner Energie an der richtigen Stelle in das Zielmaterial eingekoppelt wird. Wenn Licht auf ein Werkstück trifft, kann ein Teil der Energie reflektiert, transmittiert, gestreut oder absorbiert werden. Der absorbierte Anteil ist es, der die Materialreaktion antreibt.
Eine Änderung der Wellenlänge verändert diese Anteile.
Dies ist besonders wichtig für Polymere. TRUMPF weist darauf hin, dass die makromolekulare Struktur von Kunststoffen dazu neigt, in bestimmten Spektralbereichen zu absorbieren, während Pigmente, Ruß, Farbstoffe und andere Additive unterschiedliche Absorptionsspektren aufweisen können. Das Unternehmen identifiziert speziell 532-nm- und 355-nm-Quellen als Wellenlängen, die im Vergleich zu herkömmlichen Markierungswellenlängen im nahen Infrarot die Bandbreite der effektiv markierbaren Kunststoffe erweitern können. TRUMPF: Laserbeschriftung von Kunststoffen
Dies erklärt, warum zwei Teile, die beide als PC oder ABS gekennzeichnet sind, nicht identisch reagieren müssen. Eines kann ein Pigment- oder Additivpaket enthalten, das stark mit 355 nm koppelt und einen sauberen Kontrast entwickelt. Eine andere nominell ähnliche Formulierung kann ein anderes Energieniveau oder sogar eine andere Wellenlänge erfordern.
Absorption ist nur der Anfang
Es ist verlockend, die UV-Markierung damit zu erklären, dass UV-Photonen molekulare Bindungen aufbrechen, anstatt das Material zu erhitzen. Das ist zu absolut.
Forschungen zur 355-nm-Bearbeitung von Polyimid zeigen, dass photochemische und photothermische Mechanismen koexistieren können. Experimente und Modelle zur 355-nm-Polyimid-Bearbeitung beschreiben unterschiedliche relative Beiträge je nach Material und Prozessregime. Frühere Arbeiten warnen außerdem davor, dass thermische Effekte bei der UV-Polymerbearbeitung nicht einfach vernachlässigt werden können. ScienceDirect: Studie zur Polyimidverarbeitung bei 355 nm
Dies ändert, wie Kaltmarkierung verstanden werden sollte. Es bedeutet nicht, dass gar keine Wärme entsteht. Eine nützlichere technische Interpretation ist, dass 355 nm bei geeigneten Materialien und Betriebsbedingungen die erforderliche Oberflächenveränderung mit geringerem unerwünschtem thermischem Einfluss auf das umgebende Material erzeugen kann als ein Prozess, der stärker auf Volumenerwärmung setzt.
Wenn Pulsenergiedichte, Überlappung, wiederholte Durchgänge oder akkumulierte Energie zu hoch werden, kann derselbe UV-Prozess dennoch Schmelzen, Karbonisierung, Verformung, Rissbildung, Ablagerungen oder eine unnötig große betroffene Zone erzeugen.
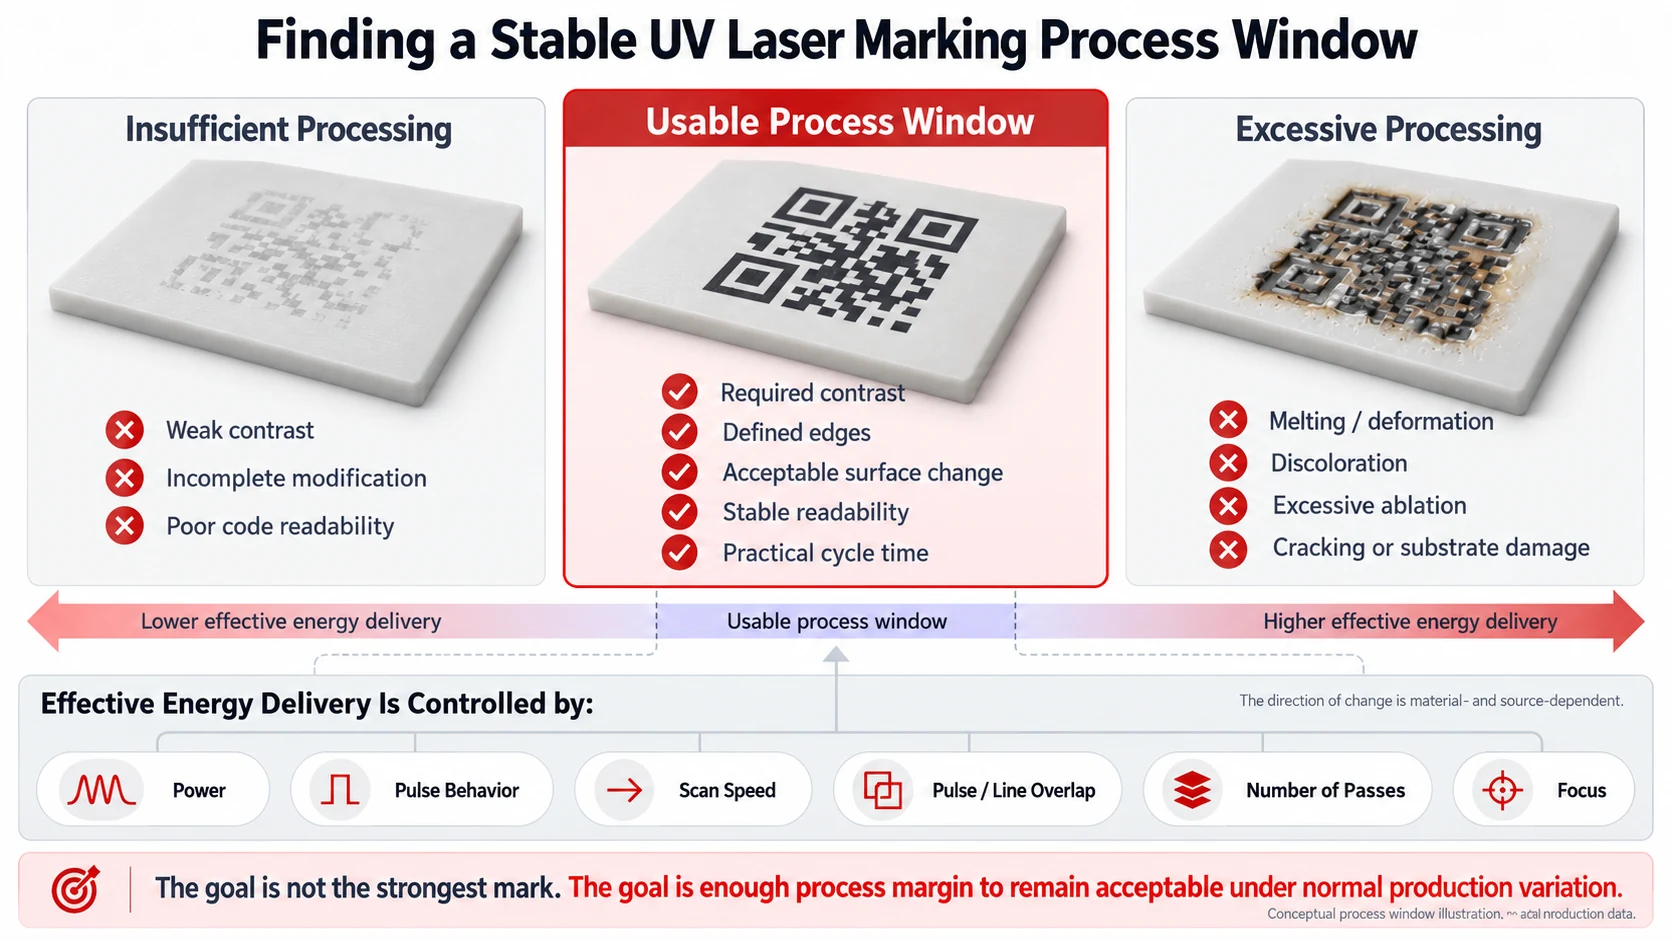
Die richtige Frage ist daher nicht, ob UV kalt ist. Sie lautet, ob die Kombination aus Wellenlänge und Prozessbedingungen die erforderliche Wechselwirkung erzeugt, bevor inakzeptable thermische oder ablationsbedingte Schäden beginnen. Dieses Intervall ist das nutzbare Prozessfenster.
Warum kann UV feine Markierungen mit geringerer thermischer Wirkung unterstützen?
Die Fähigkeit von UV zur Feinmarkierung wird oft auf eine Aussage reduziert: Eine kürzere Wellenlänge bedeutet einen kleineren Spot. Die Richtung stimmt, doch die tatsächliche optische Beziehung ist nützlicher.
Für einen fokussierten Laserstrahl hängt der Beugungsbeitrag zur Spotgröße von der Wellenlänge, der Strahlqualität (M2), der Brennweite und dem Durchmesser des einfallenden Strahls ab. Optische Aberrationen stellen eine zusätzliche Einschränkung dar. Edmund Optics beschreibt diesen Zusammenhang ausdrücklich: Eine kürzere Wellenlänge und eine kürzere Brennweite können den beugungsbegrenzten Spot verkleinern, während Strahlqualität, Strahldurchmesser und Aberration ebenfalls das Endergebnis beeinflussen. Edmund Optics: Laser-Strahlaufweiter und Fokusbeziehungen
355 nm bietet also einen optischen Vorteil, definiert die Auflösung aber nicht allein.
Betrachten Sie zwei Systeme. Das eine verwendet 355 nm, aber ein großes Markierfeld, eine längere Brennweite, eine unvollkommene Strahlqualität und eine lose Fokussteuerung. Ein anderes verwendet eine längere Wellenlänge, aber ein gut ausgelegtes kleines Feld, eine gute Strahlqualität und eine streng kontrollierte Bauteilhöhe. Es ist nicht zulässig, allein aus der Wellenlänge zu schließen, dass das erste System die feinere Produktionsmarkierung erzeugen muss.
Es gibt außerdem eine zweite Unterscheidung: Die optische Spotgröße ist nicht dasselbe wie die endgültige Merkmalsgröße des Materials.
Selbst wenn der fokussierte Strahl klein ist, kann der betroffene Bereich größer werden, wenn das Material übermäßige Energie erhält oder sich Wärme durch dicht beieinanderliegende Pulse oder wiederholte Scans ansammelt.
Bei feinen Data-Matrix-Zellen, Mikrotext, dem Abtragen dünner Beschichtungen oder schmalen Linien hängt das Produktionsergebnis daher von zwei miteinander verknüpften Bedingungen ab: Das optische System muss Energie in einen ausreichend kleinen Bereich einbringen, und der Materialprozess muss den betroffenen Bereich nahe an dieser optischen Skala halten.

Was sind die Hauptvorteile der UV-Lasermarkierung?
Der stärkste Vorteil von UV ist nicht die hohe Präzision an sich. Sein eigentlicher Wert zeigt sich, wenn die kurze Wellenlänge, das Absorptionsverhalten, das optische Fokussierungspotenzial und die zulässige Materialschädigung mit der Anwendung in Einklang stehen.
Bei wärmeempfindlichen Polymeren kann dies bedeuten, einen Kontrast zu erzeugen, bevor das umgebende Material zu schmelzen, zu schäumen, zu verkohlen oder sich zu verformen beginnt.
Bei beschichteten Bauteilen kann dies bedeuten, die obere Schicht zu entfernen oder zu modifizieren und dabei genügend Prozessabstand zum darunterliegenden Substrat zu wahren.
Bei kompakten elektronischen Bauteilen kann dies bedeuten, eine lesbare Kennung zu erzeugen und dabei die betroffene Zone um empfindliche Strukturen zu begrenzen.
Bei hochdichten Rückverfolgbarkeitscodes kann dies bedeuten, eine kleinere Merkmalsgeometrie beizubehalten, ohne die Markierung nur zu vergrößern, um sie lesbar zu machen.
UV kann eine zusätzliche Trennung zwischen dem gewünschten Markierungsmechanismus und einem unerwünschten Schädigungsmechanismus schaffen.
Diese Trennung ist nicht garantiert. Sie muss für das tatsächliche Material vorhanden sein. Eine Polymerformulierung, die 355 nm schlecht absorbiert, bietet möglicherweise keinen solchen Vorteil. Eine Beschichtung und ein Substrat mit ähnlichem Ablationsverhalten können zu wenig Spielraum für eine selektive Entfernung bieten. Ein Hochgeschwindigkeits-Produktionsziel kann den Prozess dazu zwingen, das Qualitätsfenster zu verlassen.
Ein Vorteil besteht nur, wenn er die tatsächlichen Produktionsbeschränkungen übersteht.
Welche Materialien eignen sich am besten für die UV-Lasermarkierung?
Die Materialeignung sollte nicht auf eine Liste grüner Häkchen reduziert werden.
| Material / Oberfläche | Warum UV häufig bewertet wird | Typisches Ziel | Wesentliche Validierungsgrenze |
|---|---|---|---|
| Kunststoffe / Polymere | 355 nm kann effektiver an das Polymer oder dessen Additive ankoppeln und ein Prozessfenster mit geringerer Schädigung bieten. | Kontrastmarkierung, feine Schrift, Data Matrix, kleine Logos | Exakte Formulierung aus Harz, Pigment, Füllstoff, Additivpaket und Farbe |
| PCB / Elektronikmaterialien | Potenzial für kleine Strukturen sowie nützliche Wechselwirkung mit Polymeren, Lötstoppmasken und dünnen Materialstapeln. | Rückverfolgbarkeit, Codierung, selektive Schichtbearbeitung | Schichtaufbau, Kupfer unter der Oberfläche, Vergussmasse, Lötstoppmaske |
| Glas | UV kann lokalisierte Oberflächenbearbeitung und feine Strukturen unterstützen. | Identifikation, Codes, Oberflächenmodifizierung | Glaschemie, Spannungszustand, akkumulierte Energie, Rissbildung |
| Keramik | Lokalisierte Wechselwirkung kann Kontrast oder eine kontrollierte Oberflächenmodifikation erzeugen. | Identifikation und Rückverfolgbarkeit | Keramische Zusammensetzung, Glasur, Oberflächenbeschaffenheit |
| Beschichtete Oberflächen | Möglichkeit, die Beschichtung selektiv zu modifizieren oder zu entfernen. | Schichtentfernung, Kontrasterzeugung | Beschichtungsdicke, Absorptionsunterschied und Substratschädigung |
| Dünnschichten / Verpackung | Feincodierung bei begrenzter zulässiger thermischer Verformung. | Los-/Datums-Codes, variable Daten, Rückverfolgbarkeit | Schichtaufbau, Barriereschicht, Liniegeschwindigkeit |
| Metalle | Kann für spezifische feine oder oberflächenempfindliche Anwendungen nützlich sein. | Feine Identifizierung, beschichtungsbezogene Markierungen | Legierung, Oberflächenfinish, erforderliche Tiefe und Durchsatz |
| Tiefes Metallgravieren | Normalerweise schlecht geeignet für den Hauptvorteil von UV. | Erheblicher Materialabtrag | Faser sollte normalerweise zuerst bewertet werden |
Kunststoffe erfordern eine Betrachtung auf Formulierungsebene
Dies ist eine der wichtigsten Materiallektionen auf dieser Seite. TRUMPF weist darauf hin, dass die Absorption je nach Additiven wie Ruß und Farbstoffen variiert und dass unterschiedliche Kunststoffformulierungen individuelle Markierungslösungen erfordern. TRUMPF: Laserbeschriftung von Kunststoffen
UV funktioniert gut bei Kunststoffen ist noch keine technische Entscheidung.
Eine nützlichere Eingabe ist: PC, schwarz, glasfaserverstärkt, flammhemmende Type, Lieferant X, geformte Oberfläche, geforderte hellgraue Data Matrix. Diese Beschreibung enthält Variablen, die das Ergebnis tatsächlich verändern können.
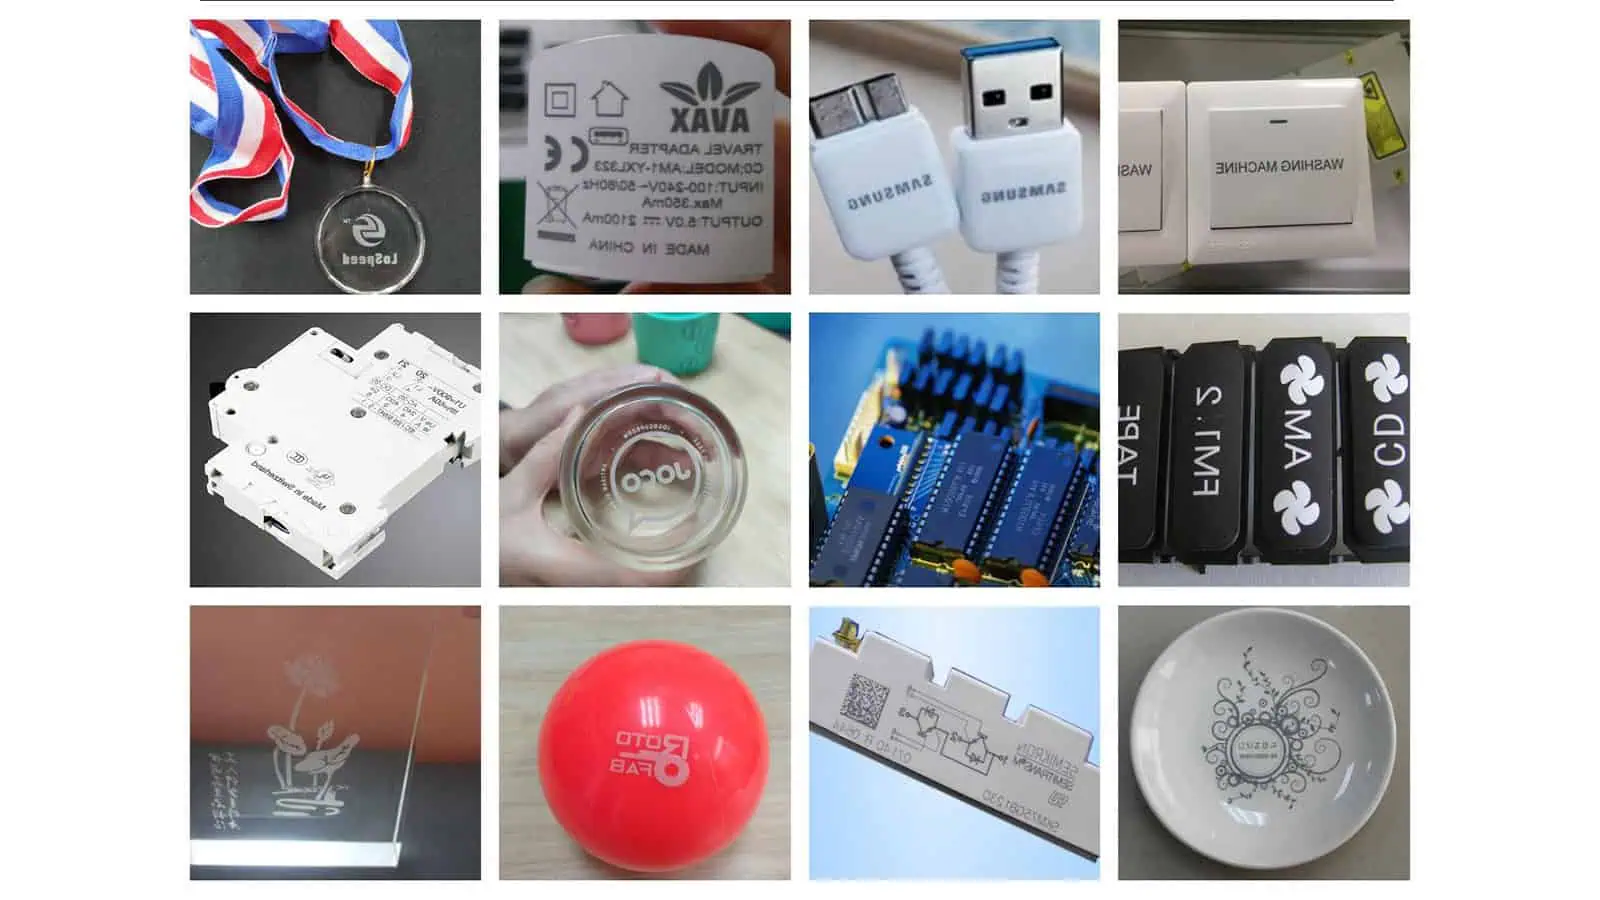
Bei Elektronik handelt es sich oft um einen Materialstapel, nicht um ein einzelnes Material
Elektronikanwendungen veranschaulichen auch, warum allgemeine Kompatibilitätstabellen Grenzen haben. Eine Markierungsposition kann Lötstopplack, Epoxid, Polyimid, Kupfer, Conformal Coating, Vergussmasse oder mehrere dieser Schichten umfassen.
Untersuchungen mit 355 nm an Polyimid- und Kupferfilmen ergaben unterschiedliches Bearbeitungsverhalten in den Polymer- und Metallschichten, was zeigt, warum nicht angenommen werden kann, dass derselbe UV-Strahl mit jeder Schicht in einem Stapel identisch wechselwirkt. ScienceDirect: Studie zur Polyimidverarbeitung bei 355 nm
Die relevante Frage bei der PCB- oder Elektronikmarkierung ist, ob die vorgesehene obere Schicht ausreichend modifiziert werden kann, um die Markierung zu erzeugen, bevor der Prozess die darunterliegende funktionale Schicht erreicht oder beschädigt.
Glas benötigt eine Rissgrenze, nicht nur eine Kompatibilitätsprüfung
Glas ist ein weiterer Bereich, in dem eine einfache Aussage wie „UV ist gleichbedeutend mit gut für Glas“ nicht unbedenklich ist.
Eine 355-nm-Pikosekunden-Studie an Kalk-Natron-Glas ergab, dass sich Oberflächenmorphologie und Rissbildung mit der akkumulierten Laserenergie veränderten. Die Forscher identifizierten Regime, in denen rissfreie Rillen möglich waren, und andere, in denen Schäden auftraten. Diese konkreten Werte gehören zu diesem speziellen Material, Pulsregime, der Optik und dem Testaufbau und sollten nicht als universelle Rezeptur übertragen werden. ScienceDirect: Studie zur Verarbeitung von Kalk-Natron-Glas bei 355 nm
Bei Glas sollte nicht nur bewertet werden, ob UV die Oberfläche markieren kann, sondern auch, wie nahe der akzeptable Prozess an der Riss- oder Schadensschwelle liegt.
Welche Anwendungen profitieren am meisten von der UV-Lasermarkierung?
UV bietet den größten Nutzen, wenn das erforderliche Merkmal klein ist und die Toleranz für unbeabsichtigte Materialveränderungen ebenfalls klein ist.
Ein typisches Beispiel ist ein kompakter Data-Matrix-Code auf einem geformten Polymer. Die Markierung muss genügend optischen Kontrast für zuverlässiges Lesen erzeugen, während einzelne Zellen geometrisch unterscheidbar bleiben müssen. Eine Erhöhung der Energie kann die Markierung dunkler machen, aber auch die betroffene Zone vergrößern oder die Oberfläche verformen. Das Optimum ist daher nicht einfach die dunkelste Markierung.
Eine weitere starke Anwendung ist die selektive Entfernung von Beschichtungen. Hier liegt das nutzbare Prozessfenster zwischen zwei Schwellenwerten: genug Energie, um die oberste Schicht zu verändern oder zu entfernen, aber nicht genug, um im darunterliegenden Material inakzeptablen Schaden zu verursachen.
Feine elektronische Identifikation folgt demselben Prinzip. Die gewünschte Markierung kann oberflächlich sein, während die Schadenstiefe durch die Dicke einer Verkapselungs- oder Beschichtungsschicht begrenzt wird.
Dünne Verpackungen stellen eine andere Variante des Problems dar. Markierungskontrast, Folienintegrität, Barriereleistung und Geschwindigkeit der Produktionslinie können alle gleichzeitig von Bedeutung sein.
Diese Anwendungen sehen unterschiedlich aus, aber ihre technische Struktur ist ähnlich: die gewünschte Oberflächenreaktion muss eintreten, bevor der unerwünschte Ausfallmechanismus signifikant wird.
Was sind die Einschränkungen der UV-Lasermarkierung?
UV sollte nicht als die Premiumversion jeder anderen Markierungstechnologie interpretiert werden.
UV bietet nicht automatisch die beste Abtragsrate
Die Mechanismen, die UV für die feine und empfindliche Bearbeitung attraktiv machen, machen es nicht automatisch effizient für den tiefen Materialabtrag.
Wenn die Anforderung das tiefe Gravieren in Edelstahl oder ein erheblicher Materialabtrag von einem anderen Metall ist, verdient eine herkömmliche Faserplattform normalerweise eine erste Bewertung, weil die Anwendung von der Abtragsrate und der Metallverarbeitungsproduktivität angetrieben wird und nicht von der Minimierung eines kleinen thermischen Fußabdrucks.
Die Tatsache, dass UV ein Material abtragen kann, bedeutet nicht, dass es der beste Produktionsprozess ist.
Hohe Qualität kann mit der Taktzeit in Konflikt geraten
Eine Markierung kann unter dem Mikroskop hervorragend aussehen und dennoch kommerziell unbrauchbar sein.
Wenn das Erreichen dieses Ergebnisses eine niedrige Scangeschwindigkeit, viele Durchläufe oder eine sehr konservative Energieabgabe erfordert, kann die Produktionstaktzeit zur limitierenden Variable werden.
Qualifizieren Sie UV nicht allein anhand des Erscheinungsbilds der Markierung; qualifizieren Sie Qualität und Zykluszeit gemeinsam.
Die Architektur der UV-Quelle verdient Beachtung im Hinblick auf den Service.
Viele 355-nm-Festkörpersysteme beruhen auf nichtlinearer Frequenzkonversion. Coherent beschreibt nichtlineare Kristalle und Phasenanpassungsanforderungen bei der frequenzverdreifachten UV-Erzeugung. Coherent: Nichtlineare Kristalle
Die richtige Schlussfolgerung ist nicht, dass UV-Laser generell eine kurze Lebensdauer haben. Die nützliche Schlussfolgerung ist, dass Quellenarchitektur, UV-Konversionsdesign, Wärmemanagement, Betriebsumgebung und Service-Strategie des Herstellers in die Bewertung eines Produktionssystems einbezogen werden sollten.
Die tatsächliche Lebensdauer und die Wartungsintervalle müssen der exakten Konfiguration von Quelle und Maschine entnommen werden.
Wann ist UV-Lasermarkierung die falsche Wahl?
Das erste Warnsignal ist, wenn die Anwendung keinen klaren Grund hat, das 355-nm-Prozessfenster zu erfordern.
Wenn die Anforderung eine gewöhnliche Serienbeschriftung auf blankem Edelstahl ist und keine ungewöhnliche Merkmalsgröße, Beschichtung, Oberflächenbeschaffenheit oder thermische Einschränkung vorliegt, kann eine Faserlaser-Markierungstechnologie Faserlaser-Markierungstechnologie mit einem einfacheren Verfahren das gleiche Geschäftsergebnis erzielen.
Wenn die Anforderung tiefes Gravieren ist, entfernt sich UV normalerweise noch weiter von seiner Hauptstärke.
Wenn das Werkstück Holz, Papier, Pappe, Leder oder ein anderes gängiges organisches Material ohne besondere Präzisionsanforderung ist, CO2-Laser-Markierungstechnologie sollte oft vor UV evaluiert werden.
Ein weiterer schlechter Anwendungsfall ist die Auswahl einer UV-Maschine allein deshalb, weil in der Zeichnung Kunststoff steht. Ohne die tatsächliche Sorte, Farbe, Additive, Oberflächenbeschaffenheit und Markierungsanforderung liefert die Materialbeschreibung möglicherweise nicht genügend Informationen, um die Eignung der Wellenlänge zu bestimmen.
Wenn Sie nicht identifizieren können, welches spezifische Material-, optische, thermische oder Merkmalsgrößenproblem 355 nm lösen soll, sollte UV nicht automatisch die Standardwahl sein.
Welche häufigen Fehler und Risiken beim UV-Lasermarkieren sollten vermieden werden?
Mehrere Fehler entstehen immer wieder dadurch, dass man eine einzige Variable als die Antwort behandelt.
- Kaltmarkierung als null Wärme zu behandeln. UV kann unerwünschte thermische Effekte reduzieren, aber Studien zu Polymeren bei 355 nm zeigen, dass photothermische Beiträge weiterhin wichtig sein und sich mit den Verarbeitungsbedingungen ändern können. ScienceDirect: Studie zur Polyimidverarbeitung bei 355 nm
- Die Annahme, dass eine kürzere Wellenlänge die kleinste Produktionsmarkierung garantiert. Die optische Spotgröße hängt weiterhin von M2, Brennweite, Strahldurchmesser, Aberration und Systemauslegung ab, während die materialbeeinflusste Zone vom Prozess selbst abhängt. Edmund Optics: Laser-Strahlaufweiter und Fokusbeziehungen
- Leistung auswählen, bevor die Wellenlängeneignung bestätigt ist. Mehr verfügbare Leistung ist nur nützlich, wenn das Material ein nutzbares Prozessfenster hat. Andernfalls kann die zusätzliche Energie einfach die Ablation, Wärmeakkumulation oder Beschädigung erhöhen.
- Ein Polymer anhand des generischen Harznamens freigeben. Pigmente, Füllstoffe und Additive können die Absorption verändern, daher ist die tatsächliche Produktionsrezeptur entscheidend. TRUMPF: Laserbeschriftung von Kunststoffen
- Ignorieren der Schicht unter einer Beschichtung. Eine sauber aussehende Oberflächenmarkierung kann dennoch nicht akzeptabel sein, wenn der Prozess ein Substrat, einen Leiter, eine Barriereschicht oder eine funktionale Beschichtung darunter erreicht hat.
- Validierung nur eines einzigen perfekten Parameters. Eine erfolgreiche Einstellung beweist, dass eine Markierung erzeugt werden kann. Sie beweist nicht, dass der Prozess gegenüber normalen Schwankungen bei Fokus, Bauteilposition, Materialcharge, Oberflächenbeschaffenheit oder Zyklusanforderung robust ist.
- Emissionen ignorieren, weil der Prozess keine Tinte oder chemisches Verbrauchsmaterial hat. Die Laser-Material-Wechselwirkung selbst kann Partikel und gasförmige Zersetzungsprodukte erzeugen. Eine NIOSH-Bewertung des Lasermarkierens ergab materialabhängige Emissionen und zeigte eine wirksame Kontrolle mithilfe lokaler Absaugung. Diese Studie verwendete einen CO2-Prozess, daher sollten ihre gemessenen Konzentrationen nicht auf ein UV-System übertragen werden; ihre Relevanz hier besteht in der allgemeineren Notwendigkeit, Emissionen aus der tatsächlichen Material-/Prozesskombination zu bewerten. NIOSH: Expositionsbewertung beim Lasermarkieren
Dass keine Verbrauchsmaterialien verwendet werden, bedeutet nicht, dass keine Prozessemissionen entstehen.
UV vs. Faser vs. CO2: Wie unterscheiden sich die Technologien?
Ein erster Vergleich sollte erklären, warum eine Technologie es verdient, zuerst getestet zu werden, anstatt vorzugeben, dass eine Wellenlänge immer gewinnt.
| Anforderung | UV | Faser | CO2 |
|---|---|---|---|
| Wärmeempfindlicher formulierter Kunststoff | Häufig ein starker Kandidat | Hängt stark von der Formulierung ab | Hängt von der Polymerabsorption ab |
| Sehr kleiner Code / feines Merkmal | Starker Kandidat, wenn Optik und Materialantwort dies unterstützen | Kann auch feine Markierungen erzielen | Wird in der Regel nicht in erster Linie wegen der minimalen Strukturgröße ausgewählt |
| Routinemäßige Blankmetallmarkierung | Möglich, aber oft nicht die erste Wahl | In der Regel eine starke erste Wahl | Meist schlecht geeignet |
| Tiefes Metallgravieren | Im Allgemeinen schwach geeignet | In der Regel der stärkste Kandidat | Schlechte Eignung |
| Dünnbeschichtung / selektive Schichtbearbeitung | Oft einen Test wert | Anwendungsabhängig | Anwendungsabhängig |
| Glas-/Keramik-Feinbearbeitung | Oft einen Test wert | Material- und prozessabhängig | Material- und prozessabhängig |
| Holz / Papier / Leder | Spezialfälle | Normalerweise nicht die erste Wahl | Häufig die erste Wahl |
Diese Tabelle ist bewusst kein vollständiger Vergleich. Für eine tiefergehende Entscheidung im direkten Vergleich siehe Faser- vs. UV-Lasermarkierung und UV- vs. CO2-Lasermarkierung. Jene Leitfäden sollten den tiefergehenden Vergleich bieten, anstatt ihn hier zu duplizieren.
Wie entscheiden Sie, ob UV für Ihre Anwendung geeignet ist?
Eine nützliche Auswahlabfolge beginnt mit dem Fehler, den Sie vermeiden müssen, nicht mit dem Laserkatalog.
- Identifizieren Sie das tatsächliche Material und die Oberflächenstruktur. Kunststoff, Glas oder beschichtetes Metall reicht selten aus, wenn die Markierungsanforderung anspruchsvoll ist.
- Definieren Sie das erforderliche Ergebnis in messbaren Begriffen. Wird erwartet, dass der Prozess Kontrast erzeugt, eine Beschichtung entfernt, eine flache Vertiefung erzeugt, eine minimale Code-Zellgröße erreicht oder ein bestimmtes Oberflächenaussehen beibehält?
- Identifizieren Sie das nicht akzeptable Ergebnis. Beispiele sind Schmelzen, Verformung, Rissbildung, Freilegung des Substrats, Verlust der Codelesbarkeit, übermäßige Gravurtiefe, schlechte Zykluszeit oder Beschädigung einer Funktionsschicht.
- Fragen Sie, ob 355 nm eine größere Trennung zwischen der erforderlichen Reaktion und der nicht akzeptablen Reaktion erzeugt. Wenn ja, gibt es einen technischen Grund, UV in die Auswahl aufzunehmen. Wenn nicht, kann eine andere Wellenlänge dasselbe Produktionsergebnis einfacher liefern.
- Schließen Sie erst dann die Systemkonfiguration ab. Leistungsklasse, Markierfeld, Optik, Kühlung, Handling, Vision, Automatisierung und Maschinenkonfiguration sollten der Anwendungsentscheidung folgen und nicht vorausgehen.
Diese Reihenfolge verhindert einen häufigen Fehler: zuerst eine UV-Maschine mit 3 W, 5 W oder 10 W auszuwählen und dann zu versuchen, die Anwendung an die gekaufte Leistungsklasse anzupassen.
Wie sollte eine UV-Laserbeschriftungsanwendung getestet werden?
Ein nützlicher Mustertest sollte ein Prozessfenster ermitteln und nicht ein einzelnes attraktives Foto erzeugen.
Der Test sollte nach Möglichkeit mit dem echten Produktionsmaterial beginnen. Bei Polymeren bedeutet das die tatsächliche Sorte und Farbe. Bei beschichteten Bauteilen bedeutet es den tatsächlichen Beschichtungs-/Substratverbund. Bei Verpackungen bedeutet es den realen Mehrschichtaufbau.
Vor dem Ändern von Lasereinstellungen sollten Ziel- und Fehlerkriterien definiert werden.
Bei einer Data-Matrix-Markierung können die nützlichen Ergebnisse beispielsweise Kontrast, Zellgeometrie, Scannerlesbarkeit, Kantenqualität, Oberflächenschäden und Zykluszeit umfassen.

Die Variablen können dann kontrolliert geändert werden. Wichtig ist, die Seite nicht in ein universelles Parameterrezept zu verwandeln. Unterschiedliche UV-Quellen haben unterschiedliche Pulseigenschaften, und unterschiedliche Materialien können die relevante Schwelle erheblich verschieben.
Stattdessen sollte der Test Zusammenhänge wie die folgenden aufzeigen:
- mit zunehmender eingebrachter Energie verbessert sich der Kontrast bis zu einem gewissen Punkt, aber jenseits dieses Punktes beginnen Oberflächenschäden;
- eine Verringerung der Scangeschwindigkeit verbessert den Abtrag, aber angesammelte Wärme oder Zykluszeit werden unakzeptabel;
- eine Änderung des Fokus verändert die Energiedichte so stark, dass die Markierungsqualität empfindlich auf normale Bauteilhöhenschwankungen reagiert.
Ein robuster Test sucht gezielt nach beiden Seiten des Fensters.
Akzeptabler Bereich: der Prozess erfüllt die Markierungsanforderung.
Versagensgrenze: der Prozess beginnt, unakzeptable Schäden, schlechte Lesbarkeit, Instabilität oder Zykluszeit hervorzurufen.
Der Abstand zwischen ihnen ist oft aussagekräftiger als das Aussehen der einzelnen besten Probe.
Was sollte geprüft werden, bevor ein UV-Markierungsprozess freigegeben wird?
Die endgültige Freigabe sollte drei verschiedene Fragen beantworten.
Hat der Laser die erforderliche Markierung erzeugt? Das umfasst Kontrast, Abmessungen, Lesbarkeit des Codes, Oberflächenbeschaffenheit, Tiefe sofern relevant und jede kundenspezifisch definierte visuelle Anforderung.
Wurden inakzeptable Nebenwirkungen vermieden? Das umfasst Schmelzen, Rissbildung, Substratschäden, Verformung, Rückstände, übermäßige Ablation, Durchdringen der Beschichtung, Kontamination oder Veränderungen, die die Funktion beeinträchtigen könnten.
Kann das Ergebnis in der Produktion stabil bleiben? Das bedeutet, mehrere Teile und realistische Schwankungen bei Materialcharge, Teileposition, Fokushöhe, Oberflächenbeschaffenheit, Handhabung und Produktionsgeschwindigkeit zu prüfen.
Die Haltbarkeit sollte außerdem zur realen Einsatzumgebung passen. Eine Markierung, die die erste Sichtprüfung besteht, kann nach Abrieb, Reinigung, chemischer Exposition, Hitze, Sterilisation oder anderen anwendungsspezifischen Bedingungen dennoch versagen.
Für maschinenlesbare Identifikation sollte die Scanbarkeit gemessen und nicht visuell beurteilt werden.
Für die Verarbeitung von Polymeren, Beschichtungen, Klebstoffen oder Folien, Absaugung von Dämpfen und Partikeln sollte als Teil des Systems bewertet werden und nicht erst nach Produktionsbeginn hinzugefügt werden.
Bei der Freigabeentscheidung geht es daher nicht einfach darum, ob der UV-Laser die Markierung anbringen kann. Entscheidend ist, ob der UV-Prozess bei Produktionsgeschwindigkeit wiederholt eine akzeptable Markierung erzeugen kann, ohne das Bauteil zu beeinträchtigen und dabei innerhalb der erforderlichen Prozess- und Sicherheitsgrenzen zu bleiben.
Häufig gestellte Fragen zur UV-Lasermarkierung
Entsteht bei der UV-Lasermarkierung wirklich keine Wärme?
Nein. Kaltmarkierung ist eine nützliche Kurzbezeichnung für einen Prozess, der bei geeigneten Anwendungen unerwünschten thermischen Einfluss reduzieren kann. Sie sollte nicht dahingehend interpretiert werden, dass keinerlei Wärme entsteht. Veröffentlichte 355-nm-Polymerstudien zeigen, dass sowohl photochemische als auch photothermische Mechanismen beitragen können, abhängig von Material und Prozessregime. ScienceDirect: Studie zur Polyimidverarbeitung bei 355 nm
Kann ein UV-Laser Metall markieren?
Ja, aber Leistungsfähigkeit und Eignung sind unterschiedliche Fragen. UV kann ausgewählte Metalle und beschichtete Metalloberflächen bearbeiten, doch bei der herkömmlichen Identifikation von blankem Metall und besonders beim Tiefengravieren sprechen die besseren Produktionsargumente oft für Faserlaser.
Ist höhere UV-Leistung immer besser?
Nein. Eine höhere verfügbare Leistung kann den Durchsatz erhöhen, wenn die Anwendung sie nutzen kann, aber sie verbessert weder automatisch die Detailgenauigkeit noch reduziert sie Schäden. Die richtige Leistungsklasse sollte ausgewählt werden, nachdem das nutzbare Materialprozessfenster verstanden wurde.
Ist UV immer präziser als Faserlaser?
Nein. Die kurze Wellenlänge von 355 nm verleiht UV unter vergleichbaren optischen Bedingungen einen grundlegenden Fokussiervorteil, aber die tatsächliche Spotgröße hängt auch von Strahlqualität, Strahldurchmesser, Brennweite und Aberration ab, während die endgültige Markierung zusätzlich von der Materialreaktion abhängt. Edmund Optics: Laserstrahlaufweiter und Fokusbeziehungen Edmund Optics: Laser-Strahlaufweiter und Fokusbeziehungen
Warum können zwei Teile aus demselben Kunststoff unterschiedlich markiert werden?
Weil die nominale Polymerfamilie nicht das vollständige optische Verhalten beschreibt. Pigment, Farbstoff, Füllstoff, Ruß, Flammschutzpaket, Laseradditiv und andere Formulierungsänderungen können die Absorption verändern und dadurch das Markierungsergebnis ändern. TRUMPF: Laserbeschriftung von Kunststoffen TRUMPF: Laserbeschriftung von Kunststoffen
Der Hauptgrund für die Wahl der UV-Lasermarkierung ist nicht, dass 355 nm neuer, kälter, präziser oder teurer ist.
Der Grund dafür ist, dass eine kürzere Wellenlänge drei Teile des Prozesses gleichzeitig verändern kann: wie das Material den Strahl absorbiert, wie eng die Energie eingebracht werden kann und wie weit die gewünschte Materialreaktion von einem unerwünschten Schädigungsmechanismus getrennt werden kann.
Dieser Vorteil ist am stärksten, wenn die Anwendung feine Merkmale mit einer engen Toleranz gegenüber thermischen oder strukturellen Schäden kombiniert. Er wird schwächer, wenn es bei der Aufgabe in erster Linie um tiefen Materialabtrag, konventionelle Metallmarkierung oder einen anderen Prozess geht, bei dem eine andere Wellenlänge bereits ein breiteres und produktiveres Arbeitsfenster bietet.
Die endgültige Entscheidung sollte diesem Weg folgen: tatsächliches Material → erforderliche Markierung → inakzeptables Versagen → Wellenlänge/Material-Wechselwirkung → optische Anforderung → Validierung des Prozessfensters → Zykluszeit → Produktionsfreigabe.
Anwendungsprüfung
Müssen Sie bestätigen, ob 355 nm UV für Ihr Material geeignet ist?
Senden Sie das tatsächliche Material, die erforderliche Markierung, inakzeptable Fehlerbedingungen und das Produktionsziel für eine technische Überprüfung, bevor Sie die Laserkonfiguration finalisieren.